Turinys
Presavimo lenkimo staklių pirkimas gali atrodyti kaip tiesiog tonažo, apdorojimo ilgio ir kainos nustatymas, tačiau iš tikrųjų tai apima daug aspektų, tokių kaip įrangos konstrukcija, apdorojimo pajėgumai, CNC sistema, hidraulinė sistema, ašių konfigūracijos skaičius, liejimo formos, saugos apsauga, automatizavimo laipsnis, aptarnavimas po pardavimo ir ilgalaikės eksploatavimo išlaidos.
Tinkamas lenkimo staklių pasirinkimas turi ne tik atitikti dabartinius apdorojimo poreikius, bet ir prisitaikyti prie gaminių pokyčių bei pajėgumų padidėjimo per ateinančius 3–5 metus. Netinkamas pasirinkimas gali sukelti tokias problemas kaip nepakankamas tonažas, nestabilus lenkimo tikslumas, mažas apdorojimo efektyvumas, nesuderintos formos, didelis energijos suvartojimas arba net per daug sukonfigūruotos įrangos, kuri ilgą laiką neveikia, įsigijimas.
Šiame vadove, atsižvelgiant į faktinį lakštinio metalo apdirbimo ir pramoninės įrangos pirkimą, sistemingai analizuojami lenkimo staklių parinkimo metodai, padedant pirkimų personalui, gamyklų vadovams, technikos inžinieriams ir įrangos prekiautojams nustatyti išsamų atrankos ir vertinimo standartų rinkinį.
1. Paaiškinkite: kokio tipo presavimo lenkimo staklių jums reikia?
Nėra tik vieno tipo presavimo staklių. Skirtingos staklės labai skiriasi savo veikimo principais, apdorojimo pajėgumu, tikslumu, energijos suvartojimu ir investicinėmis sąnaudomis.
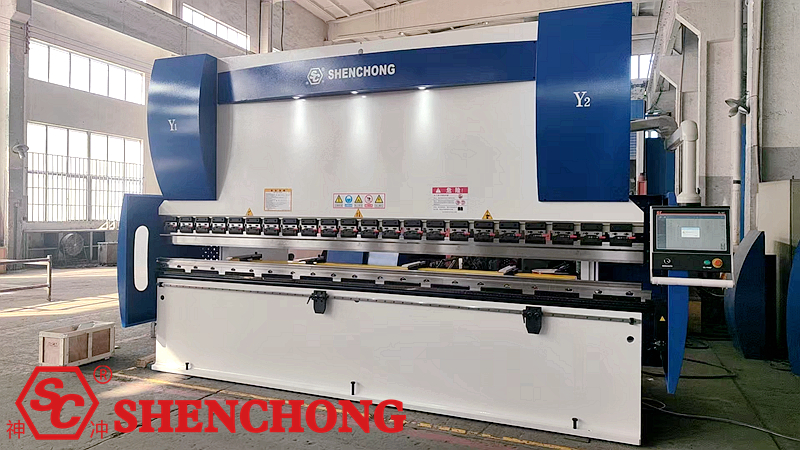
1) Klasifikavimas pagal pavaros metodą
① Įprastas hidraulinis CNC Preso stabdys Mašina
Hidraulinė sistema varo slankiklį aukštyn ir žemyn, tinka įprastiniam įvairių metalo lakštų lenkimui.
- Privalumai: brandi technologija, platus apdorojimo diapazonas, didelis tonažas.
- Tinka: bendram lakštinio metalo apdirbimui, plieninių konstrukcijų, spintelių ir elektros įrangos gamybai.
② Elektraical Hibridinis CNC Spauda Lenkimo staklės
Apjungia servo variklius, hidraulinius siurblius ir hidraulinę valdymo technologiją, kad būtų tiekiama hidraulinė galia pagal poreikį.
- Privalumai: greitas reagavimas, geras energijos taupymas, didelis valdymo tikslumas.
- Tinka: vidutinės ir aukštos klasės lakštinio metalo apdirbimui, masinei gamybai ir tiksliam lenkimui.
③ Visiškai elektrinis servo lenkimo staklės
Naudoja servo variklį ir mechaninį transmisijos mechanizmą slydimui varyti, nepriklausomai nuo tradicinės pagrindinės hidraulinės sistemos.
- Privalumai: greitas reagavimas, mažas energijos suvartojimas, mažas triukšmas.
- Tinka: mažo ir vidutinio tonažo, didelio tikslumo ir aukšto dažnio gamybai.
④ Mechaninis lenkimo staklės
Naudojamas mechaninis perdavimo būdas slydimui valdyti; konkrečios taikymo sritys priklauso nuo įrangos konstrukcijos.
- Privalumai: gana paprasta konstrukcija, didelis efektyvumas esant konkrečioms darbo sąlygoms.
- Tinka: Kai kuriems tradiciniams ir specializuotiems apdorojimo scenarijams.
Pirkimo rekomendacija:
Apdorojimo reikalavimai | Rekomenduojami tipai |
Bendras lakštinio metalo apdirbimas | |
Didelio tikslumo partijų gamyba | Elektrinis hibridinis lenkimo staklės |
Aukšto dažnio, mažo ir vidutinio tonažo mechaninis apdirbimas | Visiškai elektrinis servo lenkimo aparatas |
Didelio tonažo, storų plokščių lenkimas | Hidraulinis arba elektrinis hibridinis presavimo lenkimo aparatas |
Automatizuota nepertraukiama gamyba | Elektrohidraulinis hibridinis arba pritaikytas hidraulinis presavimo stabdys |
Pastaba:
Negalima tiesiog manyti, kad visiškai elektrinės sistemos visada yra geresnės už hidraulines sistemas arba kad elektrohidraulinės hibridinės sistemos tinka visoms darbo sąlygoms. Pasirinkimas turėtų būti atliekamas atsižvelgiant į tonažą, plokštės storį, lenkimo dažnį, ruošinio dydį ir bendras įrangos gyvavimo ciklo sąnaudas.
2) Klasifikacija pagal automatizavimo laipsnį
Tipai | Konfigūracijos funkcijos | Taikomi scenarijai |
Standartinė CNC lenkimo mašina | Pagrindinis CNC valdymas | Mažas ir vidutinis paketinis apdorojimas |
Daugiaašė CNC lenkimo mašina | Daugiaašis galinis matuoklis ir slankiklio valdymas | Sudėtingi ruošiniai |
Lenkimo staklės su sekimo įtaisu | Automatinis lakštinio metalo kėlimas | Didelio dydžio, tvirta skarda |
Robotinis lenkimo įrenginys | Roboto pakrovimas, iškrovimas ir apvertimas | Masinė automatizuota gamyba |
Lankstus lenkimo centras | Automatinis padėties nustatymas, lenkimas ir formos keitimas | Didelio masto, įvairių rūšių skardos darbai |
Jei ruošinys yra didelis ir sunkus, pavyzdžiui, didelės elektros spintelių plokštės, gabenimo konteinerių plokštės arba oro kondicionierių plokštės, pirmenybė turėtų būti teikiama lenkimo tolesnio medžiagos palaikymo įtaisui.
2. Kaip nustatyti lenkimo staklės tonažą?
Preso lenkimo staklės svorio nustatymas yra svarbiausias pirkimo etapas. Preso stabdžio svoris tiesiogiai lemia lenkimo slėgį, kurį įranga gali atlaikyti.
Nepakankamas tonažas neleis užbaigti tikslinio lenkimo. Per didelis tonažas gali padidinti investicijas į įrangą, liejimo formas ir eksploatavimo išlaidas.
1) Tonažo pasirinkimas pagal lakšto storį
Lenkimo tonažui daugiausia įtakos turi šie veiksniai:
- Lakšto storis
- Lakštinė medžiaga ir tempiamasis stipris
- Lenkimo ilgis
- Apatinis V formos griovelio plotis
- Lenkimo metodas
- Ruošinio forma ir lenkimo procesas
Įprastos lenkimo įvertinimo formulės
Įprastoms mažai anglies turinčioms plieno plokštėms (tempiamasis stipris σb≈450MPa) klasikinė empirinė formulė yra:
Lenkimo jėga P (tonomis) = (t²·L·K)/V
t: Plokštės storis (vienetas: mm)
L: Plokštės lenkimo ilgis (vienetas: m)
V: Apatinio štampo V formos griovelio plotis (vienetas: mm)
K: Medžiagos koeficientas (paprasto anglinio plieno atveju paprastai apie 650; kai kurios gamyklos jį supaprastina iki: plokštės storis × 8 × plokštės ilgis (metrais))
2) Bendra tonažų ir perdirbimo pajėgumų nuoroda
Toliau pateikiami įprasti mažai anglies turinčio plieno, oro lenkimo ir dažniausiai naudojamų štampų duomenys. Specifinius pajėgumus reikia perskaičiuoti pagal lenkimo ilgį ir įrangos parametrus.
Lenkimo staklių tonažas | Įprastas apdirbimo pozicionavimas | Tipinis konfigūracijos pavyzdys |
30T | Mažas lakštinis metalas | 1250 mm |
40T | Mažas lakštinis metalas | 1600 mm |
63T | Vidutinio dydžio lakštinis metalas | 2500 mm |
80T | Vidutinio dydžio lakštinis metalas | 2500 mm |
100T | Bendras lakštinis metalas | 3200 mm |
125T | Vidutinio storio lakštinis metalas | 3200/4000 mm |
160T | Vidutinio storio plokščių apdirbimas | 3200/4000 mm |
200T | Vidutinio ir didelio dydžio skardos lakštai | 3200/4000 mm |
250T | Storesnis lakštinis metalas | 4000 mm |
300T | Sunkusis lakštinis metalas | 4000/5000 mm |
400T | Didelė stora plokštė | 4000/5000 mm, pritaikyta pagal ruošinį |
600T ar daugiau | Sunkusis pramoninis apdirbimas | 1250 mm |
Pastaba:
Ši lentelė yra preliminari įrangos pirkimo klasifikavimo nuoroda ir nereiškia, kad atitinkama tonaža gali apdoroti visus lentelėje nurodytus plokščių storius per visą darbinį ilgį.
3) Skirtingų medžiagų lenkimo tonažų skirtumai
To paties storio plokštėms skirtingoms medžiagoms gali reikėti skirtingų lenkimo jėgų.
Medžiagos | Bendros savybės | Pirkimo aspektai |
Q235 anglinis plienas | Įprastinė apdorojimo medžiaga | Tarnauti kaip pagrindinis pasirinkimo vadovas |
Q355 didelio stiprumo plienas | Didelio stiprumo | Reikia padidinti tonažo ribą |
304 nerūdijančio plieno | Lenkimo jėga paprastai yra didesnė nei įprasto mažai anglies turinčio plieno | Atkreipkite dėmesį į spyruoklinę atramą ir paviršiaus apsaugą |
316 nerūdijančio plieno | Skirtingo stiprumo ir apdorojimo savybės | Apskaičiuokite pagal faktinius medžiagos matavimo parametrus |
Aliuminio plokštė | Reikšmingi stiprumo ir pailgėjimo skirtumai | Atkreipkite dėmesį į įtrūkimus ir paviršiaus įdubimus |
Vario plokštė | Reikšmingi medžiagų savybių skirtumai | Nustatykite gamybos procesą pagal klasę |
Specialus priminimas: Nepirkite lenkimo staklių vien pagal plokštės storį. Turi būti nurodyta plokštės medžiaga, maksimalus lenkimo ilgis, minimali lenkimo briauna, V formos griovelio plotis ir lenkimo metodas.
4) Kokia atsarga turėtų būti leidžiama renkantis tonažą?
Rekomenduojama pasirinkti mašiną atsižvelgiant į reikliausias faktinio ruošinio apdorojimo sąlygas ir numatyti tinkamą pajėgumą.
Pavyzdžiui:
- Kasdieniam apdorojimui pirmiausia reikia 100 tonų: galima įvertinti 125 tonų klasės mašiną.
- Maksimalus apdorojimo laikas yra artimas 125 tonoms: norint nustatyti, ar reikalinga 160 tonų klasės mašina, reikėtų atlikti tolesnius skaičiavimus.
- Ilgalaikis didelio stiprumo plieno arba nerūdijančio plieno apdirbimas: perskaičiavimai turi būti atliekami remiantis faktiniu medžiagos stiprumu.
Aklai nenumatykite per didelio svorio, nes reikia suderinti mašinos svorį, darbinio stalo konstrukciją, štampo laikomąją galią ir leistiną apkrovą ilgio vienetui.
3. Kaip nustatyti lenkimo ilgį?
CNC presavimo lenkimo staklės tonažas ir ilgis turi būti vertinami vienu metu. Lenkimo ilgis yra labai svarbus parametras, lemiantis, ar staklės gali apdoroti tikslinį ruošinį.
Įprasti lenkimo staklių darbiniai ilgiai:
- 1250 mm: Mažas tikslusis metalo lakštas.
- 1600 mm: smulkios dalys.
- 2500 mm: Maži ir vidutinio dydžio lakštinio metalo gaminiai.
- 3200 mm: Bendras pramoninis lakštinio metalo apdirbimas.
- 4000 mm: Didelė skarda ir spintelės.
- 5000–6000 mm: dideli lakštiniai metalai, plieninės konstrukcijos ir pramoninė įranga.
- 8000 mm ir daugiau: Ypač ilgi ruošiniai, kuriems paprastai reikalingas specialus arba dviejų mašinų jungties sprendimas.
1) Kokius ilgio parametrus reikia patikrinti pirkimo metu?
Parametrai | Pagrindinės funkcijos | Pirkimo aspektai |
Maksimalus lenkimo ilgis | Nustato maksimalų ruošinio ilgį | Be vardinio ilgio, atsižvelkite į šoninių plokščių atstumą |
Stulpelių tarpai | Nustato efektyvią apdirbimo erdvę ruošiniui | Atkreipkite dėmesį į faktinį didelių ruošinių praėjimo tarpą |
Gerklės gylis | Nustato gylį, į kurį gali įsmigti ruošinys | Ypač svarbu giliems, dėžutės formos ir sudėtingiems ruošiniams. |
Slankiklio brūkšnys | Nustato slankiojančio bloko vertikalų judėjimo atstumą | Reikia pakankamai vietos lenkimui ir iškrovimui |
Atidarymo aukštis | Nustato maksimalų atstumą tarp viršutinio ir apatinio štampo | Įtakos aukštų dėžutės formos ir sudėtingų ruošinių apdirbimui |
Darbo stalo aukštis | Įtakoja veikimą ir pakrovimą / iškrovimą | Reikėtų atsižvelgti kartu su skardos matmenimis ir ergonomika |
2) Lengvai pamirštamas klausimas: tonažo ir lenkimo ilgio suderinimas
Pavyzdžiui, perkant 200T × 3200 mm lenkimo stakles, labai svarbu patvirtinti ne tik bendrą 200 tonų slėgį, bet ir:
- Ar 200 tonų krovinį galima panaudoti per visą 3200 mm ilgį.
- Ar jis atitinka vietinius apkrovos reikalavimus lenkiant trumpus ruošinius koncentruotose sekcijose.
- Ar darbastalis ir slydimo sistema yra pakankamai tvirti.
- Ar reikalinga deformacijos kompensacija.
- Ar jis palaiko necentrinio pakrovimo sąlygas.
Ypač apdirbant trumpus ir storus ruošinius, saugos negalima vertinti vien pagal bendrą svorį. Taip pat būtina patikrinti apkrovą ilgio vienetui, vietinę apkrovą ir štampo laikomąją galią.
4. Kaip išsirinkti CNC sistemą?
1) Įprastos lenkimo staklių CNC sistemos
Toliau pateikiami keli CNC sistemų prekių ženklai ir modeliai, kuriuos verta suprasti rinkoje:
Prekių ženklai | Reprezentatyvūs modeliai | Pagrindinės taikymo sritys |
DELEM | DA53T, DA58T, DA66T | CNC lenkimo valdymas |
ESA | S630, S640, S650W, S875W | Daugiaašis lenkimo valdymas |
CYBELEC | CT8, CT15 serijos ir kt. | CNC valdymas lenkimo staklėms |
Šenčongas | SC EL15T, EL19T ir kt. | „Shenchong“ savarankiškai sukurta lenkimo valdymo sistema |
Pastaba:
Kiekvieno modelio konkrečios funkcijos, palaikomų ašių skaičius, programinės įrangos licencijos ir versijos turėtų būti pagrįstos gamintojo pateiktu konfigūracijos sąrašu.
2) Kaip pasirinkti skirtingas valdymo sistemas?
Apdorojimo reikalavimai | Rekomenduoti Fbruožai |
Paprastas stačiakampis lenkimas | Pagrindinė CNC sistema |
Daugiaprocesis sudėtingas lenkimas | CNC sistema su grafinio programavimo galimybėmis |
Didelio tikslumo lakštinio metalo apdirbimas | Palaiko kampo kompensavimą ir susijusias tikslaus valdymo funkcijas |
Daugiaašis galinis matuoklis | Palaiko valdiklius su atitinkamu ašių skaičiumi |
Robotinis lenkimas | Palaiko automatizavimo sąsajas ir susijusias programos funkcijas |
Masinė sudėtingų gaminių gamyba | Palaiko programavimą neprisijungus, programų valdymą ir modeliavimą |
3) Dešimt pagrindinių funkcijų, į kurias reikia atkreipti dėmesį perkant CNC sistemą
- Ar jis palaiko 2D grafinį programavimą?
- Ar jis palaiko automatinį lenkimo procesų skaičiavimą?
- Ar jis turi lenkimo sekos modeliavimo funkciją?
- Ar jis palaiko kelių ašių galinio gabarito valdymą?
- Ar jis palaiko Y1/Y2 slankiklių sinchroninį valdymą?
- Ar jis palaiko deformacijos kompensavimo valdymą?
- Ar jis palaiko medžiagų duomenų bazę?
- Ar jis palaiko pelėsių duomenų bazę?
- Ar jis gali išsaugoti ir atšaukti apdirbimo programas?
- Ar jis palaiko programavimą neprisijungus arba duomenų sąsajas?
Pirkimo priminimas:
Nežiūrėkite vien į valdiklio prekės ženklą ar modelį; patikrinkite faktinę programinės įrangos versiją, licencijuotas funkcijas, ašių skaičių, sąsają ir įsigytą valdymo kalbą. Net ir tas pats valdiklis gali turėti didelių funkcinių skirtumų dėl skirtingų licencijų ir konfigūracijų.
5. Lenkimo staklių ašių skaičiaus pasirinkimas
Kaip pasirinkti presavimo lenkimo staklių ašių skaičių? Kuo skiriasi 4+1, 6+1 ir 8+1 ašys? Tai labai svarbus konfigūracijos klausimas perkant CNC lenkimo stakles.
Daugiau ašių nebūtinai reiškia didesnį tikslumą visiems ruošiniams. Iš tiesų svarbu, ar šie velenai gali išspręsti praktines apdirbimo problemas.
1) Įprastų lenkimo staklių velenų funkcijos
Velenas | Funkcija | Funkcija |
Y1 | Kairysis slankiklis | Valdykite kairiojo hidraulinio cilindro padėtį |
Y2 | Dešinysis slankiklis | Valdykite dešiniojo hidraulinio cilindro padėtį |
X | Galinio matuoklio judėjimas pirmyn/atgal | Valdymo lenkimo matmenys |
R | Atgalinio matuoklio judėjimas aukštyn/žemyn | Prisitaikykite prie padėties skirtinguose aukščiuose |
Z1 | Kairysis stabdys pirštu judesiu į kairę/dešinę | Daugiapakopis padėties nustatymas |
Z2 | Dešinysis stabdys pirštu judesiu į kairę/į dešinę | Prisitaiko prie specialios padėties ir kūginių ruošinių |
X1/X2 | Nepriklausomas galinio matuoklio judėjimas pirmyn / atgal | Kompensuoti darbastalio deformaciją |
V. | Nukrypimo kompensavimo ašis | Valdykite kairiojo hidraulinio cilindro padėtį |
Pastaba:
Skirtingi gamintojai gali naudoti skirtingus ašių skaičiaus žymėjimo metodus, ypač atsižvelgiant į tai, ar į bendrą skaičių įtraukti slankiklio ašį, atramos ašį ir kompensavimo ašį. Todėl pirkimo sutartyje turi būti aiškiai nurodyta konkreti kiekvienos ašies funkcija.
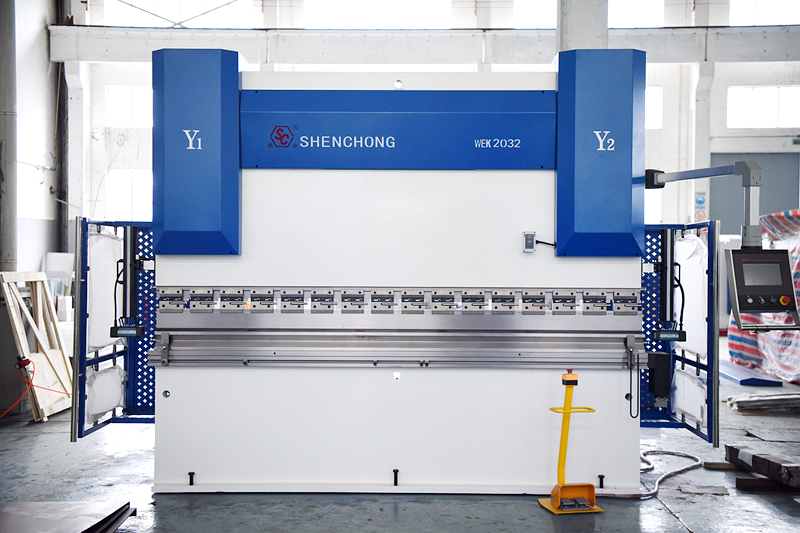
2) Kokios gamyklos tinka skirtingoms ašių konfigūracijoms?
4+1 ašių lenkimo staklės (bendroji konfigūracija)
- Įprasti deriniai: Y1, Y2, X, R ir V ašių kompensacija.
- Tinka bendrai skardai, spintelėms, elektros dėžutėms ir bendriems pramonės gaminiams.
- Didelis kainos ir kokybės santykis, praktiškas pasirinkimas daugeliui gamyklų.
6+1 ašių lenkimo staklės
- Įprasti deriniai: Y1, Y2, X, R, Z1, Z2 ir V ašies kompensacija.
- Šoniniai laikikliai gali judėti nepriklausomai į kairę ir į dešinę.
- Tinka sudėtingiems ruošiniams, įvairaus dydžio ir daugiaprocesiam apdirbimui.
8+1 ašių lenkimo staklės
- Paprastai prie daugiaašio galinio matuoklio prideda nepriklausomą padėties nustatymo ašį.
- Tinka sudėtingiems lakštinio metalo, netaisyklingos formos ruošiniams ir didelio lankstumo gamybai.
- Konkrečios pridedamos ašys turėtų būti pagrįstos įrangos konfigūracijos lentele.
3) Pirkimo rekomendacijos
Gamyklos gamybos būsena | Rekomenduojama konfigūracija |
Bendras lakštinio metalo apdirbimas | 4+1 ašys |
Elektros spintelių ir serverių stelažų apdorojimas | 4+1 arba 6+1 ašys |
Įvairių gaminių sudėtingas lenkimas | 6+1 ašys |
Netaisyklingos formos lakštinis metalas ir sudėtingi ruošiniai | 8+1 ašys arba pritaikytos pagal procesą |
Automatinis lenkimas robotais | Pasirinkite pagal roboto darbo vietos konfigūraciją |
Nedidinkite biudžeto aklai vien dėl reklamuojamų daugiaašių konfigūracijų. Jei ruošinys daugiausia susijęs su paprastais L arba U formos lenkimais, gali pakakti 4+1 ašies konfigūracijos.
6. Kaip pasirinkti galinio gabarito sistemą?
Atgalinio matuoklio sistema tiesiogiai veikia lenkimo matmenų padėtį, pakartojamumą ir gamybos efektyvumą.
Pirkdami turite patikrinti:
- Atgalinio matuoklio padėties nustatymo tikslumas
- Pakartojamumas
- X ašies judėjimo diapazonas
- R ašies vertikalaus judėjimo diapazonas
- Vartų kiekis ir konstrukcija
- Vartų laikomoji galia
- Veikimo greitis ir stabilumas
- Ar jis palaiko nepriklausomą kelių ašių judėjimą
- Ar jis turi susidūrimo prevencijos konstrukciją
- Ar lengva reguliuoti ir prižiūrėti
Paprastiems ruošiniams gali pakakti X ašies atraminio matuoklio. Sudėtingiems ruošiniams rekomenduojama apsvarstyti daugiaašius konfigūracijas, tokias kaip X, R, Z1 ir Z2.
Taip pat atkreipkite dėmesį:
Nominalus įrangos padėties nustatymo tikslumas nėra lygus galutinio ruošinio matmenų tikslumui. Faktiniam apdorojimo rezultatui taip pat įtakos turi lakštinio metalo matmenų tolerancijos, padėties nustatymo atskaitos taškas, formos ir lenkimo procesai.
7. Ar verta įsigyti įlinkimo kompensavimo sistemą?
Tai konfigūracija, kurios negalima ignoruoti perkant vidutinio ir didelio dydžio lenkimo stakles.
Kai veikia staklių lenkimo staklės, slankiklis ir darbinis stalas yra veikiami slėgio, dėl kurio atsiranda tam tikras elastinės deformacijos laipsnis.
Nesumokėjus tinkamo atlyginimo, gali kilti tokių problemų:
Kampas ruošinio viduryje nesutampa su kampu abiejuose galuose.
Ilgų ruošinių lenkimo kampas nukrypsta.
Lenkimo tiesumas nėra idealus.
To paties ruošinio matmenys skirtingose vietose yra nesuderinami.
Pagrindiniai deformacijos kompensavimo tipai:
Tipai | Savybės | Taikomos situacijos |
Mechaninis rankinis kompensavimas | Rankinis reguliavimo kompensavimo mechanizmas | Mažas tonažas, paprastas apdorojimas |
Elektrinė kompensacija | Variklinis reguliavimas | Vidutinio dydžio lenkimo įranga |
CNC skaitmeninio valdymo kompensacija | CNC sistemos valdymas | Vidutinio ir didelio masto, didelio tikslumo apdorojimas |
Hidraulinis kompensavimas | Hidraulinis mechanizmas sukuria kompensacinę jėgą | Speciali didelio masto įranga |
Rekomendacijos:
- Mažas, trumpas lenkimas: pasirinkimas gali būti pagrįstas tikslumo reikalavimais.
- 100T × 3200 mm ir didesnė įranga: teikite pirmenybę vertinimui.
- 200T × 4000 mm ir didesnė įranga: CNC kompensaciją paprastai reikia atidžiai apsvarstyti.
- Didelė įranga, pvz., 400T × 5000 mm: kompensavimo galimybė turėtų būti įtraukta į svarbią techninio priėmimo dalį.
Ar reikalinga konkreti konfigūracija, vis tiek turėtų būti sprendžiama atsižvelgiant į rėmo standumą, lenkimo ilgį, ruošinio tikslumą ir gamintojo projektą.
8. Kaip pasirinkti lenkimo štampus?
Lenkimo matricos tiesiogiai veikia lenkimo kampą, vidinį spindulį, minimalią lenkimo briauną ir ruošinio paviršiaus kokybę.
1) Pagrindiniai štampų tipai
Pelėsių tipai | Pagrindinės taikymo sritys |
Tiesiai pjauta viršutinė forma | Bendras tiesus lenkimas |
Žąsies kaklo viršutinė forma | Gilūs dėžutės formos ir į kraštus grįžtantys ruošiniai |
Viršutinė smaili forma | Specifinis kampas ir siaurų briaunų lenkimas |
Vieno V formos apatinė forma | Įprastas lakštinio metalo lenkimas |
Dviguba V formos apatinė forma | Įvairaus storio lakštų apdirbimas |
Daugiakanalis apatinis pelėsis | Kelių specifikacijų lenkimas |
Segmentuotas pelėsis | Skirtingo ilgio ruošinių derinys |
Specialus formavimo pelėsis | Specialios konstrukcijos ir specialios formos |
2) Kaip pasirinkti V formos griovelį?
Įprasto mažai anglies turinčio plieno oro lenkimui naudojama ši apytikslė nuoroda:
V≈8t
Kur:
V: Apatinio štampo V formos griovelio plotis.
t: Lakštinio metalo storis.
Pavyzdžiui:
Lakšto storis | Preliminari nuoroda V formos griovelis |
1 mm | 8 mm |
2 mm | 16 mm |
3 mm | 24 mm |
4 mm | 32 mm |
5 mm | 40 mm |
6 mm | 48 mm |
8 mm | 64 mm |
10 mm | 80 mm |
Tai tik atspirties taškas bendrai lenkimo ore patirčiai ir netaikoma visoms medžiagoms bei ruošiniams. Taip pat reikia patikrinti minimalų lenkimo kraštą, vidinį spindulį, paviršiaus įdubimą ir reikiamą tonažą.
3) Į ką reikėtų atsižvelgti perkant liejimo formas?
- Liejimo medžiaga ir terminio apdorojimo kokybė.
- Pelėsio kietumas ir atsparumas dilimui.
- Pelėsio laikomoji galia.
- Pelėsio ilgis ir segmentavimo metodas.
- Liejimo tikslumas ir tiesumas.
- Viršutinės ir apatinės formų atitikimas.
- Liejimo formos tvirtinimo metodas.
- Ar tai palaiko greitą pelėsių keitimą?
- Ar jis suderinamas su esama įranga?
- Ar jis gali apdoroti specialius ruošinius?
Atkreipkite ypatingą dėmesį į leistiną apkrovą formos vieneto ilgiui; neatsižvelkite tik į tai, ar formą galima sumontuoti.
9. Kaip reikėtų apžiūrėti lenkimo staklės rėmą ir hidraulinę sistemą?
Lenkimo staklės stabilumą lemia ne tik CNC sistema, bet ir mechaninė konstrukcija bei hidraulinė sistema.
1) Rėmo konstrukcija
Pagrindinės sritys, kurias reikia išnagrinėti:
- Rėmo plieninės plokštės storis ir medžiaga.
- Suvirinimo procesas ir įtempio apdorojimas po suvirinimo.
- Šoninių plokščių, darbastalio ir slankiklio konstrukcinis standumas.
- Kreipiamosios bėgelės ir slankiklio kreipiamoji konstrukcija.
- Apdirbimo ir surinkimo tikslumas.
- Deformacijos kontrolė po ilgalaikio eksploatavimo.
Pirkdami ne tik palyginkite rėmo svorį; dar svarbiau, atsižvelkite į konstrukcijos konstrukciją, gamybos procesą, tvirtumą ir bendrą mašinos tikslumą.
2) Hidraulinė sistema
Svarbiausios sritys, kurias reikia patikrinti:
Komponentai | Pagrindiniai vertinimo kriterijai |
Hidraulinis siurblys | Prekės ženklas, srautas, slėgis ir triukšmas |
Hidraulinio vožtuvo mazgas | Valdymo tikslumas ir reagavimo greitis |
Hidraulinis cilindras | Sandarinimo efektyvumas ir apdirbimo tikslumas |
Naftos vamzdžiai ir jungiamosios detalės | Slėgio įvertinimas ir patikimumas |
Alyvos bakas | Talpa, filtravimas ir šilumos išsklaidymas |
Servo variklis | Galia ir valdymo atsakas |
Filtravimo sistema | Filtravimo tikslumas ir lengva priežiūra |
3) Dviejų cilindrų sinchroninis valdymas
CNC presavimo lenkimo staklėms paprastai reikalingas koordinuotas kairiojo ir dešiniojo hidraulinių cilindrų veikimas.
Pirkdami turėtumėte suprasti:
- Ar naudojamas didelio tikslumo padėties nustatymas
- Ar Y1/Y2 yra nepriklausomai valdomi uždaroje kilpoje
- Kairysis ir dešinysis sinchroninis valdymo metodas
- Slankiklio pakartojamumo tikslumas
- Valdykite našumą esant necentrinei apkrovai
Gamyklinio priėmimo metu rekomenduojama išbandyti lenkimo rezultatus kairėje ir dešinėje pusėse bei vidurinėje padėtyje, o ne tik tikrinti veikimą be apkrovos.
10. Kaip pasirinkti lenkimo sekimo įrenginį?
Jei gamykla dažnai apdoroja didelius ir sunkius lakštinius metalus, lenkimo sekiklis verta apsvarstyti įrenginį.
1) Pagrindinės lenkimo sekiklio funkcijos
- Automatiškai palaiko didelius metalo lakštus.
- Judėkite sinchroniškai su slankiklio lenkimo veiksmu.
- Sumažinkite lakštinio metalo įlinkimą.
- Sumažinkite operatoriaus darbo krūvį.
- Sumažinkite lakštinio metalo deformacijos ir paviršiaus įbrėžimų riziką.
- Pagerinkite didelių ruošinių lenkimo stabilumą.
2) Kurios gamyklos turėtų jį įrengti?
Taikomųjų pramonės šakų | Rekomendacijos lygis |
Elektros spintų gamyba | Rekomenduojama |
Konteinerių ir transportavimo plokščių medžiagos | Primygtinai rekomenduojama vertinimui |
Oro kondicionierių plokštės | Rekomenduojama |
Liftų skydai | Rekomenduojama |
Didelės serverių lentynos ir spintos | Rekomenduojama |
Bendrieji mažieji skliaustai | Paprastai nereikia |
Renkantis tolesnį įrenginį, būtina patvirtinti jo laikomąją galią, atramos plotą, eigą, sinchroninio valdymo metodą, nepriklausomą kairės ir dešinės pusės valdymo galimybę ir suderinamumą su lenkimo staklių CNC sistema.
11. Ar būtina įsigyti robotinį lenkimo staklę?
Jei gamykloje kasdien atliekama daug pasikartojančių lenkimo užduočių, robotinis lenkimo įrenginys gali gerokai pakeisti gamybos organizavimą.
1) Kokie komponentai paprastai sudaro robotinę lenkimo sistemą?
- CNC lenkimo staklės
- Pramoninis robotas
- Automatinė pakrovimo ir iškrovimo sistema
- Lakštinio metalo pozicionavimo stalas
- Automatinis apvertimo mechanizmas
- Ruošinio tvirtinimo įtaisas
- Apsauginė tvora ir apsaugos sistema
- Roboto valdymo sistema
- Automatizuota gamybos valdymo sistema
2) Robotinio lenkimo privalumai
Palyginimo elementai | Rankinis lenkimas | Robotinis lenkimas |
Darbo reikalavimai | Didesnis sunkumas | Sumažina pasikartojančias rankines operacijas |
Nuolatinė gamyba | Personalo ir pamainų įtaka | Labiau tinka ilgalaikiam darbui |
Pasikartojantis pozicionavimas | Operatoriaus paveiktas | Automatinis pasikartojantis pozicionavimas |
Masinė gamyba | Priklauso nuo rankinio organizavimo | Labiau tinka stabiliai partijų gamybai |
Perėjimas | Rankinis reguliavimas | Reikalingas programos ir įrenginių perkonfigūruojimas |
Pradinė investicija | Santykinai mažesnis sunkumas | Santykinai didelės išlaidos |
3) Kada verta investuoti?
Šios situacijos pateisina investicijų grąžos analizę:
Didelis dienos lenkimo kiekis; Santykinai stabilios gaminio specifikacijos; Didelės darbo sąnaudos; Poreikis nuolat gaminti keliomis pamainomis; Sudėtingas gaminių tvarkymas ir vartymas; Poreikis pagerinti gamybos ciklo laiką ir nuoseklumą.
Jei per dieną pagaminama tik nedaug ruošinių, jų yra daug rūšių ir dažnai keičiasi tipas, ekonomiškesnis gali būti įprastas daugiaašis CNC lenkimo staklės.
12. Į kokius rodiklius reikėtų atsižvelgti lenkimo staklių tikslumui?
Pirkdami presavimo lenkimo stakles, nežiūrėkite tik į gamintojo nurodytas tikslumo vertes; turėtumėte atskirti pačios staklės tikslumą nuo galutinio apdirbto ruošinio tikslumo.
Tikslumo rodikliai | Tikrinimo elementai |
Slankiklio pakartojamumas | Ar po kelių bandymų galima grįžti į tą pačią padėtį |
Slankiklio lygiagretumas | Ar kairė ir dešinė pusės yra suderintos |
Atgalinio matuoklio padėties nustatymo tikslumas | Ar matmenų padėties nustatymas yra tikslus |
Atgalinio matuoklio pakartojamumas | Ar padėtis stabili po kelių bandymų |
Stalo tiesumas | Ar yra akivaizdi deformacija |
Lenkimo kampo pastovumas | Ar kampai skirtingose pozicijose yra vienodi |
Ruošinio matmenų tikslumas | Ar faktinis apdorojimas atitinka piešimo reikalavimus |
Viešųjų pirkimų priėmimo rekomendacijos
Bandomajam lenkimui rekomenduojama pasirinkti bent tris reprezentatyvius ruošinius:
- Maži ruošiniai: patikrinkite vietinę apkrovą ir padėtį.
- Ilgi ruošiniai: patikrinkite nukrypimo kompensaciją ir kampo pastovumą.
- Sudėtingi ruošiniai: patikrinkite daugiaprocesį programavimą, medžiagų blokavimą ir štampo trukdžius.
- Bandomoji medžiaga turėtų būti tokios pačios rūšies, storio ir partijos sąlygų lakštinis metalas kaip ir faktinė gamybos medžiaga, o matavimo rezultatai prieš apdorojimą ir po jo turėtų būti užregistruoti.
13. Kaip pasirinkti lenkimo staklių saugos sistemą?
Saugos apsauga nėra pasirenkama funkcija, o svarbus techninis įrangos įsigijimo reikalavimas.
Saugos konfigūracijos, kurias reikia patikrinti:
Saugos konfigūracija | Funkcijos |
Lazerio saugos apsaugos sistema | Stebėti personalo patekimą į pavojingas zonas |
Fotoelektrinis apsaugos įtaisas | Užtikrinkite tinkamą personalo apsaugą |
Avarinio stabdymo mygtukas | Sustabdykite įrangą avarinėse situacijose |
Dviejų rankų valdymo įtaisas | Užtikrinti operacinę apsaugą atitinkamais režimais |
Apsauginės durys ir blokavimo įtaisas | Neleiskite personalui patekti į pavojingas zonas |
Elektros saugos grandinė | Stebėti su sauga susijusias funkcijas |
Apsauga nuo perkrovos | Venkite leistinų apkrovų viršijimo |
Mechaninis apsauginis dangtis | Izoliuokite pavojingas judančias dalis |
Įprastoms lazerinės apsaugos sistemoms apsvarstykite tokias produktų linijas kaip MSD ir DSP, tačiau patikrinkite konkretų modelį, apsaugos funkcijas ir taikomas sąlygas.
Specialus priminimas:
Pirkdami eksportuojamą įrangą, patikrinkite saugos projektą, rizikos vertinimą ir sertifikavimo dokumentus pagal šalių, kuriose įranga bus montuojama ir naudojama, reglamentus ir taikomus standartus. Nereikia manyti, kad visa mašina atitinka visus vietinius saugos reikalavimus, remdamasi vien CE ženklu ar konkrečiu lazerio apsaugos įtaisu.
14. Kaip išsirinkti lenkimo staklių gamintoją ir prekės ženklą?
Įrangos gamintojo techninės galimybės, gamybos kokybė, garantinis aptarnavimas ir ilgalaikis atsarginių dalių tiekimas – visa tai turės įtakos būsimoms įrangos eksploatavimo išlaidoms.
1) Tarptautiniu mastu pripažinti lenkimo staklių prekių ženklai
- „Amada“: japoniškas lakštinio metalo įrangos prekės ženklas, apimantis lenkimą, kirpimą ir lazerinį apdirbimą.
- TRUMPF: Vokietijos pramonės įrangos prekės ženklas, siūlantis CNC lenkimo ir kitą lakštinio metalo apdirbimo įrangą.
- LVD: Belgijos lakštinio metalo įrangos prekės ženklas, teikiantis lenkimo ir automatizavimo sprendimus.
- „Bystronic“: Šveicarijos lakštinio metalo apdirbimo įrangos prekės ženklas, daugiausia dėmesio skiriantis lenkimo ir automatizavimo sprendimams.
2) Kinijos presavimo stabdžių lenkimo staklių prekės ženklai
Kinijos gamintojai taip pat turi platų produktų asortimentą ir plačias taikymo sritis rinkoje.
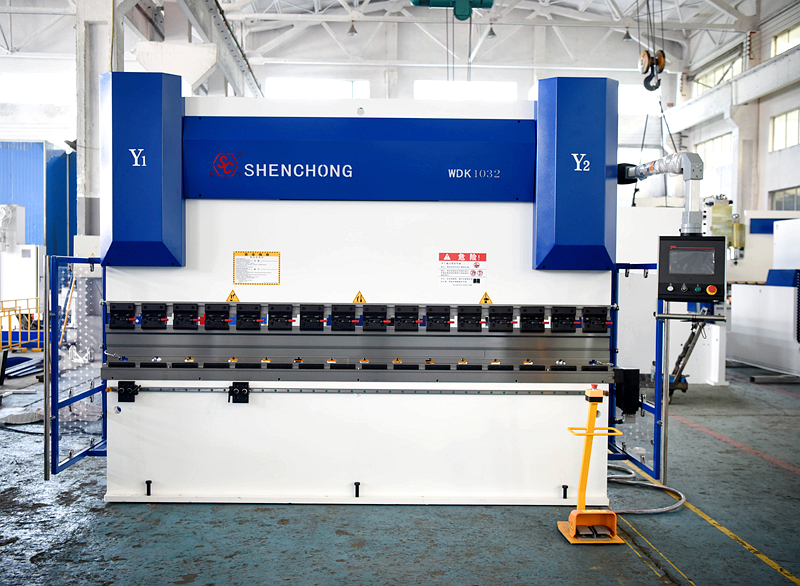
- „Shenchong“: daugiausia dėmesio skiria WSK, WEK ir WDK serijos lenkimo staklėms, taip pat lenkimo centrams ir robotiniams lenkimo įrenginiams.
- „Yawei“: Kinijos lakštinio metalo apdirbimo įrangos gamintoja, siūlanti lenkimo, kirpimo ir lazerinio apdirbimo įrangą.
- JFY: Tiekia CNC lakštinio metalo apdirbimo įrangą ir susijusius sprendimus.
3) Į ką atkreipti dėmesį renkantis gamintoją?
Rekomenduojama atsižvelgti į šiuos matmenis:
Tikrinimo elementai | Rekomenduojamas santykis |
Įrangos apdorojimo galimybės ir techniniai sprendimai | 20% |
Mechaninė konstrukcija ir gamybos kokybė | 15% |
Apdirbimo tikslumas ir stabilumas | 15% |
CNC sistema ir konfigūracija | 10% |
Aptarnavimas po pardavimo ir atsarginių dalių tiekimas | 15% |
Kaina ir bendros gyvavimo ciklo sąnaudos | 10% |
Prekės ženklo reputacija ir klientų atvejai | 10% |
Pristatymas, montavimas ir mokymai | 5% |
Iš viso | 100% |
Tai yra vidinis viešųjų pirkimų vertinimo pasiūlymas, o ne visai pramonės šakai taikomas reitingavimo standartas.
Svarbiausias principas: nelyginkite tik prekių ženklų; lyginkite faktines konfigūracijas ir apdorojimo rezultatus tomis pačiomis darbo sąlygomis.
15. 12 dažniausių klaidų perkant lenkimo stakles
Šis skyrius nusipelno ypatingo dėmesio iš pirkimų personalo.
Serijos numeris | Dažnos viešųjų pirkimų klaidos | Teisinga procedūra |
1 | Tonažas nustatomas vien tik pagal maksimalų plokštės storį | Vienu metu atsižvelkite į medžiagą, ilgį ir V formos griovelį |
2 | Vertinama tik bendra įrangos talpa | Patikrinkite įrenginio ilgį ir vietinę apkrovą |
3 | Žiūrint tik į lenkimo ilgį | Patikrinkite stulpelių tarpus ir efektyvią erdvę |
4 | Darant prielaidą, kad daugiau ašių visada yra geriau | Velenus rinkitės pagal ruošinio sudėtingumą |
5 | Dėmesys vien tik CNC sistemos prekės ženklui | Patikrinkite konkrečias funkcijas ir leidimus |
6 | Ignoruojant deformacijos kompensaciją | Nustatykite konfigūraciją pagal ilgį ir tikslumą |
7 | Ignoruojant pelėsio kokybę | Patikrinkite liejimo medžiagą ir apkrovą |
8 | Nesvarstau plokštelės spyruoklinės formos | Įvertinkite medžiagų duomenų bazę ir kompensavimo funkcijas |
9 | Ruošinio svorio ignoravimas | Jei reikia, sukonfigūruokite tolesnius įrenginius |
10 | Dėmesys tik įrangos kainai | Apskaičiuokite ilgalaikes eksploatavimo išlaidas |
11 | Nepaisydamas saugos priemonių | Patikrinkite taikomus standartus ir saugos funkcijas |
12 | Neatliekamas tikrasis bandomasis lenkimas | Atlikite priėmimo bandymus naudodami tikrus ruošinius |
16. Santrauka: Kaip išsirinkti tinkamą lenkimo stakles?
Svarbiausia perkant presavimo lenkimo stakles yra ne pirkti didžiausio tonažo stakles ar pasirinkti tą, kuri turi daugiausiai konfigūracijų, o užtikrinti, kad staklės našumas tiksliai atitiktų faktinius gamybos poreikius.
Rekomenduojama nepamiršti šių aštuonių pagrindinių principų:
- Pirmiausia apsvarstykite ruošinį, tada pasirinkite svorį: remdamiesi maksimaliomis faktinėmis apdorojimo sąlygomis.
- Pirmiausia atsižvelkite į apdirbimo ilgį, tada pasirinkite mašinos modelį: Įsitikinkite, kad ruošinį galima apdoroti saugiai ir visiškai.
- Ašių skaičių rinkitės pagal gaminio sudėtingumą: aklai nesiekite didelių konfigūracijų.
- Pasirinkite CNC sistemą pagal gamybos efektyvumą: sutelkite dėmesį į faktinį programavimą ir automatizavimo funkcijas.
- Dėmesys deformacijos kompensavimui: užtikrinkite pastovius ilgų ruošinių lenkimo kampus.
- Dėmesys formoms ir saugumui: neleiskite, kad mašinos talpa nesutaptų su formomis ir saugos funkcijomis.
- Įvertinkite gamintojo stipriąsias puses: dėmesys technologijoms, pristatymui, garantiniam aptarnavimui ir atsarginėms dalims.
- Dėmesys ilgalaikei investicijų grąžai: Nelyginkite vien tik pirkimo kainų.
Galutinis sprendimo priėmimo procesas perkant lenkimo stakles
Rekomenduojama pirkimą atlikti tokia tvarka, kad sumažintumėte pasirinkimo klaidas ir nereikalingas investicijas.
Septynių žingsnių lenkimo staklių pirkimo procesas:
- Produkto analizė
Surinkite ruošinio brėžinius, medžiagą, storį, lenkimo ilgį ir pagaminimo kiekį.
- Tonažo apskaičiavimas
Apskaičiuokite lenkimo jėgą, štampo apkrovą ir įrangos atsargą, remdamiesi maksimaliomis eksploatavimo sąlygomis.
- Mašinos modelio pasirinkimas
Pasirinkite hidraulinę, elektrohidraulinę hibridinę arba visiškai elektrinę servo konstrukciją.
- Konfigūracijos nustatymas
Nustatykite darbinį ilgį, CNC sistemą, ašių skaičių, kompensaciją, matricą ir saugos sistemą.
- Gamintojo pasirinkimas
Palyginkite bent trijų gamintojų techninius sprendimus, kainas ir garantinio aptarnavimo galimybes.
- Bandomasis paleidimas ir priėmimo testavimas
Atlikite bandomuosius lenkimo ir tikslumo bandymus, naudodami tikras medžiagas ir reprezentatyvius ruošinius.
- Įrengimas ir gamybos pradžia
Užbaikite įrengimo, mokymo, procesų patikros ir įrangos priežiūros planą.
Galutinė pirkimo rekomendacija:
Daugumai įprastų lakštinio metalo apdirbimo įmonių verta apsvarstyti 100T–200T, 3200 mm darbinio ilgio, elektrohidraulinės hibridinės pavaros, 4+1 arba 6+1 ašių CNC presavimo lenkimo stakles. Tačiau įmonėms, gaminančioms storas ir dideles plokštes bei automatizuotą gamybą, įrangos sprendimus reikėtų perprojektuoti pagal faktinius ruošinius, o ne taikyti bendras konfigūracijas.
 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Korean
 Japanese
 Chinese