Оглавление
Покупка гибочного пресса может показаться простым вопросом определения тоннажа, длины обрабатываемой детали и цены, но на самом деле она включает в себя множество аспектов, таких как конструкция оборудования, производительность, система ЧПУ, гидравлическая система, количество осей, пресс-формы, средства защиты, степень автоматизации, послепродажное обслуживание и долгосрочные эксплуатационные расходы.
Подходящий листогибочный пресс должен не только соответствовать текущим потребностям обработки, но и адаптироваться к изменениям в продукции и увеличению производственных мощностей в течение следующих 3-5 лет. Неправильный выбор может привести к таким проблемам, как недостаточная грузоподъемность, нестабильная точность гибки, низкая эффективность обработки, несоответствие пресс-форм, высокое энергопотребление или даже приобретение избыточно мощного оборудования, которое простаивает в течение длительного времени.
Данное руководство, с точки зрения практической обработки листового металла и закупки промышленного оборудования, систематически анализирует методы выбора гибочных станков, помогая специалистам по закупкам, руководителям предприятий, техническим инженерам и дилерам оборудования разработать полный набор стандартов выбора и оценки.
1. Уточните: Какой тип гибочного пресса вам нужен?
Существует не один тип листогибочных прессов. Различные машины значительно отличаются по принципам работы, производительности, точности, энергопотреблению и инвестиционным затратам.
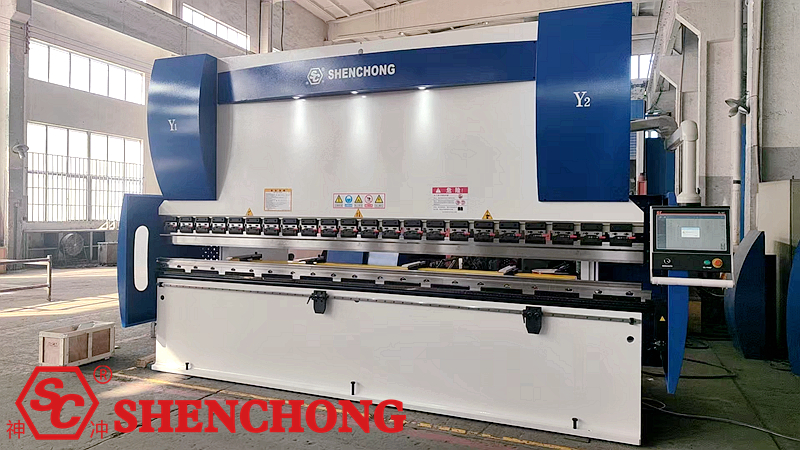
1) Классификация по методу привода
① Обычный гидравлический станок с ЧПУ Нажми на тормоз Машина
Привод салазок вверх и вниз осуществляется с помощью гидравлической системы, что делает его пригодным для традиционной гибки различных металлических листов.
- Преимущества: Отработанная технология, широкий диапазон обрабатываемых материалов, большой охват по тоннажу.
- Подходит для: общей обработки листового металла, стальных конструкций, корпусов и производства электрооборудования.
② Электроникальский Гибридный ЧПУ Нажимать Загибочный станок
Сочетает в себе серводвигатели, гидравлические насосы и технологии гидравлического управления для обеспечения необходимой гидравлической мощности.
- Преимущества: Быстрое реагирование, хорошее энергосбережение, высокая точность управления.
- Подходит для: обработки листового металла среднего и высокого уровня, массового производства и прецизионной гибки.
③ Полностью электрический сервогибочный станок
Для привода задвижки используется сервомотор и механический трансмиссионный механизм, независимый от традиционной основной гидравлической системы.
- Преимущества: быстрое реагирование, низкое энергопотребление, низкий уровень шума.
- Подходит для: производства малой и средней тоннажности, высокой точности и высокой частоты.
④ Механический гибочный станок
Для привода направляющей используется механическая передача; конкретные области применения зависят от конструкции оборудования.
- Преимущества: Относительно простая конструкция, высокая эффективность в определенных условиях эксплуатации.
- Подходит для: некоторых традиционных и специализированных сценариев обработки.
Рекомендация по покупке:
Требования к обработке | Рекомендуемые типы |
Общая обработка листового металла | |
Высокоточное серийное производство | Электрический гибридный гибочный станок |
Высокочастотная обработка, обработка малой и средней грузоподъемности | Полностью электрический сервогибочный станок |
Гибка толстолистового листового металла больших тонн. | Гидравлический или электрический гибридный пресс-гибочный станок |
Автоматизированное непрерывное производство | Электрогидравлический гибридный или адаптированный гидравлический листогибочный пресс |
Примечание:
Нельзя просто предполагать, что полностью электрические системы всегда лучше гидравлических, или что электрогидравлические гибридные системы подходят для всех условий работы. Выбор следует делать с учетом тоннажа, толщины листового металла, частоты изгиба, размера заготовки и общей стоимости жизненного цикла оборудования.
2) Классификация по степени автоматизации
Типы | Функции конфигурации | Применимые сценарии |
Стандартный гибочный станок с ЧПУ | Базовое управление ЧПУ | Обработка небольших и средних партий |
Многоосевой станок для гибки с ЧПУ | Многоосевой задний упор и управление ползунком | Сложные заготовки |
Гибочный станок с прижимным устройством | Автоматический подъемник листового металла | Листовой металл больших размеров и высокой прочности |
Роботизированный гибочный агрегат | Робот осуществляет погрузку, разгрузку и переворачивание. | Массовое автоматизированное производство |
Гибкий гибочный центр | Автоматическое позиционирование, изгибание и изменение формы. | Крупномасштабные работы по обработке листового металла различных видов. |
Если обрабатываемая деталь большая и тяжелая, например, крупные панели электрощитов, панели транспортных контейнеров или панели кондиционеров, то в первую очередь следует рассмотреть возможность использования устройства для поддержки материала при гибке.
2. Как определить тоннаж гибочного станка?
Определение тоннажа листогибочного пресса является важнейшим этапом закупки. Тоннаж листогибочного пресса напрямую определяет давление гибки, которое может выдержать оборудование.
Недостаточный тоннаж не позволит завершить требуемый процесс гибки. Избыточный тоннаж может увеличить инвестиции в оборудование, затраты на пресс-формы и эксплуатационные расходы.
1) Выбор тоннажа в зависимости от толщины листа.
На тоннаж при гибке в основном влияют следующие факторы:
- Толщина листа
- Материал листа и прочность на растяжение
- Длина изгиба
- Ширина V-образного паза нижней матрицы
- Метод гибки
- Форма заготовки и процесс гибки
Распространенные формулы для оценки гибки
Для обычных низкоуглеродистых стальных пластин (предел прочности на растяжение σb≈450 МПа) наиболее классическая эмпирическая формула выглядит следующим образом:
Изгибающая сила P (тонны) = (t²·L·K)/V
t: Толщина пластины (единица измерения: мм)
L: Длина изгиба пластины (единица измерения: м)
V: Ширина V-образной канавки нижней матрицы (единица измерения: мм)
К: Коэффициент материала (обычно около 650 для обычной углеродистой стали; на некоторых заводах его упрощают до: толщина листа × 8 × длина листа (метры))
2) Общие справочные данные по тоннажу и мощности переработки
В приведенных ниже данных рассматриваются обычная низкоуглеродистая сталь, гибка на воздухе и широко используемые штампы. Конкретные параметры необходимо пересчитать с учетом длины гибки и параметров оборудования.
Грузоподъемность гибочной машины | Стандартное позиционирование при обработке | Типичный пример конфигурации |
30Т | Небольшой листовой металл | 1250 мм |
40Т | Небольшой листовой металл | 1600 мм |
63Т | Листовой металл среднего размера | 2500мм |
80Т | Листовой металл среднего размера | 2500мм |
100Т | Листовой металл общего назначения | 3200мм |
125Т | Средний листовой металл | 3200/4000 мм |
160Т | Обработка пластин средней толщины | 3200/4000 мм |
200Т | Листовой металл среднего и большого размера | 3200/4000 мм |
250Т | Более толстый листовой металл | 4000мм |
300Т | Толстый листовой металл | 4000/5000 мм |
400Т | Большая толстая пластина | 4000/5000 мм. Изготовление на заказ в соответствии с обрабатываемой деталью. |
600 тонн и более | Тяжелая промышленная переработка | 1250 мм |
Примечание:
Данная таблица представляет собой предварительную классификационную справку для закупки оборудования и не означает, что соответствующая грузоподъемность позволяет обрабатывать листы всех толщин, представленные на столе, по всей рабочей длине.
3) Различия в усилии гибки для разных материалов.
Для пластин одинаковой толщины разные материалы могут требовать разных усилий при изгибе.
Материалы | Общие характеристики | Вопросы закупок |
углеродистая сталь Q235 | Материал для традиционной обработки | Служит базовым ориентиром для отбора. |
Высокопрочная сталь Q355 | Высокая прочность | Необходимо увеличить маржу по тоннажу. |
нержавеющая сталь 304 | Изгибающая сила обычно выше, чем у обычной низкоуглеродистой стали. | Обратите внимание на упругость и защиту поверхности. |
нержавеющая сталь 316 | Различные прочностные и технологические характеристики | Расчет производится на основе фактических параметров измерения материала. |
Алюминиевая пластина | Значительные различия в прочности и удлинении. | Обратите внимание на трещины и вмятины на поверхности. |
Медная пластина | Значительные различия в свойствах материалов. | Определите производственный процесс в зависимости от сорта. |
Особое напоминание: не следует приобретать гибочный станок, основываясь исключительно на толщине листа. Необходимо указать материал листа, максимальную длину гибки, минимальную ширину кромки гибки, ширину V-образного паза и метод гибки.
4) Какой запас прочности следует допустить при выборе тоннажа?
Рекомендуется выбирать станок, исходя из наиболее сложных условий обработки конкретной заготовки, и учитывать соответствующий запас производительности.
Например:
- Для ежедневной обработки требуется в основном 100 тонн: можно оценить возможности машины класса 125 тонн.
- Максимальное время обработки составляет около 125 тонн: необходимо провести дополнительные расчеты, чтобы определить, нужна ли машина класса 160 тонн.
- Длительная обработка высокопрочной стали или нержавеющей стали: перерасчеты должны производиться на основе фактической прочности материала.
Не следует слепо завышать допустимую нагрузку, поскольку необходимо согласовать тоннаж станка, конструкцию рабочего стола, несущую способность штампа и допустимую нагрузку на единицу длины.
3. Как определить длину изгиба?
При выборе станка для гибки на станке с ЧПУ необходимо одновременно учитывать его тоннаж и длину. Длина гибки является важнейшим параметром, определяющим, сможет ли станок обработать нужную заготовку.
К распространенным рабочим длинам гибочных станков относятся:
- 1250 мм: Небольшие листы листового металла для точной обработки.
- 1600 мм: Мелкие детали.
- 2500 мм: Изделия из листового металла малого и среднего размера.
- 3200 мм: Общая промышленная обработка листового металла.
- 4000 мм: Крупногабаритные изделия из листового металла и шкафы.
- 5000–6000 мм: Крупногабаритные листовые металлические изделия, стальные конструкции и промышленное оборудование.
- 8000 мм и более: Сверхдлинные заготовки, обычно требующие специального или двухстаночного решения для соединения деталей.
1) Какие параметры длины необходимо проверить при закупке?
Параметры | Основные функции | Вопросы закупок |
Максимальная длина изгиба | Определяет максимальную длину заготовки. | Помимо номинальной длины, следует учитывать расстояние между боковыми панелями. |
Расстояние между столбцами | Определяет эффективное рабочее пространство для обработки заготовки. | Обратите внимание на фактическое пространство для прохода крупных заготовок. |
Глубина горла | Определяет глубину, на которую может войти обрабатываемая деталь. | Это особенно важно для глубоких коробчатых и сложных заготовок. |
Ход ползунка | Определяет расстояние вертикального перемещения ползунка. | Необходимо достаточно места для сгибания и разгрузки. |
Высота проема | Определяет максимальное расстояние между верхней и нижней матрицами. | Влияет на обработку высоких коробчатых и сложных заготовок. |
высота рабочего стола | Влияет на работу и погрузку/разгрузку. | Следует учитывать при этом размеры листового металла и эргономические характеристики. |
2) Легко упускаемый из виду вопрос: соответствие тоннажа длине гибки.
Например, при покупке гибочного станка 200T×3200mm крайне важно подтвердить не только общее давление в 200 тонн, но и следующее:
- Можно ли использовать 200 тонн по всей длине 3200 мм?
- Проверяется, соответствует ли оно требованиям к локальной нагрузке при гибке коротких заготовок в концентрированных сечениях.
- Достаточно ли жесткие рабочий стол и направляющая.
- Необходимо ли компенсировать отклонение?
- Выдерживает ли он нагрузки, смещенные от центра.
Особенно при обработке коротких и толстых заготовок безопасность нельзя оценивать исключительно по общему тоннажу. Необходимо также проверить нагрузку на единицу длины, локальную нагрузку и несущую способность штампа.
4. Как выбрать систему ЧПУ?
1) Стандартные системы ЧПУ для гибочных станков
Ниже представлены некоторые марки и модели станков с ЧПУ, заслуживающие внимания на рынке:
Бренды | Репрезентативные модели | Основные области применения |
ДЕЛЕМ | DA53T, DA58T, DA66T | Управление гибкой на станках с ЧПУ |
ЕКА | S630, S640, S650W, S875W | Многоосевое управление гибкой |
CYBELEC | Серии CT8, CT15 и т. д. | ЧПУ-управление для гибочных станков |
Шэньчун | SC EL15T, EL19T и т. д. | Разработанная Шэньчуном система контроля изгиба |
Примечание:
Конкретные функции, количество поддерживаемых осей, лицензии на программное обеспечение и версии для каждой модели должны определяться на основе списка конфигураций, предоставленного производителем.
2) Как выбрать различные системы управления?
Требования к обработке | Рекомендовать Фхарактеристики |
Простой изгиб под прямым углом | Базовая система ЧПУ |
Многопроцессная сложная гибка | Система ЧПУ с возможностью графического программирования. |
Высокоточная обработка листового металла | Поддерживает компенсацию угла и связанные с ней функции точного управления. |
Многоосевой задний упор | Поддерживает контроллеры с соответствующим количеством осей. |
Роботизированная гибка | Поддерживает интерфейсы автоматизации и связанные с ними программные функции. |
Массовое производство сложных изделий | Поддерживает автономное программирование, управление программами и моделирование. |
3) Десять ключевых функций, которые следует проверить при покупке системы ЧПУ.
- Поддерживает ли оно программирование 2D-графики?
- Поддерживает ли программа автоматический расчет процессов гибки?
- Есть ли в нем функция моделирования последовательности изгиба?
- Поддерживает ли оно многоосевое управление задним упором?
- Поддерживает ли оно синхронное управление ползунками Y1/Y2?
- Поддерживает ли оно управление компенсацией отклонения?
- Поддерживает ли она базу данных материалов?
- Поддерживает ли он базу данных пресс-форм?
- Может ли система сохранять и вызывать программы обработки?
- Поддерживает ли оно автономное программирование или интерфейсы передачи данных?
Напоминание о покупке:
Не ограничивайтесь только маркой или моделью контроллера; подтвердите фактическую версию программного обеспечения, лицензированные функции, количество осей, интерфейс и язык программирования, на котором вы приобретаете устройство. Даже один и тот же контроллер может иметь существенные функциональные различия из-за разных лицензий и конфигураций.
5. Выбор количества осей для гибочного станка
Как выбрать количество осей для гибочного пресса? В чем разница между 4+1, 6+1 и 8+1 осями? Это очень важный вопрос конфигурации при покупке гибочного станка с ЧПУ.
Большее количество осей не обязательно означает более высокую точность обработки всех заготовок. Действительно важно то, могут ли эти валы решать практические задачи механической обработки.
1) Функции валов распространенных гибочных станков
Вал | Функция | Функция |
Y1 | Левый ползунок управления | Управляйте положением левого гидравлического цилиндра. |
Y2 | правый ползунок управления | Контролируйте положение правого гидравлического цилиндра. |
Икс | Движение заднего упора вперед/назад | Контроль размеров изгиба |
Р | Движение заднего упора вверх/вниз | Адаптация к размещению на разной высоте |
З1 | Движение левого стопорного пальца влево/вправо | Многостанционное позиционирование |
З2 | Движение пальца правой руки влево/вправо | Адаптируется к специальному положению и коническим заготовкам. |
X1/X2 | Независимое перемещение заднего упора вперед/назад | Компенсация деформации рабочего стола |
В | Ось компенсации отклонения | Управляйте положением левого гидравлического цилиндра. |
Примечание:
Разные производители могут использовать разные методы маркировки количества осей, особенно в отношении того, следует ли включать в общее количество ось ползуна, ось заднего упора и ось компенсации. Поэтому в договоре купли-продажи должно быть четко указано конкретное назначение каждой оси.
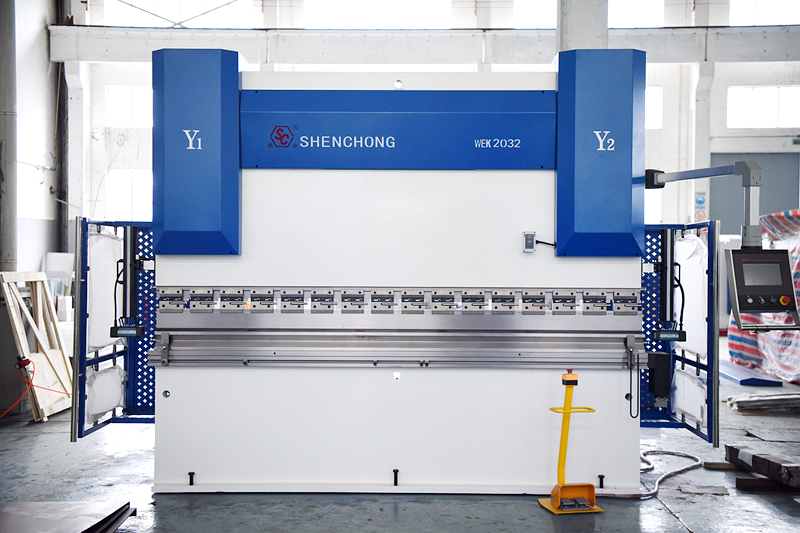
2) Какие заводы подходят для различных конфигураций осей?
4+1-осевой гибочный станок (общая конфигурация)
- Наиболее распространенные комбинации: компенсация по осям Y1, Y2, X, R и V.
- Подходит для обработки листового металла, изготовления шкафов, электромонтажных коробок и других промышленных изделий.
- Высокое соотношение цены и качества, практичный выбор для многих заводов.
6+1-осевой гибочный станок
- Распространенные комбинации: компенсация по осям Y1, Y2, X, R, Z1, Z2 и V.
- Боковые упоры могут перемещаться независимо влево и вправо.
- Подходит для обработки сложных заготовок, деталей различных размеров и в рамках многопроцессной обработки.
8+1-осевой гибочный станок
- Обычно добавляет независимую ось позиционирования к многоосевому заднему упору.
- Подходит для обработки сложных листовых металлов, заготовок неправильной формы и высокогибкого производства.
- Конкретные оси, которые необходимо добавить, должны определяться на основе таблицы конфигурации оборудования.
3) Рекомендации по покупке
Статус производства на заводе | Рекомендуемая конфигурация |
Общая обработка листового металла | 4+1 оси |
Обработка электрических шкафов и серверных стоек | 4+1 или 6+1 осей |
Сложная гибка различных изделий | 6+1 осей |
Листовой металл неправильной формы и сложные заготовки | 8+1 осей или настраиваемая в соответствии с технологическим процессом |
Автоматическая гибка с помощью роботов | Выберите в соответствии с конфигурацией рабочей станции робота. |
Не стоит бездумно увеличивать бюджет только из-за рекламируемых многоосевых конфигураций. Если обрабатываемая деталь в основном имеет простые L-образные или U-образные изгибы, то конфигурации с 4+1 осями может быть достаточно.
6. Как выбрать систему заднего упора?
Система заднего упора напрямую влияет на точность позиционирования размеров при гибке, повторяемость результатов, а также на эффективность производства.
При покупке необходимо проверить:
- Точность позиционирования заднего упора
- Повторяемость
- Диапазон перемещения по оси X
- Диапазон вертикального перемещения по оси R
- Количество и структура ворот
- несущая способность ворот
- Рабочая скорость и стабильность
- Поддерживает ли оно независимое многоосевое движение
- Имеет ли он противоударную конструкцию?
- Легко ли его регулировать и обслуживать?
Для простых заготовок может быть достаточно заднего упора по оси X. Для сложных заготовок рекомендуется рассмотреть многоосевые конфигурации, такие как X, R, Z1 и Z2.
Также обратите внимание:
Номинальная точность позиционирования оборудования не равна окончательной точности размеров заготовки. Фактический результат обработки также зависит от допусков размеров листового металла, базовой точки позиционирования, пресс-форм и процессов гибки.
7. Стоит ли приобретать систему компенсации отклонения?
Эту конфигурацию нельзя игнорировать при покупке гибочных станков среднего и большого размера.
При работе листогибочного пресса направляющая и рабочий стол подвергаются давлению, что приводит к определенной степени упругой деформации.
Без надлежащей компенсации могут произойти следующие события:
Угол в середине заготовки не соответствует углу на обоих концах.
Угол изгиба длинных заготовок изменяется.
Прямолинейность изгиба не идеальна.
Размеры одной и той же заготовки различаются в разных местах.
Основные типы компенсации отклонений:
Типы | Функции | Применимые ситуации |
Механическая ручная компенсация | Механизм компенсации ручной регулировки | Небольшой объем, простая обработка |
Электрическая компенсация | Регулировка с электроприводом | Оборудование для гибки материалов среднего размера |
Компенсация ЧПУ-управления | Система управления ЧПУ | Обработка средних и крупных деталей с высокой точностью. |
Гидравлическая компенсация | Гидравлический механизм создает компенсационную силу. | Специализированное крупномасштабное оборудование |
Рекомендации:
- Гибка малых и коротких участков: выбор может основываться на требованиях к точности.
- Оборудование размером 100 Т × 3200 мм и более: Приоритетная оценка.
- Для оборудования размером 200 тонн × 4000 мм и более компенсация параметров ЧПУ, как правило, должна быть тщательно продумана.
- Для крупногабаритного оборудования, такого как 400 Т × 5000 мм, возможность компенсации должна быть указана в качестве важного пункта технической приемки.
Необходимость в конкретной конфигурации должна по-прежнему определяться жесткостью рамы, длиной изгиба, точностью заготовки и конструкцией производителя.
8. Как выбрать гибочные матрицы?
Гибочные штампы напрямую влияют на угол изгиба, внутренний радиус, минимальную ширину кромки изгиба и качество поверхности заготовки.
1) Основные типы штампов
Типы плесени | Основные области применения |
Прямая резка верхней части пресс-формы | Общий прямой изгиб |
Верхняя форма для гусиной шеи | Глубокие коробчатые заготовки с закругленными кромками |
Верхняя форма с заостренным срезом | Изгиб под определенным углом и с узкой кромкой |
Нижняя форма с одним V-образным профилем | Традиционная гибка листового металла |
Нижняя форма с двойным V-образным профилем | Обработка листов различной толщины |
Многоканавочная нижняя форма | Гибка с различными характеристиками |
Сегментированная форма | Комбинация заготовок разной длины |
Специальная формовочная форма | Особые конструкции и особые формы |
2) Как выбрать V-образную канавку?
Для гибки обычной низкоуглеродистой стали на воздухе используется следующее приблизительное значение:
V≈8t
Где:
V: Ширина нижней V-образной канавки матрицы.
t: Толщина листового металла.
Например:
Толщина листа | Предварительная эталонная V-образная канавка |
1 мм | 8мм |
2 мм | 16 мм |
3 мм | 24 мм |
4мм | 32 мм |
5мм | 40 мм |
6мм | 48 мм |
8мм | 64 мм |
10мм | 80 мм |
Это лишь отправная точка для общего понимания процесса гибки под давлением и не применимо ко всем материалам и заготовкам. Также необходимо проверить минимальную ширину кромки, внутренний радиус, глубину вдавливания в поверхность и требуемое усилие.
3) Что следует учитывать при покупке пресс-форм?
- Качество материала пресс-формы и термообработки.
- Твердость и износостойкость пресс-формы.
- Несущая способность пресс-формы.
- Длина формы и метод сегментации.
- Точность и прямолинейность пресс-формы.
- Согласование форм между верхней и нижней частями пресс-формы.
- Метод зажима пресс-формы.
- Поддерживает ли она быструю замену пресс-формы?
- Совместимо ли оно с существующим оборудованием?
- Обладает ли оно возможностью обрабатывать специальные заготовки?
Обратите особое внимание на допустимую нагрузку на единицу длины формы; не следует ограничиваться лишь вопросом возможности установки формы.
9. Как следует осматривать раму гибочного станка и гидравлическую систему?
Устойчивость гибочного станка определяется не только системой ЧПУ, но и механической конструкцией, а также гидравлической системой.
1) Каркасная структура
Ключевые области для изучения:
- Толщина и материал стальных листов каркаса.
- Процесс сварки и послесварочная обработка под напряжением.
- Жесткость конструкции боковых пластин, рабочего стола и направляющей.
- Направляющие рельсы и направляющая конструкция ползуна.
- Точность обработки и сборки.
- Контроль деформаций после длительной эксплуатации.
При покупке следует сравнивать не только вес рамы; гораздо важнее учитывать конструкцию, процесс изготовления, жесткость и общую точность станка.
2) Гидравлическая система
Основные области для проверки:
Компоненты | Основные критерии оценки |
Гидравлический насос | Марка, расход, давление и шум |
Гидравлический клапанный узел | Точность управления и скорость реакции |
Гидравлический цилиндр | Эффективность герметизации и точность обработки |
Нефтепроводы и фитинги | Номинальное давление и надежность |
Нефтяной бак | Производительность, фильтрация и теплоотвод |
Серводвигатель | Реакция мощности и управления |
Система фильтрации | Точность фильтрации и простота обслуживания. |
3) Синхронное управление двумя цилиндрами
Для работы на станках с ЧПУ для гибки листового металла обычно требуется скоординированная работа левого и правого гидравлических цилиндров.
При совершении покупки следует понимать следующее:
- Используется ли высокоточное определение положения?
- Управляются ли Y1/Y2 независимо в замкнутом контуре?
- Метод синхронного управления слева и справа
- Точность повторяемости ползунка
- Эффективность управления при нецентрированной нагрузке
Рекомендуется проводить фактическую проверку результатов изгиба с левой и правой сторон, а также в средней точке во время заводской приемки, а не просто проверять работу без нагрузки.
10. Как выбрать устройство для изгибания?
Если завод часто обрабатывает крупные и тяжелые листовые металлические изделия, то гибочный толкатель Это устройство заслуживает внимания.
1) Основные функции устройства для изгиба.
- Автоматическая поддержка листового металла больших размеров.
- Двигайтесь синхронно с изгибом ползунка.
- Уменьшить провисание листового металла.
- Снизьте нагрузку на операторов.
- Снижает риск деформации листового металла и появления царапин на поверхности.
- Повышение устойчивости к изгибу крупных заготовок.
2) Каким заводам следует установить такое устройство?
Прикладные отрасли | Уровень рекомендаций |
производство электрошкафов | Рекомендуется |
Материалы для контейнеров и судоходных панелей | Настоятельно рекомендуется для оценки |
панели кондиционера | Рекомендуется |
Панели лифта | Рекомендуется |
Большие серверные стойки и шкафы | Рекомендуется |
Общие малые скобки | Обычно не требуется |
При выборе устройства для последующей обработки необходимо подтвердить его несущую способность, площадь опоры, ход, метод синхронного управления, возможность независимого управления влево и вправо, а также совместимость с системой ЧПУ гибочного станка.
11. Необходимо ли приобретать роботизированный гибочный станок?
Если на заводе ежедневно выполняется большое количество повторяющихся операций по гибке, роботизированный гибочный станок может существенно изменить организацию производства.
1) Из каких компонентов обычно состоит роботизированная система гибки?
- Станок для гибки с ЧПУ
- Промышленный робот
- Автоматическая система загрузки и разгрузки
- Стол для позиционирования листового металла
- Автоматический механизм переворачивания
- Зажимное устройство для заготовки
- Защитное ограждение и система защиты
- система управления роботом
- Автоматизированная система управления производством
2) Преимущества роботизированной гибки
Сравнительные элементы | Ручная гибка | Роботизированная гибка |
Требования к рабочей силе | Более высокая сложность | Сокращает количество повторяющихся ручных операций. |
Непрерывное производство | Зависит от персонала и смен. | Более подходит для длительной эксплуатации. |
Повторяющееся позиционирование | Зависит от оператора | Автоматизированное повторяющееся позиционирование |
Массовое производство | Опирается на ручную организацию. | Более подходит для стабильного серийного производства. |
Смена | Ручная регулировка | Требуется перенастройка программы и оборудования. |
Первоначальные инвестиции | Относительно более низкий уровень сложности | Относительно высокая стоимость |
3) Когда стоит инвестировать?
Анализ окупаемости инвестиций оправдан в следующих ситуациях:
Большой объем ежедневной гибки; Относительно стабильные технические характеристики продукции; Высокие затраты на рабочую силу; Необходимость непрерывного многосменного производства; Сложности при обработке и переворачивании продукции; Необходимость улучшения времени производственного цикла и стабильности.
Если количество обрабатываемых деталей в день невелико, но при этом много разновидностей и часто меняется их тип, то традиционный многоосевой гибочный станок с ЧПУ может оказаться более экономичным вариантом.
12. Какие показатели следует учитывать при оценке точности гибочного станка?
При покупке гибочного пресса обращайте внимание не только на заявленные производителем показатели точности; следует различать точность самого станка и точность конечной обработки заготовки.
Показатели точности | Пункты проверки |
Повторяемость ползунка | Сможет ли оно вернуться в то же положение после нескольких запусков? |
Параллелизм ползунков | Координированы ли левая и правая стороны. |
Точность позиционирования заднего упора | Насколько точна точность позиционирования по размерам. |
Повторяемость показаний заднего упора | Стабильность позиционирования после нескольких запусков. |
Прямолинейность стола | Есть ли явная деформация? |
Постоянство угла изгиба | Согласуются ли углы в разных положениях? |
Точность размеров заготовки | Соответствует ли фактическая обработка требованиям чертежа. |
Рекомендации по приемке закупок
Рекомендуется выбрать как минимум три репрезентативных образца для пробной гибки:
- Для заготовок малого размера: проверьте локальную нагрузку и положение.
- Для заготовок больших размеров: проверьте компенсацию отклонения и согласованность углов.
- Сложные заготовки: проверьте многопроцессное программирование, блокировку материала и помехи от штампов.
- В качестве тестового материала следует использовать листовой металл того же сорта, толщины и партии, что и материал, используемый в реальном производстве, а результаты измерений до и после обработки должны быть зафиксированы.
13. Как выбрать систему безопасности для гибочного станка?
Защита от взлома — это не дополнительная опция, а важное техническое требование при закупке оборудования.
Необходимо проверить следующие параметры безопасности:
Конфигурация безопасности | Функции |
Система защиты от лазерного излучения | Контролировать вход персонала в опасные зоны |
Фотоэлектрическое защитное устройство | Обеспечьте надлежащую защиту персонала. |
Кнопка аварийной остановки | Остановите оборудование в аварийных ситуациях |
Устройство для управления двумя руками | Обеспечьте операционную защиту в соответствующих режимах. |
Защитная дверь и блокировка | Не допускайте доступа персонала в опасные зоны. |
Схема электробезопасности | Контроль функций, связанных с безопасностью. |
Защита от перегрузки | Предотвращайте превышение допустимых нагрузок. |
Механический защитный чехол | Изолируйте опасные движущиеся части. |
Для распространенных систем защиты от лазерного излучения рассмотрите такие линейки продуктов, как MSD и DSP, но обязательно уточните конкретную модель, функции защиты и условия применения.
Особое напоминание:
При покупке оборудования на экспорт необходимо проверить соответствие конструкции, оценки рисков и сертификационных документов нормам и применимым стандартам стран, где оборудование будет установлено и использоваться. Не следует предполагать, что вся машина соответствует всем местным требованиям безопасности, основываясь исключительно на маркировке CE или конкретном устройстве защиты от лазерного излучения.
14. Как выбрать производителя и марку гибочных станков?
Технические возможности производителя оборудования, качество изготовления, послепродажное обслуживание и долгосрочная поставка запасных частей — все это повлияет на будущие эксплуатационные расходы оборудования.
1) Всемирно известные марки гибочных станков
- Amada: японский бренд оборудования для обработки листового металла, специализирующийся на гибке, резке и лазерной обработке.
- TRUMPF: Немецкий производитель промышленного оборудования, предлагающий станки с ЧПУ для гибки листового металла и другое оборудование для обработки листового металла.
- LVD: бельгийский производитель оборудования для обработки листового металла, предлагающий решения для гибки и автоматизации.
- Bystronic: швейцарский производитель оборудования для обработки листового металла, специализирующийся на решениях для гибки и автоматизации.
2) Китайские марки листогибочных прессов
Китайские производители также обладают богатым ассортиментом продукции и широким спектром применения на рынке.
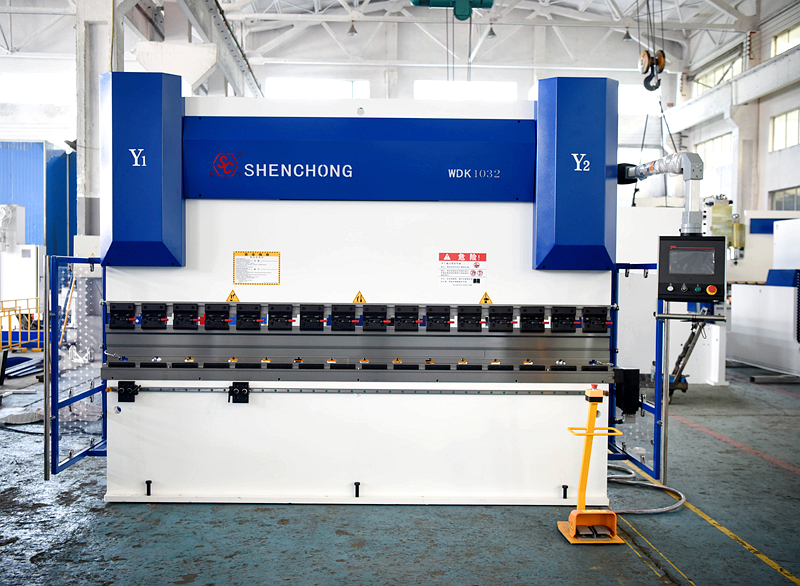
- Компания Shenchong: сосредоточится на своих гибочных станках серий WSK, WEK и WDK, а также на гибочных центрах и роботизированных гибочных установках.
- Yawei: Китайский производитель оборудования для обработки листового металла, выпускающий продукцию для гибки, резки и лазерной обработки.
- JFY: Поставляет оборудование для обработки листового металла с ЧПУ и сопутствующие решения.
3) На что следует обратить внимание при выборе производителя?
Рекомендуется учитывать следующие параметры:
Пункты проверки | Рекомендуемое соотношение |
Возможности обработки оборудования и технические решения | 20% |
Механическая конструкция и качество изготовления | 15% |
Точность и стабильность обработки | 15% |
Система ЧПУ и ее конфигурация | 10% |
Послепродажное обслуживание и поставка запасных частей. | 15% |
Цена и общая стоимость жизненного цикла | 10% |
Репутация бренда и примеры успешных сделок с клиентами | 10% |
Доставка, установка и обучение | 5% |
Общий | 100% |
Это рекомендация по внутренней оценке эффективности закупок, а не общеотраслевой стандарт ранжирования.
Самый важный принцип: сравнивайте не только марки, но и фактические конфигурации и результаты обработки в одинаковых условиях эксплуатации.
15. 12 распространенных ошибок при покупке гибочных станков
Этот раздел заслуживает особого внимания со стороны специалистов по закупкам.
Серийный номер | Распространенные ошибки в сфере закупок | Правильная процедура |
1 | Выбор тоннажа исключительно на основе максимальной толщины листа. | Учитывайте одновременно материал, длину и V-образную канавку. |
2 | Если рассматривать только общий тоннаж оборудования, то... | Проверьте длину агрегата и местную нагрузку. |
3 | Рассматривая только длину изгиба, получаем... | Проверьте расстояние между колоннами и эффективное пространство. |
4 | Исходя из предположения, что чем больше осей, тем лучше. | Выбор валов зависит от сложности обрабатываемой детали. |
5 | Сосредоточившись исключительно на марке системы ЧПУ. | Проверьте конкретные функции и права доступа. |
6 | Игнорирование компенсации отклонения | Определите конфигурацию на основе длины и точности. |
7 | Игнорируя качество плесени | Проверьте материал пресс-формы и несущую способность. |
8 | Не принимая во внимание упругое отскок пластины. | Оцените базу данных материалов и функции компенсации. |
9 | Не принимая во внимание вес заготовки. | При необходимости настройте последующие устройства. |
10 | Сосредоточение внимания исключительно на цене оборудования. | Рассчитайте долгосрочные эксплуатационные расходы. |
11 | Игнорирование мер безопасности | Проверьте соответствие стандартам и требованиям безопасности. |
12 | Не проводилось фактическое испытание на изгиб. | Проведите приемочные испытания с использованием реальных заготовок. |
16. Резюме: Как выбрать подходящий гибочный станок?
Самое важное при покупке гибочного пресса — это не приобретение самого мощного станка и не выбор модели с наибольшим количеством конфигураций, а обеспечение того, чтобы производительность станка точно соответствовала реальным производственным потребностям.
Рекомендуется помнить о следующих восьми основных принципах:
- Сначала определите обрабатываемую деталь, затем выберите тоннаж: исходя из максимальных фактических условий обработки.
- Сначала определите длину обрабатываемой детали, затем выберите модель станка: убедитесь, что заготовку можно обработать безопасно и полностью.
- Выбирайте количество осей в зависимости от сложности продукта: не стоит слепо стремиться к большим конфигурациям.
- Выбирайте систему ЧПУ, исходя из эффективности производства: сосредоточьтесь на функциях программирования и автоматизации.
- Особое внимание уделяется компенсации прогибов: необходимо обеспечить постоянные углы изгиба для длинных заготовок.
- Особое внимание следует уделить пресс-формам и безопасности: не допускайте несоответствия производительности машины пресс-формам и функциям безопасности.
- Оцените сильные стороны производителя: сосредоточьтесь на технологиях, доставке, послепродажном обслуживании и запасных частях.
- Акцент на долгосрочную окупаемость инвестиций: не стоит ограничиваться сравнением только цен покупки.
Процесс принятия окончательного решения о покупке гибочного станка.
Для минимизации ошибок при выборе и предотвращения ненужных вложений рекомендуется совершать покупку в следующем порядке.
Процесс покупки гибочного станка в семь этапов:
- Анализ продукта
Соберите чертежи заготовки, информацию о материале, толщине, длине изгиба и количестве произведенной продукции.
- Расчет тоннажа
Рассчитайте усилие изгиба, нагрузку на штамп и запас прочности оборудования, исходя из максимальных условий эксплуатации.
- Выбор модели машины
Выберите гидравлическую, электрогидравлическую гибридную или полностью электрическую сервосистему.
- Определение конфигурации
Определите рабочую длину, систему ЧПУ, количество осей, компенсацию, штамп и систему безопасности.
- Выбор производителя
Сравните технические решения, ценовые предложения и возможности послепродажного обслуживания как минимум трех производителей.
- Пробный запуск и приемочные испытания
Проведите пробные испытания на изгиб и точность, используя реальные материалы и типовые заготовки.
- Монтаж и запуск производства
Завершите разработку плана установки, обучения персонала, проверки технологического процесса и технического обслуживания оборудования.
Окончательная рекомендация по покупке:
Для большинства обычных предприятий по обработке листового металла достойным внимания является гибочный пресс с ЧПУ мощностью 100-200 тонн, рабочей длиной 3200 мм, электрогидравлическим гибридным приводом и 4+1 или 6+1 осями. Однако для предприятий, производящих толстые листы, листы больших размеров и осуществляющих автоматизированное производство, решения по оборудованию следует перепроектировать с учетом реальных заготовок, а не использовать типовые конфигурации.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese