Sommario
L'acquisto di una pressa piegatrice può sembrare una semplice questione di determinare il tonnellaggio, la lunghezza di lavorazione e il prezzo, ma in realtà coinvolge molti aspetti come la struttura dell'attrezzatura, la capacità di lavorazione, il sistema CNC, il sistema idraulico, la configurazione del numero di assi, gli stampi, i dispositivi di protezione, il grado di automazione, l'assistenza post-vendita e i costi operativi a lungo termine.
Una pressa piegatrice adeguata non solo deve soddisfare le attuali esigenze di lavorazione, ma anche adattarsi ai cambiamenti di prodotto e agli aumenti di capacità produttiva nei prossimi 3-5 anni. Una scelta inappropriata può portare a problemi quali tonnellaggio insufficiente, precisione di piegatura instabile, bassa efficienza di lavorazione, stampi non compatibili, elevato consumo energetico o persino all'acquisto di attrezzature sovradimensionate che rimangono inattive per lunghi periodi.
Questa guida, dal punto di vista della lavorazione della lamiera e dell'approvvigionamento di attrezzature industriali, analizza sistematicamente i metodi di selezione delle piegatrici, aiutando il personale addetto agli acquisti, i direttori di stabilimento, gli ingegneri tecnici e i rivenditori di attrezzature a definire una serie completa di criteri di selezione e valutazione.
1. Chiarire: Di che tipo di pressa piegatrice avete bisogno?
Non esiste un solo tipo di pressa piegatrice. Le diverse macchine differiscono significativamente per principi di funzionamento, capacità di lavorazione, precisione, consumo energetico e costi di investimento.
1) Classificazione in base al metodo di azionamento
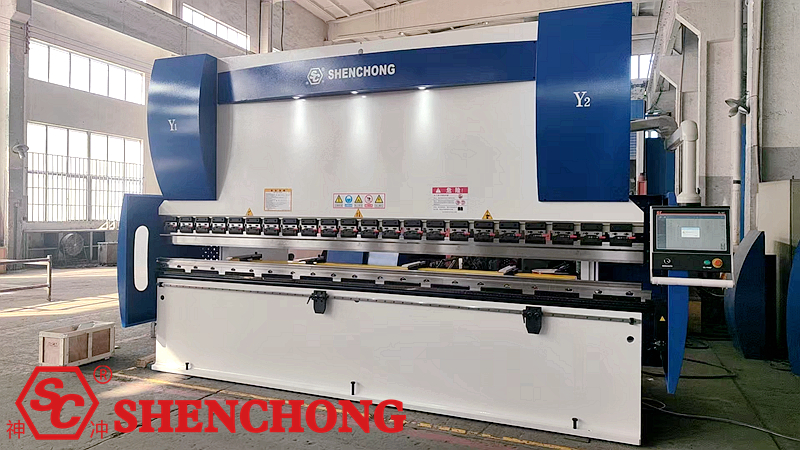
① CNC idraulico ordinario Premi il freno Macchina
Aziona il carrello verticalmente tramite un sistema idraulico, adatto alla piegatura convenzionale di diverse lamiere metalliche.
- Vantaggi: Tecnologia consolidata, ampia gamma di lavorazione, elevata capacità produttiva.
- Adatto per: lavorazione generale della lamiera, strutture in acciaio, armadi e produzione di apparecchiature elettriche.
② Elettricoical CNC ibrido Premere Macchina piegatrice
Combina servomotori, pompe idrauliche e tecnologia di controllo idraulico per fornire la potenza idraulica necessaria.
- Vantaggi: Risposta rapida, buon risparmio energetico, elevata precisione di controllo.
- Adatto per: lavorazione di lamiere di fascia medio-alta, produzione in serie e piegatura di precisione.
③ Piegatrice servoassistita completamente elettrica
Utilizza un servomotore e un meccanismo di trasmissione meccanica per azionare la slitta, indipendentemente dal tradizionale sistema idraulico principale.
- Vantaggi: Risposta rapida, basso consumo energetico, bassa rumorosità.
- Adatto per: Produzione di piccoli e medi tonnellaggi, alta precisione e alta frequenza.
④ Macchina piegatrice meccanica
Utilizza un metodo di trasmissione meccanica per azionare la slitta; le applicazioni specifiche dipendono dalla struttura dell'apparecchiatura.
- Vantaggi: Struttura relativamente semplice, elevata efficienza in specifiche condizioni di lavoro.
- Adatto per: Alcuni scenari di elaborazione tradizionali e specializzati.
Consigli per l'acquisto:
Requisiti di elaborazione | Tipi consigliati |
Lavorazione generale della lamiera | |
Produzione in batch ad alta precisione | Macchina piegatrice ibrida elettrica |
Lavorazioni ad alta frequenza, di piccolo e medio tonnellaggio | Macchina piegatrice servoassistita completamente elettrica |
Piegatura di lamiere spesse e di grande tonnellaggio | Pressa piegatrice ibrida idraulica o elettrica |
Produzione continua automatizzata | Pressa piegatrice ibrida elettroidraulica o idraulica adattata |
Nota:
Non si può dare per scontato che i sistemi completamente elettrici siano sempre migliori di quelli idraulici, o che i sistemi ibridi elettroidraulici siano adatti a tutte le condizioni di lavoro. La scelta deve essere fatta considerando il tonnellaggio, lo spessore della lamiera, la frequenza di piegatura, le dimensioni del pezzo e il costo totale del ciclo di vita dell'attrezzatura.
2) Classificazione in base al grado di automazione
Tipi | Funzionalità di configurazione | Scenari applicabili |
Macchina piegatrice CNC standard | Controllo CNC di base | Elaborazione di lotti di piccole e medie dimensioni |
Macchina piegatrice CNC multiasse | Controllo del calibro posteriore e del cursore multiasse | pezzi complessi |
Piegatrice con dispositivo di trascinamento | Sollevamento automatico della lamiera | Lamiera di grandi dimensioni e per impieghi gravosi |
Unità di piegatura robotizzata | Robot carico, scarico e ribaltamento | Produzione automatizzata di massa |
Centro di piegatura flessibile | Posizionamento, piegatura e cambio di forma automatici | Lavorazioni di lamiera di grandi volumi e di varia tipologia |
Se il pezzo in lavorazione è grande e pesante, come ad esempio i pannelli di grandi armadi elettrici, i pannelli dei container o i pannelli dei condizionatori d'aria, è opportuno considerare prioritariamente un dispositivo di supporto per il materiale durante la piegatura.
2. Come si determina il tonnellaggio di una piegatrice?
Determinare il tonnellaggio della pressa piegatrice è il passaggio più importante nella fase di acquisto. Il tonnellaggio della pressa piegatrice determina direttamente la pressione di piegatura che l'attrezzatura può sopportare.
Un tonnellaggio insufficiente impedirà il completamento della piegatura desiderata. Un tonnellaggio eccessivo potrebbe aumentare gli investimenti in attrezzature, i costi degli stampi e i costi operativi.
1) Selezione del tonnellaggio in base allo spessore della lamiera
La forza di flessione è influenzata principalmente dai seguenti fattori:
- Spessore della lamiera
- Materiale della lamiera e resistenza alla trazione
- Lunghezza di piegatura
- Larghezza della scanalatura a V della matrice inferiore
- Metodo di piegatura
- Forma del pezzo e processo di piegatura
Formule comuni per la stima della flessione
Per le normali lamiere di acciaio a basso tenore di carbonio (resistenza alla trazione σb≈450MPa), la formula empirica più classica è:
Forza di flessione P (tonnellate) = (t²·L·K)/V
t: Spessore della piastra (unità: mm)
L: Lunghezza di piegatura della piastra (unità: m)
V: Larghezza della scanalatura a V della matrice inferiore (unità: mm)
K: Coefficiente del materiale (generalmente intorno a 650 per l'acciaio al carbonio ordinario; alcune fabbriche lo semplificano in: spessore della lamiera × 8 × lunghezza della lamiera (metri))
2) Riferimento comune di tonnellaggio e capacità di lavorazione
Di seguito vengono riportati i riferimenti all'acciaio a basso tenore di carbonio, alla piegatura ad aria e agli stampi comunemente utilizzati. Le capacità specifiche devono essere ricalcolate in base alla lunghezza di piegatura e ai parametri dell'attrezzatura.
Tonnellaggio della piegatrice | Posizionamento comune delle lavorazioni meccaniche | Esempio di configurazione tipica |
30T | Lamiera piccola | 1250 mm |
40T | Lamiera piccola | 1600 mm |
63T | Lamiera di medie dimensioni | 2500mm |
80T | Lamiera di medie dimensioni | 2500mm |
100T | Lamiera in generale | 3200mm |
125T | Lamiera media | 3200/4000 mm |
160T | Lavorazione di lastre di medio spessore | 3200/4000 mm |
200T | Lamiera di medie e grandi dimensioni | 3200/4000 mm |
250T | Lamiera più spessa | 4000mm |
300T | Lamiera pesante | 4000/5000 mm |
400T | Lastra grande e spessa | 4000/5000 mm Personalizzabile in base al pezzo |
600 tonnellate o più | lavorazione industriale pesante | 1250 mm |
Nota:
Questa tabella è un riferimento di classificazione preliminare per l'acquisto di attrezzature e non garantisce che il tonnellaggio corrispondente sia in grado di lavorare tutti gli spessori di lamiere indicati nella tabella sull'intera lunghezza di lavoro.
3) Differenze nel tonnellaggio di flessione per materiali diversi
Per lastre dello stesso spessore, materiali diversi possono richiedere forze di flessione diverse.
Materiali | Caratteristiche comuni | Considerazioni relative agli appalti |
Acciaio al carbonio Q235 | Materiale di lavorazione convenzionale | Funge da riferimento di base per la selezione |
acciaio ad alta resistenza Q355 | Elevata resistenza | È necessario aumentare il margine di tonnellaggio |
acciaio inossidabile 304 | La forza di flessione è generalmente superiore a quella dell'acciaio a basso tenore di carbonio ordinario. | Presta attenzione al ritorno elastico e alla protezione della superficie |
acciaio inossidabile 316 | Caratteristiche di resistenza e di lavorazione differenti | Calcola in base ai parametri effettivi di misurazione del materiale |
piastra di alluminio | Differenze significative in termini di resistenza e allungamento | Presta attenzione a crepe e rientranze superficiali |
Lastra di rame | Differenze significative nelle proprietà dei materiali | Determinare il processo di produzione in base al grado |
Promemoria importante: non acquistare una piegatrice basandoti esclusivamente sullo spessore della lamiera. Devono essere specificati il materiale della lamiera, la lunghezza massima di piegatura, la larghezza minima del bordo di piegatura, la larghezza della scanalatura a V e il metodo di piegatura.
4) Quanto margine di sicurezza bisogna considerare nella scelta del tonnellaggio?
Si raccomanda di selezionare una macchina in base alle condizioni di lavorazione più impegnative del pezzo da lavorare e di prevedere un margine di capacità adeguato.
Per esempio:
- La lavorazione giornaliera richiede principalmente 100 tonnellate: si potrebbe valutare una macchina di classe 125 tonnellate.
- Il tempo massimo di lavorazione si aggira intorno alle 125 tonnellate: sono necessari ulteriori calcoli per stabilire se sia indispensabile una macchina da 160 tonnellate.
- Processi di lavorazione a lungo termine di acciaio ad alta resistenza o acciaio inossidabile: è necessario effettuare dei ricalcoli in base alla resistenza effettiva del materiale.
Non bisogna optare ciecamente per un tonnellaggio eccessivo, poiché è necessario che il tonnellaggio della macchina, la struttura del piano di lavoro, la capacità di carico dello stampo e il carico ammissibile per unità di lunghezza siano tutti compatibili.
3. Come si determina la lunghezza di curvatura?
La portata e la lunghezza della pressa piegatrice CNC devono essere considerate simultaneamente. La lunghezza di piegatura è un parametro cruciale che determina se la macchina è in grado di lavorare il pezzo desiderato.
Le lunghezze di lavoro più comuni delle piegatrici includono:
- 1250 mm: Lamiera di precisione di piccole dimensioni.
- 1600 mm: Piccoli componenti.
- 2500 mm: Prodotti in lamiera di piccole e medie dimensioni.
- 3200 mm: Lavorazione industriale generale della lamiera.
- 4000 mm: Lamiere di grandi dimensioni e armadi.
- 5000~6000 mm: Lamiere di grandi dimensioni, strutture in acciaio e attrezzature industriali.
- 8000 mm e oltre: pezzi extra-lunghi, che in genere richiedono una soluzione di collegamento dedicata o a doppia macchina.
1) Quali parametri di lunghezza devono essere verificati durante la fase di approvvigionamento?
Parametri | Funzioni principali | Considerazioni relative agli appalti |
Lunghezza massima di piegatura | Determina la lunghezza massima del pezzo | Oltre alla lunghezza nominale, considerare la spaziatura dei pannelli laterali |
spaziatura delle colonne | Determina lo spazio di lavorazione effettivo per il pezzo | Presta attenzione allo spazio di passaggio effettivo per i pezzi di grandi dimensioni |
Profondità della gola | Determina la profondità a cui il pezzo può entrare | Particolarmente importante per pezzi complessi, di forma scatolare profonda. |
Corsa del cursore | Determina la distanza di movimento verticale del blocco scorrevole | È necessario spazio sufficiente per piegarsi e scaricare |
Altezza di apertura | Determina lo spazio massimo tra gli stampi superiore e inferiore | Influenzano la lavorazione di pezzi complessi, alti e di forma scatolare. |
Altezza del piano di lavoro | Influisce sul funzionamento e sulle operazioni di carico/scarico | Da considerare in relazione alle dimensioni della lamiera e all'ergonomia |
2) Problema facilmente trascurato: Corrispondenza tra tonnellaggio e lunghezza di piegatura
Ad esempio, quando si acquista una piegatrice da 200T×3200mm, è fondamentale verificare non solo la pressione totale di 200 tonnellate, ma anche:
- Se le 200 tonnellate possono essere utilizzate lungo l'intera lunghezza di 3200 mm.
- Se soddisfa i requisiti di carico locale durante la piegatura di pezzi corti in sezioni concentrate.
- Verificare se il piano di lavoro e la slitta presentano una rigidità sufficiente.
- Se sia necessaria una compensazione della deflessione.
- Se supporta condizioni di carico decentrate.
Soprattutto nella lavorazione di pezzi corti e spessi, la sicurezza non può essere valutata solo in base al tonnellaggio totale. È necessario verificare anche il carico per unità di lunghezza, il carico localizzato e la capacità portante dello stampo.
4. Come scegliere un sistema CNC?
1) Sistemi CNC comuni per piegatrici
Di seguito sono riportati alcuni marchi e modelli di sistemi CNC presenti sul mercato che vale la pena conoscere:
Marchi | Modelli rappresentativi | Applicazioni principali |
DELEM | DA53T, DA58T, DA66T | Controllo piegatura CNC |
ESA | S630, S640, S650W, S875W | Controllo della piegatura multiasse |
CYBELEC | Serie CT8, CT15, ecc. | Controllo CNC per piegatrici |
Shenchong | SC EL15T, EL19T, ecc. | Sistema di controllo della piegatura sviluppato internamente da Shenchong |
Nota:
Le funzioni specifiche, il numero di assi supportati, le licenze software e le versioni per ciascun modello devono essere basate sull'elenco di configurazione fornito dal produttore.
2) Come selezionare i diversi sistemi di controllo?
Requisiti di elaborazione | Consigliato Fcaratteristiche |
Semplice piegatura ad angolo retto | Sistema CNC di base |
piegatura complessa multi-processo | Sistema CNC con capacità di programmazione grafica |
Lavorazione di lamiere di alta precisione | Supporta la compensazione dell'angolo e le relative funzioni di controllo di precisione. |
calibro posteriore multiasse | Supporta i controller con il numero di assi corrispondente |
piegatura robotica | Supporta le interfacce di automazione e le relative funzioni di programma. |
Produzione di massa di prodotti complessi | Supporta la programmazione offline, la gestione dei programmi e la simulazione. |
3) Dieci funzioni chiave da verificare al momento dell'acquisto di un sistema CNC
- Supporta la programmazione grafica 2D?
- Supporta il calcolo automatico dei processi di piegatura?
- Dispone di funzionalità di simulazione della sequenza di flessione?
- Supporta il controllo del registro posteriore multiasse?
- Supporta il controllo sincrono dei cursori Y1/Y2?
- Supporta il controllo della compensazione della deflessione?
- Supporta un database dei materiali?
- Supporta un database di muffe?
- È in grado di salvare e richiamare i programmi di lavorazione?
- Supporta la programmazione offline o le interfacce dati?
Promemoria per l'acquisto:
Non limitarti a guardare la marca o il modello del controller; verifica la versione effettiva del software, le funzioni con licenza, il numero di assi, l'interfaccia e la lingua del sistema operativo che acquisti. Anche lo stesso controller può presentare differenze funzionali significative a causa di licenze e configurazioni diverse.
5. Scelta del numero di assi per una piegatrice
Come scegliere il numero di assi per una pressa piegatrice? Quali sono le differenze tra 4+1 assi, 6+1 assi e 8+1 assi? Questa è una questione di configurazione molto importante quando si acquista una pressa piegatrice CNC.
Un maggior numero di assi non si traduce necessariamente in una maggiore precisione per tutti i pezzi. Ciò che conta davvero è se questi assi sono in grado di risolvere problemi pratici di lavorazione.
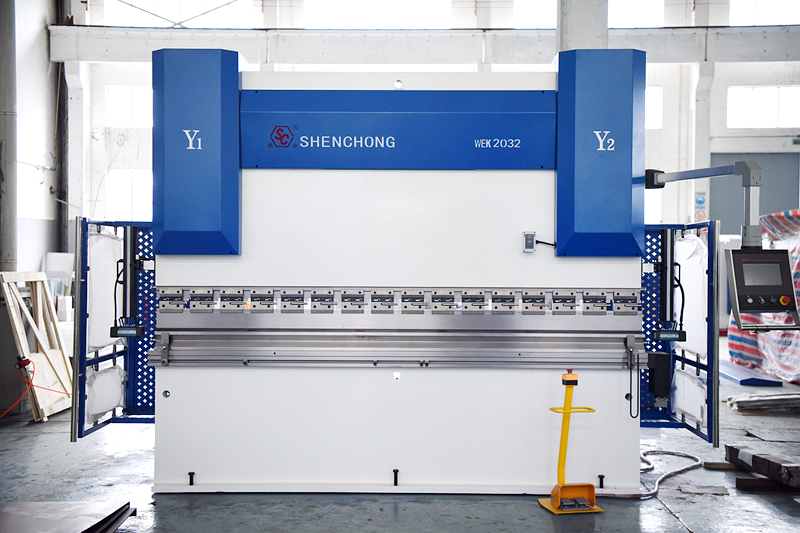
1) Funzioni degli alberi delle piegatrici più comuni
Lancia | Funzione | Funzione |
Y1 | Controllo del cursore sinistro | Controllare la posizione del cilindro idraulico sinistro |
Y2 | Controllo del cursore destro | Controllare la posizione del cilindro idraulico destro |
X | Movimento avanti/indietro del calibro posteriore | Dimensioni di controllo della piegatura |
R | Movimento del registro posteriore in su/giù | Adattamento al posizionamento a diverse altezze |
Z1 | Dito di stop sinistro, movimento sinistra/destra | Posizionamento multi-stazione |
Z2 | Dito di stop destro, movimento sinistra/destra | Adatto a posizionamenti speciali e pezzi conici |
X1/X2 | Movimento indipendente avanti/indietro del registro posteriore | Compensare la deformazione del piano di lavoro |
V | Asse di compensazione della deflessione | Controllare la posizione del cilindro idraulico sinistro |
Nota:
Diversi produttori possono utilizzare metodi differenti per indicare il numero di assi, soprattutto per quanto riguarda l'inclusione o meno nel conteggio totale dell'asse del cursore, dell'asse del registro posteriore e dell'asse di compensazione. Pertanto, il contratto di acquisto deve specificare chiaramente la funzione di ciascun asse.
2) Quali stabilimenti sono adatti a diverse configurazioni degli assi?
Macchina piegatrice a 4+1 assi (configurazione generale)
- Combinazioni comuni: compensazione degli assi Y1, Y2, X, R e V.
- Adatto per la lavorazione di lamiere, armadi, scatole elettriche e prodotti industriali in generale.
- Elevato rapporto qualità-prezzo, una scelta pratica per molte fabbriche.
Macchina piegatrice a 6+1 assi
- Combinazioni comuni: Y1, Y2, X, R, Z1, Z2 e compensazione dell'asse V.
- I fermi laterali possono muoversi indipendentemente a sinistra e a destra.
- Adatta per la lavorazione di pezzi complessi, di diverse dimensioni e con processi multipli.
Macchina piegatrice a 8+1 assi
- Solitamente aggiunge un asse di posizionamento indipendente a un registro posteriore multiasse.
- Adatta per la lavorazione di lamiere complesse, pezzi di forma irregolare e produzioni ad alta flessibilità.
- Gli assi specifici da aggiungere devono essere definiti in base alla tabella di configurazione dell'apparecchiatura.
3) Raccomandazioni per l'acquisto
Stato della produzione in fabbrica | Configurazione consigliata |
Lavorazione generale della lamiera | 4+1 assi |
Elaborazione di quadri elettrici e rack per server | 4+1 o 6+1 assi |
Piegatura complessa di vari prodotti | 6+1 assi |
Lamiere di forma irregolare e pezzi complessi | 8+1 assi o personalizzati in base al processo |
Piegatura automatica tramite robot | Selezionare in base alla configurazione della postazione robotizzata |
Non aumentare ciecamente il budget solo per via delle configurazioni multiasse pubblicizzate. Se il pezzo da lavorare presenta principalmente semplici piegature a L o a U, una configurazione a 4+1 assi potrebbe essere sufficiente.
6. Come scegliere un sistema di registro posteriore?
Il sistema di riscontro posteriore influisce direttamente sul posizionamento dimensionale della piegatura, sulla ripetibilità e sull'efficienza produttiva.
Al momento dell'acquisto, è necessario verificare:
- precisione di posizionamento del registro posteriore
- Ripetibilità
- Intervallo di movimento dell'asse X
- intervallo di movimento verticale dell'asse R
- Quantità e struttura delle porte
- Capacità portante del cancello
- Velocità e stabilità operative
- Se supporta il movimento multi-asse indipendente
- Se ha un design anticollisione
- Se è facile da regolare e mantenere
Per pezzi semplici, un riscontro posteriore sull'asse X può essere sufficiente. Per pezzi complessi, si consiglia di valutare configurazioni multiasse come X, R, Z1 e Z2.
Si noti inoltre:
La precisione di posizionamento nominale dell'apparecchiatura non corrisponde alla precisione dimensionale finale del pezzo. Il risultato effettivo della lavorazione è influenzato anche dalle tolleranze dimensionali della lamiera, dal riferimento di posizionamento, dagli stampi e dai processi di piegatura.
7. Vale la pena acquistare un sistema di compensazione della deflessione?
Si tratta di una configurazione che non può essere ignorata al momento dell'acquisto di piegatrici di medie e grandi dimensioni.
Quando una pressa piegatrice è in funzione, il carrello e il piano di lavoro sono sottoposti a pressione, con conseguente deformazione elastica di un certo grado.
In assenza di un adeguato risarcimento, potrebbero verificarsi le seguenti situazioni:
L'angolo al centro del pezzo non è coerente con quello alle due estremità.
L'angolo di piegatura dei pezzi lunghi varia.
La rettilineità della curva non è ideale.
Le dimensioni dello stesso pezzo risultano incoerenti in punti diversi.
Principali tipologie di compensazione della deflessione:
Tipi | Caratteristiche | Situazioni applicabili |
compensazione manuale meccanica | Meccanismo di compensazione per la regolazione manuale | Tonnellaggio ridotto, lavorazione semplice |
Compensazione elettrica | Regolazione motorizzata | attrezzature di piegatura di medie dimensioni |
Compensazione del controllo numerico CNC | Controllo del sistema CNC | Lavorazione di media e grande dimensione ad alta precisione |
Compensazione idraulica | Il meccanismo idraulico genera una forza di compensazione | Attrezzature specifiche di grandi dimensioni |
Raccomandazioni:
- Piegature di piccole dimensioni e di breve lunghezza: la selezione può essere basata sui requisiti di precisione.
- Apparecchiature da 100T×3200mm e superiori: dare priorità alla valutazione.
- Per macchine da 200T×4000mm e superiori: la compensazione CNC deve essere generalmente valutata attentamente.
- Apparecchiature di grandi dimensioni come 400T×5000mm: la capacità di compensazione dovrebbe essere elencata come un importante requisito di accettazione tecnica.
La necessità di una configurazione specifica deve comunque essere valutata in base alla rigidità del telaio, alla lunghezza di curvatura, alla precisione del pezzo in lavorazione e al progetto del produttore.
8. Come scegliere le matrici per la piegatura?
Le matrici di piegatura influenzano direttamente l'angolo di piegatura, il raggio interno, il bordo di piegatura minimo e la qualità della superficie del pezzo.
1) Principali tipologie di stampi
Tipi di stampi | Applicazioni principali |
Stampo superiore a taglio dritto | piegatura dritta generale |
Stampo superiore a collo d'oca | Pezzi profondi a forma di scatola e con bordi risvoltati |
Stampo superiore con taglio a punta | Angolo specifico e piegatura del bordo stretto |
Stampo inferiore a V singola | Piegatura convenzionale della lamiera |
Stampo inferiore a doppia V | Lavorazione di lamiere di vario spessore |
Stampo inferiore a scanalature multiple | Piegatura a specifiche multiple |
Stampo segmentato | Combinazione di pezzi di diverse lunghezze |
Stampo di formatura speciale | Strutture speciali e forme speciali |
2) Come scegliere la scanalatura a V?
Per la piegatura ad aria dell'acciaio comune a basso tenore di carbonio, si utilizza il seguente riferimento approssimativo:
V≈8t
Dove:
V: Larghezza della scanalatura a V della matrice inferiore.
t: Spessore della lamiera.
Per esempio:
Spessore della lamiera | Riferimento preliminare Scanalatura a V |
1 mm | 8 millimetri |
2 mm | 16 mm |
3 mm | 24 mm |
4 millimetri | 32 mm |
5 millimetri | 40 mm |
6 millimetri | 48 mm |
8 millimetri | 64 mm |
10 millimetri | 80 mm |
Questo è solo un punto di partenza per un'esperienza generale di piegatura ad aria e non è applicabile a tutti i materiali e pezzi. È necessario verificare anche il bordo di piegatura minimo, il raggio interno, l'indentazione della superficie e il tonnellaggio richiesto.
3) Cosa bisogna considerare al momento dell'acquisto degli stampi?
- Qualità del materiale dello stampo e del trattamento termico.
- Durezza dello stampo e resistenza all'usura.
- Capacità portante dello stampo.
- Lunghezza dello stampo e metodo di segmentazione.
- Precisione e rettilineità dello stampo.
- Corrispondenza tra stampo superiore e inferiore.
- Metodo di serraggio dello stampo.
- Consente un cambio rapido degli stampi?
- È compatibile con le apparecchiature esistenti?
- È in grado di lavorare pezzi speciali?
Presta particolare attenzione al carico ammissibile per unità di lunghezza dello stampo; non limitarti a considerare se lo stampo può essere installato.
9. Come devono essere esaminati il telaio e l'impianto idraulico della piegatrice?
La stabilità di una piegatrice non è determinata solo dal sistema CNC, ma anche dalla struttura meccanica e dal sistema idraulico.
1) Struttura del telaio
Aree chiave da esaminare:
- Spessore e materiale della lamiera d'acciaio del telaio.
- Processo di saldatura e trattamento delle tensioni post-saldatura.
- Rigidità strutturale delle piastre laterali, del piano di lavoro e del cursore.
- Guide e struttura di guida del cursore.
- Precisione di lavorazione e assemblaggio.
- Controllo della deformazione dopo un funzionamento prolungato.
Al momento dell'acquisto, non limitatevi a confrontare il peso del telaio; ancor più importante, considerate il design strutturale, il processo di produzione, la rigidità e la precisione complessiva della macchina.
2) Sistema idraulico
Aree chiave da controllare:
Componenti | Criteri di valutazione chiave |
Pompa idraulica | Marca, portata, pressione e rumore |
Gruppo valvola idraulica | Controllo della precisione e della velocità di risposta |
cilindro idraulico | Prestazioni di tenuta e precisione di lavorazione |
Tubi e raccordi per l'olio | Pressione nominale e affidabilità |
Serbatoio dell'olio | Capacità, filtrazione e dissipazione del calore |
Servomotore | Risposta di potenza e controllo |
Sistema di filtrazione | Precisione di filtrazione e facilità di manutenzione |
3) Controllo sincrono a doppio cilindro
Le presse piegatrici a controllo numerico (CNC) richiedono in genere il funzionamento coordinato dei cilindri idraulici di sinistra e di destra.
Al momento dell'acquisto, è importante comprendere:
- Se viene utilizzato il rilevamento della posizione ad alta precisione
- Se Y1/Y2 sono controllati indipendentemente in un circuito chiuso
- Metodo di controllo sincrono sinistra e destra
- Precisione della ripetibilità del cursore
- Controllo delle prestazioni in condizioni di carico decentrato
Si raccomanda di testare effettivamente i risultati di flessione sui lati sinistro e destro e nella posizione centrale durante l'accettazione in fabbrica, anziché limitarsi a verificare il funzionamento a vuoto.
10. Come selezionare un dispositivo di guida per la flessione?
Se la fabbrica lavora frequentemente lamiere grandi e pesanti, un seguace di flessione Il dispositivo è da prendere in considerazione.
1) Funzioni principali di un dispositivo di guida per la flessione
- Supporto automatico per lamiere di grandi dimensioni.
- Muoviti in modo sincrono con il movimento di flessione del cursore.
- Ridurre l'abbassamento della lamiera.
- Ridurre il carico di lavoro dell'operatore.
- Ridurre il rischio di deformazione della lamiera e di graffi superficiali.
- Migliorare la stabilità alla flessione di pezzi di grandi dimensioni.
2) Quali fabbriche dovrebbero installarne uno?
Settori applicativi | Livello di raccomandazione |
Produzione di armadi elettrici | Raccomandato |
Materiali per container e pannelli di spedizione | Fortemente consigliato per la valutazione |
Pannelli per condizionatori d'aria | Raccomandato |
Pannelli per ascensore | Raccomandato |
Grandi rack e armadi per server | Raccomandato |
parentesi graffe piccole generali | Normalmente non necessario |
Nella scelta di un dispositivo di azionamento, è necessario verificarne la capacità di carico, l'area di appoggio, la corsa, il metodo di controllo sincrono, la capacità di controllo indipendente a sinistra e a destra e la compatibilità con il sistema CNC della piegatrice.
11. È necessario acquistare una piegatrice robotizzata?
Se in una fabbrica si eseguono quotidianamente numerose operazioni di piegatura ripetitive, un'unità di piegatura robotizzata può cambiare radicalmente il modo in cui viene organizzata la produzione.
1) Quali sono i componenti tipici di un sistema robotizzato di piegatura?
- piegatrice CNC
- Robot industriale
- Sistema di carico e scarico automatico
- Tavolo di posizionamento per lamiere
- Meccanismo di ribaltamento automatico
- Dispositivo di bloccaggio del pezzo
- Recinzione di sicurezza e sistema di protezione
- Sistema di controllo del robot
- Sistema automatizzato di gestione della produzione
2) Vantaggi della piegatura robotizzata
Elementi di confronto | piegatura manuale | piegatura robotica |
Requisiti di lavoro | Difficoltà maggiore | Riduce le operazioni manuali ripetitive |
Produzione continua | Influenzato dal personale e dai turni | Più adatto per un funzionamento a lungo termine |
Posizionamento ripetitivo | Influenzato dall'operatore | Posizionamento ripetitivo automatizzato |
Produzione di massa | Dipendente dall'organizzazione manuale | Più adatto alla produzione in lotti stabili |
Cambio | Regolazione manuale | Richiede la riconfigurazione del programma e delle apparecchiature |
Investimento iniziale | Difficoltà relativamente inferiore | Costo relativamente elevato |
3) Quando conviene investire?
Le seguenti situazioni giustificano un'analisi del ritorno sull'investimento:
Elevato volume di piegatura giornaliero; Specifiche del prodotto relativamente stabili; Elevati costi di manodopera; Necessità di una produzione continua su più turni; Difficoltà nella movimentazione e nel ribaltamento del prodotto; Necessità di migliorare i tempi e la coerenza del ciclo di produzione.
Se il numero di pezzi da lavorare al giorno è limitato, con molte varianti e frequenti cambi di tipologia, una piegatrice CNC multiasse convenzionale potrebbe risultare più economica.
12. Quali indicatori devono essere considerati per la precisione della piegatrice?
Quando si acquista una pressa piegatrice, non bisogna limitarsi a considerare i valori di precisione dichiarati dal produttore; è importante distinguere tra la precisione della macchina stessa e la precisione di lavorazione finale del pezzo.
Indicatori di accuratezza | Articoli di ispezione |
Ripetibilità del cursore | Se può tornare nella stessa posizione dopo più corse |
Parallelismo del cursore | Se i lati sinistro e destro sono coordinati |
precisione di posizionamento del registro posteriore | Se il posizionamento dimensionale è accurato |
Ripetibilità del calibro posteriore | Se il posizionamento è stabile dopo più esecuzioni |
rettilineità del tavolo | Se vi è una deformazione evidente |
Coerenza dell'angolo di piegatura | Se gli angoli in posizioni diverse sono coerenti |
accuratezza dimensionale del pezzo | Se la lavorazione effettiva soddisfa i requisiti del disegno |
Raccomandazioni per l'accettazione dell'appalto
Si raccomanda di selezionare almeno tre pezzi rappresentativi per le prove di piegatura:
- Pezzi di piccole dimensioni: verificare il carico locale e il posizionamento.
- Pezzi di grandi dimensioni: verificare la compensazione della flessione e la coerenza dell'angolo.
- Pezzi complessi: verificare la programmazione multiprocesso, il bloccaggio del materiale e l'interferenza tra gli stampi.
- Il materiale di prova deve essere una lamiera dello stesso grado, spessore e lotto di produzione del materiale effettivamente utilizzato nella produzione, e i risultati delle misurazioni prima e dopo la lavorazione devono essere registrati.
13. Come scegliere un sistema di sicurezza per una piegatrice?
La protezione di sicurezza non è una caratteristica opzionale, ma un requisito tecnico fondamentale per l'acquisto delle apparecchiature.
Configurazioni di sicurezza da verificare:
Configurazione di sicurezza | Funzioni |
Sistema di protezione laser per la sicurezza | Monitorare l'accesso del personale alle aree pericolose. |
Dispositivo di protezione fotoelettrica | Garantire un'adeguata protezione del personale |
Pulsante di arresto di emergenza | Arrestare le apparecchiature in caso di emergenza |
Dispositivo a due mani | Fornire protezione operativa nelle modalità applicabili |
Porta di sicurezza e interblocco | Impedire al personale di accedere ad aree pericolose |
Circuito di sicurezza elettrico | Monitorare le funzioni relative alla sicurezza |
Protezione da sovraccarico | Evitare il superamento dei carichi consentiti |
Copertura protettiva meccanica | Isolare le parti mobili pericolose |
Per i sistemi di protezione laser più comuni, si consiglia di valutare linee di prodotti come MSD e DSP, verificando però il modello specifico, le funzioni di protezione e le condizioni di applicazione.
Promemoria speciale:
Quando si acquistano apparecchiature destinate all'esportazione, è fondamentale verificare la conformità della progettazione in materia di sicurezza, della valutazione dei rischi e dei documenti di certificazione alle normative e agli standard applicabili nei paesi in cui le apparecchiature verranno installate e utilizzate. Non bisogna dare per scontato che l'intera macchina soddisfi tutti i requisiti di sicurezza locali basandosi esclusivamente sulla marcatura CE o su uno specifico dispositivo di protezione laser.
14. Come scegliere un produttore e una marca di piegatrice?
Le capacità tecniche del produttore delle apparecchiature, la qualità della produzione, il servizio post-vendita e la fornitura a lungo termine di pezzi di ricambio influiranno sui costi operativi futuri delle apparecchiature.
1) Marche di piegatrici di fama internazionale
- Amada: un marchio giapponese di attrezzature per la lavorazione della lamiera, che comprende piegatrici, cesoie e macchine per la lavorazione laser.
- TRUMPF: Marchio tedesco di attrezzature industriali, che offre piegatrici CNC e altre macchine per la lavorazione della lamiera.
- LVD: un marchio belga di attrezzature per la lavorazione della lamiera, che offre soluzioni di piegatura e automazione.
- Bystronic: un marchio svizzero di attrezzature per la lavorazione della lamiera, specializzato in soluzioni di piegatura e automazione.
2) Marche cinesi di presse piegatrici
I produttori cinesi vantano inoltre un ricco portafoglio di prodotti e ampie applicazioni di mercato.
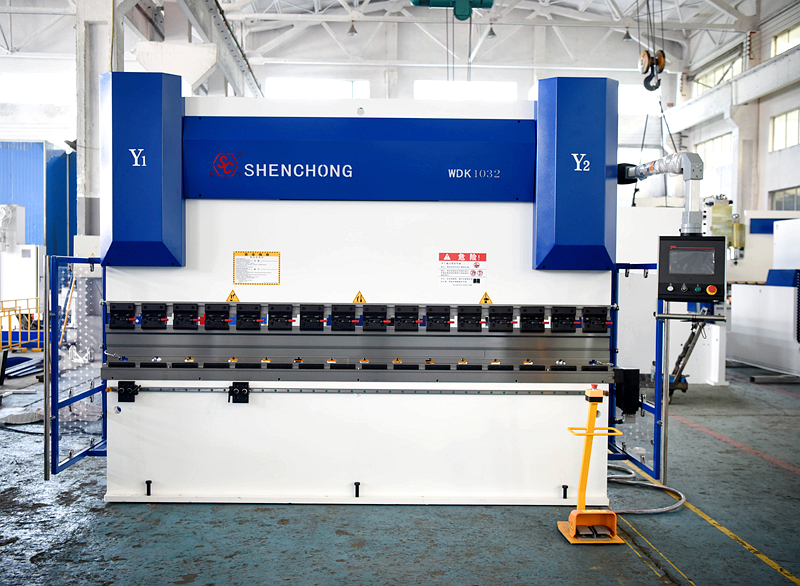
- Shenchong: Specializzata nelle sue piegatrici delle serie WSK, WEK e WDK, nonché nei centri di piegatura e nelle unità di piegatura robotizzate.
- Yawei: un produttore cinese di attrezzature per la lavorazione della lamiera, con prodotti che spaziano dalla piegatura al taglio e alla lavorazione laser.
- JFY: Fornisce attrezzature per la lavorazione della lamiera tramite macchine a controllo numerico (CNC) e soluzioni correlate.
3) Su cosa concentrarsi nella scelta di un produttore?
Si raccomanda di prendere in considerazione le seguenti dimensioni:
Articoli di ispezione | Rapporto consigliato |
Capacità di elaborazione delle apparecchiature e soluzioni tecniche | 20% |
Struttura meccanica e qualità di produzione | 15% |
Precisione e stabilità della lavorazione | 15% |
Sistema CNC e configurazione | 10% |
Servizio post-vendita e fornitura di pezzi di ricambio | 15% |
Prezzo e costo totale del ciclo di vita | 10% |
reputazione del marchio e casi dei clienti | 10% |
Consegna, installazione e formazione | 5% |
Totale | 100% |
Si tratta di un suggerimento interno per la valutazione degli acquisti, non di uno standard di classificazione valido per l'intero settore.
Il principio più importante: non limitatevi a confrontare le marche; confrontate le configurazioni effettive e i risultati di elaborazione nelle stesse condizioni di lavoro.
15. 12 errori comuni nell'acquisto di piegatrici
Questa sezione merita particolare attenzione da parte del personale addetto agli acquisti.
Numero di serie | Errori comuni negli acquisti | Procedura corretta |
1 | Selezione del tonnellaggio basata esclusivamente sullo spessore massimo della lamiera | Considera contemporaneamente il materiale, la lunghezza e la scanalatura a V. |
2 | Considerando solo il tonnellaggio totale dell'attrezzatura | Verificare la lunghezza dell'unità e il carico locale |
3 | Considerando solo la lunghezza di curvatura | Verifica la spaziatura delle colonne e lo spazio effettivo |
4 | Partendo dal presupposto che più assi ci siano, meglio è. | Selezionare gli alberi in base alla complessità del pezzo |
5 | Concentrandosi esclusivamente sul marchio del sistema CNC | Verifica le funzioni e le autorizzazioni specifiche |
6 | Ignorando la compensazione della deflessione | Determinare la configurazione in base alla lunghezza e alla precisione |
7 | Ignorando la qualità dello stampo | Verificare il materiale dello stampo e la sua capacità di carico. |
8 | Non considerando il ritorno elastico della piastra | Valutare il database dei materiali e le funzioni di compensazione |
9 | Ignorando il peso del pezzo | Configurare i dispositivi di follow-up, se necessario. |
10 | Concentrandosi esclusivamente sul prezzo delle apparecchiature | Calcolare i costi operativi a lungo termine |
11 | Ignorare le precauzioni di sicurezza | Verificare gli standard applicabili e le caratteristiche di sicurezza |
12 | Non effettuando prove di piegatura effettive | Eseguire i test di accettazione utilizzando pezzi reali. |
16. Riepilogo: Come acquistare una piegatrice adatta?
La cosa più importante quando si acquista una pressa piegatrice non è scegliere la macchina con la maggiore capacità di carico, né quella con il maggior numero di configurazioni, ma assicurarsi che la capacità della macchina corrisponda esattamente alle effettive esigenze di produzione.
Si raccomanda di tenere a mente i seguenti otto principi fondamentali:
- Innanzitutto, si consideri il pezzo da lavorare, quindi si selezioni il tonnellaggio: in base alle massime condizioni di lavorazione effettive.
- Innanzitutto, considera la durata della lavorazione, quindi seleziona il modello della macchina: assicurati che il pezzo possa essere lavorato in modo sicuro e completo.
- Seleziona il numero di assi in base alla complessità del prodotto: non puntare ciecamente a configurazioni complesse.
- Scegli il sistema CNC in base all'efficienza produttiva: concentrati sulle effettive funzioni di programmazione e automazione.
- Particolare attenzione alla compensazione della flessione: garantire angoli di piegatura costanti per i pezzi lunghi.
- Particolare attenzione deve essere rivolta agli stampi e alla sicurezza: assicurarsi che la capacità della macchina non sia compatibile con gli stampi e i dispositivi di sicurezza.
- Valuta i punti di forza del produttore: concentrati su tecnologia, consegne, assistenza post-vendita e pezzi di ricambio.
- L'importanza del ritorno sull'investimento a lungo termine: non limitatevi a confrontare i prezzi di acquisto.
Il processo decisionale finale per l'acquisto di una piegatrice
Si consiglia di effettuare l'acquisto nel seguente ordine per ridurre gli errori di selezione e gli investimenti superflui.
Procedura in sette fasi per l'acquisto di una piegatrice:
- Analisi del prodotto
Raccogli i disegni del pezzo, il materiale, lo spessore, la lunghezza di piegatura e la quantità di produzione.
- Calcolo del tonnellaggio
Calcolare la forza di flessione, il carico dello stampo e il margine dell'attrezzatura in base alle condizioni operative massime.
- Selezione del modello della macchina
Selezionare una struttura servoassistita idraulica, ibrida elettroidraulica o completamente elettrica.
- Determinazione della configurazione
Determinare la lunghezza di lavoro, il sistema CNC, il numero di assi, la compensazione, lo stampo e il sistema di sicurezza.
- Selezione del produttore
Confronta le soluzioni tecniche, i preventivi e i servizi di assistenza post-vendita di almeno tre produttori.
- Test di collaudo e di accettazione
Eseguire prove di piegatura e di precisione utilizzando materiali reali e pezzi rappresentativi.
- Installazione e avvio della produzione
Completare il piano di installazione, formazione, verifica del processo e manutenzione delle apparecchiature.
Raccomandazione finale per l'acquisto:
Per la maggior parte delle aziende di lavorazione della lamiera, una pressa piegatrice CNC a 4+1 o 6+1 assi con una capacità di lavoro di 100-200 tonnellate e una lunghezza di lavoro di 3200 mm rappresenta una configurazione da prendere in considerazione. Tuttavia, per le imprese che producono lamiere spesse, lamiere di grandi dimensioni e che operano con processi automatizzati, le soluzioni di attrezzature dovrebbero essere riprogettate in base ai pezzi effettivamente da lavorare, anziché applicare configurazioni generiche.
 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese