Table des matières
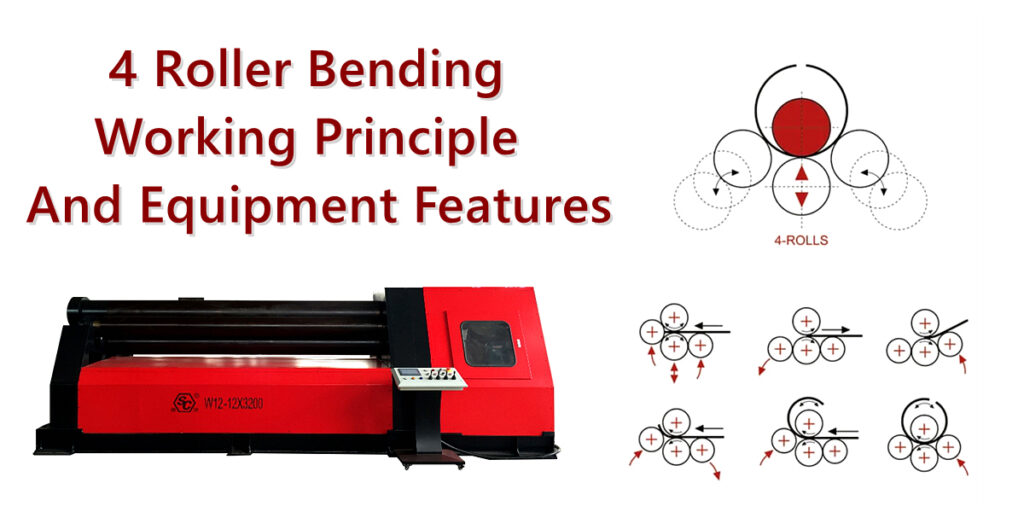
Le cintrage par rouleaux à 4 rouleaux est une méthode couramment utilisée pour la mise en forme des tôles métalliques. Il exploite la rotation des rouleaux de la machine, le serrage de la tôle et le mouvement vertical des rouleaux latéraux pour induire une déformation plastique progressive d'une tôle plane, lui donnant ainsi la forme de cylindres, d'arcs, de sections coniques ou d'autres pièces courbes.
Comparée aux cintreuses traditionnelles à trois rouleaux, la cintreuse à quatre rouleaux offre plusieurs avantages distincts : elle ne nécessite qu’une seule configuration, permet le pré-cintrage des deux extrémités, autorise le laminage continu, présente un degré d’automatisation plus élevé et offre un contrôle supérieur sur la rondeur de la pièce et la répétabilité du processus de formage.
1. Concepts de base du processus de cintrage à 4 rouleaux
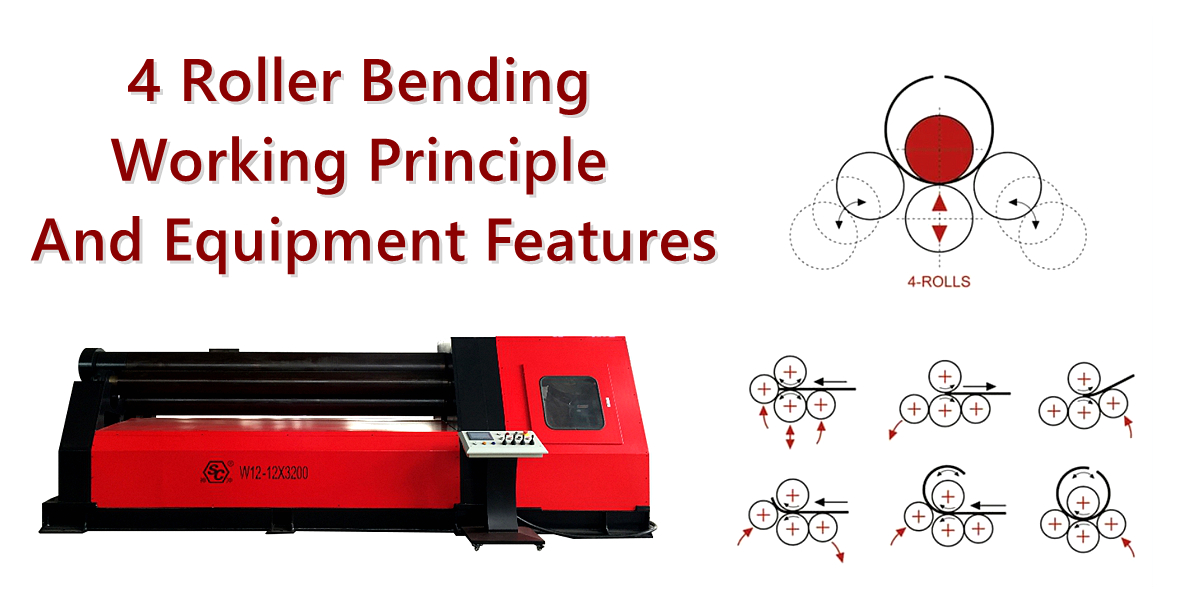
Le procédé de cintrage à quatre rouleaux utilise quatre rouleaux de travail, chacun ayant une fonction spécifique, pour appliquer une force de serrage, une force motrice par frottement et des moments de flexion à une plaque métallique. Ce procédé transforme la plaque plane en un arc ou un cylindre présentant une courbure définie.
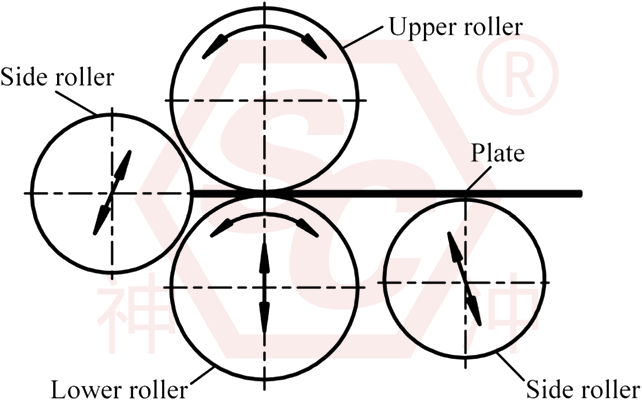
Une cintreuse à quatre rouleaux se compose généralement d'un rouleau supérieur, d'un rouleau inférieur, de rouleaux latéraux gauche et droit, d'un système d'entraînement hydraulique, d'un système de transmission principal, d'un châssis de machine, d'un système de commande numérique (CNC) et de dispositifs de protection de sécurité.
1) Configuration d'une cintreuse à quatre rouleaux typique
Composants principaux | Fonctions et rôles |
Rouleau supérieur | Il sert de support de formage principal et fonctionne de concert avec le rouleau inférieur pour serrer la tôle. |
Rouleau inférieur | Applique une pression ascendante pour serrer la tôle et, en coordination avec le système d'entraînement, facilite l'alimentation en matériau. |
Roulement à gauche | Effectue un pré-cintrage à une extrémité (selon le sens de laminage) ou participe au processus de laminage circulaire |
Roulement à droite | Effectue un pré-cintrage à l'extrémité opposée et réalise un laminage circulaire continu |
Système hydraulique | Régule le mouvement vertical des rouleaux, le positionnement des rouleaux latéraux et la force de serrage. |
Système d'entraînement principal | Entraîne la rotation des rouleaux pour permettre l'alimentation continue de la tôle. |
Système CNC | Gère le positionnement des rouleaux, les programmes de traitement et les paramètres du processus de laminage |
Mécanisme d'inclinaison/d'abaissement | Permet le dégagement de l'extrémité supérieure du rouleau lors du déchargement, facilitant ainsi le retrait du cylindre laminé. |
Des différences existent entre les fabricants concernant le nombre de rouleaux d'entraînement, les configurations des circuits hydrauliques, les méthodes de synchronisation des rouleaux latéraux et les configurations des systèmes CNC ; par conséquent, les spécifications fonctionnelles réelles doivent être déterminées sur la base de la proposition technique spécifique de l'équipement.
2) Principes mécaniques du pliage à quatre rouleaux
Le pliage à 4 rouleaux est essentiellement un processus de déformation plastique et de formage des plaques métalliques.
Lorsqu'une plaque métallique pénètre dans l'espace entre les rouleaux supérieur et inférieur, le rouleau inférieur exerce une force de serrage. Le système d'entraînement principal propulse la plaque vers l'avant, tandis que les rouleaux latéraux appliquent une force de flexion, induisant un moment de flexion dans le matériau.
Une fois que la contrainte de flexion dépasse la limite d'élasticité du matériau, la plaque subit une déformation plastique, conservant une courbure spécifique même après la suppression de la charge.
Le processus de base peut être résumé comme suit :
Pincement et alimentation
↓
Appliquer une pression par rouleaux latéraux
↓
pliage du plastique
↓
Formation cylindrique
2. Structure et principes de fonctionnement des machines à cintrer à quatre rouleaux
1) Action de serrage des rouleaux supérieur et inférieur
Lors de son entrée dans la machine, le rouleau inférieur se déplace vers le haut, serrant fermement la plaque métallique entre lui et le rouleau supérieur.
Ce procédé remplit trois objectifs principaux : empêcher le glissement de la plaque pendant l’opération de laminage, assurer une alimentation continue et stable et améliorer le contrôle de position tout au long du processus de formage.
2) Déformation par flexion via des rouleaux latéraux
Les rouleaux latéraux gauche et droit appliquent une force par l'intermédiaire de vérins hydrauliques, modifiant ainsi l'état de contrainte de la plaque métallique.
Lorsque la contrainte de flexion exercée sur la plaque dépasse la limite d'élasticité du matériau, la plaque subit une déformation plastique, un changement qui n'est pas entièrement réversible.
Lorsque la position des rouleaux latéraux est ajustée, le rayon de courbure de la plaque change en conséquence.
De manière générale, en supposant que les autres conditions restent constantes et que les limites de fonctionnement de l'équipement n'ont pas été atteintes :
- Le réglage des rouleaux latéraux vers le haut augmente le degré de flexion, ce qui réduit le rayon de roulement.
- En ajustant les rouleaux latéraux vers le bas, on diminue le degré de flexion, ce qui entraîne un rayon de roulement plus grand.
3) Laminage continu par rotation des rouleaux de travail
Le rouleau supérieur (et les rouleaux d'entraînement associés) propulse la plaque vers l'avant par friction, tandis que les rouleaux latéraux appliquent une force de flexion continue, ce qui confère à la plaque une courbure régulière sur toute sa longueur. Après un ou plusieurs passages de laminage, la plaque prend la forme finale du cylindre ou de l'arc de cercle souhaité.
3. Flux de travail complet pour le pliage de tôles à quatre rouleaux
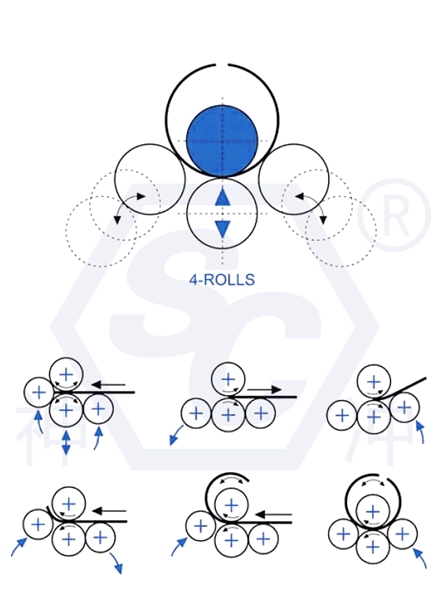
Le processus de pliage de plaques à quatre rouleaux comprend généralement les étapes suivantes : préparation du matériau, alimentation et positionnement, serrage, pré-cintrage du bord d'attaque, pré-cintrage du bord de fuite, laminage continu, étalonnage de la rondeur et déchargement.
Flux de processus typique :
1) Préparation du matériel
Vérifiez l'épaisseur, la largeur, la nuance d'acier, l'état de surface et la qualité des bords coupés de la tôle. Confirmez le diamètre cible et la longueur déroulée requise.
2) Alimentation et serrage
Insérez la plaque entre les rouleaux supérieur et inférieur, alignez sa position et appliquez la force de serrage appropriée.
3) Pré-cintrage du bord d'attaque
Ajustez la position du rouleau latéral correspondant tout en faisant tourner les rouleaux principaux pour plier le bord d'attaque de la plaque selon la courbure cible, minimisant ainsi le bord droit résiduel.
4) Pré-cintrage du bord de fuite
Inverser le sens d'avance et utiliser le rouleau latéral opposé pour pré-plier le bord de fuite de la plaque.
5) Roulement continu
Positionnez les rouleaux latéraux aux endroits requis et faites passer la plaque à travers la zone de pliage pour former progressivement un cylindre complet.
6) Calibrage de la rondeur
Mesurez la rondeur, le diamètre et la position de la couture ; effectuez des ajustements progressifs — en tenant compte du retour élastique du matériau — pour éviter une flexion excessive.
7) Déchargement et inspection
Relâchez la charge, ouvrez le palier d'extrémité (ou le support d'extrémité) comme spécifié par le fabricant de l'équipement, retirez la pièce et inspectez ses dimensions et la qualité de sa surface.
La séquence de pré-cintrage et les mouvements du système de rouleaux peuvent varier selon l'équipement ; respectez toujours les instructions du fabricant. Lors du laminage de tôles épaisses et de grande taille, il peut être nécessaire d'ajuster la position des rouleaux latéraux en plusieurs étapes afin d'éviter une force excessive.
4. Dix caractéristiques clés des cintreuses à quatre rouleaux
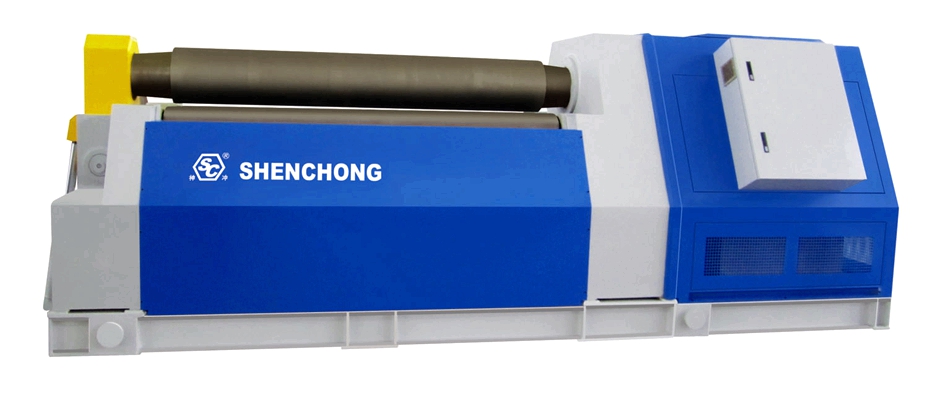
1) Capacité de pré-cintrage double extrémité supérieure
Le réglage indépendant des rouleaux gauche et droit permet le pré-cintrage des deux extrémités de la plaque en une seule opération. Ceci minimise efficacement les bords droits résiduels et améliore la qualité du formage au niveau du joint cylindrique.
2) Haute précision et stabilité de roulement
La combinaison du serrage des rouleaux supérieurs et inférieurs et des rouleaux latéraux réglables indépendamment facilite un contrôle précis du rayon de laminage, empêche la tôle de dériver et assure une qualité constante dans la production par lots.
3) Solides capacités de contrôle automatisé
Les modèles à commande numérique utilisent le retour d'information de position, la commande hydraulique et la gestion de programmes pour automatiser le positionnement des rouleaux, le stockage des paramètres de processus et l'ensemble de la séquence de laminage.
4) Efficacité de production élevée
En minimisant le besoin de retournement, de repositionnement et de pré-cintrage secondaire, ces machines sont particulièrement adaptées à la production en série de composants cylindriques.
5) Large compatibilité matérielle
Selon ses spécifications, l'équipement peut traiter l'acier au carbone, l'acier inoxydable, les alliages d'aluminium et certaines plaques d'acier à haute résistance.
6) Capacités de formage polyvalentes
Au-delà des simples cylindres, l'équipement peut produire des arcs, des ellipses, des formes coniques et des composants aux courbures variées.
7) Entraînement hydraulique robuste
Les rouleaux latéraux hydrauliques exercent une force de flexion importante, ce qui rend l'équipement adapté au traitement de plaques d'épaisseur moyenne à épaisse.
8) Réduction des déchets de matériaux
Le pré-cintrage minimise la longueur des bords droits, réduisant ainsi le besoin de découpe ultérieure.
8) Facilement intégrable aux systèmes automatisés
L'équipement peut être combiné avec des plateformes d'alimentation, des cadres de support de pièces, des dispositifs de centrage automatiques et des systèmes CNC pour former une cellule de laminage automatisée.
9) Amélioration de la qualité de soudage
La courbure régulière aux deux extrémités du cylindre roulé facilite un ajustement précis, le pointage de soudage et le soudage final ultérieur.
Ces caractéristiques correspondent généralement aux spécifications fournies par les fabricants pour les configurations à quatre rouleaux et leurs procédés de formage associés ; cependant, la précision réelle, la capacité de production et les capacités d’automatisation varieront en fonction de la configuration spécifique de l’équipement.
5. Paramètres techniques clés du processus de laminage à quatre cylindres
Tableau des principaux paramètres techniques :
Spécifications techniques | Fonctions et impacts |
Épaisseur maximale de laminage des plaques | Détermine l'épaisseur maximale de plaque que l'équipement peut traiter. |
Épaisseur maximale avant pliage | Détermine la capacité de pré-cintrage aux deux extrémités (généralement inférieure à l'épaisseur maximale de laminage de la tôle) |
Largeur de laminage maximale des plaques | Détermine la longueur axiale de la pièce à usiner |
Diamètre de roulement minimal | Détermine le diamètre minimal du cylindre que l'équipement peut former |
Diamètre du rouleau supérieur | Influence la capacité de laminage, la rigidité et le rayon de formage minimal |
Vitesse de rotation du rouleau de travail | Influe sur le temps de cycle de production et le contrôle des processus |
Précision du réglage du roulis latéral | Influe sur le contrôle de la courbure et la répétabilité |
Puissance du moteur principal | Affecte la capacité de traction et la consommation d'énergie |
Pression du système hydraulique | Affecte la poussée et la capacité de charge du vérin hydraulique |
Système CNC | Détermine les capacités liées à l'automatisation, au stockage des paramètres et au contrôle des programmes |
Remarque importante :
L'épaisseur maximale de la tôle ne signifie pas que l'équipement peut atteindre cette épaisseur quelle que soit la largeur, la résistance du matériau ou le diamètre de la tôle. La capacité réelle doit être vérifiée à l'aide de la courbe de capacité de laminage de l'équipement.
6. Calculs de formage pour le cintrage à quatre rouleaux
1) Longueur développée de la plaque
Pour un cylindre idéal, la longueur peut être estimée à partir de l'axe neutre :
L ≈ π(Dje + Kt)
Où:
L : Longueur développée de la plaque (mm)
Dje: Diamètre intérieur cible du cylindre (mm)
t : Épaisseur de la plaque (mm)
K : Coefficient de position de l'axe neutre (environ 0,5 pour une estimation initiale ; cette valeur doit être ajustée en fonction du matériau et du procédé spécifiques).
Par exemple, avec un diamètre intérieur cible de 1000 mm, une épaisseur de plaque de 10 mm et K = 0,5 :
L ≈ 3,1416 * (1000 + 5)
L ≈ 3157,3 mm
Il s'agit d'une estimation théorique. Lors de la préparation du matériau, il convient également de tenir compte de facteurs tels que l'écart de soudure, la surépaisseur, le retour élastique et les résultats des essais de laminage.
2) Contrainte de flexion de la plaque
Lors du processus de pliage à 4 rouleaux, la couche extérieure de la plaque est soumise à une tension, tandis que la couche intérieure est soumise à une compression.
Dans des conditions de flexion pure simplifiées :
ε ≈ t / 2Rm
Où Rm est le rayon de courbure près de l'axe neutre de la plaque.
À mesure que l'épaisseur de la plaque augmente ou que le rayon cible diminue, la contrainte de flexion augmente généralement, ce qui rend le processus de laminage plus difficile.
3) Compensation du retour élastique
Une fois la plaque sortie des rouleaux de travail, elle subira un retour élastique ; par conséquent, le diamètre réel du cylindre peut être supérieur au diamètre de formage appliqué lors du processus de laminage.
Les principaux facteurs influençant le retour élastique comprennent la limite d'élasticité du matériau, son module d'élasticité, l'épaisseur de la plaque, le rayon cible et la trajectoire de laminage.
En production, le montant de la compensation doit être déterminé par des mesures prises lors des essais de laminage, plutôt que par l'application d'un pourcentage de compensation fixe.
7. Comparaison des cintreuses de tôles à quatre et trois rouleaux
Tableau comparatif :
Critères de comparaison | Cintreuse de tôles à quatre rouleaux | Cintreuse de tôles à trois rouleaux |
Nombre de rouleaux de travail | 4 rouleaux | 3 rouleaux |
Serrage de plaque | Serrage indépendant par les rouleaux supérieur et inférieur | Cela dépend de la configuration spécifique du rouleau |
Pré-cintrage des deux extrémités | Processus terminé avec une seule configuration | Certains modèles nécessitent de retourner ou de repositionner l'assiette. |
Bord droit résiduel | Généralement plus court (temps de cycle) | Cela dépend du modèle et de la méthode de pré-cintrage |
Précision de roulement | Il est plus facile d'obtenir une répétabilité élevée | Les modèles haut de gamme peuvent également atteindre une haute précision. |
Intégration de l'automatisation | Généralement plus pratique | Cela dépend de la structure et du système de contrôle |
Complexité opérationnelle | Le serrage et le pré-cintrage sont relativement simples. | Cela varie selon la conception de l'équipement |
Investissement en équipement | Généralement plus élevée (productivité/efficacité) | Certains modèles ont un coût inférieur |
Scénarios applicables | Adapté à la production par lots, à haut rendement et automatisée | Traitement à usage général et une large gamme d'applications de pliage de plaques |
Il convient de noter que machines à rouler les tôles à trois rouleaux Elles se présentent sous différentes configurations, telles que des types symétriques, asymétriques et universels (à rouleau supérieur réglable), il serait donc inexact de supposer qu'aucune machine à trois rouleaux n'est capable d'effectuer un pré-cintrage aux deux extrémités d'une plaque.
Conclusion de la sélection :
Pour les entreprises produisant en série des composants cylindriques nécessitant un pré-cintrage de haute précision et des changements de production fréquents, une rouleuse à quatre rouleaux offre généralement de plus grands avantages. À l'inverse, pour les entreprises disposant de budgets limités ou produisant des composants plus simples et moins variés, une rouleuse à trois rouleaux adaptée peut s'avérer un choix très rentable.
8. Principaux secteurs d'activité pour les applications de laminage de plaques à quatre rouleaux
- Fabrication de réservoirs sous pression et de cuves de stockage : réservoirs de stockage de liquides, cuves chimiques et segments de coque de réservoirs sous pression.
- Équipements pour l'énergie éolienne : Tours d'éoliennes et composants structurels cylindriques de grande taille pour équipements énergétiques.
- Construction navale et ingénierie offshore : plaques de coque courbes, composants cylindriques marins et pièces structurelles.
- Tuyaux en acier et structures métalliques : tuyaux en acier soudés de grand diamètre, conduits de fumée et conduits de ventilation.
9. Six facteurs clés influençant la qualité du laminage de tôles à quatre rouleaux
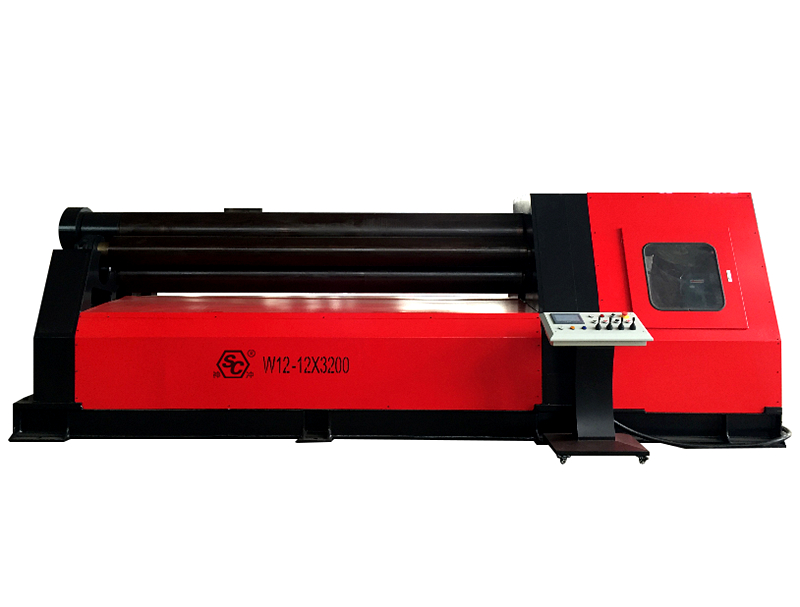
1) Type de matériau et limite d'élasticité
Les forces de laminage requises varient considérablement selon les matériaux. À épaisseur égale, les matériaux à limite élastique plus élevée nécessitent généralement un moment de flexion plus important.
Par conséquent, la capacité de traitement d'un machine à rouler les plaques ne peut être déterminé uniquement sur la base de l'épaisseur de la plaque.
2) Épaisseur et largeur de la plaque
Une plus grande épaisseur de plaque nécessite généralement un moment de flexion plus important ; une largeur de plaque accrue peut entraîner une plus grande déviation du rouleau et des charges de formage totales plus élevées.
Pour un matériau et une courbure donnés, selon un modèle de flexion élasto-plastique simplifié, le moment de flexion requis par unité de largeur est approximativement proportionnel au carré de l'épaisseur. Cependant, la charge de laminage réelle dépend également de facteurs tels que la distance entre les cylindres et les conditions de fonctionnement spécifiques.
3) Diamètre de roulement
Un diamètre cible plus petit nécessite généralement un degré de déformation plastique plus important dans la plaque.
Le diamètre de laminage minimal qu'une machine peut atteindre est limité par des facteurs tels que le diamètre du rouleau supérieur, la disposition des rouleaux, la résistance du matériau, l'épaisseur de la plaque et la rigidité globale de l'équipement.
4) Matériau élastique (retour à la forme)
Une fois le laminage terminé, la contrainte élastique du matériau est relâchée, ce qui entraîne généralement une augmentation du diamètre et une diminution de la courbure de la pièce. Par conséquent, en production, il est souvent nécessaire de cintrer volontairement le matériau au-delà de sa capacité initiale, puis d'obtenir les dimensions souhaitées par des mesures et des corrections de circularité ultérieures.
5) Déviation de roulis et parallélisme
Lors du traitement de plaques larges, les rouleaux peuvent se déformer sous la charge, ce qui peut entraîner une courbure non uniforme sur toute la largeur de la pièce.
Les mesures de contrôle doivent tenir compte de la rigidité des rouleaux de l'équipement, de la conception de la compensation et de la largeur réelle de la plaque.
6) Procédures d'alimentation, de positionnement et d'utilisation
Un mauvais alignement lors de l'alimentation, une force de serrage insuffisante ou un réglage incohérent des rouleaux latéraux peuvent entraîner des problèmes tels que la conicité, l'ovalisation ou un mauvais alignement de la couture.
Par conséquent, les paramètres CNC doivent être soigneusement coordonnés avec les procédures opérationnelles réelles.
10. Comment améliorer la précision de traitement du pliage à quatre rouleaux ?
En production pratique, l'optimisation peut être abordée sous trois angles : l'équipement, le processus et le contrôle.
Problèmes courants | Causes possibles | Mesures d'amélioration |
Ovalisation excessive du cylindre | Positionnement incorrect du rouleau latéral, retour de ressort irrégulier | Mise en œuvre d'un laminage en plusieurs étapes, d'une correction de circularité et d'un ajustement des paramètres |
Présence de bords droits aux coutures | Pré-cintrage insuffisant | Optimiser le processus de pré-cintrage des extrémités |
Conicité de la pièce | Alimentation en matériau mal alignée, positionnement incohérent de l'axe du rouleau | Vérifiez le centrage de la plaque et la synchronisation du roulis latéral |
Forme renflée ou « à taille » (en sablier) au milieu du cylindre | Déflexion de l'axe du rouleau, non-uniformité du matériau | Vérifier la rigidité de l'équipement et la compensation de l'arbre de roulement |
Indentations de surface | Contamination des surfaces des rouleaux, force de serrage excessive | Nettoyer les surfaces des rouleaux et optimiser la pression de serrage |
Fluctuations dimensionnelles lors de traitements répétés | Variations entre les lots de matériaux, paramètres de processus instables | Catégoriser les programmes de processus et effectuer l'inspection du premier article |
Pour les plaques exigeant une qualité de surface élevée, comme celles en acier inoxydable, des mesures supplémentaires peuvent être mises en œuvre, notamment l'utilisation de revêtements de protection pour les rouleaux, de matériaux de contact spécialisés et de précautions anti-rayures.
11. Comment choisir la machine à rouler les tôles à quatre rouleaux appropriée ?
Lors du choix d'une machine, il est recommandé de déterminer au préalable cinq paramètres de processus fondamentaux : le type et la limite d'élasticité du matériau, l'épaisseur maximale de la plaque, la largeur maximale de la plaque, le diamètre de laminage interne minimal et la nécessité ou non d'un pré-cintrage des deux extrémités de la plaque.
Prenons comme exemple la rouleuse de tôles hydraulique à quatre rouleaux de la série W12, les paramètres suivants doivent être priorisés lors du processus de sélection.
Spécifications techniques | Description |
Épaisseur maximale de laminage des plaques | Épaisseur de laminage maximale pour les conditions de matériau, de largeur et de diamètre spécifiées |
Épaisseur maximale avant pliage | Épaisseur maximale de tôle pour laquelle l'équipement peut effectuer un pré-cintrage des bords |
Largeur de laminage maximale des plaques | Largeur maximale admissible de la plaque pour le traitement |
Diamètre de roulement minimal | Diamètre minimal de la pièce pouvant être obtenu dans des conditions de fonctionnement spécifiées |
Diamètre du rouleau supérieur | Affecte la rigidité et la capacité à rouler des pièces de petit diamètre |
Diamètre du rouleau inférieur | Affecte les performances de serrage et d'alimentation |
Diamètre du rouleau latéral | Affecte la capacité de charge des rouleaux latéraux et la plage de roulement globale |
vitesse de roulement | Vitesse linéaire de la plaque pendant le processus de laminage |
Puissance du moteur principal | Concernant la capacité d'entraînement et les spécifications de l'équipement |
Pression du système hydraulique | Pression de service nominale du système hydraulique |
Système CNC | Contrôle le positionnement des rouleaux, les séquences opérationnelles et les programmes de traitement |
Poids total de la machine | Concernant la structure, les spécifications et la capacité de charge de l'équipement |
Prenons l'exemple des rouleuses à quatre rouleaux courantes, telles que les modèles W12-16×2000 et W12-25×3200 : les chiffres de la désignation du modèle indiquent généralement l'épaisseur nominale de laminage et la largeur de travail. Toutefois, il est toujours indispensable de vérifier la capacité réelle en la comparant aux spécifications techniques du fabricant et aux résultats des essais de laminage.
Pour une rouleuse à quatre cylindres W12-25×3200, la désignation du modèle indique une capacité de laminage nominale de 25 mm d'épaisseur et 3 200 mm de largeur. Il est important de noter que cette capacité d'épaisseur dépend de paramètres spécifiques définis par le fabricant, tels que la résistance du matériau, le diamètre minimal de laminage et les conditions de pré-cintrage, et ne doit pas être interprétée comme une capacité absolue à laminer des plaques de 25 mm d'épaisseur dans toutes les conditions de fonctionnement.
Pour les installations principalement dédiées à la production en série de composants cylindriques, il convient de privilégier des fonctionnalités telles que la commande numérique (CNC), le centrage automatique, le retour d'information sur la position des rouleaux, la synchronisation hydraulique, l'alimentation automatisée et les systèmes de support auxiliaires. En revanche, pour les opérations de production en petites séries à forte diversité, il est préférable de privilégier la facilité d'utilisation, l'efficacité des changements d'outillage ou de processus, ainsi que le coût global d'investissement.
12. Conclusion : La valeur fondamentale du procédé de laminage à quatre rouleaux
L'avantage du cintrage à 4 rouleaux ne réside pas seulement dans l'ajout d'un rouleau de travail supplémentaire ; il permet surtout d'effectuer le pré-cintrage, le roulage et le calibrage (arrondi) sur une seule machine. Ceci est rendu possible grâce au serrage stable assuré par les rouleaux supérieur et inférieur, combiné à l'action de formage indépendante des rouleaux latéraux.
Du point de vue de la production, une rouleuse à quatre rouleaux minimise le besoin de manutention et de positionnement répété des plaques, améliore la régularité du formage cylindrique et constitue une base idéale pour les lignes de production de laminage automatisées.
Pour les fabricants de secteurs tels que les récipients sous pression, les réservoirs de stockage, les structures en acier, la construction navale et les équipements énergétiques, la rouleuse de tôles à quatre rouleaux est particulièrement adaptée aux applications exigeant une efficacité de production élevée, une qualité de laminage supérieure et une répétabilité constante d'un lot à l'autre.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese