目次
板金加工業界がインテリジェンス、自動化、柔軟性へと発展するにつれ、レーザー切断ローディング・アンローディングシステムは、現代の金属加工生産ラインにおいて重要な構成要素となっている。
板金加工業界がインテリジェンス、自動化、柔軟性へと発展するにつれ、レーザー切断ローディング・アンローディングシステムは、現代の金属加工生産ラインにおいて重要な構成要素となっている。
真空吸着カップ、ロボットアーム、ガントリークレーン、昇降プラットフォーム、自動板金分離装置、インテリジェント制御システム、自動倉庫などの機器を用いた自動積載・荷降ろしシステムは、原材料の保管から自動ピッキング、精密位置決め、レーザー切断、完成品の荷降ろしまで、板金加工の自動化された作業を実現します。
真空吸着カップ、ロボットアーム、ガントリークレーン、昇降プラットフォーム、自動板金分離装置、インテリジェント制御システム、自動倉庫などの機器を用いた自動積載・荷降ろしシステムは、原材料の保管から自動ピッキング、精密位置決め、レーザー切断、完成品の荷降ろしまで、板金加工の自動化された作業を実現します。
1. レーザー切断式荷降ろしシステムとは何ですか?
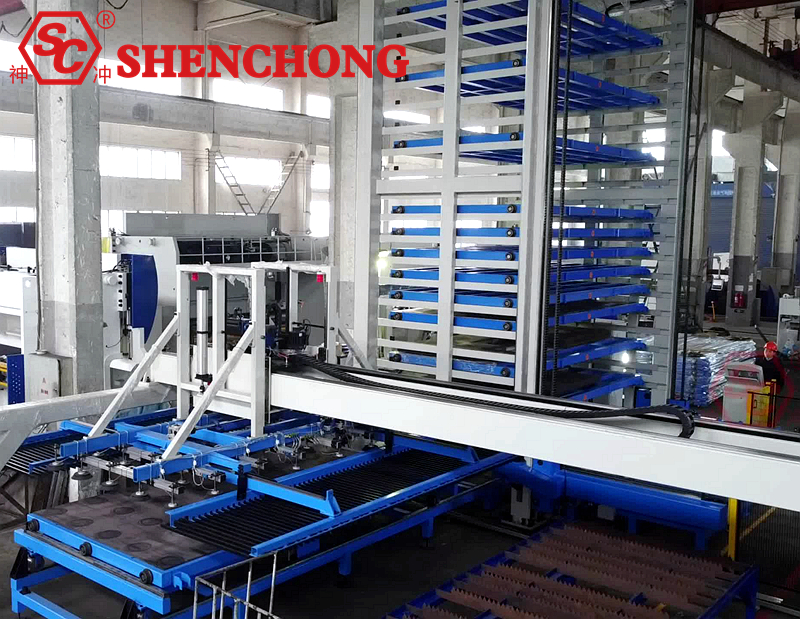
レーザー切断用自動ローディング・アンローディングシステムは、機械自動化、インテリジェント制御、板金搬送、自動位置決め、完成品アンローディング、および生産管理を統合した板金自動化補助装置である。
このシステムは主にファイバーレーザー切断機と組み合わせて使用されます。真空吸着カップ、ロボットアーム、ガントリークレーン、昇降プラットフォーム、フォーク歯分離装置、およびインテリジェント制御システムにより、原材料シートの自動供給、切断後の自動排出、およびインテリジェント倉庫システムとの連携動作を実現します。
従来の手動による積み下ろし方法と比較して、自動積み下ろしシステムは手作業を減らし、切断以外の補助時間を短縮し、設備稼働率を向上させ、板金工場における柔軟で連続的かつインテリジェントな生産の基盤を提供する。
自動車部品、シャーシ・キャビネット、電気機器、建設機械、エレベーター製造、ステンレス製品、金属家具などの業界において、自動積載・荷降ろしシステムは、生産効率を向上させるための補助設備であるだけでなく、インテリジェントな板金生産ラインを構築する上での重要な構成要素でもある。
2. 自動レーザー切断ローディング・アンローディングシステムの構成と構造
完全な 自動荷積み・荷降ろしシステム 通常、以下の主要モジュールで構成されます。
コアコンポーネント | 主な機能 | 技術的特徴 |
自動給紙機構 | 原材料エリアから板金を取り出し、切断台まで運んでください。 | 真空吸盤、ガントリートラス、サーボドライブ |
自動荷降ろし機構 | 切断した板金や加工部品を所定の場所に移動させる。 | フォーク歯、トレイ、ロボットアームなど |
真空吸着システム | 金属板にしっかりと固定し、安定して輸送する。 | ゾーン吸着、真空検出 |
シート分離装置 | 複数の用紙を同時に持ち上げてしまうリスクを軽減します。 | 磁気シート分離、送風シート分離、二重シート検出 |
自動位置決め装置 | 切断テーブル上で板金が正しい位置にあることを確認してください。 | 機械的な位置決め、センサーによる検出 |
昇降プラットフォーム | 処理するシートを保管し、持ち上げる。 | 油圧式または電動式リフト |
サーボドライブシステム | 荷積み・荷降ろし機構の動作を制御する。 | サーボモーター、ラックアンドピニオン、またはリニアガイド |
PLC制御システム | 機器の動作と連動を調整する。 | 自動サイクル、故障アラーム、ステータス監視 |
安全保護システム | 危険な移動区域への人員の立ち入りを阻止する。 | 安全柵、ライトカーテン、緊急停止装置、インターロック |
インテリジェントストレージインターフェース | 板金保管エリアを生産ラインに接続する。 | 自動受信/送信、タスクスケジューリング |
異なるメーカーのシステムや自動化レベルによって、実際の構成は異なることに注意が必要です。例えば、基本的な荷積み・荷降ろしシステムでは、吸盤式ガントリーと昇降プラットフォームが1つだけ装備されている場合もありますが、大規模で柔軟性の高い生産ラインでは、多層構造の資材保管、自動仕分け、AGV/AMRによる物流、MESシステムなどが統合されている場合があります。
3. レーザー切断用ローディング/アンローディングシステムの動作原理
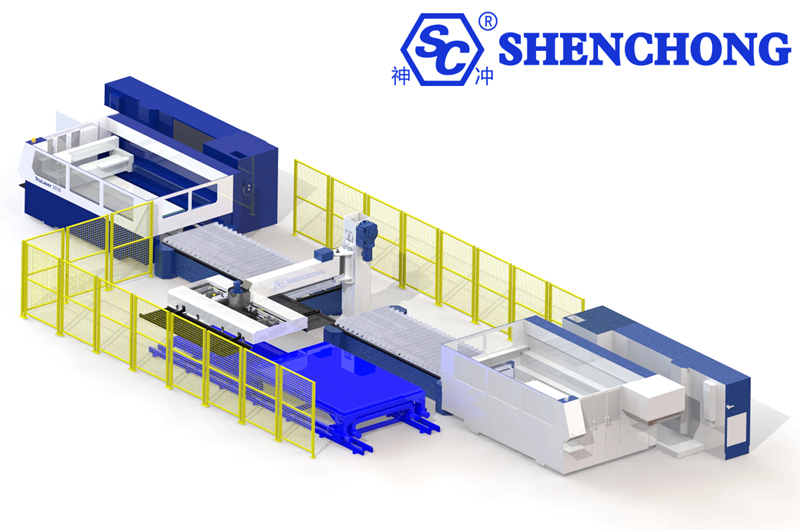
一般的な自動積載・荷降ろしプロセス:
- 原材料保管エリア/インテリジェント材料保管:シート材料の準備と作業スケジューリング
- 自動シート分離および真空吸着:単一シート検出と安定した把持
- ガントリー式自動ローディングおよび位置決め:シート材を切断作業台へ搬送します。
- ファイバーレーザー切断:プログラムに従ってシート材の加工を完了する
- 自動荷降ろしと搬送:シート全体、フレーム、または部品の荷降ろし
- 分類と積み重ね/次の工程:完成品の移送と生産データの記録
具体的な作業プロセス:
- 自動材料準備:オペレーターが制御システムで切断プログラム、シート材料の仕様、生産数量を選択すると、システムが原材料の準備が整っていることを確認します。
- 自動シート分離:積載機構が原材料エリアに移動し、シート分離装置、真空吸着カップ、および二重シート検出機構を使用して、シート材料の単層シートを把持します。
- 自動搬送:サーボ駆動のガントリーが板金をレーザー切断機の交換テーブルまたは指定された積載位置まで搬送します。
- 自動位置決め:機械的な位置決めまたはセンサーによって板金の位置が確認され、ずれ、衝突、重複積載が防止されます。
- レーザー切断:レーザー切断機は、あらかじめ設定されたプログラムに従って金属板を加工します。
- 自動荷降ろし:装置の構造に基づいて、切断された一枚板、枠付きワークピース、または分離された部品が指定された場所に荷降ろしされます。
- 循環生産:本システムは、積載/荷降ろしと切断機の動作を連携させることで、連続的なバッチ処理を実現します。
- 重要な注意点:標準的な自動荷降ろしは、自動部品選別とは異なります。形状やサイズの異なる部品を個別に積み重ねる必要がある場合は、通常、画像認識、ロボットによる選別、または専用の部品選別モジュールが必要となります。
4. 自動レーザー切断ローディング/アンローディングシステムの10の主要な利点
利点1:生産効率の大幅な向上
板金の把持、搬送、位置決め、および排出を自動で行うことで、手作業と待ち時間を削減します。交換テーブルと組み合わせることで、一部の積載/排出作業を切断工程と同時に実行できるため、非生産時間を削減できます。
利点2:労働強度の軽減
大型で重く、鋭利な板材を手作業で取り扱う作業負担を軽減します。作業員は、機器の監視、品質検査、生産管理により集中できるようになります。
利点3:機器利用率の向上
自動材料準備、自動サイクル、およびタスクスケジューリングにより、手動による材料供給のタイミングのずれによって発生する切断機のダウンタイムが削減されるため、大量生産や複数シフト制の生産に特に適しています。
利点4:シートの取り扱い安定性の向上
多点式真空吸着、ゾーン制御、機械式位置決め、および真空圧力検出により、搬送中のシートの滑り、傷、および位置ずれを低減します。
利点5:作業スペースの最適化された活用
自動資材保管システムと組み合わせることで、シートの多層集中保管が可能になり、平面上の積み重ね面積を削減し、原材料管理をより効率的に行うことができる。
利点6:運用安全性の向上
作業員と重いシートや危険な可動機構との直接接触の頻度を減らし、安全柵、インターロック、ライトカーテンなどによってリスクを軽減します。
利点7:複数仕様のシート材加工に対応
吸盤の配置、有効荷重、および装置のストロークの制限内で、さまざまなサイズ、厚さ、および材質のシートに対応できます。
利点8:連続バッチ生産に対応
資材倉庫および作業管理システムと連携することで、資材の入手可能性、廃棄物処理、および安全監視の条件が満たされた場合に、長期的な自動生産を実施できる。
利点9:製造コスト全体の削減
手作業による取り扱い時間の短縮、設備稼働率の向上、物流効率の改善により、製品1単位あたりの総生産コストを削減します。
利点10:デジタルアップグレードを容易にする
MES、ERP、WMS、および生産スケジューリングシステムと連携することで、生産タスク管理、資材追跡、および設備状況監視を実現できます。
5.自動積載・荷降ろしシステムの6つの主要技術的特徴
1) 真空吸盤による自動積載
真空吸着技術は、自動シート材搬送システムによく見られる中核技術の一つである。
主な機能は次のとおりです。
- シート材にかかる荷重を分散させるために、多点式吸盤構造を採用しています。
- シート材のサイズに基づいて、適切な吸着面積を選択します。
- 真空検知により把持状態を確認します。
- 大型薄板の場合、吸盤の配置を適切に設計することで、たわみを軽減できます。
- 送風、磁気分離、二重シート検出技術を組み合わせることで、材料搬送の信頼性を向上させることができる。
ステンレス鋼、アルミニウム、炭素鋼など、材質によって吸盤の材質と数量は異なり、プレートの表面状態、厚さ、重量、剛性に基づいて選択する必要があります。穴あきプレート、油汚れのあるプレート、表面が不均一なプレートには、特別な吸着剤が必要になる場合があります。
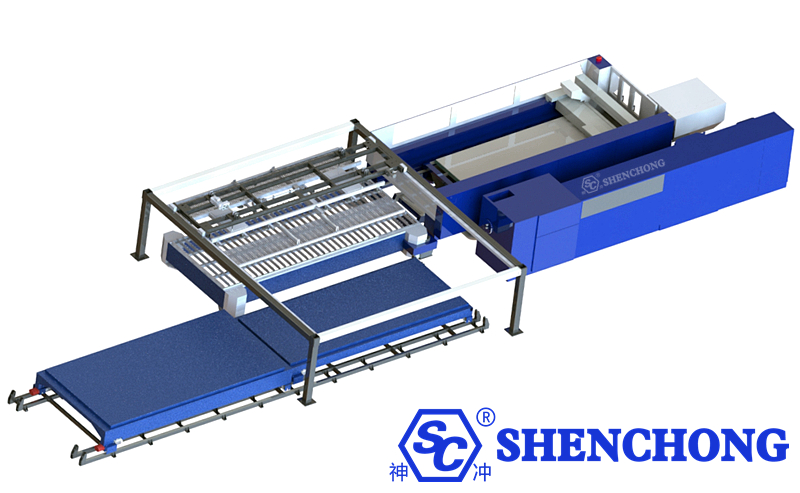
2) 高剛性ガントリートラス構造
ガントリートラスは通常、鋼鉄製のフレーム構造、リニアガイド、サーボドライブ、ラックアンドピニオン式伝動装置を採用している。
主な特徴は、制御可能な走行軌道、広いカバー範囲、および構造的安定性であり、3015、4020、6020などのレーザー切断機に適しています。
大型プレートの場合、ビームの剛性、走行速度、加減速制御、および負荷がかかった状態での位置決め精度に特に注意を払う必要がある。
3) インテリジェント二重シート検出技術
自動供給時、油膜、静電気、または表面接着により、2枚の薄いプレートが同時に持ち上げられることがある。
二枚板検査システムは、厚み検出、センサー判定、および板分離機構の連携により、複数枚の板が同時に搬送されるリスクを低減します。
この機能は、薄板、表面品質の高い板、および連続自動生産において特に重要です。
4) 自動荷降ろしおよび分類管理
自動荷降ろし方法は、以下のカテゴリーに分類できます。
荷降ろし方法 | 主な特徴 | 適用可能なシナリオ |
パレット全体の自動荷降ろし | 切断された板金とフレームを一緒に荷降ろしする。 | 従来の板金加工 |
フォークリフトによる荷降ろし | 板金またはフレームはフォークによって支えられている。 | 大型板金 |
パレット交換の荷降ろし | 交換テーブルと搬送機構が連携して、個々の切断部品をつかみ、仕分けする。 | 連続バッチ切断 |
ロボットによる仕分け | 部品は、部品識別情報と位置情報に基づいて取得されます。 | 多品種部品生産 |
視覚的インテリジェントソート | 切断された板金とフレームを一緒に荷降ろしする。 | 柔軟な自動生産 |
高精度な部品選別においては、切断された部品がフレームから完全に分離されているか、また、反り、重なり、微細な接続部がないかなどを特に注意深く確認する必要がある。
5) PLCによるインテリジェント制御と機器連携
PLC制御システムは、レーザー切断機、積載・荷降ろし機構、昇降プラットフォーム、および保管設備を協調制御することができる。
主な機能には、自動サイクル制御、動作連動、故障警報、板金検出、機器状態表示、および動作記録が含まれます。
レーザー切断機の制御システムとの通信を通じて、切断完了信号の受信、交換プラットフォームの状態確認、自動積載・荷降ろし作業の開始などの機能も実現できる。
6) モジュール構造と柔軟な拡張性
モジュール設計により、自動積載・荷降ろしシステムは生産規模に応じて段階的にアップグレードできる。
- 自動化システムアップグレードパス:基本自動ローディングおよびアンローディング:レーザー切断機1台+ローディング/アンローディングガントリー+原材料テーブル
- 連続生産システム:自動積載・荷降ろし+交換テーブル+多位置マテリアルハンドリング
- インテリジェント倉庫統合システム:自動積み下ろし+多段式資材保管+在庫管理
- インテリジェントフレキシブル板金生産ライン:材料保管+複数レーザー切断機+自動選別+MES
6.自動積み下ろしと従来の手動積み下ろしの比較
比較項目 | 手作業による積み込みと積み下ろし | 自動積み下ろし |
給餌方法 | 手作業による運搬または補助による吊り上げ | 吸盤とガントリーによる自動搬送 |
労働要件 | 継続的な参加が必要です | 主に監視と補充のため |
業務継続性 | 人員配置の影響を受ける | 連続サイクルが可能 |
ポジショニングの一貫性 | 運用経験の影響を受ける | プログラムに従って繰り返し配置 |
重量プレートの取り扱い | 通常はクレーンによる補助が必要 | 定格容量に応じて負荷を自動的に処理します |
安全性 | 多くの従業員がシート状の材料を取り扱っています | 危険区域での手動操作を削減します |
複数シフト制生産 | 人員配置状況によります | 複数シフト制の運用がより容易になる |
初期投資 | 比較的低コスト | 比較的高コスト |
機器のメンテナンス | 比較的単純 | 電気系統および機械系統の保守が必要 |
拡張性 | 限定 | 資材保管システムや生産管理システムと統合可能 |
自動化は必ずしも絶対的な利点とは限りません。少量生産、シート材の種類が頻繁に変わる、切断機の稼働率が低い工場では、まず設備投資と実際に節約できる労働時間を比較検討し、自動化設備の長期にわたる遊休状態を避けるべきです。
7. 自動荷役システムの主要技術パラメータ
以下では、3015仕様のレーザー切断機を備えたガントリー式ローディング・アンローディングシステムを例として、選定のための一般的な技術パラメータを列挙します。表中の値の範囲は、設計段階における参考値であり、特定製品の工場仕様値として扱うべきではありません。
技術的パラメータ | 参照構成または選択ガイド |
対応カッティングマシン | 3015ファイバーレーザー切断機 |
公称シートサイズ | 3000 × 1500 mm |
適用可能なシート材 | 炭素鋼、ステンレス鋼、アルミニウム板など |
給餌時の定格負荷 | プレートの重量に応じて選択してください。例えば、300~1000kgクラスなど。 |
給餌機構 | ガントリー型 |
グリップ方法 | 真空吸盤タイプ |
伝送方法 | サーボモーター、ギアラック、またはその他の機構 |
位置決め方法 | 機械的な位置決め、センサーによる検出 |
シート分離機能 | 要件に応じた構成 |
二重シート検出 | 推奨構成 |
荷降ろし方法 | フォーク型、トレイ型、またはその他のソリューション |
制御システム | PLC + HMI |
動作モード | 手動、半自動、全自動 |
テーブルタイプ | 固定式プラットフォームまたは昇降式プラットフォーム |
ストレージインターフェース | オプションのインテリジェント材料保管インターフェース |
安全構成 | フェンス、緊急停止、安全インターロック、保護検出 |
例えば、寸法が3000×1500×6mmで密度が7850kg/m³の標準的な炭素鋼板の場合:
m = 3.0 × 1.5 × 0.006 × 7850
m ≈ 211.95 kg
したがって、供給システムを選定する際には、鋼板1枚の重量だけでなく、吸盤やグリッパーの重量、偏心荷重、加減速時の動的荷重、および必要な安全マージンも考慮する必要がある。
8. 自動荷役システムの主な応用産業
- 電気キャビネット業界:制御盤、配電盤、通信盤用の板金を一括切断するために使用されます。
- 自動車部品業界:自動車用ブラケット、金属構造部品、および量産部品の製造に適しています。
- ステンレス鋼製品業界:板金の手作業による取り扱いを減らし、加工物流の効率を向上させます。
- 建設機械業界:大型で重量のある板金の自動搬送に適しています。
- エレベーター製造業界:エレベーターのドアパネル、かごの構造部品などの板金加工に適しています。
- 金属家具業界:仕様の異なる金属部品の複数バッチの切断および製造をサポートします。
9. レーザー切断に適した自動ローディング・アンローディングシステムの選び方
システムを選定する際には、板金のサイズや重量、生産サイクル時間、作業場のレイアウト、将来的な自動化拡張の可能性といった要素を総合的に考慮する必要があります。
システムの種類 | メイン設定 | おすすめユーザー |
エコノミータイプ | 単体切断機+基本材料供給機構 | 中小規模の板金加工工場 |
標準タイプ | 自動供給+自動排出+デュアルマテリアルテーブル | 中規模生産企業 |
高効率タイプ | デュアルステーションでの積み下ろし+交換テーブル+自動スケジューリング | 複数シフト制のバッチ生産企業 |
インテリジェント倉庫タイプ | 自動積載・荷降ろし機能+多層基板材料ライブラリ | 多種多様な仕様の板金加工企業 |
柔軟な生産ラインタイプ | インテリジェント材料ライブラリ + 複数のレーザー加工機 + 自動選別 + MES | 大規模なインテリジェント板金工場 |
レーザー切断機の選定における7つの重要な考慮事項:
- 板金仕様:板金の最大寸法、最小寸法、厚さ、重量。
- 機器の互換性:レーザー切断機のブランド、作業台の種類、インターフェースプロトコル、および利用可能なスペース。
- 積載/荷降ろしサイクル時間:シート1枚あたりの積載および荷降ろし時間、および並列運転が可能かどうか。
- 材料特性:表面コーティング、油染み、開口部、変形、薄板の接着性。
- 荷降ろしに関する要件:シート状の荷降ろしのみでよいのか、それとも自動部品選別およびパレット積み付けが必要なのか?
- 安全と保守:リスク評価、機器のインターロック、真空障害保護、および保守スペース。
- 将来の拡張:自動倉庫システム(AS/RS)、AGV、MES、または複数のレーザー切断機への接続が必要かどうか。
10. レーザー切断用自動ローディング・アンローディングシステムの今後の開発方向
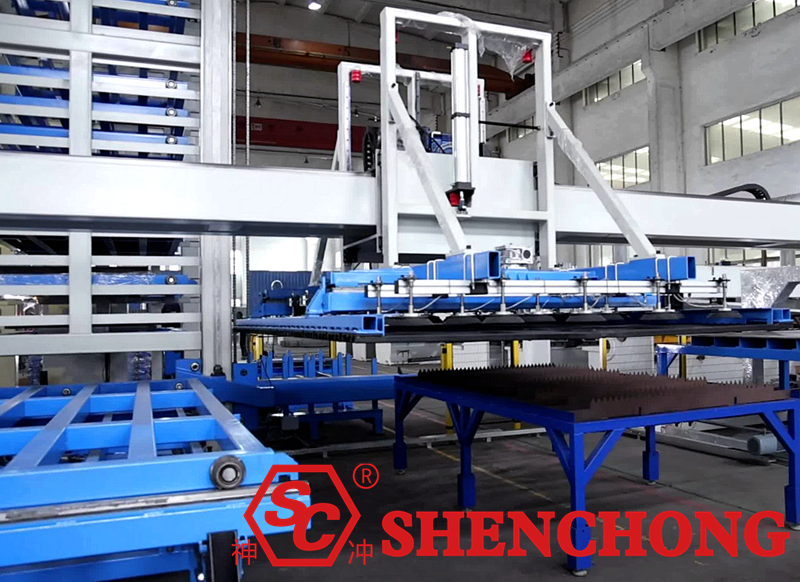
板金製造業界がインテリジェンス、柔軟性、デジタル化へと進化するにつれ、自動レーザー切断ローディング・アンローディングシステムも以下の方向に進化しています。
1) 統合型インテリジェント倉庫
多層構造のシート材倉庫と自動積載・荷降ろしシステムを組み合わせることで、原材料保管、自動倉庫管理、レーザー切断、廃棄物回収の統合管理を実現します。
2) 複数台のレーザー切断機による共同生産
中央スケジューリングシステムを通じて、インテリジェントな倉庫管理および物流システムが複数のレーザー切断機に接続され、生産タスクに応じて板金が配分される。
3) 部品の自動識別と選別
視覚認識、ロボットによる把持、およびワークピース分類技術を組み合わせることで、切断後の手作業による分解および選別作業を削減する。
4) リアルタイム生産データ監視
産業用通信システムおよびMESシステムを通じて、設備稼働状況、生産進捗状況、処理量、故障記録などのデータを収集する。
5)柔軟な製造と自動スケジューリング
生産指示、板金在庫、切断プログラム、および設備状況を組み合わせることで、多品種少量生産のより柔軟なスケジュール管理を実現します。
11. 要約
自動レーザー切断ローディング・アンローディングシステムの核となる価値は、手作業による取り扱いをなくすことだけでなく、自動物流とレーザー切断技術を深く統合することで、生産の継続性、設備稼働率、生産管理効率を向上させることにもある。
中小規模の板金加工企業にとって、標準的な自動積載・荷降ろしシステムは補助作業時間を効果的に短縮できます。大規模製造企業にとって、自動積載・荷降ろしと インテリジェントマテリアルストレージ自動選別システムやMESシステムなどを組み合わせることで、完全かつインテリジェントで柔軟な板金生産ラインをさらに構築できます。
主要製品のポジショニング:高効率な積み下ろし、インテリジェントな制御、柔軟な生産、自動化された物流、およびデジタル管理。
単一機械による自動積載・荷降ろしから、複数のレーザー切断機が連携して稼働するインテリジェントな生産ラインまで、自動レーザー切断積載・荷降ろしシステムは、現代の板金製造企業にとって、生産能力の向上とインテリジェント製造の推進に不可欠な設備になりつつある。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Chinese