目录
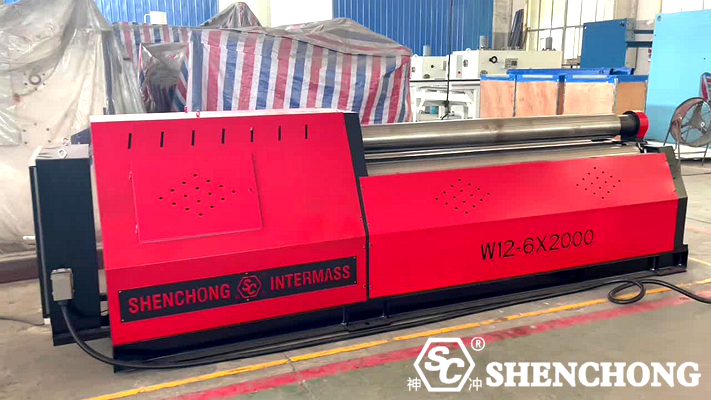
板材轧制工艺看似是将平板轧制成圆柱体或弧形的简单工艺,但实际上涉及多个阶段,包括材料特性、板材厚度和宽度、轧机结构、辊筒几何形状、预弯、进料定位、压下量、轧制顺序、回弹控制以及焊接前后的修正。
如果目标不仅仅是“卷成一个圆”,而是要达到良好的圆度、稳定的直径、两端较短的直线段、精确的接缝对齐、较高的批次一致性和较高的生产效率,那么整个过程就需要从“单机操作”升级到完整的流程控制。
1. 如何优化金属板材轧制工艺?
1)首先,明确“完善轧制工艺”的核心目标
高质量的钣金轧制工艺通常需要同时控制以下指标:
控制目标 | 主要特点 |
圆润 | 成品横截面与设计圆非常接近。 |
直径精度 | 实际直径与图纸尺寸相符 |
椭圆度 | 减小主轴和次轴之间的差异 |
最终质量 | 减少直线边缘、塌陷边缘和扁平端面 |
联合质量 | 两端均实现精确对准 |
基材表面 | 减少划痕、凹痕和滚筒痕迹 |
批次一致性 | 保持多种产品尺寸稳定性 |
生产效率 | 减少重复调整和返工 |
安全 | 防止片材滑动、摆动和挤压。 |
因此,改进 床单 轧制过程不仅要关注轧机压力是否足够,还应在以下六个方面进行优化:
材料→设备→工艺→操作→检验→纠正。
2)轧制前:正确准备材料
许多轧制质量问题实际上在金属板材进入轧机之前就已经出现了。
- 检查板材厚度
实际厚度与理论厚度之间的差异会直接影响弯曲半径。
例如,如果设计采用:10 毫米钢板
实际厚度可能存在一定的误差。
在高精度气缸制造中,应尽可能检查实际板材厚度,而不是严格按照标称厚度设置参数。
检查材料等级
不同材料的屈服强度、抗拉强度和延伸率各不相同。
常用材料包括:
- Q235
- Q355
- 304不锈钢
- 316L不锈钢
- 铝板
- 铜板
- 镍基合金
- 高强度钢
即使使用相同的 10 毫米厚金属板,不同的材料也可能需要截然不同的轧制压力和回弹补偿。
例如:
304不锈钢通常比普通碳钢具有更明显的回弹特性。
因此,不能简单地套用普通碳钢的轧制参数。
3)片材预处理
片材预处理至关重要。
检查材料等级
如果纸张本身包含:
- 中央隆起
- 边缘变形
- 局部波纹
- 扭曲
进入轧机后,容易出现以下情况:
不稳定的圆度+边缘变形+局部半径异常。
必要时应进行找平。
- 清洁床单表面
卷起前,请移除:
- 铁屑
- 焊渣
- 油
- 规模
- 异物
尤其是不锈钢和铝板。
如果轧辊表面存在坚硬的异物,很容易形成永久性压痕。
对于需要高品质表面处理的产品,请考虑:
保护膜+清洁辊面+特殊辊面处理。
4)确定正确的板材轧制工艺路线
不同的轧机有不同的加工路线。
常用设备包括:
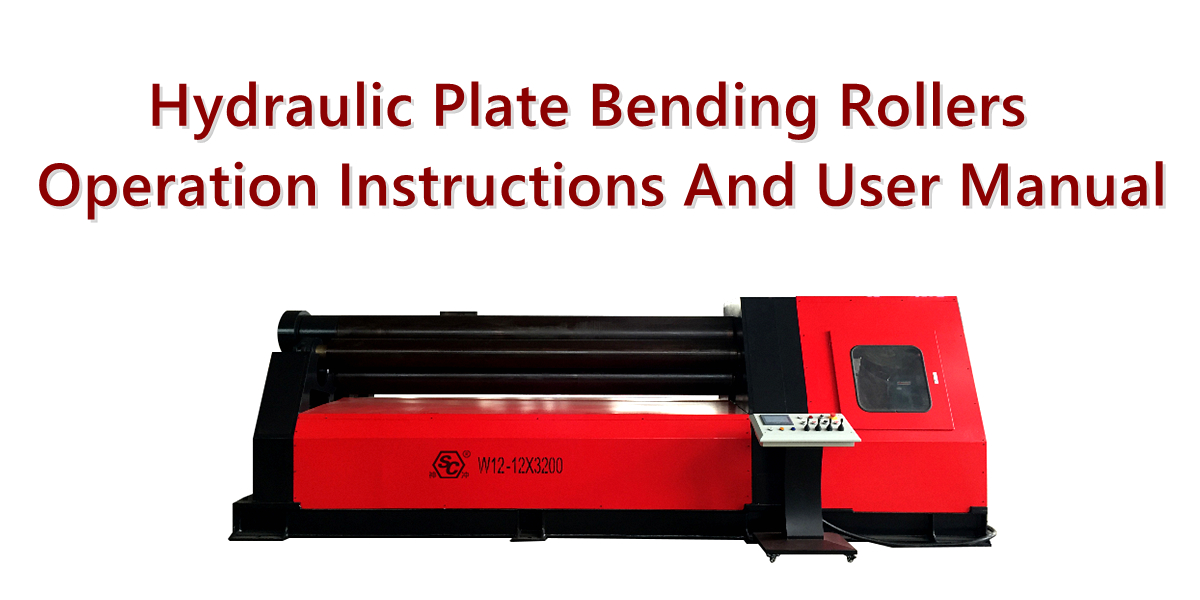
三辊轧机
包括:
- 对称三滚
- 非对称三滚
- 上辊通用三辊
四辊轧机
5)轧制过程中最关键的步骤:预弯
如果忽略预弯,许多产品即使最终卷成圆形,两端也容易出现过长的直边。
例如:金属板的端部可能保持较长的直线部分。
这种情况会对后续过程产生不利影响:
- 对接焊
- 圆柱体拼接
- 法兰安装
- 圆度控制
为什么需要进行端部预弯?
在板材轧制过程中,只有当板材进入轧辊的有效包络区域后,才能形成稳定的弯曲。
因此,进入设备的片材的初始端部区域往往存在有效弯曲长度不足的问题。
预弯的目的是在板材末端预先形成目标曲率。
最后一道工序是:预弯 → 轧制 → 接合 → 圆角
而不是直接滚动。
6)准确确定目标轧制直径
轧制不仅仅是将片材轧制成“拉伸直径”。
它需要考虑以下因素:
- 板材厚度
- 材料
- 中性层位置
- 弹回
- 滚动法
- 辊径
- 最终产品检验地点
例如:外径 Ø1000 毫米
如果直接以 1000 毫米作为辊间距控制的目标,则由于材料回弹,实际成品尺寸可能会与目标尺寸有所偏差。
因此,实际操作需要建立一个闭环:
目标尺寸 → 理论减小量 → 回弹补偿 → 实际检验 → 参数校正
7)控制轧制过程中的“减薄率”。
这是决定轧制质量的核心参数之一。
压力不足:
板材弯曲不足;回弹后直径过大;需要多次重新轧制。
压力过大:
容易造成过度塑性变形;增加设备负荷;可能导致局部变形;降低表面质量。
因此,建议采用:逐步加压+多次轧制,而不是一次性将片材压到最终位置。
8)多道次轧制比单道次成形更稳定
典型的流程可以设计如下:
第一轮:
片材进入→初始弯曲。
第二轮:
增加压力→扩大弯曲面积。
第三轮:
继续滚动→接近目标直径。
第四轮:
完成→消除局部错误。
第五轮:
连接 → 检查圆度。
这种方法尤其适用于:
- 厚板
- 高强度钢
- 不锈钢
- 大直径圆柱体
- 高精度气缸
9)利用侧辊控制进给角度
对于四辊卷板机,可以使用侧辊来调整板材的姿态。
如果钢板的入射角度不正确,可能会出现以下情况:
- 错位的末端
- 圆锥圆柱体
- 不均匀的圆度
- 缝合处对齐困难
因此,在正式滚动之前,应执行以下操作:
定位→定心→夹紧→试轧。
10)滚压后的舍入不能省略
即使轧制过程控制得当,成品仍可能出现以下情况:
- 椭圆形
- 局部隆起
- 接缝区域的变形
- 不圆的末端
因此,通常需要进行四舍五入:
利用适当的辊压对圆筒进行精加工。
目的不是为了重新轧制,而是为了:消除局部误差,使整体圆柱体的圆度更加一致。
2. 如何提高钣金轧制质量?
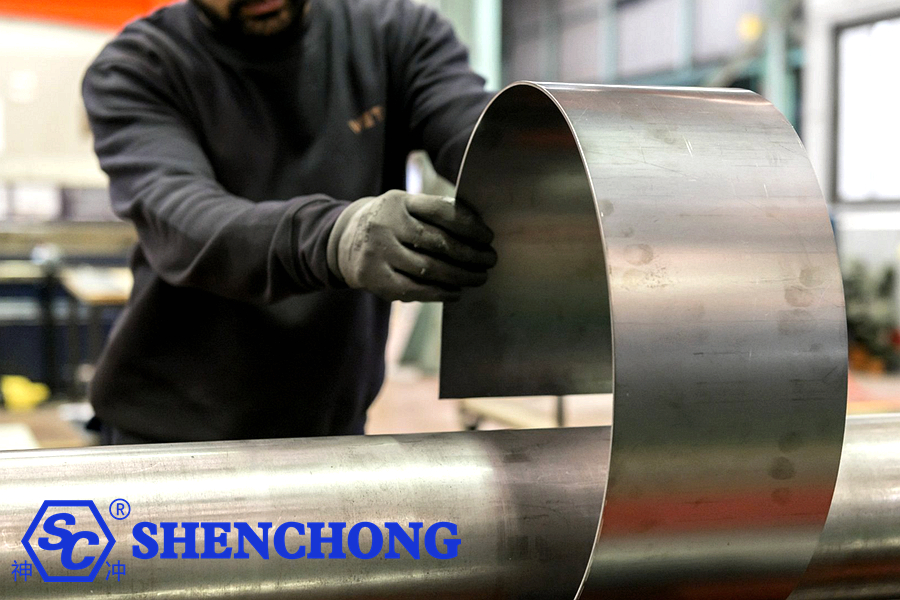
提高板材轧制质量不仅仅是增加轧机的压力,而是同时优化材料准备、设备选择、预弯工艺、轧制参数、回弹补偿、板材定位、工艺检验和圆角校准。
目标可概括如下:
轧制更均匀,尺寸更精确,直线边缘更短,表面光洁度更好,批次更稳定,效率更高。
第一步:提高钣金预处理质量
许多轧制问题并非由轧机本身引起,而是由金属板材进入设备之前存在的问题引起。
1)检查实际板材厚度
参数不应仅根据标称厚度来设定。
例如:12毫米钢板
实际厚度可能存在制造公差,轧制半径对板材厚度的变化非常敏感。
对于高精度产品,应测量实际板材厚度并将其作为工艺参数之一。
2)检查片材的平整度
重点在于核查:
- 中心凸起
- 边缘变形
- 波状变形
- 扭曲
- 局部洼地
如果片材本身不平整,轧制后就很难获得稳定的圆度。
3)清洁片材和辊筒表面
尤其对于表面要求高的产品,例如不锈钢板和铝板,应避免:
- 铁屑
- 焊渣
- 氧化皮
- 金属颗粒
- 油渍
进入辊筒和片材之间。
第二步:选择合适的卷板机
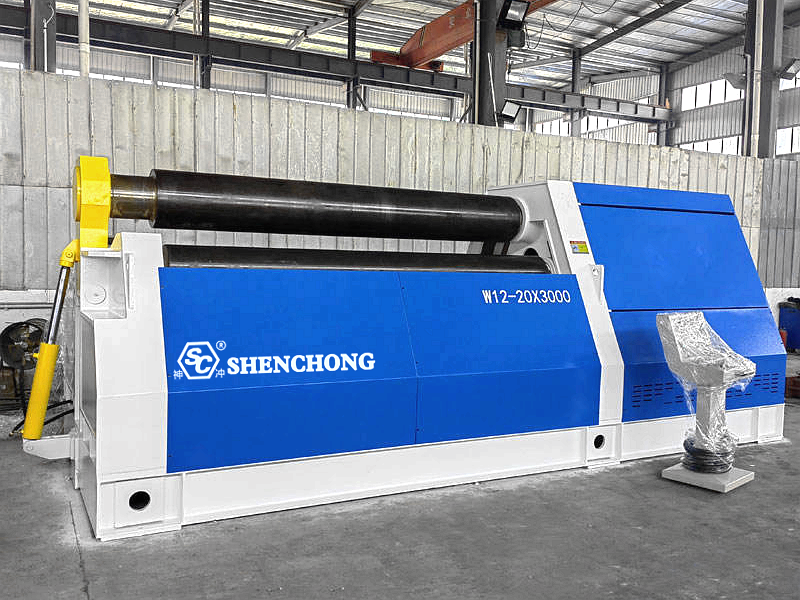
设备结构直接影响板材轧制过程。
常用设备包括:
- 三辊卷板机
- 对称式三辊卷板机
- 非对称三辊卷板机
- 上辊万能卷板机
- 四辊卷板机
对于需要高圆度、短直边和高生产效率的产品,四辊卷板机通常更容易实现稳定的定位、预弯和卷边。
步骤 3:强调末端预弯
这是提高轧制质量最重要的步骤之一。
如果预弯不足,最终产品两端容易出现过长的直边。
因此,完整的工艺流程应该是:端部预弯→主体轧制→接合→精加工,而不是直接将平板轧成圆形。
步骤四:优化减量
压下量是决定卷材质量的核心参数。
还原不足
可能导致:
- 直径过大
- 回弹后半径增大
- 圆度不足
- 需要反复滚动
过度减少
可能导致:
- 局部过度变形
- 表面压痕
- 设备负荷增加
- 尺寸不足
因此,更合理的方法是:小步减薄,多道次成形。
这一点对于厚板、高强度钢和不锈钢尤其重要。
第五步:将“一次性滚动”改为“多次滚动”
例如,对于厚板圆柱体,可以使用以下方法:
第一遍:初始弯曲
↓
第二遍:扩大弯曲区域
↓
第三次扫描:接近目标直径
↓
第四遍:接合
↓
第五遍:精修和圆角
与一次大幅度减薄相比,这种方法在尺寸和圆度方面通常更容易控制。
步骤 6:加强板材对齐
如果金属板材在进入轧机时发生倾斜,则容易出现以下问题:
- 圆锥形
- 两端直径不同
- 关节错位
- 圆度不一致
因此,在喂养过程中,必须控制以下事项:
钣金中心线 = 轧机中心线
这可以通过以下方式实现:
- 定位线
- 侧位定位装置
- 激光定位
- 数控定位
- 机械停止
- 提高喂料重复性
步骤 7:重点控制材料回弹
金属薄板在卸载后会发生弹性恢复。
因此:机器上的形状不一定是卸料后的最终形状。
应特别注意以下方面:
- 高强度钢,例如Q355钢
- 304不锈钢
- 316L不锈钢
- 高强度合金钢
对于回弹较大的材料,应建立具体的回弹补偿参数。
例如:
目标直径 → 理论轧制直径 → 回弹补偿 → 实际检验 → 参数校正
逐步建立公司自身的流程数据库。
步骤 8:建立“材料 + 厚度 + 直径”的参数数据库
这是提高批量生产一致性的一种非常有效的方法。
例如:
材料 | 厚度 | 专利宽度 | 目标直径 | 预弯参数 | 滚动参数 |
Q235 | 6毫米 | 2000毫米 | Ø500 | A | A |
Q235 | 10毫米 | 3000 毫米 | Ø800 | 乙 | 乙 |
Q355 | 12毫米 | 3000 毫米 | Ø1000 | C | C |
304 | 8毫米 | 2000毫米 | Ø600 | D | D |
304 | 12毫米 | 3000 毫米 | Ø1200 | 埃 | 埃 |
操作人员不再需要完全依赖经验,可以直接访问经过验证的参数。
提高液压系统与辊筒的同步精度
这对于大型液压卷板机来说尤其重要。
如果左右两侧滚轮的位置存在较大差异,可能会导致板材倾斜和变细。
因此,以下几个方面需要严格控制:
- 左右液压缸同步
- 位移反馈
- 液压
- 侧滚轮位置
- CNC系统的闭环控制
对于高精度轧制而言,位置控制精度通常比简单地增加液压更重要。
提高生产效率:减少“重复轧制”
传统金属板材轧制生产通常包括:
掷一次骰子 → 测量 → 调整 → 重新掷骰子 → 重新测量
虽然这样可以完成整个流程,但效率低下,而且严重依赖操作员的经验。
更好的方法是:
步骤 1
记录材料和产品信息。
步骤 2
回顾历史参数。
步骤 3
自动定位滚轮。
第四步
自动执行预弯程序。
第五步
自动执行多次滚动操作。
步骤 6
精加工。
步骤 7
检查并保存实际结果。
这逐渐促成了钣金轧制工艺的数字化。
3. 如何减少直线边缘?
减少直线边缘是提高板材轧制工艺的关键。
主要方法包括:
方法一:充分预弯
增加两端的预弯程度。
方法二:使用四辊压板机
通过侧辊控制提高端部成型能力。
方法三:适当增加预弯量
避免预弯不足。
方法四:增加精加工次数
对于高精度圆柱体,可以进行多次精加工。
方法五:使用合适的辊径
辊径过大或工艺参数不匹配会影响端部成形。
4. 回弹控制
必须考虑材料回弹。金属板材在塑性变形后会发生一定程度的弹性恢复。
不同材料的回弹控制
一般来说:
材料 | 反弹控制 |
普通低碳钢 | 相对容易 |
Q235 | 更容易控制 |
Q355 | 提高薪酬 |
304不锈钢 | 需要仔细考虑 |
316L不锈钢 | 需要仔细考虑 |
高强度钢 | 反弹更为明显。 |
铝合金 | 需要根据年级进行调整 |
因此,不能仅仅根据“厚度”来设定卷板机的参数。
至少应考虑以下因素:厚度+材料+宽度+目标直径。
5. 总结
理想的现代板材轧制工艺:
板材存储
↓
材料标识
↓
厚度/宽度检测
↓
板材找平
↓
数控定位
↓
精确居中
↓
末端预弯
↓
多道轧制
↓
自动接合
↓
初步检查
↓
精加工和倒圆
↓
焊接
↓
焊后圆度检验
↓
最终尺寸检验
↓
过程参数归档
最有效的改进方法可以概括为“10项关键行动”。
如果将整个方法简化成一个易于现场实施的版本,可以概括为:
- 选择合适的设备
根据材料、厚度、宽度和直径选择合适的卷板机。
- 先检查材料
确认等级、厚度和平整度。
- 保持滚筒表面清洁
避免表面刮伤。
- 精确居中
避免圆柱体出现锥度。
- 适当的预弯
将两端的直线边缘修剪掉。
- 合理催促
避免一次性过度用力。
- 多道轧制
提高圆度和稳定性。
- 有效回弹补偿
特别注意不锈钢和高强度钢。
- 最后四舍五入
消除局部变形。
- 建立数据循环
保存成功的参数,并逐步建立标准流程。
 Chinese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese