目录
提高液压剪板机的剪切精度不仅仅需要调整后挡料。精度取决于机械结构、刀片间隙、后挡料、液压系统、板材定位、机架刚度、控制系统和运行维护等因素的综合作用。
以下是从实际生产角度进行的系统分析。
1. 如何提高液压剪板机的剪切精度?
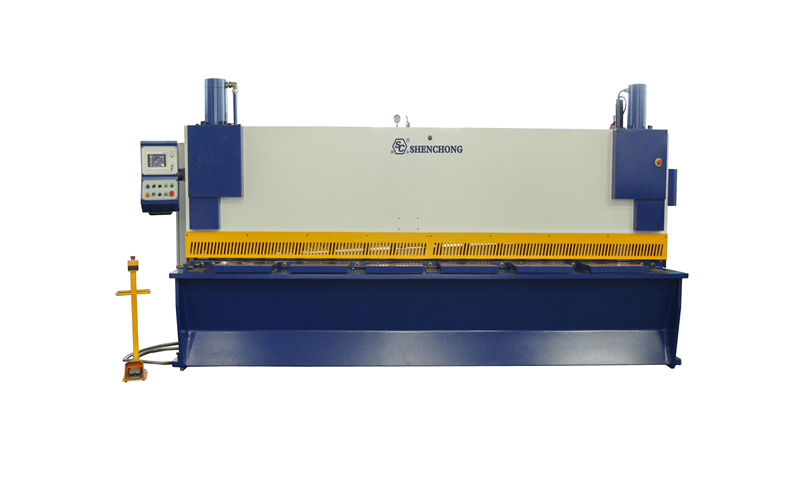
首先,确定影响断头台式剪切精度的核心因素。
液压剪板机的最终精度通常体现在以下方面:
- 剪切长度精度
- 对角线精度
- 笔直
- 方正度(垂直度)
- 剪切边缘质量
- 重复定位精度
- 批量处理的一致性
可以概括为:
剪切精度 = 机架刚性 + 刀片状态 + 刀片间隙控制 + 后挡料精度 + 液压稳定性 + 定位方法 + 正确操作
上述任何方面的重大误差都可能导致最终尺寸超出公差范围。
2. 提高精度的15个关键方面
1)增强液压剪板机机架和刀片支架的刚性。
这是基本要求。
液压剪板机运行时,上部刀片支架会承受巨大的剪切力。如果机架、工作台或刀片支架的刚度不足,则在剪切厚板时会发生微小变形。
例如:
剪切薄板:框架变形的影响相对较小。
剪切 10–20 毫米厚的板材:剪切力显著增加。
车架刚度不足会导致:
- 板端尺寸不一致
- 剪切线的偏差
- 板子略微弯曲
- 对角线误差增大
- 剪切截面不一致
- 改进方法
重点在于检查:
- 车架焊接质量
- 整体框架刚性
- 上叶片支架刚性
- 工作台平整度
- 刀片架导轨间隙
- 导向机构的磨损
- 左右两侧的同步
对于设计用于剪切厚板的设备而言,高度刚性的框架与合理的结构设计相结合,比简单地增加液压更重要。
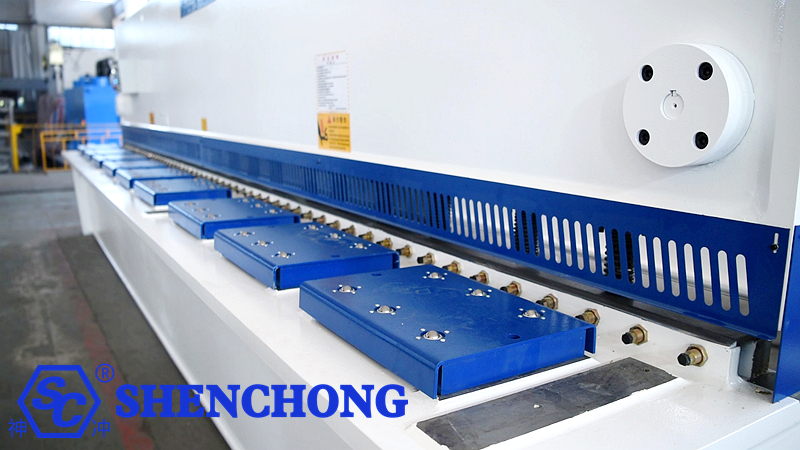
2)精确控制叶片间隙
这是影响剪切质量的最关键因素之一。
刀片间隙过大或过小都会导致问题。
过大的间隙往往会导致:
- 毛刺增多
- 板块变形
- 粗剪切截面
- 边缘翻转(折叠)
- 尺寸稳定性降低
清除不足可能导致:
- 剪切力增大
- 刀片磨损加速
- 刀刃崩裂
- 液压系统负荷增加
- 板边缘异常压碎
因此,必须根据板材厚度、材料类型和材料强度来调整刀片间隙。
典型方法:
材料 | 板材厚度 | 刀片间隙调整 |
普通碳钢 | 薄板 | 小的 |
普通碳钢 | 中等厚度的板 | 中等的 |
高强度钢 | 厚度相同 | 通常需要更合适/更大的间隙 |
不锈钢 | 厚度相同 | 根据材料强度进行适当调整 |
铝板 | 薄板 | 通常采用较小、稳定的间隙 |
不要使用固定刀片间隙来加工所有材料。
3)提高后挡料系统的精度
为了 数控液压剪板机后挡料系统是决定切割长度精度的关键部件。
后挡料主要控制切削刃到定位点的距离。
例如,如果需要切割长度为 2500 毫米,但实际后挡料位置只有 2498.5 毫米,则工件必然会出现尺寸误差。
后挡料需要检查的关键部件包括:
- 导螺杆
- 导轨
- 伺服电机
- 还原机制
- 编码器
- 后挡板指
- 梁刚度
- 机械间隙
- 反弹
4)高后挡料重复性
如果:
第一块:500.00 毫米
第二块:500.05 毫米
第三块:499.98 毫米
这种类型的差异被归类为重复性误差。
这对于批量生产尤其重要。
推荐组件:
- 高精度伺服电机
- 高精度滚珠丝杠
- 直线导轨
- 高分辨率编码器
- 刚性后挡料梁
此外,还要定期进行重复性测试。
例如,连续 10 个定位周期:
数数 | 实际测量 |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
通过分析最大值、最小值和平均值,可以确定后挡料系统的实际重复性。
5)确保纸张与后挡料正确贴合。
这是实际生产环境中经常被忽视的一个问题。
即使机器本身精度很高,如果纸张没有完全贴合后挡料,也会发生误差。
如果板材倾斜,最终切割尺寸将不准确。
关键操作步骤
剪毛前:
- 将纸张放在工作台上。
- 将纸张边缘与定位装置对齐。
- 确保板材与后挡料平行。
- 消除板材与后挡料之间的任何缝隙。
- 启动剪切过程。
对于大尺寸纸张,请考虑使用:
- 前部支撑
- 气动板材升降机
- 板材支撑臂
- 前置进料系统
- 自动装载系统
这些措施有助于最大限度地减少人工操作造成的定位误差。
6)确保液压系统压力稳定
液压系统本身会影响剪切稳定性。
不稳定的液压压力会导致:
- 剪切速度的波动
- 上部刀架运动不稳定
- 左右两侧缺乏同步
- 剪切过程中的振动
- 剪切厚板的难度
- 重复性降低
需要检查的关键要素:
- 液压泵
- 比例阀
- 泄压阀
- 电磁阀
- 液压缸
- 海豹
- 液压油
- 油温
- 油品清洁度
请特别注意:
液压油污染是液压剪切机精度损失的一个重要隐患。
液压油中污染物含量过高会导致阀芯运动不稳定,进而影响叶片支架的运动。
7)控制左右气缸同步
摆梁式或铡刀式剪切机通常使用左右液压缸驱动刀片架。
如果左侧气缸的位置与右侧气缸的位置不匹配:
刀片支架可能会倾斜。
这将直接影响:
- 刀片间隙
- 剪切角
- 剪切质量
- 板材变形
- 宽度方向上的尺寸一致性
因此,必须定期检查左右油缸的同步性和刀片架的水平度。
8)控制剪切角
剪切角也会影响精度。
过大的剪切角:
- 剪切力降低
- 板材变形可能增加
- 剪切边缘轮廓的变化
剪切角不足:
- 剪切力增大
- 液压系统负载增加
- 更高的能源消耗
因此,应根据板的厚度和材料选择合适的剪切角。
对于数控剪板机而言,适当控制剪切角度可以平衡剪切力、板材变形和剪切质量。
9)刀片必须保持锋利
刀片状况直接影响剪切精度。
刀片磨损会导致:
- 毛刺增多
- 板材变形
- 粗糙的切边
- 尺寸稳定性降低
- 剪切力增大
加工过程中磨损尤其迅速:
- 不锈钢
- 高强度钢
- 厚钢板
- 镀镍
- 高硬度材料
建议建立叶片管理系统。
保留以下记录:
累计切割长度 → 刀片磨损 → 刀片旋转/翻转次数 → 更换计划
此外,刀片安装后还要注意以下事项:
- 并行性
- 身高一致性
- 安装螺栓的紧固程度
10)选择合适的刀片材料
不同的材料需要不同的刀片。
常用刀片材料包括:
9CrSi
6CrW2Si
Cr12MoV
H13
高性能合金工具钢等。
例如,普通低碳钢和高强度不锈钢对刀片耐磨性和韧性的要求就有所不同。
如果刀片选择不当,即使是高精度机器也可能出现以下情况:
刀片快速磨损 → 刀片间隙变化 → 毛刺增多 → 尺寸稳定性降低
11)提高工作台面的平整度
工作台是放置纸张的基础。
例如:
- 局部凹陷
- 焊接变形
- 穿
- 异物
- 伯尔斯
防止床单铺得不平整、不稳定。
这种影响对于薄板和大尺寸板材尤其显著。
因此,工作台必须保留:
干净、平整、无明显变形。
12)使用前支撑和后板材支撑装置
适用于大尺寸餐盘,例如:
4×2000毫米、6×3200毫米、8×4000毫米、12×4000毫米、16×6000毫米
……仅仅依靠操作者握住纸张往往会导致倾斜。
可以考虑使用:
- 前支撑臂:用于减少人工支撑造成的误差。
- 气动板材支撑:适用于薄板和大尺寸板材。自动前送:进一步减少人工定位造成的误差。
- 适用于大型剪板机:自动送料+后支撑+前支撑
这些特性可以显著提高批量生产的一致性。
13)选择合适的剪切速度
许多人认为:
切割速度越快,生产效率越高。
然而,对于某些材料和厚度,过快的剪切过程可能会加剧板材变形和振动等问题。
因此,速度的选择应基于以下因素:
- 板材厚度
- 材料类型
- 剪切长度
- 剪切角
- 刀片间隙
对于精密加工而言,稳定性往往比单纯追求最高速度更重要。
14)避免剪切超过规格要求
这是关键一点。
例如,如果一台机器的额定尺寸为 12 × 3200 毫米:
这表示在特定材料强度范围内的最大剪切能力。
如果该设备一直用于剪切:
- 过厚的盘子
- 高强度钢
- 不锈钢
- 高硬度材料
这可能导致:
液压系统过载+刀片磨损+机架变形+刀架问题+精度下降
因此,人们不应该简单地假设:“如果机器能够切割它,那么长期使用就是安全的。”
操作应与设备的额定参数和材料的强度相匹配。
15)建立“精度检验和校准”体系
这是保持长期准确性的最有效方法之一。
建议定期检查以下项目:
① 后挡料定位精度
例如:
100 毫米
500毫米
1000 毫米
2000毫米
3000 毫米
每个位置分别测量。
② 对角线测量
对于矩形工件:比较两条对角线。
如果差异很大,则表明纸张的定位或方向存在问题。
③ 直线度
检查剪切边缘是否存在以下情况:
- 中间凸起
- 两端偏移
- 局部弯曲
④ 定位重复性
连续进行定位测试 10 次或以上。
3. 针对不同错误的故障排除指南
这是一张非常实用的生产车间图表。
问题 | 主要原因 | 优先检查 |
整体长度始终过长 | 后挡料位置不正确 | 后挡料校准 |
整体长度始终过短 | 后挡料位置不正确 | 参数补偿 |
第一块拼图准确无误,但随后的拼图偏差越来越大。 | 热漂移/机械反冲 | 后挡料,伺服 |
左右两侧尺寸不一致 | 板材错位/剪切梁问题 | 定位,滑块/刀片支架 |
显著的对角线误差 | 非垂直定位 | 后挡料,侧定位 |
过多的毛刺 | 刀片间隙不当/刀片磨损 | 刀片间隙,刀片 |
一侧毛刺过多 | 刀片间隙不均匀(左侧与右侧) | 叶片安装 |
纸张变形 | 刀片间隙/剪切角/材料问题 | 刀片间隙、角度 |
粗糙的剪切边缘 | 刀片磨损 | 更换/刀片反转 |
剪切厚板的难度 | 压力不足/超出规格 | 液压系统 |
不稳定的重复定位 | 丝杠或导轨反冲 | 后挡料 |
左右刀片支架不同步 | 液压同步问题 | 气缸,阀块 |
4. 基于材料厚度的精度提升关键领域
1-3毫米薄片
重点:
后挡料精度 + 板材平整度 + 刀片间隙
薄片特别容易变形。
4-8 毫米中型培养皿
重点:
刀片间隙 + 后挡料 + 刀片锋利度 + 框架刚性
厚度为10-16毫米的板材
重点:
机架刚性 + 液压系统 + 叶片 + 叶片间隙 + 剪切角
厚度超过 20 毫米的板材
焦点转移:
设备额定容量 + 机架变形 + 液压稳定性 + 刀片强度 + 材料强度
不要只关注后挡料。
5. 更高的自动化精度
现代数控液压剪板生产线还可以配备:
CNC控制系统
↓
伺服后挡料
↓
自动刀片间隙调节
↓
前置进料系统
↓
自动纸张支撑
↓
纸张检测
↓
自动剪切
↓
自动卸料
这将改变“人工、经验驱动的剪羊毛”模式。
迈向“数字化、自动化和可重复的精密剪切”。
6. 五项最需要改进的优先事项
如果现有的液压剪板机在精度方面表现不佳,我建议按以下顺序进行故障排除,而不是一次性更换所有部件:
首先:后挡料
检查实际位置和重复性。
第二:刀片间隙
根据材料类型和厚度重新校准。
第三:刀锋
检查磨损情况、安装质量和平行度。
第四:左右气缸同步
检查刀片支架的水平度以及左右两侧运动的一致性。
第五:框架/导轨/工作台
检查是否存在因长期使用造成的变形和磨损。
解决这五个方面的问题通常可以解决大部分剪切精度问题。
 Chinese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese