جدول المحتويات
جهاز دعم الثني في مكبس CNC هو جهاز مساعد يُركّب أمام آلة الثني لدعم الصفائح المعدنية الكبيرة أو الثقيلة. يقلل هذا الجهاز من ترهل الصفائح المعدنية، وانحرافها، وخدوش سطحها، وإجهاد المشغل، وذلك من خلال ضبط زاوية ومسار حركة منصة الدعم بشكل متزامن أثناء عملية الثني.
يشرح هذا الدليل بشكل منهجي بنية المعدات، ومبدأ عملها، وتركيبها وتشغيلها، وإجراءات التشغيل، وإعدادات المعايير، ولوائح السلامة، والصيانة، والأعطال الشائعة. ويمكن استخدامه كمرجع للتدريب على تسليم المعدات، والتشغيل في الموقع، والصيانة اليومية.
نطاق تطبيق دليل المستخدم الخاص بمتابعة عملية الثني:
مكابس ثني هيدروليكية CNC، مكابح ضغط مؤازرة هجينةمعدات ثني الصفائح المعدنية الكبيرة، وأنظمة دعم المواد اللاحقة.
ملاحظة هامة:
تختلف أجهزة دعم المواد اللاحقة من مختلف الشركات المصنعة والنماذج وأنظمة التحكم في عدد محاور المؤازرة وسعة التحميل وطريقة التركيب والتحكم المتزامن ومنطق السلامة.
هذا المستند هو دليل تشغيل عام. يجب أن يستند الاستخدام الفعلي إلى لوحة بيانات الجهاز، وتعليمات الشركة المصنعة، والرسومات الكهربائية، ومعايير القبول في الموقع.
1. نظرة عامة على معدات ثني وتشكيل المعادن باستخدام مكابس CNC
1) ما هو جهاز دعم الانحناء؟
جهاز متابعة الثني هو نظام دعم للصفائح المعدنية يُستخدم مع آلة الثني. أثناء عملية الثني، يُثبّت أحد جانبي الصفيحة المعدنية بواسطة القالبين العلوي والسفلي لآلة الثني، بينما قد يترهل الجانب الآخر أو يدور بفعل وزنه. يدعم جهاز متابعة الثني في مكبس الثني CNC الصفيحة المعدنية ويتبع دورانها، مما يساعد على الحفاظ على وضعية حركة ثابتة.
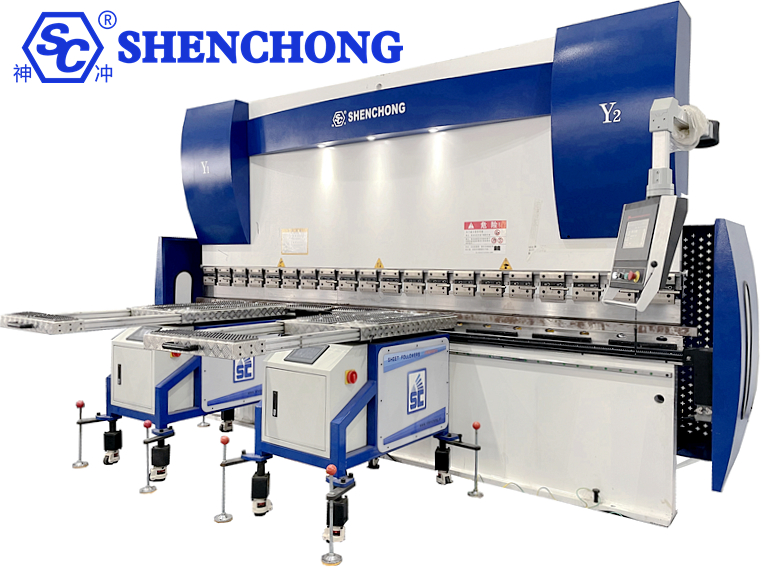
- حالة دعم المواد الأولية
تُوضع الصفيحة المعدنية على منصة دعم المواد، ويكون جهاز دعم المواد في وضع الاستعداد أو الوضع الابتدائي. يقوم المشغل بإكمال عملية تحديد الموضع، وضبط المسطرة، والتأكد من وضع قطعة العمل.
- متابعة حالة الانحناء
بينما ينزل المنزلق وينحني المعدن تدريجياً، تقوم منصة دعم المواد بضبط زاويتها وفقًا للمسار المحدد أو تعليمات نظام التحكم، مما يدعم المعدن باستمرار.
- حالة الإرجاع والتفريغ
بعد اكتمال عملية الثني، يعود جهاز دعم المواد إلى وضع آمن أو يدخل في وضع الخطوة التالية وفقًا للبرنامج، مما يسهل إزالة المواد أو قلبها أو ثنيها بشكل مستمر.
2) التطبيقات الرئيسية
- دعامة من الصفائح المعدنية
أثناء ثني الصفائح المعدنية، يتبع ذراع الدعم حركة الصفيحة المعدنية، مما يوفر الدعم ويقلل من خطر الترهل في الصفائح الطويلة والعريضة والكبيرة الرقيقة.
- تحسين ثبات الانحناء
يقلل من التمايل والتحولات الموضعية والتشوه الموضعي الناتج عن وزن الصفيحة المعدنية نفسها، مما يساعد على الحفاظ على الاتساق في أبعاد وزوايا الانحناء.
- انخفاض كثافة العمل
بالنسبة لألواح تكييف الهواء الكبيرة، وألواح المصاعد، وهياكل الخزائن، والألواح الطويلة، فإن ذراع الدعم يقلل العبء على المشغلين الذين يحتاجون إلى رفع الألواح باستمرار.
- يدعم الانحناء شبه التلقائي
يمكن أن تعمل بالتزامن مع أنظمة التحكم في آلات الثني CNC، وتشارك في التحكم بالبرنامج في التكوينات المناسبة للمساعدة في تحقيق عملية ثني أكثر استقرارًا وقابلية للتكرار.
3) الصناعات التطبيقية
- معدات تكييف الهواء والتبريد: هياكل كبيرة، قنوات، ألواح خارجية للمبادلات الحرارية.
- تصنيع المصاعد: ألواح الكابينة، ألواح الأبواب، الألواح الزخرفية.
- أنظمة الكهرباء والخزائن: خزائن التوزيع، خزائن التحكم، خزائن الخوادم.
- آلات البناء: أغطية واقية، مكونات هيكلية. معالجة الفولاذ المقاوم للصدأ: ألواح زخرفية كبيرة، هياكل معدات.
- معدات التهوية وحماية البيئة: قنوات الهواء، وهياكل معدات إزالة الغبار.
- معدات الطاقة الجديدة: أغلفة معدات البطاريات، وأجزاء معدنية من خزائن تخزين الطاقة.
2. هيكل المعدات ومكوناتها الرئيسية
قائمة المكونات الرئيسية:
عناصر | الوظائف الرئيسية | التركيز على التشغيل والصيانة |
إطار الحمل | دعم الآلية بأكملها ونقل الأحمال | افحص مسامير التثبيت واللحامات والتشوه الهيكلي. |
منصة دعم المواد | ادعم الطرف الحر للصفيحة المعدنية | افحص مدى تآكل السطح ونظافته واستوائه. |
ذراع الدعم للمتابعة | دعم وتوجيه عملية تدوير المنصة | افحص الخلوصات، ودبابيس التوصيل، وتداخل الحركة |
محرك سيرفو ووحدة تحكم | التحكم في الموضع والسرعة ومسار الحركة | افحص أجهزة الإنذار، وأجهزة الحماية من الأحمال الزائدة، والوصلات الكهربائية. |
آلية النقل | نقل قوة الدفع إلى منصة الدعم | افحص التروس، والبراغي اللولبية، والمخفضات، أو قضبان التوصيل. |
عنصر التغذية الراجعة للموقع | توفير معلومات عن الموضع أو الزاوية | افحص أجهزة التشفير، وأجهزة الاستشعار، وإشارات التغذية الراجعة |
نظام التحكم | تنسيق حركات آلة الثني ودعم المواد | افحص المعايير والبرامج وحالة الاتصال |
جهاز أمان | قم بتوفير زر إيقاف الطوارئ، ومفاتيح الحد، وميزات السلامة اللازمة. | قم بإجراء الاختبارات الوظيفية وفقًا لما يحدده المصنّع |
قد لا تتضمن الأجهزة المختلفة جميع المكونات المذكورة أعلاه. تستخدم بعض الطرازات وحدات تحكم مستقلة، بينما ترتبط طرازات أخرى مباشرة بنظام التحكم الرقمي الحاسوبي (CNC) الخاص بآلة الثني؛ وقد تكون طريقة التشغيل كهربائية مؤازرة أو هيدروليكية.
3. مبدأ العمل والتحكم في التزامن
1) مبدأ العمل الأساسي
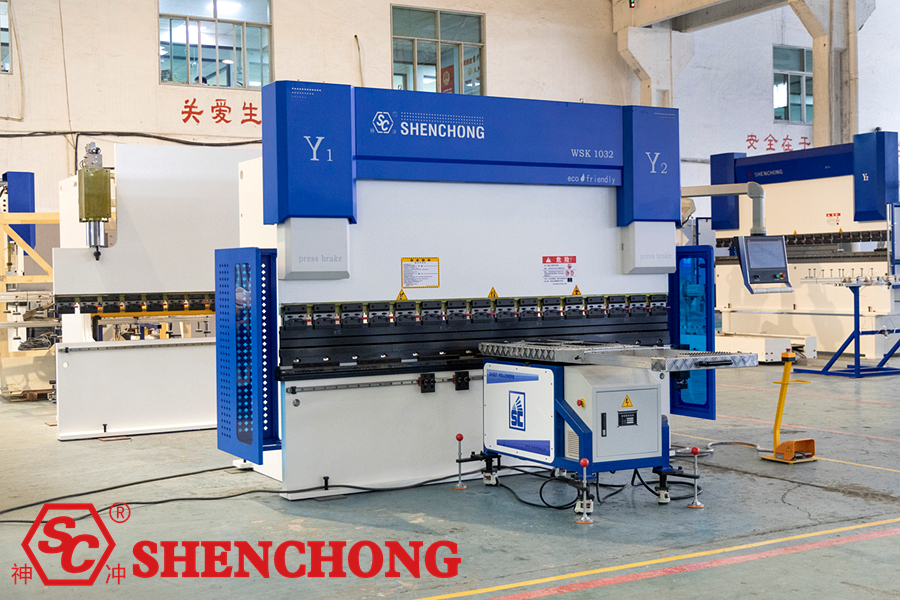
تتمثل المهمة الأساسية لنظام متابعة ثني مكابس CNC في ضبط موضع أو زاوية منصة دعم المواد بناءً على حركة منزلق آلة الثني ودوران الصفيحة المعدنية، مما يضمن دعمًا مستمرًا ومستقرًا للصفيحة المعدنية أثناء الثني.
تدفق:
إشارة موضع/حركة منزلق آلة الثني
↓
يقوم جهاز التحكم بحساب مسار المتابعة وموقع الهدف
↓
يتحكم محرك المؤازرة في المحرك وآلية النقل الميكانيكية
↓
تتبع منصة دعم المواد حركة الصفائح المعدنية وتوفر الدعم
↓
التغذية الراجعة للموقع وتصحيح الحركة اللاحق (على سبيل المثال، تكوين التغذية الراجعة ذات الحلقة المغلقة)
هذا مخطط نموذجي لبنية التحكم. يجب أن يستند مصدر الإشارة الفعلي وطريقة التغذية الراجعة وتسلسل التحكم إلى المخططات الكهربائية الخاصة بالمعدات.
على سبيل المثال، عند استخدام جهاز متابعة المؤازرة الشائع، تتضمن عملية عمله ما يلي:
- الحصول على الإشارة: الحصول على موضع المنزلق، أو حالة الحركة، أو التغذية الراجعة من أجهزة الاستشعار المخصصة.
- حساب المسار: يقوم جهاز التحكم بحساب موضع الهدف بناءً على حركة المنزلق، والمعلمات المحددة، ومنحنى المتابعة.
- تنفيذ الحركة: يقوم نظام المؤازرة بتحريك ذراع دعم المواد أو المنصة.
- التتبع المتزامن: تتكيف المنصة وفقًا لزاوية انحناء الصفيحة المعدنية.
- إعادة الضبط: بعد الانحناء، يعود النظام إلى الوضع المحدد وفقًا للبرنامج.
2) أنماط الحركة الرئيسية لجهاز المتابعة
أ. متابعة الروتاري
تدور منصة دعم المواد حول نقطة ارتكاز، متتبعة زاوية انحناء الصفيحة المعدنية. تُستخدم عادةً في ظروف الانحناء التي تتطلب دعم الطرف الحر للصفيحة المعدنية.
ب. تعديل الرفع
يُستخدم هذا النظام للتكيف مع ارتفاعات القوالب المختلفة، أو ارتفاعات قطع العمل، أو أوضاع تركيب المعدات. ويمكن ضبط الرفع يدويًا أو بواسطة محرك أو آلية دفع أخرى.
ج. الحركة المساعدة
تستخدم أسطح دعم المواد محامل كروية أو بكرات أو هياكل أخرى منخفضة الاحتكاك لتسهيل وضع الصفائح المعدنية وتحريكها وقلبها. ولا تُجهز جميع منصات دعم المواد بهذه الهياكل.
3) ما هي المعايير التي تؤثر على تأثير تابع الثني في مكبس CNC؟
العوامل المؤثرة | المشاكل المحتملة | اضبط الاتجاه |
وضع البداية للمتابعة | فقدان الدعم أو التداخل عند انحناء الصفيحة المعدنية | قم بالمعايرة وفقًا لموضع قطعة العمل والقالب |
سرعة المتابعة | لا تستطيع المنصة مواكبة حركة الصفائح المعدنية أو تتحرك بسرعة كبيرة جدًا | اضبط منحنى السرعة وفقًا لدليل المعدات |
زاوية المتابعة | عدم تطابق وضعية المنصة والصفائح المعدنية | أعد ضبط الزاوية أو المسار |
ملاحظات المستخدم | بعد التأخير، خطأ في الموضع | تحقق من تركيب الإشارة والمستشعر |
وزن قطعة العمل ومركز ثقلها | دعم غير مستقر، تحميل زائد على محرك الأقراص | أعد حساب الحمل وموضع الدعم |
فتحة القالب وارتفاعه | وضع غير مناسب للمنصة أو اصطدام | أعد ضبط الوضع الميكانيكي ومعايير العملية |
المبدأ الأساسي:
لا تكتفِ بضبط سرعة المتابعة على الحد الأقصى. فالسرعة المناسبة، والزاوية، وموضع البداية، ومسار العودة أهم من مجرد زيادة السرعة.
4. التركيب والضبط الميكانيكي
يُنصح بأن يقوم مُصنِّع الجهاز أو فنيون مؤهلون بتركيب الجهاز وتشغيله الأولي. يختلف موقع التركيب والمسافة المطلوبة حسب هيكل الجهاز. لا يمكن تطبيق أبعاد الطرازات الأخرى مباشرةً على هذا الجهاز.
1) التحضير قبل التثبيت
قبل التثبيت، تأكد من العناصر التالية:
- تحقق من طراز جهاز المتابعة، والحمل المقدر، وطراز آلة الثني.
- افحص الإطار، وسطح دعم المواد، وذراع الدعم، ومكونات ناقل الحركة بحثًا عن أي تلف.
- تأكد من أن أساس تركيب المعدات أو القاعدة المتحركة تفي بالمتطلبات.
- تأكد من أن جهد مصدر الطاقة والتأريض والوصلات الكهربائية تفي بمتطلبات الجهاز.
- قم بإعداد رسومات المعدات، ومخططات الأسلاك، وتعليمات التركيب.
- قم بإخلاء المنطقة أمام آلة الثني، واترك مساحة كافية لجهاز دعم المواد للتحرك.
- بناءً على تقييم المخاطر في الموقع، قم بتنفيذ إجراءات إيقاف التشغيل، ووضع العلامات، ومنع بدء التشغيل العرضي.
2) خطوات التركيب الميكانيكي
– تحديد موقع تابع ثني مكابس CNC
انقل جهاز المتابعة إلى الموضع المحدد أمام آلة الثني، مع التأكد من عدم وجود أي تداخل بين منصة دعم المواد وذراع الدعم ومنطقة عمل آلة الثني.
– ضبط الارتفاع
اضبط ارتفاع دعامة المادة وفقًا لسطح العمل للقالب السفلي لماكينة الثني، وارتفاع القالب، ومتطلبات دعم قطعة العمل. يجب اتباع مواصفات الشركة المصنعة لتحديد ما إذا كان يجب أن يكون الارتفاع مستويًا، أو أقل قليلًا، أو استخدام إعدادات أخرى.
– ضبط المسافة من الأمام إلى الخلف
تأكد من أن سطح دعم المادة في وضع يمكنه دعم قطعة العمل بشكل فعال، مع ضمان عدم تأثير الصفيحة المعدنية على سطح دعم المادة أو الآلية أثناء الدوران.
– التحقق من الوضع من اليسار إلى اليمين
تأكد من أن جهاز دعم المادة يتوافق مع مركز ثقل قطعة العمل، وطول الانحناء، ونطاق الدعم. عند استخدام أجهزة دعم متعددة، تحقق أيضًا من عدم وجود تداخل بينها.
– تأمين وإعادة فحص
قم بربط الوصلات الميكانيكية، وفرامل العجلات، أو مثبتات القدم حسب المواصفات، وتحقق من استواء السطح والمسافة بينه وبين الأرض.
3) التوصيلات الكهربائية وفحوصات الإشارة
يجب أن يتم تركيب الأسلاك الكهربائية بواسطة فنيين كهربائيين مؤهلين وفقًا لرسومات المعدات. لا تعتمد في تحديد طريقة التركيب على لون الكابل أو شكل الواجهة فقط.
تشمل بنود الفحص الرئيسية ما يلي:
بنود الفحص | شروط القبول |
مصدر الطاقة الرئيسي | تتوافق إعدادات الجهد والتردد والحماية مع متطلبات لوحة البيانات. |
التأريض الوقائي | وصلة التأريض موثوقة. |
محرك سيرفو | مطابقة النموذج، لا توجد إنذارات غير طبيعية. |
مستشعر الموضع | التثبيت آمن، وتغييرات الإشارة صحيحة. |
التحكم في الاتصالات | تتوافق إشارات آلة الثني وجهاز المؤازرة مع تعريفات الواجهة. |
مفاتيح الحد ومفاتيح التوقف الطارئ | يتم إجراء الفحص والاختبار الوظيفي وفقًا لمنطق التصميم. |
تخطيط الكابلات | لا يوجد احتكاك أو ضغط أو تشابك مع الأجزاء المتحركة. |
ملاحظة خاصة:
في حال استخدام ميزان مغناطيسي خارجي، أو وحدة تحكم منطقية قابلة للبرمجة مستقلة، أو مستشعر إزاحة منزلق مخصص، يجب اتباع مخطط الأسلاك الخاص بالطراز المعني بدقة أثناء التركيب. لا تقم بتوصيل الإشارات بشكل عشوائي، أو تعديل دائرة الأمان الخاصة بآلة الثني، أو تجاوز وظائف الحماية.
5. بدء التشغيل، وتصحيح الأخطاء، والتشغيل الأول
1) قائمة التحقق قبل بدء التشغيل
قبل بدء كل نوبة عمل، يجب على المشغل إكمال الفحوصات التالية:
الهيكل الميكانيكي:
- لا يوجد أي تشوه أو تشقق واضح في منصة دعم المواد، أو ذراع الدعم، أو الإطار.
- تتميز مسامير التوصيل وأجهزة الكبح وآليات التثبيت بالموثوقية.
- مسار الحركة خالٍ من الأدوات والخردة والعوائق الأخرى.
النظام الكهربائي:
- مصدر الطاقة والتأريض ولوحة التحكم في حالة طبيعية.
- لا توجد أي إنذارات غير طبيعية من أجهزة الاستشعار وبرامج التشغيل.
- أجهزة التوقف الطارئ والحد من الحركة تعمل بشكل طبيعي.
قطعة العمل والقالب:
- تتوافق أبعاد قطعة العمل ووزنها ومركز ثقلها مع قدرات المعدات.
- تم تركيب القالب بشكل صحيح، وتتوافق منصة دعم المواد مع مسار حركة قطعة العمل.
- لا توجد في الصفيحة المعدنية أي ظروف غير طبيعية يمكن أن تسبب الانزلاق أو عدم الاستقرار.
2) إجراءات بدء التشغيل الأولية
بدء تشغيل المعدات:
بعد التأكد من خلو منطقة العمل، قم بتشغيل آلة الثني والجهاز اللاحق بالتتابع وفقًا لتعليمات الشركة المصنعة.
فحص واجهة التحكم:
تأكد من أن الشاشة طبيعية، وأن حالة الاتصال صحيحة، وأنه لا توجد إنذارات غير معالجة من السائق أو المستشعر.
العودة الصفرية:
أعد المحاور المعنية إلى وضعها المرجعي وفقًا لما هو مطلوب في دليل التعليمات. إذا كان الجهاز يتطلب عودة منزلق آلة الثني إلى الصفر أولًا، فالتزم بدقة بتسلسل بدء التشغيل.
اختيار الوضع اليدوي:
استخدم خاصية الركض أو التشغيل اليدوي للتحقق من اتجاه الحركة، ومفاتيح الحد، وآلية عودة جهاز التتبع. لا يضمن الوضع اليدوي عدم تعطل وظائف السلامة.
اختبار عدم التحميل:
في حالة عدم وجود قطعة عمل، تحقق من اتجاه كل حركة ونطاقها بالسرعة الآمنة المحددة للمعدات.
اختبار ثني القطعة:
باستخدام قطعة اختبار معتمدة وظروف عملية منخفضة المخاطر، تحقق مما إذا كان إجراء دعم المادة يتطابق مع حركة الصفيحة المعدنية.
الإنتاج بعد التأكيد:
تحقق من جودة الانحناء، واستقرار دعم المواد، وخلوص الحركة، ووظائف جهاز السلامة، وسجل نتائج تصحيح الأخطاء.
3) كيفية ضبط المعلمات الرئيسية؟
حدود | مبادئ الإعداد | الأخطاء الشائعة |
الوضع الأصلي | قم بالمعايرة وفقًا لبرنامج نقطة مرجعية الجهاز | عدم محاذاة الأصل يسبب سكتة دماغية غير طبيعية |
الوضع الابتدائي | تأكد من وضع قطعة العمل وثبات الدعم الأولي | عدم كفاية الدعم المادي قبل ثني الصفائح المعدنية |
سرعة المتابعة | قم بمطابقة سرعة الثني وخصائص قطعة العمل | عدم التوافق الناتج عن السرعة البطيئة أو السريعة للغاية |
زاوية المتابعة | يتم ضبطها وفقًا لشكل قطعة العمل ومنطق التحكم | الانزلاق النسبي بين سطح دعم المادة والصفيحة المعدنية |
وضع العودة | تأكد من وجود مساحة كافية للتفريغ والقلب والخطوة التالية | تأثير على قطعة العمل أو القالب أثناء شوط العودة |
وضع الحد | قم بالمعايرة بناءً على الشوط المسموح به فعليًا للآلية | حركة تتجاوز الحدود أو تشغيل مفاتيح الحد قبل الأوان |
إعدادات التحميل | لا تتجاوز البيانات الموضحة على لوحة البيانات وظروف التشغيل المحددة | زيادة الحمل، أو التشوه، أو إنذار المشغل |
تختلف أسماء المعلمات ومنطق ضبطها بين وحدات التحكم المختلفة. أثناء عملية تصحيح الأخطاء الأولية، يجب تسجيل القيم الأصلية عنصرًا عنصرًا، كما يجب عمل نسخة احتياطية من المعلمات قبل تعديلها. لا يجوز تعديل المعلمات المتعلقة بالسلامة بشكل عشوائي، ولا يجوز تعطيل الإنذارات.
6. إجراءات عملية الثني القياسية للمتابعة
ينطبق الإجراء التالي على ظروف الثني شبه الآلية الشائعة مع التغذية اليدوية والدعم المساعد اللاحق.
الخطوة 1: تأكيد العملية وقطعة العمل
تحقق من مادة الصفائح المعدنية وسمكها وطولها ووزنها واتجاه انحنائها وفتحة القالب وتسلسل عملية تصنيعها.
تأكد من أن قدرة تحمل جهاز المتابعة كافية لتلبية ظروف الدعم الفعلية.
الخطوة الثانية: ضبط موضع دعامة المواد
اضبط ارتفاع دعامة المادة، وموضعها الأمامي الخلفي، وموضعها الجانبي الأيمن والأيسر وفقًا لحجم قطعة العمل. تأكد من وضع قطعة العمل بثبات وعدم ميلها بفعل وزنها أو الحمل غير المتمركز.
الخطوة 3: تحديد وضع التشغيل
حدد وضع المتابعة اليدوي أو التجريبي أو التلقائي وفقًا لدليل المعدات، وتأكد من صحة برنامج الانحناء ومعلمات المتابعة وحالة السلامة.
الخطوة الرابعة: تنفيذ عملية الانحناء
ابدأ عملية الثني وفقًا لطريقة التحكم التشغيلية المحددة. راقب ما إذا كانت منصة حمل المواد تتبع الصفيحة المعدنية بسلاسة. تجنب وضع يديك في المناطق الخطرة للقالب العلوي أو السفلي أو ذراع الدعم أو أي آليات متحركة أخرى.
الخطوة 5: أكمل شوط العودة وقم بتفريغ المواد
تأكد من أن المنزلق وجهاز حمل المواد في حالة تفريغ آمنة قبل المتابعة في إزالة المواد أو قلبها أو الانتقال إلى العملية التالية وفقًا لمتطلبات العملية.
ستة متطلبات أساسية أثناء التشغيل:
- لا تتجاوز الحمل المقنن للمعدات أو نطاق الحمل المسموح به خارج المركز.
- لا تستخدم يديك للضغط لأسفل على ذراع نقل المواد المتحركة أو آلية النقل.
- لا تقف في المناطق الخطرة حيث قد تتأرجح أو ترتد أو تسقط الصفائح المعدنية الكبيرة.
- لا تقم بالتدخل اليدوي غير المصرح به في الوضع التلقائي.
- إذا وجدت أن المادة غير متزامنة، أو عالقة، أو تتصادم، أو تصدر ضوضاء غير طبيعية، فأوقف الآلة بأمان وفقًا لإجراءات الطوارئ الموجودة في الموقع.
- لا تستمر في الإنتاج عن طريق إعادة الضبط المتكرر، أو فرض الإخراج، أو تجاوز أجهزة التعشيق حتى يتم حل العطل.
7. تقنيات الاستخدام لقطع العمل المختلفة
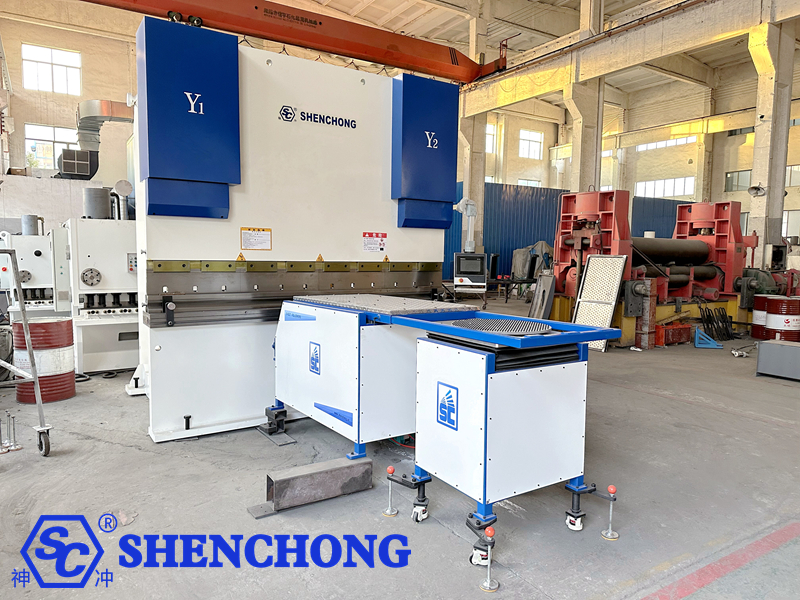
1) ثني الصفائح الطويلة والرقيقة
ركز على منع وزن الصفيحة المعدنية من التسبب في الترهل أو انحراف خط الانحناء أو الخدوش غير الضرورية على السطح. 1) يجب ضبط مواضع الدعم ومسارات المتابعة بشكل مناسب.
2) ثني الصفائح الكبيرة والثقيلة
يجب إعطاء الأولوية لحساب وزن الصفيحة، ومركز ثقلها، وقوة رد فعل الدعامة، والحمل اللامركزي. قد لا يكون جهاز دعم المواد قادرًا على تحمل الوزن الكامل لقطعة العمل؛ وفي حال الضرورة، ينبغي اعتماد أنظمة رفع أو دعم إضافية يوافق عليها الفريق الهندسي.
3) هياكل صندوقية وانحناءات متعددة
ركز على التحقق مما إذا كانت الحواف المنحنية والحواف الجانبية ذات الحواف البارزة والنتوءات تتداخل مع منصة دعم المواد وأذرع الدعم والإطار. اضبط تسلسل الثني إذا لزم الأمر.
4) ألواح الألمنيوم والألواح الزخرفية
أعط الأولوية لاستخدام أسطح دعم المواد النظيفة، أو محامل الكرات، أو المواد الواقية المناسبة لسطح قطعة العمل، وتحقق من وجود برادة معدنية وحواف حادة وأجسام غريبة لتقليل خطر الخدوش.
8. الأعطال الشائعة وطرق استكشاف الأخطاء وإصلاحها
أعراض العطل | الأسباب المحتملة | إرشادات استكشاف الأخطاء وإصلاحها |
فشل الجهاز اللاحق في بدء التشغيل | عطل في مصدر الطاقة، لم تتم إعادة ضبط زر التوقف الطارئ، لم يتم استيفاء شروط بدء التشغيل | تحقق من مصدر الطاقة وأجهزة الإنذار وحالة السلامة |
لا تتبع منصة Material | لا توجد إشارة من المستشعر، فشل في الاتصال، وضع تحكم غير صحيح | تحقق من إشارات التغذية الراجعة، وحالة الاتصال، والوضع |
يتم عكس اتجاه المتابعة | خطأ في تكوين الاتجاه أو معلمات غير طبيعية | بعد إيقاف التشغيل، تحقق من التكوين الاتجاهي وفقًا لإجراءات الشركة المصنعة |
تأخر كبير في الحركة | خلل في التغذية الراجعة، عدم تطابق معلمات المسار، مقاومة ميكانيكية مفرطة | فحص الإشارات والمعلمات وحالة الحركة الميكانيكية |
اهتزاز المنصة أو ضوضاء غير طبيعية | وصلة غير محكمة، تآكل ناقل الحركة، تعطل الآلية | بعد إيقاف التشغيل وانقطاع التيار الكهربائي، تحقق من الهيكل الميكانيكي |
إنذار زيادة الحمل على المحرك المؤازر | الحمل الزائد، التداخل الميكانيكي، مقاومة النقل غير الطبيعية | قم بإزالة التداخل وتحقق من حالة الحمل والمحرك |
موضع الأصل غير صحيح | انحراف نقطة المرجع، أو خلل في المستشعر، أو تغييرات في المعلمات | أعد تنفيذ إجراء المعايرة الموصوف |
خدوش سطح قطعة العمل | الأجسام الغريبة، أو النتوءات، أو التلامس غير السليم على سطح دعم المادة | نظف سطح دعم المادة وتحقق من منطقة التلامس |
زاوية انحناء غير مستقرة | عدم اتساق دعامات الصفائح المعدنية، أو اختلافات المواد، أو انحرافات العملية. | تحقق من الدعامة والقالب وسماكة الصفيحة وإجراءات الثني |
ضربة عودة غير مكتملة | مفاتيح حدية غير طبيعية، أو عوائق، أو معلمات برنامج غير صحيحة | أوقف التشغيل التلقائي وتحقق من الشوط والتغذية الراجعة |
تسلسل استكشاف الأخطاء وإصلاحها القياسي:
- أوقف التشغيل الحالي واجعل الحركات الخطرة في حالة آمنة وفقًا لمواصفات المعدات.
- إذا كانت الآليات الداخلية أو الأسلاك بحاجة إلى فحص، فقم بإجراء عزل الطاقة والإغلاق والترقيم الموصوف، وتأكد من إطلاق الطاقة المتبقية بأمان.
- سجل رموز الإنذار، والخطوة التي حدث فيها العطل، ومعلومات قطعة العمل، وأي ظواهر غير طبيعية.
- قم بالفحص وفقًا لقائمة الأعطال؛ يجب أن يقوم فنيون مؤهلون بإجراء الإصلاحات التي تتجاوز صلاحيات المشغل.
- بعد تحديد المشكلة، أعد فحص وظائف السلامة وقم بإجراء اختبار عدم التحميل المحدد والتحقق من العينة قبل استئناف الإنتاج.
9. خطة الصيانة
ينبغي تحديد دورات الصيانة بناءً على وتيرة استخدام المعدات، وبيئة العمل، وظروف التحميل، ومتطلبات الشركة المصنعة. يوضح الجدول أدناه إطارًا مقترحًا للصيانة اليومية، ولا يمثل دورات إلزامية لجميع الطرازات.
دورة | محتويات الصيانة | معايير التفتيش |
لكل وردية | نظف سطح دعم المادة؛ وافحص المظهر، وأجهزة الإنذار، وحالة الحركة | لا توجد أجسام غريبة، ولا أصوات غير طبيعية |
أسبوعي | افحص الموصلات، وفرامل العجلات، والكابلات، وتثبيت المستشعرات. | لا يوجد ارتخاء أو تآكل أو تلف |
شهريا | تحقق من إمكانية التكرار، وحدد الإجراءات، والمسافات | يفي بالانحرافات المسموح بها والمحددة من قبل الجهاز |
وفقًا لجدول الشركة المصنعة | افحص مكونات ناقل الحركة، ونقاط التشحيم، والمحامل، وعلبة التروس المخفضة. | تتوافق ظروف التشحيم والتآكل مع المتطلبات |
عادي صيانة احترافية | افحص النظام الكهربائي، ونظام القيادة، والتأريض، ووظائف السلامة. | نتائج الاختبار تتوافق مع مواصفات الجهاز |
بعد عمليات إصلاح غير طبيعية | أعد فحص الوضع الميكانيكي، وردود الفعل، والتعشيقات، ومسار المتابعة. | لا يمكن استئناف الإنتاج إلا بعد التحقق والموافقة |
1) التشحيم والتنظيف
استخدم نوع التشحيم المحدد فقط في المواقع التي حددها المصنع.
لا تقم برش مواد التنظيف على محركات المؤازرة أو أجهزة التشفير أو المكونات الكهربائية بشكل عشوائي.
قم بتنظيف برادة المعادن وبقع الزيت والأجسام الغريبة الحادة من منصة دعم المواد.
قم بمعالجة أي مشاكل مثل عدم كفاية التشحيم، أو تسرب الزيت، أو التآكل، أو ارتفاع درجة الحرارة غير الطبيعي على الفور.
2) أجهزة الاستشعار ونظام التحكم
تحقق من مستشعرات الموضع ودعاماتها للتأكد من عدم وجود أي ارتخاء.
افحص المقياس المغناطيسي والموصلات وكابلات الإشارة بحثًا عن أي تلف ناتج عن الصدمات أو التلوث.
قم بعمل نسخة احتياطية من معلمات وحدة التحكم وتكوين المعدات.
لا تقم بترقية البرامج أو تعديل معلمات برنامج التشغيل أو استعادة إعدادات المصنع بشكل عشوائي.
3) إعادة التشغيل بعد إيقاف التشغيل لفترة طويلة
بعد فترة إيقاف تشغيل طويلة، تحقق من الهيكل الميكانيكي، ومصدر الطاقة، والتشحيم، وأجهزة الاستشعار، ووظائف السلامة.
عند إعادة التشغيل، أكمل أولاً عملية التصفير واختبار عدم التحميل كما هو محدد من قبل الشركة المصنعة قبل إجراء اختبار ثني القطعة. لا تستأنف الإنتاج بكامل الحمل مباشرةً.
10. الأسئلة الشائعة حول أجهزة دعم المواد اللاحقة (FAQ)
س1: هل يمكن لجهاز دعم المواد اللاحق للانحناء تحسين دقة الانحناء؟
يمكن لهذه التقنية تحسين استقرار عملية التصنيع في ظروف معينة. فهي تُسهم في تحسين تجانس قطعة العمل من خلال دعم الصفيحة المعدنية، والحد من الترهل والانحراف الموضعي. ومع ذلك، لا تزال الدقة النهائية تتأثر بحالة آلة الثني، والقالب، واختلافات المواد، ومعايير التعويض، وإجراءات التشغيل.
س2: هل جهاز دعم المواد اللاحقة مناسب لجميع آلات الثني؟
لا. من الضروري التأكد من مساحة تركيب الآلة، وقدرة تحمل جهاز دعم المواد، ونطاق الحركة، وواجهة التحكم، وأنظمة الأمان. تتطلب بعض المعدات دعامات خاصة أو حلول تعديل من الشركة المصنعة.
س3: هل يمكن لجهاز دعم المواد اللاحقة أن يحل محل العمل اليدوي بشكل كامل؟
ليس بالضرورة. يمكن أن يقلل ذلك من أعمال الرفع اليدوي وأعمال الدعم المساعدة، لكن إدارة السلامة لعمليات التحميل والوضع والقلب والتقاط قطع العمل المعقدة لا تزال تعتمد على تكوين المعدات ومستوى الأتمتة.
س4: ماذا أفعل إذا اهتز ذراع دعم المواد أثناء التشغيل؟
يجب إيقاف عملية المعالجة المعنية، وفحص الآلة للتأكد من عدم وجود أجزاء مفكوكة، أو تداخل في الحركة، أو تلوث في قضبان التوجيه، أو تآكل في ناقل الحركة، أو خلل في نظام التحكم. لا تقم بزيادة السرعة مباشرةً أو تعديل كسب المؤازرة بشكل عشوائي لإخفاء المشكلة.
س5: كيف يمكن تجنب خدش سطح صفائح الفولاذ المقاوم للصدأ؟
حافظ على سطح الدعم نظيفًا، وقم بإزالة برادة المعدن والنتوءات، واختر التدابير الوقائية المناسبة لسطح قطعة العمل، وتحقق من انزلاق وتلامس الصفيحة المعدنية أثناء عملية المتابعة.
س6: ما هو معدل تكرار الصيانة المطلوبة؟
ينبغي اتباع دورة الصيانة المحددة من قبل الشركة المصنعة. ويمكن عادةً دمج التنظيف والفحص البصري في عمل كل وردية، بينما يجب تضمين فحوصات آلية النقل والمثبتات وحالة الوضع في الصيانة الدورية، مع تعديل الجدول الزمني وفقًا لكثافة التشغيل.
س7: هل يمكن دمج جهاز دعم المواد اللاحقة في محطة عمل ثني الروبوت؟
يمكن لبعض النماذج القيام بذلك، لكن الأمر يتطلب دراسة شاملة لنطاق حركة الروبوت، ومسار ذراع دعم المواد، وموضع إمساك قطعة العمل، واتصال التحكم، وأقفال السلامة، ويجب أن تخضع لتقييم المخاطر على مستوى النظام وتصحيح الأخطاء.
11. ملخص الدليل: المبادئ الأساسية للاستخدام الصحيح
الاستخدام الفعال لـ الفرامل الصحافة باستخدام الحاسب الآلي الانحناء يتبعإيه يمكن تلخيص الجهاز في ست مهام أساسية:
- الاختيار الصحيح: يتم مطابقة هيكل المعدات وقدرة تحمل الأحمال وطريقة التحكم مع قطعة العمل وآلة الثني.
- مواصفات التركيب: يتوافق موضع التركيب والوصلة الميكانيكية ونقطة الصفر ومفاتيح الحد مع متطلبات الشركة المصنعة.
- مطابقة البرنامج: تم التحقق من معلمات الصفيحة، وتسلسل الانحناء، ومسار دعم المواد.
- التشغيل المستقر: يتحرك ذراع دعم المواد بالتنسيق مع مادة الصفيحة، دون دفع غير طبيعي أو انزلاق أو تصادم.
- الصيانة في الوقت المناسب: يتم إجراء عمليات فحص منتظمة على آلية الحركة ونظام التحكم وسطح الدعم ووظائف السلامة.
- السلامة أولاً: يتم التعامل مع أي خلل وفقًا للوائح، ولا يستمر الإنتاج بدون وظيفة الحماية الواقية.
 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese