Índice
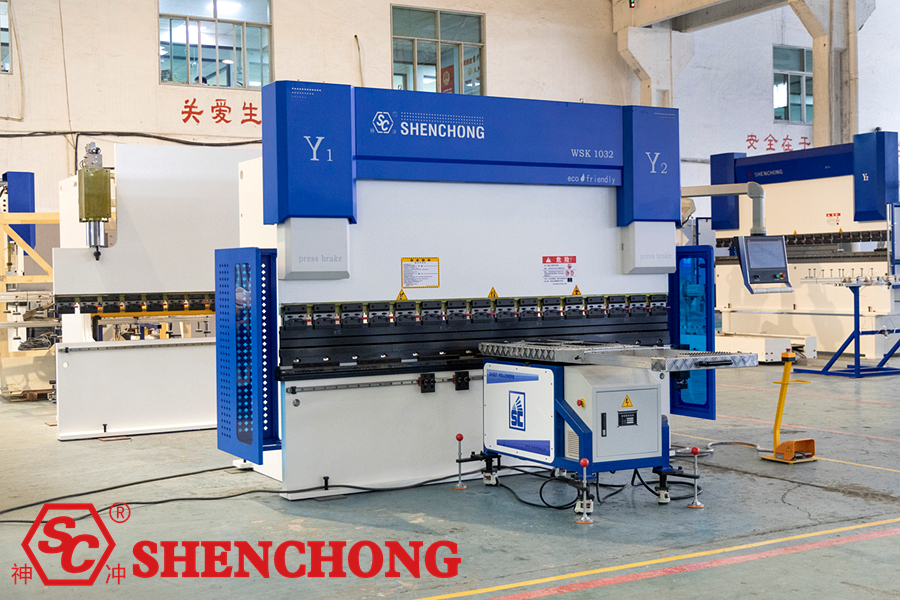
O dispositivo de suporte para dobradeira CNC é um acessório instalado na frente da dobradeira para suportar chapas metálicas grandes ou pesadas. Ele reduz a flacidez, o desalinhamento, os arranhões na superfície e a fadiga do operador, ajustando simultaneamente o ângulo e a trajetória de movimento da plataforma de suporte durante o processo de dobra.
Este manual explica sistematicamente a estrutura do equipamento, o princípio de funcionamento, a instalação e o comissionamento, os procedimentos operacionais, as configurações de parâmetros, as normas de segurança, a manutenção e as falhas comuns. Pode servir como documento de referência para treinamento de entrega do equipamento, operação em campo e manutenção diária.
Âmbito de aplicação do Manual do Usuário para Acompanhamento de Dobra:
Prensas dobradeiras hidráulicas CNC, dobradeiras servo híbridas, equipamentos de dobra de chapas metálicas de grande porte e sistemas de suporte de materiais subsequentes.
Nota importante:
Os dispositivos de suporte de materiais subsequentes, de diferentes fabricantes, modelos e sistemas de controle, variam em número de eixos servo, capacidade de carga, método de instalação, controle síncrono e lógica de segurança.
Este documento é um manual de operação geral. O uso real deve ser baseado na placa de identificação do equipamento, nas instruções do fabricante, nos diagramas elétricos e nos parâmetros de aceitação no local.
1. Visão geral do equipamento de dobra em prensa dobradeira CNC
1) O que é um dispositivo de suporte para flexão?
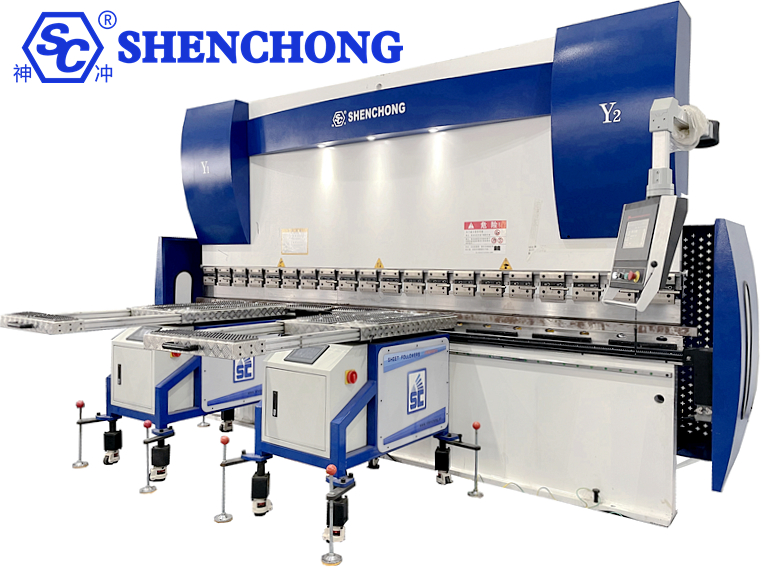
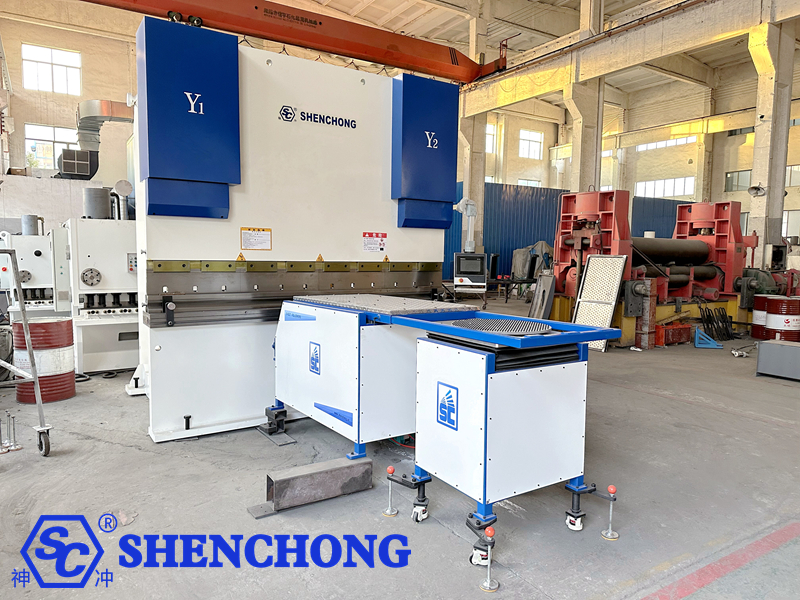
Um dispositivo de acompanhamento de dobra é um sistema de suporte para chapas metálicas utilizado em conjunto com uma dobradeira. Durante a dobra, um lado da chapa metálica é fixado pelas matrizes superior e inferior da dobradeira, enquanto o outro lado pode ceder ou girar devido ao seu próprio peso. O dispositivo de acompanhamento de dobra para prensa dobradeira CNC suporta a chapa metálica e acompanha sua rotação, ajudando a manter uma postura de movimento estável.
- Estado inicial de suporte material
A chapa metálica é colocada na plataforma de suporte de materiais, e o dispositivo de suporte de materiais é colocado em posição de espera ou inicial. O operador completa o posicionamento, o ajuste da régua e a verificação da peça.
- Estado de flexão subsequente
À medida que o cursor desce e a chapa metálica se dobra gradualmente, a plataforma de suporte do material ajusta seu ângulo de acordo com a trajetória definida ou as instruções do sistema de controle, sustentando continuamente a chapa metálica.
- Estado de retorno e descarregamento
Após a conclusão da dobra, o dispositivo de suporte do material retorna a uma posição segura ou entra na posição da próxima etapa, de acordo com o programa, facilitando a remoção, a inversão ou a dobra contínua do material.
2) Principais Aplicações
- Suporte para chapa metálica
Durante a dobra de chapas metálicas, o braço de suporte acompanha o movimento da chapa, fornecendo sustentação e reduzindo o risco de deformação em chapas longas, largas e finas de grandes dimensões.
- Estabilidade à flexão aprimorada
Reduz a oscilação, os deslocamentos de posição e a deformação localizada causados pelo próprio peso da chapa metálica, ajudando a manter a consistência nas dimensões e ângulos de dobra.
- Redução da intensidade de trabalho
Para grandes painéis de ar condicionado, painéis de elevadores, gabinetes e chapas compridas, o braço de suporte reduz o esforço dos operadores que precisam levantar as chapas continuamente.
- Suporta dobra semiautomática
Pode funcionar em conjunto com sistemas de controle de máquinas de dobra CNC, participando do controle do programa em configurações adequadas para ajudar a alcançar um processo de dobra mais estável e repetível.
3) Indústrias de Aplicação
- Equipamentos de ar condicionado e refrigeração: grandes gabinetes, dutos, painéis externos de trocadores de calor.
- Fabricação de elevadores: painéis de cabine, painéis de portas, painéis decorativos.
- Sistemas Elétricos e de Armários: Armários de distribuição, armários de controle, armários de servidores.
- Máquinas de construção: Coberturas de proteção, componentes estruturais. Processamento de aço inoxidável: grandes painéis decorativos, carcaças de equipamentos.
- Equipamentos de ventilação e proteção ambiental: dutos de ar, caixas de equipamentos de remoção de poeira.
- Novos equipamentos de energia: invólucros para equipamentos de bateria, peças de chapa metálica para gabinetes de armazenamento de energia.
2. Estrutura do equipamento e componentes principais
Lista dos principais componentes:
Componentes | Principais funções | Foco em Operação e Manutenção |
Estrutura de transporte | Suportar todo o mecanismo e transferir cargas. | Inspecione os parafusos de fixação, as soldas e as deformações estruturais. |
Plataforma de suporte material | Apoie a extremidade livre da chapa metálica. | Inspecione o desgaste da superfície, a limpeza e o nivelamento. |
braço de apoio de acompanhamento | Apoiar e impulsionar a rotação da plataforma | Inspecione folgas, pinos de conexão e interferências de movimento. |
Servomotor e driver | Controlar a posição, a velocidade e a trajetória do movimento. | Inspecione alarmes, sobrecargas e conexões elétricas. |
Mecanismo de transmissão | Transmita a força motriz para a plataforma de suporte. | Inspecione engrenagens, fusos de esferas, redutores ou bielas. |
Elemento de feedback de posição | Forneça feedback de posição ou ângulo. | Inspecionar encoders, sensores e sinais de feedback. |
Sistema de controle | Coordenar as ações da máquina de dobra e do suporte do material. | Inspecionar parâmetros, programas e status da comunicação. |
Dispositivo de segurança | Providencie parada de emergência, interruptores de limite e recursos de segurança necessários. | Realizar testes funcionais conforme especificado pelo fabricante. |
Diferentes dispositivos podem não incluir todos os componentes acima. Alguns modelos utilizam controladores independentes, enquanto outros estão diretamente ligados ao sistema CNC da dobradeira; o método de acionamento também pode ser servoelétrico ou hidráulico.
3. Princípio de funcionamento e controle de sincronização
1) Princípio básico de funcionamento
A principal função do sistema de acompanhamento de dobra em prensa dobradeira CNC é ajustar a posição ou o ângulo da plataforma de suporte do material com base no movimento do cursor da dobradeira e na rotação da chapa metálica, garantindo um suporte contínuo e estável para a chapa durante a dobra.
Fluxo:
Sinal de posição/movimento do cursor da máquina de dobrar
↓
O controlador calcula a trajetória subsequente e a posição alvo.
↓
O servoacionador controla o motor e o mecanismo de transmissão mecânica.
↓
A plataforma de suporte de materiais acompanha o movimento da chapa metálica e fornece suporte.
↓
Feedback de posição e subsequente correção de movimento (por exemplo, configuração de feedback em circuito fechado)
Este é um diagrama típico de arquitetura de controle. A fonte de sinal, o método de realimentação e a sequência de controle reais devem ser baseados nos diagramas elétricos específicos do equipamento.
Tomando como exemplo um dispositivo servo de acompanhamento comum, seu processo de funcionamento inclui:
- Aquisição de sinal: Obtenção da posição do cursor, do estado do movimento ou do feedback de sensores dedicados.
- Cálculo da trajetória: O controlador calcula a posição alvo com base no movimento do controle deslizante, nos parâmetros definidos e na curva de seguimento.
- Execução do acionamento: O sistema servo aciona o braço ou plataforma de suporte do material para movimentá-lo.
- Seguimento Síncrono: A plataforma se ajusta de acordo com o ângulo de curvatura da chapa metálica.
- Retorno à posição inicial: Após a flexão, o sistema retorna à posição definida de acordo com o programa.
2) Principais modos de movimento do dispositivo de acompanhamento
A. Acompanhamento rotatório
A plataforma de suporte do material gira em torno de um fulcro, acompanhando o ângulo de curvatura da chapa metálica. É comumente utilizada em condições de curvatura que exigem suporte da extremidade livre da chapa metálica.
B. Ajuste de Elevação
Utilizado para se adaptar a diferentes alturas de moldes, alturas de peças ou posições de instalação de equipamentos. O levantamento pode ser ajustado manualmente ou realizado por um motor ou outro mecanismo de acionamento.
C. Movimento Auxiliar
A superfície de apoio do material utiliza rolamentos de esferas, roletes ou outras estruturas de baixo atrito para facilitar o posicionamento, a movimentação e a inversão da chapa metálica. Nem todas as plataformas de apoio de materiais são equipadas com essas estruturas.
3) Quais parâmetros afetam o efeito do seguidor de dobra em prensa dobradeira CNC?
Fatores de influência | Problemas potenciais | Ajustar direção |
Posição inicial de acompanhamento | Perda de suporte ou interferência quando a chapa metálica se dobra. | Calibre de acordo com as posições da peça e do molde. |
Velocidade de acompanhamento | A plataforma não consegue acompanhar a chapa metálica ou se move rápido demais. | Ajuste a curva de velocidade de acordo com o manual do equipamento. |
Ângulo de acompanhamento | Descompasso entre a postura da plataforma e a da chapa metálica | Recalibrar ângulo ou trajetória |
Feedback do sensor | Após atraso, erro de posicionamento | Verifique o sinal e a instalação do sensor. |
Peso da peça e centro de gravidade | Suporte instável, sobrecarga de unidade | Recalcular a posição da carga e do suporte |
Abertura e altura do molde | Posicionamento inadequado da plataforma ou colisão | Reajustar a posição mecânica e os parâmetros do processo |
Princípio fundamental:
Não defina simplesmente a velocidade de acompanhamento para o máximo. Velocidade, ângulo, posição inicial e trajetória de retorno adequados são mais importantes do que simplesmente aumentar a velocidade.
4. Instalação e Ajuste Mecânico
Recomenda-se que a instalação e o comissionamento inicial sejam realizados pelo fabricante do equipamento ou por técnicos qualificados. O local de instalação e o espaço livre variam dependendo da estrutura do equipamento. As dimensões de outros modelos não podem ser aplicadas diretamente a esta máquina.
1) Preparação pré-instalação
Antes da instalação, confirme os seguintes itens:
- Verifique o modelo do dispositivo de acompanhamento, a carga nominal e o modelo da máquina de dobra.
- Inspecione a estrutura, a superfície de apoio do material, o braço de suporte e os componentes de transmissão em busca de danos.
- Confirme se a fundação ou base móvel para instalação do equipamento atende aos requisitos.
- Confirme se a tensão da fonte de alimentação, o aterramento e as interfaces elétricas atendem aos requisitos do equipamento.
- Elabore desenhos de equipamentos, diagramas de fiação e instruções de instalação.
- Libere a área em frente à máquina de dobrar, deixando espaço para a movimentação do dispositivo de suporte do material.
- Com base na avaliação de riscos no local, implemente medidas de prevenção de desligamento, etiquetagem e partida acidental.
2) Etapas de Instalação Mecânica
– Posicionando o Seguidor de dobra em prensa dobradeira CNC
Desloque o dispositivo de acompanhamento para a posição designada em frente à máquina de dobrar, garantindo que não haja interferência entre a plataforma de suporte do material, o braço de suporte e a área de trabalho da máquina de dobrar.
– Ajustando a altura
Ajuste a altura do suporte do material de acordo com a superfície de trabalho da matriz inferior da dobradeira, a altura da matriz e os requisitos de suporte da peça. A posição (nivelada, ligeiramente mais baixa ou outra) deve ser definida de acordo com as especificações do fabricante.
– Ajustando a distância da frente para trás
Certifique-se de que a superfície de apoio do material esteja em uma posição que possa suportar eficazmente a peça de trabalho, garantindo ao mesmo tempo que a chapa metálica não impacte a superfície de apoio do material ou o mecanismo durante a rotação.
– Verificando a posição da esquerda para a direita
Confirme se o dispositivo de suporte do material corresponde ao centro de gravidade da peça, ao comprimento de curvatura e à amplitude de suporte. Ao usar vários dispositivos de suporte de material, verifique também se há interferência entre eles.
– Garantir e verificar novamente
Aperte as conexões mecânicas, os freios das rodinhas ou as fixações dos pés conforme especificado e verifique o nivelamento e a folga.
3) Conexões elétricas e verificação de sinais
A instalação elétrica deve ser realizada por pessoal eletricista qualificado, de acordo com os desenhos do equipamento. Não avalie o método de fiação apenas pela cor do cabo ou pela aparência da interface.
Os principais itens de inspeção incluem:
Itens de Inspeção | Requisitos de aceitação |
Fonte de alimentação principal | A tensão, a frequência e a configuração de proteção atendem aos requisitos da placa de identificação. |
Aterramento de proteção | A ligação de aterramento é confiável. |
Servoacionador | O modelo corresponde, sem alarmes anormais. |
Sensor de posição | A instalação é segura e as alterações de sinal estão corretas. |
Comunicação de controle | Os sinais da máquina de dobra e do servomotor estão em conformidade com as definições de interface. |
Chaves de limite e paradas de emergência | A inspeção e os testes funcionais são realizados de acordo com a lógica do projeto. |
Diagrama de cabos | Sem atrito, compressão ou emaranhamento com partes móveis. |
Nota especial:
Caso utilize uma balança magnética externa, um PLC independente ou um sensor de deslocamento deslizante dedicado, siga rigorosamente o diagrama de fiação do modelo correspondente durante a instalação. Não conecte sinais arbitrariamente, não modifique o circuito de segurança da dobradeira nem ignore as funções de proteção.
5. Inicialização, depuração e primeira execução
1) Lista de verificação pré-inicialização
Antes de iniciar cada turno, o operador deve realizar as seguintes verificações:
Estrutura mecânica:
- A plataforma de suporte do material, o braço de suporte e a estrutura não apresentam deformações ou rachaduras visíveis.
- Os parafusos de conexão, os dispositivos de frenagem e os mecanismos de fixação são confiáveis.
- O percurso está livre de ferramentas, sucata ou outros obstáculos.
Sistema Elétrico:
- A fonte de alimentação, o aterramento e o painel de controle estão em condições normais.
- Os sensores e os controladores não apresentam alarmes anormais.
- Os dispositivos de parada de emergência e de limite de velocidade estão em condições normais.
Peça de trabalho e molde:
- As dimensões, o peso e o centro de gravidade da peça atendem às capacidades do equipamento.
- O molde está instalado corretamente e a plataforma de suporte do material corresponde ao percurso de movimento da peça.
- A chapa metálica não apresenta condições anormais que possam causar deslizamento ou instabilidade.
2) Procedimento de inicialização
Inicialização do equipamento:
Após confirmar que a área de trabalho está livre, ligue a máquina de dobrar e o dispositivo subsequente sequencialmente, de acordo com as instruções do fabricante.
Verificação da interface de controle:
Confirme se a tela está normal, se o status da comunicação está correto e se não há alarmes não processados de drivers ou sensores.
Retorno zero:
Retorne os eixos relevantes à posição de referência conforme exigido pelo manual de instruções. Se o equipamento exigir que o carro da dobradeira retorne primeiro ao zero, siga rigorosamente a sequência de inicialização.
Seleção do Modo Manual:
Utilize o modo de deslocamento ou a operação manual para verificar a direção do movimento, os interruptores de limite e a ação de retorno do dispositivo de acompanhamento. O modo manual não elimina o risco de falha da função de segurança.
Teste sem carga:
Sem nenhuma peça de trabalho, verifique cada direção e amplitude de movimento na velocidade segura especificada pelo equipamento.
Teste de Dobramento da Peça:
Utilizando uma peça de teste validada e condições de processo de baixo risco, verifique se a ação de suporte do material corresponde ao movimento da chapa metálica.
Produção após confirmação:
Verificar a qualidade da curvatura, a estabilidade do suporte do material, a folga de movimento e a funcionalidade do dispositivo de segurança, e registrar os resultados da depuração.
3) Como definir os parâmetros principais?
Parâmetros | Princípios de configuração | Erros comuns |
Posição original | Calibre de acordo com o programa de ponto de referência do equipamento. | Desalinhamento da origem causando acidente vascular cerebral anormal |
Posição inicial | Garantir o posicionamento da peça e a estabilidade do suporte inicial | Suporte insuficiente do material antes da dobra da chapa metálica. |
Velocidade de acompanhamento | Combine a velocidade de dobra com as características da peça de trabalho. | Descompasso causado por velocidade excessivamente lenta ou rápida |
Ângulo de acompanhamento | Ajuste de acordo com o formato da peça e a lógica de controle. | Deslizamento relativo entre a superfície de suporte do material e a chapa metálica. |
Posição de retorno | Garanta espaço suficiente para descarregar, virar e para a próxima etapa. | Impacto na peça ou molde durante o curso de retorno |
Posição limite | Calibre com base no curso máximo permitido do mecanismo. | Movimento que excede os limites ou acionamento prematuro dos interruptores de limite |
Configuração de carga | Não exceda as condições de operação especificadas na placa de identificação. | Alarme de sobrecarga, deformação ou atuador |
Os nomes dos parâmetros e a lógica de configuração de diferentes controladores não são uniformes. Durante a depuração inicial, os valores originais devem ser registrados item por item e os parâmetros devem ser salvos em backup antes de serem modificados. Parâmetros relacionados à segurança não devem ser modificados arbitrariamente, nem os alarmes devem ser desativados.
6. Procedimento padrão de acompanhamento da operação de dobra
O procedimento a seguir aplica-se a condições comuns de curvatura semiautomática com alimentação manual e suporte auxiliar subsequente.
Etapa 1: Confirme o processo e a peça de trabalho
Verificar o material, a espessura, o comprimento, o peso, a direção da dobra, a abertura do molde e a sequência do processo da chapa metálica.
Confirme se a capacidade de carga do dispositivo de acompanhamento é suficiente para atender às condições reais de suporte.
Etapa 2: Ajustar a posição do suporte do material
Ajuste a altura do suporte do material, a posição longitudinal e a posição horizontal de acordo com o tamanho da peça. Certifique-se de que a peça esteja posicionada de forma estável e não incline devido ao seu próprio peso ou carga excêntrica.
Passo 3: Selecione o Modo de Operação
Selecione o modo manual, de teste ou de acompanhamento automático de acordo com o manual do equipamento e confirme se o programa de dobra, os parâmetros de acompanhamento e o status de segurança estão corretos.
Passo 4: Execute a flexão
Inicie a dobra de acordo com o método de controle operacional prescrito. Observe se a plataforma de transporte do material acompanha suavemente a chapa metálica. Nunca coloque as mãos nas áreas perigosas da matriz superior, da matriz inferior, do braço de suporte ou de outros mecanismos móveis.
Etapa 5: Complete o curso de retorno e descarregue o material.
Confirme se o dispositivo deslizante e o dispositivo de transporte de material estão em um estado seguro de descarregamento antes de prosseguir com a remoção, inversão ou passagem para o próximo processo, de acordo com os requisitos do processo.
Seis requisitos essenciais durante a operação:
- Não exceda a carga nominal do equipamento nem a faixa de carga descentrada permitida.
- Não utilize as mãos para pressionar o braço móvel de transporte de material ou o mecanismo de transmissão.
- Não permaneça em áreas perigosas onde grandes chapas de metal possam balançar, quicar ou cair.
- Não realize intervenções manuais não autorizadas no modo automático.
- Caso constate que o material está dessincronizado, preso, colidindo ou fazendo ruídos anormais, pare a máquina com segurança, seguindo o procedimento de emergência no local.
- Não continue a produção reiniciando repetidamente, forçando a saída ou ignorando os intertravamentos até que a falha seja resolvida.
7. Técnicas de utilização para diferentes peças de trabalho
1) Dobrar chapas longas e finas
O foco deve ser evitar que o próprio peso da chapa metálica cause flacidez, desvio na linha de dobra ou arranhões desnecessários na superfície. 1) As posições de apoio e as trajetórias subsequentes devem ser definidas adequadamente.
2) Dobramento de grandes placas pesadas
Priorize o cálculo do peso da placa, do centro de gravidade, da força de reação do suporte e da carga excêntrica. O dispositivo de suporte do material pode não ser capaz de suportar todo o peso da peça; se necessário, devem ser adotados esquemas adicionais de içamento ou suporte, confirmados pela equipe de engenharia.
3) Corpos em forma de caixa e múltiplas curvas
Concentre-se em verificar se as bordas dobradas, as bordas com flanges laterais e as saliências interferem com a plataforma de suporte do material, os braços de suporte e a estrutura. Ajuste a sequência de dobra, se necessário.
4) Placas de alumínio e painéis decorativos
Priorize o uso de superfícies de apoio limpas, rolamentos de esferas ou materiais de proteção adequados à superfície da peça de trabalho e verifique a presença de limalhas de metal, arestas vivas e objetos estranhos para reduzir o risco de arranhões.
8. Falhas comuns e métodos de resolução de problemas
Sintomas de falha | Possíveis causas | Instruções para resolução de problemas |
O dispositivo de acompanhamento não inicia. | Falha na fonte de alimentação, parada de emergência não reiniciada, condições de inicialização não atendidas. | Verifique a alimentação elétrica, os alarmes e o status de segurança. |
A plataforma Material não segue | Sensor sem sinal, falha de comunicação, modo de controle incorreto | Verifique os sinais de feedback, o estado da comunicação e o modo. |
A direção de acompanhamento é invertida. | Erro de configuração de direção ou parâmetros anormais | Após o desligamento, verifique a configuração direcional de acordo com os procedimentos do fabricante. |
Atraso significativo no movimento | Mau funcionamento do feedback, incompatibilidade dos parâmetros de trajetória, resistência mecânica excessiva | Verifique os sinais, parâmetros e o estado do movimento mecânico. |
Vibração da plataforma ou ruído anormal | Conexão solta, desgaste da transmissão, travamento do mecanismo | Após o desligamento e a interrupção do fornecimento de energia, verifique a estrutura mecânica. |
Alarme de sobrecarga do servo | Sobrecarga, interferência mecânica, resistência de transmissão anormal | Elimine interferências e verifique o status da carga e do acionamento. |
Posição de origem incorreta | Deslocamento do ponto de referência, sensor solto ou alterações de parâmetros | Execute novamente o procedimento de calibração prescrito. |
Arranhões na superfície da peça | Objetos estranhos, rebarbas ou contato inadequado na superfície de suporte do material. | Limpe a superfície de apoio do material e verifique a área de contato. |
ângulo de flexão instável | Suporte inconsistente da chapa metálica, diferenças de material ou desvios de processo. | Verifique o suporte, o molde, a espessura da chapa e o procedimento de dobra. |
Golpe de retorno incompleto | Chaves de limite anormais, obstáculos ou parâmetros de programa incorretos. | Interrompa a operação automática e verifique o curso e o feedback. |
Sequência padrão de resolução de problemas:
- Interrompa a operação atual e reduza os movimentos perigosos a um estado seguro, de acordo com as especificações do equipamento.
- Caso seja necessário inspecionar os mecanismos internos ou a fiação, execute o isolamento de energia, o bloqueio e a etiquetagem prescritos e confirme se a energia residual foi liberada com segurança.
- Registre os códigos de alarme, a etapa em que a falha ocorreu, as informações da peça e quaisquer fenômenos anormais.
- Inspecione de acordo com a lista de falhas; reparos que estejam além da alçada do operador devem ser realizados por pessoal qualificado.
- Após a resolução de problemas, verifique novamente as funções de segurança e realize o teste sem carga e a verificação da amostra prescritos antes de retomar a produção.
9. Plano de Manutenção
Os ciclos de manutenção devem ser determinados com base na frequência de uso do equipamento, ambiente de trabalho, condições de carga e requisitos do fabricante. A tabela abaixo fornece uma estrutura sugerida para a manutenção diária e não representa ciclos obrigatórios para todos os modelos.
Ciclo | Conteúdo da Manutenção | Padrões de Inspeção |
Por turno | Limpe a superfície de apoio do material; inspecione a aparência, os alarmes e o status de movimento. | Sem objetos estranhos, sem ruídos anormais. |
Semanalmente | Inspecione os conectores, os freios das rodas, os cabos e a fixação dos sensores. | Sem folgas, desgaste ou danos. |
Mensal | Verificar repetibilidade, ações limite e folgas. | Atende aos desvios permitidos especificados pelo equipamento. |
Conforme o cronograma do fabricante | Inspecione os componentes da transmissão, os pontos de lubrificação, os rolamentos e a engrenagem de redução. | As condições de lubrificação e desgaste atendem aos requisitos. |
Regular manutenção profissional | Inspecione o sistema elétrico, acionamento, aterramento e funções de segurança. | Os resultados dos testes atendem às especificações do equipamento. |
Após reparos anormais | Verifique novamente a posição mecânica, o feedback, os intertravamentos e a trajetória de acompanhamento. | A produção só poderá ser retomada após verificação e aprovação. |
1) Lubrificação e limpeza
Utilize o lubrificante da especificação correta somente nos locais indicados pelo fabricante.
Não aplique produtos de limpeza em servomotores, encoders ou componentes elétricos indiscriminadamente.
Remova limalhas de metal, manchas de óleo e objetos pontiagudos da plataforma de suporte do material.
Resolva imediatamente quaisquer problemas como lubrificação insuficiente, vazamentos de óleo, desgaste ou aumento anormal de temperatura.
2) Sensores e Sistema de Controle
Verifique se os sensores de posição e seus suportes estão soltos.
Verifique se a balança magnética, os conectores e os cabos de sinal apresentam danos por impacto ou contaminação.
Parâmetros do controlador de backup e configuração do equipamento.
Não atualize o software, modifique os parâmetros do driver ou restaure as configurações de fábrica arbitrariamente.
3) Reiniciando após desligamento prolongado
Após um longo período de inatividade, verifique a estrutura mecânica, a fonte de alimentação, a lubrificação, os sensores e as funções de segurança.
Ao reiniciar, primeiro complete o zeramento e o teste sem carga conforme especificado pelo fabricante antes de realizar o teste de dobramento da peça. Não retome diretamente a produção com carga total.
10. Perguntas frequentes sobre dispositivos de suporte de material de acompanhamento (FAQ)
P1: Um dispositivo de suporte de material subsequente à dobra pode melhorar a precisão da dobra?
Pode melhorar a estabilidade do processo sob certas condições. Contribui para a melhoria da consistência da peça, apoiando a chapa metálica e reduzindo a flacidez e o desvio posicional. No entanto, a precisão final ainda é afetada pelas condições da dobradeira, pela matriz, pelas diferenças entre os materiais, pelos parâmetros de compensação e pelos procedimentos operacionais.
Q2: O dispositivo de suporte de material subsequente é adequado para todas as máquinas de dobra?
Não. É necessário confirmar o espaço disponível para instalação da máquina, a capacidade de carga do dispositivo de suporte do material, a amplitude de movimento, a interface de controle e os dispositivos de segurança. Alguns equipamentos exigem suportes específicos ou soluções de modificação do fabricante.
Q3: O dispositivo de suporte de material subsequente pode substituir completamente o trabalho manual?
Não necessariamente. Pode reduzir o levantamento manual e o trabalho de apoio auxiliar, mas a gestão da segurança no carregamento, posicionamento, viragem, recolha e manuseio de peças complexas ainda depende da configuração e do nível de segurança do equipamento. automação.
Q4: O que devo fazer se o braço de suporte do material vibrar durante a operação?
O processamento em questão deve ser interrompido e a máquina deve ser verificada quanto a mecanismos soltos, interferência de movimento, contaminação da guia, desgaste da transmissão ou anormalidades de controle. Não aumente diretamente a velocidade nem modifique arbitrariamente o ganho do servo para mascarar o problema.
Q5: Como evitar riscar a superfície das chapas de aço inoxidável?
Mantenha a superfície de apoio limpa, remova aparas e rebarbas de metal, selecione medidas de proteção adequadas para a superfície da peça e verifique o deslizamento e o contato da chapa metálica durante o processo subsequente.
Q6: Com que frequência é necessária a manutenção?
O ciclo de manutenção especificado pelo fabricante deve ser seguido. A limpeza e a inspeção visual geralmente podem ser incorporadas ao trabalho de cada turno, enquanto as verificações do mecanismo de transmissão, dos fixadores e do estado de posicionamento devem ser incluídas na manutenção periódica, com o cronograma ajustado de acordo com a intensidade de operação.
Q7: O dispositivo de suporte de material subsequente pode ser integrado à estação de trabalho de dobra robótica?
Alguns modelos permitem, mas isso exige uma análise abrangente da amplitude de movimento do robô, da trajetória do braço de suporte do material, da posição de preensão da peça, da comunicação de controle e dos intertravamentos de segurança, além de necessitar de uma avaliação de risco e depuração em nível de sistema.
11. Resumo do Manual: Princípios Básicos de Uso Correto
O uso eficaz do Prensa dobradeira CNC dobrando seguirer O funcionamento do dispositivo pode ser resumido em seis tarefas principais:
- Seleção correta: A estrutura do equipamento, a capacidade de carga e o método de controle são compatíveis com a peça de trabalho e a máquina de dobra.
- Especificações de instalação: A posição de instalação, a conexão mecânica, o ponto zero e os interruptores de limite atendem aos requisitos do fabricante.
- Correspondência do programa: Os parâmetros da chapa, a sequência de dobramento e a trajetória de suporte do material foram verificados.
- Operação estável: O braço de suporte do material move-se em coordenação com a chapa de material, sem empurrões, deslizamentos ou colisões anormais.
- Manutenção oportuna: Inspeções regulares são realizadas no mecanismo de movimento, sistema de controle, superfície de apoio e funções de segurança.
- Segurança em primeiro lugar: Qualquer anormalidade é tratada de acordo com os regulamentos, e a produção não continua sem a função de proteção de blindagem.
 Portuguese
 English
 Spanish
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese