Mục lục
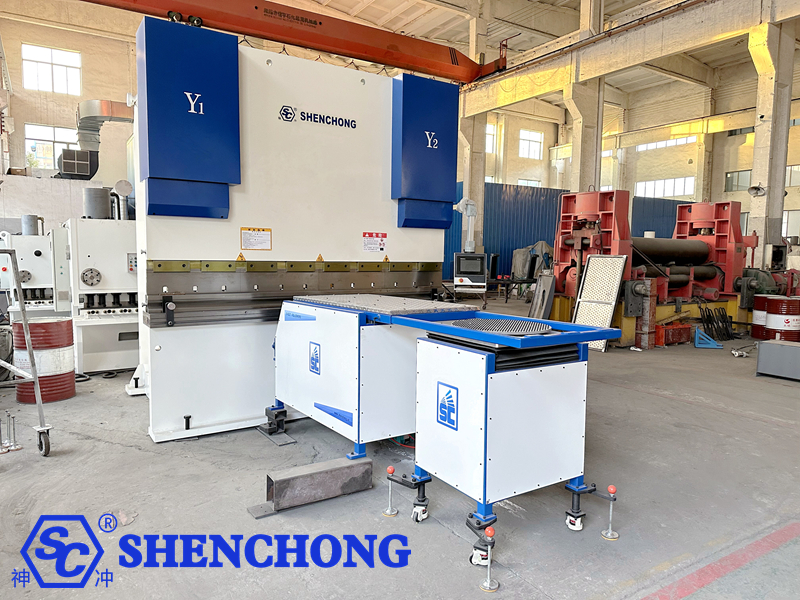
Thiết bị hỗ trợ dẫn hướng uốn tấm kim loại cho máy ép phanh CNC là một thiết bị phụ trợ được lắp đặt phía trước máy uốn để đỡ các tấm kim loại lớn hoặc nặng. Nó giúp giảm hiện tượng võng, lệch, trầy xước bề mặt tấm kim loại và giảm mệt mỏi cho người vận hành bằng cách điều chỉnh đồng bộ góc và quỹ đạo chuyển động của bệ đỡ trong quá trình uốn.
Sổ tay hướng dẫn này trình bày một cách hệ thống cấu trúc thiết bị, nguyên lý hoạt động, lắp đặt và vận hành thử, quy trình vận hành, cài đặt thông số, quy định an toàn, bảo trì và các lỗi thường gặp. Nó có thể được sử dụng làm tài liệu tham khảo cho việc đào tạo khi nhận thiết bị, vận hành tại chỗ và bảo trì hàng ngày.
Phạm vi áp dụng của Sổ tay hướng dẫn sử dụng theo dõi quá trình uốn cong:
Máy ép thủy lực CNC, phanh ép servo lai, thiết bị uốn tấm kim loại khổ lớn và các hệ thống hỗ trợ vật liệu tiếp theo.
Lưu ý quan trọng:
Các thiết bị hỗ trợ vật liệu tiếp theo từ các nhà sản xuất, mẫu mã và hệ thống điều khiển khác nhau có sự khác biệt về số trục servo, khả năng chịu tải, phương pháp lắp đặt, điều khiển đồng bộ và logic an toàn.
Tài liệu này là hướng dẫn vận hành chung. Việc sử dụng thực tế phải dựa trên thông số kỹ thuật trên nhãn thiết bị, hướng dẫn của nhà sản xuất, sơ đồ điện và các thông số nghiệm thu tại công trường.
1. Tổng quan về thiết bị dẫn hướng uốn cho máy ép phanh CNC
1) Thiết bị hỗ trợ uốn cong là gì?
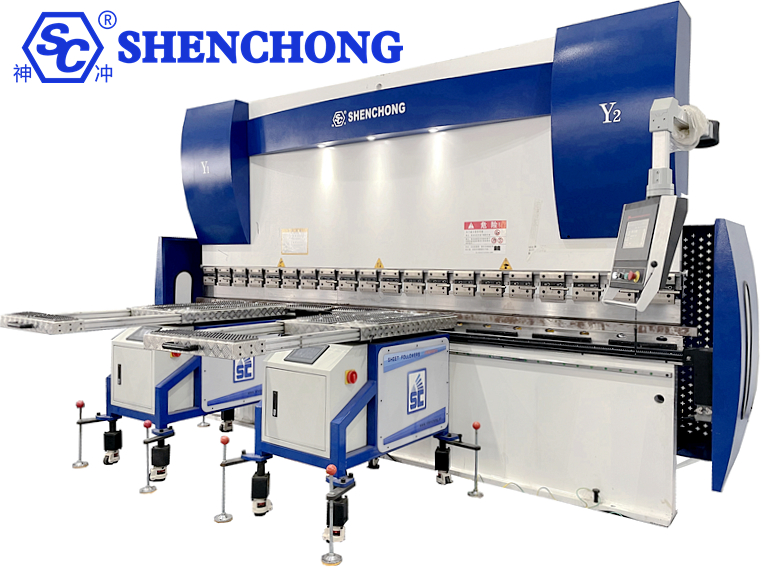
Thiết bị theo dõi uốn là hệ thống hỗ trợ tấm kim loại được sử dụng kết hợp với máy uốn. Trong quá trình uốn, một mặt của tấm kim loại được kẹp bởi khuôn trên và khuôn dưới của máy uốn, trong khi mặt còn lại có thể bị võng hoặc xoay do trọng lượng của chính nó. Thiết bị theo dõi uốn của máy ép phanh CNC hỗ trợ tấm kim loại và theo dõi chuyển động quay của nó, giúp duy trì tư thế chuyển động ổn định.
- Trạng thái hỗ trợ vật chất ban đầu
Tấm kim loại được đặt trên bệ đỡ vật liệu, và thiết bị đỡ vật liệu ở vị trí chờ hoặc vị trí ban đầu. Người vận hành hoàn tất việc định vị, điều chỉnh thước thẳng và xác nhận phôi.
- Trạng thái uốn cong tiếp theo
Khi thanh trượt hạ xuống và tấm kim loại dần dần uốn cong, bệ đỡ vật liệu sẽ điều chỉnh góc độ theo quỹ đạo đã thiết lập hoặc hướng dẫn của hệ thống điều khiển, liên tục nâng đỡ tấm kim loại.
- Trạng thái trả hàng và dỡ hàng
Sau khi quá trình uốn hoàn tất, thiết bị đỡ vật liệu sẽ trở về vị trí an toàn hoặc chuyển sang vị trí tiếp theo theo chương trình, tạo điều kiện thuận lợi cho việc tháo dỡ, lật hoặc tiếp tục uốn vật liệu.
2) Các ứng dụng chính
- Giá đỡ bằng tấm kim loại
Trong quá trình uốn tấm kim loại, tay đỡ sẽ di chuyển theo chuyển động của tấm kim loại, giúp hỗ trợ và giảm nguy cơ bị võng đối với các tấm kim loại dài, rộng và mỏng có kích thước lớn.
- Cải thiện độ ổn định khi uốn cong
Giảm thiểu sự rung lắc, dịch chuyển vị trí và biến dạng cục bộ do trọng lượng của tấm kim loại gây ra, giúp duy trì tính nhất quán về kích thước và góc uốn.
- Giảm cường độ lao động
Đối với các tấm điều hòa không khí lớn, tấm thang máy, vỏ tủ và các tấm dài, tay đỡ giúp giảm bớt gánh nặng cho người vận hành, những người cần phải liên tục nâng các tấm này.
- Hỗ trợ uốn bán tự động
Có thể hoạt động phối hợp với hệ thống điều khiển máy uốn CNC, tham gia vào việc điều khiển chương trình trong các cấu hình phù hợp để giúp đạt được quy trình uốn ổn định và lặp lại tốt hơn.
3) Các ngành ứng dụng
- Thiết bị điều hòa không khí và làm lạnh: Vỏ lớn, ống dẫn, tấm ngoài của bộ trao đổi nhiệt.
- Sản xuất thang máy: Tấm cabin, tấm cửa, tấm trang trí.
- Hệ thống điện và tủ điện: Tủ phân phối điện, tủ điều khiển, tủ máy chủ.
- Máy móc xây dựng: Vỏ bảo vệ, các bộ phận kết cấu. Gia công thép không gỉ: Tấm trang trí khổ lớn, vỏ thiết bị.
- Thiết bị thông gió và bảo vệ môi trường: ống dẫn khí, vỏ thiết bị hút bụi.
- Thiết bị năng lượng mới: vỏ thiết bị pin, các bộ phận kim loại tấm của tủ lưu trữ năng lượng.
2. Cấu trúc thiết bị và các thành phần chính
Danh sách các thành phần chính:
Thành phần | Chức năng chính | Trọng tâm vận hành và bảo trì |
Khung mang | Nâng đỡ toàn bộ cơ cấu và truyền tải tải trọng | Kiểm tra các bu lông cố định, mối hàn và biến dạng kết cấu. |
Nền tảng hỗ trợ vật chất | Nâng đỡ đầu tự do của tấm kim loại. | Kiểm tra độ mài mòn, độ sạch và độ bằng phẳng của bề mặt. |
cánh tay hỗ trợ theo dõi | Hỗ trợ và thúc đẩy quá trình xoay vòng nền tảng. | Kiểm tra khe hở, các chốt nối và sự cản trở chuyển động. |
Động cơ servo và bộ điều khiển | Kiểm soát vị trí, tốc độ và quỹ đạo chuyển động. | Kiểm tra hệ thống báo động, cầu dao quá tải và các kết nối điện. |
Cơ chế truyền dẫn | Truyền lực đẩy đến nền tảng hỗ trợ | Kiểm tra bánh răng, vít me, bộ giảm tốc hoặc thanh truyền. |
Yếu tố phản hồi vị trí | Cung cấp phản hồi về vị trí hoặc góc | Kiểm tra bộ mã hóa, cảm biến và tín hiệu phản hồi. |
Hệ thống điều khiển | Phối hợp các thao tác trên máy uốn và giá đỡ vật liệu. | Kiểm tra các thông số, chương trình và trạng thái liên lạc. |
Thiết bị an toàn | Cung cấp nút dừng khẩn cấp, công tắc giới hạn và các tính năng an toàn cần thiết. | Tiến hành các bài kiểm tra chức năng theo hướng dẫn của nhà sản xuất. |
Các thiết bị khác nhau có thể không bao gồm tất cả các thành phần nêu trên. Một số mẫu sử dụng bộ điều khiển độc lập, trong khi những mẫu khác được kết nối trực tiếp với hệ thống CNC của máy uốn; phương pháp truyền động cũng có thể là truyền động điện servo hoặc truyền động thủy lực.
3. Nguyên lý hoạt động và điều khiển đồng bộ
1) Nguyên lý hoạt động cơ bản
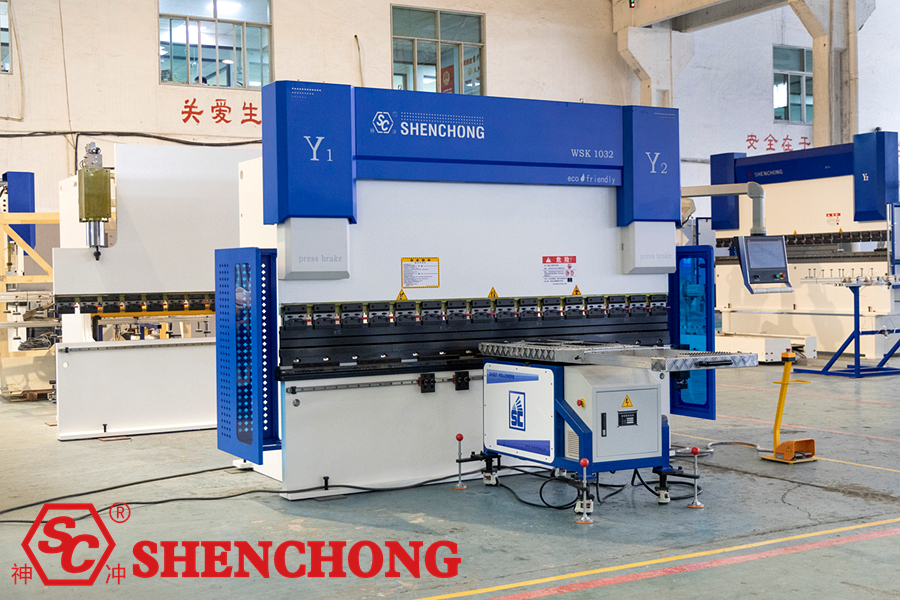
Nhiệm vụ cốt lõi của hệ thống dẫn hướng uốn của máy ép phanh CNC là điều chỉnh vị trí hoặc góc của bệ đỡ vật liệu dựa trên chuyển động của thanh trượt máy uốn và sự quay của tấm kim loại, đảm bảo sự hỗ trợ liên tục và ổn định cho tấm kim loại trong quá trình uốn.
Chảy:
Vị trí/tín hiệu chuyển động của con trượt máy uốn
↓
Bộ điều khiển tính toán quỹ đạo tiếp theo và vị trí mục tiêu.
↓
Bộ điều khiển servo điều khiển động cơ và cơ cấu truyền động cơ khí.
↓
Bệ đỡ vật liệu theo sát chuyển động của tấm kim loại và cung cấp sự hỗ trợ.
↓
Phản hồi vị trí và hiệu chỉnh chuyển động tiếp theo (ví dụ: cấu hình phản hồi vòng kín)
Đây là sơ đồ kiến trúc điều khiển điển hình. Nguồn tín hiệu thực tế, phương pháp phản hồi và trình tự điều khiển cần dựa trên bản vẽ điện cụ thể của thiết bị.
Lấy một thiết bị theo dõi servo thông thường làm ví dụ, quy trình hoạt động của nó bao gồm:
- Thu thập tín hiệu: Thu nhận vị trí con trượt, trạng thái chuyển động hoặc phản hồi từ các cảm biến chuyên dụng.
- Tính toán quỹ đạo: Bộ điều khiển tính toán vị trí mục tiêu dựa trên chuyển động của thanh trượt, các thông số đã thiết lập và đường cong theo dõi.
- Cơ chế vận hành: Hệ thống servo điều khiển cánh tay đỡ vật liệu hoặc bệ đỡ di chuyển.
- Điều chỉnh đồng bộ: Bệ đỡ tự điều chỉnh theo góc uốn của tấm kim loại.
- Khôi phục về vị trí ban đầu: Sau khi uốn cong, hệ thống sẽ trở về vị trí đã được thiết lập theo chương trình.
2) Các chế độ chuyển động chính của thiết bị theo dõi
A. Theo dõi sau phẫu thuật xoay
Bệ đỡ vật liệu xoay quanh một điểm tựa, theo góc uốn của tấm kim loại. Thường được sử dụng trong các điều kiện uốn cần hỗ trợ đầu tự do của tấm kim loại.
B. Điều chỉnh nâng hạ
Được sử dụng để thích ứng với các chiều cao khuôn, chiều cao phôi hoặc vị trí lắp đặt thiết bị khác nhau. Việc nâng hạ có thể được điều chỉnh bằng tay hoặc bằng động cơ hoặc cơ cấu truyền động khác.
C. Chuyển động phụ trợ
Bề mặt đỡ vật liệu sử dụng ổ bi, con lăn hoặc các cấu trúc ma sát thấp khác để hỗ trợ định vị, di chuyển và lật tấm kim loại. Không phải tất cả các bệ đỡ vật liệu đều được trang bị các cấu trúc này.
3) Những thông số nào ảnh hưởng đến hiệu quả của con lăn uốn trên máy ép phanh CNC?
Các yếu tố ảnh hưởng | Các vấn đề tiềm ẩn | Điều chỉnh hướng |
Vị trí bắt đầu tiếp theo | Mất điểm tựa hoặc bị cản trở khi tấm kim loại bị uốn cong. | Hiệu chỉnh theo vị trí phôi và khuôn. |
Tốc độ theo dõi | Nền tảng không theo kịp tốc độ gia công tấm kim loại hoặc di chuyển quá nhanh. | Điều chỉnh đường cong tốc độ theo hướng dẫn sử dụng thiết bị. |
Góc tiếp theo | Sự không khớp giữa bệ đỡ và tấm kim loại | Hiệu chỉnh lại góc hoặc quỹ đạo |
Phản hồi cảm biến | Sau sự chậm trễ, lỗi định vị | Kiểm tra tín hiệu và việc lắp đặt cảm biến |
Trọng lượng phôi và trọng tâm | Hỗ trợ không ổn định, quá tải ổ đĩa | Tính toán lại tải trọng và vị trí đỡ |
Độ mở và chiều cao của khuôn | Vị trí bệ không phù hợp hoặc va chạm | Điều chỉnh lại vị trí cơ khí và các thông số quy trình |
Nguyên tắc chính:
Không nên chỉ đơn thuần đặt tốc độ tiếp theo ở mức tối đa. Tốc độ, góc độ, vị trí bắt đầu và quỹ đạo quay trở lại phù hợp quan trọng hơn việc chỉ đơn giản là tăng tốc độ.
4. Lắp đặt và điều chỉnh cơ khí
Việc lắp đặt và vận hành thử ban đầu nên được thực hiện bởi nhà sản xuất thiết bị hoặc kỹ thuật viên có trình độ. Vị trí lắp đặt và khoảng cách an toàn sẽ khác nhau tùy thuộc vào cấu trúc thiết bị. Kích thước từ các mẫu khác không thể áp dụng trực tiếp cho máy này.
1) Chuẩn bị trước khi lắp đặt
Trước khi lắp đặt, vui lòng xác nhận các mục sau:
- Xác minh kiểu thiết bị theo dõi, tải trọng định mức và kiểu máy uốn.
- Kiểm tra khung, bề mặt đỡ vật liệu, tay đỡ và các bộ phận truyền động xem có hư hỏng gì không.
- Xác nhận rằng móng lắp đặt thiết bị hoặc đế di động đáp ứng các yêu cầu.
- Hãy xác nhận rằng điện áp nguồn, nối đất và các giao diện điện đáp ứng các yêu cầu của thiết bị.
- Chuẩn bị bản vẽ thiết bị, sơ đồ đấu dây và hướng dẫn lắp đặt.
- Dọn dẹp khu vực phía trước máy uốn, chừa đủ không gian cho thiết bị đỡ vật liệu di chuyển.
- Dựa trên đánh giá rủi ro tại chỗ, hãy thực hiện các biện pháp tắt nguồn, gắn thẻ và ngăn ngừa khởi động ngoài ý muốn.
2) Các bước lắp đặt cơ khí
– Định vị Bộ dẫn hướng uốn bằng máy ép thủy lực CNC
Di chuyển thiết bị hỗ trợ đến vị trí được chỉ định phía trước máy uốn, đảm bảo không có sự cản trở nào giữa bệ đỡ vật liệu, tay đỡ và khu vực làm việc của máy uốn.
– Điều chỉnh chiều cao
Điều chỉnh chiều cao giá đỡ vật liệu theo bề mặt làm việc của khuôn dưới máy uốn, chiều cao khuôn và yêu cầu đỡ phôi. Cho dù nên đặt ngang bằng, thấp hơn một chút, hay sử dụng các cài đặt khác phải tuân theo thông số kỹ thuật của nhà sản xuất.
– Điều chỉnh khoảng cách từ trước ra sau
Đảm bảo bề mặt đỡ vật liệu được đặt ở vị trí có thể nâng đỡ phôi một cách hiệu quả, đồng thời đảm bảo tấm kim loại không va chạm vào bề mặt đỡ vật liệu hoặc cơ cấu trong quá trình quay.
– Kiểm tra vị trí từ trái sang phải
Hãy đảm bảo thiết bị đỡ vật liệu phù hợp với trọng tâm, chiều dài uốn và phạm vi đỡ của phôi. Khi sử dụng nhiều thiết bị đỡ vật liệu, cũng cần kiểm tra xem có sự cản trở giữa chúng hay không.
– Bảo mật và kiểm tra lại
Siết chặt các mối nối cơ khí, phanh bánh xe hoặc các bộ phận cố định chân đế theo đúng hướng dẫn, và kiểm tra độ bằng phẳng và khoảng cách.
3) Kết nối điện và kiểm tra tín hiệu
Việc đấu nối điện phải được thực hiện bởi nhân viên điện có trình độ chuyên môn theo bản vẽ thiết bị. Không nên đánh giá phương pháp đấu dây chỉ dựa vào màu sắc dây cáp hoặc hình thức giao diện.
Các hạng mục kiểm tra chính bao gồm:
Các hạng mục kiểm tra | Yêu cầu chấp nhận |
Nguồn điện chính | Điện áp, tần số và cấu hình bảo vệ đáp ứng các yêu cầu ghi trên nhãn. |
Nối đất bảo vệ | Kết nối tiếp đất đáng tin cậy. |
Bộ điều khiển servo | Mô hình khớp, không có cảnh báo bất thường. |
Cảm biến vị trí | Việc lắp đặt đã được thực hiện an toàn, các thay đổi tín hiệu đều chính xác. |
Điều khiển giao tiếp | Tín hiệu của máy uốn và thiết bị servo tuân thủ các định nghĩa giao diện. |
Công tắc giới hạn và nút dừng khẩn cấp | Việc kiểm tra và thử nghiệm chức năng được hoàn thành theo logic thiết kế. |
Sơ đồ bố trí cáp | Không có ma sát, nén ép hay vướng mắc với các bộ phận chuyển động. |
Lưu ý đặc biệt:
Nếu sử dụng thước đo từ tính ngoài, PLC độc lập hoặc cảm biến dịch chuyển thanh trượt chuyên dụng, hãy tuân thủ nghiêm ngặt sơ đồ đấu dây của model tương ứng trong quá trình lắp đặt. Không được tự ý đấu nối tín hiệu, sửa đổi mạch an toàn của máy uốn hoặc bỏ qua các chức năng bảo vệ.
5. Khởi động, gỡ lỗi và chạy lần đầu
1) Danh sách kiểm tra trước khi khởi nghiệp
Trước khi bắt đầu mỗi ca làm việc, người vận hành cần thực hiện các bước kiểm tra sau:
Cấu trúc cơ khí:
- Bệ đỡ vật liệu, tay đỡ và khung không có dấu hiệu biến dạng hoặc nứt vỡ rõ ràng.
- Các bu lông nối, thiết bị phanh và cơ cấu cố định đều đáng tin cậy.
- Đường di chuyển không có dụng cụ, phế liệu hoặc các chướng ngại vật khác.
Hệ thống điện:
- Hệ thống nguồn điện, nối đất và bảng điều khiển hoạt động bình thường.
- Các cảm biến và trình điều khiển không có bất kỳ cảnh báo bất thường nào.
- Các thiết bị dừng khẩn cấp và giới hạn hoạt động bình thường.
Phôi gia công và khuôn mẫu:
- Kích thước, trọng lượng và trọng tâm của phôi gia công phù hợp với khả năng của thiết bị.
- Khuôn được lắp đặt chính xác và bệ đỡ vật liệu khớp với đường di chuyển của phôi.
- Tấm kim loại không có bất kỳ đặc điểm bất thường nào có thể gây trượt hoặc mất ổn định.
2) Quy trình khởi động ban đầu
Khởi động thiết bị:
Sau khi xác nhận khu vực làm việc đã được dọn dẹp, hãy khởi động máy uốn và thiết bị theo dõi theo trình tự theo hướng dẫn của nhà sản xuất.
Kiểm tra giao diện điều khiển:
Hãy xác nhận màn hình hiển thị bình thường, trạng thái giao tiếp chính xác và không có cảnh báo nào chưa được xử lý từ trình điều khiển hoặc cảm biến.
Lợi nhuận bằng không:
Đưa các trục liên quan trở về vị trí tham chiếu theo yêu cầu của sách hướng dẫn sử dụng. Nếu thiết bị yêu cầu thanh trượt của máy uốn phải trở về vị trí 0 trước, hãy tuân thủ nghiêm ngặt trình tự khởi động.
Lựa chọn chế độ thủ công:
Sử dụng chế độ chạy thử hoặc vận hành thủ công để kiểm tra hướng chuyển động, công tắc giới hạn và hoạt động trở lại của thiết bị theo dõi. Chế độ thủ công không loại bỏ nguy cơ hỏng hóc chức năng an toàn.
Kiểm tra không tải:
Khi không có phôi gia công, hãy kiểm tra từng hướng chuyển động và phạm vi chuyển động ở tốc độ an toàn do thiết bị quy định.
Uốn mẫu thử:
Sử dụng mẫu thử đã được kiểm định và điều kiện quy trình rủi ro thấp, hãy kiểm tra xem tác động của giá đỡ vật liệu có khớp với chuyển động của tấm kim loại hay không.
Sản xuất sau khi xác nhận:
Kiểm tra chất lượng uốn, độ ổn định của giá đỡ vật liệu, khe hở chuyển động và chức năng của thiết bị an toàn, đồng thời ghi lại kết quả gỡ lỗi.
3) Làm thế nào để thiết lập các thông số chính?
Thông số | Nguyên tắc thiết lập | Lỗi thường gặp |
Vị trí ban đầu | Hiệu chuẩn theo chương trình điểm tham chiếu của thiết bị. | Sai lệch vị trí điểm xuất phát gây ra đột quỵ bất thường |
Vị trí bắt đầu | Đảm bảo vị trí đặt phôi và độ ổn định ban đầu của giá đỡ. | Vật liệu hỗ trợ không đủ trước khi uốn tấm kim loại. |
Tốc độ theo dõi | Phù hợp tốc độ uốn và đặc tính của phôi | Sự không phù hợp do tốc độ quá chậm hoặc quá nhanh gây ra. |
Góc tiếp theo | Thiết lập theo hình dạng phôi và logic điều khiển. | Sự trượt tương đối giữa bề mặt đỡ vật liệu và tấm kim loại |
Vị trí trở lại | Đảm bảo đủ không gian để dỡ hàng, lật hàng và thực hiện bước tiếp theo. | Tác động lên phôi hoặc khuôn trong quá trình chuyển động trở lại |
Vị trí giới hạn | Hiệu chỉnh dựa trên hành trình cho phép thực tế của cơ cấu. | Chuyển động vượt quá giới hạn hoặc kích hoạt sớm các công tắc giới hạn |
Cài đặt tải | Không được vượt quá thông số ghi trên nhãn và các điều kiện vận hành quy định. | Cảnh báo quá tải, biến dạng hoặc bộ truyền động |
Tên tham số và logic cài đặt của các bộ điều khiển khác nhau không đồng nhất. Trong quá trình gỡ lỗi ban đầu, cần ghi lại các giá trị gốc từng mục một và sao lưu các tham số trước khi sửa đổi. Không được tự ý sửa đổi các tham số liên quan đến an toàn, cũng như không được tắt các cảnh báo.
6. Quy trình uốn cong tiếp theo tiêu chuẩn
Quy trình sau đây áp dụng cho các điều kiện uốn bán tự động thông thường với việc cấp liệu thủ công và hỗ trợ phụ trợ tiếp theo.
Bước 1: Xác nhận quy trình và phôi
Kiểm tra vật liệu, độ dày, chiều dài, trọng lượng, hướng uốn, độ mở khuôn và trình tự gia công của tấm kim loại.
Xác nhận rằng khả năng chịu tải của thiết bị hỗ trợ tiếp theo đủ để đáp ứng các điều kiện hỗ trợ thực tế.
Bước 2: Điều chỉnh vị trí giá đỡ vật liệu
Điều chỉnh chiều cao giá đỡ vật liệu, vị trí trước-sau và vị trí trái-phải theo kích thước phôi. Xác nhận rằng phôi được đặt chắc chắn và sẽ không bị nghiêng do trọng lượng bản thân hoặc tải trọng lệch tâm.
Bước 3: Chọn Chế độ hoạt động
Chọn chế độ thủ công, chạy thử hoặc tự động theo hướng dẫn sử dụng thiết bị và xác nhận rằng chương trình uốn, thông số theo dõi và trạng thái an toàn là chính xác.
Bước 4: Thực hiện uốn cong
Bắt đầu uốn theo phương pháp điều khiển vận hành đã quy định. Quan sát xem bệ đỡ vật liệu có di chuyển trơn tru theo tấm kim loại hay không. Tuyệt đối không được đưa tay vào các khu vực nguy hiểm của khuôn trên, khuôn dưới, tay đỡ hoặc các cơ cấu chuyển động khác.
Bước 5: Hoàn thành hành trình trở lại và dỡ vật liệu
Hãy đảm bảo rằng thanh trượt và thiết bị vận chuyển vật liệu đang ở trạng thái dỡ hàng an toàn trước khi tiến hành lấy vật liệu ra, lật hoặc chuyển sang quy trình tiếp theo theo yêu cầu của quy trình.
Sáu yêu cầu chính trong quá trình vận hành:
- Không được vượt quá tải trọng định mức của thiết bị hoặc phạm vi tải trọng lệch tâm cho phép.
- Không được dùng tay ấn xuống cần nâng vật liệu đang di chuyển hoặc cơ cấu truyền động.
- Không đứng ở những khu vực nguy hiểm nơi các tấm kim loại lớn có thể đung đưa, nảy lên hoặc rơi xuống.
- Không được tự ý can thiệp bằng tay khi chế độ tự động đang hoạt động.
- Nếu phát hiện vật liệu bị lệch nhịp, kẹt, va chạm hoặc phát ra tiếng ồn bất thường, hãy dừng máy một cách an toàn theo quy trình khẩn cấp tại chỗ.
- Không được tiếp tục sản xuất bằng cách liên tục khởi động lại, ép xuất dữ liệu hoặc bỏ qua các khóa liên động cho đến khi lỗi được khắc phục.
7. Kỹ thuật sử dụng cho các loại phôi khác nhau
1) Uốn các tấm dài và mỏng
Hãy tập trung vào việc ngăn chặn trọng lượng của tấm kim loại gây ra hiện tượng võng, lệch đường uốn hoặc các vết xước không cần thiết trên bề mặt. 1) Vị trí hỗ trợ và quỹ đạo theo dõi cần được thiết lập phù hợp.
2) Uốn cong các tấm kim loại lớn và nặng
Ưu tiên tính toán trọng lượng của tấm, trọng tâm, lực phản lực của giá đỡ và tải trọng lệch tâm. Thiết bị đỡ vật liệu có thể không chịu được toàn bộ trọng lượng của phôi; nếu cần, nên áp dụng các phương án nâng hạ hoặc hỗ trợ bổ sung được nhóm kỹ thuật phê duyệt.
3) Thân xe hình hộp và nhiều khúc uốn
Hãy tập trung kiểm tra xem các cạnh bị uốn cong, các cạnh có gờ bên và các phần nhô ra có gây cản trở đến bệ đỡ vật liệu, các tay đỡ và khung hay không. Điều chỉnh trình tự uốn nếu cần thiết.
4) Tấm nhôm và tấm trang trí
Ưu tiên sử dụng các bề mặt đỡ vật liệu sạch, vòng bi hoặc vật liệu bảo vệ phù hợp với bề mặt phôi, và kiểm tra xem có vụn kim loại, cạnh sắc và vật lạ hay không để giảm nguy cơ trầy xước.
8. Các lỗi thường gặp và phương pháp khắc phục sự cố
Triệu chứng lỗi | Nguyên nhân có thể | Hướng dẫn khắc phục sự cố |
Thiết bị theo dõi không khởi động được. | Sự cố nguồn điện, nút dừng khẩn cấp không được đặt lại, điều kiện khởi động không được đáp ứng. | Kiểm tra nguồn điện, hệ thống báo động và trạng thái an toàn. |
Nền tảng vật liệu không tuân theo | Cảm biến không có tín hiệu, lỗi giao tiếp, chế độ điều khiển không chính xác. | Kiểm tra tín hiệu phản hồi, trạng thái liên lạc và chế độ hoạt động. |
Hướng tiếp theo bị đảo ngược | Lỗi cấu hình hướng hoặc thông số bất thường | Sau khi tắt máy, hãy kiểm tra cấu hình hướng theo quy trình của nhà sản xuất. |
Sự chậm trễ đáng kể trong quá trình di chuyển | Lỗi phản hồi, sai lệch thông số quỹ đạo, lực cản cơ học quá mức | Kiểm tra tín hiệu, thông số và trạng thái chuyển động cơ học. |
rung động sàn hoặc tiếng ồn bất thường | Kết nối lỏng lẻo, hao mòn bộ truyền động, kẹt cơ cấu | Sau khi tắt máy và mất điện, hãy kiểm tra cấu trúc cơ khí. |
Cảnh báo quá tải servo | Quá tải, nhiễu cơ học, điện trở truyền tải bất thường | Loại bỏ nhiễu và xác minh trạng thái tải và truyền động. |
Vị trí gốc không chính xác | Sai lệch điểm tham chiếu, cảm biến bị lỏng hoặc thay đổi thông số | Thực hiện lại quy trình hiệu chuẩn đã quy định. |
vết xước trên bề mặt phôi | Vật lạ, gờ sắc nhọn hoặc tiếp xúc không đúng cách trên bề mặt đỡ vật liệu | Làm sạch bề mặt đỡ vật liệu và kiểm tra khu vực tiếp xúc. |
Góc uốn không ổn định | Giá đỡ tấm kim loại không đồng nhất, sự khác biệt về vật liệu hoặc sai lệch trong quy trình. | Kiểm tra giá đỡ, khuôn, độ dày tấm và quy trình uốn. |
Đòn đánh trả không hoàn chỉnh | Công tắc giới hạn bất thường, vật cản hoặc thông số chương trình không chính xác | Dừng hoạt động tự động và kiểm tra hành trình và phản hồi. |
Trình tự khắc phục sự cố tiêu chuẩn:
- Dừng hoạt động hiện tại và đưa các chuyển động nguy hiểm về trạng thái an toàn theo thông số kỹ thuật của thiết bị.
- Nếu cần kiểm tra các cơ cấu bên trong hoặc hệ thống dây điện, hãy thực hiện quy trình cách ly năng lượng, khóa an toàn và gắn thẻ theo quy định, đồng thời xác nhận rằng năng lượng dư đã được giải phóng an toàn.
- Ghi lại mã lỗi, bước xảy ra lỗi, thông tin về chi tiết gia công và bất kỳ hiện tượng bất thường nào.
- Kiểm tra theo danh sách lỗi; việc sửa chữa vượt quá thẩm quyền của người vận hành nên được thực hiện bởi nhân viên có trình độ chuyên môn.
- Sau khi khắc phục sự cố, hãy kiểm tra lại các chức năng an toàn và thực hiện thử nghiệm không tải và xác minh mẫu theo quy định trước khi tiếp tục sản xuất.
9. Kế hoạch bảo trì
Chu kỳ bảo dưỡng nên được xác định dựa trên tần suất sử dụng thiết bị, môi trường làm việc, điều kiện tải và yêu cầu của nhà sản xuất. Bảng dưới đây cung cấp khung bảo dưỡng hàng ngày được đề xuất và không đại diện cho các chu kỳ bắt buộc đối với tất cả các mẫu máy.
Xe đạp | Nội dung bảo trì | Tiêu chuẩn kiểm tra |
Theo ca | Làm sạch bề mặt đỡ vật liệu; kiểm tra hình thức, cảnh báo và trạng thái chuyển động. | Không có vật thể lạ, không có tiếng động bất thường. |
Hàng tuần | Kiểm tra các đầu nối, phanh bánh xe, dây cáp và bộ phận cố định cảm biến. | Không bị lỏng lẻo, mòn hoặc hư hỏng. |
Hàng tháng | Kiểm tra khả năng lặp lại, giới hạn hành động và khoảng cách an toàn. | Đáp ứng các sai lệch cho phép được quy định bởi thiết bị. |
Theo lịch trình của nhà sản xuất | Kiểm tra các bộ phận truyền động, điểm bôi trơn, ổ bi và hộp giảm tốc. | Điều kiện bôi trơn và mài mòn đáp ứng yêu cầu. |
Thường xuyên bảo trì chuyên nghiệp | Kiểm tra hệ thống điện, hệ thống truyền động, hệ thống nối đất và các chức năng an toàn. | Kết quả thử nghiệm đáp ứng các thông số kỹ thuật của thiết bị. |
Sau khi sửa chữa bất thường | Kiểm tra lại vị trí cơ khí, phản hồi, các khóa liên động và quỹ đạo tiếp theo. | Việc sản xuất chỉ có thể tiếp tục sau khi được xác minh và phê duyệt. |
1) Bôi trơn và làm sạch
Chỉ sử dụng loại dầu bôi trơn được chỉ định tại những vị trí do nhà sản xuất quy định.
Không nên xịt chất tẩy rửa lên động cơ servo, bộ mã hóa hoặc các linh kiện điện tử một cách bừa bãi.
Làm sạch vụn kim loại, vết dầu mỡ và các vật thể sắc nhọn khỏi bề mặt đỡ vật liệu.
Khắc phục kịp thời mọi vấn đề như thiếu chất bôi trơn, rò rỉ dầu, mài mòn hoặc tăng nhiệt độ bất thường.
2) Cảm biến và Hệ thống điều khiển
Kiểm tra các cảm biến vị trí và giá đỡ của chúng xem có bị lỏng không.
Kiểm tra thang đo từ tính, đầu nối và cáp tín hiệu xem có bị hư hại do va đập hoặc nhiễm bẩn không.
Sao lưu các thông số bộ điều khiển và cấu hình thiết bị.
Không được tự ý nâng cấp phần mềm, thay đổi thông số trình điều khiển hoặc khôi phục cài đặt gốc.
3) Khởi động lại sau khi tắt máy trong thời gian dài
Sau thời gian dài ngừng hoạt động, hãy kiểm tra cấu trúc cơ khí, nguồn điện, chất bôi trơn, cảm biến và các chức năng an toàn.
Khi khởi động lại, trước tiên hãy hoàn thành quá trình hiệu chỉnh về 0 và chạy thử không tải theo hướng dẫn của nhà sản xuất trước khi thực hiện uốn mẫu thử. Không được trực tiếp tiếp tục sản xuất ở tải trọng đầy đủ.
10. Câu hỏi thường gặp về các thiết bị hỗ trợ tài liệu theo dõi (FAQ)
Câu 1: Thiết bị hỗ trợ vật liệu sau khi uốn có thể cải thiện độ chính xác khi uốn không?
Nó có thể cải thiện độ ổn định gia công trong một số điều kiện nhất định. Nó giúp cải thiện tính nhất quán của phôi bằng cách nâng đỡ tấm kim loại, giảm độ võng và sai lệch vị trí. Tuy nhiên, độ chính xác cuối cùng vẫn bị ảnh hưởng bởi tình trạng của máy uốn, khuôn, sự khác biệt về vật liệu, các thông số bù và quy trình vận hành.
Câu 2: Thiết bị hỗ trợ vật liệu tiếp theo có phù hợp với tất cả các máy uốn không?
Không. Cần phải xác nhận không gian lắp đặt máy, khả năng chịu tải của thiết bị đỡ vật liệu, phạm vi chuyển động, giao diện điều khiển và các khóa an toàn. Một số thiết bị yêu cầu giá đỡ chuyên dụng hoặc giải pháp điều chỉnh từ nhà sản xuất.
Câu 3: Thiết bị hỗ trợ vật tư theo dõi có thể thay thế hoàn toàn lao động thủ công không?
Không nhất thiết. Nó có thể giảm thiểu việc nâng hạ thủ công và công việc hỗ trợ, nhưng việc quản lý an toàn khi chất tải, định vị, lật, nhặt và xử lý các chi tiết phức tạp vẫn phụ thuộc vào cấu hình thiết bị và trình độ chuyên môn. tự động hóa.
Câu 4: Tôi nên làm gì nếu tay đỡ vật liệu bị rung trong quá trình vận hành?
Cần dừng quá trình gia công liên quan và kiểm tra máy móc xem có bị lỏng khớp nối, nhiễu chuyển động, nhiễm bẩn ray dẫn hướng, mòn bộ truyền động hoặc bất thường nào trong hệ thống điều khiển hay không. Không được trực tiếp tăng tốc độ hoặc tự ý điều chỉnh hệ số khuếch đại servo để che giấu vấn đề.
Câu 5: Làm thế nào để tránh làm trầy xước bề mặt tấm thép không gỉ?
Giữ cho bề mặt đỡ sạch sẽ, loại bỏ vụn kim loại và gờ, lựa chọn các biện pháp bảo vệ thích hợp cho bề mặt phôi và kiểm tra sự trượt và tiếp xúc của tấm kim loại trong quá trình gia công tiếp theo.
Câu 6: Cần bảo trì định kỳ như thế nào?
Cần tuân thủ chu trình bảo dưỡng do nhà sản xuất quy định. Việc vệ sinh và kiểm tra bằng mắt thường có thể được tích hợp vào công việc của mỗi ca, trong khi việc kiểm tra cơ cấu truyền động, các ốc vít và tình trạng vị trí cần được đưa vào bảo dưỡng định kỳ, với lịch trình được điều chỉnh theo cường độ hoạt động.
Câu 7: Thiết bị hỗ trợ vật liệu bổ sung có thể được tích hợp vào trạm làm việc uốn robot không?
Một số mô hình có thể làm được, nhưng điều đó đòi hỏi phải xem xét toàn diện phạm vi chuyển động của robot, quỹ đạo của cánh tay đỡ vật liệu, vị trí kẹp phôi, giao tiếp điều khiển và các khóa an toàn, đồng thời phải trải qua đánh giá rủi ro và gỡ lỗi ở cấp độ hệ thống.
11. Tóm tắt hướng dẫn sử dụng: Các nguyên tắc cốt lõi về cách sử dụng đúng
Việc sử dụng hiệu quả Phanh ép CNC uốn cong theoờ Thiết bị có thể được tóm tắt thành sáu nhiệm vụ cốt lõi:
- Lựa chọn đúng: Cấu trúc thiết bị, khả năng chịu tải và phương pháp điều khiển phải phù hợp với phôi và máy uốn.
- Thông số kỹ thuật lắp đặt: Vị trí lắp đặt, kết nối cơ khí, điểm 0 và công tắc giới hạn đều đáp ứng yêu cầu của nhà sản xuất.
- Đối khớp chương trình: Các thông số tấm, trình tự uốn và quỹ đạo hỗ trợ vật liệu đã được xác minh.
- Hoạt động ổn định: Cánh tay đỡ vật liệu di chuyển đồng bộ với vật liệu dạng tấm, không có hiện tượng đẩy bất thường, trượt hoặc va chạm.
- Bảo trì định kỳ: Việc kiểm tra thường xuyên được thực hiện đối với cơ cấu chuyển động, hệ thống điều khiển, bề mặt đỡ và các chức năng an toàn.
- An toàn là trên hết: Mọi sự cố bất thường đều được xử lý theo quy định và quá trình sản xuất sẽ không tiếp tục nếu thiếu chức năng bảo vệ chống nhiễu.
 Vietnamese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese