Spis treści
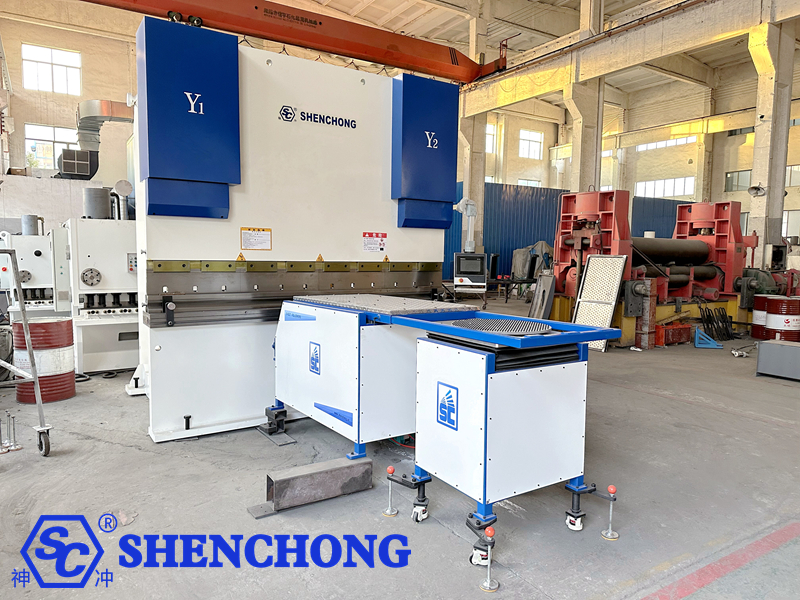
Urządzenie podtrzymujące platformę nośną prasy krawędziowej CNC to urządzenie pomocnicze instalowane przed giętarką, służące do podtrzymywania dużych lub ciężkich arkuszy blachy. Zmniejsza ono uginanie się blachy, przesunięcia, zarysowania powierzchni i zmęczenie operatora poprzez synchroniczną regulację kąta i trajektorii ruchu platformy podtrzymującej podczas procesu gięcia.
Niniejsza instrukcja systematycznie wyjaśnia konstrukcję sprzętu, zasadę działania, instalację i uruchomienie, procedury obsługi, ustawienia parametrów, przepisy bezpieczeństwa, konserwację oraz typowe usterki. Może służyć jako dokument referencyjny do szkoleń z zakresu dostaw sprzętu, obsługi na miejscu oraz codziennej konserwacji.
Zakres stosowania instrukcji obsługi urządzenia do gięcia:
Prasy krawędziowe hydrauliczne CNC, hybrydowe prasy krawędziowe serwo, duży sprzęt do gięcia blachy i wspomagające systemy dozowania materiałów.
Ważna uwaga:
Urządzenia do dalszego podtrzymywania materiałów różnych producentów, modeli i systemów sterowania różnią się liczbą osi serwo, nośnością, sposobem montażu, sterowaniem synchronicznym i logiką bezpieczeństwa.
Niniejszy dokument stanowi ogólną instrukcję obsługi. Rzeczywiste użytkowanie musi być zgodne z tabliczką znamionową urządzenia, instrukcjami producenta, schematami elektrycznymi oraz parametrami odbioru na miejscu.
1. Przegląd urządzeń do gięcia z podajnikiem prasy krawędziowej CNC
1) Czym jest urządzenie wspomagające gięcie?
Urządzenie do śledzenia gięcia to system podtrzymywania blachy stosowany w połączeniu z giętarką. Podczas gięcia jedna strona blachy jest zaciskana przez górną i dolną matrycę giętarki, podczas gdy druga strona może się uginać lub obracać pod wpływem własnego ciężaru. Urządzenie do śledzenia gięcia prasy krawędziowej CNC podtrzymuje blachę i podąża za jej obrotem, pomagając utrzymać stabilną pozycję ruchu.
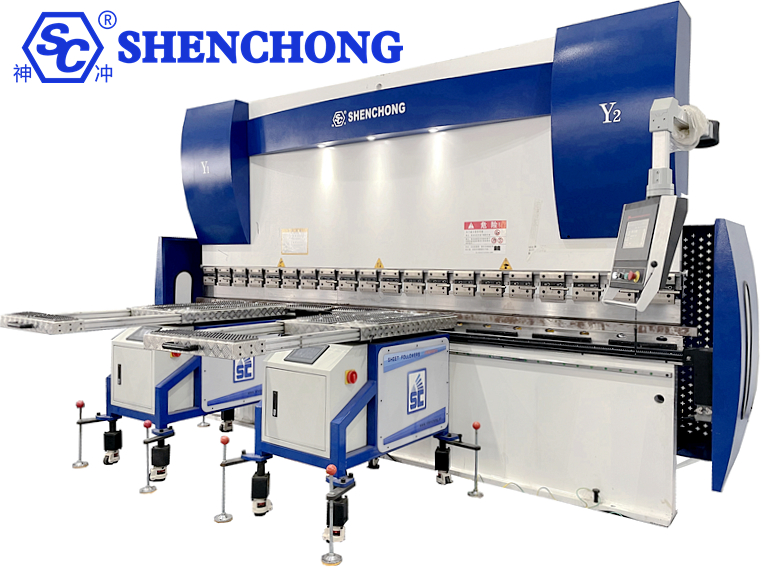
- Początkowy stan wsparcia materiałowego
Blacha jest umieszczana na platformie podtrzymującej materiał, a urządzenie podtrzymujące materiał znajduje się w pozycji gotowości lub początkowej. Operator dokonuje pozycjonowania, regulacji linijki i potwierdza przedmiot obrabiany.
- Stan zginania następczego
W miarę jak suwak opada, a blacha stopniowo się wygina, platforma podtrzymująca materiał dostosowuje swój kąt zgodnie z zadaną trajektorią lub instrukcjami systemu sterowania, stale podtrzymując blachę.
- Stan powrotu i rozładunku
Po zakończeniu gięcia urządzenie podtrzymujące materiał powraca do bezpiecznej pozycji lub przechodzi do pozycji następnego kroku, zgodnie z programem, ułatwiając usunięcie materiału, obrócenie go lub kontynuację gięcia.
2) Główne zastosowania
- Wsparcie blachy
Podczas gięcia blachy ramię podporowe podąża za ruchem blachy, zapewniając wsparcie i redukując ryzyko uginania się długich, szerokich i dużych cienkich arkuszy.
- Poprawiona stabilność zginania
Zmniejsza kołysanie, zmiany położenia i lokalne odkształcenia wywołane własnym ciężarem blachy, pomagając zachować spójność wymiarów i kątów gięcia.
- Zmniejszona intensywność pracy
W przypadku dużych paneli klimatyzacyjnych, paneli wind, obudów szafek i długich arkuszy ramię podporowe zmniejsza obciążenie operatorów, którzy muszą ciągle podnosić arkusze.
- Obsługuje gięcie półautomatyczne
Może współpracować z systemami sterowania giętarek CNC, uczestnicząc w sterowaniu programem w odpowiednich konfiguracjach, co pozwala uzyskać bardziej stabilny i powtarzalny proces gięcia.
3) Branże zastosowań
- Urządzenia klimatyzacyjne i chłodnicze: duże obudowy, kanały, zewnętrzne panele wymienników ciepła.
- Produkcja wind: panele kabinowe, panele drzwiowe, panele dekoracyjne.
- Systemy elektryczne i szafowe: szafy rozdzielcze, szafy sterownicze, szafy serwerowe.
- Maszyny budowlane: osłony ochronne, elementy konstrukcyjne. Obróbka stali nierdzewnej: duże panele dekoracyjne, obudowy urządzeń.
- Urządzenia wentylacyjne i ochrony środowiska: kanały powietrzne, obudowy urządzeń odpylających.
- Nowy sprzęt energetyczny: obudowy urządzeń akumulatorowych, części blaszane szaf do magazynowania energii.
2. Struktura sprzętu i główne komponenty
Lista głównych komponentów:
Komponenty | Główne funkcje | Skupienie na obsłudze i konserwacji |
Rama nośna | Podtrzymuje cały mechanizm i przenosi obciążenia | Sprawdź śruby mocujące, spoiny i odkształcenia konstrukcyjne |
Platforma wsparcia materiałowego | Podeprzyj wolny koniec blachy | Sprawdź zużycie, czystość i równość powierzchni |
Wsparcie następcze | Wsparcie i sterowanie obrotem platformy | Sprawdź luzy, styki łączące i zakłócenia ruchu |
Silnik serwo i sterownik | Kontroluj położenie, prędkość i trajektorię ruchu | Sprawdź alarmy, przeciążenia i połączenia elektryczne |
Mechanizm transmisyjny | Przekazanie siły napędowej do platformy podporowej | Sprawdź koła zębate, śruby pociągowe, reduktory lub korbowody |
Element sprzężenia zwrotnego pozycji | Zapewnij informację zwrotną o położeniu lub kącie | Przeprowadź inspekcję enkoderów, czujników i sygnałów sprzężenia zwrotnego |
System sterowania | Koordynowanie działań maszyny do gięcia i wsparcia materiałowego | Sprawdź parametry, programy i stan komunikacji |
Urządzenie zabezpieczające | Zapewnij zatrzymanie awaryjne, wyłączniki krańcowe i niezbędne funkcje bezpieczeństwa | Wykonaj testy funkcjonalne zgodnie ze specyfikacją producenta |
Różne urządzenia mogą nie zawierać wszystkich powyższych komponentów. Niektóre modele wykorzystują niezależne sterowniki, podczas gdy inne są bezpośrednio połączone z systemem CNC giętarki; napęd może być również serwoelektryczny lub hydrauliczny.
3. Zasada działania i kontrola synchronizacji
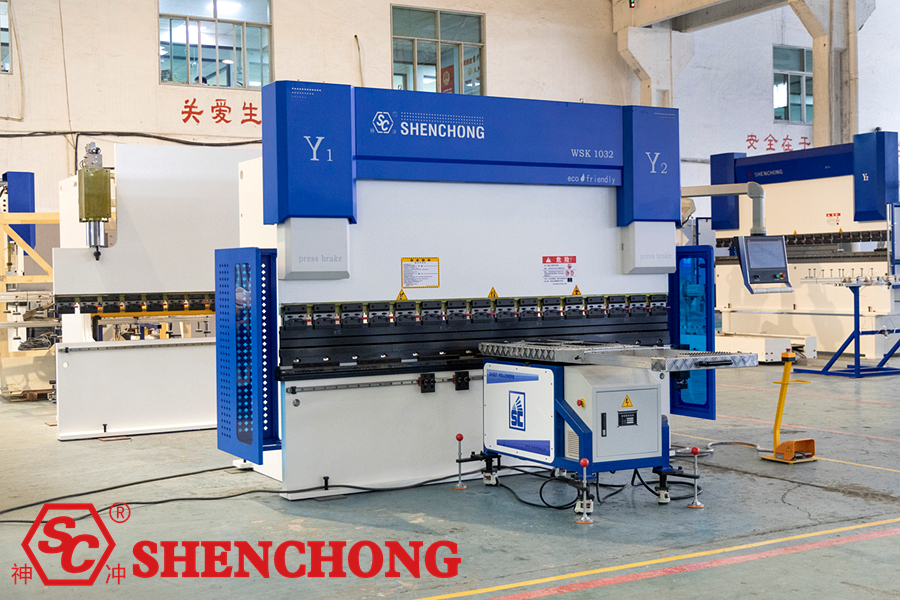
1) Podstawowa zasada działania
Głównym zadaniem systemu nadążnego prasy krawędziowej CNC jest regulacja położenia lub kąta platformy podtrzymującej materiał na podstawie ruchu suwaka maszyny gnącej i obrotu blachy, co zapewnia ciągłe i stabilne podparcie blachy podczas gięcia.
Przepływ:
Sygnał położenia/ruchu suwaka giętarki
↓
Kontroler oblicza trajektorię śledzenia i pozycję docelową
↓
Serwosterownik steruje silnikiem i mechanizmem przekładni mechanicznej
↓
Platforma podtrzymująca materiał podąża za ruchem blachy i zapewnia podparcie
↓
Informacje zwrotne o położeniu i późniejsza korekta ruchu (np. konfiguracja informacji zwrotnej w pętli zamkniętej)
To jest typowy schemat architektury sterowania. Rzeczywiste źródło sygnału, metoda sprzężenia zwrotnego i sekwencja sterowania powinny być oparte na schematach elektrycznych konkretnego urządzenia.
Biorąc za przykład powszechnie stosowane urządzenie śledzące działanie serwomechanizmu, jego proces roboczy obejmuje:
- Akwizycja sygnału: uzyskiwanie informacji o położeniu suwaka, stanie ruchu lub sprzężeniu zwrotnym ze specjalnych czujników.
- Obliczanie trajektorii: Kontroler oblicza pozycję docelową na podstawie ruchu suwaka, ustawionych parametrów i krzywej śledzenia.
- Napęd: Serwosystem napędza ramię podtrzymujące materiał lub platformę, aby się poruszały.
- Synchroniczne podążanie: Platforma dostosowuje się do kąta gięcia blachy.
- Powrót Reset: Po zgięciu system powraca do ustawionej pozycji zgodnie z programem.
2) Główne tryby ruchu urządzenia śledzącego
A. Monitorowanie Rotary
Platforma podtrzymująca materiał obraca się wokół punktu podparcia, podążając za kątem gięcia blachy. Jest powszechnie stosowana w warunkach gięcia wymagających podparcia wolnego końca blachy.
B. Regulacja podnoszenia
Służy do dostosowywania się do różnych wysokości form, wysokości obrabianych elementów lub pozycji montażu sprzętu. Podnoszenie może być regulowane ręcznie lub realizowane za pomocą silnika lub innego mechanizmu napędowego.
C. Ruch pomocniczy
Powierzchnia podparcia materiału wykorzystuje łożyska kulkowe, rolki lub inne konstrukcje o niskim tarciu, aby ułatwić pozycjonowanie, przesuwanie i obracanie blachy. Nie wszystkie platformy podparcia materiału są wyposażone w te konstrukcje.
3) Które parametry wpływają na skuteczność działania mechanizmu gnącego prasy krawędziowej CNC?
Czynniki wpływające | Potencjalne problemy | Dostosuj kierunek |
Pozycja startowa do kontynuacji | Utrata podparcia lub zakłócenia w przypadku zgięcia blachy | Kalibracja zgodnie z położeniem przedmiotu obrabianego i formy |
Prędkość śledzenia | Platforma nie nadąża za blachą lub porusza się zbyt szybko | Dostosuj krzywą prędkości zgodnie z instrukcją obsługi urządzenia |
Kąt śledzenia | Niedopasowanie pozycji platformy i blachy | Ponowna kalibracja kąta lub trajektorii |
Sprzężenie zwrotne czujnika | Następujące opóźnienie, błąd pozycji | Sprawdź instalację sygnału i czujnika |
Masa przedmiotu obrabianego i środek ciężkości | Niestabilne wsparcie, przeciążenie napędu | Przelicz obciążenie i pozycję podparcia |
Otwór i wysokość formy | Niewłaściwa pozycja platformy lub kolizja | Ponowna regulacja położenia mechanicznego i parametrów procesu |
Zasada kluczowa:
Nie ustawiaj po prostu maksymalnej prędkości ruchu powrotnego. Odpowiednia prędkość, kąt, pozycja startowa i trajektoria powrotu są ważniejsze niż samo zwiększenie prędkości.
4. Instalacja i regulacja mechaniczna
Zaleca się, aby instalację i pierwsze uruchomienie przeprowadził producent urządzenia lub wykwalifikowani technicy. Miejsce instalacji i odstępy różnią się w zależności od konstrukcji urządzenia. Wymiary z innych modeli nie mogą być bezpośrednio zastosowane do tego urządzenia.
1) Przygotowanie przed instalacją
Przed instalacją należy sprawdzić następujące elementy:
- Sprawdź model urządzenia następczego, obciążenie znamionowe i model maszyny do gięcia.
- Sprawdź ramę, powierzchnię podparcia materiału, ramię podporowe i elementy przekładni pod kątem uszkodzeń.
- Sprawdź, czy fundament, na którym zainstalowano urządzenie, lub podstawa ruchoma spełniają wymagania.
- Sprawdź, czy napięcie zasilania, uziemienie i interfejsy elektryczne spełniają wymagania sprzętowe.
- Przygotuj rysunki sprzętu, schematy okablowania i instrukcje instalacji.
- Oczyść obszar przed giętarką, pozostawiając miejsce na ruch urządzenia podtrzymującego materiał.
- Na podstawie oceny ryzyka na miejscu wprowadź środki zapobiegające wyłączeniu zasilania, oznakowaniu i przypadkowemu uruchomieniu.
2) Kroki instalacji mechanicznej
– Pozycjonowanie Podążnik prasy krawędziowej CNC
Przesuń urządzenie uzupełniające do wyznaczonej pozycji przed giętarką, upewniając się, że nie ma żadnych kolizji pomiędzy platformą podtrzymującą materiał, ramieniem podtrzymującym i obszarem roboczym giętarki.
– Regulacja wysokości
Dostosuj wysokość podparcia materiału do powierzchni roboczej dolnej matrycy giętarki, wysokości matrycy oraz wymagań dotyczących podparcia przedmiotu obrabianego. Należy przestrzegać zaleceń producenta dotyczących ustawienia podparcia, np. płaszczyzny, nieco niższego lub innych parametrów.
– Regulacja odległości przód-tył
Upewnij się, że powierzchnia podparcia materiału jest w pozycji, która może skutecznie podeprzeć obrabiany przedmiot, a jednocześnie, że blacha nie będzie uderzać w powierzchnię podparcia materiału ani w mechanizm podczas obrotu.
– Sprawdzanie położenia od lewej do prawej
Sprawdź, czy element podpierający materiał jest dopasowany do środka ciężkości przedmiotu obrabianego, długości gięcia i zakresu podparcia. W przypadku stosowania wielu elementów podpierających materiał, sprawdź również, czy nie kolidują one ze sobą.
– Zabezpiecz i sprawdź ponownie
Dokręć połączenia mechaniczne, hamulce kółek lub mocowania stóp zgodnie ze specyfikacją i sprawdź wypoziomowanie i prześwit.
3) Połączenia elektryczne i kontrola sygnału
Instalacja elektryczna powinna być wykonana przez wykwalifikowanego elektryka zgodnie z rysunkami technicznymi. Nie należy oceniać metody okablowania wyłącznie na podstawie koloru kabla lub wyglądu interfejsu.
Główne elementy kontroli obejmują:
Elementy kontroli | Wymagania dotyczące akceptacji |
Główne źródło zasilania | Konfiguracja napięcia, częstotliwości i zabezpieczeń spełnia wymagania podane na tabliczce znamionowej. |
Uziemienie ochronne | Połączenie uziemiające jest niezawodne. |
Sterownik serwomechanizmu | Modele się zgadzają, nie ma żadnych nieprawidłowych alarmów. |
Czujnik położenia | Instalacja jest bezpieczna, zmiany sygnału są prawidłowe. |
Komunikacja kontrolna | Sygnały giętarek i serwomechanizmów są zgodne z definicjami interfejsu. |
Wyłączniki krańcowe i wyłączniki awaryjne | Kontrole i testy funkcjonalne są przeprowadzane zgodnie z logiką projektową. |
Układ kabli | Brak tarcia, ściskania i splątywania z ruchomymi częściami. |
Uwaga specjalna:
W przypadku korzystania z zewnętrznej wagi magnetycznej, niezależnego sterownika PLC lub dedykowanego czujnika przemieszczenia suwaka, należy ściśle przestrzegać schematu okablowania odpowiedniego modelu podczas instalacji. Nie należy podłączać sygnałów arbitralnie, modyfikować obwodu bezpieczeństwa giętarki ani pomijać funkcji zabezpieczających.
5. Uruchomienie, debugowanie i pierwsze uruchomienie
1) Lista kontrolna przed uruchomieniem
Przed rozpoczęciem każdej zmiany operator powinien wykonać następujące kontrole:
Struktura mechaniczna:
- Platforma podtrzymująca materiał, ramię podtrzymujące oraz rama nie wykazują żadnych widocznych odkształceń ani pęknięć.
- Śruby łączące, urządzenia hamulcowe i mechanizmy mocujące są niezawodne.
- Trasa ruchu jest wolna od narzędzi, złomu i innych przeszkód.
Instalacja elektryczna:
- Zasilanie, uziemienie i panel sterowania są w stanie prawidłowym.
- Czujniki i sterowniki nie zgłaszają żadnych nieprawidłowych alarmów.
- Urządzenia zatrzymania awaryjnego i wyłączniki krańcowe są w stanie normalnym.
Przedmiot obrabiany i forma:
- Wymiary obrabianego przedmiotu, jego masa i środek ciężkości spełniają wymagania sprzętu.
- Forma została prawidłowo zamontowana, a platforma podtrzymująca materiał jest dostosowana do ścieżki ruchu przedmiotu obrabianego.
- Blacha nie wykazuje żadnych nieprawidłowych stanów, które mogłyby powodować poślizg lub niestabilność.
2) Procedura początkowego uruchomienia
Uruchomienie sprzętu:
Po upewnieniu się, że obszar roboczy jest wolny, należy uruchomić giętarkę i kolejne urządzenia zgodnie z instrukcją producenta.
Kontrola interfejsu sterowania:
Sprawdź, czy wyświetlacz działa prawidłowo, czy stan komunikacji jest poprawny i czy nie ma żadnych nieprzetworzonych alarmów sterownika lub czujnika.
Zerowy zwrot:
Przywróć odpowiednie osie do pozycji odniesienia zgodnie z instrukcją obsługi. Jeśli urządzenie wymaga, aby suwak giętarki najpierw powrócił do pozycji zerowej, należy ściśle przestrzegać kolejności początkowej.
Wybór trybu ręcznego:
Użyj trybu ręcznego lub trybu impulsowego, aby sprawdzić kierunek ruchu, wyłączniki krańcowe i funkcję powrotu urządzenia nadążnego. Tryb ręczny nie eliminuje ryzyka awarii funkcji bezpieczeństwa.
Test bez obciążenia:
Bez żadnego przedmiotu obrabianego sprawdź każdy kierunek i zakres ruchu przy bezpiecznej prędkości określonej dla danego urządzenia.
Gięcie próbki testowej:
Korzystając z zatwierdzonego elementu testowego i warunków procesu o niskim ryzyku, sprawdź, czy działanie podpierające materiał jest zgodne z ruchem blachy.
Produkcja po potwierdzeniu:
Sprawdź jakość gięcia, stabilność podparcia materiału, odstęp między elementami ruchu i funkcjonalność urządzeń zabezpieczających, a następnie zapisz wyniki debugowania.
3) Jak ustawić kluczowe parametry?
Parametry | Zasady konfiguracji | Typowe błędy |
Oryginalna pozycja | Kalibracja zgodnie z programem punktów odniesienia sprzętu | Niewłaściwe ustawienie początku powoduje nieprawidłowy udar |
Pozycja startowa | Zapewnij odpowiednie umiejscowienie przedmiotu obrabianego i początkową stabilność podparcia | Niewystarczające podparcie materiału przed gięciem blachy |
Prędkość śledzenia | Dopasuj prędkość gięcia do charakterystyki przedmiotu obrabianego | Niedopasowanie spowodowane zbyt wolną lub zbyt dużą prędkością |
Kąt obserwacji | Ustaw zgodnie z kształtem przedmiotu obrabianego i logiką sterowania | Poślizg względny pomiędzy powierzchnią podparcia materiału a blachą |
Pozycja powrotna | Zapewnij wystarczająco dużo miejsca na rozładunek, przewrócenie i następny krok | Uderzenie w przedmiot obrabiany lub formę podczas suwu powrotnego |
Pozycja graniczna | Kalibracja na podstawie rzeczywistego dopuszczalnego skoku mechanizmu | Ruch przekraczający limity lub przedwczesne wyzwolenie wyłączników krańcowych |
Ustawienie obciążenia | Nie przekraczać wartości podanych na tabliczce znamionowej i określonych warunków pracy. | Alarm przeciążenia, deformacji lub siłownika |
Nazwy parametrów i logika ustawień różnych kontrolerów nie są jednolite. Podczas wstępnego debugowania, wartości oryginalne powinny być rejestrowane element po elemencie, a parametry powinny zostać zapisane jako kopia zapasowa przed modyfikacją. Parametrów związanych z bezpieczeństwem nie należy modyfikować arbitralnie, ani wyłączać alarmów.
6. Standardowa procedura dalszej operacji gięcia
Poniższa procedura dotyczy typowych warunków gięcia półautomatycznego z ręcznym podawaniem i późniejszym wsparciem pomocniczym.
Krok 1: Potwierdź proces i przedmiot obrabiany
Sprawdź materiał, grubość, długość, wagę, kierunek gięcia, otwór formy i kolejność procesu obróbki blachy.
Sprawdź, czy nośność urządzenia uzupełniającego jest wystarczająca do spełnienia rzeczywistych warunków podparcia.
Krok 2: Dostosuj położenie podparcia materiału
Dostosuj wysokość podparcia materiału, położenie przód-tył oraz położenie lewo-prawo, w zależności od rozmiaru przedmiotu obrabianego. Upewnij się, że przedmiot obrabiany jest stabilnie umieszczony i nie przechyli się pod wpływem własnego ciężaru lub obciążenia mimośrodowego.
Krok 3: Wybierz tryb pracy
Wybierz tryb ręczny, próbny lub automatyczny zgodnie z instrukcją obsługi urządzenia i sprawdź, czy program gięcia, parametry kontrolne i stan bezpieczeństwa są prawidłowe.
Krok 4: Wykonaj gięcie
Rozpocznij gięcie zgodnie z zalecaną metodą sterowania. Sprawdź, czy platforma transportowa płynnie przesuwa się po blasze. Nigdy nie wkładaj rąk w niebezpieczne obszary górnej i dolnej matrycy, ramienia podporowego ani innych ruchomych mechanizmów.
Krok 5: Wykonaj ruch powrotny i rozładuj materiał
Przed przystąpieniem do usuwania materiału, obracania go lub przejścia do następnego procesu zgodnie z wymaganiami procesu należy sprawdzić, czy suwak i urządzenie transportujące materiał znajdują się w stanie umożliwiającym bezpieczny rozładunek.
Sześć kluczowych wymagań podczas eksploatacji:
- Nie należy przekraczać znamionowego obciążenia urządzenia ani dopuszczalnego zakresu obciążenia poza środkiem.
- Nie należy naciskać rękoma na ramię transportujące ruchomy materiał ani na mechanizm przekładniowy.
- Nie stój w niebezpiecznych miejscach, gdzie duże arkusze blachy mogą się huśtać, odbijać lub spadać.
- Nie należy wykonywać nieautoryzowanych ingerencji ręcznych w trybie automatycznym.
- Jeśli okaże się, że materiał nie jest zsynchronizowany, zaciął się, zderza się lub wydaje nietypowe dźwięki, należy bezpiecznie zatrzymać maszynę zgodnie z obowiązującą na miejscu procedurą awaryjną.
- Nie należy kontynuować produkcji poprzez wielokrotne resetowanie, wymuszanie wyjścia lub omijanie blokad, dopóki usterka nie zostanie usunięta.
7. Techniki użytkowania różnych przedmiotów obrabianych
1) Gięcie długich, cienkich blach
Należy skupić się na tym, aby zapobiec uginaniu się blachy pod wpływem własnego ciężaru, odchyleniu linii gięcia lub niepotrzebnym zarysowaniom powierzchni. 1) Pozycje podparcia i trajektorie śledzenia powinny być odpowiednio ustawione.
2) Gięcie dużych, ciężkich blach
Priorytetem powinno być obliczenie masy płyty, środka ciężkości, siły reakcji podpory i obciążenia mimośrodowego. Urządzenie podtrzymujące materiał może nie być w stanie udźwignąć pełnego ciężaru przedmiotu obrabianego; w razie potrzeby należy zastosować dodatkowe systemy podnoszenia lub podparcia zatwierdzone przez zespół inżynierów.
3) Nadwozia skrzynkowe i wielokrotne zagięcia
Skoncentruj się na sprawdzeniu, czy zagięte krawędzie, krawędzie z kołnierzem bocznym i wystające elementy kolidują z platformą podtrzymującą materiał, ramionami podporowymi i ramą. W razie potrzeby dostosuj kolejność gięcia.
4) Płyty aluminiowe i panele dekoracyjne
W pierwszej kolejności należy stosować czyste powierzchnie podtrzymujące materiał, łożyska kulkowe lub materiały ochronne odpowiednie do powierzchni przedmiotu obrabianego. Należy również sprawdzić, czy nie ma wiórów metalowych, ostrych krawędzi i ciał obcych, aby zmniejszyć ryzyko zarysowań.
8. Typowe usterki i metody rozwiązywania problemów
Objawy usterki | Możliwe przyczyny | Instrukcje rozwiązywania problemów |
Urządzenie śledzące nie uruchamia się | Awaria zasilania, brak zresetowania zatrzymania awaryjnego, niespełnione warunki uruchomienia | Sprawdź zasilanie, alarmy i stan bezpieczeństwa |
Platforma materiałowa nie podąża | Brak sygnału z czujnika, błąd komunikacji, nieprawidłowy tryb sterowania | Sprawdź sygnały zwrotne, stan komunikacji i tryb |
Kierunek dalszych działań jest odwrócony | Błąd konfiguracji kierunku lub nieprawidłowe parametry | Po wyłączeniu należy sprawdzić konfigurację kierunkową zgodnie z procedurami producenta |
Znaczne opóźnienie ruchu | Nieprawidłowe działanie sprzężenia zwrotnego, niedopasowanie parametrów trajektorii, nadmierny opór mechaniczny | Sprawdź sygnały, parametry i stan ruchu mechanicznego |
Wibracje platformy lub nietypowy hałas | Luźne połączenie, zużycie przekładni, zacięcie mechanizmu | Po wyłączeniu i odcięciu zasilania należy sprawdzić konstrukcję mechaniczną |
Alarm przeciążenia serwa | Przeciążenie, zakłócenia mechaniczne, nienormalna rezystancja transmisji | Wyeliminuj zakłócenia i sprawdź stan obciążenia i napędu |
Nieprawidłowa pozycja początkowa | Przesunięcie punktu odniesienia, luźny czujnik lub zmiany parametrów | Ponownie wykonaj zalecaną procedurę kalibracji |
Zarysowania powierzchni przedmiotu obrabianego | Obce przedmioty, zadziory lub niewłaściwy kontakt z powierzchnią podparcia materiału | Wyczyść powierzchnię podparcia materiału i sprawdź obszar styku |
Niestabilny kąt zgięcia | Niespójne podparcie blachy, różnice materiałowe lub odchylenia od procesu | Sprawdź podparcie, formę, grubość płyty i procedurę gięcia |
Niepełny skok powrotny | Nieprawidłowe wyłączniki krańcowe, przeszkody lub nieprawidłowe parametry programu | Zatrzymaj działanie automatyczne i sprawdź skok oraz sprzężenie zwrotne |
Standardowa sekwencja rozwiązywania problemów:
- Zatrzymaj bieżącą operację i doprowadź niebezpieczne ruchy do stanu bezpiecznego zgodnie ze specyfikacją sprzętu.
- Jeśli konieczna jest kontrola wewnętrznych mechanizmów lub okablowania, należy wykonać wymaganą izolację energetyczną, zablokować je i oznaczyć, a następnie potwierdzić, że resztkowa energia została bezpiecznie uwolniona.
- Rejestruj kody alarmów, etap, na którym wystąpił błąd, informacje o obrabianym przedmiocie i wszelkie zjawiska nietypowe.
- Dokonaj przeglądu zgodnie z listą usterek; naprawy wykraczające poza uprawnienia operatora powinny być wykonywane przez wykwalifikowany personel.
- Po rozwiązaniu problemów należy ponownie sprawdzić funkcje bezpieczeństwa i przeprowadzić wymagany test bez obciążenia oraz weryfikację próbek przed wznowieniem produkcji.
9. Plan konserwacji
Cykle konserwacji należy określić na podstawie częstotliwości użytkowania sprzętu, środowiska pracy, warunków obciążenia oraz wymagań producenta. Poniższa tabela przedstawia sugerowany harmonogram codziennej konserwacji i nie przedstawia obowiązkowych cykli dla wszystkich modeli.
Cykl | Zawartość konserwacji | Normy inspekcji |
Na zmianę | Wyczyść powierzchnię podparcia materiału, sprawdź wygląd, alarmy i stan ruchu | Brak obcych obiektów, brak nietypowych dźwięków |
Tygodnik | Sprawdź złącza, hamulce kół, kable i mocowanie czujnika | Brak luzów, śladów zużycia lub uszkodzeń |
Miesięczny | Sprawdź powtarzalność, działania graniczne i luzy | Spełnia dopuszczalne odchylenia określone przez urządzenie |
Zgodnie z harmonogramem producenta | Sprawdź elementy skrzyni biegów, punkty smarowania, łożyska i przekładnię redukcyjną | Smarowanie i warunki zużycia spełniają wymagania |
Regularny profesjonalna konserwacja | Sprawdź układ elektryczny, napęd, uziemienie i funkcje bezpieczeństwa | Wyniki testów spełniają specyfikacje sprzętu |
Po naprawach nietypowych | Sprawdź ponownie położenie mechaniczne, sprzężenie zwrotne, blokady i dalszą trajektorię | Produkcja może zostać wznowiona dopiero po weryfikacji i zatwierdzeniu |
1) Smarowanie i czyszczenie
Stosuj środek smarny o określonym gatunku wyłącznie w miejscach wyznaczonych przez producenta.
Nie należy bez powodu spryskiwać serwomotorów, enkoderów i elementów elektrycznych środkami czyszczącymi.
Usuń wióry metalowe, plamy oleju i ostre obce przedmioty z platformy podtrzymującej materiał.
Niezwłocznie zajmij się wszelkimi problemami, takimi jak niedostateczne smarowanie, wycieki oleju, zużycie lub nienormalny wzrost temperatury.
2) Czujniki i układ sterowania
Sprawdź, czy czujniki położenia i ich mocowania nie są luźne.
Sprawdź skalę magnetyczną, złącza i kable sygnałowe pod kątem uszkodzeń spowodowanych uderzeniami i zanieczyszczeń.
Tworzenie kopii zapasowej parametrów kontrolera i konfiguracji sprzętu.
Nie uaktualniaj oprogramowania, nie modyfikuj parametrów sterownika ani nie przywracaj ustawień fabrycznych w sposób arbitralny.
3) Ponowne uruchomienie po długotrwałym wyłączeniu
Po dłuższym postoju należy sprawdzić konstrukcję mechaniczną, zasilanie, smarowanie, czujniki i funkcje bezpieczeństwa.
Po ponownym uruchomieniu należy najpierw wykonać zerowanie i próbę bez obciążenia zgodnie ze specyfikacją producenta, a następnie wykonać gięcie próbki testowej. Nie należy od razu wznawiać produkcji z pełnym obciążeniem.
10. Często zadawane pytania dotyczące urządzeń do podtrzymywania materiałów (FAQ)
P1: Czy urządzenie wspomagające gięcie może poprawić dokładność gięcia?
Może poprawić stabilność obróbki w określonych warunkach. Pomaga poprawić spójność obrabianego przedmiotu poprzez podparcie blachy, redukując ugięcia i odchylenia położenia. Jednak na ostateczną dokładność nadal wpływa stan giętarki, matrycy, różnice materiałowe, parametry kompensacji i procedury operacyjne.
P2: Czy urządzenie do dalszego podtrzymywania materiału jest odpowiednie dla wszystkich giętarek?
Nie. Konieczne jest potwierdzenie miejsca montażu maszyny, nośności urządzenia podtrzymującego materiał, zakresu ruchu, interfejsu sterowania oraz blokad bezpieczeństwa. Niektóre urządzenia wymagają dedykowanych wsporników lub modyfikacji producenta.
P3: Czy urządzenie do dalszego wspomagania materiałowego może całkowicie zastąpić pracę ręczną?
Niekoniecznie. Może to ograniczyć ręczne podnoszenie i prace pomocnicze, ale zarządzanie bezpieczeństwem załadunku, pozycjonowania, obracania, podnoszenia i złożonych elementów obrabianych nadal zależy od konfiguracji sprzętu i poziomu automatyzacja.
P4: Co powinienem zrobić, jeśli ramię podtrzymujące materiał zacznie wibrować podczas pracy?
Należy zatrzymać odpowiednie przetwarzanie i sprawdzić maszynę pod kątem luzu mechanizmów, zakłóceń ruchu, zanieczyszczenia prowadnicy, zużycia przekładni lub nieprawidłowości w sterowaniu. Nie należy bezpośrednio zwiększać prędkości ani dowolnie modyfikować wzmocnienia serwomechanizmu w celu zamaskowania problemu.
P5: Jak uniknąć zarysowania powierzchni blach ze stali nierdzewnej?
Utrzymuj powierzchnię nośną w czystości, usuwaj wióry i zadziory metalowe, dobierz odpowiednie środki ochrony powierzchni przedmiotu obrabianego oraz sprawdzaj ślizganie się i kontakt blachy w trakcie procesu kontroli.
P6: Jak często wymagana jest konserwacja?
Należy przestrzegać cyklu konserwacji określonego przez producenta. Czyszczenie i kontrola wizualna mogą być zazwyczaj przeprowadzane w ramach każdej zmiany, natomiast kontrola mechanizmu przekładni, elementów złącznych i stanu położenia powinna być częścią okresowej konserwacji, a harmonogram powinien być dostosowywany do intensywności eksploatacji.
P7: Czy urządzenie do dalszego podtrzymywania materiału można zintegrować ze stanowiskiem gięcia robota?
Niektóre modele potrafią to zrobić, ale wymaga to kompleksowego uwzględnienia zakresu ruchu robota, trajektorii ramienia podtrzymującego materiał, pozycji chwytaka obrabianego przedmiotu, komunikacji sterującej i blokad bezpieczeństwa. Ponadto konieczne jest przeprowadzenie oceny ryzyka na poziomie systemu i debugowania.
11. Podsumowanie instrukcji: Podstawowe zasady prawidłowego użytkowania
Skuteczne wykorzystanie Prasa krawędziowa CNC zginanie następujeer urządzenie można podsumować w sześciu podstawowych zadaniach:
- Prawidłowy dobór: Konstrukcja urządzenia, nośność i metoda sterowania są dostosowane do rodzaju obrabianego przedmiotu i maszyny do gięcia.
- Dane techniczne instalacji: Pozycja instalacji, połączenie mechaniczne, punkt zerowy i wyłączniki krańcowe spełniają wymagania producenta.
- Dopasowanie programu: Zweryfikowano parametry arkusza, kolejność gięcia i trajektorię podparcia materiału.
- Stabilna praca: ramię podtrzymujące materiał porusza się skoordynowanie z materiałem w arkuszu, bez nienormalnego popychania, poślizgu lub kolizji.
- Terminowa konserwacja: Regularnie przeprowadzane są kontrole mechanizmu ruchu, układu sterowania, powierzchni podparcia i funkcji bezpieczeństwa.
- Bezpieczeństwo przede wszystkim: Wszelkie nieprawidłowości są rozpatrywane zgodnie z przepisami, a produkcja nie jest kontynuowana bez funkcji ochronnej ekranu.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese