Tabla de contenido
El dispositivo de soporte para plegado de prensas CNC es un dispositivo auxiliar que se instala delante de la máquina plegadora para soportar chapas metálicas grandes o pesadas. Reduce la deformación, el desplazamiento, los arañazos en la superficie y la fatiga del operario al ajustar de forma sincronizada el ángulo y la trayectoria de movimiento de la plataforma de soporte durante el proceso de plegado.
Este manual explica sistemáticamente la estructura del equipo, su principio de funcionamiento, la instalación y puesta en marcha, los procedimientos operativos, la configuración de parámetros, las normas de seguridad, el mantenimiento y las averías comunes. Puede servir como documento de referencia para la formación durante la entrega del equipo, su funcionamiento in situ y el mantenimiento diario.
Ámbito de aplicación del manual de usuario para el seguimiento del doblado:
Prensas plegadoras hidráulicas CNC, plegadoras servohíbridas, equipos de doblado de chapa metálica de gran tamaño y sistemas de soporte de materiales de seguimiento.
Nota importante:
Los dispositivos de soporte de materiales de seguimiento, procedentes de diferentes fabricantes, modelos y sistemas de control, varían en cuanto al número de ejes servo, la capacidad de carga, el método de instalación, el control síncrono y la lógica de seguridad.
Este documento es un manual de operación general. El uso real debe basarse en la placa de características del equipo, las instrucciones del fabricante, los diagramas eléctricos y los parámetros de aceptación en el sitio.
1. Descripción general del equipo seguidor de plegado para prensas plegadoras CNC
1) ¿Qué es un dispositivo de soporte de seguimiento de flexión?
Un dispositivo de seguimiento de plegado es un sistema de soporte de chapa metálica que se utiliza junto con una máquina plegadora. Durante el plegado, un lado de la chapa queda sujeto por las matrices superior e inferior de la máquina, mientras que el otro lado puede ceder o girar debido a su propio peso. El seguidor de plegado de la prensa plegadora CNC soporta la chapa metálica y sigue su rotación, lo que ayuda a mantener una postura de movimiento estable.
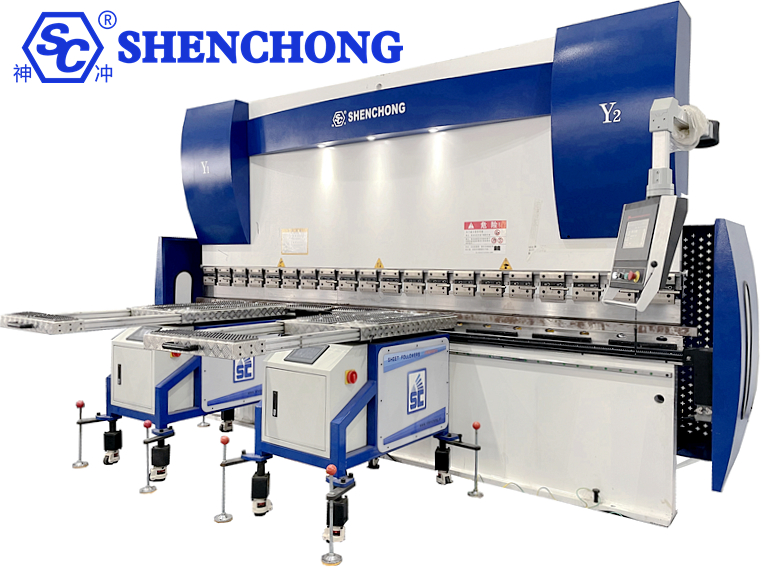
- Estado inicial de apoyo material
La chapa metálica se coloca sobre la plataforma de soporte y el dispositivo de soporte se sitúa en posición de espera o inicial. El operario completa el posicionamiento, el ajuste de la regla y la verificación de la pieza.
- Seguimiento del estado de flexión
A medida que el deslizador desciende y la chapa metálica se dobla gradualmente, la plataforma de soporte del material ajusta su ángulo según la trayectoria establecida o las instrucciones del sistema de control, sosteniendo continuamente la chapa metálica.
- Estado de retorno y descarga
Una vez finalizado el doblado, el dispositivo de soporte del material vuelve a una posición segura o entra en la siguiente posición según el programa, lo que facilita la retirada del material, el volteo o el doblado continuo.
2) Aplicaciones principales
- Soporte de chapa metálica
Durante el doblado de la chapa metálica, el brazo de soporte sigue el movimiento de la chapa, proporcionando apoyo y reduciendo el riesgo de que se combe en chapas largas, anchas y delgadas de gran tamaño.
- Mayor estabilidad a la flexión
Reduce el balanceo, los cambios de posición y la deformación localizada causada por el propio peso de la chapa metálica, lo que ayuda a mantener la uniformidad en las dimensiones y los ángulos de plegado.
- Menor intensidad de trabajo
Para paneles de aire acondicionado de gran tamaño, paneles de ascensores, carcasas de armarios y láminas largas, el brazo de soporte reduce la carga de trabajo de los operarios que necesitan levantar las láminas continuamente.
- Admite doblado semiautomático
Puede funcionar conjuntamente con los sistemas de control de las máquinas dobladoras CNC, participando en el control del programa en configuraciones adecuadas para ayudar a lograr un proceso de doblado más estable y repetible.
3) Industrias de aplicación
- Equipos de aire acondicionado y refrigeración: grandes carcasas, conductos, paneles exteriores de intercambiadores de calor.
- Fabricación de ascensores: Paneles de cabina, paneles de puertas, paneles decorativos.
- Sistemas eléctricos y de armarios: Armarios de distribución, armarios de control, armarios para servidores.
- Maquinaria de construcción: Cubiertas protectoras, componentes estructurales. Procesamiento de acero inoxidable: grandes paneles decorativos, carcasas de equipos.
- Equipos de ventilación y protección ambiental: conductos de aire, carcasas para equipos de eliminación de polvo.
- Equipos de nueva generación de energía: carcasas para equipos de baterías, piezas de chapa metálica para armarios de almacenamiento de energía.
2. Estructura del equipo y componentes principales
Lista de componentes principales:
Componentes | Funciones principales | Enfoque en Operación y Mantenimiento |
Estructura de transporte | Soportar todo el mecanismo y transferir cargas | Inspeccione los pernos de fijación, las soldaduras y la deformación estructural. |
Plataforma de soporte de materiales | Sujete el extremo libre de la chapa metálica. | Inspeccione el desgaste de la superficie, la limpieza y la nivelación. |
Brazo de soporte de seguimiento | Apoyar e impulsar la rotación de la plataforma. | Inspeccione las holguras, los pasadores de conexión y la interferencia de movimiento. |
Servomotor y controlador | Controlar la posición, la velocidad y la trayectoria del movimiento. | Inspeccione las alarmas, las sobrecargas y las conexiones eléctricas. |
Mecanismo de transmisión | Transmitir fuerza motriz a la plataforma de soporte | Inspeccione los engranajes, los husillos, los reductores o las bielas. |
Elemento de retroalimentación de posición | Proporcionar retroalimentación sobre la posición o el ángulo. | Inspeccione los codificadores, los sensores y las señales de retroalimentación. |
Sistema de control | Coordinar las acciones de la máquina dobladora y del soporte del material. | Inspeccione los parámetros, los programas y el estado de la comunicación. |
Dispositivo de seguridad | Proporcionar parada de emergencia, interruptores de límite y las características de seguridad necesarias. | Realizar las pruebas funcionales según lo especificado por el fabricante. |
Es posible que los distintos dispositivos no incluyan todos los componentes mencionados. Algunos modelos utilizan controladores independientes, mientras que otros están conectados directamente al sistema CNC de la máquina dobladora; el método de accionamiento también puede ser servoeléctrico o hidráulico.
3. Principio de funcionamiento y control de sincronización
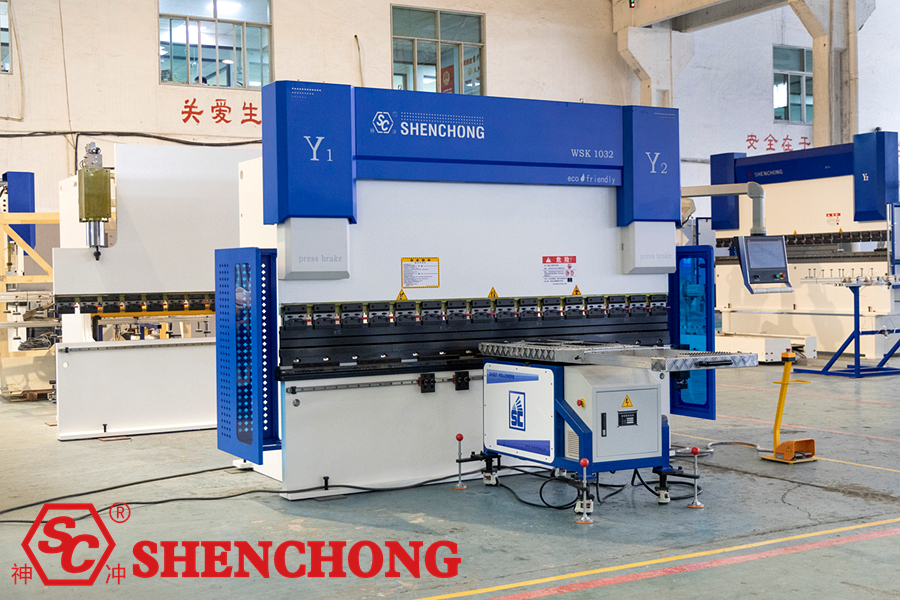
1) Principio básico de funcionamiento
La función principal del sistema de seguimiento de plegado de la prensa plegadora CNC es ajustar la posición o el ángulo de la plataforma de soporte del material en función del movimiento del deslizador de la máquina plegadora y la rotación de la chapa metálica, garantizando así un soporte continuo y estable para la chapa metálica durante el plegado.
Fluir:
Señal de posición/movimiento del deslizador de la máquina dobladora
↓
El controlador calcula la trayectoria de seguimiento y la posición objetivo.
↓
El servocontrolador controla el motor y el mecanismo de transmisión mecánica.
↓
La plataforma de soporte de materiales sigue el movimiento de la chapa metálica y proporciona soporte.
↓
Retroalimentación de posición y corrección de movimiento subsiguiente (por ejemplo, configuración de retroalimentación de bucle cerrado).
Este es un diagrama típico de arquitectura de control. La fuente de señal, el método de retroalimentación y la secuencia de control deben basarse en los planos eléctricos específicos del equipo.
Tomando como ejemplo un dispositivo de seguimiento de servomotor común, su proceso de funcionamiento incluye:
- Adquisición de señales: Obtención de la posición del deslizador, el estado de movimiento o la retroalimentación de sensores específicos.
- Cálculo de trayectoria: El controlador calcula la posición objetivo basándose en el movimiento del deslizador, los parámetros establecidos y la curva de seguimiento.
- Funcionamiento del accionamiento: El sistema de servomotores acciona el brazo o la plataforma de soporte del material para que se mueva.
- Seguimiento síncrono: La plataforma se ajusta según el ángulo de flexión de la chapa metálica.
- Reinicio de retorno: Después de doblarse, el sistema regresa a la posición establecida según el programa.
2) Modos de movimiento principales del dispositivo de seguimiento
A. Seguimiento rotario
La plataforma de soporte gira alrededor de un punto de apoyo, siguiendo el ángulo de flexión de la chapa metálica. Se utiliza habitualmente en trabajos de flexión que requieren el soporte del extremo libre de la chapa.
B. Ajuste de elevación
Se utiliza para adaptarse a diferentes alturas de moldes, alturas de piezas o posiciones de instalación del equipo. El levantamiento puede ajustarse manualmente o realizarse mediante un motor u otro mecanismo de accionamiento.
C. Movimiento Auxiliar
La superficie de soporte del material utiliza rodamientos de bolas, rodillos u otras estructuras de baja fricción para facilitar el posicionamiento, el movimiento y el volteo de la chapa metálica. No todas las plataformas de soporte de material están equipadas con estas estructuras.
3) ¿Qué parámetros afectan al efecto de seguimiento de plegado en la prensa plegadora CNC?
Factores influyentes | Problemas potenciales | Ajustar la dirección |
Posición de inicio de seguimiento | Pérdida de soporte o interferencia cuando se dobla la chapa metálica. | Calibrar según la posición de la pieza de trabajo y del molde. |
Velocidad de seguimiento | La plataforma no puede seguir el ritmo de la chapa metálica o se mueve demasiado rápido. | Ajuste la curva de velocidad según el manual del equipo. |
Ángulo de seguimiento | Desajuste en la postura de la plataforma y la chapa metálica | Recalibrar el ángulo o la trayectoria |
Retroalimentación del sensor | Tras el retraso, error de posición | Compruebe la instalación de la señal y del sensor. |
Peso de la pieza de trabajo y centro de gravedad | Soporte inestable, sobrecarga de la unidad | Recalcular la carga y la posición de apoyo. |
Abertura y altura del molde | Posición inadecuada de la plataforma o colisión | Reajuste de la posición mecánica y los parámetros del proceso. |
Principio clave:
No te limites a ajustar la velocidad de seguimiento al máximo. La velocidad, el ángulo, la posición inicial y la trayectoria de retorno adecuadas son más importantes que simplemente aumentar la velocidad.
4. Instalación y ajuste mecánico
Se recomienda que la instalación y la puesta en marcha inicial las realice el fabricante del equipo o técnicos cualificados. La ubicación y el espacio libre necesarios para la instalación varían según la estructura del equipo. Las dimensiones de otros modelos no son directamente aplicables a esta máquina.
1) Preparación previa a la instalación
Antes de la instalación, confirme los siguientes elementos:
- Verifique el modelo del dispositivo de seguimiento, la carga nominal y el modelo de la máquina dobladora.
- Inspeccione el bastidor, la superficie de apoyo del material, el brazo de soporte y los componentes de la transmisión para detectar posibles daños.
- Confirme que la base de instalación del equipo o la base móvil cumplen con los requisitos.
- Confirme que la tensión de alimentación, la conexión a tierra y las interfaces eléctricas cumplen con los requisitos del equipo.
- Prepare planos de los equipos, diagramas de cableado e instrucciones de instalación.
- Despeje la zona frente a la máquina dobladora, dejando espacio para que el dispositivo de soporte del material pueda moverse.
- En función de la evaluación de riesgos realizada in situ, implemente medidas de prevención como el apagado, el etiquetado y el arranque accidental.
2) Pasos de instalación mecánica
– Posicionamiento del Seguidor de plegado de prensa plegadora CNC
Traslade el dispositivo de seguimiento a la posición designada frente a la máquina dobladora, asegurándose de que no haya interferencias entre la plataforma de soporte del material, el brazo de soporte y el área de trabajo de la máquina dobladora.
– Ajuste de la altura
Ajuste la altura del soporte del material según la superficie de trabajo de la matriz inferior de la máquina dobladora, la altura de la matriz y los requisitos de soporte de la pieza. Si debe estar al ras, ligeramente más bajo o utilizar otros ajustes, siga las especificaciones del fabricante.
– Ajuste de la distancia de adelante hacia atrás
Asegúrese de que la superficie de soporte del material esté en una posición que pueda sostener eficazmente la pieza de trabajo, garantizando al mismo tiempo que la chapa metálica no impacte contra la superficie de soporte del material ni contra el mecanismo durante la rotación.
– Comprobación de la posición de izquierda a derecha
Confirme que el dispositivo de soporte del material se ajusta al centro de gravedad, la longitud de flexión y el rango de soporte de la pieza. Si utiliza varios dispositivos de soporte, verifique también que no haya interferencias entre ellos.
– Asegurar y volver a comprobar
Apriete las conexiones mecánicas, los frenos de las ruedas o las fijaciones de los pies según se especifique, y compruebe la nivelación y la holgura.
3) Conexiones eléctricas y comprobación de señales
El cableado eléctrico debe ser realizado por personal electricista cualificado, siguiendo los planos del equipo. No juzgue el método de cableado únicamente por el color del cable o la apariencia de la interfaz.
Los principales elementos de la inspección incluyen:
Elementos de inspección | Requisitos de aceptación |
Fuente de alimentación principal | La configuración de voltaje, frecuencia y protección cumple con los requisitos de la placa de características. |
Conexión a tierra de protección | La conexión a tierra es fiable. |
Controlador de servo | El modelo coincide, no hay alarmas anormales. |
Sensor de posición | La instalación es segura y los cambios de señal son correctos. |
Comunicación de control | Las señales de la máquina dobladora y del servomotor se ajustan a las definiciones de la interfaz. |
Interruptores de límite y paradas de emergencia | La inspección y las pruebas funcionales se realizan de acuerdo con la lógica de diseño. |
Disposición del cableado | Sin fricción, compresión ni enredo con piezas móviles. |
Nota especial:
Si utiliza una báscula magnética externa, un PLC independiente o un sensor de desplazamiento deslizante específico, siga estrictamente el diagrama de cableado del modelo correspondiente durante la instalación. No conecte señales arbitrariamente, no modifique el circuito de seguridad de la máquina dobladora ni anule las funciones de protección.
5. Puesta en marcha, depuración y primera ejecución
1) Lista de verificación previa al arranque
Antes de comenzar cada turno, el operador debe realizar las siguientes comprobaciones:
Estructura mecánica:
- La plataforma de soporte del material, el brazo de soporte y el marco no presentan deformaciones ni grietas evidentes.
- Los pernos de conexión, los dispositivos de frenado y los mecanismos de fijación son fiables.
- La ruta de desplazamiento está libre de herramientas, chatarra u otros obstáculos.
Sistema eléctrico:
- La fuente de alimentación, la conexión a tierra y el panel de control se encuentran en condiciones normales.
- Los sensores y los controladores no presentan alarmas anormales.
- Los dispositivos de parada de emergencia y de limitación de velocidad se encuentran en condiciones normales.
Pieza de trabajo y molde:
- Las dimensiones, el peso y el centro de gravedad de la pieza de trabajo cumplen con las capacidades del equipo.
- El molde está instalado correctamente y la plataforma de soporte del material coincide con la trayectoria de movimiento de la pieza de trabajo.
- La chapa metálica no presenta anomalías que puedan provocar deslizamientos o inestabilidad.
2) Procedimiento de puesta en marcha inicial
Puesta en marcha del equipo:
Tras confirmar que la zona de trabajo está despejada, ponga en marcha la máquina dobladora y el dispositivo de seguimiento de forma secuencial, siguiendo las instrucciones del fabricante.
Comprobación de la interfaz de control:
Confirme que la pantalla funciona con normalidad, que el estado de la comunicación es correcto y que no hay alarmas de controladores o sensores sin procesar.
Retorno cero:
Vuelva a colocar los ejes correspondientes en la posición de referencia según lo indicado en el manual de instrucciones. Si el equipo requiere que la corredera de la máquina dobladora vuelva primero a la posición cero, siga estrictamente la secuencia de arranque.
Selección del modo manual:
Utilice el movimiento manual o el desplazamiento para comprobar la dirección del movimiento, los interruptores de límite y la acción de retorno del dispositivo de seguimiento. El modo manual no elimina el riesgo de fallo de las funciones de seguridad.
Prueba sin carga:
Sin ninguna pieza de trabajo, verifique la dirección y el rango de movimiento de cada uno a la velocidad segura especificada para el equipo.
Prueba de flexión de la pieza:
Utilizando una pieza de prueba validada y condiciones de proceso de bajo riesgo, compruebe si la acción de soporte del material coincide con el movimiento de la chapa metálica.
Producción tras confirmación:
Verifique la calidad de la flexión, la estabilidad del soporte del material, la holgura de movimiento y el funcionamiento del dispositivo de seguridad, y registre los resultados de la depuración.
3) ¿Cómo configurar los parámetros clave?
Parámetros | Principios de configuración | Errores comunes |
Posición original | Calibrar según el programa de puntos de referencia del equipo. | Desajuste del origen que provoca un accidente cerebrovascular anormal |
Posición inicial | Garantizar la colocación de la pieza de trabajo y la estabilidad del soporte inicial. | Soporte de material insuficiente antes del doblado de la chapa metálica. |
Velocidad de seguimiento | Ajustar la velocidad de doblado y las características de la pieza de trabajo. | Desajuste causado por una velocidad excesivamente lenta o rápida. |
Ángulo de seguimiento | Configurado según la forma de la pieza y la lógica de control. | Deslizamiento relativo entre la superficie de soporte del material y la chapa metálica. |
Regresar a la posición | Asegúrese de tener suficiente espacio para descargar, voltear y el siguiente paso. | Impacto sobre la pieza de trabajo o el molde durante la carrera de retorno. |
Posición límite | Calibre en función del recorrido real admisible del mecanismo. | Movimiento que excede los límites o activación prematura de los interruptores de límite. |
Cargar configuración | No exceda las condiciones de funcionamiento indicadas en la placa de características. | Alarma por sobrecarga, deformación o actuador |
Los nombres de los parámetros y la lógica de configuración de los distintos controladores no son uniformes. Durante la depuración inicial, se deben registrar los valores originales elemento por elemento y realizar copias de seguridad de los parámetros antes de modificarlos. Los parámetros relacionados con la seguridad no deben modificarse arbitrariamente ni deben desactivarse las alarmas.
6. Procedimiento estándar de operación de doblado de seguimiento
El siguiente procedimiento se aplica a las condiciones comunes de doblado semiautomático con alimentación manual y soporte auxiliar posterior.
Paso 1: Confirmar el proceso y la pieza de trabajo
Verifique el material, el espesor, la longitud, el peso, la dirección de doblado, la abertura del molde y la secuencia del proceso de la chapa metálica.
Confirme que la capacidad de carga del dispositivo de seguimiento sea suficiente para cumplir con las condiciones de soporte reales.
Paso 2: Ajustar la posición del soporte del material.
Ajuste la altura, la posición longitudinal y la posición transversal del soporte según el tamaño de la pieza. Asegúrese de que la pieza esté colocada de forma estable y no se incline debido a su propio peso o a cargas excéntricas.
Paso 3: Seleccionar el modo de funcionamiento
Seleccione el modo manual, de prueba o de seguimiento automático según el manual del equipo y confirme que el programa de doblado, los parámetros de seguimiento y el estado de seguridad sean correctos.
Paso 4: Ejecutar el doblado
Comience a doblar siguiendo el método de control operativo prescrito. Observe si la plataforma de transporte de material sigue suavemente la chapa metálica. Nunca introduzca las manos en las zonas peligrosas de la matriz superior, la matriz inferior, el brazo de soporte u otros mecanismos móviles.
Paso 5: Complete la carrera de retorno y descargue el material.
Confirme que el deslizador y el dispositivo de transporte de material se encuentran en un estado de descarga seguro antes de proceder con la extracción del material, el volteo o el paso al siguiente proceso, de acuerdo con los requisitos del proceso.
Seis requisitos clave durante el funcionamiento:
- No exceda la carga nominal del equipo ni el rango de carga descentrada admisible.
- No utilice las manos para presionar el brazo móvil de transporte de material ni el mecanismo de transmisión.
- No se coloque en zonas peligrosas donde grandes láminas de metal puedan balancearse, rebotar o caer.
- No realice intervenciones manuales no autorizadas en modo automático.
- Si observa que el material está desincronizado, atascado, chocando o haciendo ruidos anormales, detenga la máquina de forma segura siguiendo el procedimiento de emergencia establecido en el lugar de trabajo.
- No continúe la producción reiniciando repetidamente, forzando la salida o anulando los enclavamientos hasta que se resuelva la falla.
7. Técnicas de uso para diferentes piezas de trabajo
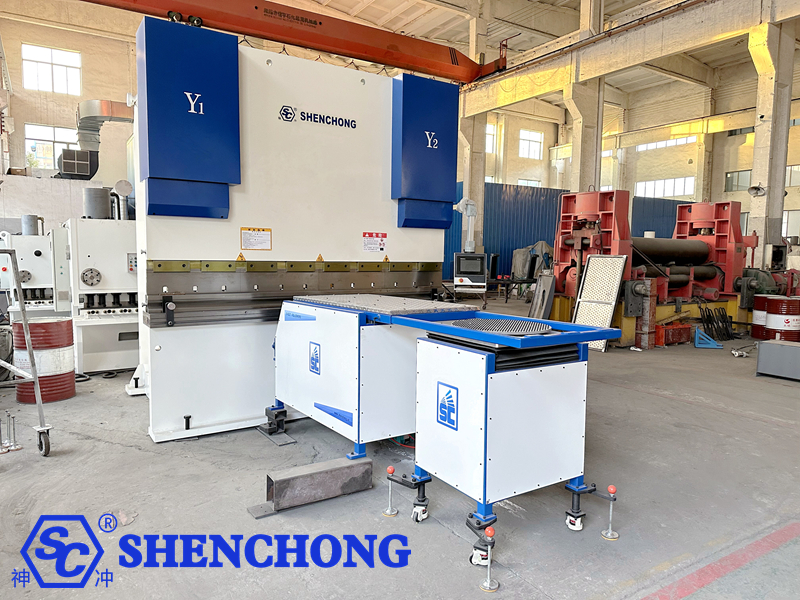
1) Doblar placas largas y delgadas
Concéntrese en evitar que el propio peso de la chapa metálica provoque deformaciones, desviaciones en la línea de flexión o arañazos innecesarios en la superficie. 1) Las posiciones de soporte y las trayectorias de seguimiento deben ajustarse adecuadamente.
2) Doblado de placas grandes y pesadas
Priorice el cálculo del peso de la placa, el centro de gravedad, la fuerza de reacción del soporte y la carga excéntrica. Es posible que el dispositivo de soporte no pueda soportar el peso total de la pieza; de ser necesario, se deberán adoptar sistemas de elevación o soporte adicionales, previamente aprobados por el equipo de ingeniería.
3) Cuerpos de caja y múltiples curvas
Concéntrese en comprobar si los bordes doblados, los bordes con reborde lateral y las protuberancias interfieren con la plataforma de soporte del material, los brazos de soporte y el bastidor. Ajuste la secuencia de doblado si es necesario.
4) Placas de aluminio y paneles decorativos
Priorice el uso de superficies de apoyo limpias, rodamientos de bolas o materiales protectores adecuados para la superficie de la pieza de trabajo, y compruebe que no haya virutas de metal, bordes afilados ni objetos extraños para reducir el riesgo de arañazos.
8. Fallos comunes y métodos de solución de problemas
Síntomas de falla | Posibles causas | Instrucciones para la solución de problemas |
El dispositivo de seguimiento no se inicia. | Mal funcionamiento de la fuente de alimentación, parada de emergencia no reiniciada, no se cumplen las condiciones de arranque. | Compruebe el estado de la fuente de alimentación, las alarmas y la seguridad. |
La plataforma Material no sigue | Sensor sin señal, fallo de comunicación, modo de control incorrecto | Compruebe las señales de retroalimentación, el estado de la comunicación y el modo. |
Se invierte la dirección del seguimiento. | Error de configuración de dirección o parámetros anómalos | Tras el apagado, compruebe la configuración direccional según los procedimientos del fabricante. |
Retraso significativo en el movimiento | Mal funcionamiento de la retroalimentación, desajuste de parámetros de trayectoria, resistencia mecánica excesiva | Verifique las señales, los parámetros y el estado del movimiento mecánico. |
Vibración de la plataforma o ruido anormal | Conexión floja, desgaste de la transmisión, atasco del mecanismo | Tras el apagado y la falta de energía, compruebe la estructura mecánica. |
Alarma de sobrecarga del servo | Sobrecarga, interferencia mecánica, resistencia de transmisión anormal | Elimine las interferencias y verifique el estado de la carga y del accionamiento. |
Posición de origen incorrecta | Desplazamiento del punto de referencia, sensor suelto o cambios de parámetros | Vuelva a ejecutar el procedimiento de calibración prescrito. |
arañazos en la superficie de la pieza de trabajo | Objetos extraños, rebabas o contacto inadecuado en la superficie de soporte del material. | Limpie la superficie de soporte del material y compruebe el área de contacto. |
Ángulo de flexión inestable | Soporte inconsistente de chapa metálica, diferencias en los materiales o desviaciones en el proceso. | Verifique el soporte, el molde, el espesor de la placa y el procedimiento de doblado. |
Golpe de retorno incompleto | Interruptores de límite anómalos, obstáculos o parámetros de programa incorrectos | Detenga el funcionamiento automático y compruebe la carrera y la retroalimentación. |
Secuencia estándar de solución de problemas:
- Detenga el funcionamiento actual y corrija los movimientos peligrosos hasta alcanzar un estado seguro, de acuerdo con las especificaciones del equipo.
- Si es necesario inspeccionar los mecanismos internos o el cableado, realice el aislamiento de energía, el bloqueo y el etiquetado prescritos, y confirme que la energía residual se ha liberado de forma segura.
- Registre los códigos de alarma, el paso en el que se produjo la falla, la información de la pieza de trabajo y cualquier fenómeno anormal.
- Inspeccione según la lista de fallas; las reparaciones que excedan la autoridad del operador deben ser realizadas por personal calificado.
- Tras solucionar los problemas, vuelva a comprobar las funciones de seguridad y realice la prueba sin carga y la verificación de la muestra prescritas antes de reanudar la producción.
9. Plan de mantenimiento
Los ciclos de mantenimiento deben determinarse en función de la frecuencia de uso del equipo, el entorno de trabajo, las condiciones de carga y los requisitos del fabricante. La tabla que aparece a continuación ofrece un marco de mantenimiento diario sugerido y no representa ciclos obligatorios para todos los modelos.
Ciclo | Contenido del mantenimiento | Normas de inspección |
Por turno | Limpie la superficie de soporte del material; inspeccione la apariencia, las alarmas y el estado del movimiento. | Sin objetos extraños, sin ruidos anormales. |
Semanalmente | Inspeccione los conectores, los frenos de las ruedas, los cables y la fijación de los sensores. | Sin holgura, desgaste ni daños. |
Mensual | Verifique la repetibilidad, limite las acciones y las holguras. | Cumple con las desviaciones permitidas especificadas por el equipo. |
Según el cronograma del fabricante | Inspeccione los componentes de la transmisión, los puntos de lubricación, los cojinetes y el engranaje reductor. | Las condiciones de lubricación y desgaste cumplen con los requisitos. |
Regular mantenimiento profesional | Inspeccione el sistema eléctrico, el accionamiento, la puesta a tierra y las funciones de seguridad. | Los resultados de las pruebas cumplen con las especificaciones del equipo. |
Después de reparaciones anormales | Vuelva a comprobar la posición mecánica, la retroalimentación, los enclavamientos y la trayectoria de seguimiento. | La producción solo podrá reanudarse tras la verificación y aprobación. |
1) Lubricación y limpieza
Utilice el lubricante del grado especificado únicamente en los lugares designados por el fabricante.
No rocíe agentes de limpieza indiscriminadamente sobre servomotores, codificadores o componentes eléctricos.
Limpie las virutas de metal, las manchas de aceite y los objetos extraños punzantes de la plataforma de soporte del material.
Solucione de inmediato cualquier problema, como lubricación insuficiente, fugas de aceite, desgaste o aumento anormal de la temperatura.
2) Sensores y sistema de control
Compruebe que los sensores de posición y sus soportes no estén flojos.
Compruebe que la escala magnética, los conectores y los cables de señal no presenten daños por impacto ni contaminación.
Realizar copias de seguridad de los parámetros del controlador y la configuración del equipo.
No actualice el software, modifique los parámetros del controlador ni restaure la configuración de fábrica de forma arbitraria.
3) Reinicio tras un apagado prolongado
Tras un periodo prolongado de inactividad, compruebe la estructura mecánica, la fuente de alimentación, la lubricación, los sensores y las funciones de seguridad.
Al reiniciar, complete primero la puesta a cero y la prueba sin carga según lo especificado por el fabricante antes de realizar la prueba de flexión de la pieza. No reanude directamente la producción a plena carga.
10. Preguntas frecuentes sobre los dispositivos de soporte de material de seguimiento (FAQ)
P1: ¿Puede un dispositivo de soporte de material para el seguimiento del doblado mejorar la precisión del doblado?
Puede mejorar la estabilidad del proceso bajo ciertas condiciones. Contribuye a mejorar la uniformidad de la pieza al brindar soporte a la chapa metálica, reduciendo la deformación y la desviación de posición. Sin embargo, la precisión final aún se ve afectada por el estado de la máquina dobladora, la matriz, las diferencias de material, los parámetros de compensación y los procedimientos operativos.
P2: ¿El dispositivo de soporte de material de seguimiento es adecuado para todas las máquinas dobladoras?
No. Es necesario confirmar el espacio de instalación de la máquina, la capacidad de carga del dispositivo de soporte, el rango de movimiento, la interfaz de control y los enclavamientos de seguridad. Algunos equipos requieren soportes específicos o soluciones de modificación del fabricante.
P3: ¿Puede el dispositivo de soporte de materiales de seguimiento reemplazar por completo el trabajo manual?
No necesariamente. Puede reducir el levantamiento manual y el trabajo de soporte auxiliar, pero la gestión de seguridad de la carga, el posicionamiento, el volteo, la recogida y las piezas de trabajo complejas aún depende de la configuración del equipo y del nivel de seguridad. automatización.
P4: ¿Qué debo hacer si el brazo de soporte del material vibra durante el funcionamiento?
Se debe detener el procesamiento correspondiente y revisar la máquina para detectar mecanismos sueltos, interferencias en el movimiento, contaminación de los rieles guía, desgaste de la transmisión o anomalías en el control. No aumente la velocidad directamente ni modifique arbitrariamente la ganancia del servomotor para enmascarar el problema.
P5: ¿Cómo evitar rayar la superficie de las láminas de acero inoxidable?
Mantenga limpia la superficie de apoyo, elimine las virutas y rebabas metálicas, seleccione las medidas de protección adecuadas para la superficie de la pieza de trabajo y compruebe el deslizamiento y el contacto de la chapa metálica durante el proceso posterior.
P6: ¿Con qué frecuencia se requiere mantenimiento?
Debe seguirse el ciclo de mantenimiento especificado por el fabricante. La limpieza y la inspección visual suelen incorporarse a las tareas de cada turno, mientras que la revisión del mecanismo de transmisión, los elementos de fijación y el estado de la posición deben incluirse en el mantenimiento periódico, ajustando el calendario según la intensidad de uso.
P7: ¿Se puede integrar el dispositivo de soporte de material de seguimiento en la estación de trabajo de doblado del robot?
Algunos modelos lo permiten, pero requiere una consideración exhaustiva del rango de movimiento del robot, la trayectoria del brazo de soporte del material, la posición de agarre de la pieza de trabajo, la comunicación de control y los enclavamientos de seguridad, y debe someterse a una evaluación de riesgos y una depuración a nivel de sistema.
11. Resumen del manual: Principios básicos de uso correcto
El uso efectivo del Prensa plegadora CNC doblarse seguirejem El dispositivo se puede resumir en seis tareas principales:
- Selección correcta: La estructura del equipo, la capacidad de carga y el método de control deben coincidir con la pieza de trabajo y la máquina dobladora.
- Especificaciones de instalación: La posición de instalación, la conexión mecánica, el punto cero y los interruptores de límite cumplen con los requisitos del fabricante.
- Coincidencia del programa: Se han verificado los parámetros de la lámina, la secuencia de plegado y la trayectoria del soporte del material.
- Funcionamiento estable: El brazo de soporte del material se mueve en coordinación con la lámina de material, sin empujes anormales, deslizamientos ni colisiones.
- Mantenimiento oportuno: Se realizan inspecciones periódicas del mecanismo de movimiento, el sistema de control, la superficie de apoyo y las funciones de seguridad.
- La seguridad es lo primero: cualquier anomalía se gestiona de acuerdo con la normativa vigente y la producción no continúa sin la función de protección de blindaje.
 Spanish
 English
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese