جدول المحتويات
آلة تشكيل الأخاديد على شكل حرف V في الصفائح المعدنية العمودية هي آلة CNC مصممة خصيصًا لتشكيل الأخاديد على شكل حرف V في الصفائح المعدنية. وتُستخدم على نطاق واسع في صناعات تزيين الفولاذ المقاوم للصدأ، والجدران الستائرية للمباني، وتصنيع المصاعد، والأثاث المعدني، ومعدات المطابخ والحمامات، والصفائح المعدنية الدقيقة، والمنتجات المعدنية الراقية.
بالمقارنة مع عمليات الثني المباشر التقليدية، تعمل آلة التخديد العمودي على تقليل السماكة المتبقية المحلية عن طريق معالجة الأخاديد على شكل حرف V في مواضع الثني المحددة مسبقًا على الصفيحة المعدنية، مما يسهل تشكيل الزوايا المستديرة الصغيرة والحواف الواضحة والمظهر المنحني المصقول.
تقدم هذه المقالة بشكل منهجي التشغيل والاستخدام الصحيحين لآلة حفر الصفائح المعدنية العمودية، وتغطي جوانب مثل هيكل المعدات، ومبدأ العمل، وإجراءات التشغيل، وإعدادات معلمات التحكم الرقمي الحاسوبي، واختيار الأدوات، وتقنيات المعالجة، ولوائح السلامة، والصيانة اليومية، والأعطال الشائعة، والحلول.
1. هيكل ومبدأ عمل آلة التخديد العمودي على شكل حرف V للصفائح المعدنية
1) الهيكل الرئيسي للمعدات
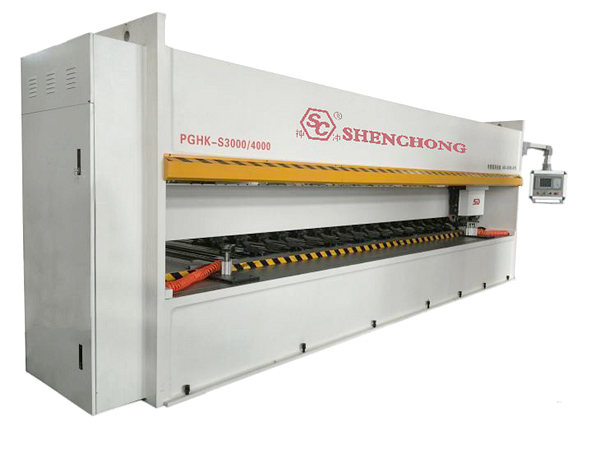
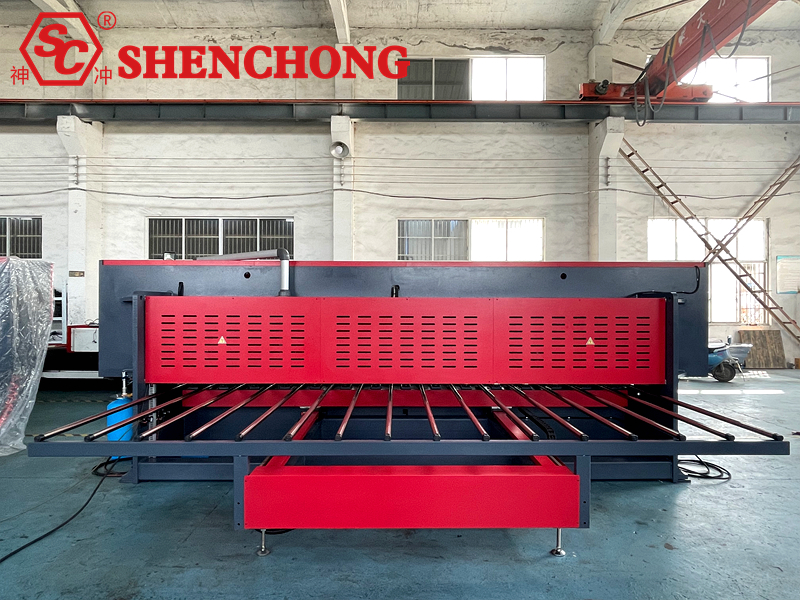
نموذج رأسي نموذجي ماكينة التخديد CNC يتكون بشكل أساسي من إطار، وطاولة عمل، وحامل أدوات، ونظام CNC، ونظام تحديد المواقع، وجهاز تثبيت هيدروليكي أو هوائي، ونظام تزييت، ونظام حماية السلامة.
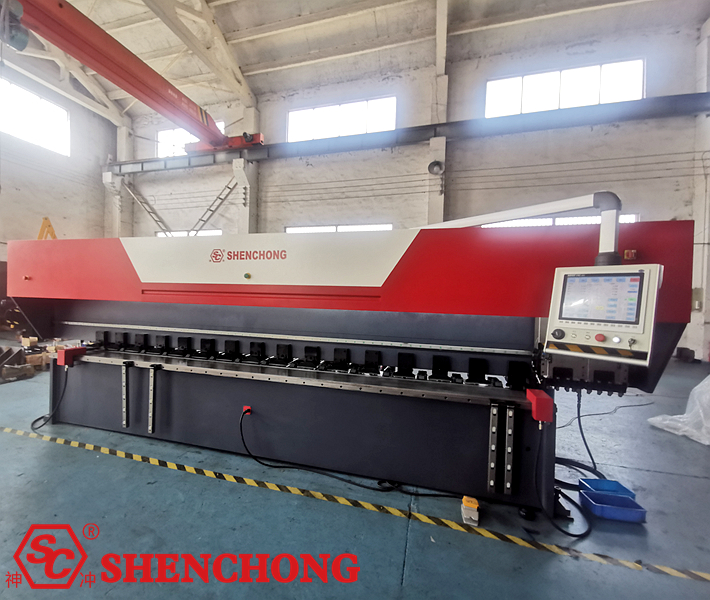
جدول المكونات:
المكونات الرئيسية | المهام |
إطار عالي الصلابة | معدات داعمة، للحد من اهتزازات المعالجة والتشوه الهيكلي |
طاولة العمل | تحمل وتحديد موضع الصفائح المعدنية |
نظام التحكم الرقمي بالكمبيوتر | التحكم في موضع الأخدود، وعمق المعالجة، ومعدل التغذية، وبرنامج المعالجة |
حامل الأدوات وأدوات القطع | إتمام عملية قطع الصفائح المعدنية على شكل حرف V |
نظام محرك سيرفو | التحكم في حركة حامل الأدوات ومحور تحديد الموضع |
جهاز التثبيت | منع حركة أو اهتزاز الصفائح المعدنية أثناء المعالجة |
جهاز تحديد المواقع والإيقاف | ضمان دقة موضع التخديد |
نظام التشحيم | تقليل الاحتكاك والتآكل للأجزاء المتحركة |
خزانة التحكم الكهربائية | تنفيذ أنظمة إمداد الطاقة والتحكم والحماية وتشخيص الأعطال |
أجهزة الحماية الأمنية | تقليل مخاطر احتكاك الأفراد بالأجزاء المتحركة والحطام المتطاير |
قد تختلف آلات التخديد العمودي من مختلف الشركات المصنعة في اتجاه حامل الأدوات، وطريقة التثبيت، وعدد المحاور، ونظام التحكم. لذا، ينبغي مراعاة التكوين الفعلي للمعدات.
2) مبدأ العمل
تستخدم آلة تشكيل الأخاديد على شكل حرف V للصفائح المعدنية العمودية نظام CNC للتحكم في الأداة للقطع على طول مسار محدد مسبقًا، مما يشكل أخدودًا على شكل حرف V بعمق وزاوية محددين على سطح الصفيحة.
تكون عملية المعالجة الأساسية كما يلي:
وضع وتحديد موضع الملاءة
↓
الضغط على الورقة وتثبيتها
↓
يقوم نظام التحكم الرقمي الحاسوبي (CNC) بتنفيذ برنامج التخديد
↓
تقوم الأداة بالقطع على طبقات حتى العمق المحدد
↓
تحقق من موضع الأخدود وشكله وسمكه المتبقي
↓
أكمل عملية المعالجة وانتقل إلى عملية الثني اللاحقة
3) عمق التخديد والسمك المتبقي
يكمن جوهر عملية التخديد في التحكم في عمق التخديد والسمك المتبقي في قاع التخديد.
د = ت – ر
أين:
د: عمق الأخدود، مم
t: سمك الصفيحة الفعلي، مم
r: السماكة المتبقية في قاع الأخدود، مم
على سبيل المثال، إذا كان سمك الصفيحة 2.0 مم وكان السمك المتبقي المصمم 0.6 مم، فإن:
د = 2.0 - 0.6 = 1.4 مم
ملاحظة خاصة:
لا يعني بالضرورة أن يكون السُمك المتبقي أفضل كلما كان أقل. فالسُمك الرقيق جدًا قد يؤدي إلى تشقق عند نقطة الانحناء، وضعف في المتانة، وتشوه أثناء التصنيع. يجب تحديد القيمة النهائية بناءً على نوع المادة، وزاوية الانحناء، ومتطلبات الإجهاد، والتحقق من العينة.
2. التحضير قبل بدء التشغيل وفحص المعدات
يُعد الفحص السليم قبل بدء التشغيل أمرًا بالغ الأهمية لضمان دقة التشغيل وكفاءة الإنتاج وسلامة المعدات.
1) قائمة فحص آلة التخديد العمودي للصفائح المعدنية على شكل حرف V
8 بنود فحص ما قبل التشغيل:
تأكد من أن جهد مصدر الطاقة والتأريض والوصلات الكهربائية طبيعية.
- تحقق من زر التوقف الطارئ، وأجهزة الحماية، وأجهزة التعشيق.
- تحقق من حالة قضبان التوجيه، والبراغي اللولبية، ونظام التشحيم.
- افحص أدوات القطع بحثًا عن التكسر أو الشقوق أو الارتخاء.
- تحقق من نظافة طاولة العمل ومثبتات الوضع.
- تحقق من حالة أجهزة التثبيت الهيدروليكية أو الهوائية.
- تحقق من مادة وسمك ورسومات تشكيل الصفائح المعدنية.
- تأكد من أن منطقة التشغيل غير مشغولة وخالية من العوائق.
في حال اكتشاف أي خلل أثناء الفحص، أوقف تشغيل الآلة واطلب من فنيين مؤهلين معالجتها. لا تستمر في تشغيلها عن طريق تعطيل أجهزة التعشيق أو إيقاف أجهزة الإنذار.
2) تحضير الصفائح المعدنية
قبل البدء بعملية التشغيل، تأكد من خلو سطح الصفيحة المعدنية من بقع الزيت الواضحة، والأجسام الغريبة، والتشوه الشديد، والتشوه غير المتوافق.
ينبغي إيلاء اهتمام خاص لما يلي:
- لوحة مرآة من الفولاذ المقاوم للصدأ: تمنع خدوش السطح أثناء عمليات تحديد الموضع والتثبيت والقطع.
- صفيحة ألومنيوم: لاحظ أن المادة لينة نسبياً؛ تجنب الضغط المفرط الذي قد يتسبب في حدوث انبعاجات على السطح.
- صفيحة من الفولاذ الكربوني: انتبه إلى طبقة الأكسيد السطحية وصلابة المادة وحمل القطع.
- الألواح الأطول أو الأرق: تأكد من وجود دعم كافٍ طوال العملية لمنع التشوه الناتج عن التعليق.
3. إجراءات التشغيل القياسية لماكينة حفر أخاديد الصفائح المعدنية العمودية
الخطوة 1: تشغيل المعدات
قم بتشغيل مصدر الطاقة الرئيسي ونظام التحكم والأنظمة المساعدة ذات الصلة وفقًا لتسلسل بدء التشغيل المحدد من قبل الشركة المصنعة للمعدات.
بعد أن يكمل النظام فحصه الذاتي ويؤكد عدم وجود إنذارات أعطال معلقة، قم بتنفيذ عملية التصفير أو نقطة المرجعية المطلوبة.
ملاحظة: قبل ضبط الصفر، تأكد من أن حامل الأداة وآلية الحركة في حالة آمنة لتجنب الاصطدامات مع الصفائح المعدنية أو التركيبات.
الخطوة الثانية: إدخال برنامج التشغيل الآلي
قم بضبط أبعاد الصفائح المعدنية، وموضع التخديد، وعمق التخديد، ومعلمات الأداة، ومعدل التغذية، وعدد مرات المرور وفقًا لمتطلبات الرسم.
تدعم بعض أنظمة التحكم الرقمي الحاسوبي (CNC) البرمجة الرسومية، وقائمة الأخاديد، ومعالجة الدفعات متعددة الأخاديد، ووظائف تخزين البرامج.
الخطوة 3: تركيب وتثبيت الصفيحة المعدنية
ضع الصفيحة المعدنية على طاولة العمل وقم بتثبيتها باستخدام محدد الموضع وحافة المرجع.
ينبغي على المشغلين التأكد من أن الصفيحة المعدنية مسطحة وتلتصق جيدًا بسطح الدعم، والتحقق من أن اتجاه التخديد يفي بمتطلبات العملية.
الخطوة الرابعة: تثبيت الصفيحة المعدنية
ابدأ عملية التثبيت كما هو محدد في المعدات للتأكد من تثبيت الصفيحة المعدنية بشكل موثوق.
قوة التثبيت غير الكافية ستؤدي إلى اهتزاز الصفائح المعدنية وعدم محاذاة الأخاديد؛ أما قوة التثبيت المفرطة فقد تؤدي إلى تشوه الصفائح أو تلف السطح.
الخطوة 5: التجربة الأولية
عند معالجة برنامج جديد لأول مرة، قم بإجراء فحوصات البرنامج، أو عمليات التشغيل بدون تحميل، أو عمليات محاكاة السلامة وفقًا لمواصفات الشركة المصنعة، وقم بإجراء عمليات قطع تجريبية بمعايير متحفظة.
ينبغي أن تركز عمليات القطع التجريبية على فحص موضع الأخدود، واتجاه حركة الأداة، وحالة التثبيت، وخطر تداخل الأداة، والسمك المتبقي الفعلي.
الخطوة السادسة: المعالجة الرسمية
بعد نجاح عملية القطع التجريبي، ابدأ برنامج المعالجة التلقائية.
أثناء المعالجة، راقب مستوى الضوضاء والاهتزازات أثناء تشغيل المعدات، بالإضافة إلى إزالة الرقائق وأجهزة الإنذار الخاصة بنظام التحكم الرقمي الحاسوبي (CNC).
لا تقم بإدخال يدك لتنظيف الرقائق المعدنية، أو ضبط الصفائح المعدنية، أو لمس منطقة المعالجة أثناء تحرك الأداة.
الخطوة 7: فحص المنتج النهائي
بعد اكتمال المعالجة والتأكد من توقف الأداة وأن المعدات في حالة تسمح لها بمعالجة المواد، قم بإزالة الصفائح المعدنية وإجراء فحص الجودة.
تشمل القياسات الرئيسية موقع الأخدود، وعمق الأخدود، والسمك المتبقي في أسفل الأخدود، وتناسق شكل الأخدود.
الخطوة 8: إيقاف التشغيل والتنظيف
بعد المعالجة، أوقف تشغيل المعدات في الوضع الآمن المحدد وقم بإيقاف تشغيل الأنظمة المساعدة ونظام التحكم الرقمي الحاسوبي ومصدر الطاقة الرئيسي وفقًا لإجراءات التشغيل.
استخدم الأدوات المناسبة عند تنظيف طاولة العمل والرقائق المعدنية؛ تجنب لمس الرقائق المعدنية الحادة مباشرةً بيديك. عند إجراء الصيانة أو تفكيك الأدوات أو دخول المناطق الخطرة، افصل التيار الكهربائي واتخذ تدابير لمنع التشغيل العرضي.
4. إعدادات معلمات تشغيل ماكينة التخديد CNC V
تؤثر معايير التخديد بشكل مباشر على دقة التشغيل، وعمر الأداة، وجودة سطح الفتحة، وتأثيرات الانحناء اللاحقة.
1) المعايير الرئيسية ووظائفها
حدود | التأثيرات الرئيسية | وضع المبادئ |
سمك الورقة | يحدد الأساس لحساب عمق الأخدود | المدخلات تستند إلى السماكة المقاسة الفعلية |
وضعية التخشين | يحدد أبعاد الانحناء اللاحقة | حدد بناءً على الرسم التخطيطي غير المطوي والحافة المرجعية |
عمق التخديد | يؤثر على مقاومة الانحناء والقوة المتبقية | بالإضافة إلى متطلبات الانحناء والتحقق من العينات |
زاوية الأداة | يؤثر على شكل الأخدود وهندسة الانحناء | اختر بناءً على زاوية الانحناء المستهدفة والارتداد |
سرعة القطع | يؤثر على كفاءة المعالجة، وارتفاع درجة الحرارة، والتآكل | يتم تحديد ذلك بناءً على المادة وأداة القطع |
عمق قطع واحد | يؤثر على حمل القطع وجودة سطح الأخدود | تجنب تجاوز النطاق المسموح به للمعدات وأداة القطع. عادةً ما يتم تشكيل الأخاديد العميقة على شكل طبقات. |
عدد القطع | يؤثر على العمق النهائي والكفاءة | ضمان تثبيت موثوق وعدم حدوث أي تلف للسطح |
حالة التثبيت | يؤثر على استقرار الصفائح المعدنية | المدخلات تستند إلى السماكة المقاسة الفعلية |
2) خصائص معالجة المواد المختلفة
مواد | جروف صفات | الاحتياطات الرئيسية |
الفولاذ المقاوم للصدأ 304 | صلابة عالية، عرضة للتصلب بالتشكيل | حافظ على أدواتك حادة وتجنب فركها بشكل متكرر. |
الفولاذ المقاوم للصدأ 316 | مقاومة قطع كبيرة ومشاكل في التصلب بالتشكيل | التحكم بشكل صحيح في عمق القطع وتآكل الأدوات |
201 فولاذ مقاوم للصدأ | يتأثر الأداء بدرجات وظروف محددة | تأكد من المعايير من خلال قطع تجريبي |
سبائك الألومنيوم | بعض الدرجات عرضة لالتصاق الأدوات | استخدم الأدوات وطرق إزالة الرقائق المناسبة للألمنيوم |
الفولاذ الكربوني Q235 | يجب مراعاة طبقة الأكسيد وحالة المادة | انتبه لحمل القطع وتآكل الأداة |
ألواح نحاسية | خصائص مطيلية وتماسك عالية للمادة | التحكم في النتوءات، والحواف المتراكمة، وجودة السطح |
لا يمكن تحديد سرعات القطع الموصى بها وأعماق القطع وأنواع الأدوات للمواد المختلفة فقط من خلال اسم المادة؛ يجب أيضًا مراعاة صلابة المادة ودرجة الأداة وصلابة المعدات وهيكل حامل الأداة.
5. تقنيات التخديد لمواد مختلفة
1) ألواح من الفولاذ المقاوم للصدأ
تُظهر أنواع الفولاذ المقاوم للصدأ، مثل SUS304 وSUS316، ميلاً ملحوظاً للتصلب بالتشكيل. لذا، ينبغي اختيار شفرات حادة مناسبة لهذا النوع من الفولاذ، وتجنب الاحتكاك المتكرر وأعماق القطع المفرطة، مع إيلاء الأولوية لفحص تآكل الأدوات.
2) ألواح من سبائك الألومنيوم
يُعدّ الألومنيوم عرضةً لالتصاق الأدوات وتراكم الرواسب على الحواف. لذا، ينبغي اختيار هندسة الأداة المناسبة، والحفاظ على حدة حافة القطع، وتحسين طرق التشحيم وإزالة الرايش وفقًا لمحدودية المعدات.
3) ألواح الفولاذ الكربوني
ينبغي اختيار معايير القطع بناءً على نوع الفولاذ وقوته وسُمك الصفيحة الفعلي. ويتطلب حفر الأخاديد في الصفائح السميكة عناية خاصة بصلابة حامل الأداة، ومقاومة القطع، والسُمك المتبقي في قاع الأخدود.
4) صفائح النحاس والنحاس الأصفر
يجب التحكم في معدل التغذية وسرعة القطع وفقًا لصلابة مادة النحاس لتجنب ضغط المادة وزيادة النتوءات وعدم استواء سطح قاع الأخدود.
6. اختيار واستخدام أدوات التخديد
تُعد الأدوات عاملاً حاسماً في تحديد جودة عملية تشكيل الأخاديد على شكل حرف V.
1) الأدوات الشائعة
تستخدم آلات التخديد العمودي عادةً أدوات من الكربيد أو حشوات قابلة للفهرسة. ويعتمد تصميم الأداة المحدد على طراز الآلة.
ينبغي مراعاة ما يلي عند اختيار الأدوات:
مادة الأداة وطلاءها.
زاوية طرف الأداة وشكل حافة القطع.
صلابة ومتانة مادة قطعة العمل.
عرض الأخدود المستهدف، وعمق الأخدود، وجودة سطح الأخدود.
استقرار تثبيت الأداة وحمل القطع المسموح به للآلة.
2) اختيار زاوية الأداة
يمكن لأدوات الأخدود V الشائعة استخدام زوايا مختلفة، مثل 60 درجة، 90 درجة، أو زوايا متخصصة أخرى، ولكن زاوية الأداة المضمنة لا تساوي بالضرورة زاوية الانحناء النهائية.
على سبيل المثال، بالنسبة لقطعة عمل ذات زاوية انحناء مستهدفة 90 درجة، يجب مراعاة شكل الأخدود، واتجاه الانحناء، وارتداد المادة، والسماكة المتبقية بشكل شامل. لا يمكن افتراض أن استخدام أداة بزاوية 90 درجة سيؤدي بالضرورة إلى زاوية انحناء 90 درجة.
3) احتياطات استبدال الأدوات
قبل استبدال الأداة، يجب وضع المعدات في حالة الصيانة الآمنة المحددة من قبل الشركة المصنعة، ويجب إجراء عزل الطاقة اللازم.
أثناء التركيب، نظّف سطح تلامس حامل الأداة، وتأكد من عدم وجود أي تلف في الأداة، وثبّتها باستخدام أدوات التثبيت وعزم الدوران المحددين. بعد الاستبدال، قم بمعايرة معلمات الأداة واختبر القطع وفقًا لمتطلبات الجهاز.
7. كيف يمكن تحسين دقة التشغيل لآلة التخديد العمودي؟
تشمل العوامل الرئيسية التي تؤثر على دقة التقطيع صلابة المعدات، ونظام تحديد المواقع، وحالة الصفائح المعدنية، وتآكل الأدوات، وموثوقية التثبيت، ومعايير التحكم الرقمي الحاسوبي.
1) تحسين دقة تحديد المواقع
نظّف سطح تحديد الموضع المرجعي قبل بدء عملية التشغيل، وتأكد من عدم وجود ارتخاء أو فجوات كبيرة في آلية التوقف. بالنسبة لقطع العمل متعددة الفتحات، استخدم مرجعًا ثابتًا لتحديد الموضع قدر الإمكان لتقليل أخطاء التثبيت المتكررة.
2) التحكم في السماكة المتبقية في قاع الفتحة
يؤثر استقرار السماكة المتبقية في قاع الفتحة بشكل مباشر على اتساق عملية الانحناء اللاحقة.
يوصى بالتحكم في ذلك عن طريق قياس سمك الصفيحة الفعلي، والتحقق من موضع الصفر للأداة، ومراقبة تآكل الأداة، والتحقق من استواء طاولة العمل.
3) تقليل اهتزازات التشغيل الآلي
يمكن أن يتسبب اهتزاز المعدات في ظهور علامات الأدوات، وانحرافات الأبعاد، وتكسر الأدوات على سطح الأخدود.
ينبغي فحص تثبيت الأداة وظروف التثبيت، ومعايير التغذية، ونظام النقل الميكانيكي. وإذا لزم الأمر، ينبغي تقليل حمل القطع الفردي.
4) التحكم في النتوءات وجودة السطح
حافظ على حدة الأداة، واختر معايير القطع المناسبة، وتجنب تراكم الحواف بشكل كبير أثناء التشغيل. بالنسبة للألواح الزخرفية ذات متطلبات التشطيب السطحي العالية، يجب التحقق من خشونة سطح الأخدود ونظام حماية السطح من خلال عمليات قطع تجريبية.
8. تنسيق آلات التخديد الرأسي مع عمليات الثني اللاحقة
إن الهدف النهائي لآلات تشكيل الأخاديد على شكل حرف V للصفائح المعدنية العمودية ليس عادةً مجرد إنشاء أخاديد على شكل حرف V، ولكن تهيئة الظروف لعملية ثني عالية الجودة لاحقة.
من خلال التحكم الصحيح في عمق وشكل الأخدود، يمكن تحقيق تأثيرات العملية التالية:
- تقليل سمك المادة الموضعي عند نقطة الانحناء، وبالتالي تقليل قوة الانحناء المطلوبة.
- تحقيق زوايا نصف قطرها الخارجي أصغر عند الانحناءات، مما يحسن مظهر الأجزاء الزخرفية.
- تحسين إمكانية التحكم في عملية تشكيل الثني لمنتجات الصفائح المعدنية المعقدة.
- تحسين اتساق المعالجة المتكررة بعد التحقق السليم من العملية.
- تقليل القيود التصميمية المتعلقة بأبعاد بعض الألواح الزخرفية الناتجة عن الزوايا ذات نصف القطر الكبير.
تجدر الإشارة إلى أن التخديد لا يمنع ارتداد المادة تمامًا، ولا يضمن عدم حدوث تشقق عند نقطة الانحناء. بالنسبة للمكونات الحاملة للأحمال، أو المكونات المعرضة لإجهاد متكرر، أو المنتجات التي تتطلب مقاومة للإجهاد، يجب إجراء فحوصات القوة والتحقق من الاختبارات اللازمة.
9. الأعطال الشائعة وحلولها
أعراض العطل | ممكن جأسباب | إرشادات استكشاف الأخطاء وإصلاحها والتعامل معها |
عمق الأخاديد غير متناسق | تذبذب سمك الصفيحة، تآكل الأدوات، وضعية الطاولة أو خلل في الطاولة | قم بقياس سمك الصفيحة، وافحص أدوات القطع ونقاط المرجعية. |
انحراف موضع الأخدود | خطأ في تحديد الموضع، حركة مادة الصفيحة، خلوص النقل | افحص نظام إيقاف المواد ونظام التثبيت |
سطح أخدود خشن | تآكل الأداة، عدم تطابق المعلمات، الاهتزاز | افحص أدوات القطع ومعايير القطع |
نتوءات زائدة | تآكل حافة القطع، والتصاق المواد بالأداة | استبدل أو اضبط أدوات القطع |
تكسر الأدوات | حمل قطع مفرط، صدمة، تثبيت غير طبيعي | افحص عمق القطع، والتثبيت، والمادة |
اهتزاز المواد الصفائحية | تثبيت غير كافٍ، ودعم غير مناسب | افحص آلية التثبيت ودعامة اللوحة |
تشغيل غير طبيعي لحامل الأدوات | عطل في سكة التوجيه، ناقل الحركة، نظام المؤازرة | يتم فحص الآلة من قبل موظفين مؤهلين بعد إيقاف تشغيلها |
نظام الإنذار | خلل في المستشعر أو المحرك أو النظام الكهربائي أو البرنامج | استكشاف الأخطاء وإصلاحها بناءً على رموز الإنذار |
في حال حدوث مواقف خطيرة مثل تصادم الأدوات، أو صدور ضوضاء غير طبيعية شديدة، أو انكسار الأدوات، أو فشل التثبيت، يجب اتخاذ إجراءات إيقاف التشغيل الآمنة المحددة للمعدات فورًا. ولا يمكن استئناف الإنتاج إلا بعد تحديد السبب.
10. الصيانة والعناية اليومية
- في كل وردية: تنظيف الرقائق، وفحص الأدوات، وطاولة العمل، وجهاز التثبيت، وسجلات الإنذار.
- أسبوعياً: تحقق من حالة التشحيم، وآلية تحديد الموضع، والمثبتات المرئية.
- شهرياً: فحص قضبان التوجيه، وآلية النقل، والنظام الهيدروليكي أو الهوائي، وأجهزة السلامة.
- ربع سنوي: تحقق من دقة تحديد المواقع، وقابلية التكرار، والحالة الميكانيكية وفقًا لدليل المعدات.
- سنوياً: إجراء فحوصات شاملة للدقة، وفحوصات السلامة الكهربائية، والصيانة الوقائية.
ما سبق هو خطة صيانة عامة. يجب أن يلتزم نوع المُزَلِّق ودورة التزييت والضغط الهيدروليكي وعزم الربط وطرق المعايرة بدقة بتعليمات الشركة المصنعة لطراز الآلة المحدد.
11. عشرة احتياطات أساسية لتشغيل ماكينة التخديد العمودي CNC
- يجب تدريب المشغلين على المعدات وأن يكونوا على دراية بنظام التحكم الرقمي الحاسوبي وإجراءات التشغيل الآمنة.
- قبل المعالجة، يجب التأكد من مادة الصفائح المعدنية وسمكها وأبعاد معالجتها.
- يجب تثبيت الأدوات بإحكام؛ ولا يجوز استخدام الشفرات المتشققة أو التي بها تكسر واضح.
- يُحظر منعاً باتاً تعديل الصفائح المعدنية أو تنظيف الرقائق أثناء تحرك أداة القطع.
- يجب عدم تجاوز سمك الصفائح المعدنية ونطاق المعالجة وقدرة القطع للمعدات.
- يجب إجراء قطع تجريبي وفحص الأبعاد على القطعة الأولى التي تتم معالجتها.
- لا يجوز تعطيل أجهزة التعشيق الآمنة أو أجهزة إنذار المعدات بشكل تعسفي.
- ينبغي اتخاذ تدابير مناسبة مضادة للخدش للمواد ذات متطلبات التشطيب السطحي العالية، مثل الفولاذ المقاوم للصدأ المصقول.
- في حالة اكتشاف اهتزاز غير طبيعي أو ضوضاء غير عادية أو تغييرات مفاجئة في حمل القطع، يجب إيقاف الآلة على الفور لإجراء الفحص.
- يجب تطبيق تدابير عزل الطاقة الموصوفة قبل تغيير الأدوات وإجراء الصيانة ودخول المناطق الخطرة.
12. ملخص: كيفية استخدام آلة حفر أخاديد الصفائح المعدنية العمودية بشكل صحيح؟
آلة التخديد العمودي على شكل حرف V للصفائح المعدنية هي جهاز متخصص لتخديد أسطح الصفائح المعدنية بدقة عالية، مثل الفولاذ المقاوم للصدأ، والفولاذ الكربوني، والألومنيوم، والنحاس. وتُستخدم على نطاق واسع في صناعات متنوعة، منها: تزيين الفولاذ المقاوم للصدأ، والجدران الستائرية المعدنية، وتصنيع المصاعد، ومعدات المطابخ، ومعالجة الصفائح المعدنية، والهياكل والخزائن، وتشكيل الثني عالي الدقة.
بخلاف الثني المباشر للصفائح المعدنية العادية، تستطيع آلات تشكيل الأخاديد العمودية للصفائح المعدنية معالجة أخاديد على شكل حرف V بعمق وزاوية محددين في مواضع ثني محددة مسبقًا. هذا يقلل من مقاومة الثني الموضعية، مما يسهل عملية الثني اللاحقة للحصول على أنصاف أقطار خارجية أصغر وخطوط ثني أكثر وضوحًا.
إن مفتاح تشغيل آلة تشكيل الأخاديد المعدنية العمودية CNC ليس مجرد إكمال قطع الأخدود على شكل حرف V، ولكن إنشاء تدفق معالجة كامل بدءًا من فحص المواد، وحساب العملية، وتحديد موضع المعدات، واختيار الأدوات، وفحص القطع التجريبي، وصولاً إلى الثني اللاحق.
لضمان سلامة الإنتاج، يُنصح بوضع ثلاثة معايير أساسية: نظام فحص أول قطعة، وقاعدة بيانات لعمليات التخديد لمختلف المواد، ونظام يومي لفحص وصيانة المعدات. هذا من شأنه أن يضمن السلامة مع تحسين اتساق عمق التخديد، وتقليل تآكل الأدوات، واستقرار جودة المنتجات المثنية اللاحقة.
 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese