สารบัญ
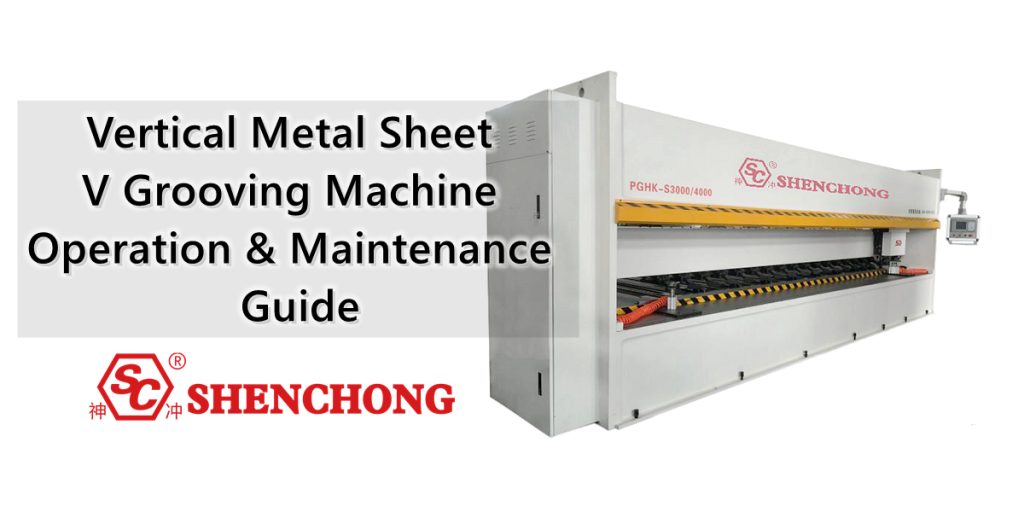
เครื่องเซาะร่องรูปตัววีแนวตั้งสำหรับแผ่นโลหะ เป็นเครื่องจักร CNC ที่ออกแบบมาโดยเฉพาะสำหรับการเซาะร่องรูปตัววีในแผ่นโลหะ มีการใช้งานอย่างแพร่หลายในอุตสาหกรรมการตกแต่งสแตนเลส ผนังม่านอาคาร การผลิตลิฟต์ เฟอร์นิเจอร์โลหะ อุปกรณ์ครัวและห้องน้ำ โลหะแผ่นความแม่นยำสูง และอุตสาหกรรมผลิตภัณฑ์โลหะระดับไฮเอนด์
เมื่อเปรียบเทียบกับกระบวนการดัดโดยตรงแบบดั้งเดิม เครื่องเซาะร่องแนวตั้งช่วยลดความหนาที่เหลืออยู่เฉพาะจุดโดยการเซาะร่องรูปตัว V ที่ตำแหน่งดัดที่กำหนดไว้ล่วงหน้าบนแผ่นโลหะ ทำให้ง่ายต่อการขึ้นรูปมุมโค้งมนขนาดเล็ก ขอบที่คมชัด และรูปลักษณ์การดัดที่ประณีตยิ่งขึ้น
บทความนี้จะแนะนำวิธีการใช้งานเครื่องเซาะร่องแผ่นโลหะแนวตั้งอย่างถูกต้องและเป็นระบบ โดยครอบคลุมถึงโครงสร้างอุปกรณ์ หลักการทำงาน ขั้นตอนการใช้งาน การตั้งค่าพารามิเตอร์ CNC การเลือกเครื่องมือ เทคนิคการประมวลผล ข้อกำหนดด้านความปลอดภัย การบำรุงรักษาประจำวัน ข้อผิดพลาดที่พบบ่อย และวิธีแก้ไข
1. โครงสร้างและหลักการทำงานของเครื่องเซาะร่องรูปตัววีสำหรับแผ่นโลหะแนวตั้ง
1) โครงสร้างหลักของอุปกรณ์
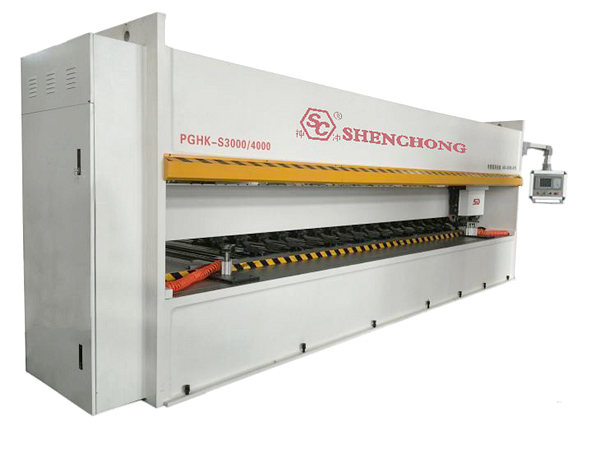
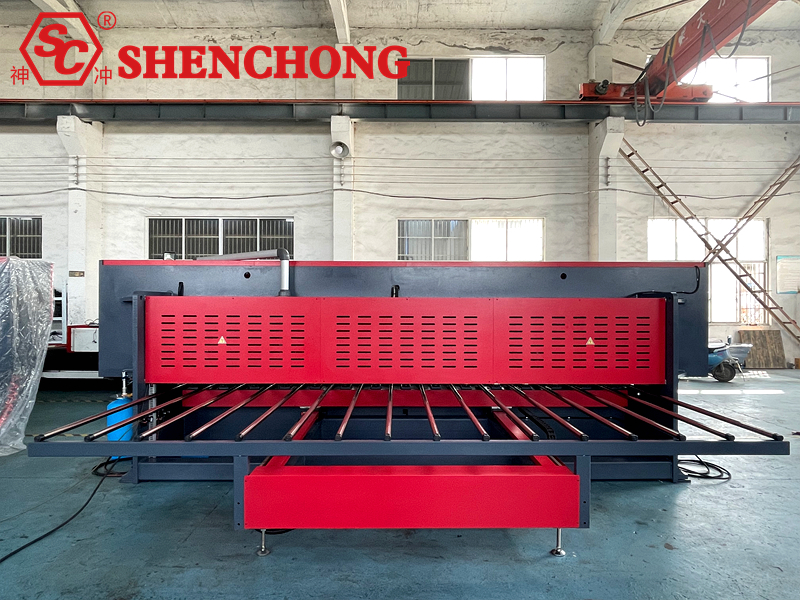
แนวตั้งทั่วไป เครื่องเซาะร่อง CNC โดยส่วนใหญ่ประกอบด้วยโครงสร้าง โต๊ะทำงาน ที่ยึดเครื่องมือ ระบบ CNC ระบบกำหนดตำแหน่ง อุปกรณ์จับยึดแบบไฮดรอลิกหรือนิวแมติก ระบบหล่อลื่น และระบบป้องกันความปลอดภัย
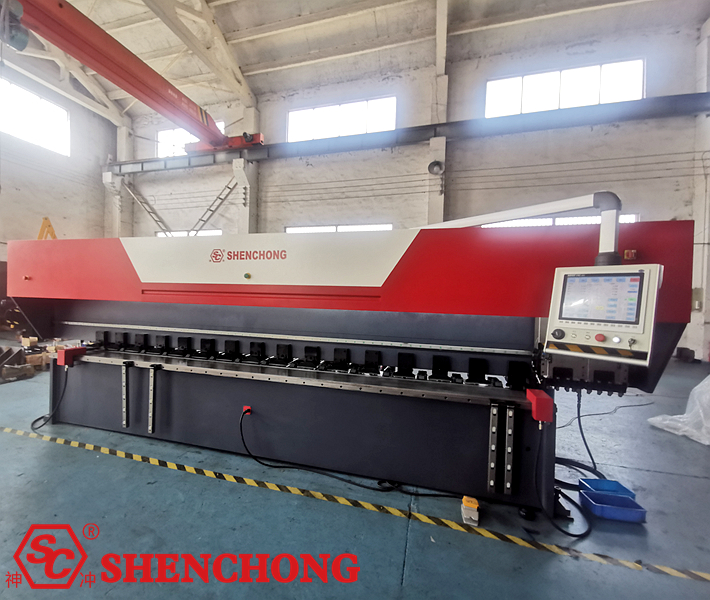
ตารางส่วนประกอบ:
ส่วนประกอบหลัก | ฟังก์ชั่น |
โครงสร้างที่มีความแข็งแรงสูง | อุปกรณ์ช่วยพยุง ช่วยลดการสั่นสะเทือนในกระบวนการผลิตและการเสียรูปของโครงสร้าง |
โต๊ะทำงาน | แผ่นโลหะสำหรับรับน้ำหนักและจัดวางตำแหน่ง |
ระบบซีเอ็นซี | ควบคุมตำแหน่งร่อง ความลึกในการประมวลผล อัตราการป้อน และโปรแกรมการประมวลผล |
แท่นวางเครื่องมือและเครื่องมือตัด | การตัดร่องตัววีบนแผ่นโลหะให้เสร็จสมบูรณ์ |
ระบบเซอร์โวไดรฟ์ | การควบคุมการเคลื่อนที่ของตัวจับยึดเครื่องมือและแกนกำหนดตำแหน่ง |
อุปกรณ์หนีบ | ป้องกันการเคลื่อนที่หรือการสั่นสะเทือนของแผ่นโลหะระหว่างกระบวนการผลิต |
อุปกรณ์กำหนดตำแหน่งและหยุด | เพื่อให้มั่นใจว่าตำแหน่งการเซาะร่องมีความแม่นยำ |
ระบบหล่อลื่น | ลดแรงเสียดทานและการสึกหรอของชิ้นส่วนที่เคลื่อนไหว |
ตู้ควบคุมไฟฟ้า | การนำระบบจ่ายไฟ การควบคุม การป้องกัน และการวินิจฉัยข้อผิดพลาดมาใช้ |
อุปกรณ์ป้องกันความปลอดภัย | ลดความเสี่ยงที่บุคลากรจะสัมผัสกับชิ้นส่วนที่เคลื่อนไหวและเศษวัสดุที่กระเด็นออกมา |
เครื่องเซาะร่องแนวตั้งจากผู้ผลิตต่าง ๆ อาจแตกต่างกันในเรื่องทิศทางของตัวจับยึดเครื่องมือ วิธีการจับยึด จำนวนแกน และระบบควบคุม ควรพิจารณาถึงการกำหนดค่าจริงของอุปกรณ์นั้น ๆ
2) หลักการทำงาน
เครื่องตัดร่องรูปตัว V แนวตั้งสำหรับแผ่นโลหะ ใช้ระบบ CNC ในการควบคุมเครื่องมือให้ตัดตามเส้นทางที่กำหนดไว้ล่วงหน้า เพื่อสร้างร่องรูปตัว V ที่มีความลึกและมุมตามที่ต้องการบนพื้นผิวแผ่นโลหะ
ขั้นตอนการประมวลผลพื้นฐานมีดังนี้:
การจัดวางและตำแหน่งของแผ่นกระดาษ
↓
กดและยึดแผ่นกระดาษให้แน่น
↓
ระบบ CNC ดำเนินการตามโปรแกรมการเซาะร่อง
↓
เครื่องมือจะตัดเป็นชั้นๆ ตามความลึกที่กำหนดไว้
↓
ตรวจสอบตำแหน่งร่อง รูปทรงร่อง และความหนาที่เหลืออยู่
↓
ดำเนินการแปรรูปให้เสร็จสมบูรณ์และดำเนินการต่อในขั้นตอนการดัดงอต่อไป
3) ความลึกของร่องและความหนาที่เหลืออยู่
หัวใจสำคัญของการเซาะร่องอยู่ที่การควบคุมความลึกของร่องและความหนาที่เหลืออยู่บริเวณก้นร่อง
d = t – r
ที่ไหน:
d: ความลึกของร่อง (มม.)
t: ความหนาจริงของแผ่นโลหะ (มม.)
r: ความหนาที่เหลืออยู่ที่ก้นร่อง (มม.)
ตัวอย่างเช่น ถ้าความหนาของแผ่นโลหะคือ 2.0 มม. และความหนาที่เหลือตามที่ออกแบบไว้คือ 0.6 มม. แล้ว:
d = 2.0 – 0.6 = 1.4 มม.
หมายเหตุพิเศษ:
ความหนาที่เหลืออยู่ไม่จำเป็นต้องบางลงเสมอไป ความหนาที่บางเกินไปอาจทำให้เกิดรอยแตกที่จุดดัด ความแข็งแรงไม่เพียงพอ และการเสียรูปในกระบวนการผลิต ค่าสุดท้ายควรพิจารณาจากวัสดุ มุมดัด ความต้องการความเค้น และการตรวจสอบชิ้นงานตัวอย่าง
2. การเตรียมการก่อนเริ่มงานและการตรวจสอบอุปกรณ์
การตรวจสอบก่อนเริ่มงานอย่างถูกต้องเป็นสิ่งสำคัญอย่างยิ่งในการรับประกันความแม่นยำในการกลึง ประสิทธิภาพการผลิต และความปลอดภัยของอุปกรณ์
1) รายการตรวจสอบการตรวจสอบเครื่องเซาะร่องรูปตัววีสำหรับแผ่นโลหะแนวตั้ง
8 รายการตรวจสอบก่อนเริ่มใช้งาน:
ตรวจสอบว่าแรงดันไฟฟ้าของแหล่งจ่ายไฟ การต่อสายดิน และการเชื่อมต่อทางไฟฟ้าเป็นปกติ
- ตรวจสอบปุ่มหยุดฉุกเฉิน อุปกรณ์ป้องกัน และระบบล็อกต่างๆ
- ตรวจสอบรางนำทาง สกรูนำ และสถานะระบบหล่อลื่น
- ตรวจสอบเครื่องมือตัดว่ามีรอยบิ่น รอยแตก หรือหลวมหรือไม่
- ตรวจสอบความสะอาดของโต๊ะทำงานและตัวหยุดตำแหน่ง
- ตรวจสอบสถานะของอุปกรณ์จับยึดแบบไฮดรอลิกหรือแบบนิวแมติก
- ตรวจสอบวัสดุ ความหนา และแบบร่างการขึ้นรูปของแผ่นโลหะ
- ตรวจสอบให้แน่ใจว่าพื้นที่สำหรับทำการตัดเฉือนชิ้นงานนั้นว่างเปล่าและไม่มีสิ่งกีดขวางใดๆ
หากพบความผิดปกติใดๆ ระหว่างการตรวจสอบ ให้หยุดเครื่องจักรและให้บุคลากรที่มีคุณสมบัติเหมาะสมดำเนินการแก้ไข ห้ามดำเนินการต่อโดยการลัดวงจรระบบล็อกหรือปิดใช้งานสัญญาณเตือนภัย
2) การเตรียมแผ่นโลหะ
ก่อนทำการกลึง ควรตรวจสอบให้แน่ใจว่าพื้นผิวโลหะแผ่นปราศจากคราบน้ำมันที่เห็นได้ชัด วัตถุแปลกปลอม การบิดเบี้ยวอย่างรุนแรง และการเสียรูปที่ไม่เป็นไปตามมาตรฐาน
ควรให้ความสนใจเป็นพิเศษกับ:
- แผ่นกระจกสแตนเลส: ป้องกันรอยขีดข่วนบนพื้นผิวระหว่างการจัดวาง การหนีบ และกระบวนการตัด
- แผ่นอลูมิเนียม: โปรดทราบว่าวัสดุนี้ค่อนข้างอ่อน ควรหลีกเลี่ยงการกดทับมากเกินไป เพราะอาจทำให้เกิดรอยบุ๋มบนพื้นผิวได้
- แผ่นเหล็กกล้าคาร์บอน: ให้ความสำคัญกับคราบออกไซด์บนพื้นผิว ความแข็งของวัสดุ และแรงตัด
- แผ่นที่ยาวหรือบางกว่า: ตรวจสอบให้แน่ใจว่ามีการรองรับที่เพียงพอตลอดกระบวนการเพื่อป้องกันการเสียรูปเนื่องจากการแขวน
3. ขั้นตอนการปฏิบัติงานมาตรฐานสำหรับเครื่องเซาะร่องแผ่นโลหะแนวตั้ง
ขั้นตอนที่ 1: เริ่มใช้งานอุปกรณ์
เริ่มการทำงานของแหล่งจ่ายไฟหลัก ระบบควบคุม และระบบเสริมที่เกี่ยวข้องตามลำดับการเริ่มต้นใช้งานที่ผู้ผลิตอุปกรณ์กำหนด
หลังจากระบบตรวจสอบตัวเองเสร็จสิ้นและยืนยันว่าไม่มีสัญญาณเตือนความผิดพลาดที่ค้างอยู่ ให้ดำเนินการตั้งค่าศูนย์หรือกำหนดจุดอ้างอิงตามที่ต้องการ
หมายเหตุ: ก่อนทำการปรับตั้งค่าศูนย์ โปรดตรวจสอบให้แน่ใจว่าตัวจับยึดเครื่องมือและกลไกการเคลื่อนที่อยู่ในสภาพที่ปลอดภัย เพื่อหลีกเลี่ยงการชนกับแผ่นโลหะหรืออุปกรณ์ยึด
ขั้นตอนที่ 2: ป้อนโปรแกรมการตัดเฉือน
ตั้งค่าขนาดแผ่นโลหะ ตำแหน่งการเซาะร่อง ความลึกของร่อง พารามิเตอร์ของเครื่องมือ อัตราการป้อน และจำนวนรอบการตัด ตามข้อกำหนดในแบบร่าง
ระบบ CNC บางระบบรองรับการเขียนโปรแกรมแบบกราฟิก รายการร่อง การประมวลผลแบบกลุ่มสำหรับหลายร่อง และฟังก์ชันการจัดเก็บโปรแกรม
ขั้นตอนที่ 3: ติดตั้งและจัดวางแผ่นโลหะ
วางแผ่นโลหะบนโต๊ะทำงานและจัดตำแหน่งโดยใช้ตัวหยุดตำแหน่งและขอบอ้างอิง
ผู้ปฏิบัติงานควรตรวจสอบให้แน่ใจว่าแผ่นโลหะเรียบและยึดติดกับพื้นผิวรองรับได้ดี และตรวจสอบว่าทิศทางการเซาะร่องเป็นไปตามข้อกำหนดของกระบวนการ
ขั้นตอนที่ 4: การยึดแผ่นโลหะ
เริ่มดำเนินการหนีบตามที่อุปกรณ์กำหนด เพื่อตรวจสอบว่าแผ่นโลหะยึดติดแน่นดีแล้ว
แรงยึดที่ไม่เพียงพอจะทำให้แผ่นโลหะสั่นและร่องไม่ตรงกัน แรงยึดที่มากเกินไปอาจทำให้แผ่นโลหะเสียรูปหรือเกิดความเสียหายที่พื้นผิวได้
ขั้นตอนที่ 5: ทดลองใช้งาน
เมื่อเริ่มใช้งานโปรแกรมใหม่เป็นครั้งแรก ให้ทำการตรวจสอบโปรแกรม ทดสอบการทำงานโดยไม่มีโหลด หรือจำลองสถานการณ์ด้านความปลอดภัยตามข้อกำหนดของผู้ผลิต และทำการทดสอบการตัดวงจรโดยใช้พารามิเตอร์ที่ปลอดภัย
การทดลองตัดควรเน้นการตรวจสอบตำแหน่งร่อง ทิศทางการเคลื่อนที่ของเครื่องมือ สถานะการจับยึด ความเสี่ยงจากการชนกันของเครื่องมือ และความหนาที่เหลืออยู่จริง
ขั้นตอนที่ 6: การประมวลผลอย่างเป็นทางการ
หลังจากทดลองตัดสำเร็จแล้ว ให้เริ่มโปรแกรมประมวลผลอัตโนมัติ
ในระหว่างการประมวลผล ให้ตรวจสอบเสียงการทำงานของอุปกรณ์ การสั่นสะเทือน การกำจัดเศษวัสดุ และสัญญาณเตือนของระบบ CNC
ห้ามเอื้อมมือเข้าไปทำความสะอาดเศษโลหะ ปรับแผ่นโลหะ หรือสัมผัสบริเวณที่กำลังทำการตัดเฉือนขณะที่เครื่องมือกำลังเคลื่อนที่
ขั้นตอนที่ 7: การตรวจสอบผลิตภัณฑ์สำเร็จรูป
หลังจากกระบวนการเสร็จสิ้นและได้รับการยืนยันว่าเครื่องมือหยุดทำงานแล้ว และอุปกรณ์อยู่ในสภาพที่สามารถจัดการกับวัสดุได้ ให้ถอดแผ่นโลหะออกและทำการตรวจสอบคุณภาพ
การวัดที่สำคัญ ได้แก่ ตำแหน่งของร่อง ความลึกของร่อง ความหนาที่เหลืออยู่ที่ด้านล่างของร่อง และความสม่ำเสมอของรูปทรงร่อง
ขั้นตอนที่ 8: ปิดเครื่องและทำความสะอาด
หลังจากดำเนินการเสร็จสิ้น ให้หยุดอุปกรณ์ในตำแหน่งที่ปลอดภัยที่กำหนดไว้ และปิดระบบเสริม ระบบ CNC และแหล่งจ่ายไฟหลักตามขั้นตอนการปฏิบัติงาน
ใช้เครื่องมือที่เหมาะสมในการทำความสะอาดโต๊ะทำงานและเศษวัสดุ อย่าจับเศษโลหะแหลมคมโดยตรงด้วยมือเปล่า เมื่อทำการบำรุงรักษา ถอดชิ้นส่วนเครื่องมือ หรือเข้าไปในพื้นที่อันตราย ให้ตัดกระแสไฟและใช้มาตรการป้องกันการสตาร์ทเครื่องโดยไม่ตั้งใจ
4. การตั้งค่าพารามิเตอร์การทำงานของเครื่องเซาะร่องรูปตัว V CNC
พารามิเตอร์การเซาะร่องส่งผลโดยตรงต่อความแม่นยำในการตัดเฉือน อายุการใช้งานของเครื่องมือ คุณภาพพื้นผิวร่อง และผลกระทบจากการดัดงอในภายหลัง
1) พารามิเตอร์หลักและหน้าที่ของพารามิเตอร์เหล่านั้น
พารามิเตอร์ | ผลกระทบหลัก | การกำหนดหลักการ |
ความหนาของแผ่น | กำหนดหลักเกณฑ์ในการคำนวณความลึกของร่อง | ข้อมูลที่ป้อนขึ้นอยู่กับความหนาที่วัดได้จริง |
ตำแหน่งร่อง | กำหนดขนาดการดัดงอในลำดับถัดไป | กำหนดโดยอิงจากแผนภาพที่คลี่ออกและขอบอ้างอิง |
ความลึกของการเซาะร่อง | ส่งผลต่อความต้านทานการดัดงอและความแข็งแรงคงเหลือ | เมื่อรวมกับข้อกำหนดด้านการดัดงอและการตรวจสอบตัวอย่างแล้ว |
มุมของเครื่องมือ | ส่งผลต่อรูปทรงของร่องและรูปทรงเรขาคณิตของการดัดงอ | เลือกตามมุมดัดที่ต้องการและค่าการคืนตัว |
ความเร็วในการตัด | ส่งผลต่อประสิทธิภาพการประมวลผล การเพิ่มขึ้นของอุณหภูมิ และการสึกหรอ | กำหนดตามวัสดุและเครื่องมือตัด |
ความลึกในการตัดเดี่ยว | ส่งผลต่อแรงตัดและคุณภาพพื้นผิวร่อง | ควรหลีกเลี่ยงการใช้งานอุปกรณ์และเครื่องมือตัดเกินขอบเขตที่อนุญาต โดยปกติแล้วการเซาะร่องลึกจะทำเป็นชั้นๆ |
จำนวนการตัด | ส่งผลต่อความลึกสุดท้ายและประสิทธิภาพ | ตรวจสอบให้แน่ใจว่ายึดติดแน่นและไม่ทำให้พื้นผิวเสียหาย |
สถานะการหนีบ | ส่งผลต่อความเสถียรของแผ่นโลหะ | ข้อมูลที่ป้อนขึ้นอยู่กับความหนาที่วัดได้จริง |
2) ลักษณะการแปรรูปของวัสดุต่าง ๆ
วัสดุ | กรูฟ ลักษณะเฉพาะ | ข้อควรระวังที่สำคัญ |
สแตนเลส 304 | มีความเหนียวสูง และมีแนวโน้มที่จะแข็งตัวเมื่อใช้งาน | รักษาเครื่องมือให้คมอยู่เสมอและหลีกเลี่ยงการถูซ้ำๆ |
เหล็กกล้าไร้สนิม 316 | ปัญหาเรื่องความต้านทานการตัดและการแข็งตัวของวัสดุอย่างมีนัยสำคัญ | ควบคุมความลึกของการตัดและการสึกหรอของเครื่องมือให้เหมาะสม |
201 สแตนเลสสตีล | ผลการเรียนจะได้รับผลกระทบจากระดับคะแนนและเงื่อนไขเฉพาะบางประการ | ตรวจสอบค่าพารามิเตอร์ด้วยการทดลองตัด |
อลูมิเนียมอัลลอยด์ | บางเกรดมีแนวโน้มที่จะเกิดปัญหาเครื่องมือติดขัด | ใช้เครื่องมือและวิธีการกำจัดเศษโลหะที่เหมาะสมสำหรับอลูมิเนียม |
เหล็กกล้าคาร์บอน Q235 | ต้องพิจารณาถึงคราบออกไซด์และสภาพของวัสดุด้วย | ให้ความสำคัญกับแรงตัดและการสึกหรอของเครื่องมือ |
แผ่นทองแดง | มีคุณสมบัติความยืดหยุ่นและการยึดเกาะของวัสดุที่ดีเยี่ยม | ควบคุมการเกิดเสี้ยน การสะสมของเศษวัสดุ และคุณภาพพื้นผิว |
ความเร็วในการตัด ความลึกของการตัด และประเภทของเครื่องมือที่เหมาะสมสำหรับวัสดุต่างๆ นั้น ไม่สามารถกำหนดได้จากชื่อของวัสดุเพียงอย่างเดียว ความแข็งของวัสดุ เกรดของเครื่องมือ ความแข็งแรงของอุปกรณ์ และโครงสร้างของตัวจับยึดเครื่องมือ ก็ต้องนำมาพิจารณาด้วยเช่นกัน
5. เทคนิคการเซาะร่องสำหรับวัสดุชนิดต่างๆ
1) แผ่นสแตนเลส
เหล็กกล้าไร้สนิม เช่น SUS304 และ SUS316 มีแนวโน้มที่จะเกิดการแข็งตัวจากการทำงานสูง จึงควรเลือกใบมีดที่คมและเหมาะสมสำหรับเหล็กกล้าไร้สนิม ควรหลีกเลี่ยงการเสียดสีซ้ำๆ และการตัดที่ลึกเกินไป และควรให้ความสำคัญกับการตรวจสอบการสึกหรอของเครื่องมือ
2) แผ่นโลหะผสมอลูมิเนียม
อะลูมิเนียมมีแนวโน้มที่จะเกิดการติดขัดของเครื่องมือและการเกิดคราบสะสมที่ขอบคม จึงควรเลือกรูปทรงของเครื่องมือที่เหมาะสม รักษาความคมของคมตัด และปรับวิธีการหล่อลื่นและการกำจัดเศษวัสดุให้เหมาะสมกับข้อจำกัดของอุปกรณ์
3) แผ่นเหล็กกล้าคาร์บอน
ควรเลือกพารามิเตอร์การตัดโดยพิจารณาจากเกรดเหล็ก ความแข็งแรง และความหนาของแผ่นเหล็กจริง การเซาะร่องแผ่นเหล็กหนาต้องให้ความสำคัญเป็นพิเศษกับความแข็งแรงของตัวจับยึดเครื่องมือ ความต้านทานการตัด และความหนาที่เหลืออยู่ที่ก้นร่อง
4) แผ่นทองแดงและทองเหลือง
ควรควบคุมอัตราการป้อนและอัตราความเร็วในการตัดให้เหมาะสมกับความแข็งของวัสดุทองแดง เพื่อหลีกเลี่ยงการอัดตัวของวัสดุ การเกิดครีบมากเกินไป และพื้นผิวด้านล่างของร่องที่ไม่เรียบ
6. การเลือกและการใช้งานเครื่องมือเซาะร่อง
เครื่องมือเป็นปัจจัยสำคัญที่กำหนดคุณภาพของการกลึงร่องตัววี
1) เครื่องมือทั่วไป
เครื่องเซาะร่องแนวตั้งโดยทั่วไปใช้เครื่องมือคาร์ไบด์หรือเม็ดมีดแบบถอดเปลี่ยนได้ โครงสร้างของเครื่องมือที่ใช้จะขึ้นอยู่กับรุ่นของเครื่องจักร
ในการเลือกเครื่องมือ ควรพิจารณาถึง:
วัสดุและสารเคลือบของเครื่องมือ
มุมปลายเครื่องมือและรูปทรงคมตัด
ความแข็งและความเหนียวของวัสดุชิ้นงาน
เป้าหมายคือความกว้างของร่อง ความลึกของร่อง และคุณภาพของพื้นผิวร่อง
ความเสถียรในการจับยึดเครื่องมือและภาระการตัดที่อนุญาตของเครื่องจักร
2) การเลือกมุมของเครื่องมือ
เครื่องมือเซาะร่องตัววีทั่วไปสามารถใช้มุมรวมที่แตกต่างกันได้ เช่น 60°, 90° หรือมุมพิเศษอื่นๆ แต่ไม่จำเป็นต้องเท่ากับมุมดัดสุดท้ายเสมอไป
ตัวอย่างเช่น สำหรับชิ้นงานที่ต้องการดัดงอ 90° จะต้องพิจารณารูปทรงของร่อง ทิศทางการดัด การคืนตัวของวัสดุ และความหนาที่เหลืออยู่โดยละเอียด ไม่สามารถสรุปได้ง่ายๆ ว่าการใช้เครื่องมือดัด 90° จะทำให้ได้มุมดัด 90° เสมอไป
3) ข้อควรระวังในการเปลี่ยนเครื่องมือ
ก่อนที่จะเปลี่ยนเครื่องมือ อุปกรณ์จะต้องอยู่ในสภาพการบำรุงรักษาที่ปลอดภัยตามที่ผู้ผลิตกำหนด และต้องทำการแยกกระแสไฟฟ้าที่จำเป็นออกก่อน
ระหว่างการติดตั้ง ให้ทำความสะอาดพื้นผิวสัมผัสของตัวจับยึดเครื่องมือ ตรวจสอบความเสียหายของเครื่องมือ และยึดเครื่องมือให้แน่นโดยใช้ตัวยึดและแรงบิดตามที่กำหนด หลังจากเปลี่ยนแล้ว ให้ทำการปรับเทียบพารามิเตอร์ของเครื่องมือและทดสอบการตัดตามข้อกำหนดของอุปกรณ์
7. จะปรับปรุงความแม่นยำในการกลึงของเครื่องเซาะร่องแนวตั้งได้อย่างไร?
ปัจจัยหลักที่ส่งผลต่อความแม่นยำในการเซาะร่อง ได้แก่ ความแข็งแรงของอุปกรณ์ ระบบกำหนดตำแหน่ง สภาพของแผ่นโลหะ การสึกหรอของเครื่องมือ ความน่าเชื่อถือในการจับยึด และพารามิเตอร์ CNC
1) การปรับปรุงความแม่นยำในการระบุตำแหน่ง
ทำความสะอาดพื้นผิวอ้างอิงตำแหน่งก่อนทำการกลึง และตรวจสอบความหลวมหรือช่องว่างที่สำคัญในกลไกหยุด สำหรับชิ้นงานที่มีหลายร่อง ให้ใช้พื้นผิวอ้างอิงตำแหน่งที่สม่ำเสมอให้มากที่สุดเท่าที่จะเป็นไปได้ เพื่อลดข้อผิดพลาดในการจับยึดซ้ำๆ
2) การควบคุมความหนาที่เหลืออยู่บริเวณก้นร่อง
ความคงที่ของความหนาที่เหลืออยู่บริเวณก้นร่องส่งผลโดยตรงต่อความสม่ำเสมอของการดัดในขั้นตอนต่อไป
แนะนำให้ควบคุมสิ่งนี้โดยการวัดความหนาของแผ่นโลหะจริง ตรวจสอบตำแหน่งศูนย์ของเครื่องมือ ตรวจสอบการสึกหรอของเครื่องมือ และตรวจสอบความเรียบของโต๊ะทำงาน
3) ลดการสั่นสะเทือนของเครื่องจักร
การสั่นสะเทือนของอุปกรณ์อาจทำให้เกิดรอยขีดข่วนจากเครื่องมือ ความคลาดเคลื่อนทางมิติ และการบิ่นของเครื่องมือบนพื้นผิวร่องได้
ควรตรวจสอบการจับยึดเครื่องมือและสภาวะการจับยึด พารามิเตอร์การป้อน และระบบส่งกำลังเชิงกล หากจำเป็น ควรลดภาระการตัดแต่ละครั้งลง
4) ควบคุมเสี้ยนและคุณภาพพื้นผิว
รักษาความคมของเครื่องมือ เลือกพารามิเตอร์การตัดที่เหมาะสม และหลีกเลี่ยงการสร้างขอบคมมากเกินไปในระหว่างการตัดเฉือน สำหรับแผ่นตกแต่งที่ต้องการความเรียบของพื้นผิวสูง ควรตรวจสอบความหยาบของพื้นผิวร่องและแผนการป้องกันพื้นผิวผ่านการทดลองตัด
8. การประสานงานระหว่างเครื่องเซาะร่องแนวตั้งกับกระบวนการดัดงอในขั้นตอนต่อไป
เป้าหมายสูงสุดของเครื่องเซาะร่องรูปตัววีแนวตั้งสำหรับแผ่นโลหะ มักไม่ใช่เพียงแค่การสร้างร่องรูปตัววี แต่เป็นการสร้างเงื่อนไขสำหรับการดัดงอที่มีคุณภาพสูงในขั้นตอนต่อไป
ด้วยการควบคุมความลึกและรูปทรงของร่องอย่างเหมาะสม จะสามารถบรรลุผลลัพธ์ดังต่อไปนี้:
- การลดความหนาของวัสดุเฉพาะจุดบริเวณจุดดัดงอ จะช่วยลดแรงดัดงอที่จำเป็นลงได้
- การลดรัศมีมุมด้านนอกบริเวณส่วนโค้ง จะช่วยปรับปรุงรูปลักษณ์ของชิ้นส่วนตกแต่งให้ดียิ่งขึ้น
- ปรับปรุงการควบคุมการขึ้นรูปด้วยการดัดสำหรับผลิตภัณฑ์โลหะแผ่นที่มีโครงสร้างซับซ้อน
- ปรับปรุงความสม่ำเสมอของการประมวลผลซ้ำหลังจากตรวจสอบกระบวนการอย่างถูกต้องแล้ว
- ลดข้อจำกัดด้านการออกแบบมิติของแผงตกแต่งบางชนิดที่เกิดจากมุมโค้งมนขนาดใหญ่
ควรทราบว่า การเซาะร่องไม่สามารถขจัดปัญหาการคืนตัวของวัสดุได้อย่างสมบูรณ์ และไม่สามารถรับประกันได้ว่าจุดดัดงอจะไม่แตก สำหรับชิ้นส่วนรับน้ำหนัก ชิ้นส่วนที่ต้องรับแรงซ้ำๆ หรือผลิตภัณฑ์ที่มีข้อกำหนดด้านความล้า จำเป็นต้องตรวจสอบความแข็งแรงและทดสอบความถูกต้องตามความจำเป็น
9. ข้อผิดพลาดทั่วไปและวิธีแก้ไข
อาการผิดปกติ | เป็นไปได้ คเหตุผล | คำแนะนำในการแก้ไขปัญหาและการใช้งาน |
ความลึกของร่องไม่สม่ำเสมอ | การเปลี่ยนแปลงความหนาของแผ่นโลหะ การสึกหรอของเครื่องมือ การวางตำแหน่ง หรือความผิดปกติของโต๊ะทำงาน | วัดความหนาของแผ่นโลหะ ตรวจสอบเครื่องมือตัดและจุดอ้างอิง |
การเบี่ยงเบนตำแหน่งร่อง | ข้อผิดพลาดในการกำหนดตำแหน่ง การเคลื่อนที่ของวัสดุแผ่น ระยะห่างในการส่งกำลัง | ตรวจสอบระบบหยุดวัสดุและระบบหนีบ |
พื้นผิวร่องหยาบ | การสึกหรอของเครื่องมือ, ความไม่ตรงกันของพารามิเตอร์, การสั่นสะเทือน | ตรวจสอบเครื่องมือตัดและพารามิเตอร์การตัด |
เสี้ยนมากเกินไป | คมตัดทื่อ วัสดุติดเครื่องมือ | เปลี่ยนหรือปรับแต่งเครื่องมือตัด |
การสกัดด้วยเครื่องมือ | แรงตัดที่มากเกินไป แรงกระแทก การจับยึดที่ผิดปกติ | ตรวจสอบความลึกของการตัด การหนีบ และวัสดุ |
การสั่นสะเทือนของวัสดุแผ่น | การยึดไม่เพียงพอ การรองรับไม่เหมาะสม | ตรวจสอบการหนีบและการรองรับแผ่น |
การทำงานของตัวจับยึดเครื่องมือที่ผิดปกติ | รางนำทาง, ระบบส่งกำลัง, ระบบเซอร์โวทำงานผิดปกติ | ตรวจสอบโดยบุคลากรที่มีคุณสมบัติเหมาะสมหลังจากปิดเครื่องแล้ว |
ระบบเตือนภัย | ความผิดปกติของเซ็นเซอร์, ตัวขับ, ระบบไฟฟ้า หรือโปรแกรม | การแก้ไขปัญหาตามรหัสสัญญาณเตือน |
ในกรณีที่เกิดสถานการณ์อันตราย เช่น การชนกันของเครื่องมือ เสียงผิดปกติรุนแรง เครื่องมือแตกหัก หรือการจับยึดล้มเหลว ควรดำเนินการตามมาตรการหยุดการทำงานเพื่อความปลอดภัยที่กำหนดไว้สำหรับอุปกรณ์นั้นทันที การผลิตจะสามารถกลับมาดำเนินการต่อได้ก็ต่อเมื่อได้ระบุสาเหตุแล้วเท่านั้น
10. การบำรุงรักษาและการดูแลประจำวัน
- ทุกกะการทำงาน: ทำความสะอาดเศษวัสดุ ตรวจสอบเครื่องมือ โต๊ะทำงาน อุปกรณ์จับยึด และบันทึกสัญญาณเตือน
- ทุกสัปดาห์: ตรวจสอบสถานะการหล่อลื่น กลไกการจัดตำแหน่ง และตัวยึดที่มองเห็นได้
- ทุกเดือน: ตรวจสอบรางนำทาง กลไกการส่งกำลัง ระบบไฮดรอลิกหรือนิวแมติก และอุปกรณ์ความปลอดภัย
- ทุกไตรมาส: ตรวจสอบความแม่นยำในการกำหนดตำแหน่ง ความสม่ำเสมอ และสภาพทางกลของอุปกรณ์ตามคู่มือ
- เป็นประจำทุกปี: ดำเนินการตรวจสอบความถูกต้องอย่างครอบคลุม ตรวจสอบความปลอดภัยทางไฟฟ้า และบำรุงรักษาเชิงป้องกัน
ข้างต้นเป็นแผนการบำรุงรักษาทั่วไป ประเภทของสารหล่อลื่น รอบการหล่อลื่น แรงดันไฮดรอลิก แรงบิดในการขัน และวิธีการปรับเทียบ ควรปฏิบัติตามคำแนะนำของผู้ผลิตสำหรับเครื่องจักรแต่ละรุ่นอย่างเคร่งครัด
11. ข้อควรระวังสำคัญ 10 ประการในการใช้งานเครื่องเซาะร่องตัววีแนวตั้ง CNC
- ผู้ปฏิบัติงานต้องได้รับการฝึกอบรมเกี่ยวกับอุปกรณ์ และคุ้นเคยกับระบบ CNC และขั้นตอนการปฏิบัติงานอย่างปลอดภัย
- ก่อนดำเนินการแปรรูป ต้องตรวจสอบวัสดุ ความหนา และขนาดของแผ่นโลหะให้แน่ใจก่อน
- ต้องติดตั้งเครื่องมือให้แน่นหนา ใบมีดที่มีรอยแตกหรือรอยบิ่นอย่างเห็นได้ชัดห้ามใช้
- การปรับแต่งแผ่นโลหะหรือการทำความสะอาดเศษโลหะขณะที่เครื่องมือตัดกำลังเคลื่อนที่นั้นเป็นสิ่งต้องห้ามอย่างเด็ดขาด
- ความหนาของแผ่นโลหะ ช่วงการประมวลผล และกำลังการตัดของอุปกรณ์ต้องไม่เกินขีดจำกัดที่กำหนด
- ต้องทำการทดลองตัดและตรวจสอบขนาดกับชิ้นงานแรกที่นำไปแปรรูป
- ห้ามปิดใช้งานระบบล็อกนิรภัยหรือสัญญาณเตือนภัยของอุปกรณ์โดยพลการ
- ควรใช้มาตรการป้องกันรอยขีดข่วนที่เหมาะสมสำหรับวัสดุที่มีความต้องการพื้นผิวเรียบสูง เช่น สแตนเลสขัดเงา
- หากตรวจพบการสั่นสะเทือนผิดปกติ เสียงผิดปกติ หรือการเปลี่ยนแปลงอย่างกะทันหันของแรงตัด ควรหยุดเครื่องจักรทันทีเพื่อตรวจสอบ
- ต้องปฏิบัติตามมาตรการแยกพลังงานที่กำหนดไว้ก่อนเปลี่ยนเครื่องมือ ดำเนินการบำรุงรักษา และเข้าสู่พื้นที่อันตราย
12. สรุป: วิธีการใช้งานเครื่องเซาะร่องแผ่นโลหะแนวตั้งอย่างถูกต้อง?
เครื่องเซาะร่องรูปตัววีแนวตั้งสำหรับแผ่นโลหะเป็นอุปกรณ์เฉพาะทางสำหรับการเซาะร่องรูปตัววีอย่างแม่นยำบนพื้นผิวของแผ่นโลหะ เช่น สแตนเลส เหล็กกล้าคาร์บอน อลูมิเนียม และทองแดง มีการใช้งานอย่างแพร่หลายในอุตสาหกรรมต่างๆ เช่น การตกแต่งสแตนเลส ผนังม่านโลหะ การผลิตลิฟต์ อุปกรณ์ครัว การแปรรูปแผ่นโลหะ ตัวถังและตู้ และการขึ้นรูปดัดที่มีความแม่นยำสูง
แตกต่างจากการดัดแผ่นโลหะทั่วไปโดยตรง เครื่องเซาะร่องแผ่นโลหะแนวตั้งสามารถเซาะร่องรูปตัว V ที่มีความลึกและมุมที่กำหนดไว้ ณ ตำแหน่งการดัดที่กำหนดไว้ล่วงหน้า ซึ่งช่วยลดแรงต้านการดัดในบริเวณนั้น ทำให้การดัดในขั้นตอนต่อไปง่ายขึ้น และได้รัศมีภายนอกที่เล็กลงและเส้นโค้งที่ชัดเจนยิ่งขึ้น
หัวใจสำคัญของการใช้งานเครื่องเซาะร่องแผ่นโลหะแนวตั้ง CNC ไม่ใช่แค่การตัดร่องรูปตัว V ให้เสร็จสมบูรณ์เท่านั้น แต่ยังรวมถึงการสร้างกระบวนการทำงานที่ครบวงจร ตั้งแต่การตรวจสอบวัสดุ การคำนวณกระบวนการ การจัดวางตำแหน่งอุปกรณ์ การเลือกเครื่องมือ การตรวจสอบการตัดทดลอง ไปจนถึงการดัดงอในขั้นตอนต่อไป
สำหรับการผลิตจริง แนะนำให้กำหนดมาตรฐานหลัก 3 ประการ ได้แก่ ระบบตรวจสอบชิ้นงานแรก ระบบฐานข้อมูลกระบวนการเซาะร่องสำหรับวัสดุต่างๆ และระบบตรวจสอบและบำรุงรักษาอุปกรณ์ประจำวัน ซึ่งจะช่วยให้มั่นใจในความปลอดภัย พร้อมทั้งปรับปรุงความสม่ำเสมอของความลึกของร่อง ลดการสึกหรอของเครื่องมือ และรักษาคุณภาพของผลิตภัณฑ์ที่ดัดงอในขั้นตอนต่อไปให้คงที่
 Thai
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese