Tabla de contenido
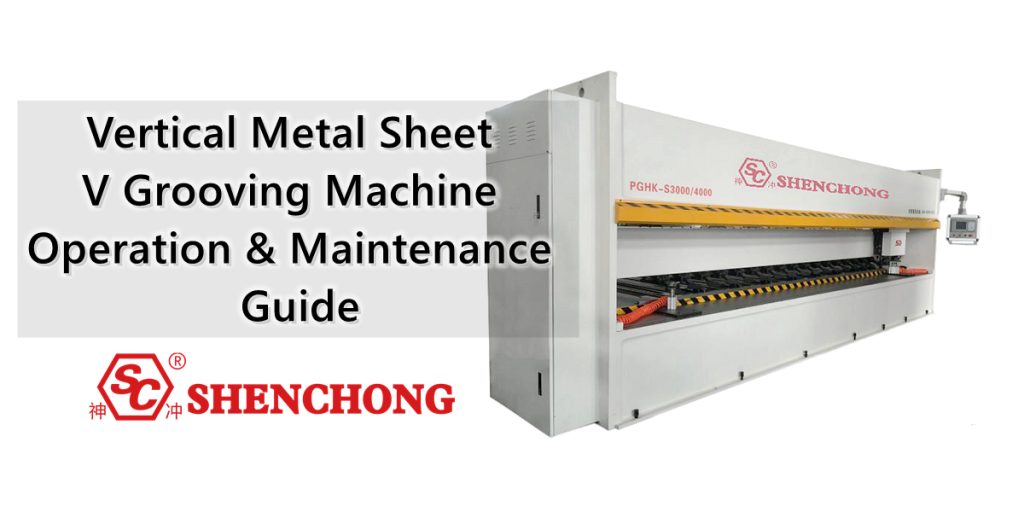
La máquina ranuradora vertical de chapa metálica es una máquina CNC diseñada específicamente para procesar ranuras en V en chapas metálicas. Se utiliza ampliamente en la decoración de acero inoxidable, fachadas de edificios, fabricación de ascensores, muebles metálicos, equipamiento de cocina y baño, trabajos de chapa metálica de precisión y productos metálicos de alta gama.
En comparación con los procesos de doblado directo tradicionales, la máquina de ranurado vertical reduce el espesor residual local al procesar ranuras en V en posiciones de doblado predeterminadas en la chapa metálica, lo que facilita la formación de pequeñas esquinas redondeadas, bordes definidos y una apariencia de doblado refinada.
Este artículo presenta de forma sistemática el correcto funcionamiento y uso de la máquina ranuradora vertical de chapa metálica, abarcando aspectos como la estructura del equipo, el principio de funcionamiento, los procedimientos operativos, la configuración de los parámetros CNC, la selección de herramientas, las técnicas de procesamiento, las normas de seguridad, el mantenimiento diario, las averías comunes y sus soluciones.
1. Estructura y principio de funcionamiento de la máquina ranuradora vertical de chapa metálica en V
1) Estructura principal del equipo
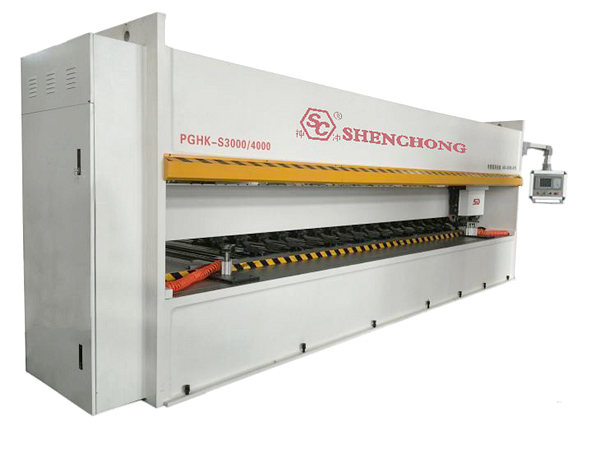
Un vertical típico Máquina ranuradora CNC Consta principalmente de un bastidor, una mesa de trabajo, un portaherramientas, un sistema CNC, un sistema de posicionamiento, un dispositivo de sujeción hidráulico o neumático, un sistema de lubricación y un sistema de protección de seguridad.
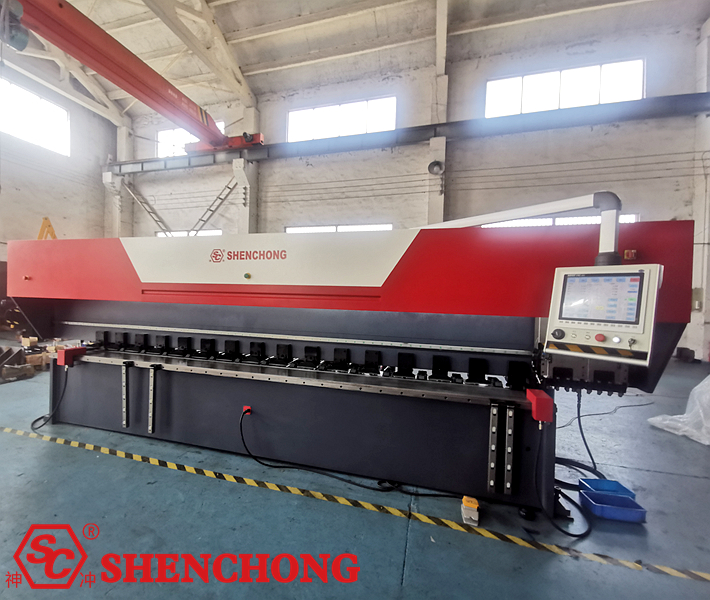
Tabla de componentes:
Componentes principales | Funciones |
Estructura de alta rigidez | Equipos de soporte, reducción de vibraciones durante el procesamiento y deformación estructural. |
Mesa de trabajo | Chapas metálicas para cojinetes y posicionamiento |
Sistema CNC | Controlar la posición de la ranura, la profundidad de procesamiento, la velocidad de avance y el programa de procesamiento. |
Portaherramientas y herramientas de corte | Finalización del corte de ranura en V de las láminas de metal. |
Sistema de accionamiento servo | Control del movimiento del portaherramientas y del eje de posicionamiento |
Dispositivo de sujeción | Evitar el movimiento o la vibración de la chapa metálica durante el procesamiento. |
Dispositivo de posicionamiento y parada | Asegurar una posición de ranurado precisa |
Sistema de lubricación | Reducción de la fricción y el desgaste de las piezas móviles |
Armario de control eléctrico | Implementación de sistemas de alimentación, control, protección y diagnóstico de fallas. |
Dispositivos de protección de seguridad | Reducir el riesgo de contacto del personal con piezas móviles y escombros proyectados. |
Las máquinas ranuradoras verticales de diferentes fabricantes pueden variar en cuanto a la dirección del portaherramientas, el método de sujeción, el número de ejes y el sistema de control. Es importante tener en cuenta la configuración específica del equipo.
2) Principio de funcionamiento
La máquina ranuradora vertical de chapa metálica en forma de V utiliza un sistema CNC para controlar la herramienta y que corte a lo largo de una trayectoria preestablecida, formando una ranura en forma de V de profundidad y ángulo específicos en la superficie de la chapa.
El flujo de procesamiento básico es el siguiente:
Colocación y posicionamiento de la lámina
↓
Presionar y fijar la hoja
↓
El sistema CNC ejecuta el programa de ranurado.
↓
La herramienta corta por capas hasta la profundidad establecida.
↓
Compruebe la posición de la ranura, la forma de la ranura y el espesor restante.
↓
Completar el procesamiento y proceder al proceso de doblado subsiguiente.
3) Profundidad de ranurado y espesor restante
La clave del proceso de ranurado reside en controlar la profundidad de la ranura y el espesor restante en el fondo de la misma.
d = t – r
Dónde:
d: Profundidad de la ranura, mm
t: Espesor real de la lámina, mm
r: Espesor restante en el fondo de la ranura, mm
Por ejemplo, si el espesor de la lámina es de 2,0 mm y el espesor restante de diseño es de 0,6 mm, entonces:
d = 2,0 – 0,6 = 1,4 mm
Nota especial:
El espesor restante no necesariamente es mejor cuanto menor sea. Un espesor demasiado delgado puede provocar grietas en el punto de flexión, resistencia insuficiente y deformación durante el procesamiento. El valor final debe determinarse en función del material, el ángulo de flexión, los requisitos de tensión y la verificación de la muestra.
2. Preparación previa al arranque e inspección del equipo
Una inspección previa al arranque adecuada es fundamental para garantizar la precisión del mecanizado, la eficiencia de la producción y la seguridad de los equipos.
1) Lista de verificación de inspección de la máquina ranuradora en V de chapa metálica vertical
8 elementos de inspección previos al arranque:
Verifique que la tensión de alimentación, la conexión a tierra y las conexiones eléctricas sean normales.
- Compruebe el botón de parada de emergencia, las protecciones de seguridad y los dispositivos de enclavamiento.
- Compruebe el estado de los rieles guía, los husillos y el sistema de lubricación.
- Compruebe que las herramientas de corte no presenten astilladuras, grietas o estén sueltas.
- Compruebe la limpieza de la mesa de trabajo y de los topes de posicionamiento.
- Compruebe el estado de los dispositivos de sujeción hidráulicos o neumáticos.
- Verifique el material, el espesor y los planos de mecanizado de la chapa metálica.
- Confirme que la zona de mecanizado esté desocupada y libre de obstáculos.
Si se detecta alguna anomalía durante la inspección, detenga la máquina y solicite la revisión de personal cualificado. No continúe el funcionamiento cortocircuitando los enclavamientos ni desactivando las alarmas.
2) Preparación de la chapa metálica
Antes del mecanizado, asegúrese de que la superficie de la chapa metálica esté libre de manchas de aceite evidentes, objetos extraños, deformaciones severas y deformaciones que no cumplan con las especificaciones.
Se debe prestar especial atención a:
- Panel de espejo de acero inoxidable: Evita arañazos en la superficie durante los procesos de posicionamiento, sujeción y corte.
- Placa de aluminio: Tenga en cuenta que el material es relativamente blando; evite la compresión excesiva que podría causar hendiduras en la superficie.
- Plancha de acero al carbono: Preste atención a la capa de óxido superficial, la dureza del material y la carga de corte.
- Placas más largas o más delgadas: Asegúrese de proporcionar el soporte suficiente durante todo el proceso para evitar deformaciones debidas a la suspensión.
3. Procedimiento operativo estándar para la máquina ranuradora vertical de chapa metálica
Paso 1: Ponga en marcha el equipo.
Ponga en marcha la fuente de alimentación principal, el sistema de control y los sistemas auxiliares relacionados, siguiendo la secuencia de arranque especificada por el fabricante del equipo.
Una vez que el sistema complete su autocomprobación y confirme que no hay alarmas de fallo pendientes, realice la operación de puesta a cero o de punto de referencia necesaria.
Nota: Antes de poner a cero, asegúrese de que el portaherramientas y el mecanismo de movimiento estén en un estado seguro para evitar colisiones con la chapa metálica o los elementos de fijación.
Paso 2: Introduzca el programa de mecanizado.
Configure las dimensiones de la chapa metálica, la posición de ranurado, la profundidad de la ranura, los parámetros de la herramienta, la velocidad de avance y el número de pasadas según los requisitos del plano.
Algunos sistemas CNC admiten programación gráfica, lista de ranuras, procesamiento por lotes de ranurado múltiple y funciones de almacenamiento de programas.
Paso 3: Instalar y posicionar la chapa metálica
Coloque la chapa metálica sobre la mesa de trabajo y ajústela a su posición utilizando el tope de posicionamiento y el borde de referencia.
Los operarios deben asegurarse de que la chapa metálica esté plana y se adhiera bien a la superficie de soporte, y comprobar que la dirección del ranurado cumpla con los requisitos del proceso.
Paso 4: Sujetar la chapa metálica
Inicie la acción de sujeción según lo especificado por el equipo para confirmar que la chapa metálica está fijada de forma segura.
Una fuerza de sujeción insuficiente provocará vibraciones en la chapa metálica y desalineación de las ranuras; una fuerza de sujeción excesiva puede provocar deformación de la chapa o daños en la superficie.
Paso 5: Prueba piloto
Al procesar un programa nuevo por primera vez, realice comprobaciones del programa, ejecuciones sin carga o simulaciones de seguridad según las especificaciones del fabricante, y lleve a cabo cortes de prueba con parámetros conservadores.
Las pruebas de corte deben centrarse en comprobar la posición de la ranura, la dirección del movimiento de la herramienta, el estado de sujeción, el riesgo de interferencia de la herramienta y el espesor real restante.
Paso 6: Procesamiento formal
Tras realizar un corte de prueba satisfactorio, inicie el programa de procesamiento automático.
Durante el proceso, supervise el ruido de funcionamiento del equipo, las vibraciones, la eliminación de virutas y las alarmas del sistema CNC.
No introduzca la mano para limpiar las virutas, ajustar la chapa metálica ni tocar la zona de procesamiento mientras la herramienta esté en movimiento.
Paso 7: Inspección del producto terminado
Una vez finalizado el procesamiento y confirmada la detención de la herramienta, y dado que el equipo se encuentra en condiciones de manipular el material, se procede a retirar la chapa metálica y realizar una inspección de calidad.
Las mediciones clave incluyen la ubicación de la ranura, la profundidad de la ranura, el espesor restante en el fondo de la ranura y la uniformidad de la forma de la ranura.
Paso 8: Apagado y limpieza
Tras el procesamiento, detenga el equipo en la posición de seguridad designada y apague los sistemas auxiliares, el sistema CNC y la fuente de alimentación principal de acuerdo con los procedimientos operativos.
Utilice las herramientas adecuadas para limpiar la mesa de trabajo y las virutas; nunca manipule virutas metálicas afiladas directamente con las manos. Al realizar tareas de mantenimiento, desmontar herramientas o acceder a zonas peligrosas, implemente medidas de desconexión de la alimentación y prevención de arranques accidentales.
4. Configuración de parámetros de mecanizado de la máquina ranuradora CNC en V
Los parámetros de ranurado afectan directamente a la precisión del mecanizado, la vida útil de la herramienta, la calidad de la superficie de la ranura y los efectos de flexión subsiguientes.
1) Parámetros principales y sus funciones
Parámetros | Principales impactos | Principios de establecimiento |
Espesor de la chapa | Determina la base para calcular la profundidad de la ranura. | Entrada basada en el espesor medido real |
Posición de Grooging | Determina las dimensiones de flexión subsiguientes | Determinar en función del diagrama desplegado y el borde de referencia. |
Profundidad de ranurado | Afecta a la resistencia a la flexión y a la resistencia residual. | Combinado con los requisitos de doblado y la verificación de muestras. |
Ángulo de la herramienta | Afecta a la forma de la ranura y a la geometría de flexión. | Seleccione en función del ángulo de flexión deseado y la recuperación elástica. |
Velocidad de corte | Afecta a la eficiencia del procesamiento, al aumento de temperatura y al desgaste. | Determinar en función del material y la herramienta de corte. |
Profundidad de corte única | Afecta a la carga de corte y a la calidad de la superficie de la ranura. | Evite exceder el rango permitido de equipos y herramientas de corte. Las ranuras profundas generalmente se mecanizan en capas. |
Número de cortes | Afecta a la profundidad y eficiencia finales. | Garantizar una fijación fiable y evitar daños en la superficie. |
estado de sujeción | Afecta a la estabilidad de la chapa metálica | Entrada basada en el espesor medido real |
2) Características de procesamiento de diferentes materiales
Materiales | Groov Características | Precauciones clave |
Acero inoxidable 304 | Alta tenacidad, propenso al endurecimiento por deformación. | Mantén las herramientas afiladas y evita frotarlas repetidamente. |
Acero inoxidable 316 | Problemas importantes de resistencia al corte y endurecimiento por trabajo. | Controlar adecuadamente la profundidad de corte y el desgaste de la herramienta. |
Acero inoxidable 201 | El rendimiento se ve afectado por grados y condiciones específicas. | Confirma los parámetros con un corte de prueba. |
Aleación de aluminio | Algunos grados son propensos a que la herramienta se atasque. | Utilice herramientas y métodos de eliminación de virutas adecuados para el aluminio. |
Acero al carbono Q235 | Se debe tener en cuenta la capa de óxido y el estado del material. | Preste atención a la carga de corte y al desgaste de la herramienta. |
Placa de cobre | Propiedades significativas de ductilidad y adhesión del material | Controla las rebabas, el borde recrecido y la calidad de la superficie. |
Las velocidades de corte, las profundidades de corte y los tipos de herramientas recomendados para diferentes materiales no pueden determinarse únicamente por el nombre del material; también deben tenerse en cuenta la dureza del material, el grado de la herramienta, la rigidez del equipo y la estructura del portaherramientas.
5. Técnicas de ranurado para diferentes materiales
1) Placas de acero inoxidable
Los aceros inoxidables como el SUS304 y el SUS316 presentan una marcada tendencia al endurecimiento por deformación. Se deben seleccionar cuchillas afiladas adecuadas para acero inoxidable, evitar la fricción repetida y las profundidades de corte excesivas, y priorizar la revisión del desgaste de la herramienta.
2) Placas de aleación de aluminio
El aluminio es propenso a que la herramienta se adhiera y a la acumulación de material en el filo. Se debe seleccionar la geometría adecuada de la herramienta, mantener el filo afilado y optimizar los métodos de lubricación y eliminación de virutas según las limitaciones del equipo.
3) Planchas de acero al carbono
Los parámetros de corte deben seleccionarse en función del tipo de acero, su resistencia y el espesor real de la placa. El ranurado de placas gruesas requiere especial atención a la rigidez del portaherramientas, la resistencia al corte y el espesor restante en el fondo de la ranura.
4) Placas de cobre y latón
La velocidad de avance y la velocidad de corte deben controlarse en función de la dureza del material de cobre para evitar la compresión del material, el aumento de rebabas y una superficie inferior de la ranura irregular.
6. Selección y uso de herramientas de ranurado
Las herramientas son un factor crucial que determina la calidad del mecanizado de ranuras en V.
1) Herramientas comunes
Las máquinas de ranurado vertical suelen utilizar herramientas de carburo o plaquitas indexables. La estructura específica de la herramienta depende del modelo de la máquina.
La selección de herramientas debe tener en cuenta lo siguiente:
Material y recubrimiento de la herramienta.
Ángulo de la punta de la herramienta y forma del filo de corte.
Dureza y tenacidad del material de la pieza de trabajo.
Ancho de ranura objetivo, profundidad de ranura y calidad de la superficie de la ranura.
Estabilidad de la sujeción de la herramienta y carga de corte admisible de la máquina.
2) Selección del ángulo de la herramienta
Las herramientas comunes con ranura en V pueden utilizar diferentes ángulos incluidos, como 60°, 90° u otros ángulos especializados, pero el ángulo incluido en la herramienta no es necesariamente igual al ángulo de doblado final.
Por ejemplo, para una pieza con un ángulo de doblado objetivo de 90°, se deben considerar exhaustivamente la forma de la ranura, la dirección de doblado, la recuperación elástica del material y el espesor restante. No se puede simplemente asumir que el uso de una herramienta de 90° dará como resultado necesariamente un ángulo de doblado de 90°.
3) Precauciones para el reemplazo de herramientas
Antes de sustituir la herramienta, el equipo debe colocarse en las condiciones de mantenimiento seguro especificadas por el fabricante y debe realizarse el aislamiento de energía necesario.
Durante la instalación, limpie la superficie de contacto del portaherramientas, compruebe que la herramienta no esté dañada y fíjela con los sujetadores y el par de apriete especificados. Tras la sustitución, calibre los parámetros de la herramienta y realice una prueba de corte según los requisitos del equipo.
7. ¿Cómo mejorar la precisión de mecanizado de una máquina ranuradora vertical?
Los principales factores que afectan a la precisión del ranurado incluyen la rigidez del equipo, el sistema de posicionamiento, el estado de la chapa metálica, el desgaste de la herramienta, la fiabilidad de la sujeción y los parámetros del CNC.
1) Mejora de la precisión de posicionamiento
Limpie la superficie de referencia de posicionamiento antes del mecanizado y compruebe que no haya holgura ni espacios significativos en el mecanismo de tope. Para piezas con múltiples ranuras, utilice una referencia de posicionamiento consistente en la medida de lo posible para reducir los errores de sujeción repetidos.
2) Controlar el espesor restante en el fondo de la ranura.
La estabilidad del espesor restante en el fondo de la ranura afecta directamente a la uniformidad del doblado posterior.
Se recomienda controlar esto midiendo el espesor real de la lámina, verificando la posición cero de la herramienta, supervisando el desgaste de la herramienta y comprobando la planitud de la mesa de trabajo.
3) Reducir la vibración durante el mecanizado
La vibración del equipo puede provocar marcas de herramientas, desviaciones dimensionales y astillamiento de la herramienta en la superficie de la ranura.
Se deben revisar la sujeción de la herramienta y su estado, los parámetros de avance y el sistema de transmisión mecánica. Si es necesario, se debe reducir la carga de corte individual.
4) Controlar las rebabas y la calidad de la superficie.
Mantenga la herramienta afilada, seleccione los parámetros de corte adecuados y evite generar rebabas severas durante el mecanizado. Para paneles decorativos con altos requisitos de acabado superficial, se debe verificar la rugosidad de la superficie de la ranura y el sistema de protección de la superficie mediante cortes de prueba.
8. Coordinación de las máquinas de ranurado vertical con los procesos de doblado subsiguientes.
El objetivo final de las máquinas ranuradoras verticales de chapa metálica no suele ser simplemente crear ranuras en V, sino crear las condiciones para un posterior doblado de alta calidad.
Mediante un control adecuado de la profundidad y la forma de la ranura, se pueden lograr los siguientes efectos en el proceso:
- Reducir el espesor del material en el punto de flexión, disminuyendo así la fuerza de flexión necesaria.
- Se consiguen radios exteriores más pequeños en las curvas, mejorando así el aspecto de las piezas decorativas.
- Mejorar la controlabilidad del conformado por doblado para productos complejos de chapa metálica.
- Mejorar la consistencia del procesamiento repetido después de una verificación adecuada del proceso.
- Reducción de las limitaciones de diseño dimensional de algunos paneles decorativos causadas por esquinas de gran radio.
Cabe señalar que el ranurado no elimina por completo la recuperación elástica del material ni garantiza que el punto de flexión no se agriete. Para componentes portantes, componentes sometidos a esfuerzos repetidos o productos con requisitos de fatiga, deben realizarse comprobaciones de resistencia y las verificaciones de ensayo necesarias.
9. Fallos comunes y soluciones
Síntomas de falla | Posible Ccausas | Instrucciones para la resolución de problemas y el manejo |
Profundidad de ranura inconsistente | fluctuación del espesor de la lámina, desgaste de la herramienta, posicionamiento o anomalía de la mesa. | Mida el espesor de la placa, inspeccione las herramientas de corte y los puntos de referencia. |
Desviación de la posición de la ranura | Error de posicionamiento, movimiento del material de la lámina, holgura de transmisión | Inspeccione el sistema de tope y sujeción del material. |
Superficie de ranura rugosa | Desgaste de la herramienta, desajuste de parámetros, vibración | Inspeccione las herramientas de corte y los parámetros de corte. |
Rebabas excesivas | Desgaste del filo, adherencia del material a la herramienta | Reemplace o ajuste las herramientas de corte |
Desconchado de herramientas | Carga de corte excesiva, impacto, sujeción anormal | Inspeccione la profundidad del corte, la sujeción y el material. |
Vibración del material en láminas | Sujeción insuficiente, soporte inadecuado | Inspeccione la sujeción y el soporte de la placa. |
Funcionamiento anómalo del portaherramientas | Mal funcionamiento del riel guía, la transmisión y el sistema servo. | Inspeccionar por personal cualificado después de apagar la máquina. |
Alarma del sistema | Anomalía en el sensor, el accionamiento, el sistema eléctrico o el programa. | Solución de problemas basada en códigos de alarma |
En caso de situaciones peligrosas como colisión de herramientas, ruido anormal intenso, rotura de herramientas o fallo de sujeción, deben adoptarse de inmediato las medidas de parada de seguridad prescritas para el equipo. La producción solo podrá reanudarse una vez identificada la causa.
10. Mantenimiento y cuidado diarios
- En cada turno: Limpiar las virutas, inspeccionar las herramientas, la mesa de trabajo, el dispositivo de sujeción y los registros de alarmas.
- Semanalmente: Compruebe el estado de la lubricación, el mecanismo de posicionamiento y los elementos de fijación visibles.
- Mensualmente: Inspeccione los rieles guía, el mecanismo de transmisión, el sistema hidráulico o neumático y los dispositivos de seguridad.
- Trimestralmente: Compruebe la precisión del posicionamiento, la repetibilidad y el estado mecánico según el manual del equipo.
- Anualmente: Realizar comprobaciones exhaustivas de precisión, controles de seguridad eléctrica y mantenimiento preventivo.
Lo anterior constituye un plan de mantenimiento general. El tipo de lubricante, el ciclo de lubricación, la presión hidráulica, el par de apriete y los métodos de calibración deben seguir estrictamente las instrucciones del fabricante para el modelo específico de la máquina.
11. Diez precauciones clave para el funcionamiento de la máquina ranuradora vertical CNC
- Los operarios deben recibir formación sobre el equipo y estar familiarizados con el sistema CNC y los procedimientos operativos seguros.
- Antes de proceder al procesamiento, se deben confirmar el material, el espesor y las dimensiones de procesamiento de la chapa metálica.
- Las herramientas deben estar instaladas de forma segura; no se deben utilizar cuchillas con grietas o desconchones evidentes.
- Está estrictamente prohibido ajustar la chapa metálica o limpiar las virutas mientras la herramienta de corte está en movimiento.
- No se debe exceder el espesor de la chapa metálica, el rango de procesamiento ni la capacidad de corte del equipo.
- En la primera pieza procesada, se debe realizar un corte de prueba y una inspección dimensional.
- Los sistemas de seguridad o las alarmas de los equipos no deben desactivarse arbitrariamente.
- Deben adoptarse las medidas antiarañazos adecuadas para materiales con altos requisitos de acabado superficial, como el acero inoxidable pulido a espejo.
- Si se detectan vibraciones anormales, ruidos inusuales o cambios repentinos en la carga de corte, la máquina debe detenerse inmediatamente para su inspección.
- Se deben implementar medidas de aislamiento de energía prescritas antes de cambiar herramientas, realizar tareas de mantenimiento y entrar en zonas peligrosas.
12. Resumen: ¿Cómo utilizar correctamente una máquina ranuradora vertical de chapa metálica?
Una máquina ranuradora vertical de chapa metálica es un dispositivo especializado para el ranurado en V de precisión de las superficies de chapas metálicas como acero inoxidable, acero al carbono, aluminio y cobre. Se utiliza ampliamente en industrias como la decoración de acero inoxidable, muros cortina metálicos, fabricación de ascensores, equipamiento de cocina, procesamiento de chapa metálica, chasis y armarios, y conformado por doblado de alta precisión.
A diferencia del doblado directo de chapa metálica convencional, las máquinas de ranurado vertical permiten realizar ranuras en V de una profundidad y ángulo determinados en posiciones de doblado preestablecidas. Esto reduce la resistencia al doblado local, facilitando el doblado posterior para lograr radios exteriores más pequeños y líneas de doblado más definidas.
La clave para operar una máquina ranuradora vertical CNC para chapa metálica no reside solo en completar el corte de la ranura en V, sino en establecer un flujo de procesamiento completo, desde la inspección del material, el cálculo del proceso, el posicionamiento del equipo, la selección de herramientas y la inspección del corte de prueba hasta el doblado posterior.
Para la producción, se recomienda establecer tres estándares clave: un sistema de inspección de la primera pieza, una base de datos del proceso de ranurado para diferentes materiales y un sistema diario de inspección y mantenimiento de los equipos. Esto garantizará la seguridad, mejorará la uniformidad de la profundidad de la ranura, reducirá el desgaste de las herramientas y estabilizará la calidad de los productos doblados posteriormente.
 Spanish
 English
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese