Índice
A máquina de ranhurar em V para chapas metálicas verticais é uma máquina CNC projetada especificamente para processar ranhuras em V em chapas metálicas. É amplamente utilizada nas indústrias de decoração em aço inoxidável, fachadas de edifícios, fabricação de elevadores, móveis metálicos, equipamentos para cozinha e banheiro, chapas metálicas de precisão e produtos metálicos de alta qualidade.
Em comparação com os processos tradicionais de dobra direta, a máquina de ranhurar vertical reduz a espessura residual local, processando ranhuras em V em posições de dobra predeterminadas na chapa metálica, facilitando a formação de pequenos cantos arredondados, bordas nítidas e uma aparência refinada da dobra.
Este artigo apresenta de forma sistemática o funcionamento e a utilização corretos da máquina de ranhurar chapas metálicas verticais, abordando aspectos como estrutura do equipamento, princípio de funcionamento, procedimentos operacionais, configurações de parâmetros CNC, seleção de ferramentas, técnicas de processamento, normas de segurança, manutenção diária, falhas comuns e soluções.
1. Estrutura e princípio de funcionamento da máquina de ranhurar em V para chapas metálicas verticais
1) Estrutura principal do equipamento
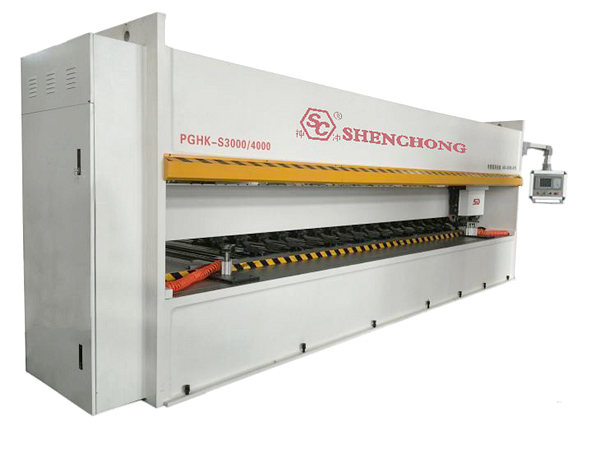
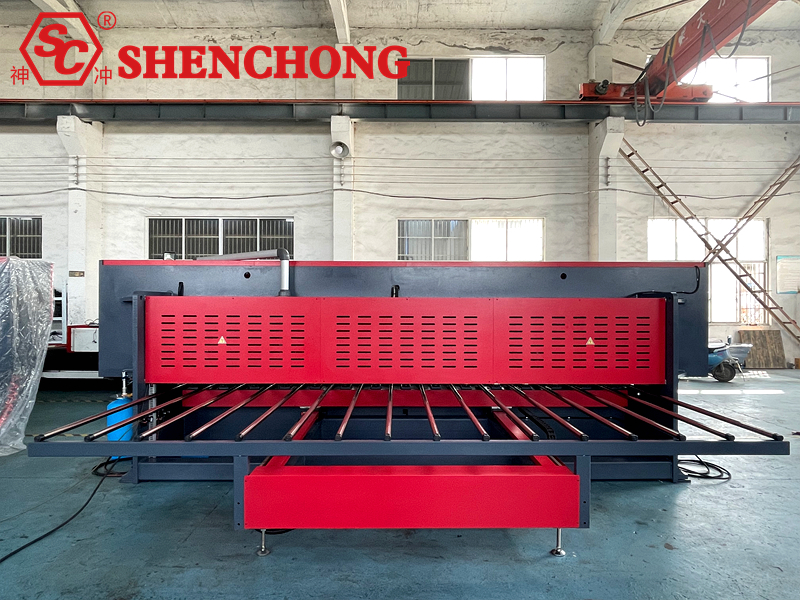
Uma vertical típica Máquina de ranhurar CNC Consiste principalmente em uma estrutura, mesa de trabalho, porta-ferramentas, sistema CNC, sistema de posicionamento, dispositivo de fixação hidráulico ou pneumático, sistema de lubrificação e sistema de proteção de segurança.
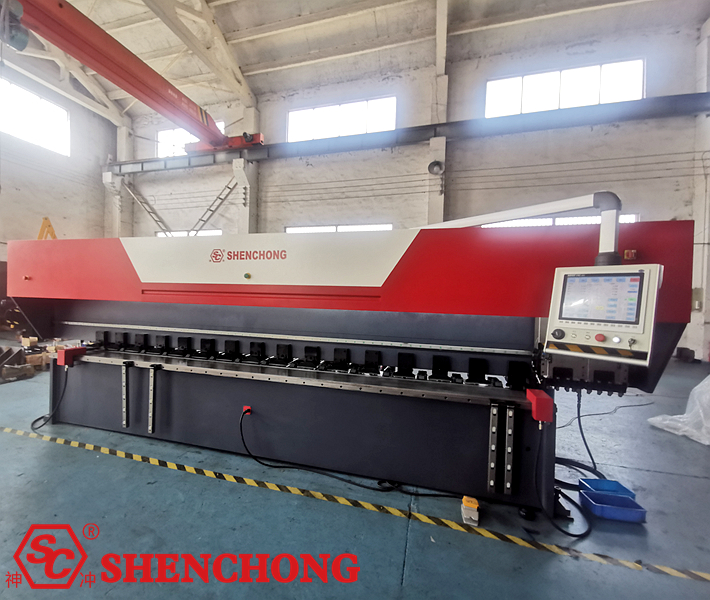
Tabela de componentes:
Componentes principais | Funções |
Estrutura de alta rigidez | Equipamentos de suporte, redução da vibração do processo e da deformação estrutural. |
Mesa de trabalho | Chapas metálicas para apoio e posicionamento |
Sistema CNC | Controle da posição do sulco, profundidade de processamento, taxa de avanço e programa de processamento. |
Porta-ferramentas e ferramentas de corte | Conclusão do corte em V de chapas metálicas |
Sistema de servoacionamento | Controle do movimento do porta-ferramentas e do eixo de posicionamento |
Dispositivo de fixação | Impedir o movimento ou a vibração da chapa metálica durante o processamento. |
Dispositivo de posicionamento e parada | Garantir o posicionamento preciso do sulco |
Sistema de lubrificação | Redução do atrito e do desgaste de peças móveis |
Painel de controle elétrico | Implementação de sistemas de alimentação, controle, proteção e diagnóstico de falhas. |
Dispositivos de proteção de segurança | Reduzir o risco de contato do pessoal com peças móveis e detritos voadores. |
As máquinas de ranhurar vertical de diferentes fabricantes podem variar na direção do porta-ferramentas, no método de fixação, no número de eixos e no sistema de controle. A configuração real do equipamento deve ser considerada.
2) Princípio de funcionamento
A máquina de ranhurar em V para chapas metálicas verticais utiliza um sistema CNC para controlar a ferramenta de corte, que segue uma trajetória predefinida, formando uma ranhura em forma de V com profundidade e ângulo específicos na superfície da chapa.
O fluxo de processamento básico é o seguinte:
Posicionamento e colocação da folha
↓
Pressionar e fixar a folha
↓
O sistema CNC executa o programa de ranhuramento.
↓
A ferramenta corta em camadas até a profundidade definida.
↓
Verifique a posição do sulco, o formato do sulco e a espessura restante.
↓
Conclua o processamento e prossiga para o processo de dobra subsequente.
3) Profundidade de ranhura e espessura restante
O princípio fundamental do processo de ranhuramento reside no controle da profundidade da ranhura e da espessura remanescente no fundo da mesma.
d = t – r
Onde:
d: Profundidade do sulco, mm
t: Espessura real da chapa, mm
r: Espessura restante no fundo do sulco, mm
Por exemplo, se a espessura da chapa for de 2,0 mm e a espessura restante projetada for de 0,6 mm, então:
d = 2,0 – 0,6 = 1,4 mm
Nota especial:
A espessura restante não é necessariamente melhor quanto menor for. Uma espessura muito fina pode levar a fissuras no ponto de dobra, resistência insuficiente e deformação durante o processamento. O valor final deve ser determinado com base no material, no ângulo de dobra, nos requisitos de tensão e na verificação da amostra.
2. Preparação pré-operacional e inspeção de equipamentos
Uma inspeção prévia adequada é crucial para garantir a precisão da usinagem, a eficiência da produção e a segurança do equipamento.
1) Lista de verificação para inspeção da máquina de ranhurar em V para chapas metálicas verticais
8 itens de inspeção pré-inicial:
Confirme se a tensão da fonte de alimentação, o aterramento e as conexões elétricas estão normais.
- Verifique o botão de parada de emergência, as proteções de segurança e os dispositivos de intertravamento.
- Verifique os trilhos-guia, os fusos de esferas e o estado do sistema de lubrificação.
- Verifique se as ferramentas de corte apresentam lascas, rachaduras ou folgas.
- Verifique se a mesa de trabalho e os batentes de posicionamento estão limpos.
- Verifique o estado dos dispositivos de fixação hidráulicos ou pneumáticos.
- Verificar o material, a espessura e os desenhos de usinagem da chapa metálica.
- Confirme se a área de usinagem está desocupada e livre de obstruções.
Caso sejam detectadas quaisquer anormalidades durante a inspeção, pare a máquina e solicite que seja reparada por pessoal qualificado. Não continue a operação provocando curto-circuito nos intertravamentos ou desativando os alarmes.
2) Preparação de chapas metálicas
Antes de iniciar a usinagem, certifique-se de que a superfície da chapa metálica esteja livre de manchas de óleo visíveis, objetos estranhos, empenamento severo e deformações não conformes.
Deve-se prestar especial atenção a:
- Painel espelhado em aço inoxidável: Evita riscos na superfície durante os processos de posicionamento, fixação e corte.
- Placa de alumínio: Observe que o material é relativamente macio; evite compressão excessiva que possa causar amassados na superfície.
- Chapa de aço carbono: Preste atenção à camada de óxido superficial, à dureza do material e à carga de corte.
- Placas mais compridas ou mais finas: Garanta suporte suficiente durante todo o processo para evitar deformações devido à suspensão.
3. Procedimento Operacional Padrão para Máquina de Ranhurar Chapas Metálicas Verticais
Passo 1: Ligue o equipamento
Ligue a fonte de alimentação principal, o sistema de controle e os sistemas auxiliares relacionados de acordo com a sequência de inicialização especificada pelo fabricante do equipamento.
Após o sistema concluir a autoverificação e confirmar que não existem alarmes de falha pendentes, execute a operação de zeragem ou de ponto de referência necessária.
Nota: Antes de zerar o equipamento, certifique-se de que o porta-ferramentas e o mecanismo de movimento estejam em uma posição segura para evitar colisões com a chapa metálica ou dispositivos de fixação.
Etapa 2: Insira o programa de usinagem
Defina as dimensões da chapa metálica, a posição do sulco, a profundidade do sulco, os parâmetros da ferramenta, a taxa de avanço e o número de passes de acordo com os requisitos do desenho.
Alguns sistemas CNC suportam programação gráfica, lista de ranhuras, processamento em lote de múltiplas ranhuras e funções de armazenamento de programas.
Etapa 3: Instale e posicione a chapa metálica.
Coloque a chapa metálica na mesa de trabalho e posicione-a utilizando o batente de posicionamento e a borda de referência.
Os operadores devem garantir que a chapa metálica esteja plana e bem aderida à superfície de suporte, e verificar se a direção do sulco atende aos requisitos do processo.
Etapa 4: Fixação da chapa metálica
Inicie a ação de fixação conforme especificado pelo equipamento para confirmar que a chapa metálica está fixada de forma segura.
Uma força de fixação insuficiente causará vibração da chapa metálica e desalinhamento da ranhura; uma força de fixação excessiva pode levar à deformação da chapa ou danos à superfície.
Etapa 5: Teste prático
Ao processar um novo programa pela primeira vez, execute verificações do programa, execuções sem carga ou simulações de segurança de acordo com as especificações do fabricante e realize cortes de teste com parâmetros conservadores.
Os cortes de teste devem se concentrar em verificar a posição do sulco, a direção do movimento da ferramenta, o estado de fixação, o risco de interferência da ferramenta e a espessura restante real.
Etapa 6: Processamento Formal
Após o corte de teste bem-sucedido, inicie o programa de processamento automático.
Durante o processamento, monitore o ruído de operação do equipamento, a vibração, a remoção de cavacos e os alarmes do sistema CNC.
Não coloque a mão na área de processamento para limpar cavacos, ajustar a chapa metálica ou tocar nela enquanto a ferramenta estiver em movimento.
Etapa 7: Inspeção do produto final
Após a conclusão do processamento e a confirmação de que a ferramenta está parada e o equipamento em condições de manusear o material, remova a chapa metálica e realize uma inspeção de qualidade.
As principais medições incluem a localização do sulco, a profundidade do sulco, a espessura restante no fundo do sulco e a consistência da forma do sulco.
Etapa 8: Desligamento e limpeza
Após o processamento, pare o equipamento na posição segura designada e desligue os sistemas auxiliares, o sistema CNC e a fonte de alimentação principal, de acordo com os procedimentos operacionais.
Utilize ferramentas apropriadas para a limpeza da mesa de trabalho e dos cavacos; nunca manuseie cavacos metálicos afiados diretamente com as mãos. Ao realizar manutenção, desmontar a ferramenta ou entrar em áreas classificadas como perigosas, implemente medidas de desconexão de energia e prevenção de acionamento acidental.
4. Configurações dos parâmetros de usinagem da máquina de ranhura em V CNC
Os parâmetros de ranhuramento afetam diretamente a precisão da usinagem, a vida útil da ferramenta, a qualidade da superfície da ranhura e os subsequentes efeitos de flexão.
1) Parâmetros principais e suas funções
Parâmetros | Principais impactos | Estabelecendo princípios |
Espessura da folha | Determina a base para o cálculo da profundidade do sulco. | Entrada baseada na espessura real medida. |
Posição de Groogging | Determina as dimensões de curvatura subsequentes. | Determine com base no diagrama desdobrado e na aresta de referência. |
Profundidade de sulcagem | Afeta a resistência à flexão e a resistência residual. | Combinado com requisitos de curvatura e verificação de amostras |
Ângulo da ferramenta | Afeta o formato do sulco e a geometria de curvatura. | Selecione com base no ângulo de curvatura e no retorno elástico desejados. |
Velocidade de corte | Afeta a eficiência do processamento, o aumento da temperatura e o desgaste. | Determine com base no material e na ferramenta de corte. |
Profundidade de corte única | Afeta a carga de corte e a qualidade da superfície do sulco. | Evite exceder os limites permitidos para o equipamento e a ferramenta de corte. Sulcos profundos geralmente são usinados em camadas. |
Número de cortes | Afeta a profundidade final e a eficiência. | Garanta uma fixação confiável e sem danos à superfície. |
Estado de fixação | Afeta a estabilidade da chapa metálica | Entrada baseada na espessura real medida. |
2) Características de processamento de diferentes materiais
Materiais | Groov Características | Principais precauções |
Aço inoxidável 304 | Alta tenacidade, propenso ao endurecimento por trabalho. | Mantenha as ferramentas afiadas e evite esfregá-las repetidamente. |
Aço inoxidável 316 | Problemas significativos de resistência ao corte e endurecimento por trabalho. | Controle adequadamente a profundidade de corte e o desgaste da ferramenta. |
Aço inoxidável 201 | O desempenho é afetado por notas e condições específicas. | Confirme os parâmetros com um corte de teste. |
Liga de alumínio | Algumas classes de ferramentas são propensas a emperrar. | Utilize ferramentas e métodos de remoção de cavacos adequados para alumínio. |
Aço carbono Q235 | É preciso levar em consideração a camada de óxido e o estado do material. | Preste atenção à carga de corte e ao desgaste da ferramenta. |
Placa de cobre | Ductilidade e propriedades de adesão significativas do material | Controle de rebarbas, aresta postiça e qualidade da superfície. |
As velocidades de corte, profundidades de corte e tipos de ferramentas recomendados para diferentes materiais não podem ser determinados apenas pelo nome do material; a dureza do material, a classe da ferramenta, a rigidez do equipamento e a estrutura do porta-ferramentas também devem ser consideradas.
5. Técnicas de ranhuramento para diferentes materiais
1) Placas de aço inoxidável
Aços inoxidáveis como o SUS304 e o SUS316 apresentam uma tendência significativa ao endurecimento por trabalho. Devem ser selecionadas lâminas afiadas adequadas para aço inoxidável, deve-se evitar fricção repetida e profundidades de corte excessivas, e a verificação do desgaste da ferramenta deve ser priorizada.
2) Placas de liga de alumínio
O alumínio é propenso à aderência da ferramenta e à formação de aresta postiça. A geometria da ferramenta deve ser selecionada adequadamente, a aresta de corte mantida afiada e os métodos de lubrificação e remoção de cavacos otimizados de acordo com as limitações do equipamento.
3) Chapas de aço carbono
Os parâmetros de corte devem ser selecionados com base na classe do aço, na sua resistência e na espessura real da chapa. A usinagem de ranhuras em chapas grossas exige atenção especial à rigidez do porta-ferramentas, à resistência ao corte e à espessura remanescente no fundo da ranhura.
4) Placas de cobre e latão
A taxa de avanço e a velocidade de corte devem ser controladas de acordo com a dureza do material de cobre para evitar a compressão do material, o aumento de rebarbas e a irregularidade da superfície do fundo do sulco.
6. Seleção e Utilização de Ferramentas de Ranhuramento
As ferramentas são um fator crucial para determinar a qualidade da usinagem de ranhuras em V.
1) Ferramentas comuns
As máquinas de ranhurar verticalmente geralmente utilizam ferramentas de metal duro ou insertos intercambiáveis. A estrutura específica da ferramenta depende do modelo da máquina.
A seleção de ferramentas deve levar em consideração:
Material e revestimento da ferramenta.
Ângulo da ponta da ferramenta e formato da aresta de corte.
Dureza e tenacidade do material da peça de trabalho.
Largura alvo do sulco, profundidade do sulco e qualidade da superfície do sulco.
Estabilidade da fixação da ferramenta e carga de corte admissível da máquina.
2) Seleção do ângulo da ferramenta
As ferramentas comuns para ranhuras em V podem usar diferentes ângulos internos, como 60°, 90° ou outros ângulos específicos, mas o ângulo interno da ferramenta não é necessariamente igual ao ângulo de dobra final.
Por exemplo, para uma peça com uma dobra alvo de 90°, o formato do sulco, a direção da dobra, o retorno elástico do material e a espessura restante devem ser considerados de forma abrangente. Não se pode simplesmente presumir que o uso de uma ferramenta de 90° resultará necessariamente em um ângulo de dobra de 90°.
3) Precauções para a Substituição da Ferramenta
Antes de substituir a ferramenta, o equipamento deve ser colocado nas condições de manutenção seguras especificadas pelo fabricante, e o isolamento de energia necessário deve ser realizado.
Durante a instalação, limpe a superfície de contato do porta-ferramentas, verifique se há danos na ferramenta e fixe-a utilizando os parafusos e o torque especificados. Após a substituição, realize a calibração dos parâmetros da ferramenta e o teste de corte de acordo com os requisitos do equipamento.
7. Como melhorar a precisão de usinagem de uma máquina de ranhurar vertical?
Os principais fatores que afetam a precisão do entalhe incluem a rigidez do equipamento, o sistema de posicionamento, a condição da chapa metálica, o desgaste da ferramenta, a confiabilidade da fixação e os parâmetros CNC.
1) Melhorar a precisão do posicionamento
Limpe a superfície de referência de posicionamento antes da usinagem e verifique se há folgas ou espaços significativos no mecanismo de parada. Para peças com múltiplas ranhuras, utilize uma referência de posicionamento consistente sempre que possível para reduzir erros de fixação repetidos.
2) Controlando a espessura restante no fundo da ranhura
A estabilidade da espessura remanescente no fundo da ranhura afeta diretamente a consistência da curvatura subsequente.
Recomenda-se controlar isso medindo a espessura real da chapa, verificando a posição zero da ferramenta, monitorando o desgaste da ferramenta e verificando a planicidade da mesa de trabalho.
3) Reduzir a vibração durante a usinagem
A vibração do equipamento pode causar marcas de ferramentas, desvios dimensionais e lascamento da superfície da ranhura.
É necessário verificar a fixação da ferramenta e suas condições, os parâmetros de avanço e o sistema de transmissão mecânica. Se necessário, a carga de corte único deve ser reduzida.
4) Controle de rebarbas e qualidade da superfície
Mantenha a ferramenta afiada, selecione parâmetros de corte adequados e evite gerar rebarbas excessivas durante a usinagem. Para painéis decorativos com altos requisitos de acabamento superficial, a rugosidade da superfície do sulco e o esquema de proteção da superfície devem ser verificados por meio de cortes de teste.
8. Coordenação de máquinas de ranhura vertical com processos subsequentes de dobramento
O objetivo final das máquinas de ranhurar em V para chapas metálicas verticais geralmente não é simplesmente criar ranhuras em V, mas sim criar condições para uma dobra subsequente de alta qualidade.
Controlando adequadamente a profundidade e o formato do sulco, os seguintes efeitos de processo podem ser alcançados:
- Reduzir a espessura do material no ponto de flexão diminui, assim, a força de flexão necessária.
- Obtenção de cantos com raio externo menor em curvas, melhorando a aparência de peças decorativas.
- Aprimoramento do controle da conformação por dobra para produtos complexos de chapa metálica.
- Melhorar a consistência do processamento repetido após a devida verificação do processo.
- Reduzir as limitações dimensionais de projeto de alguns painéis decorativos causadas por cantos de grande raio.
É importante observar que o ranhuramento não elimina completamente o retorno elástico do material, nem garante que o ponto de flexão não irá trincar. Para componentes estruturais, componentes sujeitos a tensões repetidas ou produtos com requisitos de fadiga, devem ser realizados testes de resistência e verificações de ensaio necessários.
9. Problemas Comuns e Soluções
Sintomas de falha | Possível Ccausas | Instruções de resolução de problemas e manuseio |
Profundidade de sulco inconsistente | Variações na espessura da chapa, desgaste da ferramenta, posicionamento anormal ou anomalia da mesa. | Meça a espessura da chapa, inspecione as ferramentas de corte e os pontos de referência. |
Desvio da posição da ranhura | Erro de posicionamento, movimentação do material em chapa, folga de transmissão | Inspecione o batente de material e o sistema de fixação. |
Superfície de ranhura áspera | Desgaste da ferramenta, incompatibilidade de parâmetros, vibração | Inspecione as ferramentas de corte e os parâmetros de corte. |
Rebarbas excessivas | Perda de fio de corte, material aderindo à ferramenta | Substitua ou ajuste as ferramentas de corte. |
lascamento de ferramentas | Carga de corte excessiva, impacto, fixação anormal | Inspecione a profundidade do corte, a fixação e o material. |
vibração do material da folha | Fixação insuficiente, suporte inadequado | Inspecione a fixação e o suporte da placa. |
Operação anormal do porta-ferramentas | Trilho guia, transmissão, mau funcionamento do sistema servo | Inspecionar por pessoal qualificado após o desligamento da máquina. |
Alarme do sistema | Anomalia no sensor, no acionamento, no sistema elétrico ou no programa. | Solução de problemas com base em códigos de alarme |
Em caso de situações perigosas, como colisão de ferramentas, ruído anormal severo, quebra de ferramentas ou falha de fixação, as medidas de desligamento de segurança prescritas para o equipamento devem ser tomadas imediatamente. A produção só poderá ser retomada após a identificação da causa.
10. Manutenção e cuidados diários
- A cada turno: Limpar cavacos, inspecionar ferramentas, mesa de trabalho, dispositivo de fixação e registros de alarmes.
- Semanalmente: Verificar o nível de lubrificação, o mecanismo de posicionamento e os fixadores visíveis.
- Mensalmente: Inspecionar trilhos-guia, mecanismo de transmissão, sistema hidráulico ou pneumático e dispositivos de segurança.
- Trimestralmente: Verificar a precisão do posicionamento, a repetibilidade e as condições mecânicas de acordo com o manual do equipamento.
- Anualmente: Realizar verificações de precisão abrangentes, verificações de segurança elétrica e manutenção preventiva.
O texto acima apresenta um plano geral de manutenção. O tipo de lubrificante, o ciclo de lubrificação, a pressão hidráulica, o torque de aperto e os métodos de calibração devem seguir rigorosamente as instruções do fabricante para o modelo específico da máquina.
11. Dez precauções essenciais para operar uma máquina de ranhurar em V vertical CNC
- Os operadores devem ser treinados no uso do equipamento e estar familiarizados com o sistema CNC e os procedimentos operacionais de segurança.
- Antes do processamento, é necessário confirmar o material, a espessura e as dimensões de processamento da chapa metálica.
- As ferramentas devem ser instaladas com segurança; lâminas com rachaduras ou lascas visíveis não devem ser usadas.
- Ajustar a chapa metálica ou limpar os cavacos enquanto a ferramenta de corte estiver em movimento é estritamente proibido.
- A espessura da chapa metálica, a faixa de processamento e a capacidade de corte do equipamento não devem ser excedidas.
- Um corte de teste e uma inspeção dimensional devem ser realizados na primeira peça processada.
- Os dispositivos de segurança ou alarmes dos equipamentos não devem ser desativados arbitrariamente.
- Devem ser tomadas medidas adequadas contra riscos para materiais que exigem um acabamento superficial de alta qualidade, como o aço inoxidável espelhado.
- Caso sejam detectadas vibrações anormais, ruídos incomuns ou mudanças repentinas na carga de corte, a máquina deve ser imediatamente parada para inspeção.
- As medidas de isolamento de energia prescritas devem ser implementadas antes de trocar de ferramentas, realizar manutenção e entrar em áreas perigosas.
12. Resumo: Como usar corretamente uma máquina de ranhurar chapas metálicas verticais?
Uma máquina de ranhurar em V vertical para chapas metálicas é um dispositivo especializado para ranhurar com precisão superfícies de chapas metálicas como aço inoxidável, aço carbono, alumínio e cobre. É amplamente utilizada em indústrias como decoração em aço inoxidável, fachadas metálicas, fabricação de elevadores, equipamentos de cozinha, processamento de chapas metálicas, chassis e gabinetes, e conformação por dobra de alta precisão.
Ao contrário da dobra direta de chapas metálicas comuns, as máquinas de ranhurar chapas metálicas verticais podem processar ranhuras em V com determinada profundidade e ângulo em posições de dobra predeterminadas. Isso reduz a resistência local à dobra, facilitando a dobra subsequente para obter raios externos menores e linhas de dobra mais nítidas.
A chave para operar uma máquina CNC de ranhura vertical em chapa metálica não é apenas concluir o corte da ranhura em V, mas estabelecer um fluxo de processamento completo, desde a inspeção do material, cálculo do processo, posicionamento do equipamento, seleção de ferramentas, inspeção do corte de teste até a dobra subsequente.
Para a produção em série, recomenda-se o estabelecimento de três padrões principais: um sistema de inspeção da primeira peça, um banco de dados do processo de ranhuramento para diferentes materiais e um sistema diário de inspeção e manutenção dos equipamentos. Isso garantirá a segurança, ao mesmo tempo que melhorará a consistência da profundidade do ranhura, reduzirá o desgaste da ferramenta e estabilizará a qualidade dos produtos dobrados posteriormente.
 Portuguese
 English
 Spanish
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese