Obsah
Proces ohýbání čtyřmi válci je široce používaná metoda pro tváření kovových plechů. Využívá rotaci válců stroje, upínání kovového plechu a vertikální pohyb bočních válců k vyvolání postupné plastické deformace v plochém plechu, který ho nakonec tvaruje do válců, oblouků, kuželů nebo jiných zakřivených součástí.
Ve srovnání s tradičními tříválcovými ohýbačkami nabízí čtyřválcová ohýbačka několik zřetelných výhod: vyžaduje pouze jedno nastavení, umožňuje předohýbání obou konců, umožňuje kontinuální válcování, vyznačuje se vyšším stupněm automatizace a poskytuje vynikající kontrolu nad kruhovitostí obrobku a opakovatelností procesu tváření.
1. Základní koncepty procesu ohýbání 4 válci
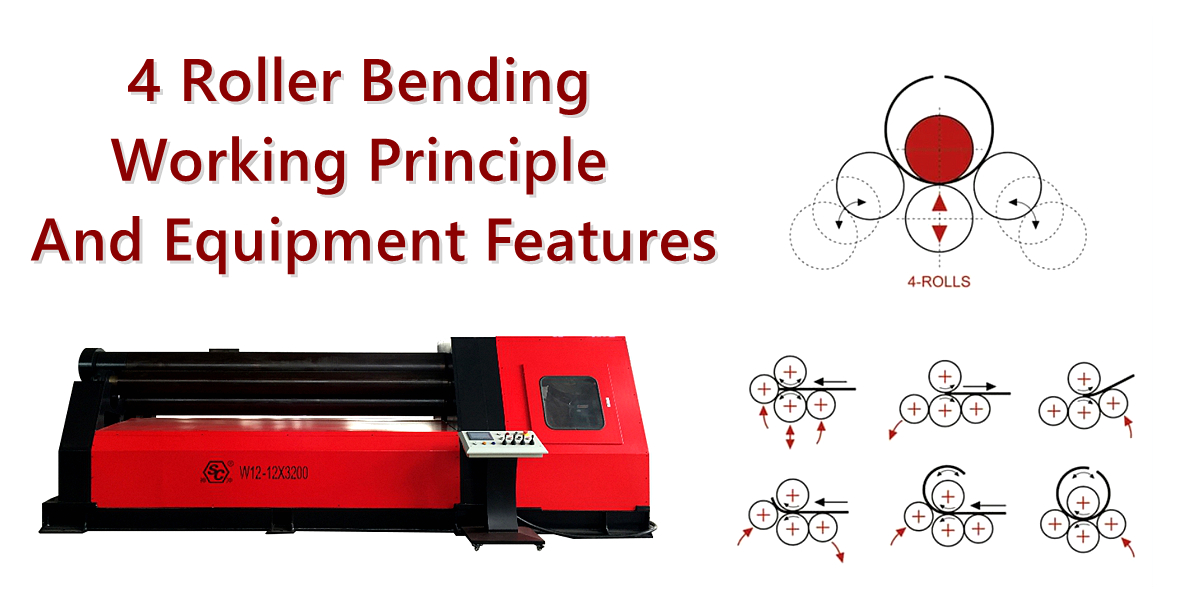
Proces ohýbání pomocí čtyř válců využívá čtyři pracovní válce – každý se specifickou funkcí – k působení upínací síly, třecí síly a ohybových momentů na kovový plech. Tím se plech transformuje z plochého stavu do oblouku nebo válce s definovaným zakřivením.
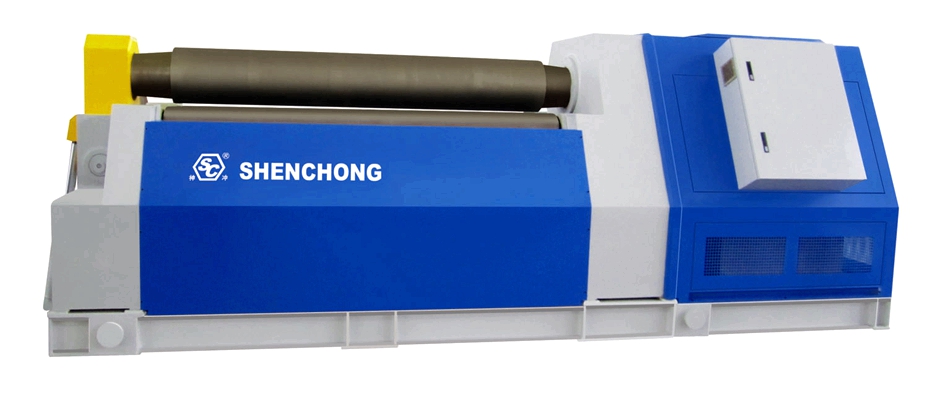
Čtyřválcový ohýbací stroj se obvykle skládá z horního válce, spodního válce, levého a pravého bočního válce, hydraulického pohonu, hlavního převodového systému, rámu stroje, číslicového řídicího systému (CNC) a bezpečnostních ochranných zařízení.
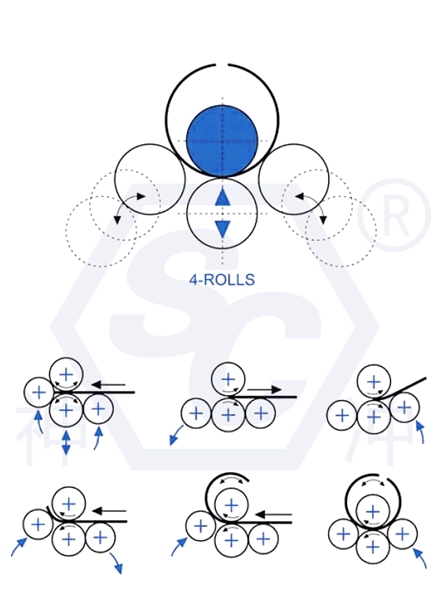
1) Konfigurace typické čtyřválcové ohýbačky plechů
Hlavní komponenty | Funkce a role |
Horní role | Slouží jako primární tvarovací podpěra a pracuje ve spojení se spodním válcem k upínání plechu |
Spodní válec | Vyvíjí tlak směrem nahoru pro upínání plechu a v koordinaci s pohonným systémem usnadňuje podávání materiálu |
Levé klopení | Provádí předohýbání na jednom konci (v závislosti na směru válcování) nebo pomáhá při procesu kruhového válcování |
Pravá strana Roll | Provádí předohýbání na opačném konci a provádí kontinuální kruhové válcování |
Hydraulický systém | Reguluje vertikální pohyb válců, polohování bočních válců a upínací sílu |
Hlavní pohonný systém | Pohání rotaci válců a umožňuje tak plynulé podávání plechu |
CNC systém | Spravuje polohování válců, programy zpracování a parametry procesu válcování |
Mechanismus naklápění/sklápění | Umožňuje uvolnění horního konce válce během vykládání, což usnadňuje vyjmutí srolovaného válce |
Mezi výrobci existují rozdíly, pokud jde o počet hnacích válců, konfigurace hydraulických obvodů, metody synchronizace bočních válců a nastavení CNC systému; proto by skutečné funkční specifikace měly být stanoveny na základě konkrétního technického návrhu zařízení.
2) Mechanické principy čtyřválcového ohýbání
4 válcové ohýbání je v podstatě proces plastické deformace a tváření kovových desek.
Když kovový plech vstoupí do prostoru mezi horním a spodním válcem, spodní válec vyvine upínací sílu. Hlavní hnací systém pohání plech dopředu, zatímco boční válce vyvíjejí ohybovou sílu, čímž v materiálu vyvolávají ohybový moment.
Jakmile ohybové napětí překročí mez kluzu materiálu, deska se plasticky deformuje a zachovává si specifické zakřivení i po odstranění zatížení.
Základní proces lze shrnout následovně:
Upínání a podávání
↓
Vyvíjení tlaku pomocí bočních válců
↓
Ohýbání plastů
↓
Válcové tváření
2. Struktura a principy činnosti čtyřválcových ohýbaček
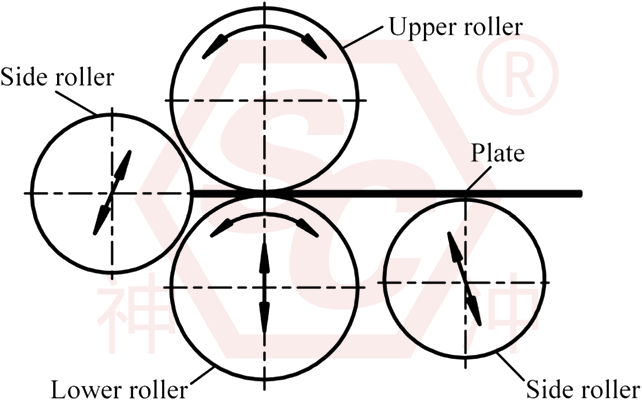
1) Upínací účinek horního a spodního válce
Po vstupu do stroje se spodní válec pohybuje nahoru a pevně sevře kovový plech mezi sebou a horním válcem.
Tento proces slouží třem hlavním účelům: zabránění prokluzování plechu během válcování, zajištění plynulého a stabilního podávání a zlepšení kontroly polohy v průběhu celého procesu tváření.
2) Ohybová deformace pomocí bočních válců
Levý a pravý boční válec vyvíjejí sílu prostřednictvím hydraulických válců a mění tak stav napětí v kovovém plechu.
Když ohybové napětí působící na desku překročí mez kluzu materiálu, deska podléhá plastické deformaci – změně, která není plně vratná.
S úpravou polohy bočních válců se odpovídajícím způsobem mění i poloměr ohybu desky.
Obecně za předpokladu, že ostatní podmínky zůstávají konstantní a nebyly dosaženy provozní limity zařízení:
- Nastavením bočních válců směrem nahoru se zvyšuje stupeň ohybu, což má za následek menší poloměr válcování.
- Nastavením bočních válců směrem dolů se snižuje stupeň ohybu, což má za následek větší poloměr válcování.
3) Kontinuální válcování rotací pracovního válce
Horní válec (a všechny související hnací válce) pohání desku dopředu třením, zatímco boční válce nepřetržitě vyvíjejí ohybovou sílu, což způsobuje, že deska postupně získává konzistentní zakřivení po celé své délce. Po jednom nebo více kolech válcování je deska nakonec vytvarována do požadovaného válce nebo kruhového oblouku.
3. Kompletní pracovní postup pro čtyřválcové ohýbání plechů
Proces ohýbání plechů čtyřválcovým ohýbáním se obvykle skládá z následujících fází: příprava materiálu, podávání a polohování, upínání, předohýbání na náběžné hraně, předohýbání na zadní hraně, kontinuální válcování, kalibrace kruhovitosti a odlehčení.
Typický postup procesu:
1) Příprava materiálu
Ověřte tloušťku plechu, šířku, jakost materiálu, stav povrchu a kvalitu řezných hran. Potvrďte cílový průměr a požadovanou rozvinutou (rozvinutou) délku.
2) Podávání a upínání
Vložte desku mezi horní a spodní válec, zarovnejte její polohu a aplikujte odpovídající upínací sílu.
3) Předohýbání na přední hraně
Upravte polohu odpovídajícího bočního válce a zároveň otáčejte hlavními válci, abyste ohnuli přední hranu desky do cílového zakřivení, a tím minimalizovali zbytkovou přímou hranu.
4) Předohýbání zadní hrany
Otočte směr podávání a použijte válec na opačné straně k předohnutí zadní hrany plechu.
5) Kontinuální válcování
Nastavte boční válce do požadovaných poloh a protlačte plech ohýbací zónou, abyste postupně vytvořili celý válec.
6) Kalibrace kruhovitosti
Změřte kruhovitost, průměr a polohu švu; proveďte postupné úpravy – s ohledem na pružnost materiálu – abyste zabránili nadměrnému ohýbání.
7) Vykládka a kontrola
Uvolněte zátěž, otevřete koncové ložisko (nebo koncovou podpěru) podle pokynů výrobce zařízení, vyjměte obrobek a zkontrolujte jeho rozměry a kvalitu povrchu.
Konkrétní sekvence předběžného ohýbání a vzorce pohybu válcovacího systému se mohou lišit v závislosti na zařízení; vždy dodržujte provozní postupy výrobce. Při válcování velkých, silných plechů může být nutné upravit polohu bočních válců ve více krocích, aby se zabránilo jednorázovému vyvíjení nadměrné síly.
4. Deset klíčových vlastností čtyřválcových ohýbaček plechů
1) Vynikající schopnost oboustranného předohýbání
Nezávislé nastavení levého a pravého bočního válce umožňuje předohýbání obou konců plechu v jednom nastavení. To efektivně minimalizuje zbytkové rovné hrany a zlepšuje kvalitu tvarování na válcovém spoji.
2) Vysoká přesnost a stabilita válcování
Kombinace horního/dolního upínání válců a nezávisle nastavitelných bočních válců usnadňuje přesné ovládání poloměru válcování, zabraňuje posunu plechu a zajišťuje konzistentní kvalitu v dávkové výrobě.
3) Silné možnosti automatizovaného řízení
Modely s CNC řízením využívají zpětnou vazbu polohy, hydraulické řízení a správu programů k automatizaci polohování válců, ukládání procesních parametrů a celého postupu válcování.
4) Vysoká efektivita výroby
Díky minimalizaci potřeby obracení, přemisťování a sekundárního předohýbání jsou tyto stroje obzvláště vhodné pro dávkovou výrobu válcových součástí.
5) Široká materiálová kompatibilita
V závislosti na specifikacích zařízení může zpracovávat uhlíkovou ocel, nerezovou ocel, hliníkové slitiny a některé vysokopevnostní ocelové plechy.
6) Všestranné možnosti tváření
Kromě jednoduchých válců dokáže zařízení vytvářet oblouky, elipsy, kuželové tvary a součásti s různým zakřivením.
7) Robustní hydraulický pohon
Hydraulické boční válce vyvíjejí značnou ohybovou sílu, díky čemuž je zařízení vhodné pro zpracování středně silných až tlustých plechů.
8) Snížení plýtvání materiálem
Předohýbání minimalizuje délku rovných hran, čímž se snižuje potřeba následného ořezávání.
8) Snadná integrace do automatizovaných systémů
Zařízení lze kombinovat s podávacími plošinami, podpěrnými rámy pro obrobky, automatickými centrovacími zařízeními a CNC systémy a vytvořit tak automatizovanou válcovací buňku.
9) Zlepšená kvalita svařování
Rovnoměrné zakřivení na obou koncích válcovaného válce usnadňuje přesné uložení, stehové svařování a následné finální svařování.
Tyto vlastnosti obecně odpovídají specifikacím poskytovaným výrobci pro čtyřválcové konfigurace a související tvářecí procesy; skutečná přesnost, výrobní kapacita a automatizační možnosti se však budou lišit v závislosti na konkrétní konfiguraci zařízení.
5. Klíčové technické parametry pro proces válcování čtyř válců
Tabulka klíčových technických parametrů:
Technické specifikace | Funkce a dopady |
Maximální tloušťka válcovaného plechu | Určuje maximální tloušťku plechu, kterou může zařízení zpracovat |
Maximální tloušťka před ohýbáním | Určuje kapacitu pro předběžné ohýbání na obou koncích (obvykle menší než maximální tloušťka válcovaného plechu) |
Maximální šířka válcování plechu | Určuje axiální délku obrobku |
Minimální průměr válcování | Určuje minimální průměr válce, který může zařízení tvarovat |
Průměr horního válce | Ovlivňuje válcovatelnost, tuhost a minimální poloměr tváření |
Rychlost otáčení pracovního válce | Ovlivňuje dobu výrobního cyklu a řízení procesů |
Přesné nastavení bočního náklonu | Ovlivňuje kontrolu zakřivení a opakovatelnost |
Výkon hlavního motoru | Ovlivňuje kapacitu disku a spotřebu energie |
Tlak v hydraulickém systému | Ovlivňuje axiální sílu a nosnost hydraulického válce |
CNC systém | Určuje schopnosti související s automatizací, ukládáním parametrů a řízením programu |
Důležitá poznámka:
Maximální tloušťka plechu neznamená, že zařízení může této tloušťky dosáhnout pro jakoukoli šířku plechu, pevnost materiálu nebo průměr. Skutečná kapacita musí být ověřena oproti křivce válcovací kapacity zařízení.
6. Výpočty tváření pro čtyřválcové ohýbání
1) Rozvinutá délka desky
Pro ideální válec lze délku odhadnout na základě neutrální osy:
L ≈ π(D)já + Kt)
Kde:
L: Rozvinutá délka desky (mm)
DjáCílový vnitřní průměr válce (mm)
t: Tloušťka plechu (mm)
K: Koeficient polohy neutrální osy (přibližně 0,5 pro počáteční odhad; toto číslo by mělo být upraveno na základě konkrétního materiálu a procesu).
Například s cílovým vnitřním průměrem 1000 mm, tloušťkou plechu 10 mm a K = 0,5:
L ≈ 3,1416 * (1000 + 5)
Délka ≈ 3157,3 mm
Toto je teoretický odhad. Při přípravě materiálu je nutné zohlednit také faktory, jako je svarová mezera, přídavek na ořezávání, pružnost a výsledky zkušebního válcování.
2) Ohybové napětí desky
Během procesu ohýbání čtyřmi válci je vnější vrstva desky vystavena tahu, zatímco vnitřní vrstva je vystavena tlaku.
Za zjednodušených podmínek čistého ohybu:
ε ≈ t / 2Rm
Kde Rm je poloměr ohybu v blízkosti neutrální osy desky.
S rostoucí tloušťkou plechu nebo snižujícím se cílovým poloměrem se obecně zvyšuje ohybové napětí, což ztěžuje proces válcování.
3) Kompenzace odpružení
Poté, co plech opustí pracovní válce, dojde k jeho pružnému odpružení; v důsledku toho může být skutečný průměr válce větší než tvarovací průměr použitý během válcování.
Mezi klíčové faktory ovlivňující pružnost patří mez kluzu materiálu, modul pružnosti, tloušťka desky, cílový poloměr a dráha válcování.
Ve skutečné výrobě by měla být výše kompenzace stanovena na základě měření provedených během zkušebního válcování, nikoli použitím fixního procenta kompenzace.
7. Porovnání čtyřválcových a tříválcových ohýbaček plechů
Srovnávací tabulka:
Kritéria srovnání | Čtyřválcový ohýbací stroj na plechy | Tříválcový ohýbací stroj na plechy |
Počet pracovních válců | 4 role | 3 role |
Upínání desek | Nezávislé upínání horním a spodním válcem | Záleží na konkrétní konfiguraci role |
Předohýbání obou konců | Proces dokončen jediným nastavením | Některé modely vyžadují otočení nebo změnu polohy talíře |
Zbytková pravítka | Typicky kratší (doba cyklu) | Záleží na modelu a metodě předběžného ohýbání |
Přesnost válcování | Snadnější dosažení vysoké opakovatelnosti | Špičkové modely mohou také dosáhnout vysoké přesnosti |
Integrace automatizace | Obecně pohodlnější | Záleží na struktuře a řídicím systému |
Provozní složitost | Upínání a předohýbání jsou relativně jednoduché | Liší se podle konstrukce zařízení |
Investice do vybavení | Typicky vyšší (produktivita/efektivita) | Některé modely mají nižší cenu |
Použitelné scénáře | Vhodné pro dávkovou, vysoce efektivní a automatizovanou výrobu | Univerzální zpracování a široká škála aplikací ohýbání plechů |
Je třeba poznamenat, že tříválcové válcovací stroje na plechy dodávají se v různých konfiguracích – například symetrických, asymetrických a univerzálních (s nastavitelným horním válcem) – takže by bylo nepřesné předpokládat, že žádný tříválcový stroj není schopen provádět předohýbání na obou koncích plechu.
Závěr výběru:
Pro podniky zabývající se hromadnou výrobou válcových součástí, které vyžadují vysoce přesné předohýbání a časté změny výrobků, nabízí čtyřválcový válcovací stroj obecně větší výhody. Naopak pro společnosti s omezeným rozpočtem nebo ty, které vyrábějí jednodušší, méně rozmanité součásti, může být vhodný tříválcový stroj vysoce nákladově efektivní volbou.
8. Klíčová odvětví pro aplikace válcování plechů se čtyřmi válci
- Výroba tlakových nádob a skladovacích nádrží: Nádrže na kapaliny, chemikálie a segmenty plášťů tlakových nádob.
- Větrná energie a energetická zařízení: Věžové věže větrných turbín a velké válcové konstrukční prvky pro energetická zařízení.
- Stavba lodí a pobřežní inženýrství: Zakřivené trupové desky, válcové komponenty pro lodě a konstrukční díly.
- Ocelové trubky a kovové konstrukce: Svařované ocelové trubky velkého průměru, kouřovody a větrací potrubí.
9. Šest klíčových faktorů ovlivňujících kvalitu válcování plechů čtyřválcovým válcováním
1) Typ materiálu a mez kluzu
Různé materiály vyžadují výrazně odlišné válcovací síly. I při stejné tloušťce materiály s vyšší mezí kluzu obecně vyžadují větší ohybový moment.
Proto je zpracovatelská kapacita válcovací stroj na plechy nelze určit pouze na základě tloušťky desky.
2) Tloušťka a šířka desky
Větší tloušťka plechu obvykle vyžaduje větší ohybový moment; větší šířka plechu může vést k většímu průhybu od válce a vyššímu celkovému tvářecímu zatížení.
Pro daný materiál a zakřivení – na základě zjednodušeného elastoplastického modelu ohybu – je ohybový moment potřebný na jednotku šířky zhruba úměrný druhé mocnině tloušťky. Skutečné válcovací zatížení však závisí také na faktorech, jako je vzdálenost mezi válci a specifické provozní podmínky.
3) Průměr válcování
Menší průměr terče obecně vyžaduje větší stupeň plastické deformace desky.
Minimální průměr válcování dosažitelný strojem je omezen faktory, jako je průměr horního válce, uspořádání válců, pevnost materiálu, tloušťka plechu a celková tuhost zařízení.
4) Materiál Elastické odpružení
Jakmile je proces válcování dokončen, uvolní se elastické napětí v materiálu, což obvykle způsobí zvětšení průměru obrobku a zmenšení zakřivení. Proto je v reálné výrobě často nutné materiál záměrně nadměrně ohnout a poté dosáhnout cílových rozměrů následným měřením a korekcí kruhovitosti.
5) Vychýlení a rovnoběžnost klopení
Při zpracování širokých plechů se válce mohou pod zatížením prohýbat, což může vést k nerovnoměrnému zakřivení po celé šířce obrobku.
Kontrolní opatření musí zohledňovat tuhost válců zařízení, návrh kompenzace a skutečnou šířku desky.
6) Krmení, polohování a provozní postupy
Nesprávné zarovnání během podávání, nedostatečná upínací síla nebo nekonzistentní nastavení bočních válců může vést k problémům, jako je kuželovitost, ovalita nebo nesouosost švů.
V důsledku toho musí být parametry CNC pečlivě koordinovány se skutečnými provozními postupy.
10. Jak lze zlepšit přesnost zpracování čtyřválcového ohýbání?
V praktické výrobě lze k optimalizaci přistupovat ze tří hledisek: zařízení, procesu a kontroly.
Běžné problémy | Možné příčiny | Opatření pro zlepšení |
Nadměrná ovalita válce | Nesprávné umístění bočních válečků, nerovnoměrné odpružení | Implementujte vícestupňové válcování, korekci kruhovitosti a úpravu parametrů |
Přítomnost rovných hran ve švech | Nedostatečné předohýbání | Optimalizace procesu předběžného ohýbání konců |
Zúžení obrobku | Nesprávné podávání materiálu, nekonzistentní polohování osy válce | Ověření centrování desky a synchronizace bočního náklonu |
Vyboulený nebo „pasový“ (přesýpací hodiny) tvar uprostřed válce | Vychýlení osy válečků, nerovnoměrnost materiálu | Zkontrolujte tuhost zařízení a kompenzaci valivých hřídelí |
Povrchové vrypy | Znečištění povrchu válečků, nadměrná upínací síla | Čistí povrchy válců a optimalizuje upínací tlak |
Rozměrové fluktuace během opakovaného zpracování | Rozdíly mezi šaržemi materiálu, nestabilní procesní parametry | Kategorizovat procesní programy a provádět kontrolu prvního výrobku |
U plechů s vysokými požadavky na kvalitu povrchu – například u plechů vyrobených z nerezové oceli – lze zavést další opatření, včetně použití ochranných krytů válců, specializovaných kontaktních materiálů a opatření proti poškrábání.
11. Jak vybrat správný čtyřválcový válcovací stroj na plechy?
Při výběru stroje se doporučuje nejprve určit pět základních procesních parametrů: typ materiálu a mez kluzu, maximální tloušťku plechu, maximální šířku plechu, minimální vnitřní průměr válcování a zda je nutné předohýbání obou konců plechu.
Vezměme si jako příklad běžný hydraulický čtyřválcový válcovací stroj řady W12 a při výběru by měly být upřednostněny následující parametry.
Technické specifikace | Popis |
Maximální tloušťka válcovaného plechu | Maximální tloušťka válcování pro specifikovaný materiál, šířku a průměr |
Maximální tloušťka před ohýbáním | Maximální tloušťka plechu, pro kterou může zařízení provádět předohýbání hran |
Maximální šířka válcování plechu | Maximální povolená šířka plechu pro zpracování |
Minimální průměr válcování | Minimální průměr obrobku dosažitelný za specifikovaných provozních podmínek |
Průměr horního válce | Ovlivňuje tuhost a schopnost válcovat obrobky malého průměru |
Dolní průměr válce | Ovlivňuje výkon upínání a podávání |
Průměr bočního válce | Ovlivňuje únosnost bočních válců a celkový rozsah válcování |
Rychlost válcování | Lineární rychlost plechu během válcování |
Výkon hlavního motoru | Souvisí s kapacitou pohonu a specifikacemi zařízení |
Tlak v hydraulickém systému | Jmenovitý provozní tlak hydraulického systému |
CNC systém | Řídí polohování válců, operační sekvence a programy zpracování |
Celková hmotnost stroje | Souvisí s konstrukcí, specifikacemi a nosností zařízení |
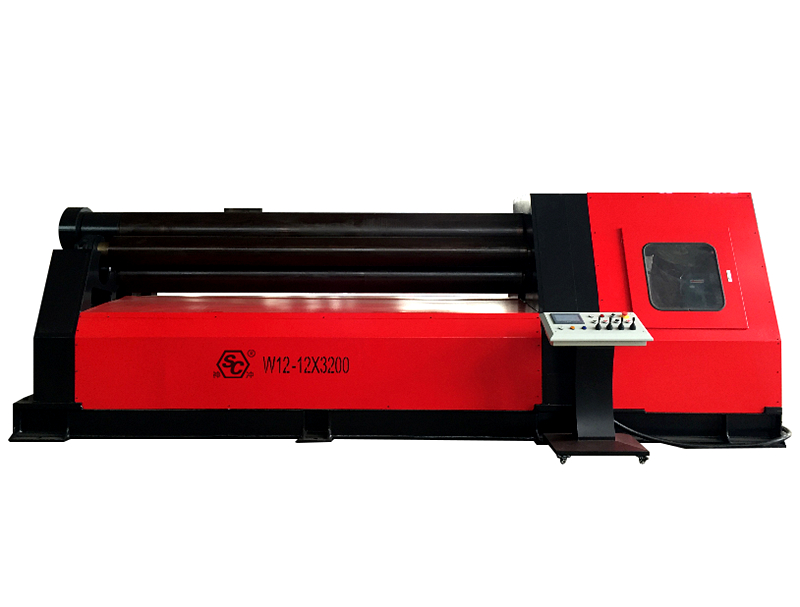
Vezměme si jako příklad běžné čtyřválcové válcovací stroje na plechy – jako jsou modely W12-16×2000 a W12-25×3200 – kde čísla v označení modelu obvykle udávají jmenovitou tloušťku válcovaného plechu a pracovní šířku. Skutečnou kapacitu je však vždy třeba ověřit podle technických specifikací výrobce a výsledků zkušebního válcování.
U čtyřválcového válcovacího stroje W12-25×3200 modelové označení znamená jmenovitou válcovací kapacitu tloušťky 25 mm a šířky 3200 mm. Je důležité si uvědomit, že tato tloušťková kapacita je závislá na specifických parametrech definovaných výrobcem – jako je pevnost materiálu, minimální průměr válcování a podmínky před ohýbáním – a neměla by být interpretována jako absolutní schopnost válcovat plechy o tloušťce 25 mm za jakýchkoli provozních podmínek.
U zařízení, která se primárně zabývají dávkovou výrobou válcových součástí, by měla být prioritou CNC řízení, automatické centrování, zpětná vazba polohy válce, hydraulická synchronizace, automatické podávání a pomocné podpůrné systémy. Naopak u operací zahrnujících malosériovou výrobu s vysokou rozmanitostí by se měl klást větší důraz na snadnou obsluhu, efektivitu nástrojů nebo výměnu procesů a celkové investiční náklady.
12. Závěr: Klíčová hodnota čtyřválcového válcovacího procesu
Výhoda čtyřválcového ohýbání nespočívá pouze v přidání dalšího pracovního válce; důležitější je, že umožňuje provádět předohýbání, válcování a kalibraci (zaoblení) na jednom stroji. Toho je dosaženo stabilním upnutím horním a spodním válcem v kombinaci s nezávislým tvářením bočních válců.
Z výrobního hlediska minimalizuje čtyřválcový válcovací stroj potřebu manipulace s plechy a opakovaného polohování, zvyšuje konzistenci válcového tváření a slouží jako ideální základ pro automatizované válcovací výrobní linky.
Pro výrobce v odvětvích, jako jsou tlakové nádoby, skladovací nádrže, ocelové konstrukce, stavba lodí a energetická zařízení, je čtyřválcový válcovací stroj obzvláště vhodný pro aplikace, které vyžadují vysokou efektivitu výroby, vynikající kvalitu válcování a konzistentní opakovatelnost napříč dávkovými sériemi.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Korean
 Japanese
 Chinese