Inhaltsverzeichnis
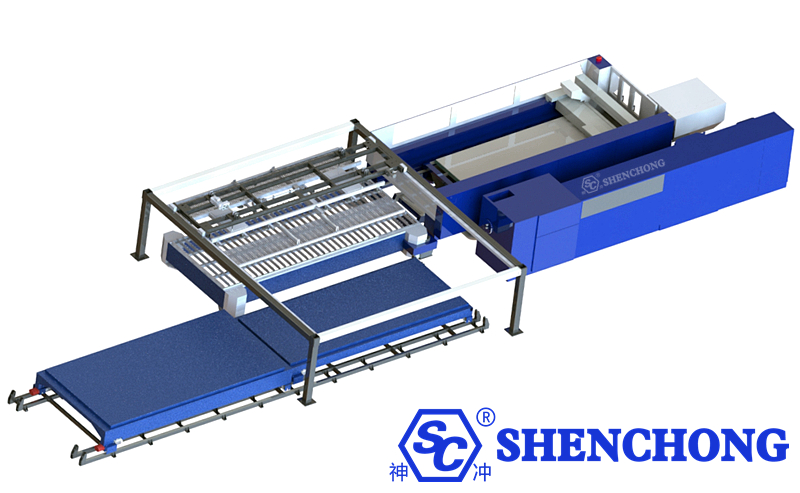
Da sich die Blechbearbeitungsindustrie in Richtung Intelligenz, Automatisierung und Flexibilität entwickelt, sind Be- und Entladesysteme für das Laserschneiden zu einem wichtigen Bestandteil moderner Produktionslinien für die Metallverarbeitung geworden.
Da sich die Blechbearbeitungsindustrie in Richtung Intelligenz, Automatisierung und Flexibilität entwickelt, sind Be- und Entladesysteme für das Laserschneiden zu einem wichtigen Bestandteil moderner Produktionslinien für die Metallverarbeitung geworden.
Automatisierte Be- und Entladesysteme, die mit Geräten wie Vakuumsaugern, Roboterarmen, Portalkränen, Hebebühnen, automatischen Blechtrennvorrichtungen, intelligenten Steuerungssystemen und automatisierter Lagerhaltung arbeiten, ermöglichen die automatisierte Bearbeitung von Blechen von der Rohmateriallagerung über die automatische Kommissionierung, präzise Positionierung und das Laserschneiden bis hin zur Entladung des fertigen Produkts.
Automatisierte Be- und Entladesysteme, die mit Geräten wie Vakuumsaugern, Roboterarmen, Portalkränen, Hebebühnen, automatischen Blechtrennvorrichtungen, intelligenten Steuerungssystemen und automatisierter Lagerhaltung arbeiten, ermöglichen die automatisierte Bearbeitung von Blechen von der Rohmateriallagerung über die automatische Kommissionierung, präzise Positionierung und das Laserschneiden bis hin zur Entladung des fertigen Produkts.
1. Was ist ein Be- und Entladesystem für das Laserschneiden?
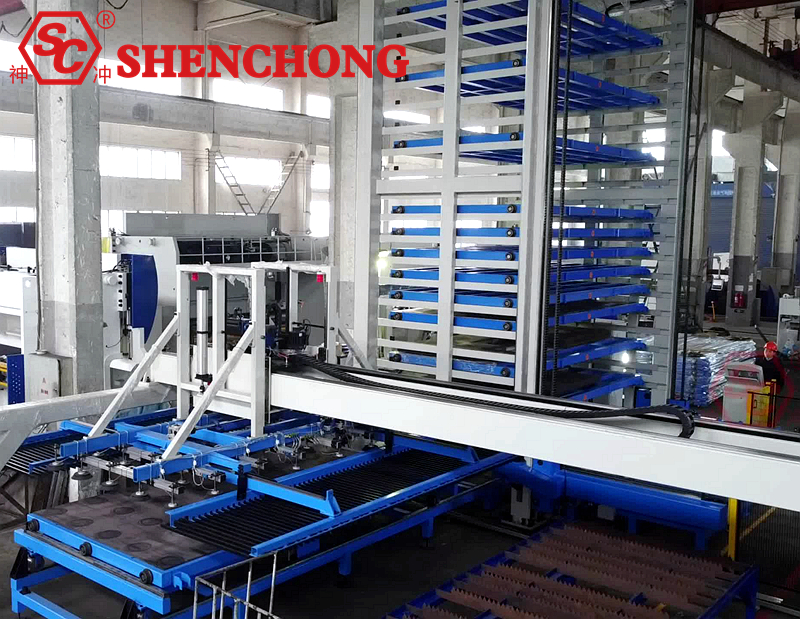
Ein automatisches Be- und Entladesystem für das Laserschneiden ist eine Hilfseinrichtung für die Blechbearbeitungsautomatisierung, die mechanische Automatisierung, intelligente Steuerung, Blechhandhabung, automatische Positionierung, Entladung des fertigen Produkts und Produktionsmanagement integriert.
Dieses System wird hauptsächlich in Verbindung mit Faserlaserschneidmaschinen eingesetzt. Mithilfe von Vakuumsaugnäpfen, Roboterarmen, Portalkränen, Hebebühnen, Gabelzahn-Trennvorrichtungen und einem intelligenten Steuerungssystem ermöglicht es das automatische Laden von Rohmaterialplatten, das automatische Entladen nach dem Schneiden und den kollaborativen Betrieb mit intelligenten Lagersystemen.
Im Vergleich zu herkömmlichen manuellen Be- und Entlademethoden reduzieren automatisierte Be- und Entladesysteme den manuellen Aufwand, verkürzen die Nebenzeiten, verbessern die Anlagenauslastung und bilden die Grundlage für eine flexible, kontinuierliche und intelligente Produktion in Blechverarbeitungsbetrieben.
Für Branchen wie Automobilteile, Chassis und Gehäuse, elektrische Ausrüstung, Baumaschinen, Aufzugsherstellung, Edelstahlprodukte und Metallmöbel sind automatisierte Be- und Entladesysteme nicht nur Hilfseinrichtungen zur Verbesserung der Produktionseffizienz, sondern auch eine wichtige Komponente beim Aufbau intelligenter Blechproduktionslinien.
2. Zusammensetzung und Struktur von automatisierten Be- und Entladesystemen für das Laserschneiden
Ein komplettes automatisiertes Be- und Entladesystem Besteht typischerweise aus den folgenden Kernmodulen.
Kernkomponenten | Hauptfunktionen | Technische Merkmale |
Automatischer Zuführmechanismus | Nehmen Sie das Blech aus dem Rohmaterialbereich und bringen Sie es zum Schneidetisch. | Vakuumsaugnäpfe, Portalrahmen, Servoantriebe |
Automatischer Entlademechanismus | Zugeschnittene Bleche oder Werkstücke in einen dafür vorgesehenen Bereich bringen. | Gabelzahn, Tablett, Roboterarm usw. |
Vakuumadsorptionssystem | Metallbleche haften und stabil transportieren. | Zonenadsorption, Vakuumdetektion |
Blatttrennvorrichtung | Das Risiko, mehrere Blätter gleichzeitig aufzuheben, verringern. | Magnetische Blechtrennung, Luftblasblechtrennung, Doppelblechprüfung |
Automatisches Positionierungsgerät | Stellen Sie sicher, dass das Blech korrekt auf dem Schneidetisch positioniert ist. | Mechanische Positionierung, Sensorerkennung |
Hebeplattform | Die Blätter zum Bearbeiten einlagern und aufnehmen. | Hydraulische oder elektrische Hebevorrichtung |
Servoantriebssystem | Die Bewegung der Be- und Entlademechanismen steuern. | Servomotoren, Zahnstangenantriebe oder Linearführungen |
SPS-Steuerungssystem | Geräteaktionen und Verriegelungen koordinieren. | Automatischer Zyklus, Fehleralarm, Statusüberwachung |
Sicherheitsschutzsystem | Verhindern Sie, dass Personal Gefahrenbereiche betritt. | Sicherheitszäune, Lichtvorhänge, Not-Aus-Schalter, Verriegelungen |
Intelligente Speicherschnittstelle | Verbinden Sie den Blechlagerbereich mit der Produktionslinie. | Automatische Anrufeingänge/ausgänge, Aufgabenplanung |
Es ist wichtig zu beachten, dass die tatsächlichen Konfigurationen je nach Systemhersteller und Automatisierungsgrad variieren. Beispielsweise kann ein einfaches Be- und Entladesystem lediglich mit einem Saugrohrportal und einer Hebebühne ausgestattet sein, während eine große, flexible Produktionslinie mehrschichtige Materiallagerung, automatische Sortierung, AGV/AMR-Logistik und ein MES-System integrieren kann.
3. Funktionsprinzip von Be- und Entladesystemen für das Laserschneiden
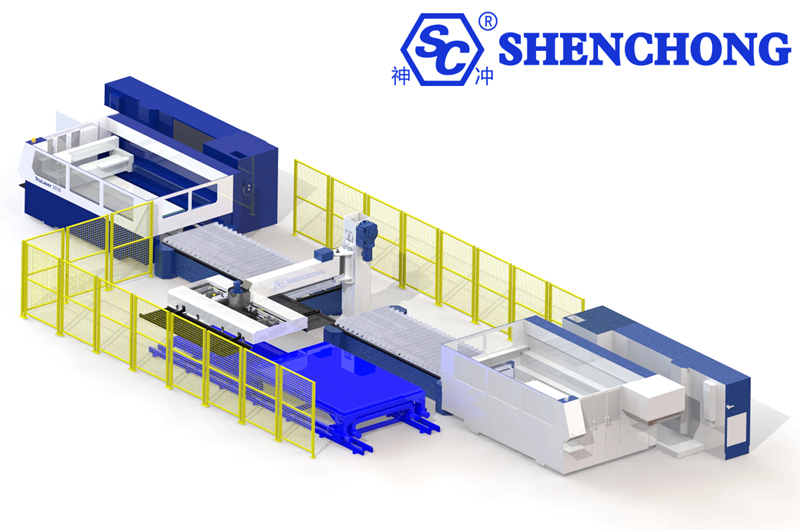
Typischer automatischer Be- und Entladevorgang:
- Rohmateriallager/Intelligentes Materiallager: Plattenmaterialvorbereitung und Aufgabenplanung
- Automatische Blatttrennung und Vakuumadsorption: Einzelblatterkennung und stabile Fixierung
- Automatische Portalbeladung und -positionierung: Transport des Plattenmaterials zum Schneidetisch
- Faserlaserschneiden: Fertigstellung der Blechmaterialbearbeitung gemäß Programm
- Automatisches Entladen und Umfüllen: Entladen ganzer Bleche, Rahmen oder Teile
- Klassifizierung und Stapelung/Nächster Prozess: Übergabe des Fertigprodukts und Erfassung der Produktionsdaten
Spezifischer Arbeitsprozess:
- Automatische Materialvorbereitung: Der Bediener wählt im Steuerungssystem das Schneideprogramm, die Spezifikationen des Plattenmaterials und die Produktionsmenge aus, und das System bestätigt, dass die Rohmaterialien bereit sind.
- Automatische Plattentrennung: Der Lademechanismus fährt zum Rohmaterialbereich und greift einzelne Plattenmaterialien mithilfe der Plattentrennvorrichtung, des Vakuumsaugs und des Doppelplatten-Erkennungsmechanismus.
- Automatisierte Förderung: Ein servogetriebener Portalrahmen transportiert das Blech zum Wechseltisch der Laserschneidmaschine oder zur vorgesehenen Ladeposition.
- Automatische Positionierung: Mechanische Positionierung oder Sensoren bestätigen die Position des Blechs und verhindern so Versatz, Kollisionen und doppelte Belastung.
- Laserschneiden: Die Laserschneidmaschine bearbeitet das Metallblech nach einem voreingestellten Programm.
- Automatisches Entladen: Je nach Anlagenstruktur werden die zugeschnittenen Bleche, die gerahmten Werkstücke oder die abgetrennten Teile in einen dafür vorgesehenen Bereich entladen.
- Kreislaufproduktion: Das System koordiniert das Be- und Entladen mit dem Betrieb der Schneidemaschine, um eine kontinuierliche Chargenverarbeitung zu erreichen.
- Wichtiger Hinweis: Standardmäßiges automatisches Entladen ist nicht dasselbe wie automatische Teilesortierung. Wenn Teile unterschiedlicher Formen und Größen separat gestapelt werden müssen, ist in der Regel Bildverarbeitung, Robotersortierung oder ein spezielles Teilesortiermodul erforderlich.
4. Zehn Kernvorteile eines automatisierten Laserschneid-Be- und Entladesystems
Vorteil 1: Deutlich verbesserte Produktionseffizienz
Die Anlage übernimmt automatisch das Greifen, Fördern, Positionieren und Entladen von Blechen und reduziert so manuelle Handhabung und Wartezeiten. In Kombination mit dem Wechseltisch können einige Be- und Entladevorgänge parallel zum Schneidprozess durchgeführt werden, wodurch unproduktive Zeiten minimiert werden.
Vorteil 2: Reduzierte Arbeitsintensität
Verringert den Arbeitsaufwand beim manuellen Handhaben großer, schwerer und scharfkantiger Bleche. Die Bediener können sich stärker auf die Anlagenüberwachung, die Qualitätskontrolle und das Produktionsmanagement konzentrieren.
Vorteil 3: Erhöhte Geräteauslastung
Automatische Materialvorbereitung, automatischer Taktzyklus und Aufgabenplanung reduzieren die Ausfallzeiten von Schneidemaschinen, die durch unzeitgemäße manuelle Materialzufuhr verursacht werden, und machen sie damit besonders geeignet für die Produktion großer Stückzahlen und den Mehrschichtbetrieb.
Vorteil 4: Verbesserte Stabilität bei der Blechhandhabung
Mehrpunkt-Vakuumadsorption, Zonensteuerung, mechanische Positionierung und Vakuumdruckerkennung tragen dazu bei, das Verrutschen der Folien, Kratzer und Positionsabweichungen während der Handhabung zu reduzieren.
Vorteil 5: Optimierte Werkstattflächennutzung
In Kombination mit einem automatisierten Materiallagersystem ermöglicht es die zentrale, mehrlagige Lagerung von Blechen, wodurch ein Teil der Stapelfläche reduziert und die Rohmaterialverwaltung besser organisiert wird.
Vorteil 6: Verbesserte Betriebssicherheit
Verringert die Häufigkeit des direkten Kontakts zwischen Personal und schweren Blechen sowie gefährlichen beweglichen Mechanismen und mindert Risiken durch Sicherheitszäune, Verriegelungen und Lichtvorhänge.
Vorteil 7: Unterstützt die Verarbeitung von Blechmaterialien mit unterschiedlichen Spezifikationen.
Im Rahmen der Möglichkeiten hinsichtlich Saugnapfanordnung, effektiver Belastung und Gerätehub kann es sich an Platten unterschiedlicher Größe, Dicke und Materialstärke anpassen.
Vorteil 8: Unterstützt die kontinuierliche Chargenproduktion
In Verbindung mit einem Materiallager und einem Aufgabenmanagementsystem kann es eine langfristige automatisierte Produktion durchführen, wenn die Bedingungen für Materialverfügbarkeit, Abfallentsorgung und Sicherheitsüberwachung erfüllt sind.
Vorteil 9: Senkt die gesamten Herstellungskosten
Durch die Reduzierung des manuellen Aufwands, die Steigerung der Anlagenauslastung und die Verbesserung der Logistikeffizienz werden die gesamten Produktionskosten pro Produkteinheit gesenkt.
Vorteil 10: Erleichtert digitale Modernisierungen
Es kann mit MES-, ERP-, WMS- und Produktionsplanungssystemen verbunden werden, um Produktionsaufgabenmanagement, Materialverfolgung und Überwachung des Anlagenstatus zu realisieren.
5. Sechs wichtige technische Merkmale des automatisierten Be- und Entladesystems
1) Automatische Beladung mit Vakuumsaugvorrichtung
Die Vakuumadsorptionstechnologie ist eine der Kerntechnologien, die häufig in automatisierten Plattenmaterial-Beladesystemen zum Einsatz kommen.
Zu den wichtigsten Merkmalen gehören:
- Verwendet eine Mehrpunkt-Saugfußstruktur, um die Lasttragkraft des Plattenmaterials zu verteilen.
- Wählt anhand der Größe des Folienmaterials eine geeignete Adsorptionsfläche aus.
- Bestätigt den Greifstatus durch Vakuumdetektion.
- Bei großformatigen dünnen Platten kann eine gut durchdachte Anordnung der Saugnäpfe die Durchbiegung verringern.
- Durch die Kombination von Luftblas-, Magnetscheidungs- und Doppelblatterkennungstechnologien kann die Zuverlässigkeit der Materialhandhabung verbessert werden.
Bei unterschiedlichen Materialien wie Edelstahl, Aluminium und Kohlenstoffstahl müssen Material und Anzahl der Saugnäpfe anhand der Oberflächenbeschaffenheit, Dicke, des Gewichts und der Steifigkeit der Platte ausgewählt werden. Perforierte, ölverschmutzte oder unebene Platten erfordern unter Umständen spezielle Adsorptionslösungen.
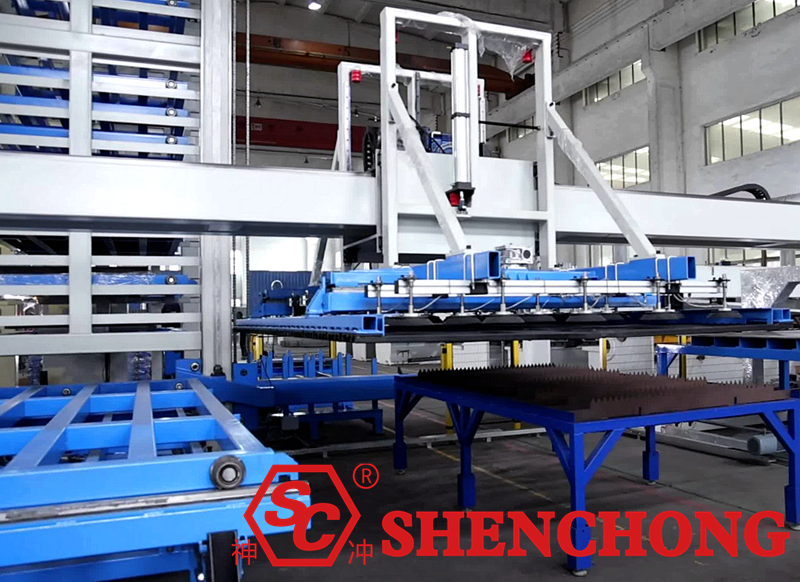
2) Hochsteife Portalrahmenkonstruktion
Bei Portalkranen werden typischerweise eine Stahlrahmenkonstruktion, Linearführungen, Servoantriebe und Zahnstangengetriebe verwendet.
Seine Hauptmerkmale sind die kontrollierbare Laufbahn, der große Abdeckungsbereich und die strukturelle Stabilität, wodurch es sich für 3015, 4020, 6020 und andere Laserschneidmaschinen eignet.
Bei großformatigen Platten muss besonderes Augenmerk auf die Trägersteifigkeit, die Laufgeschwindigkeit, die Beschleunigungs-/Verzögerungssteuerung und die Positioniergenauigkeit unter Last gelegt werden.
3) Intelligente Doppelblatt-Erkennungstechnologie
Beim automatischen Zuführen können zwei dünne Platten gleichzeitig durch Ölfilm, statische Elektrizität oder Oberflächenhaftung angehoben werden.
Das Doppelblech-Inspektionssystem reduziert das Risiko der Mehrfachblechbeladung durch Dickenerkennung, Sensorauswertung und die Koordination des Blechtrennmechanismus.
Diese Funktion ist besonders wichtig für dünne Bleche, Bleche mit hoher Oberflächenqualität und die kontinuierliche automatisierte Produktion.
4) Automatisches Entladen und Klassifizierungsmanagement
Automatische Entlademethoden lassen sich in folgende Kategorien unterteilen.
Entlademethoden | Hauptmerkmale | Anwendbare Szenarien |
Automatisches Entladen ganzer Paletten | Entlädt das zugeschnittene Blech samt Rahmen. | Konventionelle Blechbearbeitung |
Gabelstaplerentladung | Das Blech oder der Rahmen wird von Gabeln getragen. | Großformatiges Blech |
Palettenwechselentladung | Der Übergabetisch und der Transfermechanismus arbeiten zusammen, um die einzelnen zugeschnittenen Teile zu greifen und zu sortieren. | Kontinuierliches Chargenschneiden |
Robotersortierung | Die Teile werden anhand der Teileidentifikation und der Standortinformationen gegriffen. | Fertigung von Teilen mit vielfältigen Varianten |
Visuelle intelligente Sortierung | Entlädt das zugeschnittene Blech samt Rahmen. | Flexible automatisierte Produktion |
Bei der Sortierung von hochpräzisen Teilen sollte besonderes Augenmerk darauf gelegt werden, ob die ausgeschnittenen Teile vollständig vom Rahmen getrennt wurden und ob Verformungen, Überlappungen oder Mikroverbindungen vorliegen.
5) Intelligente SPS-Steuerung und Geräteverknüpfung
Das SPS-Steuerungssystem kann die Laserschneidmaschine, die Be- und Entlademechanismen, die Hebebühnen und die Lagereinrichtungen koordinieren.
Zu den Hauptfunktionen gehören automatischer Taktzyklus, Aktionsverriegelung, Fehlermeldungen, Blecherkennung, Gerätestatusanzeige und Betriebsprotokolle.
Durch die Kommunikation mit dem Steuerungssystem der Laserschneidmaschine kann es auch Funktionen wie den Empfang von Schneidfertigstellungssignalen, die Bestätigung des Status der Austauschplattform und die Einleitung automatischer Be- und Entladevorgänge realisieren.
6) Modulare Struktur und flexible Erweiterung
Durch die modulare Bauweise kann das automatische Be- und Entladesystem schrittweise an den Produktionsumfang angepasst werden.
- Upgrade-Pfad für das Automatisierungssystem: Grundlegende automatisierte Be- und Entladung: Einzelne Laserschneidmaschine + Be- und Entladeportal + Rohmaterialtisch
- Kontinuierliches Produktionssystem: Automatisiertes Be- und Entladen + Wechseltisch + Materialhandhabung an mehreren Positionen
- Intelligentes Lagerintegrationssystem: Automatisiertes Be- und Entladen + Mehrstufige Materiallagerung + Bestandsmanagement
- Intelligente Produktionslinie für flexible Blechbearbeitung: Materiallagerung + Mehrere Laserschneidmaschinen + Automatisierte Sortierung + MES
6. Vergleich von automatisiertem Be- und Entladen mit traditionellem manuellem Be- und Entladen
Vergleichsartikel | Manuelles Be- und Entladen | Automatisiertes Be- und Entladen |
Fütterungsmethode | Manuelle Handhabung oder Hebehilfe | Saugnapf- und Portal-Automatisierung |
Arbeitsbedarf | Erfordert kontinuierliche Teilnahme | Hauptsächlich zur Überwachung und Auffüllung |
Arbeitskontinuität | Betroffen von Personalangelegenheiten | Fähig zum kontinuierlichen Betrieb |
Konsistenz der Positionierung | Beeinflusst durch operative Erfahrung | Wiederholt gemäß Programm positioniert |
Schwerplattenhandling | Benötigt in der Regel einen Kran. | Automatische Lastverteilung entsprechend der Nennkapazität |
Sicherheit | Viele Mitarbeiter handhaben Plattenmaterialien | Reduziert den manuellen Betrieb in Gefahrenbereichen |
Mehrschichtproduktion | Abhängig vom Personalbestand | Mehrschichtbetrieb lässt sich leichter organisieren |
Anfangsinvestition | Relativ niedrige Kosten | relativ hohe Kosten |
Gerätewartung | Relativ einfach | Erfordert die Wartung elektrischer und mechanischer Systeme. |
Erweiterungsfähigkeit | Beschränkt | Kann in Materiallager- und Produktionsmanagementsysteme integriert werden. |
Automatisierung ist nicht immer ein uneingeschränkter Vorteil. Für Betriebe mit kleinen Losgrößen, häufigen Wechseln der Plattenmaterialien und geringer Auslastung der Schneidemaschinen sollte zunächst der Investitionsaufwand für die Anlagen dem tatsächlichen Zeitgewinn gegenübergestellt werden, um längere Stillstandszeiten der automatisierten Anlagen zu vermeiden.
7. Wichtige technische Parameter von automatisierten Be- und Entladesystemen
Im Folgenden wird anhand eines Portal-Be- und Entladesystems mit einer Laserschneidmaschine der Spezifikation 3015 ein Beispiel erstellt, um gängige technische Parameter für die Auswahl aufzulisten. Die in der Tabelle angegebenen Bereiche dienen lediglich als Referenz für die Konstruktionsplanung und sind nicht als werkseitige technische Spezifikationen für spezifische Produkte zu verstehen.
Technische Parameter | Referenzkonfigurations- oder Auswahlleitfaden |
Kompatible Schneidemaschinen | 3015 Faserlaserschneidmaschine |
Nennblattgröße | 3000 × 1500 mm |
Geeignetes Plattenmaterial | Kohlenstoffstahl, Edelstahl, Aluminiumblech usw. |
Nennlast für die Zuführung | Wählen Sie die Klasse anhand des Plattengewichts aus, z. B. Klasse 300–1000 kg. |
Fütterungsmechanismus | Portaltyp |
Greifmethode | Vakuum-Saugfußtyp |
Übertragungsmethode | Servomotor, Zahnstange oder anderer Mechanismus |
Positionierungsmethode | Mechanische Positionierung, Sensorerkennung |
Blatttrennungsfunktion | Konfiguration gemäß den Anforderungen |
Doppelblatterkennung | Empfohlene Konfiguration |
Entlademethode | Gabeltyp, Tabletttyp oder andere Lösungen |
Kontrollsystem | SPS + HMI |
Betriebsart | Manuell, halbautomatisch, vollautomatisch |
Tabellentyp | Feste Plattform oder Hebeplattform |
Speicherschnittstelle | Optionale intelligente Materialspeicherschnittstelle |
Sicherheitskonfiguration | Zaun, Not-Aus, Sicherheitsverriegelung und Schutzerkennung |
Beispielsweise eine Standard-Kohlenstoffstahlplatte mit den Abmessungen 3000 × 1500 × 6 mm und einer Dichte von 7850 kg/m³:
m = 3,0 × 1,5 × 0,006 × 7850
m ≈ 211,95 kg
Bei der Auswahl eines Zuführsystems müssen daher nicht nur das Gewicht eines einzelnen Stahlblechs, sondern auch das Gewicht der Saugnäpfe und Greifer, exzentrische Lasten, dynamische Beschleunigungs- und Verzögerungslasten sowie die erforderlichen Sicherheitsmargen berücksichtigt werden.
8. Hauptanwendungsbranchen von automatisierten Be- und Entladesystemen
- Elektroschrankindustrie: Wird für das Serienschneiden von Blechen für Steuerschränke, Verteilerschränke und Kommunikationsschränke verwendet.
- Automobilteileindustrie: Geeignet für die Herstellung von Automobilhalterungen, Metallstrukturteilen und Serienteilen.
- Edelstahlprodukteindustrie: Reduziert die manuelle Handhabung von Blechen und verbessert die Effizienz der Verarbeitungslogistik.
- Baumaschinenindustrie: Geeignet für die automatisierte Handhabung von großformatigen und schweren Blechen.
- Aufzugsindustrie: Geeignet für die Bearbeitung von Blechen für Aufzugstürpaneele, Kabinenstrukturteile usw.
- Metallmöbelindustrie: Unterstützt das Zuschneiden und die Produktion mehrerer Chargen von Metallteilen mit unterschiedlichen Spezifikationen.
9. Wie wählt man ein geeignetes automatisiertes Be- und Entladesystem für das Laserschneiden aus?
Bei der Auswahl eines Systems sollten Faktoren wie Blechgröße und -gewicht, Produktionszykluszeit, Werkstattlayout und zukünftige Automatisierungserweiterungen umfassend berücksichtigt werden.
Systemtypen | Hauptkonfiguration | Nutzer empfehlen |
Wirtschaftstyp | Einzelschneidmaschine + grundlegender Materialzuführungsmechanismus | Kleine und mittelgroße Blechverarbeitungsbetriebe |
Standardtyp | Automatische Zuführung + automatische Entladung + Doppelmaterialtische | Unternehmen mit mittlerer Losgröße |
Hocheffizienter Typ | Doppelstations-Be- und Entladeanlage + Wechseltisch + automatische Terminplanung | Mehrschicht-Chargenfertigungsunternehmen |
Intelligenter Lagerhaltungstyp | Automatisches Be- und Entladen + Materialbibliothek für mehrlagige Leiterplatten | Mehrspezifikations-Blechproduktionsunternehmen |
Flexibler Produktionslinientyp | Intelligente Materialbibliothek + mehrere Lasermaschinen + automatische Sortierung + MES | Großtechnische intelligente Blechfabriken |
Sieben wichtige Kriterien für die Auswahl einer Laserschneidmaschine:
- Blechspezifikationen: Maximale und minimale Blechabmessungen, Dicke und Gewicht.
- Gerätekompatibilität: Marke der Laserschneidmaschine, Art des Arbeitstisches, Schnittstellenprotokoll und verfügbarer Platz.
- Lade-/Entladezykluszeit: Lade- und Entladezeit pro Bogen und ob eine parallele Bearbeitung möglich ist.
- Materialeigenschaften: Oberflächenbeschichtung, Ölflecken, Öffnungen, Verformung und Verklebung dünner Bleche.
- Entladeanforderungen: Müssen nur ganze Bleche entladen werden oder ist eine automatisierte Teilesortierung und Palettierung erforderlich?
- Sicherheit und Wartung: Risikobewertung, Geräteverriegelungen, Schutz vor Vakuumausfall und Wartungsraum.
- Zukünftige Erweiterung: Ob eine Anbindung an ein automatisiertes Lager- und Kommissioniersystem (AS/RS), ein AGV, ein MES oder mehrere Laserschneidmaschinen erforderlich ist.
10. Zukünftige Entwicklungsrichtungen von automatisierten Be- und Entladesystemen für das Laserschneiden
Im Zuge der Entwicklung der Blechbearbeitungsindustrie hin zu Intelligenz, Flexibilität und Digitalisierung entwickeln sich automatisierte Be- und Entladesysteme für das Laserschneiden in folgende Richtungen:
1) Integrierte intelligente Lagerhaltung
Die Kombination von Lagern für mehrlagige Plattenmaterialien mit automatisierten Be- und Entladesystemen ermöglicht ein integriertes Management der Rohmateriallagerung, der automatisierten Lagerhaltung, des Laserschneidens und der Rückführung von Abfallmaterialien.
2) Gemeinsame Produktion mehrerer Laserschneidmaschinen
Über ein zentrales Planungssystem ist ein intelligentes Lager- und Logistiksystem mit mehreren Laserschneidmaschinen verbunden, das die Bleche entsprechend den Produktionsaufgaben zuweist.
3) Automatisierte Teileidentifizierung und -sortierung
Durch die Kombination von Bilderkennung, robotergestütztem Greifen und Werkstückklassifizierungstechnologien wird der manuelle Demontage- und Sortieraufwand nach dem Zuschnitt reduziert.
4) Echtzeit-Produktionsdatenüberwachung
Erfassung von Daten wie Anlagenbetrieb, Produktionsfortschritt, Verarbeitungsmenge und Störungsmeldungen über industrielle Kommunikations- und MES-Systeme.
5) Flexible Fertigung und automatisierte Produktionsplanung
Durch die Kombination von Produktionsaufträgen, Blechlagerbeständen, Schneidprogrammen und Anlagenstatus wird eine flexiblere Planung der Kleinserienfertigung mit unterschiedlichen Varianten erreicht.
11. Zusammenfassung
Der Kernnutzen von automatisierten Be- und Entladesystemen für das Laserschneiden liegt nicht nur im Ersatz der manuellen Handhabung, sondern auch in der Verbesserung der Produktionskontinuität, der Anlagenauslastung und der Effizienz des Produktionsmanagements durch die tiefe Integration von automatisierter Logistik und Laserschneidtechnologie.
Für kleine und mittlere Blechverarbeitungsbetriebe können standardmäßige automatisierte Be- und Entladesysteme die Hilfsbetriebszeiten effektiv reduzieren. Für große Fertigungsunternehmen ist die Integration von automatisiertem Be- und Entladen mit intelligente MateriallagerungDurch die Kombination von automatisierter Sortierung und MES-Systemen lässt sich eine komplette intelligente Produktionslinie für flexible Blechbearbeitung aufbauen.
Kernproduktpositionierung: Hocheffizientes Be- und Entladen, intelligente Steuerung, flexible Produktion, automatisierte Logistik und digitales Management.
Von der automatisierten Be- und Entladung einzelner Maschinen bis hin zu intelligenten Produktionslinien mit mehreren parallel arbeitenden Laserschneidmaschinen entwickeln sich automatisierte Be- und Entladesysteme für Laserschneidanlagen zu einer entscheidenden Ausrüstung für moderne Blechverarbeitungsbetriebe, um die Produktionskapazität zu erhöhen und die intelligente Fertigung voranzutreiben.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese