Table des matières
Le processus de laminage de tôle, qui semble être un processus simple de mise en forme d'une plaque plate en cylindre ou en arc, implique en réalité plusieurs étapes, notamment les propriétés du matériau, l'épaisseur et la largeur de la plaque, la structure de la machine à laminer, la géométrie des rouleaux, le pré-cintrage, le positionnement de l'alimentation, la réduction, la séquence de laminage, le contrôle du retour élastique et les corrections avant et après soudage.
Si l'objectif n'est pas simplement de « former un cercle », mais plutôt d'obtenir une bonne rondeur, un diamètre stable, des sections droites courtes aux extrémités, un alignement précis des coutures, une grande homogénéité des lots et une efficacité de production élevée, alors l'ensemble du processus doit être modernisé, passant d'une « opération sur une seule machine » à un flux de contrôle de processus complet.
1. Comment optimiser le processus de laminage des tôles métalliques ?
1) Premièrement, clarifier l'objectif principal de « perfectionner le processus de laminage ».
Un processus de laminage de tôles de haute qualité nécessite généralement un contrôle simultané des indicateurs suivants :
Objectifs de contrôle | Caractéristiques principales |
Rondeur | La section transversale finie se rapproche étroitement du cercle de conception |
Précision du diamètre | Le diamètre réel correspond aux dimensions du dessin |
Ovalité | Réduit les différences entre les axes principaux et secondaires |
Qualité finale | Réduit les bords droits, les bords affaissés et les extrémités aplaties |
Qualité conjointe | Permet un alignement précis aux deux extrémités |
Surface du matériau de base | Réduit les rayures, les entailles et les marques de rouleau |
Cohérence des lots | Maintient la stabilité dimensionnelle de plusieurs produits |
Efficacité de la production | Réduit les ajustements et les reprises. |
Sécurité | Empêche le glissement, le balancement et le pincement des feuilles. |
Par conséquent, améliorer le feuille Le processus de laminage ne doit pas se limiter à vérifier si la pression de la machine à laminer est suffisante, mais doit optimiser six aspects :
matériau → équipement → processus → opération → inspection → correction.
2) Avant le roulage : Préparer correctement le matériau
De nombreux problèmes de qualité liés au laminage surviennent en réalité avant même que la tôle n'entre dans la machine à laminer.
- Vérifiez l'épaisseur de la feuille
Une différence entre l'épaisseur réelle et l'épaisseur théorique affectera directement le rayon de courbure.
Par exemple, si la conception utilise : une plaque d'acier de 10 mm
L'épaisseur réelle peut présenter une certaine tolérance.
Dans la fabrication de cylindres de haute précision, il convient de vérifier autant que possible l'épaisseur réelle de la plaque, plutôt que de paramétrer strictement les éléments en fonction de l'épaisseur nominale.
- Vérifier la qualité du matériau
Les différents matériaux ont des limites d'élasticité, des résistances à la traction et des allongements différents.
Les matériaux courants comprennent :
- Q235
- Q355
- acier inoxydable 304
- acier inoxydable 316L
- plaque d'aluminium
- Plaque de cuivre
- Alliages à base de nickel
- Acier à haute résistance
Même avec une même tôle de 10 mm d'épaisseur, différents matériaux peuvent nécessiter des pressions de laminage et des compensations de retour élastique sensiblement différentes.
Par exemple:
L'acier inoxydable 304 présente généralement une caractéristique de retour élastique plus prononcée que l'acier au carbone ordinaire.
Par conséquent, les paramètres de laminage de l'acier au carbone ordinaire ne peuvent pas être simplement appliqués.
3) Prétraitement des feuilles
Le prétraitement des feuilles est crucial.
- Vérifier la qualité du matériau
Si la feuille elle-même contient :
- renflements centraux
- déformation des bords
- ondulation locale
- torsion
Après son entrée dans le laminoir, il est sujet à :
Arrondi instable + déformation des bords + anomalies localisées du rayon.
Un nivellement doit être effectué si nécessaire.
- Nettoyer la surface de la feuille
Avant de rouler, retirez :
- limaille de fer
- laitier de soudage
- huile
- échelle
- matière étrangère
Notamment les tôles d'acier inoxydable et d'aluminium.
Si des corps étrangers durs sont présents à la surface du rouleau, ils peuvent facilement former des indentations permanentes.
Pour des produits de haute qualité de surface, considérez :
Film protecteur + nettoyage de la surface du rouleau + traitement spécial de la surface du rouleau.
4) Déterminer le processus de laminage de tôles approprié
Les différentes machines à laminer ont des processus de fabrication différents.
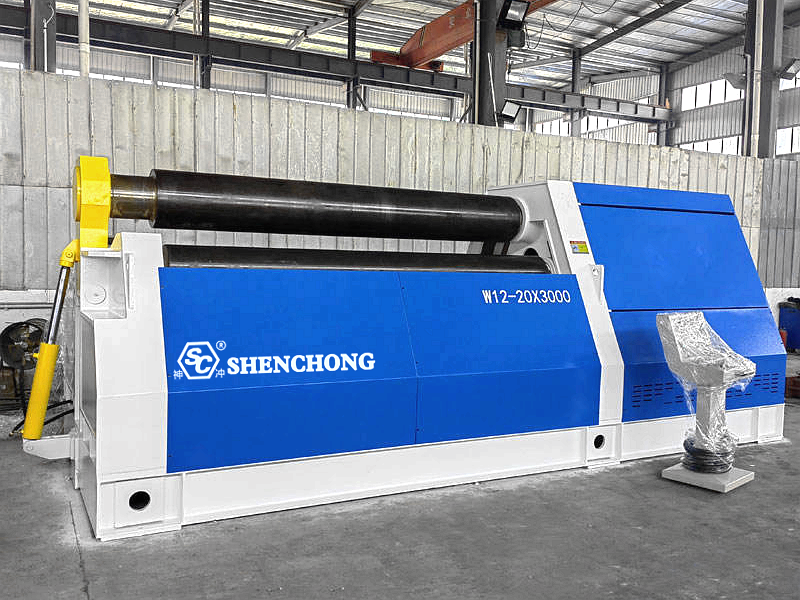
L'équipement commun comprend :
- Machine à rouler à trois rouleaux
Comprend :
- Rouleau symétrique à trois rouleaux
- Rouleau asymétrique à trois rouleaux
- Rouleau supérieur universel à trois rouleaux
- Laminoir à quatre rouleaux
Contient généralement :
- Rouleau supérieur
- Rouleau inférieur
- Roulement à gauche
- Roulement à droite
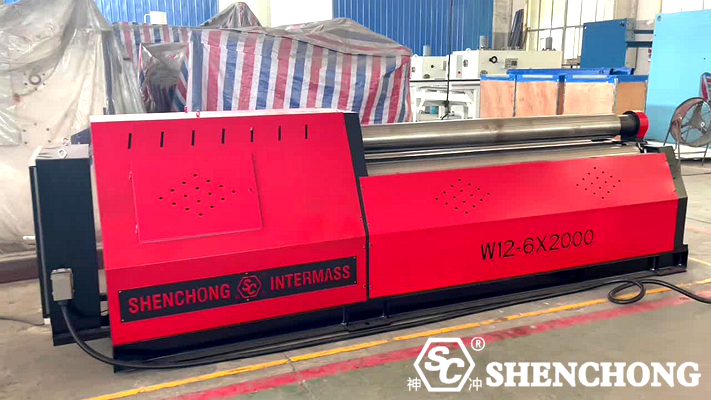
Pour une production exigeant une efficacité élevée, une grande précision et moins d'arêtes droites aux extrémités, machine à laminer à quatre rouleaux présente des avantages significatifs en termes de processus.
5) L'étape la plus critique du laminage : le pré-cintrage
Si l'on néglige le pré-cintrage, de nombreux produits, même s'ils sont finalement roulés en cercle, ont tendance à présenter des bords droits excessivement longs aux deux extrémités.
Par exemple : les extrémités de la tôle peuvent conserver de longues zones droites.
Cette condition est préjudiciable aux processus ultérieurs :
- Soudage bout à bout
- épissure de cylindres
- Installation de bride
- Contrôle de la rondeur
Pourquoi le pré-cintrage des extrémités est-il nécessaire ?
Lors du processus de laminage de la tôle, celle-ci ne peut former un pli stable qu'après être entrée dans la zone d'enveloppement efficace des rouleaux.
Par conséquent, la zone d'extrémité initiale du matériau en feuille entrant dans l'équipement souffre souvent d'une longueur de pliage effective insuffisante.
Le but du pré-cintrage est de préformer la courbure cible à l'extrémité de la tôle.
L'étape finale est la suivante : Pré-cintrage → Laminage → Assemblage → Arrondi
Au lieu de simplement rouler directement.
6) Déterminer avec précision le diamètre de laminage cible
Le laminage ne consiste pas simplement à enrouler la feuille de matériau jusqu'au « diamètre d'étirage ».
Il faut prendre en compte :
- Épaisseur de la tôle
- Matériel
- position de la couche neutre
- Retour élastique
- Méthode de roulement
- Diamètre du rouleau
- lieu d'inspection du produit final
Par exemple : diamètre extérieur Ø1000 mm
Si 1000 mm est directement utilisé comme cible pour le contrôle de l'espacement des rouleaux, le produit fini réel peut s'écarter de la taille cible en raison du retour élastique du matériau.
Par conséquent, le processus proprement dit doit établir une boucle fermée :
Taille cible → Réduction théorique → Compensation du retour élastique → Contrôle réel → Correction des paramètres
7) Contrôler la « réduction » pendant le roulement
Il s'agit là d'un des paramètres fondamentaux déterminant la qualité du laminage.
Pression insuffisante :
Courbure insuffisante de la feuille de matériau ; diamètre excessif après retour élastique ; nécessite plusieurs cycles de relaminage.
Pression excessive :
Provoque facilement une déformation plastique excessive ; augmente la charge de l'équipement ; peut provoquer une déformation localisée ; dégrade la qualité de la surface.
Il est donc recommandé d'utiliser : une pression progressive + un laminage en plusieurs passes, plutôt que de presser la feuille de matériau jusqu'à sa position finale en une seule fois.
8) Le laminage en plusieurs passes est plus stable que le formage en une seule passe.
Un processus typique peut être conçu comme suit :
Passe 1 :
Le matériau en feuille entre → pliage initial.
Passe 2 :
Augmenter la pression → élargir la zone de flexion.
Passe 3 :
Continuez à rouler → en vous approchant du diamètre cible.
Passe 4 :
Finalisation → éliminer les erreurs localisées.
Passe 5 :
Assemblage → vérifier la rondeur.
Cette méthode est particulièrement adaptée pour :
- Plaques épaisses
- Acier à haute résistance
- Acier inoxydable
- Cylindres de grand diamètre
- Cylindres de haute précision
9) Contrôle de l'angle d'alimentation à l'aide de rouleaux latéraux
Pour les rouleuses à quatre rouleaux, la posture de la tôle peut être ajustée à l'aide de rouleaux latéraux.
Si l'angle d'entrée de la plaque est incorrect, les problèmes suivants peuvent survenir :
- Extrémités mal alignées
- Cylindre conique
- rondeur irrégulière
- Difficulté à aligner les coutures
Par conséquent, avant le roulage officiel, les opérations suivantes doivent être effectuées :
Positionnement → Centrage → Serrage → Essai de roulement.
10) L'arrondi après le lancer ne peut être omis.
Même si le processus de laminage est bien maîtrisé, le produit fini peut tout de même présenter les caractéristiques suivantes :
- Ovale
- renflements locaux
- Déformation au niveau de la couture
- Extrémités non arrondies
Par conséquent, un arrondi est généralement nécessaire :
Utiliser une pression de rouleau appropriée pour affiner le cylindre.
L'objectif n'est pas de refaire le laminage, mais d'éliminer les erreurs locales et de rendre la rondeur générale du cylindre plus homogène.
2. Comment améliorer la qualité du laminage de la tôle ?
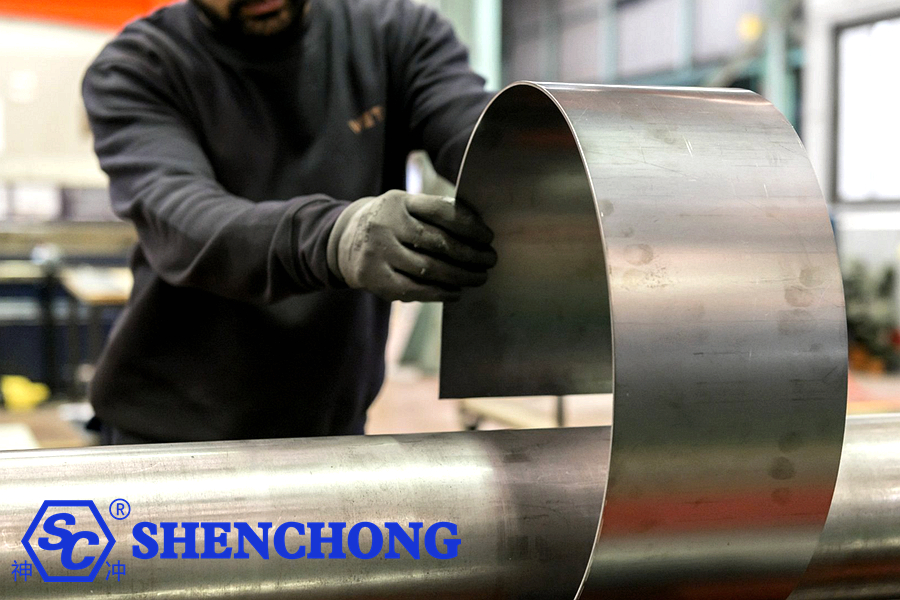
Améliorer la qualité du laminage de tôles ne consiste pas simplement à augmenter la pression de la machine à laminer, mais plutôt à optimiser simultanément la préparation des matériaux, le choix des équipements, le processus de pré-cintrage, les paramètres de laminage, la compensation du retour élastique, le positionnement de la tôle, le contrôle du processus et l'étalonnage de l'arrondi.
Les objectifs peuvent être résumés comme suit :
Un laminage plus uniforme, des dimensions plus précises, des bords droits plus courts, une meilleure finition de surface, des lots plus stables et une efficacité accrue.
Étape 1 : Améliorer la qualité du prétraitement des tôles
De nombreux problèmes de laminage ne sont pas causés par la machine à laminer elle-même, mais plutôt par des problèmes présents avant que la tôle n'entre dans l'équipement.
1) Vérifier l'épaisseur réelle de la feuille
Les paramètres ne doivent pas être définis uniquement en fonction de l'épaisseur nominale.
Par exemple : tôle d'acier de 12 mm
L'épaisseur réelle peut présenter des tolérances de fabrication, et le rayon de laminage est très sensible aux variations d'épaisseur de la tôle.
Pour les produits de haute précision, l'épaisseur réelle de la tôle doit être mesurée et utilisée comme paramètre de processus.
2) Vérifiez la planéité du matériau de la feuille
Concentrez-vous sur la vérification :
- renflements centraux
- Déformation des bords
- Déformation ondulée
- Torsion
- Dépressions locales
Si le matériau de la feuille est lui-même irrégulier, il sera difficile d'obtenir une rondeur stable après laminage.
3) Nettoyer la feuille et la surface du rouleau
En particulier pour les produits exigeant une grande précision en matière de surface, tels que les plaques en acier inoxydable et en aluminium, évitez :
- Limaille de fer
- laitier de soudage
- Calamine d'oxyde
- particules métalliques
- taches d'huile
S'insérer entre le rouleau et le matériau en feuille.
Étape 2 : Choisir la machine à rouler les tôles adaptée
La structure de l'équipement influe directement sur le processus de laminage des tôles.
L'équipement commun comprend :
- Laminoir à trois rouleaux
- Laminoir à trois rouleaux symétriques
- Laminoir asymétrique à trois rouleaux
- machine à rouler les plaques universelles à rouleau supérieur
- Laminoir à quatre rouleaux
Pour les produits nécessitant une rondeur élevée, des bords droits courts et une efficacité de production élevée, les rouleuses à quatre rouleaux permettent généralement d'obtenir plus facilement un positionnement stable, un pré-cintrage et un laminage.
Étape 3 : Insister sur le pré-cintrage des extrémités
Il s'agit là d'une des étapes les plus importantes pour améliorer la qualité du laminage.
Si le pré-cintrage est insuffisant, le produit final risque d'avoir des bords droits excessivement longs aux deux extrémités.
Le processus complet devrait donc être le suivant : pré-cintrage des extrémités → roulage du corps principal → assemblage → finition. Il ne s’agit pas simplement de rouler la plaque plate directement en un cercle.
Étape 4 : Optimiser le montant de la réduction
Le taux de réduction est le paramètre principal déterminant la qualité du rouleau.
Réduction insuffisante
Peut entraîner :
- Le diamètre étant trop grand
- Rayon augmentant après retour élastique
- rondeur insuffisante
- Nécessitant un roulement répété
Réduction excessive
Peut entraîner :
- Déformation excessive localisée
- Indentations de surface
- Augmentation de la charge des équipements
- Taille insuffisante
Par conséquent, une méthode plus raisonnable consiste à : réduire par petits pas, former en plusieurs passes.
Ceci est particulièrement important pour les plaques épaisses, l'acier à haute résistance et l'acier inoxydable.
Étape 5 : Passer du « roulement unique » au « roulement en plusieurs passes »
Par exemple, pour un cylindre en tôle épaisse, on peut utiliser ce qui suit :
Première passe : pliage initial
↓
Deuxième passage : élargissement de la zone de flexion
↓
Troisième passage : approche du diamètre cible
↓
Quatrième passe : jointure
↓
Cinquième passe : finition et arrondi
Cette méthode est généralement plus facile à contrôler en termes de taille et de rondeur qu'une seule grande réduction.
Étape 6 : Renforcer l'alignement des feuilles
Si la tôle est de travers lors de son entrée dans la laminoir, elle est sujette aux problèmes suivants :
- Forme conique
- Diamètres différents aux deux extrémités
- articulations mal alignées
- rondeur irrégulière
Par conséquent, lors de l'alimentation, il est essentiel de contrôler :
axe central de la tôle = axe central de la machine à laminer
Cela peut être réalisé en utilisant :
- Lignes de positionnement
- Dispositifs de positionnement latéral
- Positionnement laser
- Positionnement CNC
- Arrêts mécaniques
- Améliorer la répétabilité de l'alimentation
Étape 7 : Se concentrer sur le contrôle du retour élastique du matériau
Les tôles métalliques reprennent leur forme élastique après déchargement.
Par conséquent : la forme sur la machine n'est pas nécessairement la forme finale après déchargement.
Une attention particulière doit être portée à :
- Acier à haute résistance tel que le Q355
- acier inoxydable 304
- acier inoxydable 316L
- Acier allié à haute résistance
Pour les matériaux présentant un retour élastique important, des paramètres spécifiques de compensation du retour élastique doivent être établis.
Par exemple:
Diamètre cible → Diamètre de laminage théorique → Compensation du retour élastique → Contrôle réel → Correction des paramètres
Développer progressivement la base de données de processus propre à l'entreprise.
Étape 8 : Établir une base de données de paramètres pour « matériau + épaisseur + diamètre »
Il s'agit d'une méthode très efficace pour améliorer la régularité de la production de masse.
Par exemple:
Matériel | Épaisseur | Largeur du brevet | Diamètre cible | Paramètres de pré-cintrage | Paramètres de roulement |
Q235 | 6 mm | 2000 mm | Ø500 | UN | UN |
Q235 | 10 mm | 3000 mm | Ø800 | B | B |
Q355 | 12 mm | 3000 mm | Ø1000 | C | C |
304 | 8 mm | 2000 mm | Ø600 | D | D |
304 | 12 mm | 3000 mm | Ø1200 | E | E |
Les opérateurs n'auront plus besoin de se fier uniquement à leur expérience et pourront accéder directement à des paramètres vérifiés.
Amélioration de la précision de synchronisation du système hydraulique et des rouleaux
Ceci est particulièrement important pour les grandes machines de roulage de tôles hydrauliques.
Si la position des rouleaux gauche et droit présente une différence significative, cela peut entraîner une inclinaison et un amincissement de la plaque.
Par conséquent, les aspects suivants doivent être soigneusement contrôlés :
- Synchronisation des vérins hydrauliques gauche et droit
- Rétroaction de déplacement
- Pression hydraulique
- position du rouleau latéral
- Commande en boucle fermée du système CNC
Pour le laminage de haute précision, la précision du contrôle de position est souvent plus importante que la simple augmentation de la pression hydraulique.
Améliorer l'efficacité de la production : réduire les « laminages répétés »
La production traditionnelle de laminage de tôles métalliques implique souvent :
Lancer une fois → Mesurer → Ajuster → Relancer → Mesurer à nouveau
Bien que cette méthode permette de finaliser le processus, elle est inefficace et dépend fortement de l'expérience de l'opérateur.
Une meilleure approche consiste à :
Étape 1
Documentation et informations sur les produits.
Étape 2
Rappel des paramètres historiques.
Étape 3
Positionnement automatique des rouleaux.
Étape 4
Exécuter automatiquement la procédure de pré-cintrage.
Étape 5
Exécution automatique de plusieurs passes successives.
Étape 6
Finition.
Étape 7
Examinez et enregistrez les résultats obtenus.
Cela conduit progressivement à un processus de laminage de tôles numérisé.
3. Comment réduire les bords droits ?
La réduction des arêtes droites est essentielle pour améliorer le processus de laminage des tôles.
Les principales méthodes comprennent :
Méthode 1 : Pré-cintrage suffisant
Augmenter le degré de pré-cintrage aux extrémités.
Méthode 2 : Utilisation d’un rouleau à quatre rouleaux
Améliorer la capacité de formage des extrémités grâce à la commande des rouleaux latéraux.
Méthode 3 : Augmenter de manière appropriée le degré de pré-cintrage
Évitez un pré-cintrage insuffisant.
Méthode 4 : Augmenter le nombre de passes de finition
Pour les cylindres de haute précision, plusieurs passes de finition peuvent être effectuées.
Méthode 5 : Utilisation d’un diamètre de rouleau approprié
Un diamètre de rouleau trop important ou des paramètres de processus inadaptés peuvent affecter le formage des extrémités.
4. Contrôle du retour élastique
Il convient de tenir compte du retour élastique du matériau. Après déformation plastique, les tôles métalliques subissent un certain degré de récupération élastique.
Contrôle du retour élastique pour différents matériaux
En général:
Matériels | Contrôle du rebond |
Acier ordinaire à faible teneur en carbone | Relativement facile |
Q235 | Plus facile à contrôler |
Q355 | Augmenter la rémunération |
acier inoxydable 304 | Nécessite une réflexion approfondie |
acier inoxydable 316L | Nécessite une réflexion approfondie |
Acier à haute résistance | Le rebond est plus prononcé. |
alliage d'aluminium | Nécessite un ajustement en fonction du niveau |
Par conséquent, les paramètres d'une machine à rouler les tôles ne peuvent pas être définis uniquement en fonction de « l'épaisseur ».
Il convient au minimum de prendre en compte les éléments suivants : épaisseur + matériau + largeur + diamètre cible.
5. Résumé
Un procédé de laminage de plaques moderne idéal :
stockage de matériaux en feuilles
↓
Identification des matériaux
↓
Détection d'épaisseur/largeur
↓
nivellement des matériaux en feuilles
↓
Positionnement CNC
↓
Centrage précis
↓
Pré-cintrage final
↓
Roulement à plusieurs passes
↓
Assemblage automatique
↓
Inspection préliminaire
↓
Finition et arrondi
↓
Soudage
↓
Inspection de la circularité après soudage
↓
Inspection finale des dimensions
↓
Archivage des paramètres de processus
La méthode d'amélioration la plus efficace peut se résumer en « 10 actions clés ».
Si l'on devait condenser l'ensemble de la méthode en une version facilement implémentable sur site, on pourrait la résumer ainsi :
- Choisissez le bon équipement
Choisissez une rouleuse de tôles en fonction du matériau, de l'épaisseur, de la largeur et du diamètre.
- Inspectez d'abord le matériau.
Vérifiez la qualité, l'épaisseur et la planéité.
- Gardez la surface du rouleau propre
Évitez les rayures superficielles.
- Centrage précis
Évitez la conicité du cylindre.
- Pré-cintrage correct
Réduisez les bords droits aux extrémités.
- Pression raisonnable
Évitez d'appuyer excessivement fort à la fois.
- Roulement à plusieurs passes
Améliorer la rondeur et la stabilité.
- Compensation de retour élastique efficace
Portez une attention particulière à l'acier inoxydable et à l'acier à haute résistance.
- Arrondi final
Éliminer les déformations locales.
- Établir une boucle de données
Sauvegardez les paramètres performants et développez progressivement des processus standard.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese