Sommario
Per migliorare la precisione del taglio con cesoia idraulica a ghigliottina non basta regolare il registro posteriore. La precisione è determinata dall'interazione combinata di struttura meccanica, gioco della lama, registro posteriore, sistema idraulico, posizionamento della lamiera, rigidità del telaio, sistema di controllo e manutenzione operativa.
Quella che segue è un'analisi sistematica da una prospettiva pratica di produzione.
1. Come migliorare la precisione del taglio con cesoia idraulica a ghigliottina?
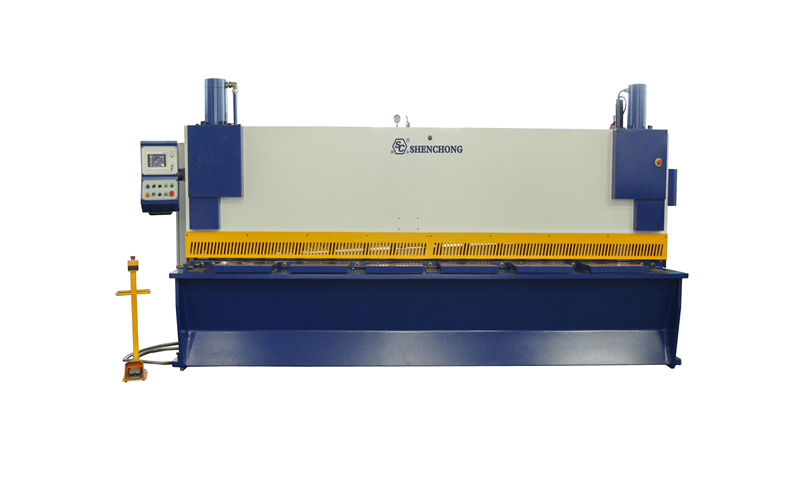
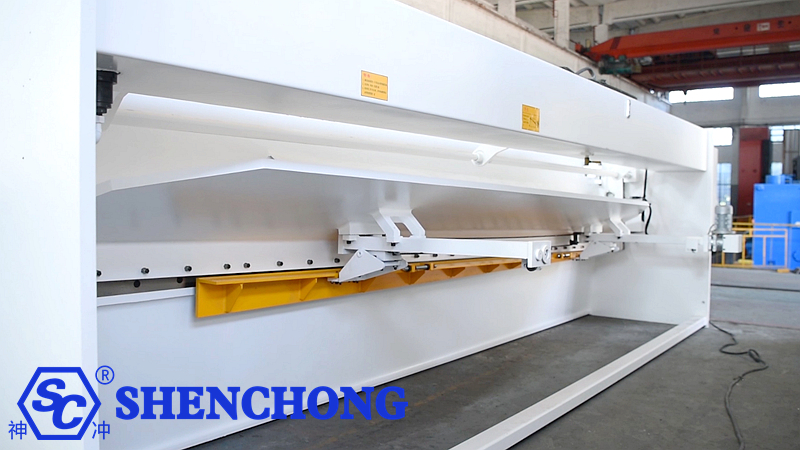
Innanzitutto, identifica i fattori principali che influenzano la precisione del taglio con cesoia a ghigliottina.
La precisione finale di una cesoia a ghigliottina idraulica si riflette tipicamente in:
- Precisione della lunghezza di taglio
- Precisione diagonale
- Rettilineità
- Quadratura (perpendicolarità)
- Qualità del bordo di taglio
- Precisione di posizionamento ripetibile
- Coerenza nell'elaborazione in batch
Questo può essere riassunto come segue:
Precisione di taglio = Rigidità del telaio + Condizioni della lama + Controllo del gioco della lama + Precisione del registro posteriore + Stabilità idraulica + Metodo di posizionamento + Corretto funzionamento
Errori significativi in una qualsiasi di queste aree possono comportare che le dimensioni finali risultino al di fuori dei limiti di tolleranza.
2. 15 aspetti chiave per migliorare la precisione
1) Miglioramento della rigidità del telaio e del porta-lame della cesoia idraulica a ghigliottina.
Questo è il requisito fondamentale.
Quando una cesoia a ghigliottina idraulica è in funzione, il porta-lame superiore è soggetto a forze di taglio considerevoli. Se la rigidità del telaio, del piano di lavoro o del porta-lame è insufficiente, si verificano minime deformazioni durante il taglio di lamiere spesse.
Per esempio:
Taglio di lamiere sottili: la deformazione del telaio ha un impatto relativamente minore.
Taglio di lamiere di spessore compreso tra 10 e 20 mm: la forza di taglio aumenta in modo significativo.
Una rigidità insufficiente del telaio può causare:
- Dimensioni incoerenti alle estremità della piastra
- Deviazione della linea di taglio
- Leggera flessione della piastra
- Aumento dell'errore diagonale
- Sezione trasversale di taglio incoerente
- Metodi di miglioramento
Concentrati sull'ispezione:
- Qualità della saldatura del telaio
- Rigidità complessiva del telaio
- Rigidità del supporto della lama superiore
- planarità del piano di lavoro
- spazio libero della guida del portapala
- Usura del meccanismo di guida
- Sincronizzazione tra il lato sinistro e quello destro
Per le attrezzature progettate per tagliare lamiere spesse, un telaio estremamente rigido, combinato con una solida progettazione strutturale, è più importante del semplice aumento della pressione idraulica.
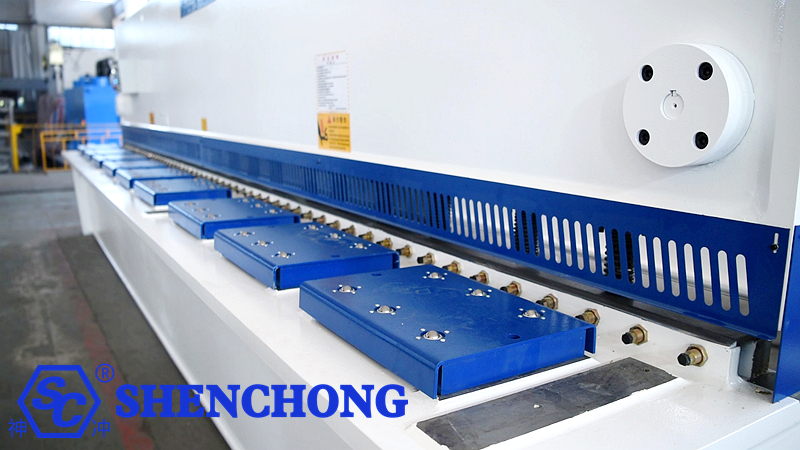
2) Controllo preciso del gioco delle pale
Questo è uno dei fattori più critici che influenzano la qualità del taglio.
Sia un gioco eccessivo che insufficiente tra lama e lama possono causare problemi.
Un gioco eccessivo tende a provocare:
- Aumento delle bave
- Deformazione della piastra
- Sezione trasversale di taglio ruvida
- Ribaltamento del bordo (collasso)
- Stabilità dimensionale ridotta
Uno spazio insufficiente può causare:
- Aumento della forza di taglio
- Usura accelerata della lama
- Scheggiatura del bordo della lama
- Aumento del carico del sistema idraulico
- Schiacciamento anomalo del bordo della piastra
Pertanto, il gioco tra lama e piastra deve essere regolato in base allo spessore della piastra, al tipo di materiale e alla resistenza del materiale stesso.
Approccio tipico:
Materiali | Spessore della piastra | Regolazione della distanza della lama |
acciaio al carbonio ordinario | Piastra sottile | Piccolo |
acciaio al carbonio ordinario | Lastra di medio spessore | Medio |
acciaio ad alta resistenza | Stesso spessore | Solitamente richiede uno spazio libero più adeguato/maggiore |
Acciaio inossidabile | Stesso spessore | Regolare opportunamente in base alla resistenza del materiale |
Lamiera di alluminio | Piastra sottile | Solitamente impiega un piccolo spazio libero stabile |
Non utilizzare una distanza fissa tra lama e lama per lavorare tutti i materiali.
3) Migliorare la precisione del sistema di registro posteriore
Per Cesoie a ghigliottina idrauliche a controllo numericoIl sistema di registro posteriore è un componente chiave che determina la precisione della lunghezza di taglio.
Il registro posteriore controlla principalmente la distanza tra il tagliente e il punto di posizionamento.
Ad esempio, se è richiesta una lunghezza di taglio di 2500 mm, ma la posizione effettiva del registro posteriore è di soli 2498,5 mm, si verificherà inevitabilmente un errore dimensionale nel pezzo.
I componenti chiave del registro posteriore da ispezionare includono:
- vite senza fine
- binari di guida
- Servomotore
- Meccanismo di riduzione
- Codificatore
- Dita del calibro posteriore
- Rigidità della trave
- Controllo meccanico
- Gioco
4) Elevata ripetibilità del registro posteriore
Se:
Primo pezzo: 500,00 mm
Secondo pezzo: 500,05 mm
Terzo pezzo: 499,98 mm
Questo tipo di discrepanza viene classificato come errore di ripetibilità.
Ciò è particolarmente critico per la produzione in lotti.
Componenti consigliati:
- servomotore ad alta precisione
- vite a ricircolo di sfere ad alta precisione
- Guide lineari
- Codificatore ad alta risoluzione
- Trave di riscontro rigida
Inoltre, eseguire regolarmente test di ripetibilità.
Ad esempio, 10 cicli di posizionamento consecutivi:
Contare | Misure effettive |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Analizzando i valori massimi, minimi e medi, è possibile determinare l'effettiva ripetibilità del sistema di registro posteriore.
5) Assicurarsi che il foglio sia correttamente posizionato contro il registro posteriore
Si tratta di un problema spesso trascurato negli ambienti di produzione reali.
Anche se la macchina in sé è molto precisa, si verificheranno degli errori se il foglio non è perfettamente a filo con il registro posteriore.
Se il foglio è inclinato, le dimensioni finali del taglio risulteranno imprecise.
Fasi operative chiave
Prima della tosatura:
- Posiziona il foglio sul tavolo da lavoro.
- Allineare il bordo del foglio al dispositivo di posizionamento.
- Assicurarsi che il foglio sia parallelo al registro posteriore.
- Eliminare qualsiasi spazio tra il foglio e il registro posteriore.
- Avviare il processo di tosatura.
Per fogli di grandi dimensioni, si consiglia di utilizzare:
- Supporti anteriori
- Sollevatori pneumatici per lamiere
- Bracci di supporto della lamiera
- Sistemi di alimentazione frontale
- Sistemi di carico automatico
Questi accorgimenti contribuiscono a ridurre al minimo gli errori di posizionamento causati dalla movimentazione manuale.
6) Garantire una pressione stabile del sistema idraulico
Il sistema idraulico stesso influisce sulla stabilità di taglio.
Una pressione idraulica instabile può causare:
- Fluttuazioni nella velocità di taglio
- Movimento instabile del supporto della lama superiore
- Mancanza di sincronizzazione tra il lato sinistro e quello destro
- Vibrazioni durante il taglio
- Difficoltà nel tagliare lastre spesse
- Ripetibilità ridotta
Componenti chiave da verificare:
- Pompa idraulica
- Valvola proporzionale
- Valvola di sicurezza
- Elettrovalvola
- cilindro idraulico
- Foche
- olio idraulico
- Temperatura dell'olio
- Pulizia dell'olio
Presta particolare attenzione a:
La contaminazione dell'olio idraulico è una causa significativa e spesso nascosta di perdita di precisione nelle cesoie idrauliche.
Livelli elevati di contaminanti nell'olio idraulico possono causare un movimento instabile del cursore della valvola, che a sua volta influisce sul movimento del porta-lama.
7) Controllare la sincronizzazione dei cilindri sinistro e destro
Le cesoie a trave oscillante o a ghigliottina azionano in genere il porta-lame tramite cilindri idraulici, uno a sinistra e uno a destra.
Se la posizione del cilindro sinistro non corrisponde a quella del cilindro destro:
Il supporto della lama può inclinarsi.
Ciò ha un impatto diretto su:
- spazio libero della lama
- Angolo di taglio
- Qualità della tosatura
- Deformazione della lamiera
- Coerenza dimensionale lungo la larghezza
Pertanto, è necessario verificare regolarmente la sincronizzazione dei cilindri destro e sinistro e il livellamento del portapale.
8) Controllare l'angolo di taglio
Anche l'angolo di taglio influisce sulla precisione.
Angolo di taglio eccessivo:
- Forza di taglio ridotta
- Potenziale aumento della deformazione della lamiera
- Modifiche al profilo del bordo tranciato
Angolo di taglio insufficiente:
- Aumento della forza di taglio
- Aumento del carico sul sistema idraulico
- Maggiore consumo energetico
Pertanto, l'angolo di taglio appropriato deve essere selezionato in base allo spessore e al materiale della piastra.
Per le cesoie a ghigliottina a controllo numerico, un controllo preciso dell'angolo di taglio consente di trovare un equilibrio tra forza di taglio, deformazione della lamiera e qualità del taglio.
9) Le lame devono essere mantenute affilate
Le condizioni della lama influiscono direttamente sulla precisione del taglio.
L'usura della lama provoca:
- Aumento delle bave
- Deformazione della lamiera
- bordi tagliati in modo grezzo
- Stabilità dimensionale ridotta
- Aumento della forza di taglio
L'usura è particolarmente rapida durante la lavorazione:
- Acciaio inossidabile
- acciaio ad alta resistenza
- Lamiera di acciaio spessa
- Piastra di nichel
- materiali ad alta durezza
Si raccomanda di implementare un sistema di gestione delle lame.
Conservare la documentazione relativa a:
Lunghezza di taglio cumulativa → Usura della lama → Numero di rotazioni/capovolgimenti della lama → Programma di sostituzione
Inoltre, dopo l'installazione della lama, prestare attenzione ai seguenti aspetti:
- Parallelismo
- uniformità dell'altezza
- Serraggio dei bulloni di montaggio
10) Selezionare i materiali della lama appropriati
Materiali diversi richiedono lame diverse.
I materiali più comuni per le lame includono:
9CrSi
6CrW2Si
Cr12MoV
H13
Acciai per utensili legati ad alte prestazioni, ecc.
Ad esempio, i requisiti di resistenza all'usura e di tenacità delle lame differiscono tra l'acciaio a basso tenore di carbonio ordinario e l'acciaio inossidabile ad alta resistenza.
Se la scelta della lama non è adeguata, anche una macchina di alta precisione può riscontrare i seguenti problemi:
Usura rapida della lama → Variazioni del gioco della lama → Aumento delle bave → Riduzione della stabilità dimensionale
11) Migliorare la planarità del piano di lavoro
Il piano di lavoro funge da base per il posizionamento dei fogli.
Questioni quali:
- Depressioni localizzate
- Deformazione da saldatura
- Indossare
- Oggetti estranei
- Burre
…impedire che il lenzuolo rimanga piatto e stabile.
L'impatto è particolarmente significativo per le lamiere sottili e le lastre di grandi dimensioni.
Pertanto, il piano di lavoro deve essere mantenuto:
Pulito + Piatto + Privo di deformazioni significative.
12) Utilizzare dispositivi di supporto anteriori e posteriori per il fissaggio del foglio.
Per piatti di grandi dimensioni come:
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
...affidarsi esclusivamente all'operatore per tenere fermo il foglio spesso porta al suo ribaltamento.
Valuta l'utilizzo di:
- Bracci di supporto anteriori: per ridurre gli errori causati dal supporto manuale.
- Supporto pneumatico per fogli: adatto per fogli sottili e lastre di grandi dimensioni. Alimentazione frontale automatica: riduce ulteriormente gli errori causati dal posizionamento manuale.
- Per tosatrici di grandi dimensioni: alimentazione automatica + supporto posteriore + supporto anteriore
Queste caratteristiche possono migliorare significativamente la coerenza nella produzione di massa.
13) Selezione della velocità di taglio corretta
Molte persone credono:
Più rapido è il taglio, maggiore è la produttività.
Tuttavia, per determinati materiali e spessori, un processo di taglio eccessivamente rapido può aggravare problemi come la deformazione e le vibrazioni della lamiera.
Pertanto, la velocità deve essere selezionata in base a:
- Spessore della piastra
- Tipo di materiale
- Lunghezza di taglio
- Angolo di taglio
- spazio libero della lama
Nella lavorazione di precisione, la stabilità è spesso più importante del semplice perseguimento della massima velocità.
14) Evitare di tagliare oltre le specifiche
Questo è un punto cruciale.
Ad esempio, se una macchina ha una capacità nominale di 12 × 3200 mm:
Questo valore indica la massima capacità di taglio per un intervallo specificato di resistenza del materiale.
Se l'attrezzatura viene utilizzata costantemente per tagliare:
- Lastre troppo spesse
- acciaio ad alta resistenza
- Acciaio inossidabile
- materiali ad alta durezza
Potrebbe comportare:
Sovraccarico del sistema idraulico + usura delle lame + deformazione del telaio + problemi al supporto delle lame + riduzione della precisione
Pertanto, non bisogna dare per scontato: "Se la macchina riesce a tagliarlo, allora è sicuro farlo a lungo termine".
Le operazioni devono essere compatibili con i parametri nominali dell'apparecchiatura e con la resistenza del materiale.
15) Istituire un sistema di "ispezione e calibrazione dell'accuratezza"
Questo è uno dei metodi più efficaci per mantenere la precisione a lungo termine.
Si raccomanda di effettuare ispezioni periodiche per:
① Precisione di posizionamento del registro posteriore
Per esempio:
100 millimetri
500 millimetri
1000 millimetri
2000 millimetri
3000 millimetri
Misurare ciascuna posizione singolarmente.
② Misure diagonali
Per i pezzi rettangolari: confrontare le due diagonali.
Se la differenza è significativa, ciò indica problemi di posizionamento o di orientamento del foglio.
③ Rettilineità
Controllare il bordo tagliato per:
- Rigonfiamento al centro
- Sfalsati alle estremità
- Flessione localizzata
④ Ripetibilità del posizionamento
Eseguire i test di posizionamento per 10 o più volte consecutive.
3. Istruzioni per la risoluzione dei problemi relative a diversi errori
Si tratta di un grafico molto pratico per il reparto di produzione.
Problema | Cause primarie | Verifiche di priorità |
La lunghezza complessiva è costantemente eccessiva | Posizione errata del registro posteriore | Calibrazione del registro posteriore |
La lunghezza complessiva è costantemente troppo corta | Posizione errata del registro posteriore | Compensazione dei parametri |
Il primo pezzo è corretto, ma i pezzi successivi mostrano una deviazione crescente. | Deriva termica / Gioco meccanico | Registro posteriore, Servo |
Dimensioni incoerenti tra il lato sinistro e quello destro. | Disallineamento delle lamiere / Problemi con le travi di taglio | Posizionamento, supporto pistone/lama |
Errore diagonale significativo | Posizionamento non perpendicolare | Retroguardia, posizionamento laterale |
Bave eccessive | Spazio insufficiente tra lama e lama / Usura della lama | Spazio libero della lama, lame |
Eccessiva presenza di bave su un lato | Distanza tra le lame non uniforme (sinistra vs. destra) | Installazione della lama |
Distorsione del foglio | Spazio libero tra lama e lama / Angolo di taglio / Problemi relativi al materiale | Spazio libero della lama, angolo |
bordo tagliato grezzo | usura della lama | Sostituzione/Inversione della lama |
Difficoltà nel tagliare lastre spesse | Pressione insufficiente / Superamento delle specifiche | Sistema idraulico |
Posizionamento ripetitivo instabile | Gioco della vite senza fine o della guida | Registro posteriore |
I supporti delle pale di sinistra e di destra non sono sincronizzati. | Problemi di sincronizzazione idraulica | Cilindro, blocco valvole |
4. Aree chiave per migliorare la precisione in base allo spessore del materiale
fogli sottili da 1-3 mm
Obiettivo principale:
Precisione del registro posteriore + planarità della lamiera + spazio libero della lama
I fogli sottili sono particolarmente soggetti a deformazioni.
piastre medie da 4-8 mm
Obiettivo principale:
Spazio libero della lama + Calibro posteriore + Affilatura della lama + Rigidità del telaio
Lastre di spessore compreso tra 10 e 16 mm
Obiettivo principale:
Rigidità del telaio + Sistema idraulico + Lame + Spazio tra le lame + Angolo di taglio
Lamiere di spessore superiore a 20 mm
Cambio di prospettiva:
Capacità nominale dell'attrezzatura + Deformazione del telaio + Stabilità idraulica + Resistenza della lama + Resistenza del materiale
Non concentrarti esclusivamente sul retroguardia.
5. Maggiore precisione nell'automazione
Le moderne linee di cesoie idrauliche a ghigliottina CNC possono essere ulteriormente equipaggiate con:
Sistema di controllo CNC
↓
registro posteriore del servo
↓
Regolazione automatica del gioco delle lame
↓
Sistema di alimentazione frontale
↓
Supporto automatico per fogli
↓
rilevamento del foglio
↓
Tosatura automatica
↓
Scarico automatico del materiale
Questo trasforma la “tosatura manuale basata sull’esperienza”
in un processo di "cesoia di precisione digitalizzata, automatizzata e ripetibile".
6. Le 5 priorità principali per il miglioramento
Se una cesoia idraulica a ghigliottina esistente non offre prestazioni ottimali in termini di precisione, consiglio di procedere alla risoluzione dei problemi nel seguente ordine, anziché sostituire tutti i componenti contemporaneamente:
Primo: retroguardia
Verificare la posizione effettiva e la ripetibilità.
Secondo: Spazio libero della lama
Ricalibrare in base al tipo di materiale e allo spessore.
Terzo: Lame
Verificare l'usura, la qualità dell'installazione e il parallelismo.
Quarto: sincronizzazione cilindro sinistro/destro
Verificare il livello del supporto della lama e la coerenza del movimento tra il lato sinistro e quello destro.
Quinto: Telaio/Guide/Tavolo di lavoro
Verificare la presenza di deformazioni e usura dovute all'utilizzo prolungato.
Affrontare questi cinque aspetti solitamente risolve una parte significativa dei problemi di precisione nella tranciatura.
 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese