Sommario
Il taglio laser dei metalli è un processo che può sembrare semplice come "impostare i parametri e tagliare", ma in realtà coinvolge una moltitudine di fattori: potenza del laser, posizione focale, ugello, gas di assistenza, pressione del gas, velocità di taglio, tipo di materiale, spessore, condizioni della superficie, percorso ottico, lenti, sistema di raffreddamento e precisione del movimento della macchina.
Ciò è particolarmente vero per le macchine da taglio laser a fibra. Con l'evoluzione dei livelli di potenza da 3 kW, 6 kW e 12 kW a 20 kW, 30 kW e oltre, il semplice aumento della potenza non garantisce la qualità del taglio. Per ottenere un taglio di alta qualità ed efficienza è necessario definire un sistema di processo completo che integri materiale, potenza, punto focale, ugello, gas, velocità, pressione e percorso di taglio.
Di seguito viene fornita una sintesi sistematica delle tecniche di taglio laser della lamiera da una prospettiva pratica di produzione.
1. Logica fondamentale del taglio laser della lamiera
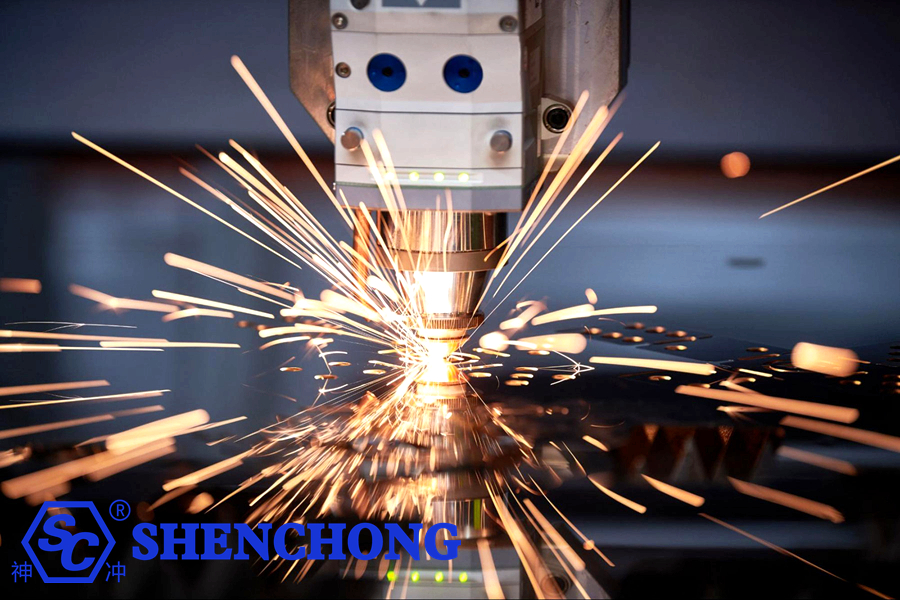
In sostanza, il taglio laser utilizza un raggio laser ad alta densità di energia per fondere, vaporizzare o incendiare rapidamente il materiale localmente, utilizzando contemporaneamente un gas di supporto per espellere il materiale fuso dal solco di taglio.
Un processo di taglio completo può essere suddiviso come segue:
Generatore laser → Trasmissione del fascio → Focalizzazione → Riscaldamento del materiale → Fusione/Vaporizzazione → Rimozione delle scorie tramite gas di assistenza → Formazione del solco di taglio
Di conseguenza, la qualità del taglio dipende in ultima analisi da diverse variabili fondamentali:
Densità di energia laser + Stato focale + Risposta del materiale + Capacità di rimozione delle scorie gassose + Traiettoria di movimento
Problemi in una qualsiasi di queste aree possono portare a:
- Burre
- Adesione delle scorie
- Taglio incompleto
- Larghezza eccessiva del taglio
- Bordi smussati
- bruciatura dei bordi
- Bruciatura eccessiva
- Deformazione del foro
- fori non circolari
- Errori dimensionali
- Annerimento della superficie
- velocità di taglio ridotta
- Contaminazione delle lenti
- Danni all'ugello
2. Preparativi critici prima del taglio
Molti difetti di taglio non derivano dalle impostazioni dei parametri, bensì da problemi presenti prima dell'inizio del processo di taglio vero e proprio.
1) Ispezione del materiale in fogli
Prima di tagliare, verificare quanto segue:
- Lo spessore del foglio è corretto?
- Il tipo di materiale corrisponde alle specifiche del programma?
- Il lenzuolo è piatto?
- È presente ruggine superficiale estesa?
- È presente contaminazione da olio o grasso?
- C'è la scaglia di laminazione?
- Ci sono graffi?
- Si riscontra una deformazione localizzata?
- Il foglio presenta tensioni interne?
Ciò è particolarmente importante per le lamiere sottili. Se la lamiera stessa è fortemente deformata, ottenere risultati di taglio uniformi risulta difficile, anche con una testa laser dotata di messa a fuoco automatica.
2) Raccomandazioni
Per componenti di alta precisione:
Dare priorità all'utilizzo di fogli ben piatti.
Per le piastre spesse:
Presta particolare attenzione alle tensioni interne e alla deformazione termica.
3. Tecniche di taglio per diversi materiali metallici
Materiali diversi reagiscono in modo molto diverso all'energia laser e ai gas di supporto.
1) Acciaio al carbonio
L'acciaio al carbonio è uno dei materiali più comuni per il taglio laser.
Spessori comuni:
0,5 mm
1 mm
1,5 mm
2 mm
3 mm
4 millimetri
5 millimetri
6 millimetri
8 millimetri
10 millimetri
12mm
16 mm
20 mm
25 millimetri
30 mm e oltre
Acciaio al carbonio sottile: le lamiere sottili possono generalmente essere tagliate utilizzando aria, ossigeno o azoto.
Vantaggi del taglio con ossigeno:
- Elevata capacità di taglio
- Buone prestazioni su piastre spesse
- Costo relativamente basso
Tuttavia, poiché l'ossigeno partecipa alla reazione di ossidazione, si forma uno strato di ossido sul bordo tagliato.
2) Acciaio inossidabile
L'acciaio inossidabile è generalmente più adatto al taglio con azoto.
Questo perché l'azoto riduce al minimo l'ossidazione sul bordo di taglio.
Vantaggi:
- Colore del bordo migliore
- Superficie di taglio più luminosa
- Ossidazione ridotta
- Adatto per la successiva saldatura
- Adatto alla lavorazione di componenti in cui l'aspetto è importante.
Vantaggi:
- Colore del bordo migliore
- Superficie di taglio più luminosa
- Ossidazione ridotta
- Adatto per la successiva saldatura
- Adatto alla lavorazione di componenti in cui l'aspetto è importante.
3) Lastre di alluminio
L'alluminio è un materiale con elevata riflettività e alta conduttività termica.
Quando si tagliano le lamiere di alluminio, occorre prestare particolare attenzione a:
- Riflessione laser
- Posizione focale
- Stabilità di perforazione
- altezza dell'ugello
- Gas di assistenza
- Condizioni della superficie del materiale
La difficoltà di taglio aumenta notevolmente, soprattutto con lastre di alluminio spesse.
4) Ottone e rame
Una delle maggiori difficoltà legate al rame e all'ottone è la loro elevata riflettività.
La lavorazione del rame, soprattutto con sistemi laser a fibra a lunghezza d'onda tradizionale, impone requisiti più elevati alla sorgente laser, alla testa di taglio e ai parametri di processo.
Durante la produzione vera e propria, prestare particolare attenzione a:
- Se l'apparecchiatura supporta materiali altamente riflettenti
- Se la sorgente laser è adatta al rame
- Stabilità di perforazione
- Compatibilità degli ugelli
- Pulizia della lente protettiva
Non limitarti ad applicare i parametri standard utilizzati per l'acciaio al carbonio.
4. Una maggiore potenza del laser non è sempre migliore
Molti utenti incorrono in un errore comune quando scelgono una macchina per il taglio laser:
Maggiore è la potenza, migliori saranno le prestazioni di taglio.
In realtà, non è così.
Ad esempio, con sistemi da 6 kW, 12 kW o 20 kW:
I vantaggi risiedono principalmente in:
- Capacità di tagliare materiali più spessi
- Velocità di taglio più elevate
- Maggiore efficienza produttiva
- Una finestra di processo più ampia
Tuttavia, durante il taglio:
Fogli sottili (1 mm, 2 mm, 3 mm)
Una potenza elevata non si traduce necessariamente in una qualità di taglio superiore.
Nel caso di fogli sottili, una potenza elevata può addirittura causare problemi come:
- Bruciatura eccessiva
- Deformazione dei piccoli fori
- fusione dei bordi
- Zona termicamente alterata (ZTA) allargata
Pertanto, la scelta delle apparecchiature dovrebbe seguire questo principio:
Scegliere il livello di potenza in base al tipo di materiale, all'intervallo di spessore e ai requisiti del ciclo di produzione, anziché puntare semplicemente alla potenza più elevata possibile.
5. La posizione focale è fondamentale per la qualità del taglio.
La posizione focale è uno dei parametri più critici nel processo di taglio laser.
In parole semplici:
La posizione focale determina come l'energia laser viene distribuita lungo lo spessore del foglio.
Se la messa a fuoco è troppo alta o troppo bassa, le prestazioni di taglio ne risentiranno.
1) Fogli sottili
Le lamine sottili generalmente richiedono un'elevata concentrazione di energia.
Se il punto focale si discosta significativamente, ciò può portare a:
- Larghezza di taglio maggiore
- Taglio incompleto (mancato taglio)
- Aumento delle bave
- Qualità di taglio ridotta
2) Lastre spesse
Il taglio di lastre spesse richiede di considerare come l'energia laser si distribuisce all'interno del materiale.
Le regolazioni della posizione focale devono generalmente essere effettuate in base a una combinazione di fattori:
- Materiale
- Spessore
- Potenza laser
- Tipo di ugello
- Pressione del gas
- Velocità di taglio
3) Non affidatevi ciecamente a una posizione focale fissa
La posizione focale ottimale varia a seconda del materiale, dello spessore e del gas utilizzato.
Pertanto, le effettive operazioni di produzione dovrebbero stabilire un sistema di collegamento:
Materiale + Spessore + Gas + Potenza → Parametri focali corrispondenti
Questo contribuisce a creare il database proprietario dei processi aziendali.
6. La scelta dell'ugello è fondamentale
Sebbene l'ugello sia un componente di piccole dimensioni, ha un impatto significativo sulla qualità del taglio.
I tipi di ugelli più comuni includono:
- Ugelli monostrato
- Ugelli a doppio strato
Ugelli con vari diametri dell'orifizio. Ad esempio:
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
La scelta effettiva non può basarsi esclusivamente sullo spessore del materiale.
Occorre inoltre tenere in considerazione altri fattori:
- Potenza laser
- Gas di assistenza
- Pressione del gas
- Velocità di taglio
- Materiale
- Struttura dell'ugello
L'ugello deve essere centrato con precisione.
Si tratta di una questione che spesso viene trascurata.
Se il raggio laser non è centrato con precisione all'interno dell'ugello:
Può comportare:
- Accumulo di scorie su un lato
- bordi tagliati obliqui
- Taglio instabile
- collisioni degli ugelli
- Irregolarità penetranti
Pertanto, è necessario controllare regolarmente:
La concentricità dell'ugello è fondamentale.
7. Consigli per la scelta del gas di assistenza
Il gas di assistenza fa molto di più che semplicemente "spingere via le scorie fuse".
In realtà svolge un ruolo in:
- Rimozione delle scorie
- Raffreddamento
- Reazioni di ossidazione
- controllo della velocità di taglio
- Controllo qualità del taglio
Gas comuni:
Ossigeno (O₂)
Utilizzato principalmente per il taglio dell'acciaio al carbonio.
Vantaggi:
- Elevata capacità di taglio
- Buone prestazioni su piastre spesse
- Basso costo
Svantaggi:
- Sul bordo tagliato si forma uno strato di ossidazione.
Azoto (N₂)
Utilizzato principalmente per:
- Acciaio inossidabile
- Alluminio
- Rame
- Componenti estetici di alta qualità
Vantaggi:
- Ossidazione minima sul bordo tagliato
- Migliore aspetto della superficie di taglio
- Adatto per successive saldature e trattamenti superficiali.
Svantaggi:
- Costo del gas più elevato
- Il taglio di lamiere spesse richiede un'elevata pressione del gas e attrezzature specifiche.
Aria compressa
Il taglio ad aria è diventato sempre più popolare negli ultimi anni.
Vantaggi:
- Basso costo
- Facilmente accessibile
- Molto economico per la lavorazione di determinate lamine sottili
Tuttavia, poiché l'aria contiene ossigeno e umidità, occorre prestare attenzione a:
Compressore d'aria + essiccatore + sistema di filtrazione
Un'eccessiva umidità nell'aria può compromettere la stabilità del taglio e aumentare il rischio di contaminazione dei componenti correlati.
8. Come regolare la velocità di taglio?
La velocità di taglio è un parametro critico.
1) La velocità è troppo elevata
Potenziali problemi:
- Penetrazione incompleta
- Adesione delle scorie sul fondo
- cucitura di taglio incompleta
- Mancanza di taglio attraverso angoli acuti
- Qualità ridotta dei piccoli fori
2) La velocità è troppo bassa
Potenziali problemi:
- Bruciatura eccessiva
- Zona termicamente alterata (HAZ) aumentata
- Taglio allargato
- Deformazione della piastra
- Bordi anneriti
- Aumento dell'adesione delle scorie
Pertanto, la mentalità corretta non è "più veloce è, meglio è".
L'obiettivo, invece, è massimizzare la velocità di taglio stabile garantendo al contempo una penetrazione completa e un'elevata qualità di taglio.
9. Come si determina se la velocità di taglio è appropriata?
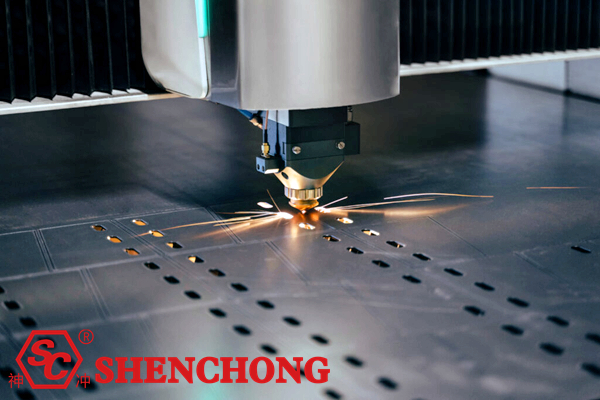
È possibile osservare le scintille di taglio.
1) Stato normale
Scintille:
- Scaricato senza intoppi
- Direzione stabile
- Nessun significativo spruzzo verso l'alto
- Linea di taglio continua
2) Velocità eccessiva
Tipicamente si osserva:
- Le scintille si propagano significativamente all'indietro
- Difficoltà nello scarico delle scorie dal fondo
- Taglio incompleto in alcune zone
3) Velocità troppo bassa
Può comportare:
- Zona di fusione espansa
- Scintille anormalmente concentrate
- Surriscaldamento del bordo della piastra
Si tratta di un metodo molto pratico per la valutazione in loco.
10. Tecniche di piercing
La perforazione è spesso una delle fasi del taglio laser più soggette a problemi.
Specialmente con:
Lastre spesse, materiali altamente riflettenti e materiali speciali
Fare un piercing è più difficile.
1) Non utilizzare parametri di taglio standard per la perforazione
Le condizioni di perforazione differiscono dalle condizioni di taglio continuo.
Di solito sono necessarie impostazioni separate per:
- Potere penetrante
- Tempo di piercing
- Pressione del gas perforante
- Posizione focale penetrante
- Numero di impulsi penetranti
- Altezza del piercing
2) Per le placche spesse si consiglia la perforazione in più fasi.
Per le piastre spesse, puoi usare:
Pre-perforazione a bassa energia → Penetrazione ad alta energia
Oppure piercing a più fasi.
Questo aiuta a ridurre:
- Schizzi
- Contaminazione delle lenti
- Danni all'ugello
- Mancata perforazione
11. Tecniche di taglio di piccoli fori
Si tratta di una tecnica cruciale nella produzione reale.
Esempio: spessore della piastra 6 mm, diametro del foro 6 mm
Tagliare fori così piccoli è significativamente più difficile che tagliare contorni standard.
In generale:
Quanto più il diametro del foro si avvicina allo spessore della lamiera, tanto più difficile diventa il taglio.
Per la lavorazione di fori di piccole dimensioni, concentrarsi sulla regolazione:
- Potenza laser
- Velocità
- Posizione focale
- Pressione del gas
- Parametri di perforazione
- Linea di ingresso
- Velocità in curva
Non limitarti a copiare i parametri utilizzati per i contorni esterni.
12. Perché i fori piccoli spesso risultano ellittici?
Le cause più comuni includono:
1) Velocità di taglio troppo elevata
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) Accelerazione troppo elevata
Il sistema meccanico cambia frequentemente direzione all'interno del piccolo cerchio.
3) Potenza del laser troppo elevata
Può facilmente causare un accumulo di calore localizzato.
4) Pressione del gas inadeguata
Capacità di rimozione delle scorie insufficiente. 5) Messa a fuoco imprecisa
Ciò si traduce in una distribuzione non uniforme dell'energia su entrambi i lati del solco di taglio.
5) Precisione insufficiente del movimento della macchina
Nello specifico, riguardo a:
- Scaffali
- Ingranaggi
- binari di guida
- Sistemi servoassistiti
Errori in questi componenti influiranno sulla rotondità dei fori di piccole dimensioni.
13. Tecniche di taglio ad angolo acuto
Il taglio in linea retta è relativamente facile.
La vera prova delle capacità delle apparecchiature e dei processi risiede in:
Angoli vivi, spigoli acuti, fessure strette, piccoli fori e motivi intricati.
Se la testa laser mantiene un'elevata velocità durante la percorrenza di una curva stretta, potrebbero verificarsi i seguenti problemi:
- Arrotondamento dell'angolo acuto
- Bruciatura eccessiva
- Deviazione dimensionale
- Ingrandimento dovuto alla fusione
- Pertanto, di solito è necessario:
- Riduci la velocità in curva + Regola la potenza del laser
Ciò garantisce un apporto di calore più adeguato nella zona degli angoli acuti.
14. Importanza delle linee di alimentazione
Una linea di ingresso ben progettata previene difetti evidenti nel punto di partenza della lavorazione del pezzo.
Metodi comuni:
- Introduzione in linea retta
- Introduzione all'arco
- Introduzione tangenziale
Per i pezzi con elevati requisiti estetici, è consigliabile evitare di iniziare il taglio direttamente su un bordo critico del prodotto.
Il punto di perforazione può essere posizionato in:
L'area di scarto o l'area di ingresso.
Ciò migliora significativamente la qualità dei bordi del prodotto.
15. Tecniche per evitare la deformazione termica
Il taglio laser di lamiere sottili è particolarmente soggetto a deformazioni termiche.
Ciò è causato dalle alte temperature localizzate generate dal laser.
Manifestazioni comuni:
- orditura a foglio
- Deformazione del pezzo in lavorazione
- Arricciamento dei bordi
- Cambiamenti dimensionali
Soluzioni:
Metodo 1: Ottimizzazione dell'annidamento
Evitate di concentrare un gran numero di piccole parti in un'unica area.
Metodo 2: Utilizzare il taglio a salti
Modificare la sequenza di taglio per ridurre l'accumulo di calore localizzato.
Metodo 3: Taglio sezionale
Dividi l'intero foglio in più zone.
Metodo 4: Impostare correttamente la sequenza di taglio
Di solito, si tagliano prima gli elementi interni e poi quelli esterni.
Ciò impedisce che il contorno esterno recida prematuramente il supporto della lamiera al pezzo in lavorazione.
16. Tecniche di nidificazione
Un'accurata ottimizzazione del dimensionamento può aumentare direttamente l'utilizzo dei materiali.
Fattori da considerare:
- Spaziatura delle parti
- Margini del foglio
- Larghezza del taglio
- Zona termicamente alterata (ZTA)
- Orientamento della parte
- Direzione di rotolamento
- Direzione di piegatura successiva
Per la produzione in serie di componenti, si può utilizzare il taglio a linea comune.
Ad esempio, due parti rettangolari condividono un unico lato.
Ciò consente di:
- Lunghezza di taglio ridotta
- Meno interventi di piercing
- Aumento dell'efficienza produttiva
- Minore consumo di gas
- Maggiore utilizzo dei materiali
Tuttavia, il taglio in linea comune richiede particolare attenzione a:
Sequenza di taglio e deformazione termica.
17. Tecniche di protezione delle lenti
La lente protettiva di una macchina per il taglio laser a fibra è un componente di consumo soggetto ad alta frequenza. La contaminazione della lente protettiva può causare:
- Potenza laser ridotta
- Punto anomalo del fascio luminoso
- Mancata capacità di tagliare il materiale
- velocità di taglio ridotta
- Scarsa qualità del taglio
- Surriscaldamento o addirittura danneggiamento della lente
Pertanto, le ispezioni non dovrebbero limitarsi ai momenti in cui si verificano problemi di taglio.
Si raccomanda di stabilire:
Programma di ispezione di routine per la lente protettiva.
18. Come faccio a capire se la lente protettiva è contaminata?
Verificare quanto segue:
- Polvere sulla superficie della lente
- Occhi rossi
- Punti di ablazione neri
- Macchie d'olio
- crepe
Qualora si riscontrino anomalie, ispezionare e sostituire la lente secondo le istruzioni del produttore dell'apparecchiatura.
Non pulire le superfici ottiche direttamente con normali asciugamani di carta o con le dita.
19. Controllo dell'altezza della testa di taglio
La distanza tra la testa laser e la lamiera è fondamentale.
Se l'altezza è eccessiva:
- Il flusso di gas si disperde
- La capacità di rimozione delle scorie diminuisce
- Il taglio diventa instabile
Se l'altezza è troppo bassa:
- Il rischio di collisione aumenta
- L'ugello è soggetto a danni
- Le scorie possono facilmente contaminare l'ugello
Pertanto, è essenziale mantenere una distanza stabile tra l'ugello e il foglio.
Le moderne apparecchiature in genere impiegano:
Sistemi capacitivi di rilevamento dell'altezza
Per controllare automaticamente l'altezza della testa laser.
20. Cosa bisogna fare se la lamiera è irregolare?
Se la lamiera presenta deformazioni significative, si consiglia di:
- Utilizzare la regolazione automatica dell'altezza
- Ridurre i rischi di taglio
- Prevenire le collisioni della testa laser
- Pretrattare le lamiere gravemente deformate
Nel caso di lamine ultrasottili, la planarità è particolarmente importante per la qualità della lavorazione.
21. Come si può ridurre la formazione di scorie?
La formazione di scorie è uno dei difetti più comuni nel taglio laser.
È possibile apportare modifiche nelle seguenti aree:
1) Aumentare o diminuire la velocità di taglio
Determinare la regolazione in base alla forma delle scorie.
2) Regolare la pressione del gas di assistenza
Pressione troppo bassa:
Capacità insufficiente di rimozione delle scorie.
Pressione troppo alta:
Può causare un comportamento anomalo del materiale fuso.
3) Regolare il punto focale
Un punto focale errato rende difficile espellere il materiale fuso dal fondo del taglio.
4) Controllare l'ugello
Problemi relativi agli ugelli, come ad esempio:
- Deformazione
- Contaminazione
- Disallineamento (eccentricità)
…possono tutti influenzare il flusso di gas.
5) Controllare le lenti
Anche la contaminazione della lente protettiva può causare una diminuzione della potenza di uscita effettiva.
22. Difetti comuni del taglio laser e relative soluzioni
Problemi di taglio | Cause comuni | Verifiche di priorità |
Taglio incompleto | Velocità eccessiva / potenza insufficiente / messa a fuoco anomala | Potenza, velocità, concentrazione |
Scorie sul fondo | Pressione, velocità o messa a fuoco del gas non corrette | pressione del gas, velocità |
Annerimento nella parte superiore | eccessivo apporto di calore | Potenza, velocità |
bordo tagliato grezzo | Mancata corrispondenza dei parametri | Concentrazione, velocità, gas |
Taglio allargato | Energia eccessiva / concentrazione anomala | Concentrazione, potenza |
Fori circolari che diventano ellittici | Velocità, accelerazione o precisione meccanica | Parametri, servo, meccanica |
Angoli acuti arrotondati | Calore eccessivo negli angoli | Velocità, potenza |
Scorie da un lato | Disallineamento dell'ugello | Coassialità |
Mancata perforazione | Parametri di perforazione inadeguati | Potere di penetrazione/tempo |
Improvviso deterioramento della qualità del taglio | Contaminazione delle lenti | Lente protettiva |
Taglio instabile | Problemi di alimentazione del gas o dell'ugello | Pressione del gas, ugello |
Deformazione della piastra | concentrazione di calore | Annidamento, sequenza |
23. I parametri di taglio implicano più di una singola cifra
Molti operatori si concentrano esclusivamente sulla velocità quando regolano i parametri. Questo non è sufficiente.
Un insieme completo di parametri di processo dovrebbe includere, come minimo:
Potenza + Velocità + Messa a fuoco + Ugello + Gas + Pressione del gas + Altezza + Parametri di perforazione
Pertanto, la creazione di un database interno sui processi di taglio laser è fondamentale.
Per esempio:
Materiale | Spessore | Gas | Energia | Ugello | Velocità | Messa a fuoco | Pressione dell'aria |
Q235 | 3 mm | O₂ | 6 kW | 1,5 mm | Test di processo | Test di processo | Test di processo |
Q235 | 6 millimetri | O₂ | 6 kW | 1,5/2,0 mm | Test di processo | Test di processo | Test di processo |
304 | 3 mm | N₂ | 6 kW | 1,5 mm | Test di processo | Test di processo | Test di processo |
304 | 6 millimetri | N₂ | 6 kW | 2,0 mm | Test di processo | Test di processo | Test di processo |
Alluminio | 3 mm | N₂/ Aria | 6 kW | 1,5 mm | Test di processo | Test di processo | Test di processo |
Nota: i parametri nella tabella devono essere basati sulla specifica sorgente laser, sulla testa di taglio, sull'ugello, sul lotto di materiale e sui risultati della convalida del processo; non devono essere utilizzati direttamente come impostazioni universali.
24. Strategie di processo per spessori diversi
Fogli sottili da 0,5-2 mm
Obiettivo principale:
- Ad alta velocità
- Basso apporto di calore
- Qualità del foro piccolo
- Prevenzione delle surriscaldamenti
- Prevenzione della deformazione della lamiera
fogli medio-sottili da 3-6 mm
Questo è un intervallo di spessore molto comune nella produzione con taglio laser.
Obiettivo principale:
- Velocità
- Gas di assistenza
- Posizione focale
- Qualità del foro piccolo
- Taglio a linea comune
fogli di medio spessore da 8 a 12 mm
L'attenzione si sposta su:
- Piercing
- Rimozione delle scorie mediante gas
- Ugello
- Posizione focale
- Pressione del gas
- perpendicolarità della faccia tagliata
Lamiere di spessore compreso tra 16 e 30 mm
Obiettivo principale:
- Potenza laser
- Capacità di perforazione
- Pressione del gas
- Posizione focale
- Velocità di taglio
- Qualità del materiale
- Capacità della testa di taglio
Quando si tagliano fogli spessi, non bisogna puntare solo alla velocità; bisogna invece dare priorità a:
Stabilità + Qualità della superficie di taglio + Capacità di lavorazione continua.
25. Metodi fondamentali per migliorare l'efficienza del taglio
Se l'obiettivo è aumentare la capacità produttiva, si consiglia di valutare i seguenti approcci:
1) Aumentare la potenza del laser
Adatto alla lavorazione di grandi volumi di fogli spessi.
2) Ottimizzare i parametri di taglio
Evitate di affidarvi a parametri conservativi per periodi prolungati.
3) Ridurre il numero di piercing
Risultato ottenuto grazie all'ottimizzazione del nesting e del taglio a linea comune.
4) Ottimizzare i percorsi di taglio
Ridurre i movimenti non di taglio (taglio ad aria).
5) Aumentare l'accelerazione
Migliorare le prestazioni dinamiche entro i limiti della macchina utensile.
6) Carico/scarico automatizzato
Ridurre la movimentazione manuale.
7) Annidamento automatico
Migliorare l'utilizzo dei materiali.
8) Stabilire un database dei parametri
Ridurre i tempi di configurazione e collaudo delle macchine.
26. Integrazione di robotica/carico e scarico automatizzati con il taglio laser
Per la produzione di massa, è possibile ottenere un'ulteriore integrazione utilizzando:
Archiviazione intelligente dei fogli + Macchina per il taglio laser + Carico/scarico automatizzato + Smistamento dei pezzi finiti
…per formare una cella di produzione automatizzata.
Flusso di lavoro tipico:
Stoccaggio intelligente dei materiali → Prelievo automatico dei materiali → Taglio laser → Smistamento dei pezzi finiti → Gestione degli scarti → Stoccaggio temporaneo dei pezzi finiti
Ciò riduce:
- Movimentazione manuale
- Tempo di attesa
- Tempo impiegato per reperire i materiali
- Tempo di carico e scarico
- Errori di produzione
Allo stesso tempo, migliora:
- Utilizzo delle attrezzature
- sicurezza del personale
- continuità della produzione
- Utilizzo dei materiali
Per la produzione di lamiere su larga scala, questo rappresenta una direzione chiave nell'evoluzione del taglio laser, che passa dalla "lavorazione autonoma" alle "celle di produzione intelligenti".
27. Consigli per la manutenzione quotidiana delle macchine per il taglio laser
Controlli giornalieri
Elementi chiave da verificare:
- Ugello
- Lente protettiva
- Pressione del gas
- Refrigeratore
- Testa laser
- piattaforma in lamiera
- Sistema di rimozione della polvere
Controlli settimanali
Controlli consigliati:
- binari di guida
- Cremagliere per ingranaggi
- Componenti della trasmissione
- Cavi
- Condotte del gas
- Sistema di raffreddamento
- Coassialità dell'ugello
- Controlli periodici
Include:
- stato di uscita del laser
- Sistema ottico
- Precisione del movimento
- Sistema servoassistito
- Sistema di regolazione automatica dell'altezza
- Liquido di raffreddamento
- sistema ad aria compressa
La manutenzione deve essere eseguita secondo le indicazioni del produttore dell'apparecchiatura.
28. Consigli per migliorare la precisione del taglio laser
Se è richiesta un'elevata precisione dimensionale, occorre prendere in considerazione tre aree: meccanica, software e processo.
Aspetti meccanici
Controllo:
- Precisione della guida
- Cremagliera e pignone
- vite senza fine
- Rigidità del telaio della macchina
- Deformazione della traversa
- servomotori
Aspetti software
Controllo:
- disegni CAD
- Parametri CAM
- Compensazione Kerf
- Linee di ingresso
- Pianificazione del percorso
- Accelerazione/decelerazione
Aspetti del processo
Controllo:
- Spessore della lamiera
- Deformazione termica
- Sequenza di montaggio
- Punto focale
- Velocità di taglio
29. Come migliorare la perpendicolarità della superficie di taglio?
Ciò è particolarmente importante quando si tagliano lastre spesse.
Se il profilo di taglio è più largo nella parte superiore e più stretto in quella inferiore (o viceversa), potrebbe esserci un problema con la distribuzione dell'energia del raggio laser lungo lo spessore del materiale.
Aree chiave da controllare:
- Posizione del punto focale
- Qualità del raggio laser
- Coassialità dell'ugello
- Gas di assistenza
- Velocità di taglio
- Lente protettiva
- Condizioni materiali
Se il problema persiste, è necessario un ulteriore controllo del raggio laser e del sistema ottico della testa di taglio.
30. Sequenza di risoluzione dei problemi più pratica per il reparto di produzione
Quando la qualità del taglio laser cala improvvisamente, non apportare immediatamente modifiche drastiche a tutti i parametri.
Approccio consigliato:
Passaggio 1: Controllare il materiale del foglio
Verificare: tipo di materiale, spessore e planarità.
Passaggio 2: Controllare l'ugello
Verifica: Controlla la presenza di deformazioni, ostruzioni o contaminazioni.
Passaggio 3: Controllare la lente protettiva
Verifica: Controlla la presenza di contaminazione o danni.
Passaggio 4: Controllare il gas
Verificare: tipo di gas, pressione, purezza e portata.
Passaggio 5: Verifica la messa a fuoco
Verifica: posizione di messa a fuoco corretta.
Passaggio 6: Verifica la velocità
Apportare piccole modifiche.
Passaggio 7: Verificare l'alimentazione
Verifica: emissione laser normale.
Fase 8: Controllo del sistema meccanico
Se i seguenti problemi persistono:
- Errori dimensionali
- Deformazione dei fori circolari
- Linee rette non rette
- Ripetibilità anomala
Quindi ispezionate ulteriormente:
Guide lineari, cremagliere, servosistemi, telaio della macchina e sistema di controllo del movimento.
31. "Regole d'oro" per l'ottimizzazione del processo di taglio laser
Nella pratica produttiva, i seguenti principi possono fungere da rapidi criteri diagnostici:
Impossibile tagliare: prima di tutto, controlla velocità, messa a fuoco e gas.
Accumulo di scorie: Verificare innanzitutto velocità, pressione del gas, messa a fuoco e ugello.
Residui su un lato: concentrarsi sulla concentricità dell'ugello.
Fori piccoli non rotondi: verificare velocità, accelerazione, messa a fuoco e precisione meccanica.
Bruciature negli angoli acuti: ridurre l'apporto di calore negli angoli.
Deformazione della lamiera: ottimizzare l'annidamento e la sequenza di taglio.
Calo improvviso della qualità di taglio: controllare prima la lente protettiva e l'ugello.
Impossibilità di tagliare lastre spesse: concentrarsi su potenza, penetrazione, pressione del gas e concentrazione.
Lamiere sottili soggette a bruciature: ridurre l'apporto di calore e ottimizzare velocità, potenza e penetrazione.
32. Strategie di ottimizzazione avanzate per il taglio laser della lamiera
Se un'azienda è già in grado di eseguire in modo costante il taglio laser standard, la fase successiva consiste nell'andare oltre il semplice "eseguire il taglio" per:
① Taglia più velocemente
Aumento:
Velocità di taglio (m/min)
② Taglia meglio
Migliorare:
- Rugosità
- Perpendicolarità
- Burre
- Zona termicamente alterata (ZTA)
- Foro rotondo di precisione
③ Tagliare in modo più economico
Ridurre:
- Consumo di ossigeno
- Consumo di azoto
- consumo di elettricità
- Consumo dell'ugello
- Consumo delle lenti
④ Tagliare in modo più affidabile
Aumento:
- Tempo di elaborazione continuo
- Tasso di successo del piercing
- Ripetibilità dei parametri
- Consistenza del lotto
⑤ Tagliare in modo intelligente
Inoltre, introdurre:
Messa a fuoco automatica + Cambio automatico degli ugelli + Caricamento/scaricamento automatico + Nesting intelligente + Magazzinaggio intelligente + Database di processo + Gestione della produzione MES
In definitiva, si stabilisce:
Magazzinaggio intelligente → Caricamento automatico → Taglio laser → Smistamento automatico → Stoccaggio del prodotto finito → Gestione dei dati
…un flusso di lavoro completo e intelligente per la produzione di lamiere.
33. Lista di controllo rapida per il taglio laser della lamiera
Il personale di produzione può eseguire i controlli direttamente nel seguente ordine:
1) Prima del taglio
□ Materiale del foglio corretto
□ Spessore corretto del foglio
□ Il foglio è piatto
□ Stato dell'unità laser normale
□ Il refrigeratore funziona normalmente
□ Fornitura di gas normale
□ Ugello in buone condizioni
□ Pulizia della lente protettiva
□ Messa a fuoco calibrata
□ Coassialità dell'ugello normale
2) Durante il taglio laser Mtela
□ Piercing stabile
□ Direzione normale della scintilla
□ Suono di taglio stabile
□ Assenza di scorie significative
□ Nessuna bruciatura significativa dei bordi
□ Altezza stabile della testa laser
□ Pressione del gas stabile
□ Nessuna grave deformazione termica della lamiera
3) Dopo il taglio
□ Ispezionare la superficie di taglio
□ Verificare la presenza di bave
□ Verifica le dimensioni
□ Controllare i diametri dei fori
□ Verificare la rotondità
□ Verifica la perpendicolarità
□ Registra i parametri ottimali
□ Aggiorna il database del processo
34. Riepilogo: Cosa definisce un taglio laser di altissimo livello?
Il taglio laser di precisione della lamiera non si limita al possesso di una macchina per il taglio laser ad alta potenza.
Un processo di taglio laser davvero eccellente richiede che tutto sia perfetto in questi ambiti:
Attrezzatura, materiali, parametri, gas, ugelli, messa a fuoco, perforazione, percorsi di taglio, nesting, manutenzione e automazione.
Questo concetto può essere riassunto in una formula esaustiva:
Taglio laser di alta qualità = Potenza laser adeguata + Qualità del raggio stabile + Messa a fuoco precisa + Ugello adatto + Gas di assistenza adeguato + Pressione del gas precisa + Velocità di taglio ragionevole + Eccellente precisione di movimento della macchina + Percorso di taglio corretto + Buona manutenzione
Per le moderne fabbriche di lavorazione della lamiera, la direzione dello sviluppo futuro è:
Taglio laser ad alta potenza → Taglio ad alta velocità → Carico/scarico automatico → Nesting intelligente → Smistamento automatico → Magazzinaggio intelligente → Integrazione dati MES/ERP
Questo rappresenta la traiettoria principale per l'evoluzione del taglio laser della lamiera: il passaggio da macchine autonome a linee di produzione intelligenti, automatizzate e senza operatore.
 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese