Obsah
Řezání kovů laserem je proces, který se může zdát jako „nastavení parametrů a řezání“, ale ve skutečnosti zahrnuje řadu faktorů: výkon laseru, ohnisko, trysku, pomocný plyn, tlak plynu, rychlost řezání, typ materiálu, tloušťku, stav povrchu, optickou dráhu, čočky, chladicí systém a přesnost pohybu stroje.
To platí zejména pro řezací stroje s vláknovým laserem. Vzhledem k tomu, že se výkony vyvíjely z 3 kW, 6 kW a 12 kW na 20 kW, 30 kW a více, pouhé zvýšení výkonu nezaručuje kvalitu řezání. Dosažení skutečně vysoce kvalitního a vysoce účinného řezání vyžaduje zavedení komplexního procesního systému, který integruje materiál, výkon, ohnisko, trysku, plyn, rychlost, tlak a dráhu řezu.
Následuje systematický přehled technik řezání plechů laserem z praktického výrobního hlediska.
1. Základní logika laserového řezání plechů
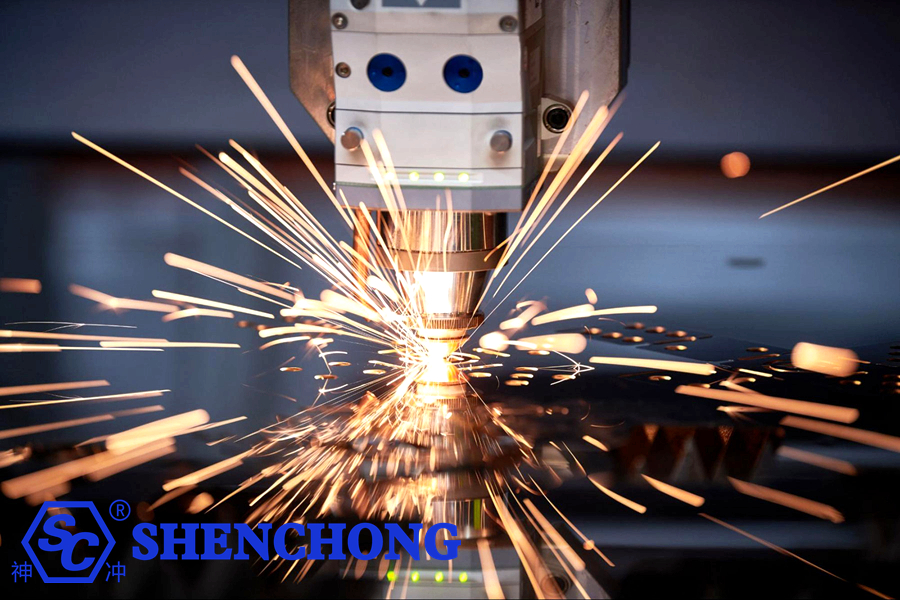
V jádru laserové řezání využívá laserový paprsek s vysokou hustotou energie k rychlému roztavení, odpaření nebo lokálnímu zapálení materiálu a zároveň k vytlačení roztaveného materiálu z řezné spáry (mezery řezu) pomocí pomocného plynu.
Kompletní proces řezání lze rozdělit následovně:
Laserový generátor → Přenos paprsku → Zaostřování → Ohřev materiálu → Tavení/Odpařování → Podpora odstraňování strusky z plynu → Tvorba řezné spáry
Kvalita řezu tedy v konečném důsledku závisí na několika klíčových proměnných:
Hustota laserové energie + Ohniskový stav + Odezva materiálu + Schopnost odstraňování strusky + Trajektorie pohybu
Problémy v kterékoli z těchto oblastí mohou vést k:
- Otřepy
- Adheze strusky
- Neúplné řezání
- Nadměrná šířka řezné spáry
- Zkosené hrany
- Vypalování hran
- Přepálení
- Deformace otvoru
- Nekruhové otvory
- Rozměrové chyby
- Černění povrchu
- Snížená řezná rychlost
- Kontaminace čočky
- Poškození trysky
2. Důležité přípravy před řezáním
Mnoho vad řezu nevyplývá z nastavení parametrů, ale spíše z problémů, které existují před zahájením samotného procesu řezání.
1) Kontrola plechového materiálu
Před řezáním zkontrolujte následující:
- Je tloušťka plechu přesná?
- Odpovídá typ materiálu specifikacím programu?
- Je prostěradlo ploché?
- Je na povrchu silná rez?
- Je tam kontaminace olejem nebo tukem?
- Jsou tam okuje?
- Jsou tam škrábance?
- Existuje lokální deformace?
- Obsahuje plech vnitřní pnutí?
To je obzvláště důležité u tenkých plechů. Pokud je samotný plech silně zdeformovaný, je dosažení konzistentních výsledků řezání obtížné, a to i s laserovou hlavou vybavenou automatickým ostřením.
2) Doporučení
Pro vysoce přesné díly:
Upřednostňujte použití plechů s dobrou rovinností.
Pro silné desky:
Zvláštní pozornost věnujte vnitřnímu napětí a tepelné deformaci.
3. Techniky řezání různých kovových materiálů
Různé materiály reagují na laserovou energii a pomocné plyny zcela odlišně.
1) Uhlíková ocel
Uhlíková ocel je jedním z nejběžnějších materiálů pro laserové řezání.
Běžné tloušťky:
0,5 mm
1mm
1,5 mm
2mm
3mm
4mm
5mm
6mm
8mm
10mm
12mm
16mm
20mm
25mm
30 mm a více
Tenká uhlíková ocel: Tenké plechy lze obecně řezat pomocí vzduchu, kyslíku nebo dusíku.
Výhody řezání kyslíkem:
- Vysoká řezná kapacita
- Dobrý výkon na tlustých plechech
- Relativně nízké náklady
Protože se však oxidační reakce účastní kyslík, na řezné hraně se vytváří oxidová vrstva.
2) Nerezová ocel
Nerezová ocel je obecně vhodnější pro řezání dusíkem.
Je to proto, že dusík minimalizuje oxidaci na řezné hraně.
Výhody:
- Lepší barva okrajů
- Lesklejší řezný povrch
- Snížená oxidace
- Vhodné pro následné svařování
- Vhodné pro zpracování dílů, kde záleží na vzhledu
Výhody:
- Lepší barva okrajů
- Lesklejší řezný povrch
- Snížená oxidace
- Vhodné pro následné svařování
- Vhodné pro zpracování dílů, kde záleží na vzhledu
3) Hliníkové plechy
Hliník je materiál s vysokou odrazivostí a vysokou tepelnou vodivostí.
Při řezání hliníkových plechů je třeba věnovat zvláštní pozornost:
- Laserový odraz
- Ohnisková poloha
- Stabilita při propichování
- Výška trysky
- Pomocný plyn
- Stav povrchu materiálu
Obtížnost řezání se výrazně zvyšuje, zejména u silných hliníkových plechů.
4) Mosaz a měď
Jednou z největších výzev u mědi a mosazi je jejich vysoká odrazivost.
Zpracování mědi – zejména tradičními vláknovými laserovými systémy s vlnovou délkou – klade vyšší nároky na laserový zdroj, řeznou hlavu a procesní parametry.
V reálné výrobě věnujte zvláštní pozornost:
- Zda zařízení podporuje vysoce reflexní materiály
- Zda je laserový zdroj vhodný pro měď
- Stabilita při propichování
- Kompatibilita trysek
- Čistota ochranné čočky
Nepoužívejte pouze standardní parametry používané pro uhlíkovou ocel.
4. Vyšší výkon laseru není vždy lepší
Mnoho uživatelů se při výběru laserového řezacího stroje dopouští běžného omylu:
Čím vyšší výkon, tím lepší řezný výkon.
Ve skutečnosti tomu tak není.
Například u systémů s výkonem 6 kW, 12 kW nebo 20 kW:
Výhody spočívají především v:
- Schopnost řezat silnější materiály
- Vyšší řezné rychlosti
- Vyšší efektivita výroby
- Širší procesní okno
Při řezání však:
Tenké plechy (1 mm, 2 mm, 3 mm)
Vysoký výkon se nemusí nutně přímo promítnout do vynikající kvality řezu.
U tenkých plechů může vysoký výkon vést dokonce k problémům, jako například:
- Přepálení
- Deformace malých otvorů
- Tání hran
- Zvětšená tepelně ovlivněná zóna (HAZ)
Výběr zařízení by se proto měl řídit touto zásadou:
Vyberte úroveň výkonu na základě typu materiálu, rozsahu tloušťky a požadavků výrobního cyklu, spíše než abyste se jednoduše snažili o nejvyšší možný výkon.
5. Ohnisko je klíčem ke kvalitě řezu
Poloha ohniska je jedním z nejdůležitějších parametrů v procesu laserového řezání.
Jednoduše řečeno:
Ohnisko určuje, jak je laserová energie rozložena po tloušťce plechu.
Pokud je zaostření příliš vysoké nebo příliš nízké, bude to ovlivněno řezným výkonem.
1) Tenké plechy
Tenké plechy obecně vyžadují vysokou koncentraci energie.
Pokud se zaměření výrazně odchýlí, může to vést k:
- Rozšířená šířka řezu
- Neúplné řezání (neproříznutí)
- Zvýšené otřepy
- Snížená kvalita řezu
2) Silné desky
Řezání tlustých plechů vyžaduje zvážení rozložení laserové energie v materiálu.
Úpravy ohniskové polohy je obecně nutné provádět na základě kombinace faktorů:
- Materiál
- Tloušťka
- Výkon laseru
- Typ trysky
- Tlak plynu
- Rychlost řezání
3) Nespoléhejte se slepě na pevnou ohniskovou polohu
Optimální poloha ohniska se liší v závislosti na materiálu, tloušťce a použitém plynu.
Proto by skutečné výrobní operace měly vytvořit systém propojující:
Materiál + Tloušťka + Plyn + Výkon → Odpovídající parametry ohniska
To pomáhá budovat vlastní proprietární databázi procesů společnosti.
6. Výběr trysky je klíčový
Přestože je tryska malá součástka, má významný vliv na kvalitu řezu.
Mezi běžné typy trysek patří:
- Jednovrstvé trysky
- Dvouvrstvé trysky
Trysky s různými průměry otvorů. Například:
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
Skutečný výběr nemůže být založen pouze na tloušťce materiálu.
Je třeba zvážit i další faktory:
- Výkon laseru
- Pomocný plyn
- Tlak plynu
- Rychlost řezání
- Materiál
- Struktura trysky
Tryska musí být přesně vycentrována.
Toto je problém, který je často přehlížen.
Pokud laserový paprsek není přesně vycentrován v trysce:
Může to mít za následek:
- Hromadění strusky na jedné straně
- Šikmé řezné hrany
- Nestabilní řezání
- Kolize trysek
- Nepravidelnosti piercingu
Proto pravidelně kontrolujte:
Soustřednost trysky je zásadní.
7. Tipy pro výběr pomocného plynu
Asistenční plyn dělá víc než jen „odfoukne roztavenou strusku“.
Ve skutečnosti hraje roli v:
- Odstranění strusky
- Chlazení
- Oxidační reakce
- Regulace rychlosti řezání
- Kontrola kvality řezu
Běžné plyny:
Kyslík (O₂)
Používá se primárně k řezání uhlíkové oceli.
Výhody:
- Silná řezná schopnost
- Dobrý výkon na tlustých plechech
- Nízké náklady
Nevýhody:
- Na řezné hraně se tvoří oxidační vrstva
Dusík (N₂)
Primárně se používá pro:
- Nerez
- Hliník
- Měď
- Vysoce kvalitní estetické díly
Výhody:
- Minimální oxidace na řezné hraně
- Lepší vzhled řezné plochy
- Vhodné pro následné svařování a povrchovou úpravu
Nevýhody:
- Vyšší cena plynu
- Řezání silných plechů vyžaduje vysoký tlak plynu a výkon zařízení
Stlačený vzduch
Řezání vzduchem se v posledních letech stalo stále populárnějším.
Výhody:
- Nízké náklady
- Snadno přístupné
- Velmi ekonomické pro zpracování některých tenkých plechů
Protože však vzduch obsahuje kyslík a vlhkost, je třeba věnovat pozornost:
Vzduchový kompresor + sušička + filtrační systém
Nadměrná vlhkost vzduchu může ohrozit stabilitu řezání a zvýšit riziko kontaminace souvisejících součástí.
8. Jak nastavit rychlost řezání?
Rychlost řezání je kritickým parametrem.
1) Rychlost je příliš vysoká
Potenciální problémy:
- Neúplná penetrace
- Přilnavost strusky na dně
- Neúplný střihový šev
- Neprořezávání ostrých rohů
- Snížená kvalita malých otvorů
2) Rychlost je příliš pomalá
Potenciální problémy:
- Přepálení
- Zvýšená tepelně ovlivněná zóna (HAZ)
- Rozšířená řezná spára
- Deformace desky
- Zčernalé okraje
- Zvýšená adheze strusky
Správný přístup tedy není „čím rychleji, tím lépe“.
Cílem je místo toho maximalizovat stabilní řeznou rychlost a zároveň zajistit plný průnik a vysokou kvalitu řezu.
9. Jak zjistíte, zda je řezná rychlost vhodná?
Můžete pozorovat jiskry při řezání.
1) Normální stav
Jiskry:
- Hladké vybití
- Stabilní směr
- Žádný významný zpětný stříkající proud směrem nahoru
- Kontinuální řezná linie
2) Příliš vysoká rychlost
Typicky pozorováno:
- Jiskry se výrazně šíří dozadu
- Obtížné vypouštění strusky ze dna
- Neúplné řezání v některých oblastech
3) Příliš nízká rychlost
Může mít za následek:
- Rozšířená roztavená zóna
- Abnormálně koncentrované jiskry
- Přehřátí okraje desky
Toto je velmi praktická metoda pro posouzení na místě.
10. Techniky propichování
Piercing je často jednou z fází laserového řezání, která je nejvíce náchylná k problémům.
Zejména s:
Silné desky, vysoce reflexní materiály a speciální materiály
Piercing je obtížnější.
1) Nepoužívejte standardní řezné parametry pro propichování
Podmínky propalování se liší od podmínek kontinuálního řezání.
Samostatná nastavení jsou obvykle vyžadována pro:
- Průrazná síla
- Doba propíchnutí
- Tlak propichovacího plynu
- Piercingová ohnisková poloha
- Počet propichovacích impulzů
- Výška propíchnutí
2) Pro silné plechy se doporučuje vícestupňové propichování
Pro silné desky můžete použít:
Nízkoenergetické předběžné propichování → Vysoceenergetické pronikání
Nebo vícestupňové propichování.
To pomáhá snížit:
- Cákanec
- Kontaminace čočky
- Poškození trysky
- Selhání propíchnutí
11. Techniky řezání malých otvorů
Toto je klíčová technika v reálné výrobě.
Příklad: tloušťka plechu 6 mm, průměr otvoru 6 mm
Řezání takových malých otvorů je výrazně obtížnější než řezání standardních kontur.
Obecně řečeno:
Čím blíže je průměr otvoru tloušťce plechu, tím obtížnější je řez.
Pro obrábění malých otvorů se zaměřte na nastavení:
- Výkon laseru
- Rychlost
- Ohnisková poloha
- Tlak plynu
- Parametry propichování
- Přívodní linka
- Rychlost v zatáčkách
Nekopírujte jednoduše parametry použité pro vnější kontury.
12. Proč se malé otvory často ukážou jako eliptické?
Mezi běžné příčiny patří:
1) Příliš vysoká rychlost řezání
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) Příliš vysoké zrychlení
Mechanický systém v malém kruhu často mění směr.
3) Příliš vysoký výkon laseru
Může snadno způsobit lokální akumulaci tepla.
4) Nevhodný tlak plynu
Nedostatečná schopnost odstraňování strusky. 5) Nepřesné zaostření
To má za následek nerovnoměrné rozložení energie na obou stranách řezné spáry.
5) Nedostatečná přesnost pohybu stroje
Konkrétně se týká:
- Regály
- Ozubená kola
- Vodicí lišty
- Servosystémy
Chyby v těchto součástech ovlivní kruhovitost malých otvorů.
13. Techniky řezání ostrých rohů
Přímé řezání je relativně snadné.
Skutečným testem schopností zařízení a procesu je:
Ostré rohy, ostré úhly, úzké štěrbiny, malé otvory a složité vzory.
Pokud laserová hlava udržuje vysokou rychlost při projíždění ostrého rohu, mohou nastat následující problémy:
- Zaoblení ostrého rohu
- Přepálení
- Rozměrová odchylka
- Zvětšení v důsledku tání
- Proto je obvykle nutné:
- Snižte rychlost v rohu + Upravte výkon laseru
Tím je zajištěno vhodnější přívod tepla v oblasti ostrého rohu.
14. Důležitost úvodních vedení
Dobře navržená zaváděcí linie zabraňuje viditelným vadám v počátečním bodě obrobku.
Běžné metody:
- Přímý náběh
- Zavádění oblouku
- Tangenciální náběh
U dílů s vysokými estetickými požadavky je vhodné vyhnout se zahájení řezu přímo na kritické hraně výrobku.
Piercingový bod lze umístit do:
Oblast šrotu nebo oblast náběhu.
To výrazně zlepšuje kvalitu hran výrobku.
15. Techniky pro zamezení tepelné deformace
Řezání tenkých plechů laserem je obzvláště náchylné k tepelné deformaci.
To je způsobeno lokalizovanými vysokými teplotami generovanými laserem.
Běžné projevy:
- Deformace plechu
- Deformace obrobku
- Zvlnění okrajů
- Změny rozměrů
Řešení:
Metoda 1: Optimalizace vnořování
Vyhněte se koncentraci velkého množství malých dílů na jednom místě.
Metoda 2: Použijte přeskakovací řezání
Změňte pořadí řezání, abyste snížili lokální akumulaci tepla.
Metoda 3: Sekční řezání
Rozdělte celý list na několik zón.
Metoda 4: Správné nastavení pořadí řezání
Obvykle se nejprve vyříznou vnitřní prvky, než ty vnější.
Tím se zabrání tomu, aby vnější obrys předčasně přerušil oporu plechu pro obrobek.
16. Techniky vnořování
Efektivní vnořování může přímo zvýšit využití materiálu.
Faktory, které je třeba zvážit:
- Rozteč dílů
- Okraje listu
- Šířka řezné spáry
- Tepelně ovlivněná zóna (HAZ)
- Orientace součásti
- Směr válcování
- Následný směr ohybu
Pro hromadnou výrobu dílů lze použít řezání na společné lince.
Například dva obdélníkové díly sdílejí jednu hranu.
To umožňuje:
- Zkrácená délka řezu
- Méně piercingových operací
- Zvýšená efektivita výroby
- Nižší spotřeba plynu
- Vyšší využití materiálu
Řezání běžnou linií však vyžaduje zvláštní pozornost:
Řezná sekvence a tepelná deformace.
17. Techniky ochrany čoček
Ochranná čočka řezacího stroje s vláknovým laserem je vysokofrekvenční spotřební díl. Znečištění ochranné čočky může vést k:
- Snížený výkon laseru
- Abnormální bod paprsku
- Neproříznutí materiálu
- Snížená řezná rychlost
- Špatná kvalita řezu
- Přehřátí nebo dokonce poškození objektivu
Inspekce by se proto neměly omezovat pouze na případy, kdy se vyskytnou problémy s řezáním.
Doporučuje se stanovit:
Plán pravidelných kontrol ochranné čočky.
18. Jak zjistím, zda je ochranná čočka znečištěná?
Zkontrolujte následující:
- Prach na povrchu objektivu
- Žluté skvrny
- Černé ablační body
- Olejové skvrny
- Trhliny
Pokud zjistíte jakékoli abnormality, zkontrolujte a vyměňte čočku podle pokynů výrobce zařízení.
Neotírejte optické povrchy přímo běžnými papírovými utěrkami ani prsty.
19. Ovládání výšky řezné hlavy
Vzdálenost mezi laserovou hlavou a plechem je kritická.
Pokud je výška příliš vysoká:
- Proud plynu se rozptyluje
- Snížení schopnosti odstraňování strusky
- Řezání se stává nestabilním
Pokud je výška příliš nízká:
- Zvyšuje se riziko kolize
- Tryska je náchylná k poškození
- Struska může snadno kontaminovat trysku
Proto je nezbytné udržovat stabilní vzdálenost mezi tryskou a plechem.
Moderní zařízení obvykle používá:
Kapacitní systémy pro sledování výšky
Pro automatické ovládání výšky laserové hlavy.
20. Co dělat, když je plech nerovný?
Pokud plech vykazuje výrazné deformace, doporučuje se:
- Použijte automatické nastavení výšky
- Snižte rizika řezání
- Zabraňte kolizím laserových hlav
- Předběžná úprava silně deformovaných plechů
U ultratenkých plechů je rovinnost obzvláště důležitá pro kvalitu zpracování.
21. Jak lze snížit tvorbu strusky (škrábání)?
Tvorba strusky je jednou z nejčastějších vad při řezání laserem.
Úpravy lze provést v následujících oblastech:
1) Zvyšte nebo snižte řeznou rychlost
Určete úpravu na základě tvaru strusky.
2) Upravte tlak pomocného plynu
Příliš nízký tlak:
Nedostatečná schopnost odstraňování strusky.
Příliš vysoký tlak:
Může způsobit abnormální chování roztaveného materiálu.
3) Upravte ohnisko
Nesprávný ohniskový bod ztěžuje vytlačování roztaveného materiálu ze spodní části řezu.
4) Zkontrolujte trysku
Problémy s tryskami, jako například:
- Deformace
- Kontaminace
- Nesprávné vyrovnání (excentricita)
...všechny mohou ovlivnit tok plynu.
5) Zkontrolujte čočky
Znečištění ochranné čočky může také vést k poklesu skutečného výstupního výkonu.
22. Běžné vady laserového řezání a jejich řešení
Řezání problémů | Časté příčiny | Prioritní kontroly |
Neúplný řez | Nadměrná rychlost / nedostatečný výkon / abnormální zaostření | Síla, rychlost, soustředění |
Struska na dně | Nesprávný tlak plynu, rychlost nebo zaostření | Tlak plynu, rychlost |
Černění nahoře | Nadměrný přívod tepla | Výkon, rychlost |
Hrubě oříznutý okraj | Nesoulad parametrů | Soustředění, rychlost, plyn |
Rozšířená řezná spára | Nadměrná energie / abnormální soustředění | Soustředění, síla |
Kruhové otvory se stávají eliptickými | Rychlost, zrychlení nebo mechanická přesnost | Parametry, servo, mechanika |
Ostré rohy zaoblené | Nadměrné teplo v rozích | Rychlost, výkon |
Struska na jedné straně | Nesprávné zarovnání trysky | Koaxialita |
Selhání propíchnutí | Nesprávné parametry propichování | Průrazná síla/čas |
Náhlé zhoršení kvality řezu | Kontaminace čočky | Ochranná čočka |
Nestabilní řezání | Problémy s přívodem plynu nebo tryskou | Tlak plynu, tryska |
Deformace desky | Koncentrace tepla | Vnořování, sekvence |
23. Parametry řezání zahrnují více než jen jednu číslici
Mnoho operátorů se při nastavování parametrů zaměřuje pouze na rychlost. To je nedostatečné.
Kompletní sada procesních parametrů by měla zahrnovat minimálně:
Výkon + Rychlost + Zaostření + Tryska + Plyn + Tlak plynu + Výška + Parametry propichování
Proto je klíčové vytvořit si vlastní databázi procesů laserového řezání.
Například:
Materiál | Tloušťka | Plyn | Moc | Tryska | Rychlost | Soustředit | Tlak vzduchu |
Otázka 235 | 3mm | O₂ | 6 kW | 1,5 mm | Zkouška procesu | Zkouška procesu | Zkouška procesu |
Otázka 235 | 6mm | O₂ | 6 kW | 1,5/2,0 mm | Zkouška procesu | Zkouška procesu | Zkouška procesu |
304 | 3mm | N₂ | 6 kW | 1,5 mm | Zkouška procesu | Zkouška procesu | Zkouška procesu |
304 | 6mm | N₂ | 6 kW | 2,0 mm | Zkouška procesu | Zkouška procesu | Zkouška procesu |
Hliník | 3mm | N₂/ Vzduch | 6 kW | 1,5 mm | Zkouška procesu | Zkouška procesu | Zkouška procesu |
Poznámka: Parametry v tabulce by měly vycházet z konkrétního laserového zdroje, řezací hlavy, trysky, šarže materiálu a výsledků validace procesu; neměly by být používány přímo jako univerzální nastavení.
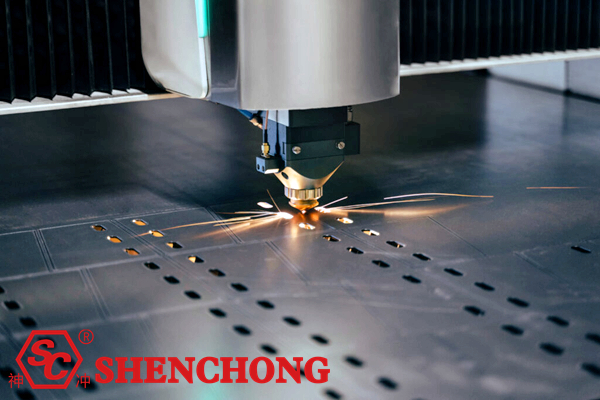
24. Procesní strategie pro různé tloušťky
Plechy o tloušťce 0,5–2 mm
Klíčové zaměření:
- Vysoká rychlost
- Nízký tepelný příkon
- Kvalita pro malé otvory
- Prevence přepalování
- Prevence deformace plechu
3-6 mm středně tenké plechy
Toto je velmi běžný rozsah tloušťky při výrobě laserového řezání.
Klíčové zaměření:
- Rychlost
- Pomocný plyn
- Ohnisková poloha
- Kvalita pro malé otvory
- Řezání společným vedením
středně silné plechy o tloušťce 8–12 mm
Pozornost se přesouvá na:
- Pronikavý
- Odstraňování strusky na bázi plynu
- Tryska
- Ohnisková poloha
- Tlak plynu
- Kolmost řezné plochy
Plechy o tloušťce 16–30 mm
Klíčové zaměření:
- Výkon laseru
- Propichovací schopnost
- Tlak plynu
- Ohnisková poloha
- Rychlost řezání
- Kvalita materiálu
- Schopnost řezné hlavy
Při řezání silných plechů by se nemělo řídit pouze rychlostí, ale upřednostnit:
Stabilita + Kvalita řezné plochy + Možnost kontinuálního zpracování.
25. Základní metody pro zlepšení účinnosti řezání
Pokud je cílem zvýšit výrobní kapacitu, zvažte následující přístupy:
1) Zvyšte výkon laseru
Vhodné pro velkoobjemové zpracování silných plechů.
2) Optimalizace řezných parametrů
Vyhněte se dlouhodobému spoléhání se na konzervativní parametry.
3) Snižte počet piercingů
Dosaženo optimalizovaným vnořováním a řezáním na společné linii.
4) Optimalizace řezných drah
Snižte neřezný (vzduchový) pohyb.
5) Zvýšení zrychlení
Zlepšete dynamický výkon v rámci možností obráběcího stroje.
6) Automatizované nakládání/vykládání
Omezte ruční manipulaci.
7) Automatické vnořování
Zlepšit využití materiálu.
8) Vytvořte databázi parametrů
Zkraťte dobu nastavení/testování stroje.
26. Integrace robotiky/automatizovaného nakládání a vykládání s laserovým řezáním
Pro hromadnou výrobu lze dosáhnout další integrace pomocí:
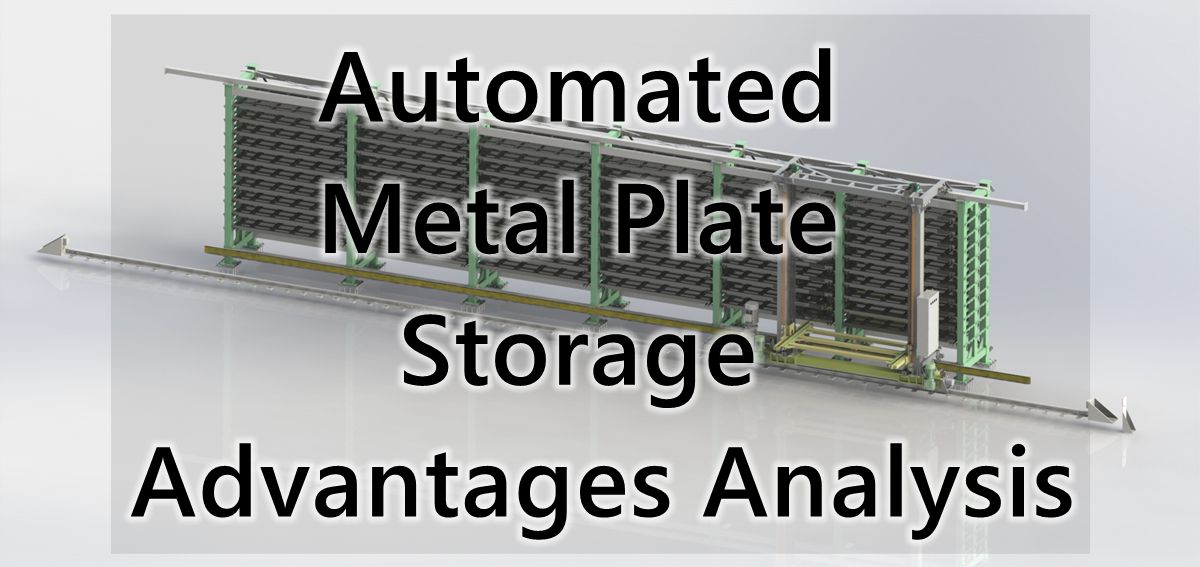
Inteligentní úložiště listů + Laserový řezací stroj + Automatizované nakládání/vykládání + Třídění hotových dílů
…k vytvoření automatizované výrobní buňky.
Typický pracovní postup:
Inteligentní skladování materiálu → Automatické vyhledávání materiálu → Řezání laserem → Třídění hotových dílů → Manipulace se šrotem → Ukládání hotových dílů do vyrovnávací paměti
To snižuje:
- Ruční manipulace
- Čekací doba
- Čas strávený hledáním materiálů
- Doba nakládky a vykládky
- Chyby ve výrobě
Zároveň se zlepšuje:
- Využití zařízení
- Bezpečnost personálu
- Kontinuita výroby
- Využití materiálu
Pro velkoobjemovou výrobu plechů to představuje klíčový směr ve vývoji laserového řezání od „samostatného zpracování“ k „inteligentním výrobním buňkám“.
27. Tipy pro každodenní údržbu laserových řezacích strojů
Denní kontroly
Klíčové položky k kontrole:
- Tryska
- Ochranná čočka
- Tlak plynu
- Chladič
- Laserová hlava
- Plechová plošina
- Systém odsávání prachu
Týdenní kontroly
Doporučené kontroly:
- Vodicí lišty
- Ozubené tyče
- Součásti převodovky
- Kabely
- Plynové potrubí
- Chladicí systém
- Koaxialita trysek
- Pravidelné kontroly
Zahrnuje:
- Stav laserového výstupu
- Optický systém
- Přesnost pohybu
- Servosystém
- Systém automatického nastavení výšky
- Chladicí kapalina
- Systém stlačeného vzduchu
Údržba by měla být prováděna podle požadavků výrobce zařízení.
28. Tipy pro zlepšení přesnosti laserového řezání
Pokud je požadována vysoká rozměrová přesnost, je třeba zvážit tři oblasti: mechanickou, softwarovou a procesní.
Mechanické aspekty
Kontrola:
- Přesnost vodicí lišty
- Hřeben a pastorek
- Vodicí šroub
- Tuhost rámu stroje
- Deformace příčného nosníku
- Servomotory
Softwarové aspekty
Kontrola:
- Výkresy CAD
- Parametry CAM
- Kompenzace řezné spáry
- Přívodní linky
- Plánování trasy
- Zrychlení/zpomalení
Procesní aspekty
Kontrola:
- Tloušťka plechu
- Tepelná deformace
- Pořadí řezání
- Kontaktní místo
- Rychlost řezání
29. Jak zlepšit kolmost řezné plochy?
To je obzvláště důležité při řezání silných plechů.
Pokud je profil řezu nahoře širší a dole užší (nebo naopak), může být problém s rozložením energie laserového paprsku podél tloušťky materiálu.
Klíčové oblasti k kontrole:
- Poloha ohniska
- Kvalita laserového paprsku
- Koaxialita trysek
- Pomocný plyn
- Rychlost řezání
- Ochranná čočka
- Stav materiálu
Pokud problém přetrvává, je nutná další kontrola laserového paprsku a optického systému řezací hlavy.
30. Nejpraktičtější postup řešení problémů ve výrobní hale
Pokud kvalita laserového řezání náhle klesne, neprovádějte okamžitě drastické změny všech parametrů.
Doporučený přístup:
Krok 1: Zkontrolujte materiál plechu
Ověřte: Typ materiálu, tloušťku a rovinnost.
Krok 2: Zkontrolujte trysku
Ověření: Zkontrolujte, zda nedošlo k deformaci, ucpání nebo kontaminaci.
Krok 3: Zkontrolujte ochrannou čočku
Ověření: Zkontrolujte, zda nedošlo k kontaminaci nebo poškození.
Krok 4: Zkontrolujte plyn
Ověřte: typ plynu, tlak, čistotu a průtok.
Krok 5: Zkontrolujte zaostření
Ověření: správná poloha zaostření.
Krok 6: Zkontrolujte rychlost
Proveďte drobné úpravy.
Krok 7: Zkontrolujte napájení
Ověřte: normální laserový výstup.
Krok 8: Zkontrolujte mechanický systém
Pokud následující problémy přetrvávají:
- Rozměrové chyby
- Deformace kruhových otvorů
- Rovné čáry, ne rovné
- Abnormální opakovatelnost
Pak dále zkontrolujte:
Vodicí lišty, ozubené tyče, servosystémy, rám stroje a systém řízení pohybu.
31. „Zlatá pravidla“ pro optimalizaci procesu laserového řezání
V reálné výrobě mohou jako rychlá diagnostická kritéria sloužit následující principy:
Neproražení: Nejprve zkontrolujte rychlost, soustředění a plyn.
Hromadění strusky: Nejprve zkontrolujte rychlost, tlak plynu, zaostření a trysku.
Struska na jedné straně: Zaměřte se na soustřednost trysky.
Nekulaté malé otvory: Zkontrolujte rychlost, zrychlení, zaostření a mechanickou přesnost.
Pálení ostrých rohů: Snižte přívod tepla v rozích.
Deformace plechu: Optimalizace sekvence vnořování a řezání.
Náhlý pokles kvality řezu: Nejprve zkontrolujte ochrannou čočku a trysku.
Neschopnost řezat silné plechy: Zaměřte se na sílu, prorážení, tlak plynu a soustředění.
Tenké plechy náchylné k hoření: Snižte přívod tepla a optimalizujte rychlost, výkon a propalování.
32. Pokročilé optimalizační strategie pro laserové řezání plechů
Pokud společnost již může konzistentně provádět standardní laserové řezání, dalším krokem je přejít od pouhého „provedení řezu“ k:
① Řezání rychleji
Zvýšení:
Řezná rychlost (m/min)
② Řezání lepší
Zlepšit:
- Drsnost
- Kolmost
- Otřepy
- Tepelně ovlivněná zóna (HAZ)
- Přesnost kulatých otvorů
③ Řezte úsporněji
Snížit:
- Spotřeba kyslíku
- Spotřeba dusíku
- Spotřeba elektřiny
- Spotřeba trysky
- Spotřeba objektivu
④ Spolehlivější řezání
Zvýšení:
- Doba nepřetržitého zpracování
- Míra úspěšnosti piercingu
- Opakovatelnost parametrů
- Konzistence dávky
⑤ Řezte inteligentně
Dále představte:
Automatické ostření + Automatická výměna trysek + Automatické vkládání/vykládání + Inteligentní vkládání + Inteligentní skladování + Procesní databáze + Řízení výroby MES
Konečné stanovení:
Inteligentní skladování → Automatické nakládání → Řezání laserem → Automatické třídění → Ukládání hotových výrobků do vyrovnávací paměti → Správa dat
...kompletní inteligentní pracovní postup pro výrobu plechů.
33. Stručný kontrolní seznam pro laserové řezání plechů
Výrobní personál může provádět kontroly přímo v následujícím pořadí:
1) Před řezáním
□ Správný plechový materiál
□ Správná tloušťka plechu
□ Plech je plochý
□ Stav laserové jednotky je normální
□ Chladič funguje normálně
□ Normální dodávka plynu
□ Tryska v dobrém stavu
□ Čištění ochranných čoček
□ Kalibrováno ostření
□ Normální souosost trysek
2) Během laserového řezání Mtela
□ Stabilní piercing
□ Normální směr jiskry
□ Stabilní zvuk řezání
□ Žádné významné množství strusky/škrábání
□ Žádné výrazné spálení hran
□ Stabilní výška laserové hlavy
□ Stabilní tlak plynu
□ Žádná výrazná tepelná deformace plechu
3) Po řezání
□ Zkontrolujte řeznou plochu
□ Zkontrolujte otřepy
□ Zkontrolujte rozměry
□ Zkontrolujte průměry otvorů
□ Zkontrolujte kulatost
□ Zkontrolujte kolmost
□ Zaznamenejte optimální parametry
□ Aktualizace procesní databáze
34. Shrnutí: Co definuje skutečně vysoce kvalitní laserové řezání?
Řezání plechů laserem na vysoké úrovni není jen otázkou vlastnictví výkonného laserového řezacího stroje.
Opravdu vynikající proces řezání laserem vyžaduje, aby vše bylo v těchto oblastech správně provedeno:
Zařízení, materiály, parametry, plyn, trysky, zaostřování, propalování, řezné dráhy, vnořování, údržba a automatizace.
To lze shrnout do komplexního vzorce:
Vysoce kvalitní laserové řezání = Vhodný výkon laseru + Stabilní kvalita paprsku + Přesné zaostření + Vhodná tryska + Vhodný pomocný plyn + Přesný tlak plynu + Přiměřená rychlost řezání + Vynikající přesnost pohybu stroje + Správná dráha řezu + Dobrá údržba
Pro moderní plechové továrny je směr budoucího vývoje:
Vysoce výkonné laserové řezání → Vysokorychlostní řezání → Automatické nakládání/vykládání → Inteligentní vnořování → Automatické třídění → Inteligentní skladování → Integrace dat MES/ERP
Toto představuje základní trajektorii vývoje laserového řezání plechů – přechod od samostatných strojů k inteligentním, automatizovaným a bezobslužným výrobním linkám.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Japanese
 Chinese