Table des matières
La découpe laser des métaux est un processus qui peut paraître aussi simple que « régler les paramètres et découper », mais en réalité, il implique une multitude de facteurs : la puissance du laser, la position focale, la buse, le gaz d’assistance, la pression du gaz, la vitesse de coupe, le type de matériau, l’épaisseur, l’état de surface, le trajet optique, les lentilles, le système de refroidissement et la précision des mouvements de la machine.
Cela est particulièrement vrai pour les machines de découpe laser à fibre. Avec l'évolution des niveaux de puissance (de 3 kW, 6 kW et 12 kW à 20 kW, 30 kW et plus), l'augmentation de la puissance ne garantit pas à elle seule la qualité de la découpe. Pour obtenir une découpe de haute qualité et à haut rendement, il est nécessaire de mettre en place un système de processus complet intégrant le matériau, la puissance, le point focal, la buse, le gaz, la vitesse, la pression et la trajectoire de découpe.
Ce qui suit est un résumé systématique des techniques de découpe laser de la tôle d'un point de vue pratique de production.
1. Principe de base de la découpe laser de la tôle
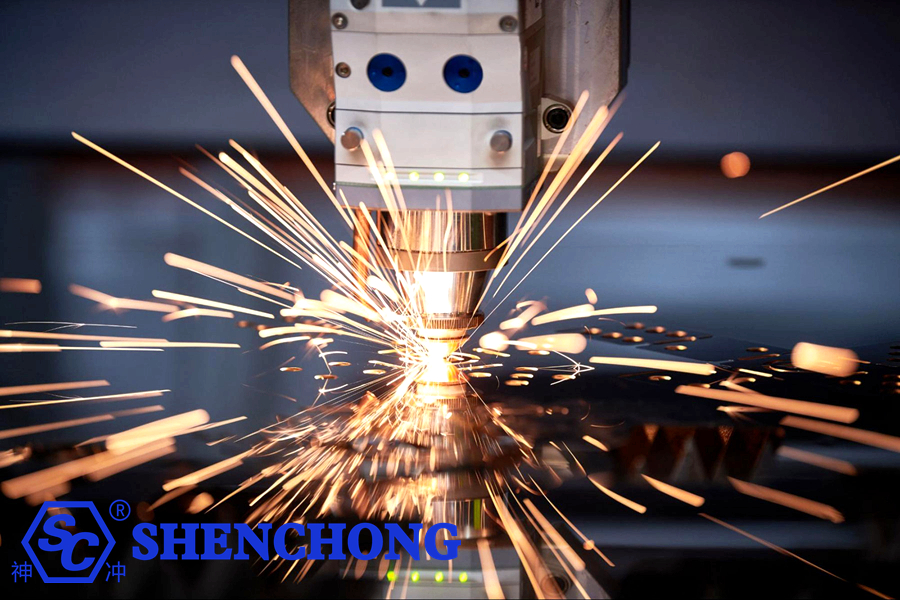
Le procédé de découpe laser utilise essentiellement un faisceau laser à haute densité d'énergie pour faire fondre, vaporiser ou enflammer rapidement le matériau localement, tout en utilisant simultanément un gaz d'assistance pour expulser le matériau fondu de la saignée (l'espace de coupe).
Le processus de découpe complet peut être décomposé comme suit :
Générateur laser → Transmission du faisceau → Focalisation → Chauffage du matériau → Fusion/Vaporisation → Assistance à l'élimination des scories gazeuses → Formation de la saignée
Par conséquent, la qualité de coupe dépend en fin de compte de plusieurs variables essentielles :
Densité d'énergie laser + État focal + Réponse du matériau + Capacité d'élimination des scories gazeuses + Trajectoire de mouvement
Des problèmes dans l'un de ces domaines peuvent entraîner :
- Barbes
- Adhésion des scories
- Découpe incomplète
- Largeur de trait excessive
- Bords biseautés
- Brûlure de bord
- Surchauffe
- Déformation du trou
- Trous non circulaires
- Erreurs dimensionnelles
- Noircissement de la surface
- Vitesse de coupe réduite
- Contamination des lentilles
- Dommages à la buse
2. Préparations essentielles avant la découpe
De nombreux défauts de coupe ne proviennent pas des paramètres de réglage, mais plutôt de problèmes présents avant même le début du processus de coupe proprement dit.
1) Inspection du matériau en feuille
Avant de couper, vérifiez les points suivants :
- L'épaisseur de la tôle est-elle correcte ?
- Le type de matériau correspond-il aux spécifications du programme ?
- Le drap est-il plat ?
- Y a-t-il une importante rouille superficielle ?
- Y a-t-il une contamination par de l'huile ou de la graisse ?
- Y a-t-il de la calamine ?
- Y a-t-il des rayures ?
- Existe-t-il une déformation localisée ?
- La feuille présente-t-elle des tensions internes ?
Ceci est particulièrement important pour les feuilles minces. Si la feuille est fortement déformée, il est difficile d'obtenir des résultats de découpe réguliers, même avec une tête laser à mise au point automatique.
2) Recommandations
Pour les pièces de haute précision :
Privilégiez l'utilisation de draps bien plats.
Pour les plaques épaisses :
Portez une attention particulière aux contraintes internes et à la déformation thermique.
3. Techniques de découpe pour différents matériaux métalliques
Les différents matériaux réagissent de manière très différente à l'énergie laser et aux gaz d'assistance.
1) Acier au carbone
L'acier au carbone est l'un des matériaux les plus couramment utilisés pour la découpe laser.
Épaisseurs courantes :
0,5 mm
1 mm
1,5 mm
2 mm
3mm
4 mm
5 mm
6 mm
8 mm
10 mm
12 mm
16mm
20mm
25 mm
30 mm et plus
Acier au carbone mince : Les tôles minces peuvent généralement être découpées à l’air, à l’oxygène ou à l’azote.
Avantages du découpage à l'oxygène :
- Capacité de coupe élevée
- Bonnes performances sur les plaques épaisses
- Coût relativement faible
Cependant, comme l'oxygène participe à la réaction d'oxydation, une couche d'oxyde se forme sur le bord coupé.
2) Acier inoxydable
L'acier inoxydable est généralement mieux adapté à la découpe à l'azote.
Ceci s'explique par le fait que l'azote minimise l'oxydation au niveau du bord coupé.
Avantages :
- Meilleure couleur de bord
- Surface de coupe plus brillante
- Oxydation réduite
- Convient pour un soudage ultérieur
- Convient au traitement de pièces où l'apparence compte.
Avantages :
- Meilleure couleur de bord
- Surface de coupe plus brillante
- Oxydation réduite
- Convient pour un soudage ultérieur
- Convient au traitement de pièces où l'apparence compte.
3) Feuilles d'aluminium
L'aluminium est un matériau à haute réflectivité et à haute conductivité thermique.
Lors de la découpe de tôles d'aluminium, une attention particulière doit être portée à :
- Réflexion laser
- Position focale
- stabilité de perçage
- Hauteur de la buse
- Gaz d'assistance
- État de surface du matériau
La difficulté de découpe augmente considérablement, notamment avec des plaques d'aluminium épaisses.
4) Laiton et cuivre
L'un des principaux défis posés par le cuivre et le laiton est leur forte réflectivité.
Le traitement du cuivre, en particulier avec des systèmes laser à fibre à longueur d'onde traditionnelle, impose des exigences plus élevées à la source laser, à la tête de découpe et aux paramètres de processus.
Lors de la production, portez une attention particulière à :
- Si l'équipement supporte des matériaux hautement réfléchissants
- La source laser est-elle adaptée au cuivre ?
- stabilité de perçage
- Compatibilité des buses
- Propreté de la lentille de protection
N’appliquez pas simplement les paramètres standard utilisés pour l’acier au carbone.
4. Une puissance laser plus élevée n'est pas toujours préférable
De nombreux utilisateurs commettent une erreur courante lors du choix d'une machine de découpe laser :
Plus la puissance est élevée, meilleures sont les performances de coupe.
En réalité, ce n'est pas le cas.
Par exemple, avec des systèmes de 6 kW, 12 kW ou 20 kW :
Les principaux avantages résident dans :
- Capacité à couper des matériaux plus épais
- Des vitesses de coupe plus élevées
- une efficacité de production accrue
- Une fenêtre de processus plus large
Cependant, lors de la découpe :
Feuilles minces (1 mm, 2 mm, 3 mm)
Une puissance élevée ne se traduit pas nécessairement par une qualité de coupe supérieure.
Pour les feuilles minces, une puissance élevée peut même entraîner des problèmes tels que :
- Surchauffe
- Déformation des petits trous
- Fondu des bords
- Une zone affectée thermiquement (ZAT) élargie
Par conséquent, le choix du matériel doit suivre ce principe :
Choisissez le niveau de puissance en fonction du type de matériau, de la plage d'épaisseur et des exigences du cycle de production, plutôt que de simplement rechercher la puissance la plus élevée possible.
5. La position focale est essentielle à la qualité de coupe.
La position focale est l'un des paramètres les plus critiques du processus de découpe laser.
En termes simples :
La position focale détermine la façon dont l'énergie laser est répartie sur l'épaisseur de la feuille.
Si la mise au point est trop haute ou trop basse, les performances de coupe seront affectées.
1) Feuilles minces
Les feuilles minces nécessitent généralement une forte concentration d'énergie.
Si l'attention se détourne sensiblement de l'objectif, cela peut entraîner :
- Largeur de coupe élargie
- Découpe incomplète (défaut de coupe)
- augmentation des bavures
- Qualité de coupe réduite
2) Plaques épaisses
La découpe de plaques épaisses nécessite de prendre en compte la manière dont l'énergie laser est répartie au sein du matériau.
Il est généralement nécessaire d'ajuster la position focale en fonction d'une combinaison de facteurs :
- Matériel
- Épaisseur
- Puissance laser
- Type de buse
- Pression du gaz
- Vitesse de coupe
3) Ne vous fiez pas aveuglément à une position focale fixe
La position focale optimale varie en fonction du matériau, de l'épaisseur et du gaz utilisé.
Par conséquent, les opérations de production effectives devraient établir un système reliant :
Matériau + Épaisseur + Gaz + Puissance → Paramètres focaux correspondants
Cela permet de constituer la base de données de processus propriétaire de l'entreprise.
6. Le choix de la buse est crucial
Bien que la buse soit un petit composant, elle a un impact significatif sur la qualité de la coupe.
Les types de buses courants comprennent :
- Buses monocouches
- Buses à double couche
Buses avec différents diamètres d'orifice. Par exemple :
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
La sélection finale ne peut pas se baser uniquement sur l'épaisseur du matériau.
D'autres facteurs doivent également être pris en compte :
- Puissance laser
- Gaz d'assistance
- Pression du gaz
- Vitesse de coupe
- Matériel
- structure de la buse
La buse doit être parfaitement centrée.
C'est un problème souvent négligé.
Si le faisceau laser n'est pas centré avec précision dans la buse :
Cela peut entraîner :
- Accumulation de scories d'un côté
- Bords coupés en biseau
- Coupe instable
- collisions de buses
- irrégularités de piercing
Par conséquent, il convient de vérifier régulièrement :
La concentricité de la buse est cruciale.
7. Conseils pour le choix du gaz d'assistance
Le gaz d'assistance ne se contente pas de « dissiper les scories en fusion ».
Cela joue en fait un rôle dans :
- enlèvement des scories
- Refroidissement
- Réactions d'oxydation
- contrôle de la vitesse de coupe
- Contrôle de la qualité de la coupe
Gaz courants :
Oxygène (O₂)
Principalement utilisé pour la découpe de l'acier au carbone.
Avantages :
- Capacité de coupe élevée
- Bonnes performances sur les plaques épaisses
- Faible coût
Inconvénients :
- Une couche d'oxydation se forme sur le bord coupé.
Azote (N₂)
Utilisé principalement pour :
- Acier inoxydable
- Aluminium
- Cuivre
- Pièces esthétiques de haute qualité
Avantages :
- Oxydation minimale sur le bord coupé
- Aspect de surface de coupe amélioré
- Convient pour le soudage et le traitement de surface ultérieurs.
Inconvénients :
- Prix de l'essence plus élevés
- La découpe de tôles épaisses nécessite une pression de gaz élevée et des capacités d'équipement importantes.
Air comprimé
La découpe à l'air comprimé est devenue de plus en plus populaire ces dernières années.
Avantages :
- Faible coût
- Facilement accessible
- Très économique pour le traitement de certaines feuilles minces
Cependant, comme l'air contient de l'oxygène et de l'humidité, il convient de prêter attention à :
Compresseur d'air + sécheur + système de filtration
Une teneur en humidité excessive dans l'air peut compromettre la stabilité de coupe et augmenter le risque de contamination des composants associés.
8. Comment régler la vitesse de coupe ?
La vitesse de coupe est un paramètre critique.
1) La vitesse est trop rapide
Problèmes potentiels :
- Pénétration incomplète
- Adhérence des scories au fond
- Couture incomplète
- Échec de la coupe dans les angles aigus
- Qualité réduite des petits trous
2) La vitesse est trop lente
Problèmes potentiels :
- Surchauffe
- Zone affectée thermiquement (ZAT) accrue
- trait de scie élargi
- Déformation des plaques
- Bords noircis
- Adhésion accrue des scories
Par conséquent, l'état d'esprit correct n'est pas « plus vite, mieux c'est ».
L'objectif est plutôt de maximiser la vitesse de coupe stable tout en assurant une pénétration complète et une qualité de coupe élevée.
9. Comment déterminer si la vitesse de coupe est appropriée ?
Vous pouvez observer les étincelles de découpe.
1) État normal
Étincelles :
- Décharge en douceur
- Direction stable
- Pas de remontée significative de la vapeur d'eau
- Ligne de coupe continue
2) Vitesse trop rapide
On observe généralement :
- Sparks recule significativement
- Difficulté à évacuer les scories du fond
- Découpe incomplète dans certaines zones
3) Vitesse trop lente
Peut entraîner :
- Zone fondue étendue
- Étincelles anormalement concentrées
- Surchauffe du bord de la plaque
Il s'agit d'une méthode très pratique pour l'évaluation sur site.
10. Techniques de piercing
Le perçage est souvent l'une des étapes de la découpe laser les plus sujettes aux problèmes.
Surtout avec :
Plaques épaisses, matériaux hautement réfléchissants et matériaux spéciaux
Le piercing est plus difficile.
1) Ne pas utiliser les paramètres de coupe standard pour le perçage
Les conditions de perçage diffèrent des conditions de coupe continue.
Des paramètres distincts sont généralement nécessaires pour :
- puissance de pénétration
- Temps de piercing
- Pression de gaz perforante
- position focale perçante
- Nombre d'impulsions perçantes
- hauteur de piercing
2) Le perçage en plusieurs étapes est recommandé pour les plaques épaisses.
Pour les plaques épaisses, vous pouvez utiliser :
Pré-perçage à basse énergie → Pénétration à haute énergie
Ou piercing en plusieurs étapes.
Cela contribue à réduire :
- Éclabousser
- Contamination des lentilles
- Dommages à la buse
- échec de perçage
11. Techniques de découpe de petits trous
Il s'agit d'une technique cruciale en production.
Exemple : épaisseur de plaque de 6 mm, diamètre du trou de 6 mm
Découper des trous aussi petits est nettement plus difficile que de découper des contours standard.
En général:
Plus le diamètre du trou est proche de l'épaisseur de la plaque, plus la découpe est difficile.
Pour le traitement des petits trous, concentrez-vous sur le réglage :
- Puissance laser
- Vitesse
- Position focale
- Pression du gaz
- paramètres de perçage
- Ligne d'entrée
- vitesse en virage
Ne vous contentez pas de copier les paramètres utilisés pour les contours extérieurs.
12. Pourquoi les petits trous ont-ils souvent une forme elliptique ?
Les causes courantes comprennent :
1) Vitesse de coupe trop rapide
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) Accélération trop élevée
Le système mécanique change fréquemment de direction à l'intérieur du petit cercle.
3) Puissance du laser trop élevée
Peut facilement provoquer une accumulation de chaleur localisée.
4) Pression de gaz inappropriée
Capacité d'élimination des scories insuffisante. 5) Mise au point imprécise
Il en résulte une répartition inégale de l'énergie de part et d'autre de la saignée.
5) Précision de mouvement de la machine insuffisante
Plus précisément concernant :
- Rayonnages
- Engrenages
- rails de guidage
- Systèmes servo
Des erreurs dans ces composants affecteront la rondeur des petits trous.
13. Techniques de coupe d'angles vifs
La coupe en ligne droite est relativement facile.
Le véritable test des capacités des équipements et des processus réside dans :
Coins vifs, angles aigus, fentes étroites, petits trous et motifs complexes.
Si la tête laser maintient une vitesse élevée tout en négociant un virage serré, les problèmes suivants peuvent survenir :
- Arrondir l'angle vif
- Surchauffe
- Écart dimensionnel
- Agrandissement dû à la fusion
- Il est donc généralement nécessaire de :
- Réduire la vitesse dans les virages + Ajuster la puissance du laser
Cela permet un apport de chaleur plus approprié dans la zone de l'angle aigu.
14. Importance des lignes d'entrée
Une ligne d'amorçage bien conçue permet d'éviter les défauts visibles au point de départ de la pièce.
Méthodes courantes :
- Introduction en ligne droite
- Arc d'entrée
- Introduction tangentielle
Pour les pièces présentant des exigences esthétiques élevées, il est conseillé d'éviter de commencer la coupe directement sur un bord critique du produit.
La pointe de perçage peut être placée dans :
La zone de rebut ou la zone d'entrée.
Cela améliore considérablement la qualité des bords du produit.
15. Techniques pour éviter la déformation thermique
La découpe laser de feuilles minces est particulièrement sujette à la déformation thermique.
Ceci est dû aux températures élevées localisées générées par le laser.
Manifestations courantes :
- gauchissement des feuilles
- Déformation de la pièce
- Bords recourbés
- Changements dimensionnels
Solutions:
Méthode 1 : Optimisation de l’imbrication
Évitez de concentrer un grand nombre de petites pièces dans une seule zone.
Méthode 2 : Utiliser la découpe par sauts
Modifier la séquence de coupe pour réduire l'accumulation localisée de chaleur.
Méthode 3 : Découpe par sections
Divisez la feuille entière en plusieurs zones.
Méthode 4 : Définir correctement la séquence de coupe
En général, on découpe les éléments internes avant les éléments externes.
Cela empêche le contour extérieur de sectionner prématurément le support de la pièce à usiner constitué par la tôle.
16. Techniques d'imbrication
Un emboîtement efficace peut augmenter directement l'utilisation des matériaux.
Facteurs à prendre en compte :
- espacement des pièces
- marges des bords de la feuille
- Largeur de coupe
- Zone affectée par la chaleur (ZAC)
- Orientation des pièces
- Sens de roulement
- Direction de flexion ultérieure
Pour la production en série de pièces, on peut utiliser la découpe en ligne commune.
Par exemple, deux pièces rectangulaires partagent une même arête.
Cela permet :
- Longueur de coupe réduite
- Moins d'opérations de piercing
- Amélioration de l'efficacité de la production
- Consommation de gaz réduite
- Utilisation accrue des matériaux
Cependant, la coupe en ligne droite exige une attention particulière aux points suivants :
Séquence de découpe et déformation thermique.
17. Techniques de protection des lentilles
La lentille de protection d'une machine de découpe laser à fibre est une pièce consommable à haute fréquence. La contamination de la lentille de protection peut entraîner :
- Puissance laser réduite
- Point d'impact anormal du faisceau
- Échec de la découpe du matériau
- Vitesse de coupe réduite
- Qualité de coupe médiocre
- Surchauffe ou même endommagement de la lentille
Par conséquent, les inspections ne devraient pas se limiter aux moments où des problèmes de coupe surviennent.
Il est recommandé d'établir :
Programme d'inspection de routine pour la lentille de protection.
18. Comment puis-je déterminer si la lentille de protection est contaminée ?
Vérifiez les points suivants :
- Poussière sur la surface de la lentille
- taches jaunes
- Points d'ablation noirs
- taches d'huile
- Fissures
Si une anomalie est constatée, inspectez et remplacez la lentille conformément aux instructions du fabricant de l'équipement.
Ne pas essuyer directement les surfaces optiques avec des essuie-tout ordinaires ou avec les doigts.
19. Contrôle de la hauteur de la tête de coupe
La distance entre la tête laser et la tôle est cruciale.
Si la hauteur est trop élevée :
- Le flux de gaz se disperse
- La capacité d'élimination des scories diminue
- La coupe devient instable
Si la hauteur est trop basse :
- Le risque de collision augmente
- La buse est sujette aux dommages
- Les scories peuvent facilement contaminer la buse
Il est donc essentiel de maintenir une distance stable entre la buse et la feuille.
Les équipements modernes utilisent généralement :
Systèmes de suivi de hauteur capacitifs
Pour contrôler automatiquement la hauteur de la tête laser.
20. Que faire si la tôle est irrégulière ?
Si la tôle présente une déformation importante, il est recommandé de :
- Utilisez le réglage automatique de la hauteur
- Réduire les risques de coupure
- Prévenir les collisions de têtes laser
- Prétraiter les feuilles fortement déformées
Pour les feuilles ultra-minces, la planéité est particulièrement importante pour la qualité de la transformation.
21. Comment peut-on réduire la formation de scories (laitier) ?
La formation de scories est l'un des défauts les plus courants en découpe laser.
Des ajustements peuvent être apportés dans les domaines suivants :
1) Augmenter ou diminuer la vitesse de coupe
Déterminer le réglage en fonction de la forme des scories.
2) Régler la pression du gaz d'assistance
Pression trop basse :
Capacité d'élimination des scories insuffisante.
Pression trop élevée :
Peut entraîner un comportement anormal du matériau en fusion.
3) Ajuster le point focal
Un point de mise au point incorrect rend difficile l'évacuation du matériau en fusion du fond de la coupe.
4) Vérifiez la buse
Problèmes de buse tels que :
- Déformation
- Contamination
- Désalignement (excentricité)
…peuvent tous affecter le débit des gaz.
5) Vérifiez les lentilles
La contamination de la lentille de protection peut également entraîner une baisse de la puissance de sortie réelle.
22. Défauts courants de découpe laser et solutions
Problèmes de coupe | Causes courantes | Contrôles prioritaires |
Découpe incomplète | Vitesse excessive / puissance insuffisante / mise au point anormale | Puissance, vitesse, concentration |
Sceau au fond | Pression de gaz, vitesse ou concentration incorrectes | Pression du gaz, vitesse |
Noircissement en haut | Apport de chaleur excessif | Puissance, vitesse |
Bord coupé grossièrement | Incompatibilité des paramètres | Concentration, vitesse, essence |
Élargissement de la fente | Énergie excessive / concentration anormale | Concentration, puissance |
Des trous circulaires devenant elliptiques | Vitesse, accélération ou précision mécanique | Paramètres, servo, mécanique |
angles vifs arrondis | Chaleur excessive dans les coins | Vitesse, puissance |
Sceau d'un côté | Mauvais alignement de la buse | Coaxialité |
échec de perçage | Paramètres de perçage incorrects | Puissance/temps de pénétration |
Détérioration soudaine de la qualité de coupe | Contamination des lentilles | lentilles de protection |
Coupe instable | Problèmes d'alimentation en gaz ou de buses | Pression du gaz, buse |
Déformation des plaques | Concentration de chaleur | Imbrication, séquence |
23. Les paramètres de coupe impliquent plus qu'une simple figure
De nombreux opérateurs se concentrent uniquement sur la vitesse lorsqu'ils ajustent les paramètres. Cela est insuffisant.
Un ensemble complet de paramètres de processus doit comprendre au minimum :
Puissance + Vitesse + Mise au point + Buse + Gaz + Pression du gaz + Hauteur + Paramètres de perçage
Par conséquent, la mise en place d'une base de données interne sur les processus de découpe laser est cruciale.
Par exemple:
Matériel | Épaisseur | Gaz | Pouvoir | Buse | Vitesse | Se concentrer | Pression atmosphérique |
Q235 | 3mm | O₂ | 6 kW | 1,5 mm | Test de processus | Test de processus | Test de processus |
Q235 | 6 mm | O₂ | 6 kW | 1,5/2,0 mm | Test de processus | Test de processus | Test de processus |
304 | 3mm | N₂ | 6 kW | 1,5 mm | Test de processus | Test de processus | Test de processus |
304 | 6 mm | N₂ | 6 kW | 2,0 mm | Test de processus | Test de processus | Test de processus |
Aluminium | 3mm | N₂/ Air | 6 kW | 1,5 mm | Test de processus | Test de processus | Test de processus |
Remarque : Les paramètres du tableau doivent être adaptés à la source laser, à la tête de découpe, à la buse, au lot de matériaux et aux résultats de validation du processus ; ils ne doivent pas être utilisés directement comme paramètres universels.
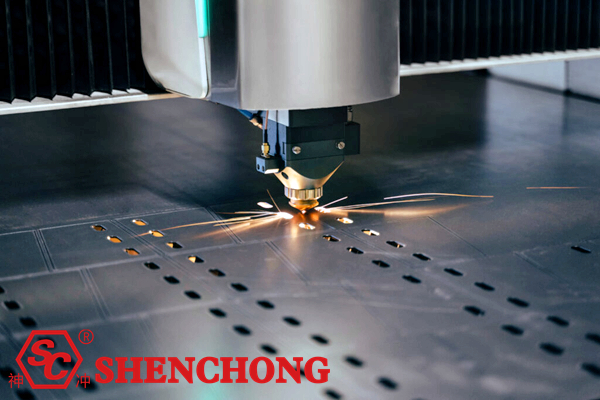
24. Stratégies de traitement pour différentes épaisseurs
feuilles minces de 0,5 à 2 mm
Point clé :
- Grande vitesse
- faible apport de chaleur
- Qualité des petits trous
- Prévention de la surchauffe
- Prévention de la déformation des tôles
feuilles d'épaisseur moyenne de 3 à 6 mm
Il s'agit d'une plage d'épaisseur très courante dans la production par découpe laser.
Point clé :
- Vitesse
- Gaz d'assistance
- Position focale
- Qualité des petits trous
- Coupe de ligne commune
feuilles d'épaisseur moyenne de 8 à 12 mm
L'attention se porte désormais sur :
- Perçant
- Élimination des scories par voie gazeuse
- Buse
- Position focale
- Pression du gaz
- perpendicularité de la face de coupe
Feuilles de 16 à 30 mm d'épaisseur
Point clé :
- Puissance laser
- capacité de perforation
- Pression du gaz
- Position focale
- Vitesse de coupe
- Qualité des matériaux
- Capacité de la tête de coupe
Lors de la découpe de tôles épaisses, il ne faut pas privilégier la vitesse ; il faut plutôt privilégier :
Stabilité + Qualité de la surface de coupe + Capacité de traitement en continu.
25. Méthodes fondamentales pour améliorer l'efficacité de la coupe
Si l'objectif est d'accroître la capacité de production, envisagez les approches suivantes :
1) Augmenter la puissance du laser
Adapté au traitement de grandes quantités de feuilles épaisses.
2) Optimiser les paramètres de coupe
Évitez de vous fier à des paramètres conservateurs pendant des périodes prolongées.
3) Réduisez le nombre de piercings
Obtenu grâce à un imbrication optimisée et à une découpe en ligne commune.
4) Optimiser les trajectoires de coupe
Réduire les mouvements non coupants (coupe à vide).
5) Augmenter l'accélération
Améliorer les performances dynamiques dans les limites de la machine-outil.
6) Chargement/déchargement automatisé
Réduire la manutention manuelle.
7) Imbrication automatique
Améliorer l'utilisation des matériaux.
8) Établir une base de données de paramètres
Réduire le temps de configuration/test des machines.
26. Intégration de la robotique/du chargement et du déchargement automatisés à la découpe laser
Pour la production en série, une intégration plus poussée peut être obtenue grâce à :
Rangement intelligent pour feuilles + Machine de découpe laser + Chargement/déchargement automatisé + Tri des pièces finies
…pour former une cellule de production automatisée.
Flux de travail typique :
Stockage intelligent des matériaux → Récupération automatique des matériaux → Découpe laser → Tri des pièces finies → Gestion des déchets → Mise en tampon des pièces finies
Cela réduit :
- manutention manuelle
- Temps d'attente
- Temps passé à rechercher des matériaux
- Temps de chargement et de déchargement
- Erreurs de production
En même temps, cela améliore :
- Utilisation des équipements
- sécurité du personnel
- Continuité de la production
- Utilisation des matériaux
Pour la production en grande série de tôles, cela représente une orientation clé dans l'évolution de la découpe laser, passant d'un « traitement autonome » à des « cellules de fabrication intelligentes ».
27. Conseils pour l'entretien quotidien des machines de découpe laser
Contrôles quotidiens
Points clés à vérifier :
- Buse
- lentilles de protection
- Pression du gaz
- Refroidisseur
- Tête laser
- plateforme en tôle
- système d'élimination de poussière
Contrôles hebdomadaires
Vérifications recommandées :
- rails de guidage
- Porte-bagages
- Composants de transmission
- Câbles
- Conduites de gaz
- Circuit de refroidissement
- coaxialité de la buse
- Contrôles périodiques
Comprend :
- État de sortie laser
- Système optique
- Précision du mouvement
- Système servo
- système de réglage automatique de la hauteur
- liquide de refroidissement
- Système d'air comprimé
La maintenance doit être effectuée conformément aux exigences du fabricant de l'équipement.
28. Conseils pour améliorer la précision de la découpe laser
Si une grande précision dimensionnelle est requise, il faut prendre en compte trois domaines : mécanique, logiciel et processus.
Aspects mécaniques
Vérifier:
- précision du rail de guidage
- Crémaillère
- vis-mère
- rigidité du châssis de la machine
- Déformation de la traverse
- servomoteurs
Aspects logiciels
Vérifier:
- dessins CAO
- Paramètres CAM
- Compensation de la largeur de coupe
- Lignes d'entrée
- Planification de trajectoire
- Accélération/décélération
Aspects liés au processus
Vérifier:
- Épaisseur de la tôle
- Déformation thermique
- séquence de montage
- Point focal
- Vitesse de coupe
29. Comment améliorer la perpendicularité de la surface de coupe ?
C'est particulièrement important lors de la découpe de plaques épaisses.
Si le profil de coupe est plus large en haut et plus étroit en bas (ou inversement), il peut y avoir un problème avec la répartition de l'énergie du faisceau laser sur l'épaisseur du matériau.
Points clés à vérifier :
- Position du point focal
- qualité du faisceau laser
- coaxialité de la buse
- Gaz d'assistance
- Vitesse de coupe
- lentilles de protection
- État matériel
Si le problème persiste, une inspection plus approfondie du faisceau laser et du système optique de la tête de découpe est nécessaire.
30. Séquence de dépannage la plus pratique pour la chaîne de production
Lorsque la qualité de la découpe laser chute soudainement, ne modifiez pas immédiatement et de façon drastique tous les paramètres.
Approche recommandée :
Étape 1 : Vérifier le matériau de la feuille
Vérifier : le type de matériau, son épaisseur et sa planéité.
Étape 2 : Vérifiez la buse
Vérifier : s'assurer qu'il n'y a pas de déformation, d'obstruction ou de contamination.
Étape 3 : Vérifiez la lentille de protection
Vérification : Vérifier l'absence de contamination ou de dommages.
Étape 4 : Vérifier le gaz
Vérifier : le type de gaz, la pression, la pureté et le débit.
Étape 5 : Vérifier la mise au point
Vérifier : position de mise au point correcte.
Étape 6 : Vérifier la vitesse
Effectuez des ajustements mineurs.
Étape 7 : Vérifier l’alimentation
Vérifier : sortie laser normale.
Étape 8 : Vérifier le système mécanique
Si les problèmes suivants persistent :
- Erreurs dimensionnelles
- Déformation des trous circulaires
- Lignes droites non droites
- Répétabilité anormale
Ensuite, examinez plus en détail :
Rails de guidage, crémaillères, systèmes d'asservissement, châssis de la machine et système de commande de mouvement.
31. « Règles d’or » pour l’optimisation du processus de découpe laser
En production, les principes suivants peuvent servir de critères de diagnostic rapide :
Échec de la coupe : vérifiez d’abord la vitesse, la mise au point et le gaz.
Accumulation de scories : vérifiez d’abord la vitesse, la pression du gaz, la mise au point et la buse.
Sceaux d'un côté : concentrez-vous sur la concentricité de la buse.
Petits trous non ronds : vérifier la vitesse, l’accélération, la mise au point et la précision mécanique.
Combustion des angles vifs : Réduisez l’apport de chaleur aux angles.
Déformation de la tôle : Optimiser l'imbrication et la séquence de découpe.
Baisse soudaine de la qualité de coupe : vérifiez d’abord la lentille de protection et la buse.
Incapacité à couper des plaques épaisses : concentrez-vous sur la puissance, la perforation, la pression du gaz et la concentration.
Feuilles minces sujettes à la brûlure : réduire l’apport de chaleur et optimiser la vitesse, la puissance et la perforation.
32. Stratégies d'optimisation avancées pour la découpe laser de tôles
Si une entreprise est déjà capable d’effectuer de manière constante des découpes laser standard, l’étape suivante consiste à aller au-delà de la simple « réalisation de la découpe » pour :
① Couper plus vite
Augmenter:
Vitesse de coupe (m/min)
② Couper mieux
Améliorer:
- Rugosité
- Perpendicularité
- Barbes
- Zone affectée par la chaleur (ZAC)
- précision des trous ronds
③ Couper de manière plus économique
Réduire:
- consommation d'oxygène
- Consommation d'azote
- Consommation d'électricité
- Consommation de la buse
- Consommation de lentilles
④ Couper de manière plus fiable
Augmenter:
- Temps de traitement continu
- taux de réussite du piercing
- Répétabilité des paramètres
- Cohérence du lot
⑤ Couper intelligemment
Présentation complémentaire :
Mise au point automatique + Changement automatique de buse + Chargement/déchargement automatique + Imbrication intelligente + Entreposage intelligent + Base de données de processus + Gestion de production MES
Établir en définitive :
Entreposage intelligent → Chargement automatique → Découpe laser → Tri automatique → Stockage des produits finis → Gestion des données
…un flux de production de tôlerie intelligent et complet.
33. Liste de contrôle rapide pour la découpe laser de tôles
Le personnel de production peut effectuer les contrôles directement dans l'ordre suivant :
1) Avant de couper
□ Matériau de feuille correct
□ Épaisseur de feuille correcte
□ Le drap est plat
□ État normal de l'unité laser
□ Le refroidisseur fonctionne normalement
□ Approvisionnement en gaz normal
□ Buse en bon état
□ Nettoyage des lentilles de protection
□ Mise au point calibrée
□ Coaxialité normale de la buse
2) Lors de la découpe au laser Mtela
□ Piercing stable
□ Direction normale des étincelles
□ Son de coupe stable
□ Absence de scories/laitier significatifs
□ Aucune brûlure significative des bords
□ Hauteur stable de la tête laser
□ Pression de gaz stable
□ Aucune déformation thermique importante de la feuille
3) Après la découpe
□ Inspecter la surface de coupe
□ Vérifier la présence de bavures
□ Vérifier les dimensions
□ Vérifier les diamètres des trous
□ Vérifier la rondeur
□ Vérifier la perpendicularité
□ Enregistrer les paramètres optimaux
□ Mise à jour de la base de données des processus
34. Résumé : Qu'est-ce qui définit une découpe laser de très haut niveau ?
La découpe laser de tôles de haute qualité ne se résume pas à posséder une machine de découpe laser de forte puissance.
Un processus de découpe laser véritablement excellent exige une maîtrise parfaite de tous les aspects suivants :
Équipement, matériaux, paramètres, gaz, buses, mise au point, perçage, trajectoires de coupe, imbrication, maintenance et automatisation.
Cela peut se résumer par une formule globale :
Découpe laser de haute qualité = Puissance laser appropriée + Qualité de faisceau stable + Mise au point précise + Buse adaptée + Gaz d'assistance approprié + Pression de gaz précise + Vitesse de coupe raisonnable + Excellente précision de mouvement de la machine + Trajectoire de coupe correcte + Bonne maintenance
Pour les usines modernes de tôlerie, l'orientation du développement futur est la suivante :
Découpe laser haute puissance → Découpe à grande vitesse → Chargement/déchargement automatique → Imbrication intelligente → Tri automatique → Entreposage intelligent → Intégration des données MES/ERP
Cela représente la trajectoire principale de l'évolution de la découpe laser de la tôle : passer de machines autonomes à des lignes de production intelligentes, automatisées et sans personnel.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese