目次
金属レーザー切断は、「パラメーターを設定して切断する」という単純なプロセスに見えるかもしれませんが、実際には、レーザー出力、焦点位置、ノズル、アシストガス、ガス圧、切断速度、材料の種類、厚さ、表面状態、光路、レンズ、冷却システム、機械の動作精度など、数多くの要素が関係しています。
これは特にファイバーレーザー切断機に当てはまります。出力レベルが3kW、6kW、12kWから20kW、30kW、そしてそれ以上へと進化するにつれ、単に出力を上げるだけでは切断品質は保証されなくなりました。真に高品質で高効率な切断を実現するには、材料、出力、焦点、ノズル、ガス、速度、圧力、切断経路を統合した包括的なプロセスシステムを構築する必要があります。
以下は、実用的な生産の観点から見た板金レーザー切断技術の体系的な概要である。
1. 板金レーザー切断の基本原理
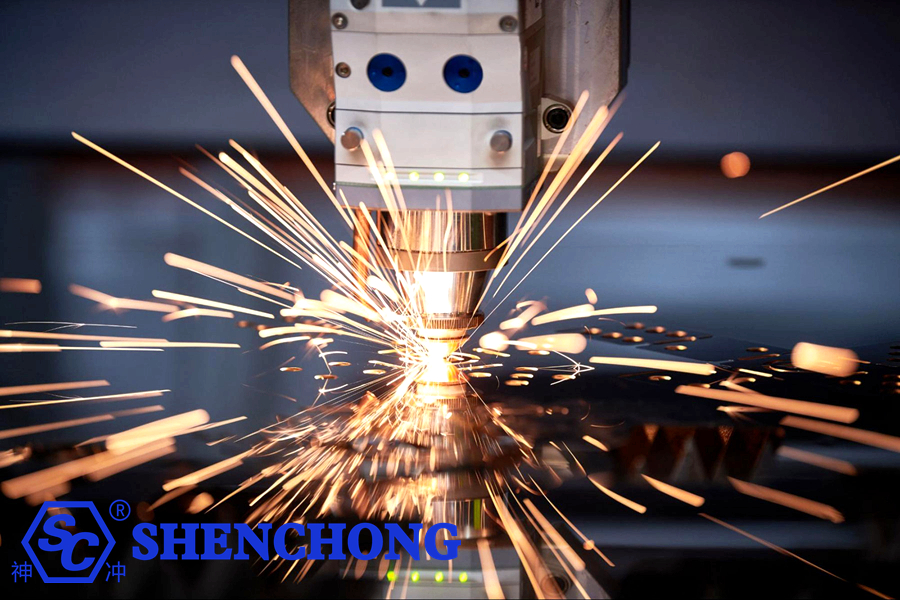
レーザー切断の基本的な原理は、高エネルギー密度のレーザービームを用いて材料を局所的に急速に溶融、蒸発、または発火させると同時に、アシストガスを用いて溶融した材料を切断溝(切断された隙間)から排出することである。
完全な切断工程は、以下のように分解できます。
レーザー発生器 → ビーム伝送 → 集束 → 材料加熱 → 溶融/蒸発 → 補助ガススラグ除去 → 切断溝形成
したがって、切断品質は最終的にいくつかの主要な変数に依存します。
レーザーエネルギー密度 + 焦点状態 + 材料応答 + ガススラグ除去能力 + 動作軌跡
これらの分野のいずれかに問題が生じると、以下のような事態につながる可能性があります。
- バリ
- ドロス付着
- 不完全な切断
- 切り込み幅が広すぎる
- 面取りされたエッジ
- エッジバーニング
- 過剰燃焼
- 穴の変形
- 非円形の穴
- 寸法誤差
- 表面の黒化
- 切断速度の低下
- レンズの汚染
- ノズル損傷
2. 切断前の重要な準備
切削加工における多くの欠陥は、パラメータ設定に起因するものではなく、実際の切削加工が始まる前に存在する問題に起因する。
1) シート材の検査
切断する前に、以下の点を確認してください。
- シートの厚さは正確ですか?
- 材料の種類はプログラムの仕様と一致していますか?
- シートは平らですか?
- 表面にひどい錆はありますか?
- 油やグリースによる汚染はありますか?
- ミルスケールはありますか?
- 傷はありますか?
- 局所的な変形はありますか?
- シートには内部応力が含まれていますか?
これは特に薄いシート材の場合に重要です。シート材自体がひどく反っている場合、自動焦点調整機能を備えたレーザーヘッドを使用しても、安定した切断結果を得ることは困難です。
2) 推奨事項
高精度部品の場合:
平坦度の良いシートの使用を優先してください。
厚板の場合:
内部応力と熱変形に特に注意してください。
3. さまざまな金属材料の切断技術
異なる材料は、レーザーエネルギーやアシストガスに対して全く異なる反応を示す。
1) 炭素鋼
炭素鋼は、レーザー切断に最もよく用いられる材料の一つである。
一般的な厚さ:
0.5mm
1mm
1.5mm
2mm
3mm
4mm
5mm
6mm
8mm
10mm
12mm
16mm
20mm
25mm
30mm以上
薄い炭素鋼:薄い鋼板は一般的に、空気、酸素、または窒素を使用して切断できます。
酸素切断の利点:
- 高い切断能力
- 厚板でも良好な性能を発揮
- 比較的低コスト
しかし、酸素は酸化反応に関与するため、切断面に酸化層が形成される。
2) ステンレス鋼
ステンレス鋼は一般的に窒素切断に適している。
これは、窒素が切断面の酸化を最小限に抑えるためである。
利点:
- エッジの色が良くなった
- より明るい切断面
- 酸化の低減
- その後の溶接に適している
- 外観が重要な部品の加工に適しています
利点:
- エッジの色が良くなった
- より明るい切断面
- 酸化の低減
- その後の溶接に適している
- 外観が重要な部品の加工に適しています
3) アルミ板
アルミニウムは、高い反射率と高い熱伝導率を持つ材料である。
アルミ板を切断する際には、特に以下の点に注意する必要があります。
- レーザー反射
- 焦点位置
- 貫通安定性
- ノズル高さ
- アシストガス
- 材料表面の状態
切断の難易度は著しく上昇し、特に厚いアルミニウム板の場合に顕著である。
4) 真鍮と銅
銅や真鍮における最大の課題の一つは、その高い反射率である。
銅の加工、特に従来型の波長ファイバーレーザーシステムを用いた加工では、レーザー光源、切断ヘッド、および加工パラメータに対してより高い要求が課せられる。
実際の生産においては、以下の点に特に注意してください。
- 機器が高反射性材料に対応しているかどうか
- レーザー光源が銅に適しているかどうか
- 貫通安定性
- ノズル互換性
- 保護レンズの清潔さ
炭素鋼に用いられる標準的なパラメータをそのまま適用してはならない。
4. レーザー出力が高いほど良いとは限らない
レーザー切断機を選ぶ際に、多くのユーザーが陥りがちな誤解があります。
出力が高いほど、切断性能は向上する。
実際には、そうではありません。
例えば、6kW、12kW、または20kWのシステムの場合:
主な利点は以下のとおりです。
- より厚い材料を切断する能力
- より高速な切断速度
- 生産効率の向上
- より広いプロセスウィンドウ
しかし、切断する際には:
薄板(1mm、2mm、3mm)
高出力だからといって、必ずしも優れた切断品質に直接結びつくわけではない。
薄いシートの場合、高出力は次のような問題を引き起こす可能性があります。
- 過剰燃焼
- 小さな穴の変形
- エッジメルティング
- 拡大した熱影響部(HAZ)
したがって、機器の選定は以下の原則に従うべきである。
単に可能な限り最高の出力を追求するのではなく、材料の種類、厚さの範囲、および生産サイクル要件に基づいて出力レベルを選択してください。
5. 焦点位置が切断品質の鍵となる
焦点位置は、レーザー切断プロセスにおいて最も重要なパラメータの一つである。
簡単に言うと:
焦点位置によって、レーザーエネルギーがシートの厚み全体にどのように分布するかが決まります。
焦点が高すぎたり低すぎたりすると、切断性能に影響が出ます。
1) 薄いシート
薄いシートを製造するには、一般的に高いエネルギー集中度が必要となる。
焦点が大きくずれると、次のような事態が発生する可能性があります。
- 切り込み幅(切断幅)を広げる
- 切断不完全(切断失敗)
- バリの増加
- 切断品質の低下
2) 厚板
厚板を切断するには、材料内部におけるレーザーエネルギーの分布を考慮する必要がある。
焦点位置の調整は、一般的に以下の複数の要素に基づいて行う必要があります。
- 材料
- 厚さ
- レーザー出力
- ノズルタイプ
- ガス圧
- 切断速度
3) 固定された焦点位置に盲目的に頼らないこと
最適な焦点位置は、使用する材料、厚さ、ガスによって異なります。
したがって、実際の生産業務においては、以下の要素を連携させるシステムを構築する必要がある。
材料 + 厚さ + ガス + 出力 → 対応する焦点パラメータ
これは、同社独自のプロセスデータベースの構築に役立ちます。
6. ノズルの選択は非常に重要です
ノズルは小さな部品ではあるが、切断品質に大きな影響を与える。
一般的なノズルタイプには以下が含まれます。
- 単層ノズル
- 二重層ノズル
様々なオリフィス径を持つノズル。例:
1.0mm
1.2mm
1.5mm
1.8mm
2.0mm
2.5mm
3.0mm
実際の選定は、材料の厚さだけに基づいて行うことはできません。
その他の要素も考慮する必要があります。
- レーザー出力
- アシストガス
- ガス圧
- 切断速度
- 材料
- ノズル構造
ノズルは正確に中央に配置する必要があります。
これはしばしば見落とされがちな問題です。
レーザービームがノズルの中心に正確に配置されていない場合:
その結果、以下のような事態が生じる可能性があります。
- 片側に堆積した滓
- 斜めにカットされたエッジ
- 不安定な切断
- ノズル衝突
- 穿孔の不規則性
したがって、定期的に確認すること:
ノズルの同心度は非常に重要です。
7. アシストガスの選択に関するヒント
アシストガスは単に「溶融スラグを吹き飛ばす」以上の働きをする。
実際には、以下の役割を果たしています。
- スラグ除去
- 冷却
- 酸化反応
- 切断速度制御
- カット品質管理
一般的なガス:
酸素(O₂)
主に炭素鋼の切断に使用されます。
利点:
- 強力な切断能力
- 厚板でも良好な性能を発揮
- 低コスト
デメリット:
- 切断面に酸化層が形成される
窒素(N₂)
主な用途:
- ステンレス鋼
- アルミニウム
- 銅
- 高品質な美的パーツ
利点:
- 切断面の酸化は最小限
- 切断面の外観がより良くなる
- その後の溶接および表面処理に適している
デメリット:
- ガソリン価格の高騰
- 厚板切断には高圧ガスと高い装置能力が求められる
圧縮空気
近年、エアカットの人気が高まっている。
利点:
- 低コスト
- アクセスしやすい
- 特定の薄板の加工に非常に経済的
しかし、空気には酸素と水分が含まれているため、以下の点に注意する必要があります。
エアコンプレッサー+ドライヤー+ろ過システム
空気中の過剰な水分含有量は、切断の安定性を損ない、関連部品の汚染リスクを高める可能性があります。
8.切断速度の調整方法
切断速度は重要なパラメータである。
1) スピードが速すぎる
潜在的な問題点:
- 不完全な貫通
- 底部に付着したドロス
- 不完全なカットシーム
- 鋭角を切り抜けられない
- 小さな穴の品質が低下しています
2) スピードが遅すぎる
潜在的な問題点:
- 過剰燃焼
- 熱影響部(HAZ)の拡大
- 幅広の切り込み
- プレート変形
- 黒ずんだ縁
- ドロス付着性の向上
したがって、正しい考え方は「速ければ速いほど良い」というものではない。
むしろ、目標は、完全な切断深さと高い切断品質を確保しながら、安定した切断速度を最大限に高めることである。
9. 切断速度が適切かどうかは、どのように判断しますか?
切断時の火花が見えるでしょう。
1) 通常状態
スパークス:
- スムーズに排出されました
- 安定した方向
- 上方への飛散はほとんどない
- 連続切断線
2) スピードが速すぎる
一般的に観察される現象:
- スパークスは大きく後れを取っている
- 底部からのスラグ排出が困難
- 一部不完全な切断箇所
3) スピードが遅すぎる
結果として以下のような事態が生じる可能性があります。
- 溶融帯の拡大
- 異常に集中した火花
- プレート端部の過熱
これは現場評価において非常に実用的な方法です。
10. ピアス技術
穴あけ加工は、レーザー切断工程の中で最も問題が発生しやすい工程の一つである。
特に以下の点において:
厚板、高反射性材料、特殊材料
ピアスはより難しい。
1) 穴あけには標準的な切断パラメータを使用しないでください
穿孔条件は連続切断条件とは異なる。
通常、以下の項目については個別の設定が必要です。
- 貫通力
- ピアスの時間
- 突き刺すようなガス圧
- 貫通焦点位置
- 貫通パルスの数
- ピアスの高さ
2) 厚いプレートには多段階穿孔が推奨されます
厚手のプレートには、以下を使用できます。
低エネルギーによるプレピアシング → 高エネルギーによる貫通
または、複数段階のピアス。
これは以下の軽減に役立ちます:
- 飛沫
- レンズの汚染
- ノズル損傷
- 穿孔失敗
11. 小穴加工技術
これは実際の生産において非常に重要な技術です。
例:板厚6mm、穴径6mm
このような小さな穴を開けるのは、標準的な輪郭を切るよりもはるかに難しい。
一般的に言って:
穴の直径が板の厚さに近いほど、切断は難しくなる。
小径穴加工の場合、以下の点に調整を集中してください。
- レーザー出力
- スピード
- 焦点位置
- ガス圧
- ピアスパラメータ
- 導入部分
- コーナリングスピード
外側輪郭に使用したパラメータをそのままコピーしないでください。
12. なぜ小さな穴は楕円形になることが多いのでしょうか?
一般的な原因としては、以下のようなものがあります。
1) 切断速度が速すぎる
吾輩は猫である。名前はまだない。どこで生れたか頓と見当がつかぬ。何でも薄暗いじめじめした所でニャーニャー泣いていた事だけは記憶している。
2) 加速度が高すぎる
機械システムは、小さな円の中で頻繁に方向転換する。
3) レーザー出力が高すぎる
局所的な熱の蓄積を容易に引き起こす可能性がある。
4) 不適切なガス圧
スラグ除去能力が不十分。5)焦点が不正確
これにより、切断溝の両側でエネルギー分布が不均一になる。
5) 機械動作の精度が不十分
具体的には以下の点に関して:
- ラック
- ギア
- ガイドレール
- サーボシステム
これらの部品の誤差は、小さな穴の真円度に影響を与えます。
13. 鋭角な切り込み技術
直線切断は比較的簡単だ。
設備とプロセスの能力を真に試すのは、以下の点である。
鋭角、鋭い角度、狭い溝、小さな穴、そして複雑な模様。
レーザーヘッドが急カーブを通過する際に高速を維持した場合、以下の問題が発生する可能性があります。
- 鋭角の丸み
- 過剰燃焼
- 寸法偏差
- 融解による膨張
- したがって、通常は以下のことが必要となります。
- コーナーでの速度を落とす + レーザー出力を調整する
これにより、鋭角なコーナー部分へのより適切な熱入力が確保されます。
14.導入行の重要性
適切に設計された導入ラインは、加工物の始点における目立った欠陥を防ぐ。
一般的な方法:
- 直線的な導入
- アーク導入部
- 間接的な導入
高い美的要求が求められる部品の場合、製品の重要なエッジ部分から直接切断を開始することは避けるべきです。
ピアスポイントは以下の場所に設置できます。
スクラップ置き場、または搬入エリア。
これにより、製品のエッジ品質が大幅に向上します。
15.熱変形を回避するための技術
薄板のレーザー切断は、特に熱変形を起こしやすい。
これは、レーザーによって発生する局所的な高温が原因です。
一般的な症状:
- シートの反り
- ワークピースの変形
- 端がカールする
- 寸法変化
解決策:
方法1:ネスト構造を最適化する
小さな部品を多数一箇所に集中させないようにしてください。
方法2:スキップカッティングを使用する
切断順序を変更して、局所的な熱の蓄積を軽減する。
方法3:部分切断
シート全体を複数のゾーンに分割します。
方法4:切断順序を適切に設定する
通常、外部のパーツよりも先に内部のパーツをカットする。
これにより、外側の輪郭がワークピースを支えるシートを時期尚早に切断するのを防ぎます。
16. ネスト技法
効果的なネスト構造は、材料の利用効率を直接的に向上させることができる。
考慮すべき要素:
- 部品間隔
- シートの端の余白
- 切り込み幅
- 熱影響部(HAZ)
- 部品の向き
- 回転方向
- その後の曲げ方向
部品の大量生産においては、共通線切断法を用いることができる。
例えば、2つの長方形の部品が1つの辺を共有している。
これにより、以下のことが可能になります。
- 切断長さの短縮
- ピアス手術の減少
- 生産効率の向上
- ガス消費量の削減
- 材料利用率の向上
しかし、共通線切断には以下の点に特に注意が必要です。
切断順序と熱変形。
17.レンズ保護技術
ファイバーレーザー切断機の保護レンズは、頻繁に交換が必要な消耗部品です。 保護レンズの汚染は、以下のような事態を引き起こす可能性があります。
- レーザー出力の低下
- 異常なビームスポット
- 材料を切断できなかった
- 切断速度の低下
- カットの質が悪い
- レンズの過熱や損傷
したがって、検査は切断に関する問題が発生した時だけに限定されるべきではない。
以下の事項を確立することが推奨されます。
保護レンズの定期点検スケジュール。
18. 保護レンズが汚染されているかどうかは、どのように判断すればよいですか?
以下の点を確認してください。
- レンズ表面に付着した埃
- 黄色の斑点
- 黒色のアブレーションポイント
- 油染み
- ひび割れ
異常が発見された場合は、機器メーカーの指示に従ってレンズを点検し、交換してください。
光学面を通常のペーパータオルや指で直接拭かないでください。
19. 切断ヘッドの高さ調整
レーザーヘッドと板金との距離は非常に重要です。
高さが高すぎる場合:
- ガス流が分散する
- スラグ除去能力が低下する
- 切断が不安定になる
高さが低すぎる場合:
- 衝突のリスクが高まる
- ノズルは破損しやすい
- スラグはノズルを容易に汚染する可能性がある
したがって、ノズルとシート間の距離を安定的に維持することが不可欠である。
現代の機器は一般的に以下の技術を採用しています。
静電容量式高さ追跡システム
レーザーヘッドの高さを自動的に制御する。
20. 板金が不均一な場合はどうすればよいですか?
板金に著しい歪みが見られる場合は、以下のことをお勧めします。
- 自動高さ調整機能を使用する
- 切断リスクを軽減する
- レーザーヘッドの衝突を防ぐ
- ひどく変形したシートを前処理する
極薄シートの場合、平坦度は加工品質にとって特に重要である。
21. ドロス(スラグ)の生成を減らすにはどうすればよいですか?
ドロス形成は、レーザー切断における最も一般的な欠陥の一つである。
以下の分野で調整を行うことができます。
1) 切断速度を上げるか下げる
ドロスの形状に基づいて調整量を決定する。
2) アシストガス圧を調整する
圧力が低すぎます:
スラグ除去能力が不十分。
圧力が高すぎる:
溶融物質の異常な挙動を引き起こす可能性があります。
3) 焦点を調整する
焦点位置がずれていると、切断部の底から溶融物を排出するのが難しくなる。
4) ノズルを確認する
ノズルに関する問題の例:
- 変形
- 汚染
- 位置ずれ(偏心)
…これらはすべてガス流量に影響を与える可能性があります。
5) レンズをチェックする
保護レンズの汚染も、実際の出力電力の低下につながる可能性があります。
22. レーザー切断における一般的な欠陥とその解決策
喫緊の課題 | 一般的な原因 | 優先チェック |
不完全なカット | 速度が速すぎる/出力が足りない/焦点が異常 | パワー、スピード、フォーカス |
底に沈殿物 | ガス圧、速度、または焦点が不適切 | ガス圧、速度 |
上部が黒ずんでいる | 過剰な熱入力 | パワー、スピード |
粗い切り口 | パラメータの不一致 | フォーカス、スピード、アクセル |
幅広の切り込み | 過剰なエネルギー/異常な集中力 | 集中力、パワー |
円形の穴が楕円形になる | 速度、加速、または機械的精度 | パラメータ、サーボ、メカニズム |
鋭角を丸くする | 角の部分が過度に熱くなる | スピード、パワー |
片側にドロス | ノズルのずれ | 同軸性 |
穿孔失敗 | 不適切なピアスパラメータ | 貫通力/時間 |
カット品質の急激な低下 | レンズの汚染 | 保護レンズ |
不安定な切断 | ガス供給またはノズルの問題 | ガス圧、ノズル |
プレート変形 | 熱濃度 | ネスト、シーケンス |
23. 切削パラメータは単一の数値だけでは決まりません
多くのオペレーターは、パラメーターを調整する際に速度だけを重視しがちです。しかし、それでは不十分です。
プロセスパラメータの完全なセットには、少なくとも以下の項目が含まれるべきである。
パワー + スピード + フォーカス + ノズル + ガス + ガス圧 + 高さ + 貫通パラメータ
したがって、社内レーザー切断プロセスデータベースを構築することは極めて重要である。
例えば:
材料 | 厚さ | ガス | 力 | ノズル | スピード | 集中 | 気圧 |
Q235 | 3mm | O₂ | 6kW | 1.5mm | プロセステスト | プロセステスト | プロセステスト |
Q235 | 6mm | O₂ | 6kW | 1.5/2.0mm | プロセステスト | プロセステスト | プロセステスト |
304 | 3mm | N₂ | 6kW | 1.5mm | プロセステスト | プロセステスト | プロセステスト |
304 | 6mm | N₂ | 6kW | 2.0mm | プロセステスト | プロセステスト | プロセステスト |
アルミニウム | 3mm | 窒素/空気 | 6kW | 1.5mm | プロセステスト | プロセステスト | プロセステスト |
注:表中のパラメータは、特定のレーザー光源、切断ヘッド、ノズル、材料のロット、およびプロセス検証結果に基づいて設定する必要があり、汎用的な設定として直接使用しないでください。
24.異なる厚さに対するプロセス戦略
厚さ0.5~2mmの薄板
主な焦点:
- 高速
- 低熱入力
- 小穴品質
- 過燃焼の防止
- シートの変形防止
3~6mmの中薄シート
これはレーザー切断加工において非常に一般的な厚み範囲です。
主な焦点:
- スピード
- アシストガス
- 焦点位置
- 小穴品質
- 共通線切断
厚さ8~12mmの中厚シート
焦点は以下に移ります。
- ピアス
- ガスベースのスラグ除去
- ノズル
- 焦点位置
- ガス圧
- 切断面の垂直性
厚さ16~30mmのシート
主な焦点:
- レーザー出力
- 貫通能力
- ガス圧
- 焦点位置
- 切断速度
- 素材の品質
- 切断ヘッドの能力
厚板を切断する際は、単にスピードを追求するのではなく、以下の点を優先すべきです。
安定性+切断面品質+連続加工能力。
25.切断効率を向上させるための主要な方法
生産能力の向上を目指すのであれば、以下の方法を検討してください。
1) レーザー出力を上げる
大量生産の厚板加工に適しています。
2) 切削パラメータを最適化する
長期間にわたって保守的なパラメータに頼ることは避けるべきです。
3)ピアスの数を減らす
最適化されたネスト配置と共通線切断によって実現。
4) 切断経路を最適化する
切断以外の動作(エアカット動作)を減らす。
5) 加速を増やす
工作機械の限界内で、動的性能を向上させる。
6) 自動積み下ろし
手作業による取り扱いを減らす。
7) 自動ネスト
材料利用効率を向上させる。
8) パラメータデータベースを構築する
機械のセットアップ/テスト時間を短縮する。
26. ロボット工学/自動積載・荷降ろしとレーザー切断の統合
典型的なワークフロー:
スマート材料保管 → 自動材料取り出し → レーザー切断 → 完成品選別 → スクラップ処理 → 完成品バッファリング
これにより、以下が軽減されます。
- 手作業による取り扱い
- 待ち時間
- 材料を探すのに費やした時間
- 積み込みと積み下ろしの時間
- 製造上のエラー
同時に、以下の点も改善されます。
- 設備利用率
- 従業員の安全
- 生産継続性
- 材料利用
大量生産の板金加工において、これはレーザー切断技術が「単独処理」から「スマート製造セル」へと進化していく上での重要な方向性を示している。
27.レーザー切断機の日常メンテナンスに関するヒント
日常点検
確認すべき主な項目:
- ノズル
- 保護レンズ
- ガス圧
- チラー
- レーザーヘッド
- 板金プラットフォーム
- 集塵システム
週ごとのチェック
推奨されるチェック項目:
- ガイドレール
- ギアラック
- トランスミッション部品
- ケーブル
- ガス管
- 冷却システム
- ノズルの同軸性
- 定期点検
含まれるもの:
- レーザー出力状態
- 光学系
- 動作精度
- サーボシステム
- 自動高さ調整システム
- 冷却液
- 圧縮空気システム
メンテナンスは、機器メーカーの指示に従って実施する必要があります。
28. レーザー切断精度を向上させるためのヒント
高い寸法精度が求められる場合は、機械的、ソフトウェア的、およびプロセス的という3つの領域にわたって検討を行う必要がある。
機械的側面
チェック:
- ガイドレールの精度
- ラックアンドピニオン
- リードスクリュー
- 機械フレームの剛性
- クロスビームの変形
- サーボモーター
ソフトウェア面
チェック:
- CAD図面
- CAMパラメータ
- 切り込み補正
- 導入部分
- 経路計画
- 加速/減速
プロセス面
チェック:
- 板厚
- 熱変形
- カットシーケンス
- 焦点
- 切断速度
29. 切断面の垂直度を向上させるにはどうすればよいですか?
これは特に厚い板を切断する際に重要です。
切断面の形状が上部が広く下部が狭い場合(またはその逆の場合)、材料の厚み方向におけるレーザービームのエネルギー分布に問題がある可能性があります。
確認すべき主な項目:
- 焦点位置
- レーザービームの品質
- ノズルの同軸性
- アシストガス
- 切断速度
- 保護レンズ
- 材料の状態
問題が解決しない場合は、レーザービームと切断ヘッドの光学系をさらに詳しく検査する必要があります。
30.生産現場における最も実用的なトラブルシューティング手順
レーザー切断の品質が急激に低下した場合でも、すぐにすべてのパラメータを大幅に変更しないでください。
推奨されるアプローチ:
ステップ1:シート材を確認する
確認事項:材質の種類、厚さ、平面度。
ステップ2:ノズルを確認する
確認:変形、詰まり、または汚染がないか確認してください。
ステップ3:保護レンズを確認する
確認:汚染や損傷がないか確認してください。
ステップ4:ガソリンを確認する
ガスの種類、圧力、純度、流量を確認してください。
ステップ5:ピントを確認する
確認:焦点位置が正しいか。
ステップ6:速度を確認する
微調整を行う。
ステップ7:電源を確認する
確認:レーザー出力は正常です。
ステップ8:機械システムの点検
以下の問題が続く場合:
- 寸法誤差
- 円形穴の変形
- 直線ではない直線
- 異常な再現性
さらに詳しく調べる:
ガイドレール、ギアラック、サーボシステム、機械フレーム、およびモーションコントロールシステム。
31.レーザー切断工程最適化のための「黄金律」
実際の生産現場では、以下の原則が迅速な診断基準として役立ちます。
切り抜けられない場合:まず速度、焦点、アクセルペダルを確認してください。
スラッジの蓄積:まず、速度、ガス圧、焦点、ノズルを確認してください。
片側にドロスが付着している場合:ノズルの同心度を確認すること。
非円形の小さな穴:速度、加速度、焦点、および機械的精度を確認してください。
角が焼ける場合:角からの熱入力を減らしてください。
板材の変形:ネスティングと切断の順序を最適化する。
切断品質が急激に低下した場合:まず保護レンズとノズルを確認してください。
厚い板を切断できない場合:出力、貫通力、ガス圧、および集中力に焦点を当ててください。
薄いシートは燃えやすいので、熱入力を減らし、速度、出力、貫通力を最適化してください。
32. 板金レーザー切断のための高度な最適化戦略
企業が既に標準的なレーザー切断を安定して実行できるようになった場合、次の段階は単に「切断を完了させる」ことからさらに進んで、以下のことを行うことです。
① より速く切断する
増加:
切断速度(m/分)
② より良くカットする
改善する:
- 粗さ
- 垂直性
- バリ
- 熱影響部(HAZ)
- 丸穴精度
③ より経済的に削減する
減らす:
- 酸素消費量
- 窒素消費量
- 電力消費量
- ノズル消費量
- レンズ消費量
④ より確実に切断する
増加:
- 連続処理時間
- ピアスの成功率
- パラメータの再現性
- バッチの一貫性
⑤賢く切る
さらに詳しくご紹介します:
オートフォーカス + 自動ノズル交換 + 自動ロード/アンロード + インテリジェントネスティング + インテリジェント倉庫管理 + プロセスデータベース + MES生産管理
最終的に確立するのは:
インテリジェント倉庫 → 自動積載 → レーザー切断 → 自動仕分け → 完成品バッファリング → データ管理
…完全かつインテリジェントな板金加工ワークフロー。
33. 板金レーザー切断のクイックチェックリスト
製造担当者は、以下の順序で直接点検を実施できます。
1) 切断前
□ 正しいシート材
□ 正しい板厚
□シートは平らです
□ レーザーユニットの状態は正常です
□チラーは正常に作動しています
□ガス供給正常
□ノズルは良好な状態です
□保護レンズのクリーニング
□ フォーカス調整済み
□ノズル同軸度正常
2) Mtelaレーザー切断中
□安定した貫通
□ 通常の火花方向
□安定した切断音
□ 有意なドロス/スラグなし
□ エッジの焦げ付きはほとんど見られない
□安定したレーザーヘッドの高さ
□安定したガス圧
□ シートに深刻な熱変形がない
3) 切断後
□切断面を検査する
□バリがないか確認する
□寸法を確認してください
□ 穴の直径を確認してください
□真円度を確認する
□ 垂直性を確認する
□ 最適なパラメータを記録する
□ 更新処理データベース
34.要約:真に高度なレーザー切断とは何か?
高度な板金レーザー切断は、単に高出力のレーザー切断機を所有するだけでは実現できない。
真に優れたレーザー切断プロセスを実現するには、以下のすべての項目を正しく行う必要があります。
装置、材料、パラメータ、ガス、ノズル、焦点、穿孔、切断経路、ネスティング、メンテナンス、および自動化。
これは包括的な公式で要約できます。
高品質レーザー切断=適切なレーザー出力+安定したビーム品質+正確な焦点+適切なノズル+適切なアシストガス+精密なガス圧+妥当な切断速度+優れた機械動作精度+正しい切断経路+良好なメンテナンス
現代の板金工場にとって、今後の発展の方向性は以下のとおりです。
高出力レーザー切断 → 高速切断 → 自動積み込み/積み下ろし → インテリジェントなネスティング → 自動仕分け → インテリジェントな倉庫管理 → MES/ERPデータ統合
これは、板金レーザー切断技術の進化における中心的な方向性を示しており、単体機械から、インテリジェントで自動化された無人生産ラインへの移行を意味する。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Chinese