Spis treści
Cięcie laserowe metalu to proces, który może wydawać się tak prosty, jak „ustawienie parametrów i cięcie”, ale w rzeczywistości wiąże się z wieloma czynnikami: mocą lasera, położeniem ogniska, dyszą, gazem wspomagającym, ciśnieniem gazu, prędkością cięcia, rodzajem materiału, grubością, stanem powierzchni, ścieżką optyczną, soczewkami, systemem chłodzenia i dokładnością ruchu maszyny.
Dotyczy to w szczególności laserów światłowodowych. Wraz ze wzrostem mocy z 3 kW, 6 kW i 12 kW do 20 kW, 30 kW i więcej, samo zwiększenie mocy nie gwarantuje jakości cięcia. Osiągnięcie prawdziwie wysokiej jakości i wysokiej wydajności cięcia wymaga stworzenia kompleksowego systemu procesowego, który integruje materiał, moc, punkt ogniskowy, dyszę, gaz, prędkość, ciśnienie i ścieżkę cięcia.
Poniżej przedstawiono systematyczne podsumowanie technik cięcia laserowego blach z perspektywy praktycznej produkcji.
1. Podstawowa logika laserowego cięcia blachy
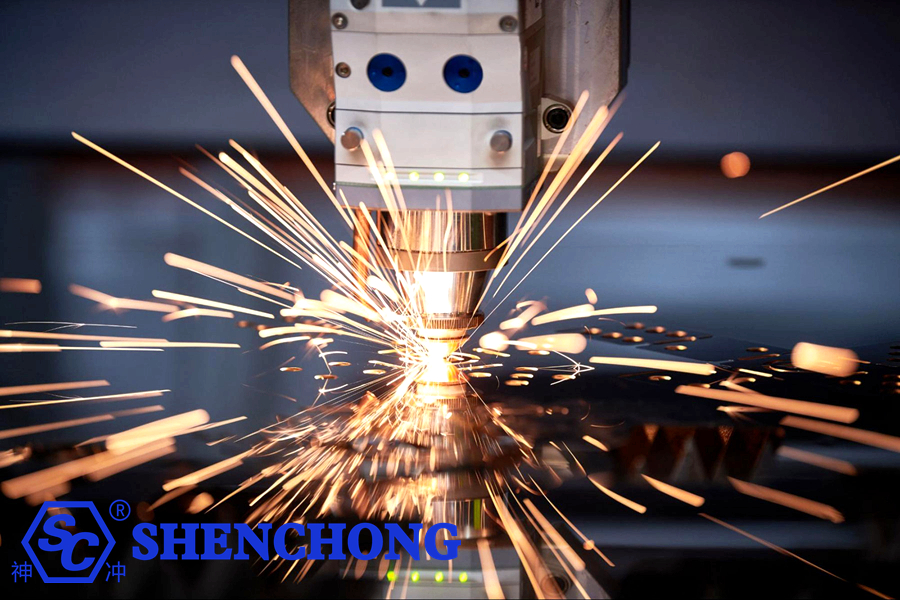
W swojej istocie cięcie laserowe polega na wykorzystaniu wiązki laserowej o dużej gęstości energii w celu szybkiego topienia, odparowywania lub miejscowego zapłonu materiału, przy jednoczesnym użyciu gazu wspomagającego w celu wydalenia stopionego materiału z nacięcia (szczeliny cięcia).
Kompletny proces cięcia można podzielić w następujący sposób:
Generator laserowy → Transmisja wiązki → Ogniskowanie → Nagrzewanie materiału → Topienie/odparowywanie → Usuwanie żużlu gazowego → Formowanie szczeliny
W związku z tym jakość cięcia ostatecznie zależy od kilku podstawowych zmiennych:
Gęstość energii lasera + Stan ogniskowy + Odpowiedź materiału + Możliwość usuwania żużlu gazowego + Trajektoria ruchu
Problemy w którymkolwiek z tych obszarów mogą prowadzić do:
- Zadziory
- Przyczepność żużla
- Niekompletne cięcie
- Nadmierna szerokość nacięcia
- Ścięte krawędzie
- Wypalanie krawędzi
- Przepalenie
- Deformacja otworu
- Otwory niekołowe
- Błędy wymiarowe
- Czernienie powierzchni
- Zmniejszona prędkość cięcia
- Zanieczyszczenie soczewki
- Uszkodzenie dyszy
2. Krytyczne przygotowania przed cięciem
Wiele wad cięcia nie wynika z ustawień parametrów, ale z problemów, które pojawiły się jeszcze przed rozpoczęciem samego procesu cięcia.
1) Kontrola materiału arkuszowego
Przed cięciem sprawdź następujące rzeczy:
- Czy grubość blachy jest prawidłowa?
- Czy typ materiału odpowiada specyfikacjom programu?
- Czy arkusz jest płaski?
- Czy występuje silna rdza powierzchniowa?
- Czy występuje zanieczyszczenie olejem lub smarem?
- Czy występuje zgorzelina?
- Czy są jakieś rysy?
- Czy występują lokalne odkształcenia?
- Czy arkusz zawiera naprężenia wewnętrzne?
Jest to szczególnie ważne w przypadku cienkich blach. Jeśli sama blacha jest mocno wypaczona, uzyskanie powtarzalnych rezultatów cięcia jest trudne, nawet przy użyciu głowicy laserowej wyposażonej w automatyczne ogniskowanie.
2) Zalecenia
W przypadku części o wysokiej precyzji:
Należy priorytetowo traktować stosowanie arkuszy o dobrej płaskości.
W przypadku grubych płyt:
Należy zwrócić szczególną uwagę na naprężenia wewnętrzne i odkształcenia termiczne.
3. Techniki cięcia różnych materiałów metalowych
Różne materiały reagują odmiennie na energię lasera i gazy wspomagające.
1) Stal węglowa
Stal węglowa jest jednym z materiałów najczęściej poddawanych cięciu laserowemu.
Typowe grubości:
0,5 mm
1 mm
1,5 mm
2mm
3 mm
4 mm
5 mm
6 mm
8 mm
10 mm
12 mm
16 mm
20 mm
25 mm
30 mm i więcej
Cienka stal węglowa: Cienkie arkusze można na ogół ciąć przy użyciu powietrza, tlenu lub azotu.
Zalety cięcia tlenowego:
- Wysoka wydajność cięcia
- Dobra wydajność na grubych płytach
- Relatywnie niski koszt
Ponieważ jednak w reakcji utleniania bierze udział tlen, na krawędzi cięcia tworzy się warstwa tlenku.
2) Stal nierdzewna
Stal nierdzewna ogólnie rzecz biorąc lepiej nadaje się do cięcia azotem.
Dzieje się tak, ponieważ azot minimalizuje utlenianie na krawędzi cięcia.
Zalety:
- Lepszy kolor krawędzi
- Jaśniejsza powierzchnia cięcia
- Zredukowane utlenianie
- Nadaje się do późniejszego spawania
- Nadaje się do obróbki części, w których wygląd ma znaczenie
Zalety:
- Lepszy kolor krawędzi
- Jaśniejsza powierzchnia cięcia
- Zredukowane utlenianie
- Nadaje się do późniejszego spawania
- Nadaje się do obróbki części, w których wygląd ma znaczenie
3) Blachy aluminiowe
Aluminium jest materiałem charakteryzującym się wysokim współczynnikiem odbicia i wysoką przewodnością cieplną.
Podczas cięcia blach aluminiowych należy zwrócić szczególną uwagę na:
- Odbicie laserowe
- Pozycja ogniskowa
- Stabilność przebicia
- Wysokość dyszy
- Gaz wspomagający
- Stan powierzchni materiału
Trudność cięcia znacznie wzrasta, zwłaszcza w przypadku grubych płyt aluminiowych.
4) Mosiądz i miedź
Jednym z największych wyzwań związanych z miedzią i mosiądzem jest ich wysoki współczynnik odbicia.
Obróbka miedzi — zwłaszcza przy użyciu tradycyjnych systemów laserów światłowodowych — stawia wyższe wymagania dotyczące źródła lasera, głowicy tnącej i parametrów procesu.
Podczas rzeczywistej produkcji należy zwrócić szczególną uwagę na:
- Czy sprzęt obsługuje materiały o wysokim współczynniku odbicia
- Czy źródło lasera nadaje się do miedzi
- Stabilność przebicia
- Kompatybilność dysz
- Czystość soczewki ochronnej
Nie należy stosować wyłącznie standardowych parametrów stosowanych dla stali węglowej.
4. Większa moc lasera nie zawsze jest lepsza
Wielu użytkowników popełnia powszechny błąd przy wyborze urządzenia do cięcia laserowego:
Im większa moc, tym lepsza wydajność cięcia.
W rzeczywistości tak nie jest.
Na przykład w przypadku systemów 6 kW, 12 kW lub 20 kW:
Zalety polegają przede wszystkim na:
- Możliwość cięcia grubszych materiałów
- Wyższe prędkości skrawania
- Większa wydajność produkcji
- Szersze okno procesu
Jednakże podczas cięcia:
Cienkie arkusze (1mm, 2mm, 3mm)
Duża moc nie zawsze bezpośrednio przekłada się na lepszą jakość cięcia.
W przypadku cienkich arkuszy wysoka moc może nawet powodować takie problemy, jak:
- Przepalenie
- Deformacja małych otworów
- Topienie krawędzi
- Powiększona strefa wpływu ciepła (HAZ)
Dlatego dobór sprzętu powinien odbywać się zgodnie z następującą zasadą:
Wybierz poziom mocy na podstawie rodzaju materiału, zakresu grubości i wymagań cyklu produkcyjnego, a nie po prostu kieruj się najwyższą możliwą mocą.
5. Pozycja ogniskowa kluczem do jakości cięcia
Pozycja ogniskowa jest jednym z najważniejszych parametrów procesu cięcia laserowego.
Mówiąc prościej:
Położenie ogniska decyduje o tym, jak energia lasera jest rozprowadzana na grubości blachy.
Jeśli ostrość będzie ustawiona zbyt wysoko lub zbyt nisko, wydajność cięcia będzie obniżona.
1) Cienkie arkusze
Cienkie arkusze wymagają na ogół dużej koncentracji energii.
Jeśli ostrość widzenia ulegnie znacznemu odchyleniu, może to doprowadzić do:
- Poszerzona szczelina (szerokość cięcia)
- Niepełne cięcie (nieprzecięcie)
- Zwiększona ilość zadziorów
- Obniżona jakość cięcia
2) Grube płyty
Cięcie grubych blach wymaga uwzględnienia sposobu rozprowadzania energii lasera w materiale.
Zazwyczaj zmiany położenia ogniska muszą być dokonywane na podstawie kombinacji następujących czynników:
- Tworzywo
- Grubość
- Moc lasera
- Typ dyszy
- Ciśnienie gazu
- Prędkość cięcia
3) Nie polegaj ślepo na ustalonej pozycji ogniskowej
Optymalna pozycja ogniskowa zmienia się w zależności od materiału, grubości i użytego gazu.
Dlatego też rzeczywiste operacje produkcyjne powinny ustanowić system łączący:
Materiał + Grubość + Gaz + Moc → Odpowiednie parametry ogniskowe
Pomaga to w budowaniu własnej bazy danych procesów przedsiębiorstwa.
6. Wybór dyszy ma kluczowe znaczenie
Mimo że dysza jest niewielkim elementem, ma ona znaczący wpływ na jakość cięcia.
Do najpopularniejszych typów dysz należą:
- Dysze jednowarstwowe
- Dysze dwuwarstwowe
Dysze o różnych średnicach otworów Na przykład:
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
Dokonanie właściwego wyboru nie może być dokonane wyłącznie na podstawie grubości materiału.
Należy również wziąć pod uwagę inne czynniki:
- Moc lasera
- Gaz wspomagający
- Ciśnienie gazu
- Prędkość cięcia
- Tworzywo
- Struktura dyszy
Dysza musi być dokładnie wyśrodkowana.
Jest to kwestia często pomijana.
Jeżeli wiązka lasera nie jest dokładnie wyśrodkowana w dyszy:
Może to spowodować:
- Nagromadzenie żużlu po jednej stronie
- Ukośne krawędzie cięcia
- Niestabilne cięcie
- Kolizje dysz
- Nierówności przekłuwania
Dlatego należy regularnie sprawdzać:
Koncentryczność dyszy jest kwestią kluczową.
7. Wskazówki dotyczące wyboru gazu wspomagającego
Gaz wspomagający robi więcej niż tylko „wydmuchuje stopiony żużel”.
W rzeczywistości odgrywa rolę w:
- Usuwanie żużla
- Chłodzenie
- Reakcje utleniania
- Kontrola prędkości cięcia
- Kontrola jakości cięcia
Typowe gazy:
Tlen (O₂)
Stosowane głównie do cięcia stali węglowej.
Zalety:
- Mocne możliwości cięcia
- Dobra wydajność na grubych płytach
- Niski koszt
Wady:
- Na krawędzi cięcia tworzy się warstwa utleniona
Azot (N₂)
Stosowany głównie do:
- Stal nierdzewna
- Aluminium
- Miedź
- Wysokiej jakości części estetyczne
Zalety:
- Minimalne utlenianie na krawędzi cięcia
- Lepszy wygląd powierzchni cięcia
- Nadaje się do późniejszego spawania i obróbki powierzchni
Wady:
- Wyższy koszt gazu
- Cięcie grubych blach wymaga wysokiego ciśnienia gazu i wydajnego sprzętu
Sprężone powietrze
Cięcie powietrzne zyskuje ostatnio coraz większą popularność.
Zalety:
- Niski koszt
- Łatwo dostępny
- Bardzo ekonomiczny do obróbki niektórych cienkich blach
Ponieważ jednak powietrze zawiera tlen i wilgoć, należy zwrócić uwagę na:
Kompresor powietrza + osuszacz + system filtracji
Nadmierna wilgotność powietrza może negatywnie wpłynąć na stabilność cięcia i zwiększyć ryzyko zanieczyszczenia podzespołów.
8. Jak dostosować prędkość cięcia?
Prędkość skrawania jest parametrem krytycznym.
1) Prędkość jest zbyt duża
Potencjalne problemy:
- Niepełna penetracja
- Przyczepność żużla na dole
- Niekompletny szew cięty
- Niemożność przejechania przez ostre narożniki
- Obniżona jakość małych otworów
2) Prędkość jest zbyt wolna
Potencjalne problemy:
- Przepalenie
- Zwiększona strefa wpływu ciepła (HAZ)
- Poszerzona szczelina cięcia
- Deformacja płyty
- Zaciemnione krawędzie
- Zwiększona przyczepność żużla
Dlatego prawidłowe podejście nie polega na myśleniu „im szybciej, tym lepiej”.
Zamiast tego celem jest maksymalizacja stabilnej prędkości cięcia przy jednoczesnym zapewnieniu pełnej penetracji i wysokiej jakości cięcia.
9. Jak ustalić, czy prędkość skrawania jest odpowiednia?
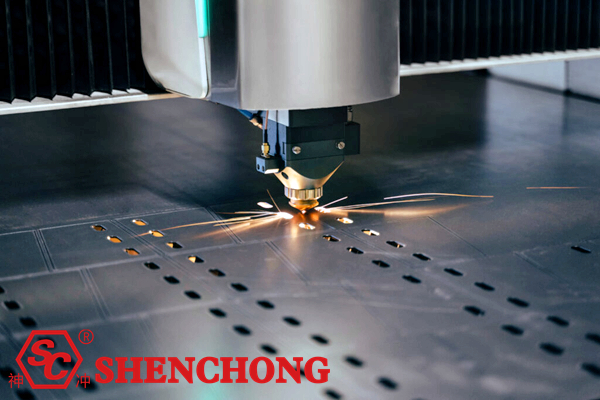
Można zaobserwować iskry powstające podczas cięcia.
1) Stan normalny
Iskry:
- Rozładowano bezproblemowo
- Stabilny kierunek
- Brak znaczącego rozprysku wstecznego w górę
- Ciągła linia cięcia
2) Zbyt duża prędkość
Typowo obserwowane:
- Sparks znacznie odstają
- Trudności z odprowadzaniem żużla z dna
- Niepełne cięcie w niektórych obszarach
3) Zbyt mała prędkość
Może to spowodować:
- Rozszerzona strefa stopiona
- Nienormalnie skoncentrowane iskry
- Przegrzanie krawędzi płyty
Jest to bardzo praktyczna metoda oceny na miejscu.
10. Techniki przekłuwania
Przekłuwanie jest często tym etapem cięcia laserowego, który może wiązać się z największą liczbą problemów.
Szczególnie w przypadku:
Grube płyty, materiały o wysokim współczynniku odbicia światła i materiały specjalne
Przekłuwanie jest trudniejsze.
1) Nie należy stosować standardowych parametrów cięcia do przekłuwania
Warunki przebijania różnią się od warunków ciągłego cięcia.
Osobne ustawienia są zazwyczaj wymagane w przypadku:
- Moc przebijania
- Czas przekłuwania
- Przebijające ciśnienie gazu
- Pozycja ogniskowa przebicia
- Liczba impulsów przebijających
- Wysokość przekłucia
2) W przypadku grubych płytek zaleca się przekłuwanie wieloetapowe
W przypadku grubych płyt można użyć:
Wstępne przekłucie o niskiej energii → Penetracja o wysokiej energii
Albo piercing wieloetapowy.
Pomaga to zmniejszyć:
- Rozprysk
- Zanieczyszczenie soczewki
- Uszkodzenie dyszy
- Niepowodzenie przebicia
11. Techniki cięcia małych otworów
Jest to kluczowa technika w rzeczywistej produkcji.
Przykład: grubość płyty 6 mm, średnica otworu 6 mm
Wycinanie tak małych otworów jest znacznie trudniejsze niż wycinanie standardowych konturów.
Mówiąc ogólnie:
Im średnica otworu jest bliższa grubości płyty, tym trudniejsze jest cięcie.
W przypadku obróbki małych otworów należy skupić się na dostosowaniu:
- Moc lasera
- Prędkość
- Pozycja ogniskowa
- Ciśnienie gazu
- Parametry przekłuwania
- Linia wprowadzająca
- Prędkość pokonywania zakrętów
Nie należy po prostu kopiować parametrów użytych dla konturów zewnętrznych.
12. Dlaczego małe otwory często przyjmują kształt eliptyczny?
Do najczęstszych przyczyn należą:
1) Zbyt duża prędkość cięcia
Lorem ipsum dolor sit amet, consectetur adipiscing elita. Ut elit tellus, luctus nec ullamcorper Mattis, pulvinar dapibus leo.
2) Przyspieszenie jest zbyt duże
Układ mechaniczny często zmienia kierunek w obrębie małego okręgu.
3) Zbyt wysoka moc lasera
Może łatwo spowodować miejscowe nagromadzenie ciepła.
4) Niewłaściwe ciśnienie gazu
Niewystarczająca zdolność usuwania żużla. 5) Niedokładne ustawienie ostrości
Powoduje to nierównomierny rozkład energii po obu stronach szczeliny.
5) Niewystarczająca dokładność ruchu maszyny
Konkretnie odnośnie:
- Stojaki
- Koła zębate
- Szyny prowadzące
- Systemy serwo
Błędy w tych elementach będą miały wpływ na okrągłość małych otworów.
13. Techniki ostrego cięcia narożników
Cięcie w linii prostej jest stosunkowo łatwe.
Prawdziwym testem możliwości sprzętu i procesu jest:
Ostre rogi, ostre kąty, wąskie szczeliny, małe otwory i skomplikowane wzory.
Jeżeli głowica lasera utrzymuje dużą prędkość podczas pokonywania ostrego zakrętu, mogą wystąpić następujące problemy:
- Zaokrąglenie ostrego narożnika
- Przepalenie
- Odchylenie wymiarowe
- Powiększenie spowodowane topnieniem
- Dlatego zazwyczaj konieczne jest:
- Zmniejsz prędkość na zakręcie + Dostosuj moc lasera
Dzięki temu możliwe jest lepsze rozprowadzenie ciepła w ostrych narożnikach.
14. Znaczenie linii doprowadzających
Dobrze zaprojektowana linia wprowadzająca zapobiega zauważalnym wadom w punkcie początkowym obrabianego przedmiotu.
Typowe metody:
- Wprowadzenie w linii prostej
- Wprowadzenie łuku
- Wprowadzenie styczne
W przypadku części o wysokich wymaganiach estetycznych zaleca się unikanie rozpoczynania cięcia bezpośrednio na krytycznej krawędzi produktu.
Punkt przekłucia może być umieszczony w:
Strefa złomowania lub strefa wprowadzania.
Znacznie poprawia to jakość krawędzi produktu.
15. Techniki unikania odkształceń termicznych
Cięcie laserowe cienkich blach jest szczególnie podatne na odkształcenia termiczne.
Dzieje się tak z powodu wysokich, lokalnych temperatur generowanych przez laser.
Typowe objawy:
- Wypaczanie arkuszy
- Deformacja przedmiotu obrabianego
- Zawijanie krawędzi
- Zmiany wymiarowe
Rozwiązania:
Metoda 1: Optymalizacja zagnieżdżania
Unikaj gromadzenia dużej liczby małych części w jednym miejscu.
Metoda 2: Użyj cięcia pomijającego
Zmień kolejność cięcia, aby ograniczyć miejscowe gromadzenie się ciepła.
Metoda 3: Cięcie sekcyjne
Podziel cały arkusz na kilka stref.
Metoda 4: Prawidłowe ustawienie kolejności cięcia
Zazwyczaj należy najpierw wyeliminować cechy wewnętrzne, a dopiero potem zewnętrzne.
Zapobiega to przedwczesnemu przecięciu zewnętrznego konturu, stanowiącego podparcie dla obrabianego przedmiotu.
16. Techniki gniazdowania
Efektywne zagnieżdżanie może bezpośrednio zwiększyć wykorzystanie materiału.
Czynniki, które należy wziąć pod uwagę:
- Odstępy między częściami
- Marginesy krawędzi arkusza
- Szerokość nacięcia
- Strefa wpływu ciepła (HAZ)
- Orientacja części
- Kierunek toczenia
- Następny kierunek gięcia
W przypadku masowej produkcji części możliwe jest zastosowanie cięcia wzdłużnego.
Na przykład dwa prostokątne elementy mają jedną wspólną krawędź.
Pozwala to na:
- Zredukowana długość cięcia
- Mniej operacji przekłuwania
- Zwiększona wydajność produkcji
- Niższe zużycie gazu
- Wyższe wykorzystanie materiałów
Jednakże cięcie wzdłuż linii wspólnej wymaga szczególnej uwagi:
Kolejność cięcia i odkształcenie termiczne.
17. Techniki ochrony soczewek
Soczewka ochronna maszyny do cięcia laserem światłowodowym jest częścią eksploatacyjną o wysokiej częstotliwości. Zanieczyszczenie soczewki ochronnej może prowadzić do:
- Zmniejszona moc lasera
- Nieprawidłowy punkt wiązki
- Niemożność przecięcia materiału
- Zmniejszona prędkość cięcia
- Słaba jakość cięcia
- Przegrzanie lub uszkodzenie obiektywu
Dlatego kontrole nie powinny być ograniczone do sytuacji, w których występują problemy z cięciem.
Zaleca się ustalenie:
Harmonogram rutynowej kontroli soczewek ochronnych.
18. Jak sprawdzić, czy soczewka ochronna jest zanieczyszczona?
Sprawdź następujące kwestie:
- Kurz na powierzchni soczewki
- Żółte plamy
- Czarne punkty ablacji
- Plamy oleju
- Spękanie
W przypadku stwierdzenia jakichkolwiek nieprawidłowości należy sprawdzić soczewkę i wymienić ją zgodnie z wytycznymi producenta sprzętu.
Nie należy przecierać powierzchni optycznych bezpośrednio zwykłymi ręcznikami papierowymi ani palcami.
19. Kontrola wysokości głowicy tnącej
Odległość między głowicą lasera a blachą ma kluczowe znaczenie.
Jeżeli wysokość jest za duża:
- Przepływ gazu rozprasza się
- Zmniejsza się zdolność usuwania żużla
- Cięcie staje się niestabilne
Jeżeli wysokość jest za niska:
- Zwiększa się ryzyko kolizji
- Dysza jest podatna na uszkodzenia
- Żużel może łatwo zanieczyścić dyszę
Dlatego też niezwykle istotne jest zachowanie stałej odległości między dyszą a arkuszem.
W nowoczesnym sprzęcie stosuje się zazwyczaj:
Pojemnościowe systemy śledzenia wysokości
Do automatycznej kontroli wysokości głowicy lasera.
20. Co należy zrobić, jeśli blacha jest nierówna?
Jeżeli blacha wykazuje znaczne odkształcenia, zaleca się:
- Użyj automatycznej regulacji wysokości
- Zmniejsz ryzyko cięcia
- Zapobiegaj kolizjom głowic laserowych
- Poddaj wstępnej obróbce mocno zdeformowane arkusze
W przypadku arkuszy ultracienkich płaskość ma szczególne znaczenie dla jakości obróbki.
21. W jaki sposób można ograniczyć powstawanie żużlu?
Powstawanie żużlu jest jedną z najczęstszych wad cięcia laserowego.
Możliwe jest wprowadzenie zmian w następujących obszarach:
1) Zwiększ lub zmniejsz prędkość skrawania
Określić regulację na podstawie kształtu żużlu.
2) Dostosuj ciśnienie gazu wspomagającego
Zbyt niskie ciśnienie:
Niewystarczająca zdolność usuwania żużla.
Zbyt wysokie ciśnienie:
Może powodować nieprawidłowe zachowanie się stopionego materiału.
3) Dostosuj punkt ogniskowy
Nieprawidłowy punkt ogniskowy utrudnia usuwanie stopionego materiału z dolnej części cięcia.
4) Sprawdź dyszę
Problemy z dyszą, takie jak:
- Odkształcenie
- Zanieczyszczenie
- Niewspółosiowość (mimośrodowość)
…wszystko może mieć wpływ na przepływ gazu.
5) Sprawdź soczewki
Zanieczyszczenie soczewki ochronnej może również spowodować spadek rzeczywistej mocy wyjściowej.
22. Typowe wady cięcia laserowego i ich rozwiązania
Problemy z cięciem | Najczęstsze przyczyny | Kontrole priorytetowe |
Niekompletne cięcie | Nadmierna prędkość / niewystarczająca moc / nienormalna ostrość | Moc, szybkość, skupienie |
Żużel na dole | Niewłaściwe ciśnienie gazu, prędkość lub koncentracja | Ciśnienie gazu, prędkość |
Czernienie na górze | Nadmierne ciepło dopływowe | Moc, prędkość |
Szorstka krawędź cięcia | Niezgodność parametrów | Skupienie, prędkość, gaz |
Poszerzona szczelina | Nadmierna energia / nienormalne skupienie | Skupienie, moc |
Otwory okrągłe stają się eliptyczne | Prędkość, przyspieszenie lub precyzja mechaniczna | Parametry, serwo, mechanika |
Ostre rogi zaokrąglone | Nadmierne ciepło w rogach | Prędkość, moc |
Żużel po jednej stronie | Niewspółosiowość dyszy | Współosiowość |
Niepowodzenie przebicia | Nieprawidłowe parametry przekłuwania | Siła przebicia/czas |
Nagłe pogorszenie jakości cięcia | Zanieczyszczenie soczewki | Soczewka ochronna |
Niestabilne cięcie | Problemy z dopływem gazu lub dyszą | Ciśnienie gazu, dysza |
Deformacja płyty | Koncentracja ciepła | Gniazdowanie, sekwencja |
23. Parametry cięcia obejmują więcej niż jedną liczbę
Wielu operatorów koncentruje się wyłącznie na szybkości podczas dostosowywania parametrów. To nie wystarczy.
Kompletny zestaw parametrów procesu powinien obejmować co najmniej:
Moc + Prędkość + Skupienie + Dysza + Gaz + Ciśnienie gazu + Wysokość + Parametry przebijania
Dlatego też utworzenie wewnętrznej bazy danych procesów cięcia laserowego ma kluczowe znaczenie.
Na przykład:
Tworzywo | Grubość | Gaz | Moc | Dysza | Prędkość | Centrum | Ciśnienie powietrza |
Q235 | 3 mm | O₂ | 6 kW | 1,5 mm | Test procesu | Test procesu | Test procesu |
Q235 | 6 mm | O₂ | 6 kW | 1,5/2,0 mm | Test procesu | Test procesu | Test procesu |
304 | 3 mm | N₂ | 6 kW | 1,5 mm | Test procesu | Test procesu | Test procesu |
304 | 6 mm | N₂ | 6 kW | 2,0 mm | Test procesu | Test procesu | Test procesu |
Aluminium | 3 mm | N₂/ Powietrze | 6 kW | 1,5 mm | Test procesu | Test procesu | Test procesu |
Uwaga: Parametry w tabeli powinny być dostosowane do konkretnego źródła lasera, głowicy tnącej, dyszy, partii materiału i wyników walidacji procesu; nie należy ich stosować bezpośrednio jako ustawień uniwersalnych.
24. Strategie przetwarzania dla różnych grubości
Blachy cienkie o grubości 0,5-2 mm
Kluczowy punkt ciężkości:
- Wysoka prędkość
- Niskie zużycie ciepła
- Jakość małych otworów
- Zapobieganie nadmiernemu przypalaniu
- Zapobieganie deformacji blachy
Arkusze średniocienkie o grubości 3-6 mm
Jest to bardzo powszechny zakres grubości w produkcji metodą cięcia laserowego.
Kluczowy punkt ciężkości:
- Prędkość
- Gaz wspomagający
- Pozycja ogniskowa
- Jakość małych otworów
- Cięcie na wspólnej linii
Arkusze średniogrube 8-12 mm
Uwaga przenosi się na:
- Przeszywający
- Usuwanie żużla na bazie gazu
- Dysza
- Pozycja ogniskowa
- Ciśnienie gazu
- Prostopadłość powierzchni cięcia
Blachy o grubości 16-30 mm
Kluczowy punkt ciężkości:
- Moc lasera
- Możliwość przebijania
- Ciśnienie gazu
- Pozycja ogniskowa
- Prędkość cięcia
- Jakość materiału
- Możliwość cięcia głowicy
Podczas cięcia grubych arkuszy nie należy kierować się wyłącznie szybkością, ale priorytetowo traktować:
Stabilność + Jakość powierzchni cięcia + Możliwość ciągłego przetwarzania.
25. Podstawowe metody poprawy wydajności cięcia
Jeżeli celem jest zwiększenie zdolności produkcyjnej, należy rozważyć następujące podejścia:
1) Zwiększ moc lasera
Nadaje się do obróbki dużych ilości grubych arkuszy.
2) Zoptymalizuj parametry cięcia
Unikaj stosowania konserwatywnych parametrów przez dłuższy okres.
3) Zmniejsz liczbę piercingów
Uzyskano to dzięki zoptymalizowanemu zagnieżdżaniu i cięciu wspólną linią.
4) Zoptymalizuj ścieżki cięcia
Zredukuj ruchy nie powodujące cięcia (cięcia powietrznego).
5) Zwiększ przyspieszenie
Poprawa wydajności dynamicznej w zakresie możliwości obrabiarki.
6) Automatyczne ładowanie/rozładowywanie
Ogranicz ręczną obsługę.
7) Automatyczne zagnieżdżanie
Poprawa wykorzystania materiałów.
8) Utwórz bazę danych parametrów
Skróć czas konfiguracji i testowania maszyny.
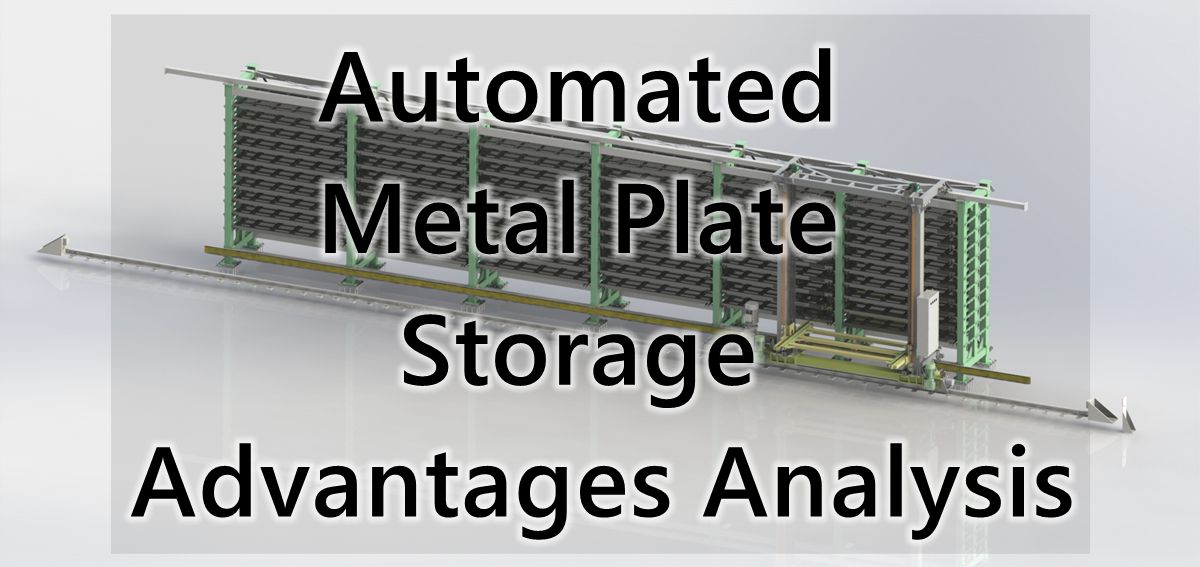
26. Integracja robotyki/automatycznego załadunku i rozładunku z cięciem laserowym
W przypadku produkcji masowej dalszą integrację można osiągnąć stosując:
Inteligentne przechowywanie arkuszy + Maszyna do cięcia laserowego + Automatyczne ładowanie/rozładowywanie + Sortowanie gotowych części
…aby utworzyć zautomatyzowaną komórkę produkcyjną.
Typowy przepływ pracy:
Inteligentne magazynowanie materiałów → Automatyczne pobieranie materiałów → Cięcie laserowe → Sortowanie gotowych części → Obsługa złomu → Buforowanie gotowych części
To zmniejsza:
- Obsługa ręczna
- Czas oczekiwania
- Czas poświęcony na lokalizację materiałów
- Czas załadunku i rozładunku
- Błędy produkcyjne
Jednocześnie poprawia:
- Wykorzystanie sprzętu
- Bezpieczeństwo personelu
- Ciągłość produkcji
- Wykorzystanie materiałów
W przypadku produkcji blach na dużą skalę stanowi to kluczowy kierunek ewolucji cięcia laserowego od „obróbki autonomicznej” do „inteligentnych komórek produkcyjnych”.
27. Wskazówki dotyczące codziennej konserwacji maszyn do cięcia laserowego
Codzienne kontrole
Kluczowe elementy do sprawdzenia:
- Dysza
- Soczewka ochronna
- Ciśnienie gazu
- Chłodziarka
- Głowica laserowa
- Platforma z blachy
- System usuwania pyłu
Tygodniowe kontrole
Zalecane kontrole:
- Szyny prowadzące
- Listwy zębate
- Elementy przekładni
- Kable
- Linie gazowe
- Układ chłodzenia
- Współosiowość dyszy
- Okresowe kontrole
Zawiera:
- Stan wyjścia lasera
- Układ optyczny
- Dokładność ruchu
- System serwo
- Automatyczny system regulacji wysokości
- Płyn chłodzący
- Układ sprężonego powietrza
Czynności konserwacyjne należy wykonywać zgodnie z wymaganiami producenta sprzętu.
28. Wskazówki dotyczące poprawy precyzji cięcia laserowego
Jeżeli wymagana jest wysoka dokładność wymiarowa, należy wziąć pod uwagę trzy obszary: mechanikę, oprogramowanie i proces.
Aspekty mechaniczne
Sprawdzać:
- Dokładność szyny prowadzącej
- Przekładnia zębata
- Śruba pociągowa
- Sztywność ramy maszyny
- Odkształcenie belki poprzecznej
- Silniki serwo
Aspekty oprogramowania
Sprawdzać:
- Rysunki CAD
- Parametry CAM
- Kompensacja szczeliny
- Linie wprowadzające
- Planowanie ścieżki
- Przyspieszenie/zwalnianie
Aspekty procesu
Sprawdzać:
- Grubość blachy
- Deformacja termiczna
- Sekwencja cięcia
- Punkt centralny
- Prędkość cięcia
29. Jak poprawić prostopadłość powierzchni cięcia?
Jest to szczególnie ważne przy cięciu grubych blach.
Jeśli przecięty profil jest szerszy u góry i węższy u dołu (lub odwrotnie), może występować problem z rozkładem energii wiązki laserowej wzdłuż grubości materiału.
Kluczowe obszary do sprawdzenia:
- Pozycja punktu centralnego
- Jakość wiązki laserowej
- Współosiowość dyszy
- Gaz wspomagający
- Prędkość cięcia
- Soczewka ochronna
- Stan materiału
Jeśli problem nadal występuje, należy przeprowadzić dalszą kontrolę wiązki laserowej i układu optycznego głowicy tnącej.
30. Najbardziej praktyczna sekwencja rozwiązywania problemów na hali produkcyjnej
Jeśli jakość cięcia laserowego nagle się pogorszy, nie należy od razu wprowadzać drastycznych zmian wszystkich parametrów.
Zalecane podejście:
Krok 1: Sprawdź materiał arkusza
Sprawdź: rodzaj materiału, grubość i płaskość.
Krok 2: Sprawdź dyszę
Sprawdź: Sprawdź, czy nie występują odkształcenia, zapchania lub zanieczyszczenia.
Krok 3: Sprawdź soczewkę ochronną
Sprawdź: Sprawdź, czy nie ma zanieczyszczeń lub uszkodzeń.
Krok 4: Sprawdź gaz
Sprawdź: rodzaj gazu, ciśnienie, czystość i natężenie przepływu.
Krok 5: Sprawdź ostrość
Sprawdź: prawidłową pozycję ostrości.
Krok 6: Sprawdź prędkość
Wprowadź drobne zmiany.
Krok 7: Sprawdź zasilanie
Sprawdź: normalna wydajność lasera.
Krok 8: Sprawdź układ mechaniczny
Jeśli poniższe problemy nadal występują:
- Błędy wymiarowe
- Deformacja otworów okrągłych
- Proste linie nie są proste
- Nieprawidłowa powtarzalność
Następnie sprawdź dokładniej:
Prowadnice, listwy zębate, układy serwomechanizmów, rama maszyny i układ sterowania ruchem.
31. „Złote zasady” optymalizacji procesu cięcia laserowego
W rzeczywistej produkcji poniższe zasady mogą służyć jako szybkie kryteria diagnostyczne:
Nieudane przecięcie: Najpierw sprawdź prędkość, koncentrację i gaz.
Nagromadzenie żużlu: Najpierw sprawdź prędkość, ciśnienie gazu, ostrość i dyszę.
Żużel po jednej stronie: należy zwrócić uwagę na koncentryczność dyszy.
Małe otwory nieokrągłe: sprawdź prędkość, przyspieszenie, ostrość i precyzję mechaniczną.
Ostre narożniki mogą się przypalać: zmniejsz ilość ciepła dopływającego do narożników.
Deformacja arkusza: optymalizacja kolejności układania i cięcia.
Nagły spadek jakości cięcia: Najpierw sprawdź soczewkę ochronną i dyszę.
Niezdolność do cięcia grubych blach: Skup się na mocy, przebijaniu, ciśnieniu gazu i skupieniu.
Cienkie arkusze podatne na przypalanie: Zmniejsz ilość dostarczanego ciepła i zoptymalizuj prędkość, moc i przebijanie.
32. Zaawansowane strategie optymalizacji laserowego cięcia blach
Jeśli firma jest już w stanie konsekwentnie wykonywać standardowe cięcie laserowe, kolejnym etapem jest wyjście poza samo „wykonanie cięcia” i:
① Tnij szybciej
Zwiększyć:
Prędkość skrawania (m/min)
② Tnij lepiej
Poprawić:
- Chropowatość
- Prostopadłość
- Zadziory
- Strefa wpływu ciepła (HAZ)
- Precyzja otworu okrągłego
③ Tnij bardziej ekonomicznie
Zmniejszyć:
- Zużycie tlenu
- Zużycie azotu
- Zużycie energii elektrycznej
- Zużycie dyszy
- Zużycie soczewek
④ Tnij bardziej niezawodnie
Zwiększyć:
- Czas ciągłego przetwarzania
- Wskaźnik sukcesu przekłuwania
- Powtarzalność parametrów
- Spójność partii
⑤ Tnij inteligentnie
Dalsze wprowadzenie:
Automatyczne ustawianie ostrości + Automatyczna wymiana dysz + Automatyczne ładowanie/rozładowywanie + Inteligentne zagnieżdżanie + Inteligentne magazynowanie + Baza danych procesów + Zarządzanie produkcją MES
Ostatecznie ustalono:
Inteligentne magazynowanie → Automatyczne ładowanie → Cięcie laserowe → Automatyczne sortowanie → Buforowanie gotowych produktów → Zarządzanie danymi
…kompleksowy, inteligentny proces produkcji blach.
33. Szybka lista kontrolna dla laserowego cięcia blachy
Pracownicy produkcji mogą wykonywać kontrole bezpośrednio w następującej kolejności:
1) Przed cięciem
□ Prawidłowy materiał arkusza
□ Prawidłowa grubość blachy
□ Arkusz jest płaski
□ Stan jednostki laserowej normalny
□ Agregat chłodniczy działa prawidłowo
□ Dopływ gazu normalny
□ Dysza w dobrym stanie
□ Czyszczenie soczewek ochronnych
□ Skalibrowano ostrość
□ Współosiowość dyszy normalna
2) Podczas cięcia laserowego Mtela
□ Przekłuwanie stabilne
□ Normalny kierunek iskry
□ Stabilny dźwięk cięcia
□ Brak znaczących ilości żużlu/żużlu
□ Brak znaczącego wypalania krawędzi
□ Stabilna wysokość głowicy laserowej
□ Stabilne ciśnienie gazu
□ Brak poważnych odkształceń termicznych blachy
3) Po cięciu
□ Sprawdź powierzchnię cięcia
□ Sprawdź, czy nie ma zadziorów
□ Sprawdź wymiary
□ Sprawdź średnice otworów
□ Sprawdź okrągłość
□ Sprawdź prostopadłość
□ Rejestruj optymalne parametry
□ Aktualizacja bazy danych procesów
34. Podsumowanie: Co definiuje prawdziwie zaawansowane cięcie laserowe?
Zaawansowane cięcie blachy laserem nie polega jedynie na posiadaniu wydajnej maszyny do cięcia laserowego.
Aby proces cięcia laserowego był naprawdę doskonały, konieczne jest prawidłowe wykonanie wszystkich poniższych czynności:
Sprzęt, materiały, parametry, gaz, dysze, ostrość, przebijanie, ścieżki cięcia, zagnieżdżanie, konserwacja i automatyzacja.
Można to podsumować za pomocą obszernego wzoru:
Wysokiej jakości cięcie laserowe = Odpowiednia moc lasera + Stabilna jakość wiązki + Precyzyjne ogniskowanie + Odpowiednia dysza + Odpowiedni gaz wspomagający + Precyzyjne ciśnienie gazu + Rozsądna prędkość cięcia + Doskonała dokładność ruchu maszyny + Prawidłowa ścieżka cięcia + Dobra konserwacja
Kierunek przyszłego rozwoju nowoczesnych fabryk blach jest następujący:
Cięcie laserem dużej mocy → Cięcie z dużą prędkością → Automatyczne ładowanie/rozładowywanie → Inteligentne zagnieżdżanie → Automatyczne sortowanie → Inteligentne magazynowanie → Integracja danych MES/ERP
Reprezentuje to kluczowy kierunek rozwoju laserowego cięcia blach — przejście od autonomicznych maszyn do inteligentnych, zautomatyzowanych i bezobsługowych linii produkcyjnych.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese