Inhaltsverzeichnis
Das Laserschneiden von Metallen ist ein Prozess, der auf den ersten Blick so einfach erscheint wie „Parameter einstellen und schneiden“, aber in Wirklichkeit spielen dabei eine Vielzahl von Faktoren eine Rolle: Laserleistung, Fokusposition, Düse, Hilfsgas, Gasdruck, Schnittgeschwindigkeit, Materialart, Dicke, Oberflächenbeschaffenheit, optischer Strahlengang, Linsen, Kühlsystem und Genauigkeit der Maschinenbewegung.
Dies gilt insbesondere für Faserlaserschneidmaschinen. Da die Leistung von 3 kW, 6 kW und 12 kW auf 20 kW, 30 kW und mehr gestiegen ist, garantiert eine bloße Leistungssteigerung keine höhere Schnittqualität. Um wirklich hochwertige und effiziente Schnitte zu erzielen, ist ein umfassendes Prozesssystem erforderlich, das Material, Leistung, Fokuspunkt, Düse, Gas, Geschwindigkeit, Druck und Schnittweg integriert.
Nachfolgend eine systematische Zusammenfassung der Laserschneidtechniken für Bleche aus praktischer Produktionsperspektive.
1. Grundlegende Logik des Laserschneidens von Blechen
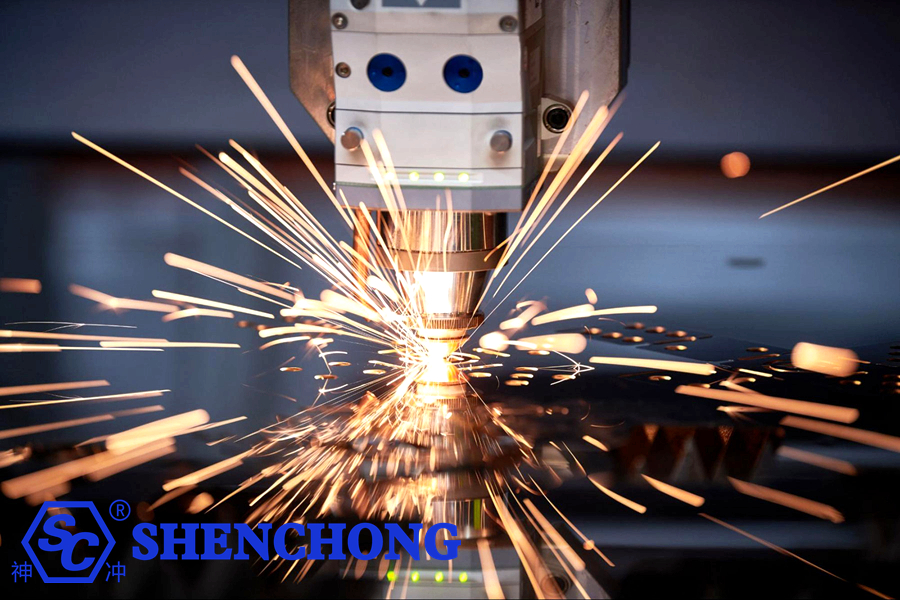
Im Kern nutzt das Laserschneiden einen Laserstrahl mit hoher Energiedichte, um das Material lokal schnell zu schmelzen, zu verdampfen oder zu entzünden, während gleichzeitig ein Hilfsgas verwendet wird, um das geschmolzene Material aus der Schnittfuge (dem Schnittspalt) zu entfernen.
Ein vollständiger Schneidevorgang lässt sich wie folgt aufschlüsseln:
Lasergenerator → Strahlübertragung → Fokussierung → Materialerwärmung → Schmelzen/Verdampfen → Unterstützung der Gasabfuhr → Schnittfugenbildung
Folglich hängt die Schnittqualität letztendlich von mehreren zentralen Variablen ab:
Laserenergiedichte + Fokuszustand + Materialreaktion + Fähigkeit zur Entfernung von Gasschlacke + Bewegungstrajektorie
Probleme in einem dieser Bereiche können zu Folgendem führen:
- Kletten
- Schlackenadhäsion
- Unvollständiger Schnitt
- Übermäßige Schnittfugenbreite
- Abgeschrägte Kanten
- Kantenverbrennung
- Überhitzung
- Lochverformung
- Nicht kreisförmige Löcher
- Dimensionsfehler
- Oberflächenschwärzung
- Reduzierte Schnittgeschwindigkeit
- Linsenverschmutzung
- Düsenbeschädigung
2. Wichtige Vorbereitungen vor dem Schneiden
Viele Schnittfehler entstehen nicht durch Parametereinstellungen, sondern durch Probleme, die bereits vor Beginn des eigentlichen Schneidprozesses vorhanden sind.
1) Prüfung des Plattenmaterials
Vor dem Zuschneiden Folgendes prüfen:
- Stimmt die Blechdicke?
- Entspricht die Materialart den Programmspezifikationen?
- Liegt das Laken glatt?
- Liegt starker Oberflächenrost vor?
- Liegt eine Öl- oder Fettverunreinigung vor?
- Ist Walzzunder vorhanden?
- Gibt es Kratzer?
- Gibt es lokale Verformungen?
- Weist das Blech innere Spannungen auf?
Dies ist besonders wichtig bei dünnen Blechen. Ist das Blech selbst stark verzogen, lassen sich selbst mit einem Laserkopf mit automatischer Fokussierung nur schwer gleichmäßige Schnittergebnisse erzielen.
2) Empfehlungen
Für hochpräzise Teile:
Die Verwendung von Laken mit guter Planlage sollte Vorrang haben.
Für dicke Platten:
Besonderes Augenmerk sollte auf innere Spannungen und thermische Verformung gelegt werden.
3. Schneidtechniken für verschiedene Metallwerkstoffe
Unterschiedliche Materialien reagieren sehr unterschiedlich auf Laserenergie und Hilfsgase.
1) Kohlenstoffstahl
Kohlenstoffstahl ist eines der gebräuchlichsten Materialien für das Laserschneiden.
Gängige Stärken:
0,5 mm
1 mm
1,5 mm
2 mm
3mm
4 mm
5 mm
6 mm
8 mm
10 mm
12 mm
16 mm
20 mm
25 mm
30 mm und größer
Dünner Kohlenstoffstahl: Dünne Bleche können im Allgemeinen mit Luft, Sauerstoff oder Stickstoff geschnitten werden.
Vorteile des Sauerstoffschneidens:
- Hohe Schneidleistung
- Gute Leistung auf dicken Platten
- Relativ niedrige Kosten
Da jedoch Sauerstoff an der Oxidationsreaktion beteiligt ist, bildet sich an der Schnittkante eine Oxidschicht.
2) Edelstahl
Edelstahl eignet sich im Allgemeinen besser für das Schneiden mit Stickstoff.
Dies liegt daran, dass Stickstoff die Oxidation an der Schnittkante minimiert.
Vorteile:
- Bessere Kantenfarbe
- Hellere Schnittfläche
- Reduzierte Oxidation
- Geeignet zum anschließenden Schweißen
- Geeignet für die Bearbeitung von Teilen, bei denen das Aussehen wichtig ist.
Vorteile:
- Bessere Kantenfarbe
- Hellere Schnittfläche
- Reduzierte Oxidation
- Geeignet zum anschließenden Schweißen
- Geeignet für die Bearbeitung von Teilen, bei denen das Aussehen wichtig ist.
3) Aluminiumbleche
Aluminium ist ein Material mit hohem Reflexionsvermögen und hoher Wärmeleitfähigkeit.
Beim Schneiden von Aluminiumblechen ist besondere Vorsicht geboten:
- Laserreflexion
- Fokusposition
- Durchdringungsstabilität
- Düsenhöhe
- Unterstützungsgas
- Zustand der Materialoberfläche
Der Schwierigkeitsgrad beim Schneiden steigt deutlich an, insbesondere bei dicken Aluminiumplatten.
4) Messing und Kupfer
Eine der größten Herausforderungen bei Kupfer und Messing ist deren hohes Reflexionsvermögen.
Die Bearbeitung von Kupfer – insbesondere mit herkömmlichen Faserlasersystemen – stellt höhere Anforderungen an die Laserquelle, den Schneidkopf und die Prozessparameter.
Bei der eigentlichen Produktion ist besonders auf Folgendes zu achten:
- Ob die Ausrüstung hochreflektierende Materialien unterstützt
- Ob die Laserquelle für Kupfer geeignet ist
- Durchdringungsstabilität
- Düsenkompatibilität
- Sauberkeit der Schutzlinse
Wenden Sie nicht einfach die für Kohlenstoffstahl üblichen Standardparameter an.
4. Höhere Laserleistung ist nicht immer besser
Viele Anwender unterliegen einem weit verbreiteten Irrtum bei der Auswahl einer Laserschneidmaschine:
Je höher die Leistung, desto besser die Schneidleistung.
In Wirklichkeit ist dies nicht der Fall.
Zum Beispiel bei 6-kW-, 12-kW- oder 20-kW-Systemen:
Die Vorteile liegen vor allem darin:
- Fähigkeit, dickere Materialien zu schneiden
- Höhere Schnittgeschwindigkeiten
- Höhere Produktionseffizienz
- Ein breiteres Prozessfenster
Beim Schneiden jedoch:
Dünne Bleche (1 mm, 2 mm, 3 mm)
Hohe Leistung bedeutet nicht zwangsläufig automatisch eine überlegene Schnittqualität.
Bei dünnen Blechen kann eine hohe Leistung sogar zu Problemen wie den folgenden führen:
- Überhitzung
- Verformung kleiner Löcher
- Kantenschmelzen
- Eine vergrößerte Wärmeeinflusszone (WEZ)
Daher sollte die Auswahl der Ausrüstung diesem Prinzip folgen:
Wählen Sie die Leistungsstufe anhand der Materialart, des Dickenbereichs und der Anforderungen des Produktionszyklus, anstatt einfach die höchstmögliche Leistung anzustreben.
5. Fokusposition ist entscheidend für die Schnittqualität
Die Fokusposition ist einer der kritischsten Parameter beim Laserschneidprozess.
Einfach ausgedrückt:
Die Fokusposition bestimmt, wie die Laserenergie über die Dicke des Blechs verteilt wird.
Ist der Fokus zu hoch oder zu niedrig, wird die Schneidleistung beeinträchtigt.
1) Dünne Blätter
Dünne Bleche erfordern im Allgemeinen eine hohe Energiekonzentration.
Wenn der Fokus deutlich abweicht, kann dies zu Folgendem führen:
- Verbreiterter Schnittspalt (Schnittbreite)
- Unvollständiger Schnitt (Durchtrennen fehlgeschlagen)
- Vermehrte Grate
- Reduzierte Schnittqualität
2) Dicke Platten
Beim Schneiden dicker Platten muss berücksichtigt werden, wie die Laserenergie im Material verteilt wird.
Anpassungen der Fokusposition müssen im Allgemeinen auf der Grundlage einer Kombination von Faktoren vorgenommen werden:
- Material
- Dicke
- Laserleistung
- Düsentyp
- Gasdruck
- Schnittgeschwindigkeit
3) Verlassen Sie sich nicht blind auf eine feste Fokusposition.
Die optimale Fokusposition variiert je nach Material, Dicke und verwendetem Gas.
Daher sollten die tatsächlichen Produktionsabläufe ein System herstellen, das Folgendes miteinander verknüpft:
Material + Dicke + Gas + Leistung → Entsprechende Fokusparameter
Dies hilft beim Aufbau der firmeneigenen Prozessdatenbank.
6. Die Düsenwahl ist entscheidend.
Obwohl die Düse ein kleines Bauteil ist, hat sie einen erheblichen Einfluss auf die Schnittqualität.
Gängige Düsentypen sind:
- Einschichtdüsen
- Doppelschichtdüsen
Düsen mit verschiedenen Öffnungsdurchmessern. Zum Beispiel:
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
Die Auswahl darf nicht allein auf der Materialstärke basieren.
Weitere Faktoren müssen ebenfalls berücksichtigt werden:
- Laserleistung
- Unterstützungsgas
- Gasdruck
- Schnittgeschwindigkeit
- Material
- Düsenstruktur
Die Düse muss genau zentriert sein.
Dies ist ein Problem, das oft übersehen wird.
Wenn der Laserstrahl nicht genau mittig in der Düse zentriert ist:
Dies kann folgende Folgen haben:
- Schlackenansammlung auf einer Seite
- Schräge Schnittkanten
- Instabiles Schneiden
- Düsenkollisionen
- Piercing-Unregelmäßigkeiten
Deshalb regelmäßig prüfen:
Die Konzentrizität der Düse ist von entscheidender Bedeutung.
7. Tipps zur Auswahl von Assistenzgas
Das Hilfsgas bewirkt mehr als nur „das Wegblasen der geschmolzenen Schlacke“.
Es spielt tatsächlich eine Rolle bei:
- Schlackenentfernung
- Kühlung
- Oxidationsreaktionen
- Schnittgeschwindigkeitsregelung
- Qualitätskontrolle des Schnitts
Häufige Gase:
Sauerstoff (O₂)
Wird hauptsächlich zum Schneiden von Kohlenstoffstahl verwendet.
Vorteile:
- Hohe Schneidleistung
- Gute Leistung auf dicken Platten
- Niedrige Kosten
Nachteile:
- An der Schnittkante bildet sich eine Oxidschicht.
Stickstoff (N₂)
Hauptsächlich verwendet für:
- Edelstahl
- Aluminium
- Kupfer
- Hochwertige ästhetische Teile
Vorteile:
- Minimale Oxidation an der Schnittkante
- Besseres Schnittflächenbild
- Geeignet für nachfolgende Schweiß- und Oberflächenbehandlungen
Nachteile:
- Höhere Gaskosten
- Das Schneiden dicker Bleche erfordert hohen Gasdruck und entsprechende Ausrüstung.
Druckluft
Das Druckluftschneiden ist in den letzten Jahren immer beliebter geworden.
Vorteile:
- Niedrige Kosten
- Leicht zugänglich
- Sehr wirtschaftlich für die Verarbeitung bestimmter dünner Bleche
Da Luft jedoch Sauerstoff und Feuchtigkeit enthält, muss Folgendes beachtet werden:
Luftkompressor + Trockner + Filtersystem
Ein zu hoher Feuchtigkeitsgehalt in der Luft kann die Schneidstabilität beeinträchtigen und das Risiko einer Kontamination verwandter Bauteile erhöhen.
8. Wie kann die Schnittgeschwindigkeit eingestellt werden?
Die Schnittgeschwindigkeit ist ein entscheidender Parameter.
1) Die Geschwindigkeit ist zu hoch
Mögliche Probleme:
- Unvollständige Penetration
- Schlackenanhaftung am Boden
- Unvollständige Schnittnaht
- Unfähigkeit, scharfe Kanten zu durchschneiden
- Verminderte Qualität kleiner Löcher
2) Die Geschwindigkeit ist zu langsam
Mögliche Probleme:
- Überhitzung
- Vergrößerte Wärmeeinflusszone (WEZ)
- Verbreiterter Schnittspalt
- Plattenverformung
- Geschwärzte Kanten
- Erhöhte Schlackenhaftung
Die richtige Denkweise lautet daher nicht „je schneller, desto besser“.
Ziel ist es vielmehr, eine möglichst gleichmäßige Schnittgeschwindigkeit zu erreichen und gleichzeitig eine vollständige Durchdringung und hohe Schnittqualität zu gewährleisten.
9. Wie lässt sich feststellen, ob die Schnittgeschwindigkeit angemessen ist?
Man kann die Schneidfunken beobachten.
1) Normalzustand
Funken:
- Reibungsloser Ablauf
- Stabile Richtung
- Kein nennenswerter Sprühnebel nach oben
- Durchgehende Schnittlinie
2) Zu hohe Geschwindigkeit
Typischerweise zu beobachten:
- Funken ziehen deutlich zurück
- Schwierigkeiten beim Abtransport der Schlacke vom Boden
- Unvollständige Schneidarbeiten in einigen Bereichen
3) Geschwindigkeit zu langsam
Kann zu Folgendem führen:
- Erweiterte Schmelzzone
- Ungewöhnlich konzentrierte Funken
- Überhitzung der Plattenkante
Dies ist eine sehr praktische Methode zur Vor-Ort-Beurteilung.
10. Piercingtechniken
Das Durchstechen ist oft einer der Arbeitsschritte beim Laserschneiden, der am anfälligsten für Probleme ist.
Insbesondere bei:
Dicke Platten, hochreflektierende Materialien und Spezialmaterialien
Piercing ist schwieriger.
1) Verwenden Sie zum Durchstechen keine Standard-Schneidparameter.
Die Bedingungen beim Durchstechen unterscheiden sich von den Bedingungen beim kontinuierlichen Schneiden.
Für Folgendes sind in der Regel separate Einstellungen erforderlich:
- Durchdringungskraft
- Piercingzeit
- Durchdringender Gasdruck
- Durchdringende Brennposition
- Anzahl der Stechimpulse
- Piercinghöhe
2) Bei dicken Platten wird ein mehrstufiges Piercing empfohlen.
Für dicke Platten können Sie Folgendes verwenden:
Vorpenetration mit niedriger Energie → Penetration mit hoher Energie
Oder mehrstufiges Piercing.
Dies trägt dazu bei, Folgendes zu reduzieren:
- Spritzer
- Linsenverschmutzung
- Düsenbeschädigung
- Durchstechfehler
11. Techniken zum Schneiden kleiner Löcher
Dies ist eine entscheidende Technik in der eigentlichen Produktion.
Beispiel: 6 mm Plattendicke, 6 mm Lochdurchmesser
Das Ausschneiden solch kleiner Löcher ist wesentlich schwieriger als das Ausschneiden von Standardkonturen.
Allgemein gesprochen:
Je näher der Lochdurchmesser an der Plattendicke liegt, desto schwieriger ist der Schnitt.
Bei der Bearbeitung kleiner Bohrungen sollte der Fokus auf der Justierung liegen:
- Laserleistung
- Geschwindigkeit
- Fokusposition
- Gasdruck
- Piercing-Parameter
- Einleitungszeile
- Kurvengeschwindigkeit
Die für die äußeren Konturen verwendeten Parameter dürfen nicht einfach kopiert werden.
12. Warum werden kleine Löcher oft elliptisch?
Häufige Ursachen sind:
1) Zu hohe Schnittgeschwindigkeit
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) Beschleunigung zu hoch
Das mechanische System ändert innerhalb des kleinen Kreises häufig seine Richtung.
3) Laserleistung zu hoch
Kann leicht zu lokaler Wärmestauung führen.
4) Unangemessener Gasdruck
Unzureichende Schlackenentfernungskapazität. 5) Ungenaue Fokussierung.
Dies führt zu einer ungleichmäßigen Energieverteilung auf beiden Seiten der Schnittfuge.
5) Unzureichende Genauigkeit der Maschinenbewegung
Insbesondere in Bezug auf:
- Regale
- Getriebe
- Führungsschienen
- Servosysteme
Fehler in diesen Bauteilen beeinträchtigen die Rundheit kleiner Löcher.
13. Techniken zum scharfen Abschneiden von Ecken
Das Schneiden in gerader Linie ist relativ einfach.
Die wahre Bewährungsprobe für Anlagen und Prozesse liegt in Folgendem:
Scharfe Ecken, spitze Winkel, schmale Schlitze, kleine Löcher und komplizierte Muster.
Wenn der Laserkopf beim Durchfahren einer scharfen Kurve eine hohe Geschwindigkeit beibehält, können folgende Probleme auftreten:
- Abrundung der scharfen Ecke
- Überhitzung
- Dimensionsabweichung
- Vergrößerung durch Schmelzen
- Daher ist es in der Regel notwendig:
- Geschwindigkeit in der Kurve reduzieren + Laserleistung anpassen
Dadurch wird eine angemessenere Wärmezufuhr im Bereich der scharfen Ecken gewährleistet.
14. Bedeutung der Einlauflinien
Eine gut geplante Einlauflinie verhindert erkennbare Fehler am Startpunkt des Werkstücks.
Gängige Methoden:
- Geradlinige Einfahrt
- Lichtbogen-Einführung
- Tangentiale Einleitung
Bei Teilen mit hohen ästhetischen Anforderungen ist es ratsam, den Schnitt nicht direkt an einer kritischen Kante des Produkts zu beginnen.
Der Einstichpunkt kann wie folgt platziert werden:
Der Schrottbereich oder der Zufahrtsbereich.
Dies verbessert die Kantenqualität des Produkts erheblich.
15. Techniken zur Vermeidung thermischer Verformung
Das Laserschneiden dünner Bleche ist besonders anfällig für thermische Verformung.
Dies wird durch die lokal hohen Temperaturen verursacht, die durch den Laser erzeugt werden.
Häufige Erscheinungsformen:
- Blechverzug
- Werkstückverformung
- Kantenaufrollen
- Dimensionsänderungen
Lösungen:
Methode 1: Verschachtelung optimieren
Vermeiden Sie es, eine große Anzahl kleiner Teile auf engstem Raum zu konzentrieren.
Methode 2: Skip-Cutting anwenden
Ändern Sie die Schnittreihenfolge, um lokale Wärmeansammlungen zu reduzieren.
Methode 3: Abschnittsschnitt
Teilen Sie das gesamte Blatt in mehrere Zonen auf.
Methode 4: Die richtige Schnittreihenfolge einstellen
Im Allgemeinen werden interne Merkmale vor externen entfernt.
Dadurch wird verhindert, dass die äußere Kontur die Unterstützung des Werkstücks durch das Blech vorzeitig unterbricht.
16. Verschachtelungstechniken
Eine effektive Verschachtelung kann die Materialausnutzung direkt erhöhen.
Zu berücksichtigende Faktoren:
- Teileabstand
- Blattrandränder
- Schnittbreite
- Wärmeeinflusszone (WEZ)
- Teileausrichtung
- Rollrichtung
- nachfolgende Biegerichtung
Für die Massenproduktion von Teilen kann das gemeinsame Schneiden eingesetzt werden.
Beispielsweise haben zwei rechteckige Teile eine gemeinsame Kante.
Dies ermöglicht Folgendes:
- Reduzierte Schnittlänge
- Weniger Piercing-Operationen
- Gesteigerte Produktionseffizienz
- Geringerer Gasverbrauch
- Höhere Materialausnutzung
Beim Schneiden von Freileitungen ist jedoch besondere Aufmerksamkeit zu beachten:
Schnittfolge und thermische Verformung.
17. Techniken zum Schutz der Linsen
Die Schutzlinse einer Faserlaserschneidmaschine ist ein hochfrequentes Verschleißteil. Eine Verschmutzung der Schutzlinse kann zu Folgendem führen:
- Reduzierte Laserleistung
- Anomaler Strahlfleck
- Das Material konnte nicht durchtrennt werden.
- Reduzierte Schnittgeschwindigkeit
- Schlechte Schnittqualität
- Überhitzung oder sogar Beschädigung der Linse
Daher sollten Inspektionen nicht auf Zeitpunkte beschränkt sein, an denen Probleme beim Schneiden auftreten.
Es wird empfohlen, Folgendes einzurichten:
Ein routinemäßiger Inspektionsplan für die Schutzlinse.
18. Wie kann ich feststellen, ob die Schutzlinse verunreinigt ist?
Prüfen Sie Folgendes:
- Staub auf der Linsenoberfläche
- Gelbe Flecken
- Schwarze Ablationspunkte
- Ölflecken
- Risse
Sollten Unregelmäßigkeiten festgestellt werden, überprüfen und ersetzen Sie die Linse gemäß den Richtlinien des Geräteherstellers.
Optische Oberflächen dürfen nicht direkt mit gewöhnlichen Papiertüchern oder den Fingern abgewischt werden.
19. Steuerung der Schneidkopfhöhe
Der Abstand zwischen dem Laserkopf und dem Blech ist entscheidend.
Wenn die Höhe zu groß ist:
- Gasströmung zerstreut
- Die Fähigkeit zur Schlackenentfernung nimmt ab
- Das Schneiden wird instabil
Wenn die Höhe zu gering ist:
- Das Kollisionsrisiko steigt
- Die Düse ist anfällig für Beschädigungen.
- Schlacke kann die Düse leicht verunreinigen.
Daher ist die Aufrechterhaltung eines stabilen Düsen-Folien-Abstands unerlässlich.
Moderne Geräte verwenden typischerweise:
Kapazitive Höhenerfassungssysteme
Zur automatischen Steuerung der Laserkopfhöhe.
20. Was ist zu tun, wenn das Blech uneben ist?
Weist das Blech eine deutliche Verformung auf, wird Folgendes empfohlen:
- Automatische Höhenverstellung verwenden
- Reduzierung der Schnittrisiken
- Kollisionen der Laserköpfe verhindern
- Stark verformte Bleche vorbehandeln
Bei ultradünnen Folien ist die Planheit für die Verarbeitungsqualität besonders wichtig.
21. Wie kann die Bildung von Schlacke reduziert werden?
Die Bildung von Schlacke ist einer der häufigsten Fehler beim Laserschneiden.
Anpassungen können in folgenden Bereichen vorgenommen werden:
1) Schnittgeschwindigkeit erhöhen oder verringern
Die Anpassung wird anhand der Form der Schlacke bestimmt.
2) Hilfsgasdruck einstellen
Druck zu niedrig:
Unzureichende Schlackenentfernungskapazität.
Druck zu hoch:
Kann zu abnormalem Verhalten des geschmolzenen Materials führen.
3) Stellen Sie den Fokuspunkt ein.
Ein falscher Fokuspunkt erschwert das Ausstoßen des geschmolzenen Materials aus dem Schnittgrund.
4) Überprüfen Sie die Düse
Düsenprobleme wie zum Beispiel:
- Verformung
- Kontamination
- Fehlausrichtung (Exzentrizität)
…können alle den Gasfluss beeinflussen.
5) Überprüfen Sie die Linsen
Eine Verschmutzung der Schutzlinse kann auch zu einem Abfall der tatsächlichen Ausgangsleistung führen.
22. Häufige Fehler beim Laserschneiden und Lösungen
Schneidprobleme | Häufige Ursachen | Prioritätsprüfungen |
Unvollständiger Schnitt | Übermäßige Geschwindigkeit / unzureichende Leistung / abnormaler Fokus | Kraft, Geschwindigkeit, Fokus |
Schlacke am Boden | Unzureichender Gasdruck, falsche Geschwindigkeit oder falsche Fokussierung | Gasdruck, Geschwindigkeit |
Schwärzung an der Oberseite | übermäßige Wärmezufuhr | Kraft, Geschwindigkeit |
Grob geschnittene Kante | Parameterkonflikt | Fokus, Geschwindigkeit, Gas |
Verbreiterter Schnittspalt | Übermäßige Energie / abnormale Konzentration | Fokus, Kraft |
Kreisförmige Löcher werden elliptisch | Geschwindigkeit, Beschleunigung oder mechanische Präzision | Parameter, Servo, Mechanik |
Scharfe Ecken abgerundet | Übermäßige Hitze an den Ecken | Geschwindigkeit, Kraft |
Schlacke auf der einen Seite | Düsenfehlausrichtung | Koaxialität |
Durchstechfehler | Unsachgemäße Piercingparameter | Durchdringungskraft/Zeit |
Plötzliche Verschlechterung der Schnittqualität | Linsenverschmutzung | Schutzlinse |
Instabiles Schneiden | Gasversorgungs- oder Düsenprobleme | Gasdruck, Düse |
Plattenverformung | Wärmekonzentration | Verschachtelung, Sequenz |
23. Zu den Schnittparametern gehört mehr als nur eine einzelne Zahl.
Viele Bediener konzentrieren sich bei der Parametereinstellung ausschließlich auf die Geschwindigkeit. Das ist unzureichend.
Ein vollständiger Satz von Prozessparametern sollte mindestens Folgendes umfassen:
Leistung + Geschwindigkeit + Fokus + Düse + Gas + Gasdruck + Höhe + Durchdringungsparameter
Daher ist der Aufbau einer internen Datenbank für Laserschneidprozesse von entscheidender Bedeutung.
Zum Beispiel:
Material | Dicke | Gas | Leistung | Düse | Geschwindigkeit | Fokus | Luftdruck |
Q235 | 3mm | O₂ | 6 kW | 1,5 mm | Prozesstest | Prozesstest | Prozesstest |
Q235 | 6 mm | O₂ | 6 kW | 1,5/2,0 mm | Prozesstest | Prozesstest | Prozesstest |
304 | 3mm | N₂ | 6 kW | 1,5 mm | Prozesstest | Prozesstest | Prozesstest |
304 | 6 mm | N₂ | 6 kW | 2,0 mm | Prozesstest | Prozesstest | Prozesstest |
Aluminium | 3mm | N₂/ Luft | 6 kW | 1,5 mm | Prozesstest | Prozesstest | Prozesstest |
Hinweis: Die Parameter in der Tabelle sollten auf der jeweiligen Laserquelle, dem Schneidkopf, der Düse, der Materialcharge und den Ergebnissen der Prozessvalidierung basieren; sie sollten nicht direkt als universelle Einstellungen verwendet werden.
24. Prozessstrategien für unterschiedliche Schichtdicken
0,5–2 mm dünne Bleche
Schwerpunkt:
- Hohe Geschwindigkeit
- Geringe Wärmezufuhr
- Qualität kleiner Löcher
- Vermeidung von Überhitzung
- Verhinderung von Blechverformung
3-6 mm mitteldünne Bleche
Dies ist ein sehr gängiger Dickenbereich bei der Laserschneidproduktion.
Schwerpunkt:
- Geschwindigkeit
- Unterstützungsgas
- Fokusposition
- Qualität kleiner Löcher
- Gemeinsame Leitungsführung
8-12 mm mittelstarke Bleche
Der Fokus verlagert sich auf:
- Piercing
- Entfernung von gasbasierten Schlacken
- Düse
- Fokusposition
- Gasdruck
- Rechtwinkligkeit der Schnittfläche
16-30 mm dicke Bleche
Schwerpunkt:
- Laserleistung
- Durchdringungsfähigkeit
- Gasdruck
- Fokusposition
- Schnittgeschwindigkeit
- Materialqualität
- Schneidkopfleistung
Beim Schneiden dicker Bleche sollte man nicht nur auf Geschwindigkeit achten, sondern stattdessen folgende Prioritäten setzen:
Stabilität + Schnittflächenqualität + Kontinuierliche Verarbeitungsfähigkeit.
25. Kernmethoden zur Verbesserung der Schneidleistung
Wenn das Ziel darin besteht, die Produktionskapazität zu erhöhen, sollten Sie folgende Ansätze in Betracht ziehen:
1) Laserleistung erhöhen
Geeignet für die Verarbeitung großer Mengen dicker Bleche.
2) Optimierung der Schnittparameter
Vermeiden Sie es, sich über längere Zeiträume auf konservative Parameter zu verlassen.
3) Reduzieren Sie die Anzahl der Piercings
Erreicht durch optimierte Verschachtelung und gemeinsames Schneiden.
4) Schnittwege optimieren
Reduzierung von nicht schneidenden (Luft-) Bewegungen.
5) Beschleunigung erhöhen
Die dynamische Leistung innerhalb der Grenzen der Werkzeugmaschine verbessern.
6) Automatisiertes Be- und Entladen
Reduzierung der manuellen Handhabung.
7) Automatische Verschachtelung
Materialausnutzung verbessern.
8) Erstellen Sie eine Parameterdatenbank
Reduzierung der Maschineneinrichtungs-/Testzeiten.
26. Integration von Robotik/automatisierter Be- und Entladung mit Laserschneiden
Für die Massenproduktion kann eine weitere Integration durch folgende Maßnahmen erreicht werden:
Intelligente Blattspeicherung + Laserschneidmaschine + Automatisches Be- und Entladen + Sortierung der Fertigteile
…um eine automatisierte Produktionszelle zu bilden.
Typischer Arbeitsablauf:
Intelligente Materiallagerung → Automatische Materialentnahme → Laserschneiden → Fertigteilsortierung → Abfallbehandlung → Fertigteilpufferung
Dies reduziert:
- Manuelle Handhabung
- Wartezeit
- Zeitaufwand für die Materialsuche
- Lade- und Entladezeit
- Produktionsfehler
Gleichzeitig verbessert es sich:
- Geräteauslastung
- Personensicherheit
- Produktionskontinuität
- Materialverwertung
Für die Blechproduktion in großen Stückzahlen stellt dies eine wichtige Richtung in der Entwicklung des Laserschneidens von der „eigenständigen Bearbeitung“ hin zu „intelligenten Fertigungszellen“ dar.
27. Tipps für die tägliche Wartung von Laserschneidmaschinen
Tägliche Kontrollen
Wichtige Punkte, die zu überprüfen sind:
- Düse
- Schutzlinse
- Gasdruck
- Kühler
- Laserkopf
- Plattform aus Blech
- Staubabsaugungssystem
Wöchentliche Kontrollen
Empfohlene Prüfungen:
- Führungsschienen
- Zahnstangen
- Getriebekomponenten
- Kabel
- Gasleitungen
- Kühlsystem
- Düsenkoaxialität
- Regelmäßige Überprüfungen
Beinhaltet:
- Laserausgangsstatus
- Optisches System
- Bewegungsgenauigkeit
- Servosystem
- Automatisches Höhenverstellsystem
- Kühlmittel
- Druckluftsystem
Die Wartung sollte gemäß den Vorgaben des Geräteherstellers durchgeführt werden.
28. Tipps zur Verbesserung der Präzision beim Laserschneiden
Wenn eine hohe Maßgenauigkeit erforderlich ist, müssen Überlegungen in drei Bereichen angestellt werden: Mechanik, Software und Prozess.
Mechanische Aspekte
Überprüfen:
- Genauigkeit der Führungsschiene
- Zahnstange und Ritzel
- Gewindespindel
- Steifigkeit des Maschinenrahmens
- Querträgerverformung
- Servomotoren
Softwareaspekte
Überprüfen:
- CAD-Zeichnungen
- CAM-Parameter
- Schnittfugenausgleich
- Zuleitungen
- Pfadplanung
- Beschleunigung/Verzögerung
Prozessaspekte
Überprüfen:
- Blechdicke
- Thermische Verformung
- Schnittfolge
- Mittelpunkt
- Schnittgeschwindigkeit
29. Wie lässt sich die Rechtwinkligkeit der Schnittfläche verbessern?
Dies ist besonders wichtig beim Schneiden dicker Platten.
Wenn das Schnittprofil oben breiter und unten schmaler ist (oder umgekehrt), kann es ein Problem mit der Energieverteilung des Laserstrahls entlang der Materialdicke geben.
Wichtige Bereiche, die zu überprüfen sind:
- Position des Fokuspunktes
- Laserstrahlqualität
- Düsenkoaxialität
- Unterstützungsgas
- Schnittgeschwindigkeit
- Schutzlinse
- Materialzustand
Sollte das Problem weiterhin bestehen, ist eine weitere Überprüfung des Laserstrahls und des optischen Systems des Schneidkopfes erforderlich.
30. Die praktischste Vorgehensweise zur Fehlerbehebung in der Produktion
Wenn die Qualität beim Laserschneiden plötzlich nachlässt, sollten Sie nicht sofort alle Parameter drastisch ändern.
Empfohlene Vorgehensweise:
Schritt 1: Überprüfen Sie das Plattenmaterial
Prüfen: Materialart, Dicke und Ebenheit.
Schritt 2: Düse prüfen
Prüfen: Auf Verformungen, Verstopfungen oder Verunreinigungen prüfen.
Schritt 3: Überprüfen Sie die Schutzlinse
Prüfen: Auf Verunreinigungen oder Beschädigungen prüfen.
Schritt 4: Gas prüfen
Prüfen Sie: Gasart, Druck, Reinheit und Durchflussrate.
Schritt 5: Fokus prüfen
Überprüfen Sie: korrekte Fokusposition.
Schritt 6: Geschwindigkeit prüfen
Nehmen Sie kleinere Anpassungen vor.
Schritt 7: Stromversorgung prüfen
Überprüfen: Normale Laserleistung.
Schritt 8: Mechanisches System prüfen
Sollten die folgenden Probleme weiterhin bestehen:
- Dimensionsfehler
- Verformung von kreisförmigen Löchern
- Gerade Linien, nicht gerade
- Anomale Wiederholbarkeit
Dann prüfen Sie genauer:
Führungsschienen, Zahnstangen, Servosysteme, der Maschinenrahmen und das Bewegungssteuerungssystem.
31. „Goldene Regeln“ für die Optimierung des Laserschneidprozesses
In der realen Produktion können die folgenden Prinzipien als schnelle Diagnosekriterien dienen:
Durchbruchsprobleme? Zuerst Geschwindigkeit, Fokus und Gaspedal prüfen.
Schlackenbildung: Überprüfen Sie zuerst Geschwindigkeit, Gasdruck, Fokus und Düse.
Schlacke auf der einen Seite: Fokus auf Düsenkonzentrizität.
Nicht runde kleine Löcher: Geschwindigkeit, Beschleunigung, Fokus und mechanische Präzision prüfen.
Brennende scharfe Ecken: Hitzeeintrag an den Ecken reduzieren.
Blechverformung: Verschachtelungs- und Schnittreihenfolge optimieren.
Plötzlicher Abfall der Schnittqualität: Überprüfen Sie zuerst die Schutzlinse und die Düse.
Unfähigkeit, dicke Platten zu schneiden: Konzentration auf Kraft, Durchdringung, Gasdruck und Fokus.
Dünne Bleche neigen zum Verbrennen: Wärmeeintrag reduzieren und Geschwindigkeit, Leistung und Durchdringung optimieren.
32. Fortschrittliche Optimierungsstrategien für das Laserschneiden von Blechen
Wenn ein Unternehmen bereits standardmäßige Laserschneidverfahren zuverlässig durchführen kann, besteht der nächste Schritt darin, über das bloße „Ausführen des Schnitts“ hinauszugehen und Folgendes zu erreichen:
① Schneller schneiden
Zunahme:
Schnittgeschwindigkeit (m/min)
② Besser schneiden
Verbessern:
- Rauheit
- Senkrechtheit
- Kletten
- Wärmeeinflusszone (WEZ)
- Präzisionsbohrungen
③ Wirtschaftlichere Kürzungen
Reduzieren:
- Sauerstoffverbrauch
- Stickstoffverbrauch
- Stromverbrauch
- Düsenverbrauch
- Linsenverbrauch
④ Zuverlässiger schneiden
Zunahme:
- Kontinuierliche Verarbeitungszeit
- Erfolgsrate des Piercings
- Parameterwiederholbarkeit
- Chargenkonsistenz
⑤ Intelligent schneiden
Weiterhin einführen:
Autofokus + Automatischer Düsenwechsel + Automatisches Be- und Entladen + Intelligentes Verschachteln + Intelligente Lagerhaltung + Prozessdatenbank + MES-Produktionsmanagement
Letztendlich wird dadurch Folgendes festgestellt:
Intelligente Lagerhaltung → Automatische Beladung → Laserschneiden → Automatische Sortierung → Fertigproduktpufferung → Datenmanagement
…ein vollständiger, intelligenter Arbeitsablauf in der Blechbearbeitung.
33. Kurzcheckliste für das Laserschneiden von Blechen
Das Produktionspersonal kann die Prüfungen direkt in folgender Reihenfolge durchführen:
1) Vor dem Schneiden
□ Richtiges Plattenmaterial
□ Korrekte Blechdicke
□ Das Blatt ist flach
□ Lasergerätestatus normal
□ Kühler funktioniert normal
□ Gasversorgung normal
□ Düse in gutem Zustand
□ Schutzlinse reinigen
□ Fokus kalibriert
□ Düsenkoaxialität normal
2) Während des Mtela-Laserschneidens
□ Stabiles Piercing
□ Normale Funkenrichtung
□ Stabiles Schneidgeräusch
□ Keine nennenswerte Schlacke/Krätze
□ Keine nennenswerte Kantenverbrennung
□ Stabile Laserkopfhöhe
□ Stabiler Gasdruck
□ Keine gravierende thermische Verformung des Blechs
3) Nach dem Schneiden
□ Schnittfläche prüfen
□ Auf Grate prüfen
□ Abmessungen prüfen
□ Lochdurchmesser prüfen
□ Rundheit prüfen
□ Rechtwinkligkeit prüfen
□ Optimale Parameter aufzeichnen
□ Aktualisierung der Prozessdatenbank
34. Zusammenfassung: Was definiert wirklich hochwertiges Laserschneiden?
Hochwertiges Laserschneiden von Blechen ist nicht einfach eine Frage des Besitzes einer Hochleistungslaserschneidmaschine.
Ein wirklich exzellenter Laserschneidprozess erfordert, dass in all diesen Bereichen alles stimmt:
Ausrüstung, Materialien, Parameter, Gas, Düsen, Fokus, Durchstechen, Schnittwege, Verschachtelung, Wartung und Automatisierung.
Dies lässt sich in einer umfassenden Formel zusammenfassen:
Hochwertiges Laserschneiden = Angemessene Laserleistung + Stabile Strahlqualität + Präziser Fokus + Geeignete Düse + Geeignetes Hilfsgas + Präziser Gasdruck + Angemessene Schnittgeschwindigkeit + Hervorragende Maschinengenauigkeit + Korrekter Schnittweg + Gute Wartung
Für moderne Blechverarbeitungsbetriebe lautet die zukünftige Entwicklungsrichtung:
Hochleistungslaserschneiden → Hochgeschwindigkeitsschneiden → Automatisches Be- und Entladen → Intelligente Verschachtelung → Automatische Sortierung → Intelligente Lagerhaltung → MES/ERP-Datenintegration
Dies stellt die grundlegende Entwicklungsrichtung für das Laserschneiden von Blechen dar – den Übergang von Einzelmaschinen hin zu intelligenten, automatisierten und unbemannten Produktionslinien.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese