Índice
O corte a laser em metais é um processo que pode parecer tão simples quanto "definir os parâmetros e cortar", mas, na realidade, envolve uma infinidade de fatores: potência do laser, posição focal, bocal, gás auxiliar, pressão do gás, velocidade de corte, tipo de material, espessura, condição da superfície, caminho óptico, lentes, sistema de refrigeração e precisão do movimento da máquina.
Isso é particularmente verdadeiro para máquinas de corte a laser de fibra. À medida que os níveis de potência evoluíram de 3 kW, 6 kW e 12 kW para 20 kW, 30 kW e além, simplesmente aumentar a potência não garante a qualidade do corte. Alcançar um corte verdadeiramente de alta qualidade e alta eficiência requer o estabelecimento de um sistema de processo abrangente que integre material, potência, ponto focal, bocal, gás, velocidade, pressão e trajetória de corte.
A seguir, apresentamos um resumo sistemático das técnicas de corte a laser em chapas metálicas, sob uma perspectiva prática de produção.
1. Lógica Essencial do Corte a Laser em Chapas Metálicas
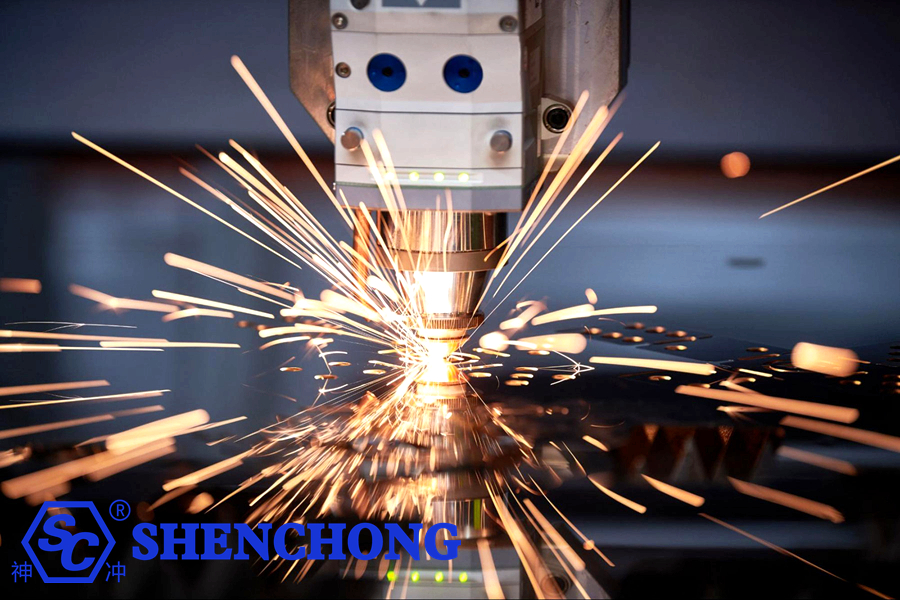
Em sua essência, o corte a laser utiliza um feixe de laser de alta densidade de energia para derreter, vaporizar ou inflamar rapidamente o material localmente, enquanto simultaneamente usa um gás auxiliar para expelir o material fundido da fenda (o espaço de corte).
Um processo de corte completo pode ser dividido da seguinte forma:
Gerador de laser → Transmissão do feixe → Focalização → Aquecimento do material → Fusão/Vaporização → Remoção de escória por gás auxiliar → Formação do corte
Consequentemente, a qualidade do corte depende, em última análise, de diversas variáveis essenciais:
Densidade de energia do laser + Estado focal + Resposta do material + Capacidade de remoção de escória gasosa + Trajetória do movimento
Problemas em qualquer uma dessas áreas podem levar a:
- Rebarbas
- Adesão de escória
- Corte incompleto
- Largura de corte excessiva
- Bordas chanfradas
- queimadura de borda
- Queima excessiva
- Deformação do furo
- Buracos não circulares
- Erros dimensionais
- Escurecimento da superfície
- Velocidade de corte reduzida
- Contaminação da lente
- Danos no bico
2. Preparativos Essenciais Antes do Corte
Muitos defeitos de corte não decorrem das configurações de parâmetros, mas sim de problemas presentes antes mesmo do início do processo de corte.
1) Inspeção do material em folha
Antes de cortar, verifique o seguinte:
- A espessura da chapa está correta?
- O tipo de material corresponde às especificações do programa?
- O lençol está plano?
- Há ferrugem superficial severa?
- Há contaminação por óleo ou graxa?
- Há carepa de laminação?
- Há arranhões?
- Existe deformação localizada?
- A chapa apresenta tensão interna?
Isso é particularmente importante para chapas finas. Se a própria chapa estiver muito deformada, obter resultados de corte consistentes torna-se difícil, mesmo com uma cabeça de laser equipada com foco automático.
2) Recomendações
Para peças de alta precisão:
Dê prioridade ao uso de lençóis com boa planicidade.
Para chapas grossas:
Preste especial atenção à tensão interna e à deformação térmica.
3. Técnicas de corte para diferentes materiais metálicos
Diferentes materiais reagem de maneiras bastante distintas à energia do laser e aos gases auxiliares.
1) Aço carbono
O aço carbono é um dos materiais mais comuns para corte a laser.
Espessuras comuns:
0,5 mm
1 mm
1,5 mm
2 mm
3mm
4 mm
5 mm
6 mm
8 mm
10 mm
12mm
16mm
20mm
25 mm
30 mm ou mais
Aço carbono fino: Chapas finas geralmente podem ser cortadas usando ar, oxigênio ou nitrogênio.
Vantagens do corte com oxigênio:
- Alta capacidade de corte
- Bom desempenho em chapas grossas
- Custo relativamente baixo
No entanto, como o oxigênio participa da reação de oxidação, uma camada de óxido se forma na borda de corte.
2) Aço inoxidável
Em geral, o aço inoxidável é mais adequado para o corte com nitrogênio.
Isso ocorre porque o nitrogênio minimiza a oxidação na borda do corte.
Vantagens:
- Melhor cor de borda
- Superfície de corte mais brilhante
- oxidação reduzida
- Adequado para soldagem subsequente
- Adequado para o processamento de peças onde a aparência é importante.
Vantagens:
- Melhor cor de borda
- Superfície de corte mais brilhante
- oxidação reduzida
- Adequado para soldagem subsequente
- Adequado para o processamento de peças onde a aparência é importante.
3) Chapas de alumínio
O alumínio é um material com alta refletividade e alta condutividade térmica.
Ao cortar chapas de alumínio, deve-se prestar especial atenção a:
- Reflexão do laser
- posição focal
- estabilidade de perfuração
- Altura do bocal
- Gás de assistência
- condição da superfície do material
A dificuldade de corte aumenta significativamente, especialmente com chapas de alumínio espessas.
4) Latão e Cobre
Um dos maiores desafios com o cobre e o latão é a sua elevada refletividade.
O processamento de cobre — especialmente com sistemas de laser de fibra de comprimento de onda tradicional — impõe maiores exigências à fonte de laser, à cabeça de corte e aos parâmetros do processo.
Na produção real, preste especial atenção a:
- Se o equipamento suporta materiais altamente refletivos
- A fonte de laser é adequada para cobre?
- estabilidade de perfuração
- Compatibilidade de bicos
- Limpeza da lente protetora
Não aplique simplesmente os parâmetros padrão utilizados para o aço carbono.
4. Maior potência do laser nem sempre é melhor
Muitos usuários caem em um equívoco comum ao selecionar uma máquina de corte a laser:
Quanto maior a potência, melhor o desempenho de corte.
Na realidade, não é esse o caso.
Por exemplo, com sistemas de 6 kW, 12 kW ou 20 kW:
As vantagens residem principalmente em:
- Capacidade de cortar materiais mais espessos
- Velocidades de corte mais altas
- Maior eficiência de produção
- Uma janela de processo mais ampla
No entanto, ao cortar:
Folhas finas (1mm, 2mm, 3mm)
Alta potência não se traduz necessariamente em qualidade de corte superior.
Para chapas finas, a alta potência pode até causar problemas como:
- Queima excessiva
- Deformação de pequenos orifícios
- Derretimento de borda
- Uma zona afetada pelo calor (ZAC) ampliada
Portanto, a seleção de equipamentos deve seguir este princípio:
Escolha o nível de potência com base no tipo de material, na faixa de espessura e nos requisitos do ciclo de produção, em vez de simplesmente buscar a potência mais alta possível.
5. A posição focal é fundamental para a qualidade do corte.
A posição focal é um dos parâmetros mais críticos no processo de corte a laser.
Em resumo:
A posição focal determina como a energia do laser é distribuída ao longo da espessura da folha.
Se o foco estiver muito alto ou muito baixo, o desempenho do corte será afetado.
1) Folhas finas
Folhas finas geralmente requerem uma alta concentração de energia.
Se o foco se desviar significativamente, isso pode levar a:
- Largura de corte alargada (largura do corte)
- Corte incompleto (falha no corte total)
- Aumento de rebarbas
- Qualidade de corte reduzida
2) Chapas grossas
O corte de chapas grossas exige que se leve em consideração como a energia do laser é distribuída dentro do material.
Geralmente, é necessário ajustar a posição do foco com base em uma combinação de fatores:
- Material
- Grossura
- Potência do laser
- Tipo de bico
- Pressão do gás
- Velocidade de corte
3) Não confie cegamente em uma posição focal fixa.
A posição focal ideal varia dependendo do material, da espessura e do gás utilizado.
Portanto, as operações de produção reais devem estabelecer um sistema de interligação:
Material + Espessura + Gás + Potência → Parâmetros focais correspondentes
Isso ajuda a construir o banco de dados de processos proprietário da empresa.
6. A seleção do bico é crucial.
Embora o bocal seja um componente pequeno, ele tem um impacto significativo na qualidade do corte.
Os tipos de bicos mais comuns incluem:
- Bicos de camada única
- Bicos de dupla camada
Bicos com vários diâmetros de orifício. Por exemplo:
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
A seleção final não pode ser baseada unicamente na espessura do material.
Outros fatores também devem ser considerados:
- Potência do laser
- Gás de assistência
- Pressão do gás
- Velocidade de corte
- Material
- Estrutura do bocal
O bocal deve estar precisamente centrado.
Este é um problema que muitas vezes é negligenciado.
Se o feixe de laser não estiver precisamente centrado dentro do bocal:
Isso pode resultar em:
- Acúmulo de escória em um dos lados
- Bordas cortadas em ângulo
- corte instável
- Colisões de bicos
- Irregularidades na perfuração
Portanto, verifique regularmente:
A concentricidade do bocal é crucial.
7. Dicas para selecionar o gás auxiliar
O gás auxiliar faz mais do que simplesmente "dissipar a escória fundida".
Na verdade, desempenha um papel em:
- Remoção de escória
- Resfriamento
- Reações de oxidação
- Controle de velocidade de corte
- Controle de qualidade de corte
Gases comuns:
Oxigênio (O₂)
Utilizada principalmente para cortar aço carbono.
Vantagens:
- Forte capacidade de corte
- Bom desempenho em chapas grossas
- Baixo custo
Desvantagens:
- Uma camada de oxidação se forma na borda cortada.
Nitrogênio (N₂)
Utilizado principalmente para:
- Aço inoxidável
- Alumínio
- Cobre
- Peças estéticas de alta qualidade
Vantagens:
- Oxidação mínima na borda de corte
- Melhor aparência da superfície de corte
- Adequado para soldagem e tratamento de superfície subsequentes.
Desvantagens:
- Aumento do custo do gás
- O corte de chapas grossas exige alta pressão de gás e equipamentos de alta capacidade.
Ar comprimido
O corte a ar comprimido tornou-se cada vez mais popular nos últimos anos.
Vantagens:
- Baixo custo
- De fácil acesso
- Muito econômico para o processamento de certas chapas finas.
No entanto, como o ar contém oxigênio e umidade, é preciso prestar atenção a:
Compressor de ar + secador + sistema de filtragem
O excesso de umidade no ar pode comprometer a estabilidade do corte e aumentar o risco de contaminação dos componentes relacionados.
8. Como ajustar a velocidade de corte?
A velocidade de corte é um parâmetro crítico.
1) A velocidade é muito alta
Possíveis problemas:
- Penetração incompleta
- Adesão de escória na parte inferior
- Costura cortada incompleta
- Falha em cortar cantos vivos
- Qualidade reduzida de pequenos orifícios
2) A velocidade está muito lenta
Possíveis problemas:
- Queima excessiva
- Aumento da zona afetada pelo calor (ZAC)
- corte alargado
- Deformação da placa
- Bordas enegrecidas
- Aumento da adesão de escória
Portanto, a mentalidade correta não é "quanto mais rápido, melhor".
Em vez disso, o objetivo é maximizar a velocidade de corte estável, garantindo ao mesmo tempo penetração total e alta qualidade de corte.
9. Como determinar se a velocidade de corte é adequada?
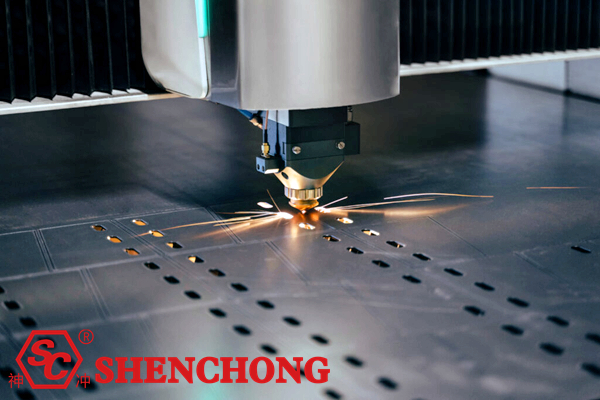
É possível observar as faíscas do corte.
1) Estado normal
Faíscas:
- Descarregado sem problemas
- Direção estável
- Sem respingos ascendentes significativos.
- Linha de corte contínua
2) Velocidade excessiva
Normalmente observado:
- Sparks segue um rastro significativamente para trás.
- Dificuldade em descarregar a escória do fundo.
- Corte incompleto em algumas áreas.
3) Velocidade muito lenta
Pode resultar em:
- Zona fundida expandida
- Faíscas anormalmente concentradas
- Superaquecimento da borda da placa
Este é um método muito prático para avaliação no local.
10. Técnicas de piercing
A perfuração é frequentemente uma das etapas do corte a laser mais propensas a problemas.
Especialmente com:
Placas espessas, materiais altamente refletivos e materiais especiais.
Fazer piercings é mais difícil.
1) Não utilize parâmetros de corte padrão para perfuração.
As condições de perfuração diferem das condições de corte contínuo.
Geralmente são necessárias configurações separadas para:
- Poder de perfuração
- Hora da perfuração
- Pressão de gás penetrante
- posição focal penetrante
- Número de pulsos penetrantes
- altura de perfuração
2) Recomenda-se a perfuração em várias etapas para placas espessas.
Para chapas grossas, você pode usar:
Pré-perfuração de baixa energia → Penetração de alta energia
Ou piercing em várias etapas.
Isso ajuda a reduzir:
- Salpicos
- Contaminação da lente
- Danos no bico
- Falha na perfuração
11. Técnicas de corte de pequenos orifícios
Essa é uma técnica crucial na produção real.
Exemplo: espessura da placa de 6 mm, diâmetro do furo de 6 mm
Fazer furos tão pequenos é significativamente mais difícil do que cortar contornos padrão.
De um modo geral:
Quanto mais próximo o diâmetro do furo estiver da espessura da chapa, mais difícil será o corte.
Para usinagem de orifícios pequenos, concentre-se no ajuste:
- Potência do laser
- Velocidade
- posição focal
- Pressão do gás
- Parâmetros de perfuração
- linha de introdução
- velocidade em curvas
Não copie simplesmente os parâmetros usados para os contornos externos.
12. Por que furos pequenos geralmente ficam com formato elíptico?
As causas comuns incluem:
1) Velocidade de corte muito rápida
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit Tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) Aceleração excessiva
O sistema mecânico muda de direção frequentemente dentro do pequeno círculo.
3) Potência do laser muito alta
Pode facilmente causar acúmulo localizado de calor.
4) Pressão de gás inadequada
Capacidade insuficiente de remoção de escória. 5) Foco impreciso
Isso resulta em uma distribuição desigual de energia em ambos os lados do corte.
5) Precisão insuficiente no movimento da máquina
Especificamente em relação a:
- Prateleiras
- Engrenagens
- Trilhos-guia
- Sistemas servo
Erros nesses componentes afetarão a circularidade de furos pequenos.
13. Técnicas de corte de cantos vivos
O corte em linha reta é relativamente fácil.
O verdadeiro teste da capacidade dos equipamentos e dos processos reside em:
Cantos vivos, ângulos agudos, fendas estreitas, pequenos orifícios e padrões intrincados.
Se a cabeça do laser mantiver alta velocidade ao fazer uma curva acentuada, os seguintes problemas podem ocorrer:
- Arredondamento do canto vivo
- Queima excessiva
- Desvio dimensional
- Aumento devido à fusão
- Portanto, geralmente é necessário:
- Reduzir a velocidade na curva + Ajustar a potência do laser
Isso garante uma entrada de calor mais adequada na área do canto agudo.
14. Importância das Linhas de Introdução
Uma linha de entrada bem projetada evita defeitos perceptíveis no ponto inicial da peça de trabalho.
Métodos comuns:
- Introdução em linha reta
- Introdução ao arco
- Introdução tangencial
Para peças com altas exigências estéticas, é aconselhável evitar iniciar o corte diretamente em uma borda crítica do produto.
A ponta do piercing pode ser colocada em:
A área de descarte ou a área de entrada.
Isso melhora significativamente a qualidade das bordas do produto.
15. Técnicas para evitar a deformação térmica
O corte a laser de chapas finas é particularmente suscetível à deformação térmica.
Isso é causado pelas altas temperaturas localizadas geradas pelo laser.
Manifestações comuns:
- Deformação da folha
- Deformação da peça
- Enrolamento das bordas
- Alterações dimensionais
Soluções:
Método 1: Otimizar o aninhamento
Evite concentrar um grande número de peças pequenas em uma única área.
Método 2: Utilize cortes alternados
Alterar a sequência de corte para reduzir o acúmulo localizado de calor.
Método 3: Corte seccional
Divida a folha inteira em várias zonas.
Método 4: Configure corretamente a sequência de corte
Normalmente, cortam-se as características internas antes das externas.
Isso impede que o contorno externo corte prematuramente o suporte da chapa para a peça de trabalho.
16. Técnicas de Aninhamento
Um bom aninhamento pode aumentar diretamente a utilização de materiais.
Fatores a considerar:
- Espaçamento entre peças
- margens da borda da folha
- Largura do corte
- Zona afetada pelo calor (ZAC)
- Orientação da peça
- Direção de rolamento
- Direção de curvatura subsequente
Para a produção em massa de peças, pode-se empregar o corte em linha reta.
Por exemplo, duas partes retangulares compartilham uma única aresta.
Isso permite:
- Comprimento de corte reduzido
- Menos cirurgias de piercing
- Aumento da eficiência de produção
- Menor consumo de gás
- Maior aproveitamento de materiais
No entanto, o corte em linha reta requer atenção especial aos seguintes pontos:
Sequência de corte e deformação térmica.
17. Técnicas de proteção de lentes
A lente protetora de uma máquina de corte a laser de fibra é uma peça consumível de alta frequência. A contaminação da lente de proteção pode levar a:
- Potência do laser reduzida
- ponto de feixe anormal
- Falha ao cortar o material
- Velocidade de corte reduzida
- Qualidade de corte ruim
- Superaquecimento ou até mesmo danos à lente
Portanto, as inspeções não devem se limitar aos momentos em que surgem problemas de corte.
Recomenda-se estabelecer:
Cronograma de inspeção de rotina para a lente de proteção.
18. Como posso determinar se a lente de proteção está contaminada?
Verifique o seguinte:
- Poeira na superfície da lente
- Manchas amarelas
- pontos de ablação pretos
- manchas de óleo
- Rachaduras
Caso sejam detectadas anormalidades, inspecione e substitua a lente de acordo com as diretrizes do fabricante do equipamento.
Não limpe as superfícies ópticas diretamente com toalhas de papel comuns ou com os dedos.
19. Controle da altura da cabeça de corte
A distância entre a cabeça do laser e a chapa metálica é crucial.
Se a altura for muito elevada:
- O fluxo de gás se dispersa
- A capacidade de remoção de escória diminui.
- O corte torna-se instável
Se a altura for muito baixa:
- O risco de colisão aumenta
- O bocal é propenso a danos.
- A escória pode contaminar facilmente o bico.
Portanto, manter uma distância estável entre o bico e a folha é essencial.
Os equipamentos modernos normalmente empregam:
Sistemas capacitivos de rastreamento de altura
Para controlar automaticamente a altura da cabeça do laser.
20. O que deve ser feito se a chapa metálica estiver irregular?
Caso a chapa metálica apresente deformações significativas, recomenda-se:
- Utilize o ajuste automático de altura.
- Reduzir os riscos de corte
- Evitar colisões da cabeça do laser
- Pré-tratar folhas severamente deformadas
Para chapas ultrafinas, a planicidade é particularmente importante para a qualidade do processamento.
21. Como a formação de escória pode ser reduzida?
A formação de escória é um dos defeitos mais comuns no corte a laser.
Ajustes podem ser feitos nas seguintes áreas:
1) Aumentar ou diminuir a velocidade de corte
Determine o ajuste com base na forma da escória.
2) Ajuste a pressão do gás auxiliar
Pressão muito baixa:
Capacidade insuficiente de remoção de escória.
Pressão muito alta:
Pode causar comportamento anormal do material fundido.
3) Ajuste o ponto focal
Um ponto focal incorreto dificulta a expulsão do material fundido do fundo do corte.
4) Verifique o bico
Problemas com bicos injetores, tais como:
- Deformação
- Contaminação
- Desalinhamento (excentricidade)
…todos podem afetar o fluxo de gás.
5) Verifique as lentes
A contaminação da lente protetora também pode levar a uma queda na potência de saída real.
22. Defeitos comuns no corte a laser e suas soluções
Problemas de corte | Causas comuns | Verificações prioritárias |
Corte incompleto | Velocidade excessiva / potência insuficiente / foco anormal | Potência, velocidade, foco |
Escória no fundo | Pressão, velocidade ou foco do gás inadequados | Pressão do gás, velocidade |
Escurecimento no topo | Entrada de calor excessiva | Potência, velocidade |
Borda cortada grosseiramente | Incompatibilidade de parâmetros | Foco, velocidade, gasolina |
corte alargado | Energia excessiva / foco anormal | Foco, poder |
Orifícios circulares que se tornam elípticos | Velocidade, aceleração ou precisão mecânica | Parâmetros, servo, mecânica |
Cantos vivos arredondados | Calor excessivo nos cantos | Velocidade, potência |
Escória de um lado | Desalinhamento do bico | Coaxialidade |
Falha na perfuração | Parâmetros de perfuração inadequados | Poder/tempo de perfuração |
Deterioração repentina na qualidade do corte | Contaminação da lente | Lente protetora |
corte instável | Problemas com o fornecimento de gás ou com o bico | Pressão do gás, bico |
Deformação da placa | Concentração de calor | Aninhamento, sequência |
23. Os parâmetros de corte envolvem mais do que apenas um único número.
Muitos operadores focam-se apenas na velocidade ao ajustar os parâmetros. Isso é insuficiente.
Um conjunto completo de parâmetros de processo deve incluir, no mínimo:
Potência + Velocidade + Foco + Bocal + Gás + Pressão do Gás + Altura + Parâmetros de Perfuração
Portanto, é crucial estabelecer um banco de dados interno para o processo de corte a laser.
Por exemplo:
Material | Grossura | Gás | Poder | Bocal | Velocidade | Foco | Pressão do ar |
Q235 | 3mm | O₂ | 6 kW | 1,5 mm | Teste de processo | Teste de processo | Teste de processo |
Q235 | 6 mm | O₂ | 6 kW | 1,5/2,0 mm | Teste de processo | Teste de processo | Teste de processo |
304 | 3mm | N₂ | 6 kW | 1,5 mm | Teste de processo | Teste de processo | Teste de processo |
304 | 6 mm | N₂ | 6 kW | 2,0 mm | Teste de processo | Teste de processo | Teste de processo |
Alumínio | 3mm | N₂/ Ar | 6 kW | 1,5 mm | Teste de processo | Teste de processo | Teste de processo |
Nota: Os parâmetros da tabela devem ser baseados na fonte de laser específica, cabeçote de corte, bico, lote de material e resultados de validação do processo; eles não devem ser usados diretamente como configurações universais.
24. Estratégias de processo para diferentes espessuras
Folhas finas de 0,5 a 2 mm
Foco principal:
- Alta velocidade
- Baixa entrada de calor
- Qualidade de furo pequeno
- Prevenção de queimaduras excessivas
- Prevenção da deformação da chapa
Folhas de espessura média a fina de 3 a 6 mm
Essa é uma faixa de espessura muito comum na produção de corte a laser.
Foco principal:
- Velocidade
- Gás de assistência
- posição focal
- Qualidade de furo pequeno
- corte de linha comum
Chapas de espessura média de 8 a 12 mm
O foco passa a ser:
- Piercing
- Remoção de escória à base de gás
- Bocal
- posição focal
- Pressão do gás
- perpendicularidade da face de corte
chapas com espessura de 16 a 30 mm
Foco principal:
- Potência do laser
- Capacidade de perfuração
- Pressão do gás
- posição focal
- Velocidade de corte
- Qualidade do material
- Capacidade da cabeça de corte
Ao cortar chapas grossas, não se deve priorizar apenas a velocidade; em vez disso, priorize:
Estabilidade + Qualidade de corte + Capacidade de processamento contínuo.
25. Métodos essenciais para melhorar a eficiência de corte
Se o objetivo é aumentar a capacidade de produção, considere as seguintes abordagens:
1) Aumentar a potência do laser
Adequado para processamento de grandes volumes de chapas grossas.
2) Otimizar parâmetros de corte
Evite depender de parâmetros conservadores por períodos prolongados.
3) Reduzir o número de piercings
Conseguido através de encaixe otimizado e corte em linha reta.
4) Otimizar trajetórias de corte
Reduzir o movimento não cortante (corte de ar).
5) Aumentar a aceleração
Melhorar o desempenho dinâmico dentro dos limites da máquina-ferramenta.
6) Carregamento/descarregamento automatizado
Reduzir o manuseio manual.
7) Aninhamento automático
Melhorar a utilização de materiais.
8) Estabelecer um banco de dados de parâmetros
Reduzir o tempo de configuração/teste da máquina.
26. Integração de robótica/carregamento e descarregamento automatizados com corte a laser
Para a produção em massa, uma maior integração pode ser alcançada através de:
Armazenamento inteligente de folhas + Máquina de corte a laser + Carregamento/descarregamento automatizado + Classificação de peças acabadas
…para formar uma célula de produção automatizada.
Fluxo de trabalho típico:
Armazenamento inteligente de materiais → Recuperação automática de materiais → Corte a laser → Classificação de peças acabadas → Manuseio de sucata → Armazenamento temporário de peças acabadas
Isso reduz:
- manuseio manual
- Tempo de espera
- Tempo gasto na localização de materiais
- Tempo de carga e descarga
- Erros de produção
Ao mesmo tempo, melhora:
- Utilização de equipamentos
- Segurança do pessoal
- Continuidade da produção
- Utilização de materiais
Para a produção em larga escala de chapas metálicas, isso representa uma direção fundamental na evolução do corte a laser, passando do "processamento independente" para as "células de manufatura inteligentes".
27. Dicas para a manutenção diária de máquinas de corte a laser
Verificações diárias
Principais itens a verificar:
- Bocal
- Lente protetora
- Pressão do gás
- Refrigerador
- Cabeça laser
- Plataforma de chapa metálica
- Sistema de remoção de poeira
Verificações semanais
Verificações recomendadas:
- Trilhos-guia
- Suportes de engrenagem
- Componentes de transmissão
- Cabos
- Gasolinas
- Sistema de refrigeração
- Coaxialidade do bocal
- Verificações periódicas
Inclui:
- Estado de saída do laser
- Sistema óptico
- Precisão de movimento
- Sistema servo
- Sistema de ajuste automático de altura
- Líquido de arrefecimento
- Sistema de ar comprimido
A manutenção deve ser realizada de acordo com as instruções do fabricante do equipamento.
28. Dicas para melhorar a precisão do corte a laser
Se for necessária alta precisão dimensional, é preciso considerar três áreas: mecânica, software e processo.
Aspectos mecânicos
Verificar:
- Precisão do trilho guia
- Cremalheira e pinhão
- Parafuso de avanço
- Rigidez da estrutura da máquina
- Deformação da viga transversal
- Servomotores
Aspectos de software
Verificar:
- desenhos CAD
- Parâmetros CAM
- Compensação de corte
- Linhas introdutórias
- Planejamento de rotas
- Aceleração/desaceleração
Aspectos do Processo
Verificar:
- Espessura da folha
- deformação térmica
- Sequência de corte
- Ponto focal
- Velocidade de corte
29. Como melhorar a perpendicularidade da superfície de corte?
Isso é particularmente importante ao cortar chapas grossas.
Se o perfil de corte for mais largo na parte superior e mais estreito na parte inferior (ou vice-versa), pode haver um problema com a distribuição de energia do feixe de laser ao longo da espessura do material.
Principais áreas a verificar:
- posição do ponto focal
- Qualidade do feixe de laser
- Coaxialidade do bocal
- Gás de assistência
- Velocidade de corte
- Lente protetora
- Condições do material
Caso o problema persista, será necessária uma inspeção mais detalhada do feixe de laser e do sistema óptico da cabeça de corte.
30. Sequência de solução de problemas mais prática para a linha de produção
Quando a qualidade do corte a laser cair repentinamente, não faça alterações drásticas em todos os parâmetros de imediato.
Abordagem recomendada:
Passo 1: Verifique o material da folha
Verificar: Tipo de material, espessura e planicidade.
Passo 2: Verifique o bico
Verificação: Confira se há deformações, obstruções ou contaminação.
Passo 3: Verifique a lente protetora.
Verificar: Verificar se há contaminação ou danos.
Passo 4: Verifique o gás
Verificar: tipo de gás, pressão, pureza e vazão.
Passo 5: Verifique o foco
Verifique: posição correta do foco.
Etapa 6: Verificar a velocidade
Faça pequenos ajustes.
Passo 7: Verifique a alimentação
Verificar: saída de laser normal.
Etapa 8: Verificar o sistema mecânico
Caso os seguintes problemas persistam:
- Erros dimensionais
- Deformação de orifícios circulares
- Linhas retas não retas
- Repetibilidade anormal
Em seguida, examine mais detalhadamente:
Trilhos-guia, cremalheiras, sistemas servo, a estrutura da máquina e o sistema de controle de movimento.
31. "Regras de Ouro" para Otimização do Processo de Corte a Laser
Na prática, os seguintes princípios podem servir como critérios de diagnóstico rápido:
Se não conseguir ultrapassar: verifique primeiro a velocidade, a concentração e a aceleração.
Acúmulo de escória: Verifique primeiro a velocidade, a pressão do gás, o foco e o bico.
Escória de um lado: Concentre-se na concentricidade do bocal.
Orifícios pequenos não circulares: Verificar velocidade, aceleração, foco e precisão mecânica.
Cantos afiados queimando: Reduza a entrada de calor nos cantos.
Deformação da chapa: Otimizar a sequência de encaixe e corte.
Queda repentina na qualidade de corte: verifique primeiro a lente protetora e o bocal.
Incapacidade de cortar chapas grossas: Concentre-se na potência, perfuração, pressão do gás e foco.
Chapas finas propensas a queimar: Reduza a entrada de calor e otimize a velocidade, a potência e a perfuração.
32. Estratégias avançadas de otimização para corte a laser de chapas metálicas
Se uma empresa já consegue realizar cortes a laser padrão de forma consistente, o próximo passo é ir além de simplesmente "concluir o corte" e passar a:
① Corte mais rápido
Aumentar:
Velocidade de corte (m/min)
② Corte melhor
Melhorar:
- Rugosidade
- Perpendicularidade
- Rebarbas
- Zona afetada pelo calor (ZAC)
- furo redondo de precisão
③ Corte de forma mais econômica
Reduzir:
- Consumo de oxigênio
- Consumo de nitrogênio
- Consumo de eletricidade
- Consumo do bico
- Consumo de lentes
④ Corte de forma mais confiável
Aumentar:
- Tempo de processamento contínuo
- Taxa de sucesso da perfuração
- Repetibilidade do parâmetro
- Consistência do lote
⑤ Corte de forma inteligente
Apresentando mais detalhes:
Foco automático + Troca automática de bicos + Carregamento/descarregamento automático + Aninhamento inteligente + Armazenagem inteligente + Banco de dados de processos + Gestão de produção MES
Estabelecendo, em última análise:
Armazenagem inteligente → Carregamento automático → Corte a laser → Classificação automática → Armazenamento temporário de produtos acabados → Gestão de dados
…um fluxo de trabalho completo e inteligente para a produção de chapas metálicas.
33. Lista de verificação rápida para corte a laser de chapas metálicas
A equipe de produção pode realizar as verificações diretamente na seguinte ordem:
1) Antes de cortar
□ Material da folha correto
□ Espessura correta da chapa
□ A folha é plana
□ Unidade laser em estado normal
□ Resfriador funcionando normalmente
□ Fornecimento de gás normal
□ Bocal em bom estado
□ Limpeza protetora de lentes
□ Foco calibrado
□ Normalidade da coaxialidade do bocal
2) Durante o corte a laser Mtela
□ Piercing estável
□ Direção normal da faísca
□ Som de corte estável
□ Sem escória/rejeitos significativos
□ Sem queimaduras significativas nas bordas
□ Altura da cabeça do laser estável
□ Pressão de gás estável
□ Ausência de deformação térmica significativa da chapa
3) Após o corte
□ Inspecione a superfície de corte
□ Verifique se há rebarbas
□ Verificar dimensões
□ Verifique os diâmetros dos furos
□ Verificar circularidade
□ Verificar perpendicularidade
□ Registre os parâmetros ideais
□ Atualizar banco de dados de processos
34. Resumo: O que define um corte a laser verdadeiramente de alto nível?
O corte a laser de chapas metálicas de alta qualidade não se resume simplesmente a possuir uma máquina de corte a laser de alta potência.
Um processo de corte a laser verdadeiramente excelente exige que tudo esteja perfeito nestas áreas:
Equipamentos, materiais, parâmetros, gás, bicos, foco, perfuração, trajetórias de corte, aninhamento, manutenção e automação.
Isso pode ser resumido em uma fórmula abrangente:
Corte a laser de alta qualidade = Potência do laser adequada + Qualidade do feixe estável + Foco preciso + Bocal adequado + Gás auxiliar adequado + Pressão do gás precisa + Velocidade de corte adequada + Excelente precisão de movimento da máquina + Trajetória de corte correta + Boa manutenção
Para as modernas fábricas de chapas metálicas, a direção do desenvolvimento futuro é:
Corte a laser de alta potência → Corte de alta velocidade → Carregamento/descarregamento automático → Aninhamento inteligente → Classificação automática → Armazenagem inteligente → Integração de dados MES/ERP
Isso representa a trajetória central para a evolução do corte a laser de chapas metálicas — passando de máquinas independentes para linhas de produção inteligentes, automatizadas e não tripuladas.
 Portuguese
 English
 Spanish
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese