Mục lục
Cắt kim loại bằng laser là một quy trình thoạt nhìn có vẻ đơn giản như "thiết lập thông số và cắt", nhưng trên thực tế, nó liên quan đến vô số yếu tố: công suất laser, vị trí tiêu điểm, vòi phun, khí hỗ trợ, áp suất khí, tốc độ cắt, loại vật liệu, độ dày, điều kiện bề mặt, đường dẫn quang học, thấu kính, hệ thống làm mát và độ chính xác chuyển động của máy.
Điều này đặc biệt đúng đối với máy cắt laser sợi quang. Khi công suất tăng từ 3kW, 6kW và 12kW lên 20kW, 30kW và hơn nữa, việc chỉ đơn giản tăng công suất không đảm bảo chất lượng cắt. Để đạt được chất lượng cắt cao và hiệu quả cao thực sự, cần thiết lập một hệ thống quy trình toàn diện tích hợp vật liệu, công suất, điểm hội tụ, vòi phun, khí, tốc độ, áp suất và đường cắt.
Sau đây là bản tóm tắt có hệ thống về các kỹ thuật cắt laser tấm kim loại từ góc độ sản xuất thực tiễn.
1. Nguyên lý cơ bản của cắt laser tấm kim loại
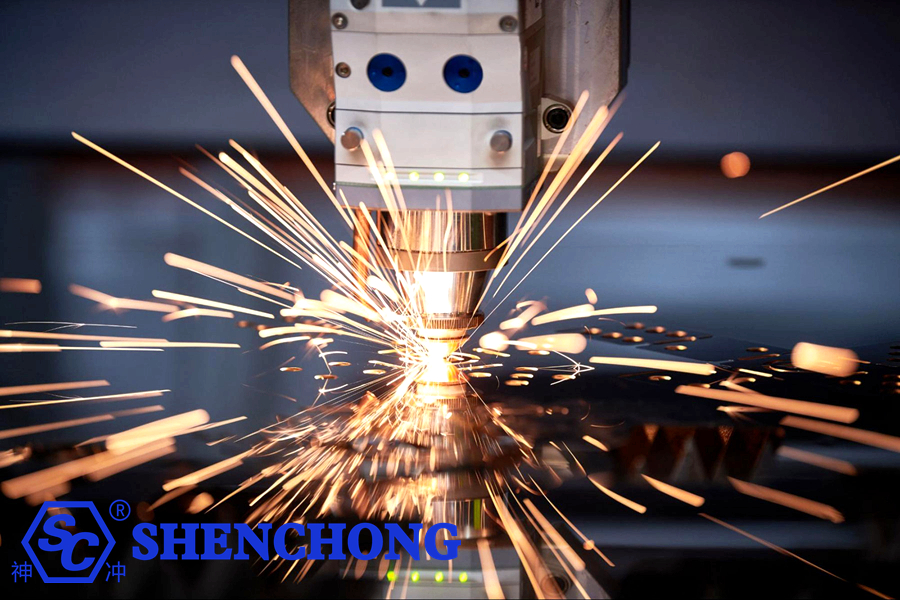
Về bản chất, cắt laser sử dụng chùm tia laser có mật độ năng lượng cao để nhanh chóng làm tan chảy, hóa hơi hoặc đốt cháy vật liệu tại chỗ, đồng thời sử dụng khí hỗ trợ để đẩy vật liệu nóng chảy ra khỏi rãnh cắt (khoảng trống giữa các mảnh cắt).
Quy trình cắt hoàn chỉnh có thể được chia nhỏ như sau:
Máy phát laser → Truyền chùm tia → Hội tụ → Gia nhiệt vật liệu → Nóng chảy/Hóa hơi → Loại bỏ xỉ bằng khí hỗ trợ → Tạo rãnh cắt
Do đó, chất lượng cắt cuối cùng phụ thuộc vào một số biến số cốt lõi:
Mật độ năng lượng laser + Trạng thái tiêu điểm + Phản ứng vật liệu + Khả năng loại bỏ xỉ khí + Quỹ đạo chuyển động
Các vấn đề trong bất kỳ lĩnh vực nào trong số này đều có thể dẫn đến:
- Gai
- Sự bám dính cặn
- Cắt không hoàn chỉnh
- Độ rộng vết cắt quá mức
- Các cạnh được vát
- Đốt cạnh
- Cháy quá mức
- Biến dạng lỗ
- Lỗ không tròn
- Sai số về kích thước
- Bề mặt bị đen
- Tốc độ cắt giảm
- Nhiễm bẩn thấu kính
- Hư hỏng vòi phun
2. Những công tác chuẩn bị quan trọng trước khi cắt
Nhiều lỗi cắt không bắt nguồn từ cài đặt thông số mà từ các vấn đề tồn tại trước khi quá trình cắt thực tế bắt đầu.
1) Kiểm tra vật liệu tấm
Trước khi cắt, hãy kiểm tra những điều sau:
- Độ dày tấm có chính xác không?
- Loại vật liệu có phù hợp với thông số kỹ thuật của chương trình không?
- Tấm ga trải giường có phẳng không?
- Có bị rỉ sét nghiêm trọng trên bề mặt không?
- Có bị dính dầu mỡ không?
- Có cặn bột máy không?
- Có vết xước không?
- Có biến dạng cục bộ không?
- Tấm kim loại đó có chịu ứng suất bên trong không?
Điều này đặc biệt quan trọng đối với các tấm mỏng. Nếu bản thân tấm vật liệu bị cong vênh nghiêm trọng, việc đạt được kết quả cắt nhất quán sẽ rất khó khăn, ngay cả với đầu laser được trang bị hệ thống lấy nét tự động.
2) Các khuyến nghị
Dành cho các bộ phận có độ chính xác cao:
Ưu tiên sử dụng các loại giấy có độ phẳng tốt.
Đối với các tấm dày:
Cần đặc biệt chú ý đến ứng suất bên trong và biến dạng nhiệt.
3. Các kỹ thuật cắt cho các loại vật liệu kim loại khác nhau
Các vật liệu khác nhau có phản ứng khá khác nhau với năng lượng laser và khí hỗ trợ.
1) Thép cacbon
Thép carbon là một trong những vật liệu phổ biến nhất được sử dụng để cắt bằng laser.
Độ dày thông dụng:
0,5mm
1mm
1,5mm
2mm
3 mm
4mm
5mm
6mm
8mm
10mm
12mm
16mm
20mm
25mm
30mm trở lên
Thép cacbon mỏng: Tấm thép mỏng thường có thể được cắt bằng không khí, oxy hoặc nitơ.
Ưu điểm của phương pháp cắt bằng oxy:
- Khả năng cắt cao
- Hiệu năng tốt trên các tấm dày
- Chi phí tương đối thấp
Tuy nhiên, do oxy tham gia vào phản ứng oxy hóa nên một lớp oxit sẽ hình thành trên cạnh cắt.
2) Thép không gỉ
Thép không gỉ nhìn chung phù hợp hơn cho việc cắt bằng khí nitơ.
Điều này là do nitơ giúp giảm thiểu quá trình oxy hóa tại mép cắt.
Thuận lợi:
- Màu viền đẹp hơn
- Bề mặt cắt sáng hơn
- Quá trình oxy hóa giảm
- Thích hợp cho việc hàn tiếp theo
- Thích hợp để gia công các chi tiết có yếu tố ngoại quan trọng.
Thuận lợi:
- Màu viền đẹp hơn
- Bề mặt cắt sáng hơn
- Quá trình oxy hóa giảm
- Thích hợp cho việc hàn tiếp theo
- Thích hợp để gia công các chi tiết có yếu tố ngoại quan trọng.
3) Tấm nhôm
Nhôm là vật liệu có độ phản xạ cao và độ dẫn nhiệt cao.
Khi cắt tấm nhôm, cần đặc biệt chú ý đến:
- Phản xạ laser
- Vị trí tiêu điểm
- Sự ổn định xuyên thấu
- Chiều cao vòi phun
- Hỗ trợ khí
- Tình trạng bề mặt vật liệu
Độ khó cắt tăng lên đáng kể, đặc biệt là với các tấm nhôm dày.
4) Đồng thau và Đồng
Một trong những thách thức lớn nhất đối với đồng và đồng thau là độ phản chiếu cao của chúng.
Gia công đồng—đặc biệt là với các hệ thống laser sợi quang bước sóng truyền thống—đặt ra yêu cầu cao hơn đối với nguồn laser, đầu cắt và các thông số quy trình.
Trong quá trình sản xuất thực tế, cần đặc biệt chú ý đến:
- Liệu thiết bị có hỗ trợ các vật liệu có độ phản chiếu cao hay không?
- Liệu nguồn laser có phù hợp với đồng hay không?
- Sự ổn định xuyên thấu
- Khả năng tương thích vòi phun
- Độ sạch của thấu kính bảo vệ
Không nên áp dụng một cách đơn thuần các thông số tiêu chuẩn dùng cho thép cacbon.
4. Công suất laser cao hơn không phải lúc nào cũng tốt hơn.
Nhiều người dùng mắc phải một quan niệm sai lầm phổ biến khi lựa chọn máy cắt laser:
Công suất càng cao, hiệu suất cắt càng tốt.
Trên thực tế, điều này không đúng.
Ví dụ, với các hệ thống 6kW, 12kW hoặc 20kW:
Ưu điểm chủ yếu nằm ở chỗ:
- Có khả năng cắt vật liệu dày hơn
- Tốc độ cắt cao hơn
- Hiệu quả sản xuất cao hơn
- Cửa sổ quy trình rộng hơn
Tuy nhiên, khi cắt:
Tấm mỏng (1mm, 2mm, 3mm)
Công suất cao không nhất thiết đồng nghĩa với chất lượng cắt vượt trội.
Đối với các tấm mỏng, công suất cao thậm chí có thể dẫn đến các vấn đề như:
- Cháy quá mức
- Biến dạng của các lỗ nhỏ
- Nóng chảy cạnh
- Vùng ảnh hưởng nhiệt (HAZ) được mở rộng.
Do đó, việc lựa chọn thiết bị cần tuân theo nguyên tắc này:
Hãy lựa chọn mức công suất dựa trên loại vật liệu, phạm vi độ dày và yêu cầu chu kỳ sản xuất, thay vì chỉ theo đuổi công suất cao nhất có thể.
5. Vị trí lấy nét là yếu tố then chốt quyết định chất lượng cắt
Vị trí tiêu điểm là một trong những thông số quan trọng nhất trong quá trình cắt laser.
Nói một cách đơn giản:
Vị trí tiêu điểm quyết định cách phân bổ năng lượng laser trên toàn bộ chiều dày của tấm vật liệu.
Nếu lấy nét quá cao hoặc quá thấp, hiệu suất cắt sẽ bị ảnh hưởng.
1) Tấm mỏng
Các tấm mỏng thường đòi hỏi sự tập trung năng lượng cao.
Nếu tiêu điểm bị lệch đáng kể, điều đó có thể dẫn đến:
- Độ rộng vết cắt (chiều rộng vết cắt)
- Cắt không hoàn toàn (không cắt xuyên qua)
- Tăng độ sắc nhọn
- Chất lượng cắt giảm
2) Tấm dày
Cắt các tấm dày đòi hỏi phải xem xét cách phân bổ năng lượng laser bên trong vật liệu.
Việc điều chỉnh vị trí tiêu cự thường cần được thực hiện dựa trên sự kết hợp của nhiều yếu tố:
- Vật liệu
- độ dày
- Công suất laser
- Loại vòi phun
- Áp suất khí
- Tốc độ cắt
3) Không nên dựa dẫm một cách mù quáng vào vị trí lấy nét cố định
Vị trí tiêu điểm tối ưu thay đổi tùy thuộc vào vật liệu, độ dày và loại khí được sử dụng.
Do đó, hoạt động sản xuất thực tế cần thiết lập một hệ thống liên kết:
Vật liệu + Độ dày + Khí + Công suất → Các thông số tiêu điểm tương ứng
Điều này giúp xây dựng cơ sở dữ liệu quy trình độc quyền của công ty.
6. Việc lựa chọn vòi phun là rất quan trọng.
Mặc dù vòi phun là một bộ phận nhỏ, nhưng nó lại có tác động đáng kể đến chất lượng cắt.
Các loại vòi phun thông dụng bao gồm:
- Vòi phun một lớp
- Vòi phun hai lớp
Các loại vòi phun với đường kính lỗ khác nhau. Ví dụ:
1.0mm
1,2mm
1,5mm
1,8mm
2.0mm
2,5mm
3.0mm
Việc lựa chọn thực tế không thể chỉ dựa vào độ dày vật liệu.
Ngoài ra, cần phải xem xét các yếu tố khác:
- Công suất laser
- Hỗ trợ khí
- Áp suất khí
- Tốc độ cắt
- Vật liệu
- Cấu trúc vòi phun
Vòi phun phải được đặt chính xác ở vị trí trung tâm.
Đây là một vấn đề thường bị bỏ qua.
Nếu chùm tia laser không được căn chỉnh chính xác vào tâm vòi phun:
Điều này có thể dẫn đến:
- Tích tụ cặn bẩn ở một bên
- Các cạnh được cắt xiên
- Cắt không ổn định
- Va chạm vòi phun
- Những bất thường khi xỏ khuyên
Do đó, hãy thường xuyên kiểm tra:
Độ đồng tâm của vòi phun là rất quan trọng.
7. Mẹo chọn khí hỗ trợ
Khí hỗ trợ không chỉ đơn thuần là "thổi bay xỉ nóng chảy".
Nó thực sự đóng một vai trò trong:
- Loại bỏ xỉ
- Làm mát
- Phản ứng oxy hóa
- Điều khiển tốc độ cắt
- Kiểm soát chất lượng cắt
Các loại khí thông dụng:
Oxy (O₂)
Chủ yếu được sử dụng để cắt thép cacbon.
Thuận lợi:
- Khả năng cắt mạnh mẽ
- Hiệu năng tốt trên các tấm dày
- Chi phí thấp
Nhược điểm:
- Lớp oxy hóa hình thành trên cạnh cắt.
Nitơ (N₂)
Công dụng chính:
- Thép không gỉ
- Nhôm
- Đồng
- Các bộ phận thẩm mỹ chất lượng cao
Thuận lợi:
- Mức độ oxy hóa tối thiểu trên cạnh cắt
- Bề mặt cắt đẹp hơn
- Thích hợp cho quá trình hàn và xử lý bề mặt tiếp theo.
Nhược điểm:
- Chi phí xăng dầu cao hơn
- Cắt tấm kim loại dày đòi hỏi áp suất khí cao và khả năng thiết bị vượt trội.
Khí nén
Phương pháp cắt bằng khí nén ngày càng trở nên phổ biến trong những năm gần đây.
Thuận lợi:
- Chi phí thấp
- Dễ dàng truy cập
- Rất tiết kiệm chi phí khi gia công một số loại tấm mỏng.
Tuy nhiên, vì không khí chứa oxy và hơi ẩm, cần phải chú ý đến:
Máy nén khí + máy sấy khí + hệ thống lọc
Độ ẩm quá cao trong không khí có thể ảnh hưởng đến độ ổn định khi cắt và làm tăng nguy cơ nhiễm bẩn các bộ phận liên quan.
8. Làm thế nào để điều chỉnh tốc độ cắt?
Tốc độ cắt là một thông số quan trọng.
1) Tốc độ quá nhanh
Các vấn đề tiềm ẩn:
- Sự thâm nhập không hoàn toàn
- Lớp cặn bám dính ở đáy
- Đường may cắt không hoàn chỉnh
- Không cắt xuyên qua các góc nhọn
- Chất lượng lỗ nhỏ bị giảm sút.
2) Tốc độ quá chậm
Các vấn đề tiềm ẩn:
- Cháy quá mức
- Vùng ảnh hưởng nhiệt (HAZ) tăng lên
- Đường cắt rộng hơn
- Biến dạng tấm
- Các cạnh bị đen
- Tăng cường sự bám dính của xỉ
Do đó, tư duy đúng đắn không phải là "càng nhanh càng tốt".
Thay vào đó, mục tiêu là tối đa hóa tốc độ cắt ổn định đồng thời đảm bảo độ xuyên thấu hoàn toàn và chất lượng cắt cao.
9. Làm thế nào để xác định tốc độ cắt có phù hợp hay không?
Bạn có thể quan sát các tia lửa khi cắt.
1) Trạng thái bình thường
Tia lửa:
- Xả trơn tru
- Hướng ổn định
- Không có hiện tượng phun ngược đáng kể lên trên.
- Đường cắt liên tục
2) Tốc độ quá nhanh
Thường thấy:
- Tia lửa tụt lùi đáng kể.
- Khó khăn trong việc xả xỉ từ đáy.
- Việc cắt tỉa chưa hoàn tất ở một số khu vực.
3) Tốc độ quá chậm
Có thể dẫn đến:
- Vùng nóng chảy mở rộng
- Tia lửa tập trung bất thường
- Hiện tượng quá nhiệt ở mép tấm
Đây là một phương pháp rất thiết thực để đánh giá tại chỗ.
10. Kỹ thuật xỏ khuyên
Đục lỗ thường là một trong những công đoạn dễ xảy ra sự cố nhất trong quá trình cắt laser.
Đặc biệt là với:
Tấm dày, vật liệu có độ phản chiếu cao và các vật liệu đặc biệt.
Xỏ khuyên khó hơn.
1) Không sử dụng các thông số cắt tiêu chuẩn để đục lỗ
Điều kiện đâm xuyên khác với điều kiện cắt liên tục.
Thông thường cần có các thiết lập riêng biệt cho:
- Sức xuyên thấu
- Thời gian xỏ khuyên
- Áp suất khí xuyên thủng
- Vị trí tiêu điểm xuyên thấu
- Số lượng xung động xuyên thấu
- Chiều cao xỏ khuyên
2) Nên thực hiện xỏ khuyên nhiều giai đoạn đối với các tấm sụn dày.
Đối với các tấm dày, bạn có thể sử dụng:
Chuẩn bị trước bằng năng lượng thấp → Xâm nhập bằng năng lượng cao
Hoặc xỏ khuyên nhiều giai đoạn.
Điều này giúp giảm thiểu:
- bắn tóe
- Nhiễm bẩn thấu kính
- Hư hỏng vòi phun
- Thất bại khi đâm xuyên
11. Kỹ thuật cắt lỗ nhỏ
Đây là một kỹ thuật quan trọng trong sản xuất thực tế.
Ví dụ: Tấm dày 6mm, đường kính lỗ 6mm
Việc cắt những lỗ nhỏ như vậy khó hơn đáng kể so với việc cắt các đường viền tiêu chuẩn.
Nói chung là:
Đường kính lỗ càng gần với độ dày tấm thì việc cắt càng khó.
Đối với gia công lỗ nhỏ, hãy tập trung vào việc điều chỉnh:
- Công suất laser
- Tốc độ
- Vị trí tiêu điểm
- Áp suất khí
- Thông số xuyên thấu
- Dòng dẫn đầu
- Tốc độ vào cua
Không nên sao chép nguyên văn các thông số được sử dụng cho đường viền ngoài.
12. Tại sao các lỗ nhỏ thường có hình elip?
Các nguyên nhân phổ biến bao gồm:
1) Tốc độ cắt quá nhanh
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit Tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) Gia tốc quá cao
Hệ thống cơ khí này thường xuyên thay đổi hướng trong vòng tròn nhỏ.
3) Công suất laser quá cao
Dễ gây ra hiện tượng tích tụ nhiệt cục bộ.
4) Áp suất khí không phù hợp
Khả năng loại bỏ xỉ không đủ. 5) Tiêu điểm không chính xác
Điều này dẫn đến sự phân bố năng lượng không đồng đều ở cả hai phía của vết cắt.
5) Độ chính xác chuyển động của máy không đủ
Cụ thể về:
- Giá đỡ
- Bánh răng
- Ray dẫn hướng
- Hệ thống servo
Sai sót ở các bộ phận này sẽ ảnh hưởng đến độ tròn của các lỗ nhỏ.
13. Kỹ thuật cắt góc sắc bén
Cắt theo đường thẳng tương đối dễ.
Bài kiểm tra thực sự về khả năng của thiết bị và quy trình nằm ở:
Các góc nhọn, các khe hẹp, các lỗ nhỏ và các hoa văn phức tạp.
Nếu đầu laser duy trì tốc độ cao khi di chuyển qua góc cua gấp, các sự cố sau đây có thể xảy ra:
- Làm tròn góc nhọn
- Cháy quá mức
- Sai lệch kích thước
- Sự giãn nở do tan chảy
- Do đó, thông thường cần phải:
- Giảm tốc độ khi vào cua + Điều chỉnh công suất đầu ra của laser
Điều này đảm bảo lượng nhiệt cung cấp phù hợp hơn ở khu vực góc nhọn.
14. Tầm quan trọng của các câu dẫn đầu
Đường dẫn vào được thiết kế tốt sẽ ngăn ngừa các khuyết tật dễ nhận thấy ở điểm bắt đầu của phôi.
Các phương pháp phổ biến:
- Đường dẫn thẳng
- Đường dẫn vào hồ quang
- Dẫn nhập tiếp tuyến
Đối với những chi tiết có yêu cầu thẩm mỹ cao, nên tránh bắt đầu cắt trực tiếp từ cạnh quan trọng của sản phẩm.
Điểm xỏ khuyên có thể được đặt ở:
Khu vực phế liệu hoặc khu vực dẫn vào.
Điều này giúp cải thiện đáng kể chất lượng cạnh của sản phẩm.
15. Các kỹ thuật để tránh biến dạng nhiệt
Việc cắt các tấm mỏng bằng laser đặc biệt dễ bị biến dạng do nhiệt.
Hiện tượng này là do nhiệt độ cao cục bộ được tạo ra bởi tia laser.
Biểu hiện thường gặp:
- Biến dạng tấm
- Biến dạng phôi
- Uốn cong mép
- Thay đổi kích thước
Các giải pháp:
Phương pháp 1: Tối ưu hóa lồng ghép
Tránh tập trung nhiều chi tiết nhỏ ở cùng một khu vực.
Phương pháp 2: Sử dụng kỹ thuật cắt bỏ khoảng trống
Thay đổi trình tự cắt để giảm sự tích tụ nhiệt cục bộ.
Phương pháp 3: Cắt theo từng đoạn
Chia toàn bộ tờ giấy thành nhiều khu vực nhỏ.
Phương pháp 4: Thiết lập đúng trình tự cắt
Thông thường, nên cắt các chi tiết bên trong trước khi cắt các chi tiết bên ngoài.
Điều này giúp ngăn chặn đường viền bên ngoài làm đứt gãy phần đỡ của tấm kim loại đối với phôi gia công một cách quá sớm.
16. Kỹ thuật lồng ghép
Sắp xếp vật liệu hiệu quả có thể trực tiếp tăng cường khả năng sử dụng vật liệu.
Các yếu tố cần xem xét:
- Khoảng cách giữa các bộ phận
- lề mép tờ giấy
- Chiều rộng rãnh cắt
- Vùng ảnh hưởng nhiệt (HAZ)
- Định hướng bộ phận
- Hướng lăn
- Hướng uốn cong tiếp theo
Đối với sản xuất hàng loạt các bộ phận, có thể sử dụng phương pháp cắt theo dây chuyền chung.
Ví dụ, hai phần hình chữ nhật có chung một cạnh.
Điều này cho phép:
- Chiều dài cắt giảm
- Ít ca phẫu thuật xỏ khuyên hơn
- Tăng hiệu quả sản xuất
- Tiêu thụ khí đốt thấp hơn
- Sử dụng vật liệu hiệu quả hơn
Tuy nhiên, việc cắt theo đường thẳng chung đòi hỏi phải đặc biệt chú ý đến:
Trình tự cắt và biến dạng nhiệt.
17. Các kỹ thuật bảo vệ ống kính
Thấu kính bảo vệ của máy cắt laser sợi quang là một bộ phận tiêu hao tần số cao. Sự nhiễm bẩn thấu kính bảo hộ có thể dẫn đến:
- Giảm công suất laser
- Điểm chùm tia bất thường
- Không cắt xuyên qua vật liệu
- Tốc độ cắt giảm
- Chất lượng cắt kém
- Ống kính bị quá nóng hoặc thậm chí bị hư hỏng.
Do đó, việc kiểm tra không nên chỉ giới hạn ở những thời điểm phát sinh vấn đề về cắt gọt.
Nên thiết lập:
Lịch kiểm tra định kỳ cho kính bảo hộ.
18. Làm sao để xác định xem thấu kính bảo hộ có bị nhiễm bẩn hay không?
Hãy kiểm tra những điều sau:
- Bụi bám trên bề mặt thấu kính
- đốm vàng
- Điểm cắt bỏ màu đen
- vết dầu loang
- Vết nứt
Nếu phát hiện bất kỳ sự bất thường nào, hãy kiểm tra và thay thế thấu kính theo hướng dẫn của nhà sản xuất thiết bị.
Không nên lau trực tiếp bề mặt quang học bằng khăn giấy thông thường hoặc ngón tay.
19. Điều chỉnh chiều cao đầu cắt
Khoảng cách giữa đầu laser và tấm kim loại là rất quan trọng.
Nếu chiều cao quá lớn:
- Dòng khí phân tán
- Khả năng loại bỏ xỉ giảm
- Việc cắt trở nên không ổn định
Nếu chiều cao quá thấp:
- Nguy cơ va chạm tăng lên
- Đầu phun dễ bị hư hỏng
- Xỉ có thể dễ dàng làm ô nhiễm vòi phun.
Do đó, việc duy trì khoảng cách ổn định giữa vòi phun và tấm in là rất cần thiết.
Các thiết bị hiện đại thường sử dụng:
Hệ thống theo dõi độ cao bằng điện dung
Để tự động điều chỉnh độ cao đầu laser.
20. Cần làm gì nếu tấm kim loại không đều?
Nếu tấm kim loại bị biến dạng đáng kể, nên thực hiện các bước sau:
- Sử dụng tính năng điều chỉnh độ cao tự động.
- Giảm thiểu rủi ro khi cắt
- Ngăn ngừa va chạm giữa đầu laser
- Xử lý sơ bộ các tấm bị biến dạng nghiêm trọng
Đối với các tấm siêu mỏng, độ phẳng đặc biệt quan trọng đối với chất lượng gia công.
21. Làm thế nào để giảm thiểu sự hình thành xỉ (bã kim loại)?
Sự hình thành xỉ là một trong những khuyết tật phổ biến nhất khi cắt bằng laser.
Có thể điều chỉnh ở các lĩnh vực sau:
1) Tăng hoặc giảm tốc độ cắt
Xác định mức điều chỉnh dựa trên hình dạng của xỉ.
2) Điều chỉnh áp suất khí hỗ trợ
Áp suất quá thấp:
Khả năng loại bỏ xỉ không đủ.
Áp suất quá cao:
Có thể gây ra hiện tượng bất thường đối với vật liệu nóng chảy.
3) Điều chỉnh tiêu cự
Việc lấy nét không chính xác sẽ gây khó khăn trong việc loại bỏ vật liệu nóng chảy ra khỏi đáy vết cắt.
4) Kiểm tra vòi phun
Các vấn đề về vòi phun như:
- Sự biến dạng
- Sự ô nhiễm
- Sự lệch tâm (độ lệch trục)
…tất cả đều có thể ảnh hưởng đến lưu lượng khí.
5) Kiểm tra ống kính
Sự nhiễm bẩn thấu kính bảo vệ cũng có thể dẫn đến giảm công suất đầu ra thực tế.
22. Các lỗi thường gặp khi cắt laser và giải pháp
Các vấn đề cắt giảm | Nguyên nhân phổ biến | Kiểm tra ưu tiên |
vết cắt chưa hoàn chỉnh | Tốc độ quá nhanh / công suất không đủ / tiêu điểm bất thường | Sức mạnh, tốc độ, sự tập trung |
Cặn bẩn ở đáy | Áp suất khí, tốc độ hoặc tiêu điểm không phù hợp | Áp suất khí, tốc độ |
Bị đen ở phía trên | Lượng nhiệt đầu vào quá mức | Sức mạnh, tốc độ |
cạnh cắt thô | Sai lệch tham số | Tập trung, tốc độ, ga |
Đường cắt rộng hơn | Năng lượng dư thừa / sự tập trung bất thường | Tập trung, sức mạnh |
Các lỗ tròn trở thành hình elip | Tốc độ, gia tốc hoặc độ chính xác cơ học | Thông số, servo, cơ khí |
Các góc sắc nhọn được bo tròn. | Nhiệt độ quá cao ở các góc | Tốc độ, sức mạnh |
Cặn bẩn ở một bên | Sự lệch hướng của vòi phun | Đồng trục |
Thất bại khi đâm xuyên | Thông số xỏ khuyên không phù hợp | Lực xuyên/thời gian |
Chất lượng cắt giảm đột ngột | Nhiễm bẩn thấu kính | Tròng kính bảo vệ |
Cắt không ổn định | Các vấn đề về nguồn cung cấp khí hoặc vòi phun | Áp suất khí, vòi phun |
Biến dạng tấm | sự tập trung nhiệt | Lồng nhau, trình tự |
23. Các thông số cắt không chỉ liên quan đến một con số duy nhất.
Nhiều người vận hành chỉ tập trung vào tốc độ khi điều chỉnh thông số. Điều này là chưa đủ.
Bộ thông số quy trình hoàn chỉnh tối thiểu phải bao gồm:
Công suất + Tốc độ + Tiêu điểm + Vòi phun + Khí + Áp suất khí + Chiều cao + Thông số xuyên thủng
Do đó, việc thiết lập cơ sở dữ liệu quy trình cắt laser nội bộ là rất quan trọng.
Ví dụ:
Vật liệu | độ dày | Khí ga | Quyền lực | vòi phun | Tốc độ | Tập trung | Áp suất không khí |
Q235 | 3 mm | O₂ | 6kW | 1,5mm | Kiểm thử quy trình | Kiểm thử quy trình | Kiểm thử quy trình |
Q235 | 6mm | O₂ | 6kW | 1,5/2,0mm | Kiểm thử quy trình | Kiểm thử quy trình | Kiểm thử quy trình |
304 | 3 mm | N₂ | 6kW | 1,5mm | Kiểm thử quy trình | Kiểm thử quy trình | Kiểm thử quy trình |
304 | 6mm | N₂ | 6kW | 2.0mm | Kiểm thử quy trình | Kiểm thử quy trình | Kiểm thử quy trình |
Nhôm | 3 mm | N₂/ Không khí | 6kW | 1,5mm | Kiểm thử quy trình | Kiểm thử quy trình | Kiểm thử quy trình |
Lưu ý: Các thông số trong bảng cần dựa trên nguồn laser, đầu cắt, vòi phun, lô vật liệu và kết quả kiểm định quy trình cụ thể; không nên sử dụng chúng trực tiếp làm cài đặt chung cho tất cả các loại máy.
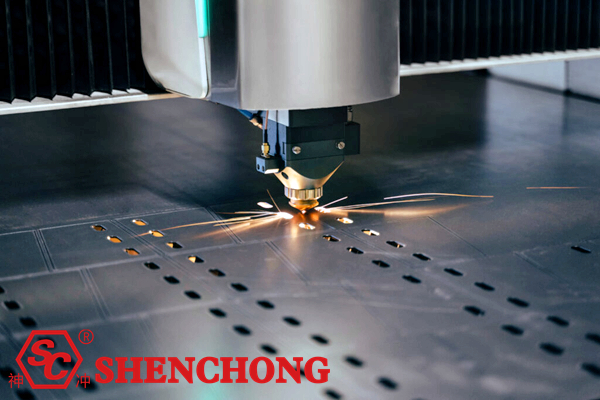
24. Chiến lược xử lý cho các độ dày khác nhau
Tấm mỏng 0,5-2 mm
Trọng tâm chính:
- Tốc độ cao
- Lượng nhiệt đầu vào thấp
- Chất lượng lỗ nhỏ
- Ngăn ngừa cháy quá mức
- Ngăn ngừa biến dạng tấm
Tấm có độ dày trung bình 3-6 mm
Đây là phạm vi độ dày rất phổ biến trong sản xuất cắt laser.
Trọng tâm chính:
- Tốc độ
- Hỗ trợ khí
- Vị trí tiêu điểm
- Chất lượng lỗ nhỏ
- cắt đường chung
Tấm có độ dày trung bình 8-12 mm
Trọng tâm chuyển sang:
- Xỏ khuyên
- Loại bỏ xỉ bằng khí đốt
- vòi phun
- Vị trí tiêu điểm
- Áp suất khí
- Độ vuông góc của mặt cắt
Tấm có độ dày 16-30 mm
Trọng tâm chính:
- Công suất laser
- Khả năng xuyên thủng
- Áp suất khí
- Vị trí tiêu điểm
- Tốc độ cắt
- Chất lượng vật liệu
- Khả năng của đầu cắt
Khi cắt các tấm kim loại dày, không nên chỉ chú trọng tốc độ; thay vào đó, hãy ưu tiên:
Độ ổn định + Chất lượng bề mặt cắt + Khả năng gia công liên tục.
25. Các phương pháp cốt lõi để nâng cao hiệu quả cắt gọt
Nếu mục tiêu là tăng năng lực sản xuất, hãy xem xét các phương pháp sau:
1) Tăng công suất laser
Thích hợp cho việc gia công số lượng lớn tấm kim loại dày.
2) Tối ưu hóa các thông số cắt
Tránh phụ thuộc vào các thông số bảo thủ trong thời gian dài.
3) Giảm số lượng khuyên xỏ
Đạt được nhờ tối ưu hóa việc sắp xếp các vật thể và cắt theo đường thẳng chung.
4) Tối ưu hóa đường cắt
Giảm chuyển động không cắt (cắt bằng không khí).
5) Tăng tốc độ
Nâng cao hiệu suất hoạt động trong phạm vi giới hạn của máy công cụ.
6) Hệ thống xếp dỡ tự động
Giảm thiểu thao tác thủ công.
7) Sắp xếp tự động
Cải thiện việc sử dụng vật liệu.
8) Xây dựng cơ sở dữ liệu tham số
Giảm thời gian thiết lập/kiểm tra máy móc.
26. Tích hợp robot/hệ thống xếp dỡ tự động với công nghệ cắt laser
Để sản xuất hàng loạt, có thể đạt được sự tích hợp sâu hơn bằng cách sử dụng:
Hệ thống lưu trữ tấm thông minh + Máy cắt laser + Hệ thống xếp dỡ tự động + Phân loại thành phẩm
…để hình thành một dây chuyền sản xuất tự động.
Quy trình làm việc điển hình:
Lưu trữ vật liệu thông minh → Tự động lấy vật liệu → Cắt laser → Phân loại thành phẩm → Xử lý phế liệu → Lưu trữ thành phẩm tạm thời
Điều này giúp giảm thiểu:
- Xử lý bằng tay
- Thời gian chờ đợi
- Thời gian tìm kiếm tài liệu
- Thời gian bốc dỡ hàng
- Lỗi sản xuất
Đồng thời, nó cũng cải thiện:
- Sử dụng thiết bị
- An toàn cá nhân
- Tính liên tục của sản xuất
- Sử dụng vật liệu
Đối với sản xuất tấm kim loại với số lượng lớn, đây là một hướng đi quan trọng trong sự phát triển của công nghệ cắt laser từ "gia công độc lập" sang "các dây chuyền sản xuất thông minh".
27. Mẹo bảo dưỡng máy cắt laser hàng ngày
Kiểm tra hàng ngày
Các mục chính cần kiểm tra:
- vòi phun
- Tròng kính bảo vệ
- Áp suất khí
- Máy làm lạnh
- Đầu laze
- Nền tảng kim loại tấm
- Hệ thống loại bỏ bụi
Kiểm tra hàng tuần
Các bước kiểm tra được khuyến nghị:
- Ray dẫn hướng
- Giá đỡ bánh răng
- Các bộ phận truyền động
- Cáp
- Đường ống dẫn khí
- Hệ thống làm mát
- Độ đồng trục của vòi phun
- Kiểm tra định kỳ
Bao gồm:
- Trạng thái đầu ra laser
- Hệ thống quang học
- Độ chính xác chuyển động
- Hệ thống servo
- Hệ thống điều chỉnh độ cao tự động
- Chất làm mát
- Hệ thống khí nén
Việc bảo trì cần được thực hiện theo yêu cầu của nhà sản xuất thiết bị.
28. Mẹo để cải thiện độ chính xác khi cắt laser
Nếu yêu cầu độ chính xác cao về kích thước, cần phải xem xét ba khía cạnh: cơ khí, phần mềm và quy trình.
Các khía cạnh cơ học
Kiểm tra:
- Độ chính xác của thanh dẫn hướng
- Thanh răng và bánh răng
- Trục vít dẫn hướng
- Độ cứng khung máy
- Biến dạng dầm ngang
- Động cơ servo
Các khía cạnh phần mềm
Kiểm tra:
- Bản vẽ CAD
- Thông số CAM
- Bù trừ khe cắt
- Dòng dẫn đầu
- Lập kế hoạch đường đi
- Gia tốc/giảm tốc
Các khía cạnh của quy trình
Kiểm tra:
- Độ dày tấm
- Biến dạng nhiệt
- Trình tự cắt
- Điểm trọng tâm
- Tốc độ cắt
29. Làm thế nào để cải thiện độ vuông góc của mặt cắt?
Điều này đặc biệt quan trọng khi cắt các tấm kim loại dày.
Nếu đường cắt rộng hơn ở phía trên và hẹp hơn ở phía dưới (hoặc ngược lại), có thể có vấn đề với sự phân bố năng lượng của chùm tia laser dọc theo chiều dày của vật liệu.
Các khu vực chính cần kiểm tra:
- Vị trí tiêu điểm
- Chất lượng chùm tia laser
- Độ đồng trục của vòi phun
- Hỗ trợ khí
- Tốc độ cắt
- Tròng kính bảo vệ
- Tình trạng vật chất
Nếu vấn đề vẫn tiếp diễn, cần phải kiểm tra thêm chùm tia laser và hệ thống quang học của đầu cắt.
30. Trình tự khắc phục sự cố thực tế nhất cho dây chuyền sản xuất
Khi chất lượng cắt laser đột ngột giảm sút, đừng ngay lập tức thực hiện những thay đổi mạnh mẽ đối với tất cả các thông số.
Phương pháp được đề xuất:
Bước 1: Kiểm tra chất liệu tấm
Kiểm tra: Loại vật liệu, độ dày và độ phẳng.
Bước 2: Kiểm tra vòi phun
Kiểm tra: Xem xét xem có bị biến dạng, tắc nghẽn hoặc nhiễm bẩn hay không.
Bước 3: Kiểm tra thấu kính bảo vệ
Kiểm tra: Xem có bị nhiễm bẩn hoặc hư hỏng không.
Bước 4: Kiểm tra xăng
Kiểm tra: loại khí, áp suất, độ tinh khiết và lưu lượng.
Bước 5: Kiểm tra tiêu điểm
Kiểm tra lại: vị trí lấy nét chính xác.
Bước 6: Kiểm tra tốc độ
Thực hiện những điều chỉnh nhỏ.
Bước 7: Kiểm tra nguồn điện
Kiểm tra: đầu ra laser bình thường.
Bước 8: Kiểm tra hệ thống cơ khí
Nếu các vấn đề sau đây vẫn tiếp diễn:
- Sai số về kích thước
- Biến dạng của các lỗ tròn
- Đường thẳng không thẳng
- Khả năng lặp lại bất thường
Sau đó kiểm tra kỹ hơn:
Ray dẫn hướng, thanh răng, hệ thống servo, khung máy và hệ thống điều khiển chuyển động.
31. "Những nguyên tắc vàng" để tối ưu hóa quy trình cắt laser
Trong thực tế sản xuất, các nguyên tắc sau đây có thể được dùng làm tiêu chí chẩn đoán nhanh:
Nếu không thể vượt qua chướng ngại vật: Trước tiên hãy kiểm tra tốc độ, độ tập trung và nhiên liệu.
Tích tụ cặn bẩn: Trước tiên hãy kiểm tra tốc độ, áp suất khí, tiêu điểm và vòi phun.
Cặn bẩn ở một bên: Tập trung vào độ đồng tâm của vòi phun.
Các lỗ nhỏ không tròn: Kiểm tra tốc độ, gia tốc, tiêu điểm và độ chính xác cơ học.
Các góc nhọn bị cháy: Giảm lượng nhiệt cung cấp ở các góc.
Biến dạng tấm: Tối ưu hóa trình tự sắp xếp và cắt.
Chất lượng cắt giảm đột ngột: Trước tiên hãy kiểm tra thấu kính bảo vệ và vòi phun.
Khó cắt được các tấm kim loại dày: Tập trung vào công suất, khả năng xuyên thấu, áp suất khí và sự tập trung.
Các tấm mỏng dễ bị cháy: Giảm lượng nhiệt đầu vào và tối ưu hóa tốc độ, công suất và khả năng xuyên thủng.
32. Các chiến lược tối ưu hóa nâng cao cho việc cắt laser tấm kim loại
Nếu một công ty đã có thể thực hiện cắt laser tiêu chuẩn một cách nhất quán, giai đoạn tiếp theo là vượt ra khỏi việc chỉ "hoàn thành việc cắt" để:
① Cắt nhanh hơn
Tăng:
Tốc độ cắt (m/phút)
② Cắt tốt hơn
Cải thiện:
- Độ nhám
- Tính vuông góc
- Gai
- Vùng ảnh hưởng nhiệt (HAZ)
- Lỗ tròn chính xác
③ Cắt giảm chi phí hiệu quả hơn
Giảm bớt:
- Tiêu thụ oxy
- Tiêu thụ nitơ
- Tiêu thụ điện năng
- Mức tiêu thụ vòi phun
- Mức tiêu thụ ống kính
④ Cắt chính xác hơn
Tăng:
- Thời gian xử lý liên tục
- Tỷ lệ thành công khi xỏ khuyên
- Khả năng lặp lại của thông số
- Tính nhất quán của lô hàng
⑤ Cắt một cách thông minh
Giới thiệu thêm:
Tự động lấy nét + Tự động thay vòi phun + Tự động nạp/dỡ vật liệu + Sắp xếp thông minh + Quản lý kho thông minh + Cơ sở dữ liệu quy trình + Hệ thống quản lý sản xuất MES
Tóm lại, điều này dẫn đến kết luận:
Kho thông minh → Tự động xếp dỡ → Cắt laser → Tự động phân loại → Lưu trữ thành phẩm → Quản lý dữ liệu
…một quy trình sản xuất tấm kim loại thông minh hoàn chỉnh.
33. Danh sách kiểm tra nhanh cho việc cắt laser tấm kim loại
Nhân viên sản xuất có thể thực hiện kiểm tra trực tiếp theo trình tự sau:
1) Trước khi cắt
□ Chất liệu tấm chính xác
□ Độ dày tấm chính xác
□ Tấm phẳng
□ Trạng thái hoạt động bình thường của thiết bị laser
□ Máy làm lạnh hoạt động bình thường
□ Cung cấp khí đốt bình thường
□ Vòi phun trong tình trạng tốt
□ Vệ sinh kính bảo vệ
□ Tiêu cự đã được hiệu chỉnh
□ Độ đồng trục của vòi phun bình thường
2) Trong quá trình cắt laser Mtela
□ Xỏ khuyên ổn định
□ Hướng tia lửa điện bình thường
□ Âm thanh cắt ổn định
□ Không có cặn/xỉ đáng kể
□ Không có hiện tượng cháy cạnh đáng kể
□ Chiều cao đầu laser ổn định
□ Áp suất khí ổn định
□ Không có hiện tượng biến dạng nhiệt nghiêm trọng nào xảy ra với tấm kim loại.
3) Sau khi cắt
□ Kiểm tra bề mặt cắt
□ Kiểm tra xem có gờ sắc không
□ Kiểm tra kích thước
□ Kiểm tra đường kính lỗ
□ Kiểm tra độ tròn
□ Kiểm tra tính vuông góc
□ Ghi lại các thông số tối ưu
□ Cập nhật cơ sở dữ liệu quy trình
34. Tóm tắt: Điều gì tạo nên một công nghệ cắt laser thực sự chất lượng cao?
Cắt laser tấm kim loại chất lượng cao không chỉ đơn thuần là việc sở hữu một máy cắt laser công suất cao.
Một quy trình cắt laser thực sự xuất sắc đòi hỏi phải làm đúng mọi thứ ở những khía cạnh sau:
Thiết bị, vật liệu, thông số, khí, vòi phun, tiêu điểm, khoan, đường cắt, sắp xếp vật liệu, bảo trì và tự động hóa.
Điều này có thể được tóm tắt trong một công thức toàn diện như sau:
Cắt laser chất lượng cao = Công suất laser phù hợp + Chất lượng chùm tia ổn định + Tiêu điểm chính xác + Đầu phun phù hợp + Khí hỗ trợ phù hợp + Áp suất khí chính xác + Tốc độ cắt hợp lý + Độ chính xác chuyển động máy tuyệt vời + Đường cắt chính xác + Bảo trì tốt
Đối với các nhà máy gia công kim loại tấm hiện đại, hướng phát triển trong tương lai là:
Cắt laser công suất cao → Cắt tốc độ cao → Tự động xếp/dỡ hàng → Sắp xếp thông minh → Phân loại tự động → Quản lý kho thông minh → Tích hợp dữ liệu MES/ERP
Điều này thể hiện định hướng cốt lõi cho sự phát triển của công nghệ cắt laser tấm – chuyển từ các máy móc độc lập sang các dây chuyền sản xuất thông minh, tự động và không người lái.
 Vietnamese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Lithuanian
 Czech
 Japanese
 Chinese