Turinys
Vertikalios metalo lakštų V formos griovelių frezavimo staklės yra CNC staklės, specialiai sukurtos V formos grioveliams metalo lakštuose apdirbti. Jos plačiai naudojamos nerūdijančio plieno dekoravimui, pastatų fasadų gamybai, liftų gamybai, metalinių baldų, virtuvės ir vonios įrangos, tikslaus metalo lakštų ir aukštos klasės metalo gaminių pramonėje.
Palyginti su tradiciniais tiesioginio lenkimo procesais, vertikalių griovelių drožimo staklės sumažina vietinį liekamąjį storį, apdorodamos V formos griovelius iš anksto nustatytose lenkimo vietose ant lakštinio metalo, todėl lengviau suformuoti mažus užapvalintus kampus, aiškius kraštus ir rafinuotą lenktą išvaizdą.
Šiame straipsnyje sistemingai pristatomas teisingas vertikalios metalinės skardos griovelių pjaustymo mašinos veikimas ir naudojimas, apimant tokius aspektus kaip įrangos konstrukcija, veikimo principas, eksploatavimo procedūros, CNC parametrų nustatymai, įrankių pasirinkimas, apdirbimo būdai, saugos taisyklės, kasdienė priežiūra, dažniausiai pasitaikantys gedimai ir sprendimai.
1. Vertikalaus metalo lakšto V formos griovelių pjaustymo mašinos konstrukcija ir veikimo principas
1) Pagrindinė įrangos struktūra
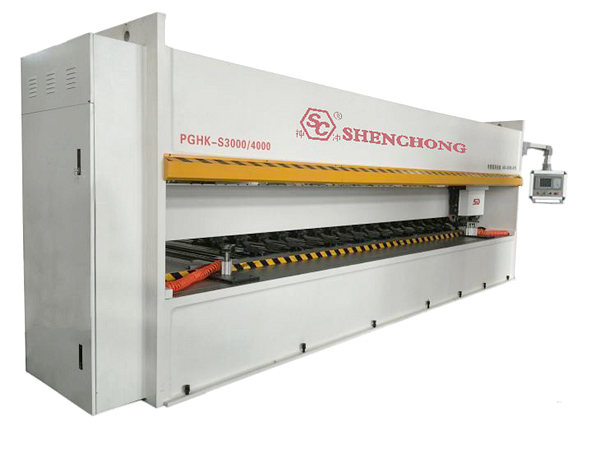
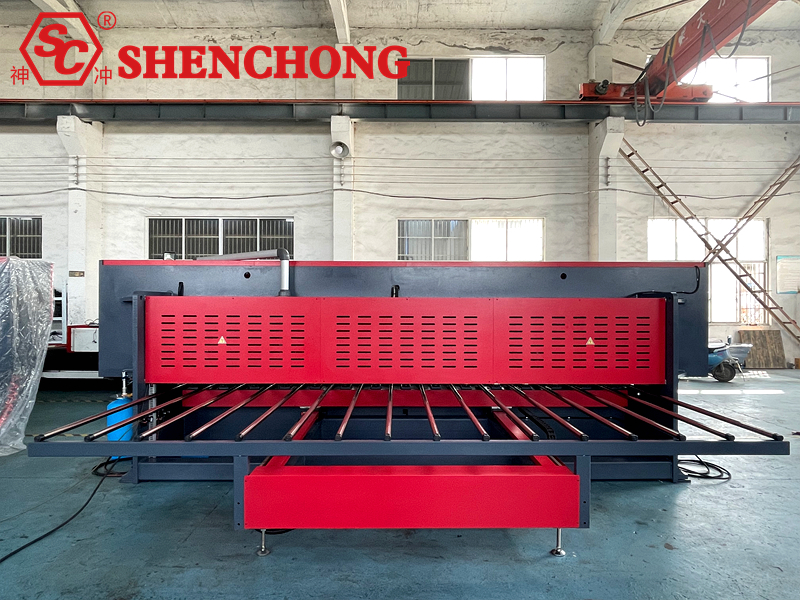
Tipinė vertikalė CNC griovelių frezavimo staklės daugiausia sudaro rėmas, darbastalis, įrankių laikiklis, CNC sistema, padėties nustatymo sistema, hidraulinis arba pneumatinis prispaudimo įtaisas, tepimo sistema ir saugos apsaugos sistema.
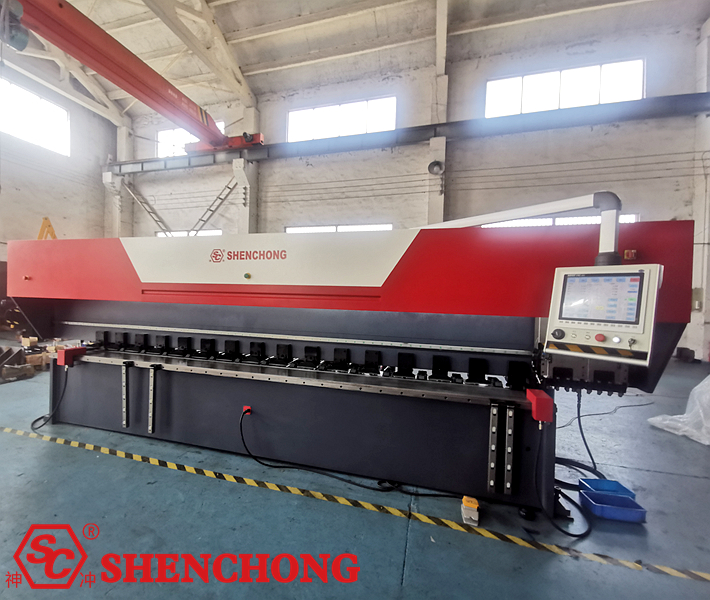
Komponentų lentelė:
Pagrindiniai komponentai | Funkcijos |
Didelio standumo rėmas | Pagalbinė įranga, mažinanti apdorojimo vibraciją ir konstrukcinę deformaciją |
Darbo stalas | Metalinių lakštų guoliai ir pozicionavimas |
CNC sistema | Griovelių padėties, apdirbimo gylio, pastūmos greičio ir apdirbimo programos valdymas |
Įrankių stulpai ir pjovimo įrankiai | Metalinių lakštų V formos griovelių pjovimo užbaigimas |
Servo pavaros sistema | Įrankio laikiklio judėjimo ir padėties nustatymo ašies valdymas |
Prispaudimo įtaisas | Lakštinio metalo judėjimo ar vibracijos prevencija apdorojimo metu |
Padėties nustatymo ir stabdymo įtaisas | Tikslios griovelių pjaustymo padėties užtikrinimas |
Tepimo sistema | Judančių dalių trinties ir nusidėvėjimo mažinimas |
Elektros valdymo spinta | Maitinimo šaltinių, valdymo, apsaugos ir gedimų diagnostikos įgyvendinimas |
Apsaugos įtaisai | Sumažina personalo sąlyčio su judančiomis dalimis ir skraidančiomis šiukšlėmis riziką |
Skirtingų gamintojų vertikalių griovelių frezavimo staklės gali skirtis įrankių laikiklio kryptimi, tvirtinimo būdu, ašių skaičiumi ir valdymo sistema. Reikėtų atsižvelgti į faktinę įrangos konfigūraciją.
2) Veikimo principas
Vertikalaus metalo lakšto V formos griovelių frezavimo staklės naudoja CNC sistemą, skirtą įrankiui valdyti, kad jis pjautų iš anksto nustatyta trajektorija, suformuodamas nurodyto gylio ir kampo V formos griovelį lakšto paviršiuje.
Pagrindinis apdorojimo srautas yra toks:
Lapų išdėstymas ir padėties nustatymas
↓
Lakšto presavimas ir tvirtinimas
↓
CNC sistema vykdo griovelių frezavimo programą
↓
Įrankis pjauna sluoksniais iki nustatyto gylio
↓
Patikrinkite griovelio padėtį, griovelio formą ir likusį storį
↓
Užbaikite apdorojimą ir pereikite prie tolesnio lenkimo proceso
3) Griovelių gylis ir likęs storis
Griovelių apdirbimo esmė yra griovelių gylio ir likusio storio griovelių apačioje valdymas.
d = t – r
Kur:
d: Griovelio gylis, mm
t: Tikrasis lakšto storis, mm
r: Likęs storis griovelio apačioje, mm
Pavyzdžiui, jei lakšto storis yra 2,0 mm, o suprojektuotas likęs storis yra 0,6 mm, tai:
d = 2,0 – 0,6 = 1,4 mm
Speciali pastaba:
Likęs storis nebūtinai yra geresnis, kuo plonesnis jis. Per plonas storis gali sukelti įtrūkimus lenkimo taške, nepakankamą stiprumą ir apdirbimo deformaciją. Galutinė vertė turėtų būti nustatoma atsižvelgiant į medžiagą, lenkimo kampą, įtempio reikalavimus ir bandinio patikrinimą.
2. Pasiruošimas prieš paleidimą ir įrangos apžiūra
Tinkamas patikrinimas prieš pradedant darbą yra labai svarbus siekiant užtikrinti apdirbimo tikslumą, gamybos efektyvumą ir įrangos saugą.
1) Vertikalaus metalo lakšto V formos griovelių pjovimo mašinos patikros kontrolinis sąrašas
8 Prieš paleidimą atliekami patikrinimo elementai:
Įsitikinkite, kad maitinimo įtampa, įžeminimas ir elektros jungtys yra normalios.
- Patikrinkite avarinio stabdymo mygtuką, apsauginius įtaisus ir blokavimo įtaisus.
- Patikrinkite kreipiamuosius bėgelius, švino varžtus ir tepimo sistemos būklę.
- Patikrinkite pjovimo įrankius, ar nėra nuskilinėjimų, įtrūkimų ar laisvumo.
- Patikrinkite darbo stalo ir padėties ribotuvų švarą.
- Patikrinkite hidraulinių arba pneumatinių prispaudimo įtaisų būklę.
- Patikrinkite lakštinio metalo medžiagą, storį ir apdirbimo brėžinius.
- Įsitikinkite, kad apdirbimo zona yra laisva ir be kliūčių.
Jei apžiūros metu aptinkama kokių nors nukrypimų nuo normos, sustabdykite mašiną ir patikėkite ją kvalifikuotiems darbuotojams. Netęsti darbo sustabdžius blokavimo įtaisų trumpojo jungimo ar išjungus signalizacijos.
2) Lakštinio metalo paruošimas
Prieš apdirbdami įsitikinkite, kad lakštinio metalo paviršius nėra akivaizdžiai iškreiptas, be pašalinių objektų, nėra didelio deformacijos ir nepaklusnumo.
Ypatingą dėmesį reikėtų skirti:
- Nerūdijančio plieno veidrodinis skydelis: apsaugo nuo paviršiaus įbrėžimų pozicionavimo, tvirtinimo ir pjovimo procesų metu.
- Aliuminio plokštė: atkreipkite dėmesį, kad medžiaga yra gana minkšta; venkite per didelio suspaudimo, nes tai gali sukelti paviršiaus įdubimus.
- Anglinio plieno plokštė: atkreipkite dėmesį į paviršiaus oksido apnašas, medžiagos kietumą ir pjovimo apkrovą.
- Ilgesnės arba plonesnės plokštės: užtikrinkite pakankamą atramą viso proceso metu, kad išvengtumėte deformacijos dėl pakabos.
3. Standartinė vertikalios metalinių lakštų griovelių pjovimo mašinos naudojimo procedūra
1 veiksmas: paleiskite įrangą
Paleiskite pagrindinį maitinimo šaltinį, valdymo sistemą ir susijusias pagalbines sistemas pagal įrangos gamintojo nurodytą paleidimo seką.
Kai sistema baigs savikontrolę ir patvirtins, kad nėra likusių gedimų signalų, atlikite reikiamą nulio nustatymo arba atskaitos taško nustatymo operaciją.
Pastaba: Prieš nustatydami nulį, įsitikinkite, kad įrankio laikiklis ir judėjimo mechanizmas yra saugios būsenos, kad išvengtumėte susidūrimų su lakštiniu metalu ar tvirtinimo detalėmis.
2 veiksmas: įveskite apdirbimo programą
Nustatykite lakštinio metalo matmenis, griovelių padėtį, griovelių gylį, įrankio parametrus, padavimo greitį ir praėjimų skaičių pagal brėžinio reikalavimus.
Kai kurios CNC sistemos palaiko grafinį programavimą, griovelių sąrašą, kelių griovelių paketinį apdorojimą ir programų saugojimo funkcijas.
3 veiksmas: lakštinio metalo montavimas ir padėtis
Padėkite skardą ant darbinio stalo ir nustatykite jos padėtį naudodami padėties nustatymo atramą ir atskaitos kraštą.
Operatoriai turėtų užtikrinti, kad lakštinis metalas būtų lygus ir gerai priliptų prie atraminio paviršiaus, ir patikrinti, ar griovelių pjovimas atitinka proceso reikalavimus.
4 žingsnis: Lakštinio metalo tvirtinimas
Pradėkite įrangos nurodytus prispaudimo veiksmus, kad įsitikintumėte, jog lakštinis metalas yra patikimai pritvirtintas.
Nepakankama prispaudimo jėga sukels skardos vibraciją ir griovelių išlygiavimą; per didelė prispaudimo jėga gali deformuoti skardą arba pažeisti paviršių.
5 veiksmas: bandomasis paleidimas
Pirmą kartą apdorojant naują programą, atlikite programos patikrinimus, paleidimus be apkrovos arba saugos modeliavimą pagal gamintojo specifikacijas ir atlikite bandomuosius pjovimus su konservatyviais parametrais.
Bandomųjų pjūvių metu reikėtų patikrinti griovelio padėtį, įrankio judėjimo kryptį, prispaudimo būseną, įrankio trukdžių riziką ir faktinį likusį storį.
6 veiksmas: oficialus apdorojimas
Po sėkmingo bandomojo pjovimo paleiskite automatinio apdorojimo programą.
Apdorojimo metu stebėkite įrangos veikimo triukšmą, vibraciją, drožlių šalinimą ir CNC sistemos signalizacijas.
Nelieskite įrankių, kad išvalytumėte drožles, sureguliuotumėte skardą ir neliestumėte apdirbimo srities, kol įrankis juda.
7 veiksmas: gatavo produkto apžiūra
Baigus apdorojimą ir patvirtinus, kad įrankis sustabdytas, o įranga yra tokioje būsenoje, kad gali apdoroti medžiagą, nuimti lakštinį metalą ir atlikti kokybės patikrinimą.
Svarbiausi matavimai apima griovelio vietą, griovelio gylį, likusį storį griovelio apačioje ir griovelio formos nuoseklumą.
8 veiksmas: išjungimas ir valymas
Po apdorojimo sustabdykite įrangą tam skirtoje saugioje vietoje ir išjunkite pagalbines sistemas, CNC sistemą ir pagrindinį maitinimo šaltinį pagal eksploatavimo procedūras.
Valydami darbo stalą ir drožles, naudokite tinkamus įrankius; niekada nelieskite aštrių metalo drožlių tiesiogiai rankomis. Atlikdami techninę priežiūrą, išardydami įrankius arba įeidami į pavojingas zonas, įdiekite priemones, skirtas atjungti maitinimą ir išvengti atsitiktinio paleidimo.
4. CNC V formos griovelių pjaustymo staklių apdirbimo parametrų nustatymai
Griovelių gręžimo parametrai tiesiogiai veikia apdirbimo tikslumą, įrankio tarnavimo laiką, griovelio paviršiaus kokybę ir vėlesnius lenkimo efektus.
1) Pagrindiniai parametrai ir jų funkcijos
Parametrai | Pagrindinis poveikis | Principų nustatymas |
Lakšto storis | Nustato griovelių gylio skaičiavimo pagrindą | Įvestis pagrįsta faktiniu išmatuotu storiu |
Grožio padėtis | Nustato vėlesnius lenkimo matmenis | Nustatykite pagal išskleistą diagramą ir atskaitos kraštą |
Griovimo gylis | Įtakoja atsparumą lenkimui ir likutinį stiprumą | Kartu su lenkimo reikalavimais ir bandinio patikra |
Įrankio kampas | Įtakoja griovelių formą ir lenkimo geometriją | Pasirinkite pagal tikslinį lenkimo kampą ir spyruoklinį atatrankos kampą |
Pjovimo greitis | Įtakoja apdorojimo efektyvumą, temperatūros kilimą ir nusidėvėjimą | Nustatykite pagal medžiagą ir pjovimo įrankį |
Vieno pjovimo gylis | Įtakoja pjovimo apkrovą ir griovelių paviršiaus kokybę | Venkite viršyti leistiną įrangos ir pjovimo įrankio diapazoną. Gilūs grioveliai paprastai apdirbami sluoksniais. |
Pjūvių skaičius | Įtakoja galutinį gylį ir efektyvumą | Užtikrina patikimą fiksaciją ir nepažeidžia paviršiaus |
Prispaudimo būsena | Įtakoja lakštinio metalo stabilumą | Įvestis pagrįsta faktiniu išmatuotu storiu |
2) Skirtingų medžiagų apdorojimo charakteristikos
Medžiagos | Groovas Charakteristikos | Svarbios atsargumo priemonės |
304 nerūdijančio plieno | Didelis tvirtumas, linkęs grūdėti deformacijos metu | Įrankius laikykite aštrius ir venkite pakartotinio trynimo |
316 nerūdijančio plieno | Reikšmingos pjovimo atsparumo ir grūdinimo deformacijos problemos | Tinkamai kontroliuokite pjovimo gylį ir įrankio susidėvėjimą |
201 nerūdijantis plienas | Našumui įtakos turi konkretūs pažymiai ir sąlygos | Patvirtinkite parametrus bandomuoju pjovimu |
Aliuminio lydinys | Kai kurios markės yra linkusios strigti įrankiui | Naudokite aliuminiui tinkamus įrankius ir drožlių šalinimo metodus |
Q235 anglinis plienas | Reikia atsižvelgti į oksido apnašas ir medžiagos būklę | Atkreipkite dėmesį į pjovimo apkrovą ir įrankių susidėvėjimą |
Vario plokštė | Reikšmingas medžiagos tąsumas ir sukibimo savybės | Kontroliuokite šerpetojančius paviršius, briaunų sankaupas ir paviršiaus kokybę |
Rekomenduojamo pjovimo greičio, pjovimo gylio ir įrankių tipo skirtingoms medžiagoms negalima nustatyti vien pagal medžiagos pavadinimą; taip pat reikia atsižvelgti į medžiagos kietumą, įrankio klasę, įrangos standumą ir įrankių laikiklio konstrukciją.
5. Įvairių medžiagų griovelių gręžimo būdai
1) Nerūdijančio plieno plokštės
Nerūdijantys plienai, tokie kaip SUS304 ir SUS316, pasižymi dideliu polinkiu sukietėti deformacijos metu. Reikėtų pasirinkti aštrius, nerūdijančiam plienui tinkamus diskus, vengti pasikartojančios trinties ir per didelio pjovimo gylio, o įrankių nusidėvėjimo patikrinimams teikti pirmenybę.
2) Aliuminio lydinio plokštės
Aliuminis linkęs strigti įrankiams ir susidaryti briaunų sankaupos. Reikia pasirinkti tinkamą įrankio geometriją, palaikyti aštrią pjovimo briauną, o tepimo ir drožlių šalinimo metodus optimizuoti atsižvelgiant į įrangos apribojimus.
3) Anglinio plieno plokštės
Pjovimo parametrai turėtų būti parenkami atsižvelgiant į plieno rūšį, stiprumą ir faktinį plokštės storį. Griovelių pjovimui storose plokštėse reikia atkreipti ypatingą dėmesį į įrankio laikiklio standumą, pjovimo pasipriešinimą ir likusį storį griovelio apačioje.
4) Vario ir žalvario plokštės
Padavimo greitis ir pjovimo greitis turėtų būti kontroliuojami atsižvelgiant į vario medžiagos kietumą, kad būtų išvengta medžiagos suspaudimo, padidėjusio šerpeto ir nelygaus griovelio dugno paviršiaus.
6. Griovelių pjovimo įrankių pasirinkimas ir naudojimas
Įrankiai yra labai svarbus veiksnys, lemiantis V formos griovelių apdirbimo kokybę.
1) Įprasti įrankiai
Vertikalaus griovelių frezavimo staklėse paprastai naudojami kietlydiniai įrankiai arba keičiamos plokštelės. Konkreti įrankio konstrukcija priklauso nuo staklės modelio.
Renkantis įrankį reikėtų atsižvelgti į:
Įrankio medžiaga ir danga.
Įrankio antgalio kampas ir pjovimo briaunos forma.
Apdorojamos medžiagos kietumas ir tvirtumas.
Tikslinis griovelio plotis, griovelio gylis ir griovelio paviršiaus kokybė.
Įrankio prispaudimo stabilumas ir leistina staklių pjovimo apkrova.
2) Įrankio kampo pasirinkimas
Įprasti V formos griovelių įrankiai gali naudoti skirtingus lenkimo kampus, pvz., 60°, 90° arba kitus specializuotus kampus, tačiau įrankio lenkimo kampas nebūtinai yra lygus galutiniam lenkimo kampui.
Pavyzdžiui, ruošiniui, kurio tikslinis lenkimas yra 90°, reikia visapusiškai atsižvelgti į griovelio formą, lenkimo kryptį, medžiagos atšokimą ir likusį storį. Negalima tiesiog manyti, kad naudojant 90° įrankį, būtinai bus gautas 90° lenkimo kampas.
3) Įrankio keitimo atsargumo priemonės
Prieš keičiant įrankį, įranga turi būti paruošta gamintojo nurodytai saugiai techninei priežiūrai ir atliktas reikiamas energijos atjungimas.
Montavimo metu nuvalykite įrankio laikiklio kontaktinį paviršių, patikrinkite, ar įrankis nepažeistas, ir pritvirtinkite įrankį nurodytais tvirtinimo elementais ir sukimo momentu. Pakeitus, atlikite įrankio parametrų kalibravimą ir bandomąjį pjovimą pagal įrangos reikalavimus.
7. Kaip pagerinti vertikalių griovelių frezavimo staklių apdirbimo tikslumą?
Pagrindiniai veiksniai, darantys įtaką griovelių gręžimo tikslumui, yra įrangos standumas, padėties nustatymo sistema, lakštinio metalo būklė, įrankių susidėvėjimas, prispaudimo patikimumas ir CNC parametrai.
1) Padėties nustatymo tikslumo gerinimas
Prieš apdirbdami nuvalykite padėties nustatymo atskaitos paviršių ir patikrinkite, ar atramos mechanizme nėra laisvumo ar didelių tarpų. Daugialypių ruošinių atveju kuo dažniau naudokite nuoseklų padėties nustatymo atskaitos paviršių, kad sumažintumėte pasikartojančias prispaudimo klaidas.
2) Likusio storio kontrolė angos apačioje
Likusio storio stabilumas plyšio dugne tiesiogiai veikia vėlesnio lenkimo nuoseklumą.
Rekomenduojama tai kontroliuoti išmatuojant faktinį lakšto storį, patikrinant įrankio nulinę padėtį, stebint įrankio susidėvėjimą ir tikrinant darbinio stalo lygumą.
3) Sumažinkite apdirbimo vibraciją
Įrangos vibracija gali sukelti įrankių žymes, matmenų nuokrypius ir įrankių nuskilinėjimą griovelio paviršiuje.
Reikėtų patikrinti įrankio prispaudimą ir tvirtinimo būklę, padavimo parametrus ir mechaninę pavaros sistemą. Jei reikia, sumažinti vieno pjovimo apkrovą.
4) Kontroliuokite šerpetojančius paviršius ir jų kokybę
Įrankis turi būti aštrus, pasirinkite tinkamus pjovimo parametrus ir apdirbimo metu venkite didelių briaunų užnešimo. Dekoratyvinių plokščių, kurioms keliami aukšti paviršiaus apdailos reikalavimai, griovelių paviršiaus šiurkštumą ir paviršiaus apsaugos schemą reikia patikrinti atliekant bandomuosius pjūvius.
8. Vertikalių griovelių pjaustymo staklių koordinavimas su vėlesniais lenkimo procesais
Vertikalių metalinių lakštų V formos griovelių frezavimo staklių pagrindinis tikslas paprastai yra ne tik sukurti V formos griovelius, bet ir sudaryti sąlygas vėlesniam aukštos kokybės lenkimui.
Tinkamai kontroliuojant griovelių gylį ir formą, galima pasiekti šiuos proceso efektus:
- Sumažinamas vietinis medžiagos storis lenkimo taške, taip sumažinant reikiamą lenkimo jėgą.
- Pasiekiant mažesnius išorinius kampų spindulius lenkimo vietose, pagerėja dekoratyvinių dalių išvaizda.
- Sudėtingų lakštinio metalo gaminių lenkimo formavimo valdomumo gerinimas.
- Pakartotinio apdorojimo nuoseklumo gerinimas po tinkamo proceso patikrinimo.
- Sumažinti kai kurių dekoratyvinių plokščių matmenų projektavimo apribojimus, atsirandančius dėl didelio spindulio kampų.
Reikėtų atkreipti dėmesį, kad griovelių formavimas negali visiškai pašalinti medžiagos atšokimo ir negali garantuoti, kad lenkimo taškas neįtrūks. Laikančiųjų komponentų, komponentų, kuriems taikomos pakartotinės apkrovos, arba gaminių, kuriems keliami nuovargio reikalavimai, stiprumo patikrinimai ir būtini bandymai turi būti patvirtinti.
9. Dažniausi gedimai ir sprendimai
Gedimų simptomai | Galimas Cpriepuoliai | Trikčių šalinimo ir tvarkymo instrukcijos |
Nenuoseklus griovelių gylis | Lakšto storio svyravimai, įrankių susidėvėjimas, padėties nustatymas arba stalo anomalijos | Išmatuokite plokštės storį, patikrinkite pjovimo įrankius ir atskaitos taškus |
Griovelio padėties nuokrypis | Padėties paklaida, lakštinės medžiagos judėjimas, perdavimo laisvumas | Patikrinkite medžiagos atramos ir prispaudimo sistemą |
Šiurkštus griovelio paviršius | Įrankio susidėvėjimas, parametrų neatitikimas, vibracija | Patikrinkite pjovimo įrankius ir pjovimo parametrus |
Pernelyg dideli šerpetoja | Pjovimo briaunos atbukimas, medžiaga prilimpa prie įrankio | Pakeiskite arba sureguliuokite pjovimo įrankius |
Įrankių skaldymas | Per didelė pjovimo apkrova, smūgis, nenormalus prispaudimas | Patikrinkite pjovimo gylį, prispaudimą ir medžiagą |
Lakštinės medžiagos vibracija | Nepakankamas prispaudimas, nepakankamas palaikymas | Patikrinkite spaustuką ir plokštės atramą |
Nenormalus įrankių laikiklio veikimas | Kreipiamojo bėgelio, transmisijos, servo sistemos gedimas | Kvalifikuoto personalo patikrinimas po mašinos išjungimo |
Sistemos signalizacija | Jutiklio, pavaros, elektros ar programos sutrikimas | Trikčių šalinimas pagal aliarmo kodus |
Pavojingų situacijų, tokių kaip įrankio susidūrimas, stiprus neįprastas triukšmas, įrankio lūžis arba prispaudimo gedimas, atveju reikia nedelsiant imtis numatytų įrangos saugos išjungimo priemonių. Gamybą galima atnaujinti tik nustačius priežastį.
10. Kasdienė priežiūra ir priežiūra
- Kiekvieną pamainą: nuvalykite drožles, patikrinkite įrankius, darbastalį, prispaudimo įtaisą ir signalizacijos įrašus.
- Kas savaitę: patikrinkite tepimo būseną, padėties nustatymo mechanizmą ir matomus tvirtinimo elementus.
- Kas mėnesį: patikrinkite kreipiamuosius bėgius, transmisijos mechanizmą, hidraulinę arba pneumatinę sistemą ir saugos įtaisus.
- Kas ketvirtį: patikrinkite padėties nustatymo tikslumą, pakartojamumą ir mechaninę būklę pagal įrangos vadovą.
- Kasmet: atlikite išsamius tikslumo patikrinimus, elektros saugos patikrinimus ir prevencinę priežiūrą.
Tai yra bendras techninės priežiūros planas. Tepalo tipas, tepimo ciklas, hidraulinis slėgis, priveržimo sukimo momentas ir kalibravimo metodai turi griežtai atitikti gamintojo instrukcijas, skirtas konkrečiam mašinos modeliui.
11. Dešimt pagrindinių atsargumo priemonių naudojant CNC vertikalias V formos griovelių pjovimo mašinas
- Operatoriai turi būti apmokyti dirbti su įranga ir susipažinti su CNC sistema bei saugiomis eksploatavimo procedūromis.
- Prieš apdorojant, reikia patvirtinti lakštinio metalo medžiagą, storį ir apdirbimo matmenis.
- Įrankiai turi būti tvirtai pritvirtinti; negalima naudoti peilių su įtrūkimais ar akivaizdžiais nuskilimais.
- Griežtai draudžiama reguliuoti skardą arba valyti drožles, kai pjovimo įrankis juda.
- Negalima viršyti įrangos lakštinio metalo storio, apdorojimo diapazono ir pjovimo pajėgumo.
- Pirmajam apdirbtam gaminiui turi būti atliktas bandomasis pjovimas ir matmenų patikrinimas.
- Saugos blokavimo įtaisų ar įrangos signalizacijos negalima savavališkai išjungti.
- Medžiagoms, kurioms keliami aukšti paviršiaus apdailos reikalavimai, pavyzdžiui, veidrodiniam nerūdijančiam plienui, reikia imtis atitinkamų apsaugos nuo įbrėžimų priemonių.
- Jei aptinkama neįprasta vibracija, neįprastas triukšmas arba staigūs pjovimo apkrovos pokyčiai, mašiną reikia nedelsiant sustabdyti patikrinimui.
- Prieš keičiant įrankius, atliekant techninę priežiūrą ir įeinant į pavojingas zonas, turi būti įgyvendintos nustatytos energijos izoliacijos priemonės.
12. Santrauka: Kaip teisingai naudoti vertikalias metalinių lakštų griovelių frezavimo stakles?
Vertikalus metalinių lakštų V formos griovelių pjaustymo įrenginys yra specializuotas įrenginys, skirtas tiksliam metalinių lakštų, tokių kaip nerūdijantis plienas, anglinis plienas, aliuminis ir varis, paviršių V formos grioveliams pjaustyti. Jis plačiai naudojamas tokiose pramonės šakose kaip nerūdijančio plieno apdaila, metalinės užuolaidinės sienos, liftų gamyba, virtuvės įranga, lakštinio metalo apdirbimas, važiuoklės ir spintelės bei didelio tikslumo lenkimo ir formavimo darbai.
Skirtingai nuo tiesioginio įprastų skardinių metalų lenkimo, vertikalios skardinių metalų griovelių frezavimo staklės gali išfrezuoti tam tikro gylio ir kampo V formos griovelius iš anksto nustatytose lenkimo vietose. Tai sumažina vietinį lenkimo pasipriešinimą, todėl vėlesnis lenkimas tampa lengvesnis, siekiant mažesnių išorinių spindulių ir aiškesnių lenkimo linijų.
CNC vertikalios skardos griovelių pjaustymo mašinos valdymo raktas yra ne tik V formos griovelių pjovimas, bet ir viso proceso, pradedant medžiagos patikrinimu, proceso skaičiavimu, įrangos padėties nustatymu, įrankių parinkimu, bandomojo pjovimo patikrinimu ir baigiant vėlesniu lenkimu, sukūrimas.
Faktinei gamybai rekomenduojama nustatyti tris pagrindinius standartus: pirmojo gabalo patikros sistemą, griovelių gręžimo procesų duomenų bazę skirtingoms medžiagoms ir kasdienę įrangos patikros bei priežiūros sistemą. Tai užtikrins saugą, kartu pagerins griovelių gylio pastovumą, sumažins įrankių nusidėvėjimą ir stabilizuos vėliau lenktų gaminių kokybę.
 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Korean
 Japanese
 Chinese