Оглавление
Процесс прокатки листового металла, на первый взгляд простой процесс придания плоской пластине формы цилиндра или дуги, на самом деле включает в себя множество этапов, в том числе свойства материала, толщину и ширину пластины, конструкцию прокатного стана, геометрию роликов, предварительную гибку, позиционирование подачи, степень обжатия, последовательность прокатки, контроль упругого восстановления, а также корректировки до и после сварки.
Если цель состоит не просто в «скатывании в круг», а в достижении хорошей округлости, стабильного диаметра, коротких прямых участков на концах, точного выравнивания швов, высокой однородности партии и высокой эффективности производства, то весь процесс необходимо модернизировать от «работы на одной машине» до полного потока управления технологическим процессом.
1. Как оптимизировать процесс прокатки листового металла?
1) Прежде всего, необходимо уточнить основную цель «совершенствования процесса прокатки».
Для обеспечения высокого качества прокатки листового металла обычно требуется одновременный контроль следующих показателей:
Цели контроля | Основные характеристики |
Округлость | Готовое поперечное сечение точно соответствует расчетной окружности. |
Точность диаметра | Фактический диаметр соответствует размерам на чертеже. |
Овальная форма | Уменьшает различия между главной и второстепенной осями. |
Конечное качество | Уменьшает количество прямых кромок, загнутых кромок и сплющенных торцов. |
Качество соединения | Обеспечивает точное выравнивание на обоих концах. |
Поверхность основного материала | Уменьшает царапины, вмятины и следы от роликов. |
Партийная согласованность | Обеспечивает стабильность размеров различных изделий. |
Эффективность производства | Сокращает количество повторных корректировок и переделок. |
Безопасность | Предотвращает скольжение, раскачивание и защемление листового материала. |
Следовательно, улучшение лист В процессе прокатки следует уделять внимание не только достаточности давления прокатного стана, но и оптимизировать шесть аспектов:
материал → оборудование → процесс → операция → проверка → исправление.
2) Перед прокаткой: Надлежащим образом подготовьте материал.
Многие проблемы с качеством прокатки возникают еще до того, как листовой металл попадает в прокатный станок.
- Проверьте толщину листа
Разница между фактической толщиной и теоретической толщиной напрямую повлияет на радиус изгиба.
Например, если в конструкции используется стальная пластина толщиной 10 мм.
Фактическая толщина может иметь определенный допуск.
При высокоточном изготовлении цилиндров следует по возможности проверять фактическую толщину листа, а не устанавливать параметры строго в соответствии с номинальной толщиной.
- Проверьте марку материала
Различные материалы имеют разные пределы текучести, пределы прочности на растяжение и относительное удлинение.
К распространенным материалам относятся:
- Q235
- Q355
- нержавеющая сталь 304
- нержавеющая сталь 316L
- Алюминиевая пластина
- Медная пластина
- Сплавы на основе никеля
- Высокопрочная сталь
Даже при использовании одного и того же листового металла толщиной 10 мм, для разных материалов могут потребоваться значительно разные давления прокатки и компенсации упругого восстановления.
Например:
Нержавеющая сталь марки 304 обычно демонстрирует более выраженную упругость при восстановлении формы, чем обычная углеродистая сталь.
Следовательно, параметры прокатки обычной углеродистой стали нельзя просто так применять.
3) Предварительная обработка листа
Предварительная обработка листового материала имеет решающее значение.
- Проверьте марку материала
Если в самом листе есть:
- центральные выпуклости
- деформация краев
- локальная волнистость
- скручивание
После попадания в прокатный стан он подвержен следующим процессам:
Нестабильная округлость + деформация краев + локальные аномалии радиуса.
При необходимости следует выполнить выравнивание.
- Очистите поверхность листа
Перед сворачиванием удалите:
- железные опилки
- сварочный шлак
- масло
- шкала
- инородное тело
В особенности листы из нержавеющей стали и алюминия.
Если на поверхности валка присутствуют твердые посторонние частицы, они легко могут образовать несмываемые вмятины.
Для получения продукции с высоким качеством поверхности следует учитывать следующее:
защитная пленка + очистка поверхности валка + специальная обработка поверхности валка.
4) Определите правильный маршрут процесса прокатки листового металла.
Разные прокатные станки имеют разные технологические маршруты.
В стандартное оснащение входят:
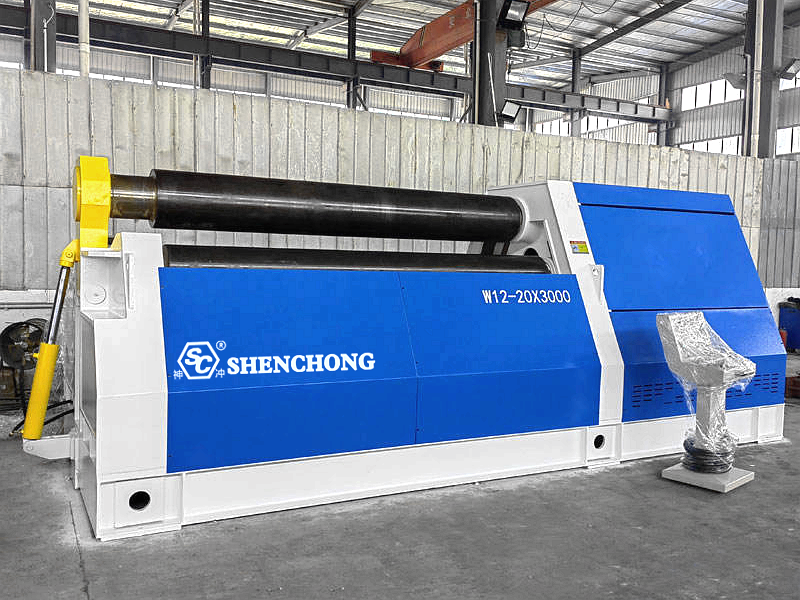
- Трехвалковый прокатный стан
Включает в себя:
- Симметричный трехвалковый
- Асимметричный трехвалковый
- Верхний вал универсальный трехвалковый
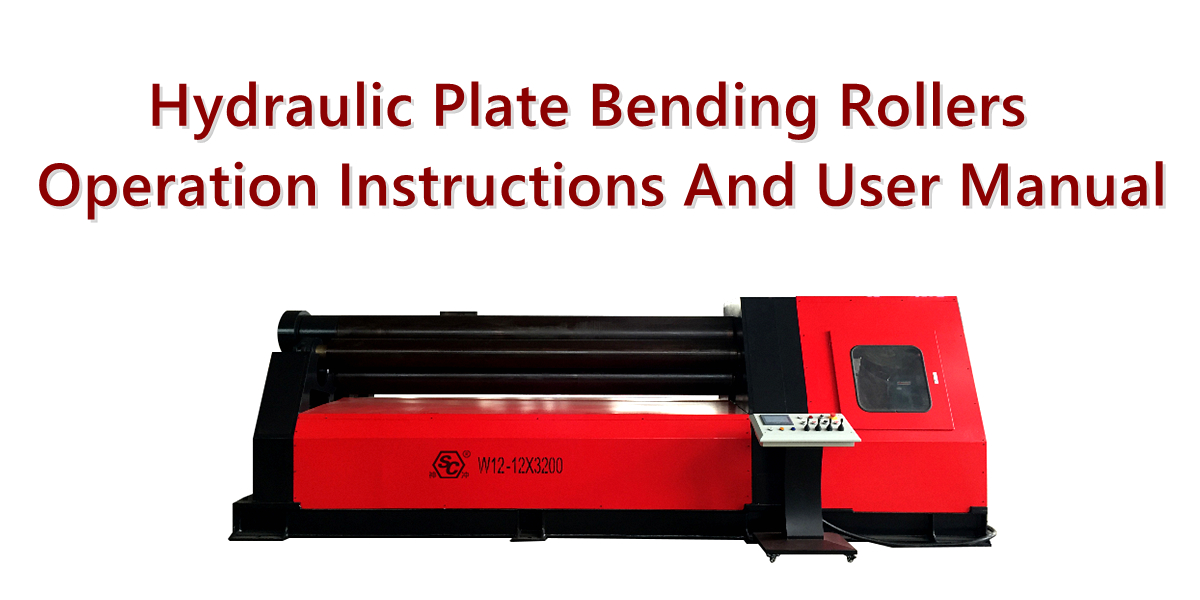
- Четырехвалковый прокатный стан
Обычно имеет:
- Верхний вал
- Нижний вал
- Левый каток
- Правый ролл
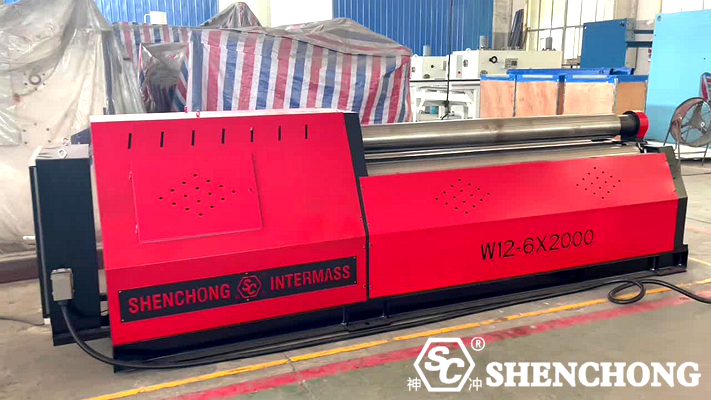
Для производства, требующего высокой эффективности, высокой точности и меньшего количества прямых кромок на концах, четырехвалковый прокатный стан обладает значительными технологическими преимуществами.
5) Наиболее важный этап прокатки: предварительная гибка.
Если пренебречь предварительной обработкой, многие изделия, даже если их в конечном итоге свернуть в круг, склонны иметь чрезмерно длинные прямые края на обоих концах.
Например: на торцах листового металла могут оставаться длинные прямые участки.
Это состояние негативно сказывается на последующих процессах:
- Сварка встык
- Соединение цилиндров
- Установка фланцев
- Контроль округлости
Почему необходима предварительная гибка концов?
В процессе прокатки листового металла устойчивый изгиб достигается только после попадания в эффективную рабочую зону роликов.
Поэтому начальная площадь торца листового материала, поступающего в оборудование, часто имеет недостаточную эффективную длину изгиба.
Целью предварительной гибки является предварительное формирование заданной кривизны на конце листового материала.
Заключительный этап: предварительная гибка → прокатка → соединение → закругление
Вместо того чтобы просто катиться напрямую.
6) Точно определить целевой диаметр прокатки
Прокатка — это не просто прокатка листового материала до «диаметра вытяжки».
Необходимо учитывать следующее:
- Толщина листа
- Материал
- Положение нейтрального слоя
- Отпрянуть
- метод прокатки
- Диаметр ролика
- Место проведения окончательной проверки продукции
Например: наружный диаметр Ø1000 мм
Если в качестве целевого значения для контроля расстояния между роликами использовать 1000 мм, то фактическое готовое изделие может отличаться от целевого размера из-за упругого восстановления материала.
Следовательно, сам процесс должен представлять собой замкнутый контур:
Целевой размер → Теоретическое уменьшение → Компенсация упругого восстановления → Фактический осмотр → Коррекция параметров
7) Контролируйте «снижение» в процессе прокатки.
Это один из ключевых параметров, определяющих качество прокатки.
Недостаточное давление:
Недостаточная гибкость листового материала; чрезмерный диаметр после восстановления упругости; требуется несколько циклов повторной прокатки.
Избыточное давление:
Легко вызывает чрезмерную пластическую деформацию; увеличивает нагрузку на оборудование; может вызывать локальную деформацию; ухудшает качество поверхности.
Поэтому рекомендуется использовать: постепенное надавливание + многопроходную прокатку, а не прессовать листовой материал в конечное положение за один раз.
8) Многопроходная прокатка обеспечивает более стабильную форму, чем однопроходная.
Типичный процесс можно спроектировать следующим образом:
Проход 1:
Листовой материал поступает в зону начального изгиба.
Проход 2:
Увеличьте давление → расширьте зону изгиба.
Проход 3:
Продолжайте прокатку → приближаясь к целевому диаметру.
Проход 4:
Завершение → устранение локализованных ошибок.
Проход 5:
Соединение → проверка округлости.
Этот метод особенно подходит для:
- Толстые пластины
- Высокопрочная сталь
- Нержавеющая сталь
- Цилиндры большого диаметра
- Цилиндры высокой точности
9) Регулировка угла подачи с помощью боковых роликов.
В четырехвалковых листопрокатных станах положение листа можно регулировать с помощью боковых валков.
Если угол вставки пластины неправильный, может произойти следующее:
- Несовпадающие концы
- Конический цилиндр
- Неравномерная округлость
- Трудности с выравниванием швов.
Следовательно, перед началом формальных прокатных работ необходимо выполнить следующие действия:
Позиционирование → Центрирование → Зажим → Пробная прокатка.
10) Округление после прокатки нельзя исключать.
Даже при строгом контроле процесса прокатки готовое изделие может иметь следующие дефекты:
- Овал
- Локальные выпячивания
- Деформация в области шва.
- Незакругленные концы
Поэтому обычно требуется округление:
Использование соответствующего давления роликов для улучшения характеристик цилиндра.
Цель состоит не в перекатке, а в устранении локальных дефектов и повышении общей округлости цилиндра.
2. Как улучшить качество прокатки листового металла?
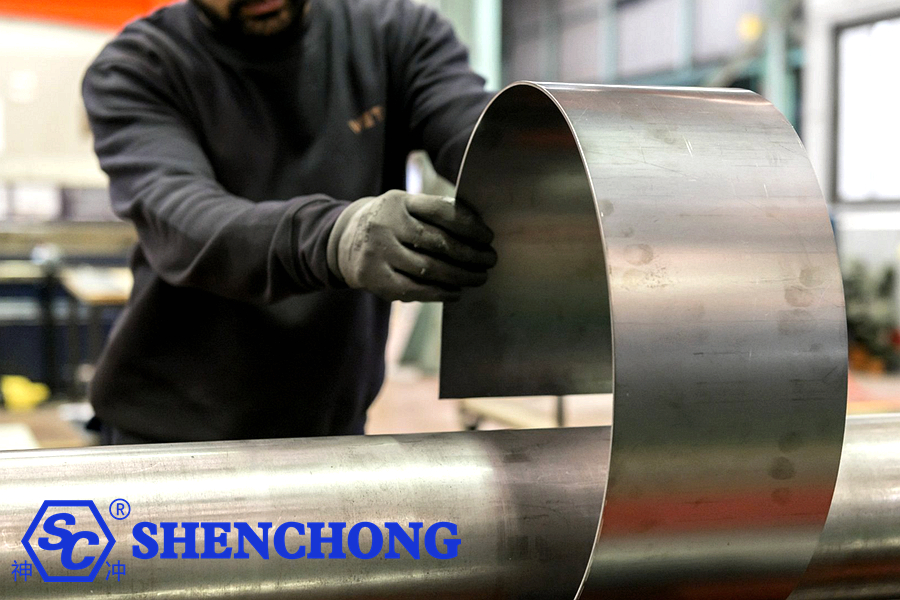
Улучшение качества прокатки листового металла заключается не просто в увеличении давления прокатного стана, а в одновременной оптимизации подготовки материала, выбора оборудования, процесса предварительной гибки, параметров прокатки, компенсации упругого восстановления, позиционирования листового металла, контроля процесса и калибровки скругления.
Цели можно кратко сформулировать следующим образом:
Более равномерная прокатка, более точные размеры, более короткие прямые кромки, лучшее качество поверхности, более стабильные партии и более высокая эффективность.
Шаг 1: Улучшение качества предварительной обработки листового металла.
Многие проблемы, возникающие при прокатке, вызваны не самим прокатным станком, а проблемами, существующими до того, как листовой металл попадает в оборудование.
1) Проверьте фактическую толщину листа.
Параметры не следует устанавливать, основываясь исключительно на номинальной толщине.
Например: стальной лист толщиной 12 мм.
Фактическая толщина может иметь производственные допуски, а радиус прокатки очень чувствителен к изменениям толщины листа.
Для высокоточных изделий фактическую толщину листа следует измерять и использовать в качестве одного из параметров процесса.
2) Проверьте ровность листового материала.
Сосредоточьтесь на проверке:
- Центральные выпуклости
- Искажение краев
- Волнистая деформация
- скручивание
- Локальные впадины
Если сам листовой материал имеет неровную поверхность, то после прокатки будет сложно добиться стабильной округлости.
3) Очистите листовой материал и поверхность валика.
Особенно при работе с изделиями, требующими высокой точности обработки поверхности, такими как пластины из нержавеющей стали и алюминия, следует избегать:
- Железные опилки
- Сварочный шлак
- Оксидная накипь
- Металлические частицы
- Масляные пятна
Проникает между валиком и листовым материалом.
Шаг 2: Выбор подходящего листопрокатного станка
Конструкция оборудования напрямую влияет на процесс прокатки листового металла.
В стандартное оснащение входят:
- Трехвалковый листопрокатный станок
- Симметричный трехвалковый листопрокатный станок
- Асимметричный трехвалковый листопрокатный станок
- Верхний вальцовочный универсальный листопрокатный станок
- Четырехвалковый листопрокатный станок
Для изделий, требующих высокой округлости, коротких прямых кромок и высокой производительности, четырехвалковые листопрокатные станки, как правило, обеспечивают более стабильное позиционирование, предварительную гибку и прокатку.
Шаг 3: Подчеркните завершение предварительного изгиба.
Это один из важнейших шагов в улучшении качества прокатки.
Если предварительная гибка недостаточна, готовое изделие, как правило, имеет чрезмерно длинные прямые кромки на обоих концах.
Следовательно, весь процесс должен быть следующим: предварительная гибка торца → прокатка основной части → соединение → финишная обработка. А не просто прокатка плоской пластины непосредственно в круг.
Шаг 4: Оптимизация величины снижения
Степень измельчения является ключевым параметром, определяющим качество рулона.
Недостаточное сокращение
Может привести к:
- слишком большой диаметр
- Радиус увеличивается после отскока.
- Недостаточная округлость
- Требуется многократное прокатывание
Чрезмерное сокращение
Может привести к:
- Локализованная чрезмерная деформация
- Поверхностные вмятины
- Увеличение нагрузки на оборудование
- Недостаточный размер
Следовательно, более разумным методом является: уменьшение размеров с малым шагом, многопроходное формование.
Это особенно важно для толстых листов, высокопрочной стали и нержавеющей стали.
Шаг 5: Переход от "однократной прокатки" к "многопроходной прокатке".
Например, для цилиндра из толстостенной пластины можно использовать следующее:
Первый проход: начальный изгиб.
↓
Второй проход: расширение зоны изгиба.
↓
Третий проход: приближение к целевому диаметру.
↓
Четвертый проход: соединение швов
↓
Пятый проход: финишная обработка и закругление.
Этот метод, как правило, позволяет легче контролировать размер и округлость, чем одно большое уменьшение.
Шаг 6: Укрепление выравнивания листа
Если листовой металл перекошен при поступлении в прокатный стан, это может привести к следующим проблемам:
- Коническая форма
- Разные диаметры на обоих концах
- Неправильно расположенные суставы
- Неравномерная округлость
Поэтому во время кормления крайне важно контролировать:
Осевая линия листового металла = осевая линия прокатного станка
Этого можно достичь, используя следующие методы:
- Позиционные линии
- Устройства бокового позиционирования
- Лазерное позиционирование
- Позиционирование ЧПУ
- Механические стопоры
- Повышение повторяемости процесса кормления
Шаг 7: Сосредоточьтесь на контроле упругого восстановления материала.
Металлические листы после разгрузки демонстрируют упругое восстановление формы.
Следовательно: форма, полученная на станке, не обязательно является окончательной формой после разгрузки.
Особое внимание следует уделить следующим моментам:
- Высокопрочная сталь, например, Q355
- нержавеющая сталь 304
- нержавеющая сталь 316L
- Высокопрочная легированная сталь
Для материалов со значительным упругим восстановлением необходимо установить конкретные параметры компенсации упругого восстановления.
Например:
Целевой диаметр → Теоретический диаметр прокатки → Компенсация упругого восстановления → Фактический контроль → Коррекция параметров
Постепенно разрабатывать собственную базу данных бизнес-процессов компании.
Шаг 8: Создайте базу данных параметров для "материал + толщина + диаметр".
Это очень эффективный метод повышения стабильности массового производства.
Например:
Материал | Толщина | Ширина патента | Целевой диаметр | Параметры предварительного изгиба | Параметры прокатки |
Q235 | 6 мм | 2000 мм | Ø500 | А | А |
Q235 | 10 мм | 3000 мм | 800 | Б | Б |
Q355 | 12 мм | 3000 мм | Ø1000 | С | С |
304 | 8 мм | 2000 мм | Ø600 | Д | Д |
304 | 12 мм | 3000 мм | Ø1200 | Э | Э |
Операторам больше не нужно будет полагаться исключительно на опыт, и они смогут напрямую получать доступ к проверенным параметрам.
Повышение точности синхронизации гидравлической системы и роликов.
Это особенно важно для крупных гидравлических листопрокатных станков.
Значительная разница в положении левого и правого роликов может привести к наклону и сужению пластины.
Следовательно, необходимо тщательно контролировать следующие аспекты:
- Синхронизация левого и правого гидравлических цилиндров
- Обратная связь смещения
- Гидравлическое давление
- Положение бокового ролика
- Управление системой ЧПУ с обратной связью
Для высокоточной прокатки точность позиционирования зачастую важнее, чем простое увеличение гидравлического давления.
Повышение эффективности производства: сокращение количества «повторных прокаток».
Традиционный процесс прокатки листового металла часто включает в себя:
Прокатить один раз → Измерить → Скорректировать → Перекатать → Повторно измерить
Хотя это и завершает процесс, он неэффективен и в значительной степени зависит от опыта оператора.
Более удачный подход:
Шаг 1
Записывайте информацию о материалах и продукции.
Шаг 2
Вспомним исторические параметры.
Шаг 3
Автоматическое позиционирование роликов.
Шаг 4
Автоматически выполнить процедуру предварительной гибки.
Шаг 5
Автоматическое выполнение нескольких проходов с последовательным прохождением.
Шаг 6
Завершение.
Шаг 7
Проверьте и сохраните фактические результаты.
Это постепенно приводит к цифровизации процесса прокатки листового металла.
3. Как уменьшить количество прямых линий?
Уменьшение количества прямых кромок является ключевым фактором для улучшения процесса прокатки листового металла.
К основным методам относятся:
Метод 1: Достаточный предварительный изгиб
Увеличьте степень предварительного изгиба на концах.
Метод 2: Использование четырехвалкового вальцового станка
Улучшение качества формовки торцов за счет управления боковыми роликами.
Метод 3: Соответствующее увеличение величины предварительного изгиба
Избегайте недостаточного предварительного изгиба.
Метод 4: Увеличение количества чистовых проходов
Для высокоточных цилиндров может быть выполнено несколько проходов чистовой обработки.
Метод 5: Использование роликов соответствующего диаметра
Слишком большой диаметр ролика или несоответствие параметров процесса могут повлиять на формовку торца.
4. Контроль пружинящего эффекта
Необходимо учитывать упругое восстановление материала. После пластической деформации металлические листы в определенной степени восстанавливают упругие свойства.
Контроль упругого восстановления для различных материалов
Вообще говоря:
Материалы | Контроль отскока |
Обычная низкоуглеродистая сталь | Относительно легко |
Q235 | Проще контролировать |
Q355 | Увеличить компенсацию |
нержавеющая сталь 304 | Требует тщательного рассмотрения |
нержавеющая сталь 316L | Требует тщательного рассмотрения |
Высокопрочная сталь | Отскок более выражен. |
Алюминиевый сплав | Требуется корректировка в зависимости от оценки. |
Следовательно, параметры листопрокатного стана нельзя устанавливать, основываясь исключительно на показателе «толщина».
Необходимо учитывать как минимум следующие параметры: Толщина + Материал + Ширина + Целевой диаметр.
5. Резюме
Идеальный современный процесс прокатки листового металла:
Хранение листовых материалов
↓
Идентификация материала
↓
Определение толщины/ширины
↓
Выравнивание листового материала
↓
Позиционирование ЧПУ
↓
Точное центрирование
↓
Завершение предварительного изгиба
↓
Многопроходная прокатка
↓
Автоматическое соединение
↓
Предварительная проверка
↓
Завершающая обработка и скругление
↓
Сварка
↓
Проверка округлости после сварки
↓
Окончательная проверка размеров
↓
Архивирование параметров процесса
Наиболее эффективный метод улучшения можно кратко описать как «10 ключевых действий».
Если свести весь метод к варианту, легко реализуемому на месте, его можно резюмировать следующим образом:
- Выберите подходящее оборудование
Выберите листопрокатный станок, исходя из материала, толщины, ширины и диаметра листа.
- Сначала осмотрите материал.
Подтвердите сорт, толщину и плоскостность.
- Поддерживайте поверхность ролика в чистоте.
Избегайте появления царапин на поверхности.
- Точное центрирование
Избегайте конусности в цилиндре.
- Правильная предварительная гибка
Уменьшите количество прямых кромок на концах.
- Разумная срочность
Избегайте чрезмерного нажатия сразу же.
- Многопроходная прокатка
Улучшить округлость и устойчивость.
- Эффективная компенсация упругости
Обратите особое внимание на нержавеющую сталь и высокопрочную сталь.
- Финальный раунд
Устраните локальные деформации.
- Создайте цикл обработки данных.
Сохраняйте успешно установленные параметры и постепенно разрабатывайте стандартные процессы.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese