Оглавление
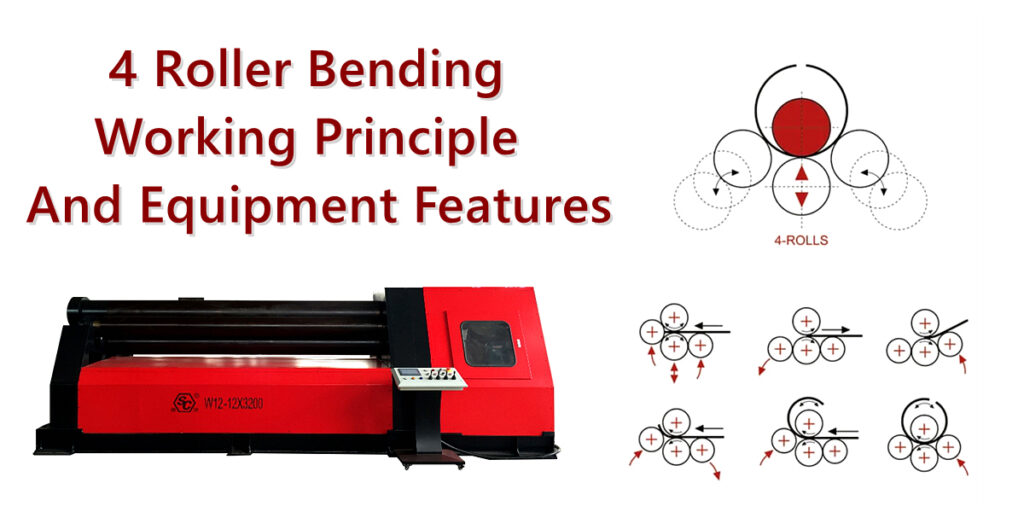
Четырехвалковая гибка — широко используемый метод формовки металлических пластин. В ней используется вращение валков станка, зажим металлической пластины и вертикальное перемещение боковых валков для постепенной пластической деформации плоской пластины, в конечном итоге придающей ей форму цилиндров, дуг, конических сечений или других изогнутых элементов.
По сравнению с традиционными трехвалковыми гибочными станками, четырехвалковый гибочный станок обладает рядом существенных преимуществ: он требует всего одной настройки, позволяет предварительно сгибать оба конца, обеспечивает непрерывную прокатку, отличается более высокой степенью автоматизации и обеспечивает превосходный контроль над округлостью заготовки и повторяемостью процесса формования.
1. Основные понятия процесса четырехвалковой гибки
В процессе четырехвалковой гибки используются четыре рабочих валка, каждый из которых выполняет определенную функцию, для приложения силы зажима, силы трения и изгибающих моментов к металлической пластине. Это преобразует пластину из плоского состояния в дугу или цилиндр с заданной кривизной.
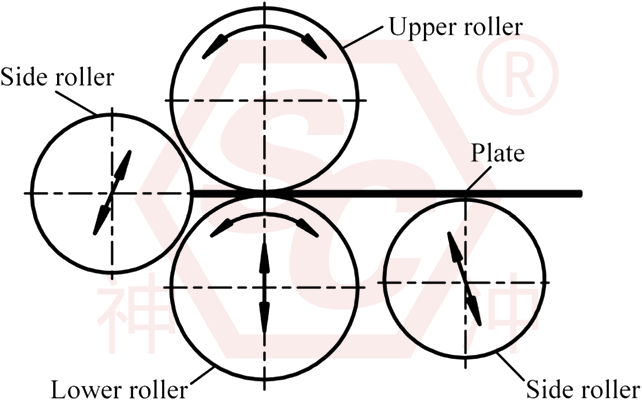
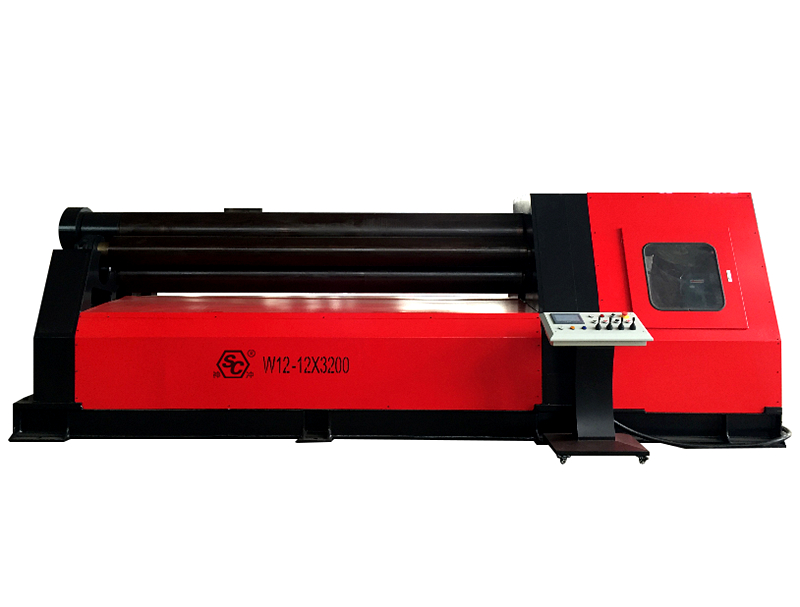
Четырехвалковый гибочный станок обычно состоит из верхнего валка, нижнего валка, левого и правого боковых валка, гидравлической системы привода, главной трансмиссионной системы, рамы станка, системы числового программного управления (ЧПУ) и устройств защиты.
1) Конфигурация типичного четырехвалкового листогибочного станка
Основные компоненты | Функции и роли |
Верхний вал | Выполняет функцию основной опоры при формовке и работает совместно с нижним валом для зажима металлического листа. |
Нижний вал | Создает давление вверх для зажима листа и, в координации с приводной системой, облегчает подачу материала. |
Левый боковой рулон | Выполняет предварительную гибку на одном конце (в зависимости от направления прокатки) или помогает в процессе круговой прокатки. |
Руль правой стороны | Выполняет предварительную гибку на противоположном конце и осуществляет непрерывную круговую прокатку. |
Гидравлическая система | Регулирует вертикальное перемещение валков, положение боковых валков и усилие зажима. |
Главная приводная система | Приводит в движение валы, обеспечивая непрерывную подачу листового металла. |
Система ЧПУ | Управляет позиционированием валков, программами обработки и параметрами процесса прокатки. |
Механизм наклона/опускания | Позволяет освободить верхний конец валка во время разгрузки, облегчая извлечение прокатанного цилиндра. |
У разных производителей существуют различия в количестве приводных валков, конфигурации гидравлических контуров, методах синхронизации боковых валков и настройках систем ЧПУ; поэтому фактические функциональные характеристики следует определять на основе конкретного технического предложения на оборудование.
2) Механические принципы четырехвалковой гибки
Четырехвалковая гибка — это, по сути, процесс пластической деформации и формования металлических пластин.
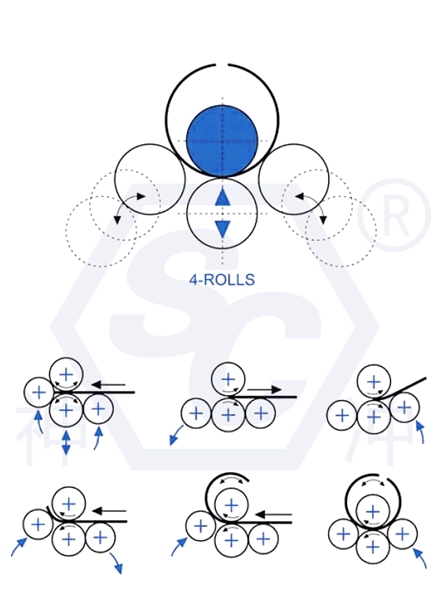
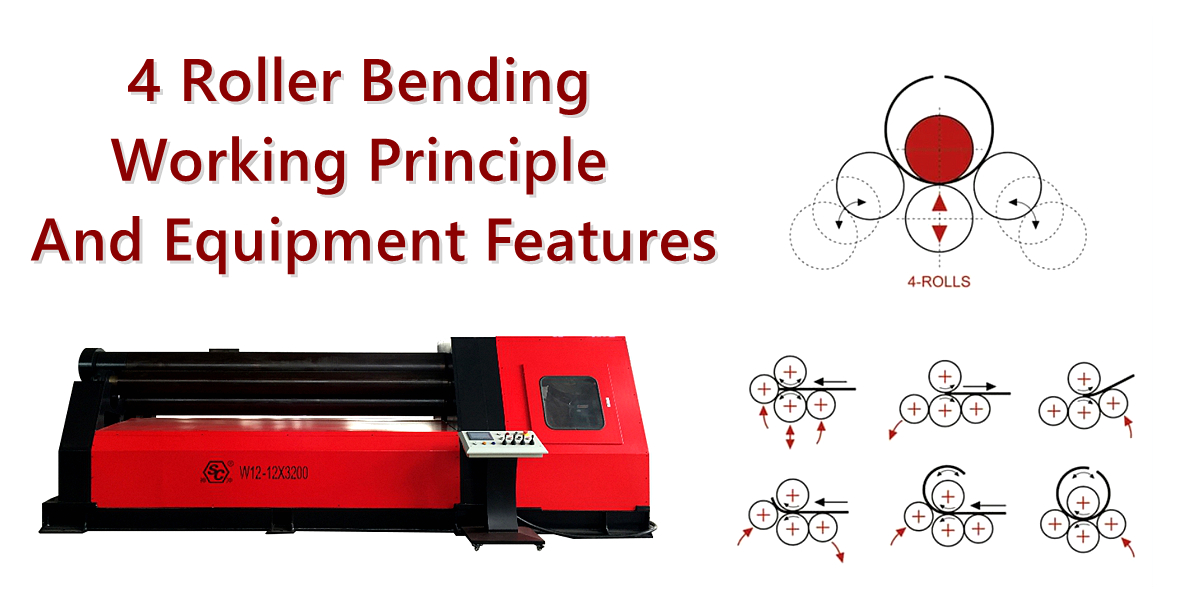
Когда металлическая пластина входит в пространство между верхним и нижним валками, нижний валок создает зажимное усилие. Основная приводная система продвигает пластину вперед, в то время как боковые валки создают изгибающее усилие, вызывая изгибающий момент в материале.
Когда изгибающее напряжение превышает предел текучести материала, пластина подвергается пластической деформации, сохраняя определенную кривизну даже после снятия нагрузки.
Основной процесс можно кратко описать следующим образом:
Зажим и кормление
↓
Приложение давления с помощью боковых валков
↓
Гибка пластика
↓
Цилиндрическая формовка
2. Конструкция и принципы работы четырехвалковых гибочных станков
1) Зажимное действие верхнего и нижнего валков
При попадании в машину нижний валик поднимается вверх, прочно зажимая металлическую пластину между собой и верхним валиком.
Этот процесс служит трем основным целям: предотвращению проскальзывания листа во время прокатки, обеспечению непрерывной и стабильной подачи, а также повышению точности позиционирования на протяжении всего процесса формования.
2) Деформация при изгибе с помощью боковых валков
Левый и правый валы прикладывают усилие через гидравлические цилиндры, изменяя напряженное состояние металлической пластины.
Когда изгибающее напряжение, воздействующее на пластину, превышает предел текучести материала, пластина подвергается пластической деформации — изменению, которое не является полностью обратимым.
При регулировке положения боковых валков радиус гибки листа изменяется соответствующим образом.
В общем случае, при условии, что остальные условия остаются неизменными и пределы работоспособности оборудования не достигнуты:
- Поднятие боковых валков вверх увеличивает степень изгиба, что приводит к уменьшению радиуса прокатки.
- Смещение боковых валков вниз уменьшает степень изгиба, что приводит к увеличению радиуса прокатки.
3) Непрерывная прокатка с помощью вращения рабочего валка.
Верхний валок (и любые связанные с ним приводные валки) продвигает лист вперед за счет трения, в то время как боковые валки непрерывно создают изгибающее усилие, в результате чего лист постепенно приобретает равномерную кривизну по всей своей длине. После одного или нескольких циклов прокатки лист в конечном итоге приобретает желаемую форму цилиндра или дуги окружности.
3. Полный технологический процесс гибки листового металла на четырехвалковом станке.
Процесс четырехвалковой гибки листового металла обычно включает следующие этапы: подготовка материала, подача и позиционирование, зажим, предварительная гибка передней кромки, предварительная гибка задней кромки, непрерывная прокатка, калибровка округлости и разгрузка.
Типичная схема технологического процесса:
1) Подготовка материалов
Проверьте толщину листа, ширину, марку материала, состояние поверхности и качество кромок среза. Подтвердите заданный диаметр и требуемую развернутую (непрокатанную) длину.
2) Подача и зажим
Вставьте пластину между верхним и нижним валками, выровняйте ее положение и приложите соответствующее усилие зажима.
3) Передовая предварительная гибка
Отрегулируйте положение соответствующего бокового валка, вращая основные валы, чтобы изогнуть переднюю кромку пластины до целевой кривизны, тем самым минимизируя остаточную прямолинейность кромки.
4) Предварительный изгиб задней кромки
Измените направление подачи и используйте ролик с противоположной стороны для предварительного изгиба задней кромки пластины.
5) Непрерывная прокатка
Установите боковые валы в требуемые положения и пропустите лист через зону гибки, постепенно формируя цельный цилиндр.
6) Калибровка округлости
Измерьте округлость, диаметр и положение шва; внесите постепенные корректировки, учитывая упругое восстановление материала, чтобы избежать чрезмерного изгиба.
7) Разгрузка и осмотр
Сбросьте нагрузку, откройте концевой подшипник (или концевую опору) в соответствии с указаниями производителя оборудования, извлеките заготовку и проверьте ее размеры и качество поверхности.
Конкретная последовательность предварительной гибки и схемы движения вальцовой системы могут различаться в зависимости от оборудования; всегда следуйте инструкциям производителя по эксплуатации. При прокатке больших толстых листов может потребоваться многоступенчатая регулировка положения боковых валков, чтобы избежать одновременного приложения чрезмерной силы.
4. Десять ключевых особенностей четырехвалковых листогибочных станков
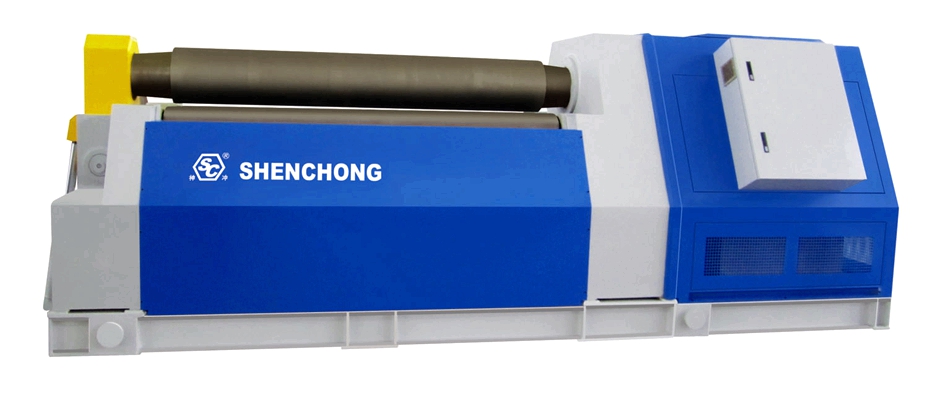
1) Превосходная возможность предварительного изгиба с обоих концов.
Независимая регулировка левого и правого боковых валков позволяет предварительно сгибать оба конца листа за одну установку. Это эффективно минимизирует остаточные прямые кромки и улучшает качество формования в месте соединения цилиндра.
2) Высокая точность и стабильность прокатки
Сочетание верхнего/нижнего зажима валков и независимо регулируемых боковых валков обеспечивает точный контроль радиуса прокатки, предотвращает смещение листа и гарантирует стабильное качество при серийном производстве.
3) Мощные возможности автоматизированного управления
Модели с ЧПУ используют обратную связь по положению, гидравлическое управление и программирование для автоматизации позиционирования валков, хранения параметров процесса и всей последовательности прокатки.
4) Высокая эффективность производства
Благодаря минимизации необходимости переворачивания, изменения положения и вторичной предварительной гибки, эти станки особенно хорошо подходят для серийного производства цилиндрических компонентов.
5) Широкая совместимость материалов
В зависимости от технических характеристик оборудования, оно может обрабатывать углеродистую сталь, нержавеющую сталь, алюминиевые сплавы и некоторые высокопрочные стальные листы.
6) Универсальные возможности формования
Помимо простых цилиндров, оборудование позволяет изготавливать дуги, эллипсы, конические формы, а также детали с различной кривизной.
7) Надежный гидравлический привод
Гидравлические боковые валы создают значительное изгибающее усилие, что делает оборудование пригодным для обработки листового металла средней и большой толщины.
8) Сокращение отходов материалов
Предварительное сгибание минимизирует длину прямых кромок, тем самым уменьшая необходимость последующей обрезки.
8) Легко интегрируется в автоматизированные системы
Данное оборудование может быть объединено с подающими платформами, рамами для поддержки заготовок, автоматическими центрирующими устройствами и системами ЧПУ для формирования автоматизированного прокатного цеха.
9) Улучшенное качество сварки
Равномерная кривизна на обоих концах прокатанного цилиндра облегчает точную подгонку, прихваточную сварку и последующую окончательную сварку.
Эти характеристики в целом соответствуют спецификациям, предоставляемым производителями для четырехвалковых конфигураций и связанных с ними процессов формования; однако фактическая точность, производительность и возможности автоматизации будут варьироваться в зависимости от конкретной конфигурации оборудования.
5. Ключевые технические параметры процесса четырехвалковой прокатки
Таблица основных технических параметров:
Технические характеристики | Функции и последствия |
Максимальная толщина прокатки листового металла | Определяет максимальную толщину листового металла, которую может обрабатывать оборудование. |
Максимальная толщина предварительного изгиба | Определяет возможность предварительного изгиба на обоих концах (обычно меньше максимальной толщины прокатываемого листа). |
Максимальная ширина прокатки листового металла | Определяет осевую длину заготовки. |
Минимальный диаметр прокатки | Определяет минимальный диаметр цилиндра, который может сформировать оборудование. |
Диаметр верхнего валка | Влияет на прокатную способность, жесткость и минимальный радиус формования. |
Скорость вращения рабочего валка | Влияет на время производственного цикла и управление процессом. |
Точность регулировки бокового вращения | Влияет на контроль кривизны и повторяемость. |
Мощность главного двигателя | Влияет на мощность привода и энергопотребление. |
Давление в гидравлической системе | Влияет на усилие гидравлического цилиндра и его несущую способность. |
Система ЧПУ | Определяет возможности, связанные с автоматизацией, хранением параметров и управлением программами. |
Важное примечание:
Указанная максимальная толщина листа не означает, что оборудование может достичь этой толщины при любой ширине листа, прочности материала или диаметре. Фактическую производительность необходимо проверить, сравнив ее с кривой производительности прокатки оборудования.
6. Расчеты формовки для четырехвалковой гибки
1) Развитая длина пластины
Для идеального цилиндра длину можно оценить, исходя из нейтральной оси:
L ≈ π(Dя + Кт)
Где:
L: Развёрнутая длина пластины (мм)
Дя: Целевой внутренний диаметр цилиндра (мм)
t: Толщина пластины (мм)
K: Коэффициент положения нейтральной оси (приблизительно 0,5 для первоначальной оценки; его следует скорректировать в зависимости от конкретного материала и процесса).
Например, при целевом внутреннем диаметре 1000 мм, толщине пластины 10 мм и K = 0,5:
L ≈ 3,1416 * (1000 + 5)
L ≈ 3157,3 мм
Это теоретическая оценка. При подготовке материала необходимо также учитывать такие факторы, как зазор сварного шва, припуск на обрезку, упругое восстановление и результаты пробной прокатки.
2) Деформация изгиба пластины
В процессе четырехвалковой гибки внешний слой листа подвергается растяжению, а внутренний слой — сжатию.
В упрощенных условиях чистого изгиба:
ε ≈ t / 2Rм
Где Рм — это радиус изгиба вблизи нейтральной оси пластины.
По мере увеличения толщины листа или уменьшения целевого радиуса, изгибная деформация, как правило, возрастает, что затрудняет процесс прокатки.
3) Компенсация за пружинящий эффект
После выхода из рабочих валков лист подвергается упругому восстановлению формы; следовательно, фактический диаметр цилиндра может быть больше диаметра, используемого в процессе прокатки.
К основным факторам, влияющим на упругое восстановление формы, относятся предел текучести материала, модуль упругости, толщина пластины, радиус мишени и траектория прокатки.
В реальных производственных условиях размер компенсации следует определять на основе измерений, проведенных во время пробной прокатки, а не путем применения фиксированного процента компенсации.
7. Сравнение четырехвалковых и трехвалковых листогибочных станков
Сравнительная таблица:
Критерии сравнения | Четырехвалковый листогибочный станок | Трехвалковый листогибочный станок |
Количество рабочих валов | 4 рулона | 3 рулона |
Зажим пластины | Независимый зажим верхним и нижним роликами. | Зависит от конкретной конфигурации валков. |
Предварительное сгибание обоих концов | Процесс завершен с помощью одной настройки. | Для некоторых моделей требуется переворачивание или изменение положения пластины. |
Остаточный прямой край | Как правило, короче (время цикла) | Зависит от модели и метода предварительного изгиба. |
Точность прокатки | Проще добиться высокой повторяемости | Высококачественные модели также способны достигать высокой точности. |
Интеграция автоматизации | В целом более удобно | Зависит от конструкции и системы управления. |
Операционная сложность | Зажим и предварительная гибка относительно просты. | Зависит от конструкции оборудования. |
Инвестиции в оборудование | Как правило, более высокая (производительность/эффективность) | Некоторые модели имеют более низкую стоимость. |
Применимые сценарии | Подходит для серийного, высокоэффективного и автоматизированного производства. | Универсальная обработка и широкий спектр применений в области гибки листового металла. |
Следует отметить, что трехвалковые листопрокатные станки Они выпускаются в различных конфигурациях — например, симметричные, асимметричные и универсальные (с регулируемым верхним валком), — поэтому было бы неверно предполагать, что ни один трехвалковый станок не способен выполнять предварительную гибку с обоих концов листа.
Заключение по отбору:
Для предприятий, занимающихся массовым производством цилиндрических компонентов, требующих высокоточной предварительной гибки и частой смены продукции, четырехвалковый листопрокатный стан, как правило, предлагает большие преимущества. Напротив, для компаний с ограниченным бюджетом или тех, кто производит более простые и менее разнообразные компоненты, подходящий трехвалковый станок может стать весьма экономически выгодным выбором.
8. Ключевые отрасли, в которых применяется четырехвалковая прокатка листового металла.
- Производство сосудов под давлением и резервуаров для хранения: резервуары для хранения жидкостей, емкости для химических веществ и сегменты корпуса сосудов под давлением.
- Оборудование для ветроэнергетики и энергоснабжения: башни ветротурбин и крупномасштабные цилиндрические конструктивные элементы для энергетического оборудования.
- Судостроение и морская инженерия: изогнутые обшивочные листы, морские цилиндрические компоненты и конструктивные элементы.
- Стальные трубы и металлические конструкции: сварные стальные трубы большого диаметра, дымоходы и вентиляционные каналы.
9. Шесть ключевых факторов, влияющих на качество прокатки листового металла на четырехвалковом прокатном стане.
1) Тип материала и предел текучести
Для разных материалов требуются значительно разные усилия прокатки. Даже при одинаковой толщине материалы с более высоким пределом текучести, как правило, требуют большего изгибающего момента.
Следовательно, вычислительные возможности листопрокатный станок Это нельзя определить исключительно на основании толщины пластины.
2) Толщина и ширина пластины
Увеличение толщины листа обычно требует большего изгибающего момента; увеличение ширины листа может привести к большему прогибу вальцов и более высоким суммарным нагрузкам при формовке.
Для заданного материала и кривизны — на основе упрощенной упругопластической модели изгиба — изгибающий момент, необходимый на единицу ширины, приблизительно пропорционален квадрату толщины. Однако фактическая нагрузка при прокатке также зависит от таких факторов, как расстояние между валками и конкретные условия эксплуатации.
3) Диаметр прокатки
Меньший диаметр мишени, как правило, требует большей степени пластической деформации пластины.
Минимальный диаметр прокатки, достижимый на станке, ограничен такими факторами, как диаметр верхнего валка, расположение валков, прочность материала, толщина листа и общая жесткость оборудования.
4) Материал обладает упругим пружинящим эффектом.
После завершения процесса прокатки упругое напряжение в материале снимается, что обычно приводит к увеличению диаметра заготовки и уменьшению кривизны. Поэтому в реальном производстве часто необходимо намеренно чрезмерно изгибать материал, а затем достигать заданных размеров путем последующих измерений и коррекции округлости.
5) Отклонение при крене и параллельность
При обработке широких листов валы могут прогибаться под нагрузкой, что может привести к неравномерной кривизне по всей ширине заготовки.
При принятии мер контроля необходимо учитывать жесткость валков оборудования, конструкцию системы компенсации и фактическую ширину листа.
6) Процедура кормления, размещения и эксплуатации.
Неправильное выравнивание во время подачи, недостаточное усилие зажима или непостоянная регулировка боковых валиков могут привести к таким проблемам, как конусность, овальность или смещение шва.
Следовательно, параметры ЧПУ должны быть тщательно согласованы с фактическими рабочими процедурами.
10. Как можно повысить точность обработки при четырехвалковой гибке?
В практическом производстве оптимизацию можно проводить с трех точек зрения: оборудование, процесс и контроль качества.
Общие проблемы | Возможные причины | Меры по улучшению |
Чрезмерная овальность цилиндра | Неправильное расположение бокового ролика, неравномерное пружинение | Внедрить многоступенчатую прокатку, коррекцию круглости и настройку параметров. |
Наличие прямых краев на швах. | Недостаточный предварительный изгиб | Оптимизировать процесс предварительной гибки в конце процесса. |
Конусность заготовки | Неправильная подача материала, непостоянное положение оси ролика. | Проверьте центрирование пластины и синхронизацию бокового проката. |
Выпуклость или «сужение» (форма песочных часов) в середине цилиндра. | Отклонение оси ролика, неоднородность материала | Проверьте жесткость оборудования и компенсацию валов валов. |
Поверхностные вмятины | Загрязнение поверхностей роликов, чрезмерное усилие зажима. | Очистка поверхностей валков и оптимизация давления смыкания. |
Колебания размеров в процессе многократной обработки | Различия между партиями материалов, нестабильные параметры процесса. | Классифицировать технологические программы и проводить первичный контроль качества образцов. |
Для пластин с высокими требованиями к качеству поверхности, например, изготовленных из нержавеющей стали, могут быть приняты дополнительные меры, включая использование защитных покрытий для роликов, специальных контактных материалов и средств защиты от царапин.
11. Как выбрать подходящий четырехвалковый листопрокатный станок?
При выборе станка рекомендуется сначала определить пять основных параметров процесса: тип материала и предел текучести, максимальная толщина листа, максимальная ширина листа, минимальный внутренний диаметр прокатки, а также необходимость предварительной гибки обоих концов листа.
В качестве примера рассмотрим распространенный гидравлический четырехвалковый листопрокатный станок серии W12. При выборе следует отдавать приоритет следующим параметрам.
Технические характеристики | Описание |
Максимальная толщина прокатки листового металла | Максимальная толщина прокатки для заданных параметров материала, ширины и диаметра. |
Максимальная толщина предварительного изгиба | Максимальная толщина листа, при которой оборудование может выполнять предварительную гибку кромок. |
Максимальная ширина прокатки листового металла | Максимально допустимая ширина пластины для обработки |
Минимальный диаметр прокатки | Минимальный диаметр заготовки, достижимый при заданных условиях эксплуатации. |
Диаметр верхнего валка | Влияет на жесткость и способность прокатывать заготовки малого диаметра. |
Нижний диаметр валка | Влияет на эффективность зажима и подачи. |
Диаметр бокового валка | Влияет на несущую способность боковых валков и общий диапазон прокатки. |
Скорость вращения | Линейная скорость листа в процессе прокатки |
Мощность главного двигателя | Информация относится к мощности привода и техническим характеристикам оборудования. |
Давление в гидравлической системе | Номинальное рабочее давление гидравлической системы |
Система ЧПУ | Контролирует позиционирование валков, последовательность операций и программы обработки. |
Общий вес машины | Это связано с конструкцией оборудования, его техническими характеристиками и несущей способностью. |
В качестве примера рассмотрим распространенные четырехвалковые листопрокатные станки, такие как модели W12-16×2000 и W12-25×3200. Как правило, в обозначении модели указаны номинальная толщина прокатываемого листа и рабочая ширина. Однако фактическую производительность всегда следует сверять с техническими характеристиками производителя и результатами испытаний.
Для четырехвалкового листопрокатного стана W12-25×3200 обозначение модели подразумевает номинальную производительность прокатки листов толщиной 25 мм и шириной 3200 мм. Важно отметить, что эта производительность по толщине зависит от конкретных параметров, определенных производителем, таких как прочность материала, минимальный диаметр прокатки и условия предварительной гибки, и не должна интерпретироваться как абсолютная возможность прокатки листов толщиной 25 мм при любых условиях эксплуатации.
Для предприятий, занимающихся преимущественно серийным производством цилиндрических компонентов, приоритет следует отдавать таким функциям, как ЧПУ-управление, автоматическое центрирование, обратная связь по положению валков, гидравлическая синхронизация, автоматическая подача и вспомогательные системы поддержки. Напротив, для предприятий, занимающихся мелкосерийным производством с большим разнообразием продукции, больше внимания следует уделять простоте эксплуатации, эффективности переналадки оснастки или технологических процессов, а также общей стоимости капитальных вложений.
12. Заключение: Основная ценность четырехвалковой прокатки
Преимущество 4-валковой гибочной машины заключается не только в добавлении дополнительного рабочего валка; что более важно, она позволяет выполнять предварительную гибку, прокатку и калибровку (закругление) на одном станке. Это достигается за счет надежного зажима, обеспечиваемого верхним и нижним валками, в сочетании с независимым формовочным действием боковых валков.
С точки зрения производства, четырехвалковый листопрокатный станок минимизирует необходимость в перемещении листового металла и многократном позиционировании, повышает стабильность цилиндрической формы и служит идеальной основой для автоматизированных линий прокатки.
Для производителей в таких отраслях, как производство сосудов под давлением, резервуаров для хранения, стальных конструкций, судостроение и энергетическое оборудование, четырехвалковый листопрокатный станок особенно хорошо подходит для применений, требующих высокой эффективности производства, превосходного качества прокатки и стабильной повторяемости в течение нескольких партий.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese