جدول المحتويات
إن عملية قطع المعادن بالليزر هي عملية قد تبدو بسيطة مثل "ضبط المعلمات والقطع"، ولكن في الواقع، فهي تنطوي على العديد من العوامل: قوة الليزر، وموضع التركيز، والفوهة، والغاز المساعد، وضغط الغاز، وسرعة القطع، ونوع المادة، والسمك، وحالة السطح، والمسار البصري، والعدسات، ونظام التبريد، ودقة حركة الآلة.
ينطبق هذا بشكل خاص على ماكينات القطع بالليزر الليفي. فمع تطور مستويات الطاقة من 3 كيلوواط و6 كيلوواط و12 كيلوواط إلى 20 كيلوواط و30 كيلوواط وما فوق، فإن زيادة الطاقة وحدها لا تضمن جودة القطع. يتطلب تحقيق قطع عالي الجودة والكفاءة إنشاء نظام معالجة شامل يدمج المادة والطاقة ونقطة التركيز والفوهة والغاز والسرعة والضغط ومسار القطع.
فيما يلي ملخص منهجي لتقنيات قطع الصفائح المعدنية بالليزر من منظور الإنتاج العملي.
1. المنطق الأساسي لقطع الصفائح المعدنية بالليزر
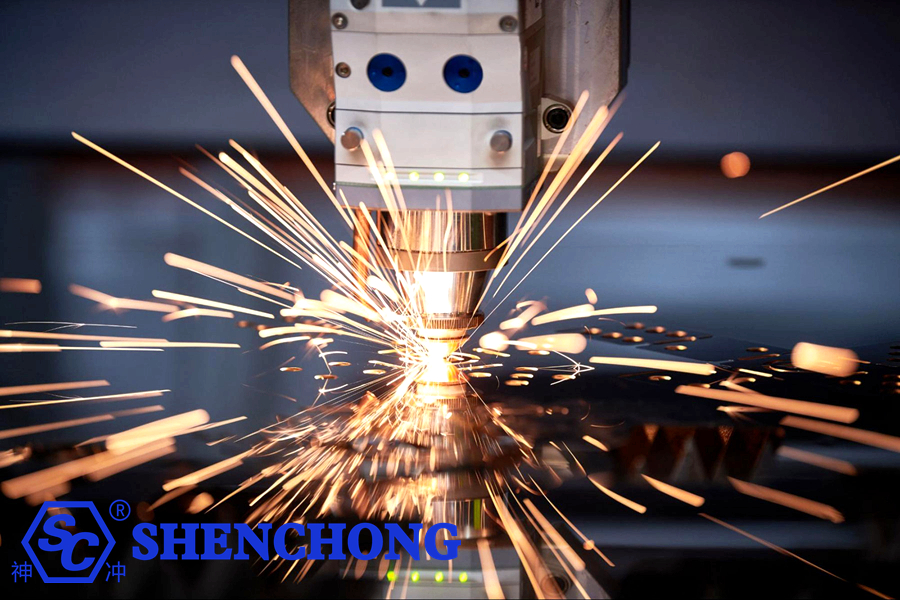
في جوهرها، تستخدم عملية القطع بالليزر شعاع ليزر عالي الكثافة للطاقة لصهر أو تبخير أو إشعال المادة محليًا بسرعة، مع استخدام غاز مساعد في نفس الوقت لطرد المادة المنصهرة من الشق (فجوة القطع).
يمكن تقسيم عملية القطع الكاملة على النحو التالي:
مولد الليزر ← نقل الشعاع ← التركيز ← تسخين المادة ← الانصهار/التبخير ← إزالة الخبث بمساعدة الغاز ← تشكيل الشق
وبالتالي، فإن جودة القطع تعتمد في نهاية المطاف على عدة متغيرات أساسية:
كثافة طاقة الليزر + حالة التركيز + استجابة المادة + قدرة إزالة الخبث الغازي + مسار الحركة
قد تؤدي المشاكل في أي من هذه المجالات إلى ما يلي:
- بروز
- التصاق الخبث
- قطع غير مكتمل
- عرض الشق المفرط
- حواف مشطوفة
- حرق الحواف
- الإفراط في الحرق
- تشوه الثقب
- ثقوب غير دائرية
- الأخطاء البُعدية
- اسوداد السطح
- تقليل القطع
- تلوث العدسات
- تلف الفوهة
2. التحضيرات الأساسية قبل التقطيع
لا تنجم العديد من عيوب القطع عن إعدادات المعلمات، بل عن مشكلات موجودة قبل بدء عملية القطع الفعلية.
1) فحص مادة الصفائح
قبل القطع، تحقق مما يلي:
- هل سُمك الصفيحة دقيق؟
- هل يتطابق نوع المادة مع مواصفات البرنامج؟
- هل الملاءة مسطحة؟
- هل يوجد صدأ سطحي شديد؟
- هل يوجد تلوث بالزيت أو الشحوم؟
- هل يوجد قشور طينية؟
- هل توجد خدوش؟
- هل يوجد تشوه موضعي؟
- هل تحتوي الصفيحة على إجهاد داخلي؟
يُعدّ هذا الأمر بالغ الأهمية، خاصةً بالنسبة للصفائح الرقيقة. فإذا كانت الصفيحة نفسها مُشوّهة بشدة، يصبح من الصعب تحقيق نتائج قطع متسقة، حتى مع رأس ليزر مُجهّز بضبط تلقائي للتركيز.
2) التوصيات
للأجزاء عالية الدقة:
أعط الأولوية لاستخدام ملاءات ذات استواء جيد.
للأطباق السميكة:
انتبه بشكل خاص للإجهاد الداخلي والتشوه الحراري.
3. تقنيات القطع لمختلف المواد المعدنية
تختلف استجابة المواد المختلفة تمامًا لطاقة الليزر والغازات المساعدة.
1) الفولاذ الكربوني
يُعد الفولاذ الكربوني أحد أكثر المواد شيوعاً في القطع بالليزر.
السماكات الشائعة:
0.5 مم
1 مم
1.5 مم
2 مم
3 ملم
4 مم
5 مم
6 مم
8 مم
10 ملم
12 ملم
16 ملم
20 ملم
25 ملم
30 مم وما فوق
الفولاذ الكربوني الرقيق: يمكن قطع الصفائح الرقيقة عمومًا باستخدام الهواء أو الأكسجين أو النيتروجين.
مزايا القطع بالأكسجين:
- قدرة قطع عالية
- أداء جيد على الألواح السميكة
- تكلفة منخفضة نسبياً
ومع ذلك، بما أن الأكسجين يشارك في تفاعل الأكسدة، تتشكل طبقة أكسيد على الحافة المقطوعة.
2) الفولاذ المقاوم للصدأ
الفولاذ المقاوم للصدأ هو الأنسب بشكل عام للقطع بالنيتروجين.
وذلك لأن النيتروجين يقلل من الأكسدة عند حافة القطع.
مزايا:
- لون حواف أفضل
- سطح قطع أكثر لمعانا
- انخفاض الأكسدة
- مناسب للحام اللاحق
- مناسب لمعالجة الأجزاء التي يكون فيها المظهر مهمًا
مزايا:
- لون حواف أفضل
- سطح قطع أكثر لمعانا
- انخفاض الأكسدة
- مناسب للحام اللاحق
- مناسب لمعالجة الأجزاء التي يكون فيها المظهر مهمًا
3) صفائح الألمنيوم
الألومنيوم مادة ذات انعكاسية عالية وموصلية حرارية عالية.
عند قطع صفائح الألومنيوم، يجب إيلاء اهتمام خاص لما يلي:
- انعكاسات الليزر
- الموضع البؤري
- ثباتٌ خارق
- ارتفاع الفوهة
- غاز مساعد
- حالة سطح المادة
تزداد صعوبة القطع بشكل ملحوظ، خاصة مع ألواح الألومنيوم السميكة.
4) النحاس الأصفر والنحاس الأحمر
إحدى أكبر التحديات المتعلقة بالنحاس الأصفر والنحاس الأحمر هي انعكاسيتهما العالية.
إن معالجة النحاس - وخاصة باستخدام أنظمة ليزر الألياف ذات الطول الموجي التقليدي - تفرض متطلبات أعلى على مصدر الليزر ورأس القطع ومعايير العملية.
في الإنتاج الفعلي، انتبه جيداً إلى ما يلي:
- ما إذا كانت المعدات تدعم المواد العاكسة للغاية
- ما إذا كان مصدر الليزر مناسبًا للنحاس
- ثباتٌ خارق
- توافق الفوهة
- نظافة العدسة الواقية
لا تقم ببساطة بتطبيق المعايير القياسية المستخدمة للفولاذ الكربوني.
4. لا يعني ارتفاع قوة الليزر بالضرورة أنه أفضل.
يقع العديد من المستخدمين في سوء فهم شائع عند اختيار آلة قطع الليزر:
كلما زادت الطاقة، كان أداء القطع أفضل.
في الواقع، هذا ليس هو الحال.
على سبيل المثال، مع أنظمة بقدرة 6 كيلوواط، أو 12 كيلوواط، أو 20 كيلوواط:
تكمن المزايا بشكل أساسي في:
- القدرة على قطع المواد السميكة
- سرعات قطع أعلى
- زيادة كفاءة الإنتاج
- نافذة معالجة أوسع
لكن عند القص:
صفائح رقيقة (1 مم، 2 مم، 3 مم)
لا تترجم القدرة العالية بالضرورة إلى جودة قطع فائقة.
بالنسبة للألواح الرقيقة، قد تؤدي الطاقة العالية إلى مشاكل مثل:
- الإفراط في الحرق
- تشوه الثقوب الصغيرة
- انصهار الحواف
- منطقة متأثرة بالحرارة (HAZ) موسعة
لذلك، ينبغي أن يتبع اختيار المعدات هذا المبدأ:
اختر مستوى الطاقة بناءً على نوع المادة ونطاق السماكة ومتطلبات دورة الإنتاج، بدلاً من مجرد السعي وراء أعلى طاقة ممكنة.
5. موضع التركيز هو مفتاح جودة القطع
يُعد موضع التركيز أحد أهم المعايير في عملية القطع بالليزر.
ببساطة:
يحدد موضع التركيز كيفية توزيع طاقة الليزر عبر سمك الصفيحة.
إذا كان التركيز مرتفعًا جدًا أو منخفضًا جدًا، فسيتأثر أداء القطع.
1) صفائح رقيقة
تتطلب الصفائح الرقيقة عموماً تركيزاً عالياً من الطاقة.
إذا انحرف التركيز بشكل كبير، فقد يؤدي ذلك إلى:
- عرض القطع المتسع
- قطع غير مكتمل (فشل في القطع بالكامل)
- زيادة النتوءات
- جودة قطع منخفضة
2) ألواح سميكة
يتطلب قطع الصفائح السميكة مراعاة كيفية توزيع طاقة الليزر داخل المادة.
عادةً ما يلزم إجراء تعديلات على موضع التركيز بناءً على مجموعة من العوامل:
- مادة
- سماكة
- قوة الليزر
- نوع الفوهة
- ضغط الغاز
- سرعة القطع
3) لا تعتمد بشكل أعمى على وضع بؤري ثابت
يختلف موضع التركيز الأمثل تبعاً للمادة والسمك والغاز المستخدم.
لذلك، ينبغي أن تُنشئ عمليات الإنتاج الفعلية نظامًا يربط بين ما يلي:
المادة + السماكة + الغاز + الطاقة ← معلمات التركيز المقابلة
يساعد هذا في بناء قاعدة بيانات العمليات الخاصة بالشركة.
6. اختيار الفوهة أمر بالغ الأهمية
على الرغم من أن الفوهة مكون صغير، إلا أنها تؤثر بشكل كبير على جودة القطع.
تشمل أنواع الفوهات الشائعة ما يلي:
- فوهات أحادية الطبقة
- فوهات مزدوجة الطبقات
فوهات بأقطار فتحات مختلفة، على سبيل المثال:
1.0 مم
1.2 مم
1.5 مم
1.8 مم
2.0 مم
2.5 مم
3.0 ملم
لا يمكن أن يعتمد الاختيار الفعلي على سمك المادة فقط.
يجب أيضًا مراعاة عوامل أخرى:
- قوة الليزر
- غاز مساعد
- ضغط الغاز
- سرعة القطع
- مادة
- هيكل الفوهة
يجب أن تكون الفوهة في المنتصف بدقة.
هذه مشكلة غالباً ما يتم تجاهلها.
إذا لم يكن شعاع الليزر متمركزًا بدقة داخل الفوهة:
قد ينتج عن ذلك ما يلي:
- تراكم الخبث على جانب واحد
- حواف مقطوعة مائلة
- قطع غير مستقر
- تصادمات الفوهات
- عدم انتظام الثقوب
لذلك، يُنصح بالتحقق بانتظام من:
يُعدّ تمركز الفوهة أمرًا بالغ الأهمية.
7. نصائح لاختيار غاز المساعدة
لا يقتصر دور الغاز المساعد على مجرد "نفخ الخبث المنصهر".
إنها تلعب دورًا في:
- إزالة الخبث
- تبريد
- تفاعلات الأكسدة
- التحكم في سرعة القطع
- خفض مراقبة الجودة
الغازات الشائعة:
الأكسجين (O2)
تُستخدم بشكل أساسي لقطع الفولاذ الكربوني.
مزايا:
- قدرة قطع قوية
- أداء جيد على الألواح السميكة
- تكلفة منخفضة
العيوب:
- تتشكل طبقة الأكسدة على الحافة المقطوعة
النيتروجين (N2)
يُستخدم بشكل أساسي لـ:
- الفولاذ المقاوم للصدأ
- الألومنيوم
- نحاس
- أجزاء جمالية عالية الجودة
مزايا:
- أكسدة طفيفة على الحافة المقطوعة
- مظهر أفضل لسطح القطع
- مناسب للحام اللاحق ومعالجة السطح
العيوب:
- ارتفاع تكلفة الغاز
- يتطلب قطع الصفائح السميكة ضغط غاز عالي وقدرة عالية للمعدات
الهواء المضغوط
أصبحت تقنية القطع بالهواء شائعة بشكل متزايد في السنوات الأخيرة.
مزايا:
- تكلفة منخفضة
- سهولة الوصول
- اقتصادي للغاية لمعالجة بعض الصفائح الرقيقة
ومع ذلك، بما أن الهواء يحتوي على الأكسجين والرطوبة، فيجب الانتباه إلى ما يلي:
ضاغط هواء + مجفف + نظام ترشيح
يمكن أن يؤدي ارتفاع نسبة الرطوبة في الهواء إلى الإضرار بثبات القطع وزيادة خطر تلوث المكونات ذات الصلة.
8. كيفية ضبط سرعة القطع؟
سرعة القطع هي معيار حاسم.
1) السرعة سريعة جداً
المشاكل المحتملة:
- اختراق غير كامل
- التصاق الخبث في الأسفل
- درزة قطع غير مكتملة
- عدم القدرة على تجاوز الزوايا الحادة
- انخفاض جودة الثقوب الصغيرة
2) السرعة بطيئة للغاية
المشاكل المحتملة:
- الإفراط في الحرق
- زيادة المنطقة المتأثرة بالحرارة (HAZ)
- شق قطع موسع
- تشوه الصفائح
- حواف سوداء
- زيادة التصاق الخبث
لذلك، فإن العقلية الصحيحة ليست "كلما كان أسرع، كان أفضل".
بدلاً من ذلك، يتمثل الهدف في زيادة سرعة القطع المستقرة إلى أقصى حد مع ضمان الاختراق الكامل وجودة القطع العالية.
9. كيف تحدد ما إذا كانت سرعة القطع مناسبة؟
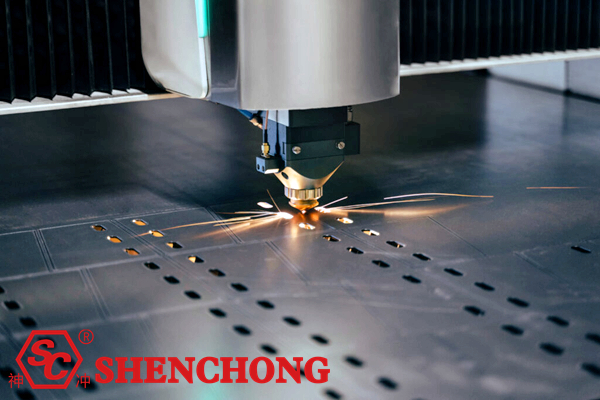
يمكنك ملاحظة شرارات القطع.
1) الحالة الطبيعية
شرارات:
- تم تفريغها بسلاسة
- اتجاه ثابت
- لا يوجد رذاذ خلفي ملحوظ للأعلى
- خط قطع متصل
2) السرعة المفرطة
يُلاحظ عادةً:
- تتراجع الشرر بشكل ملحوظ إلى الخلف
- صعوبة في تصريف الخبث من الأسفل
- قطع غير مكتمل في بعض المناطق
3) السرعة بطيئة للغاية
قد ينتج عنه ما يلي:
- منطقة منصهرة موسعة
- شرارات مركزة بشكل غير طبيعي
- ارتفاع درجة حرارة حافة الصفيحة
هذه طريقة عملية للغاية للتقييم في الموقع.
10. تقنيات ثقب الجسم
غالباً ما تكون عملية الثقب إحدى المراحل الأكثر عرضة للمشاكل في عملية القطع بالليزر.
خاصة مع:
ألواح سميكة، ومواد عاكسة للغاية، ومواد خاصة
عملية ثقب الجسم أكثر صعوبة.
1) لا تستخدم معايير القطع القياسية للثقب
تختلف ظروف الثقب عن ظروف القطع المستمر.
عادةً ما تكون هناك حاجة إلى إعدادات منفصلة لما يلي:
- قوة خارقة
- وقت الاختراق
- ضغط غاز خارق
- موضع بؤري ثاقب
- عدد النبضات الثاقبة
- ارتفاع الثقب
2) يُنصح بإجراء ثقب متعدد المراحل للصفائح السميكة
بالنسبة للألواح السميكة، يمكنك استخدام:
الثقب المسبق منخفض الطاقة ← اختراق عالي الطاقة
أو ثقب متعدد المراحل.
يساعد هذا في تقليل:
- ترشيش
- تلوث العدسات
- تلف الفوهة
- فشل عملية الثقب
11. تقنيات قطع الثقوب الصغيرة
هذه تقنية أساسية في الإنتاج الفعلي.
مثال: سمك الصفيحة 6 مم، قطر الثقب 6 مم
يُعدّ قطع هذه الثقوب الصغيرة أكثر صعوبة بكثير من قطع الأشكال القياسية.
بشكل عام:
كلما اقترب قطر الثقب من سمك الصفيحة، زادت صعوبة القطع.
لمعالجة الثقوب الصغيرة، ركز على ضبط ما يلي:
- قوة الليزر
- السرعة
- الموضع البؤري
- ضغط الغاز
- معايير الثقب
- مقدمة
- الزوايا
لا تقم ببساطة بنسخ المعلمات المستخدمة للخطوط الخارجية.
12. لماذا غالباً ما تكون الثقوب الصغيرة بيضاوية الشكل؟
تشمل الأسباب الشائعة ما يلي:
1) سرعة القطع سريعة جداً
أبجد هوز حطي كلمن سعفص قرشت ثخذ ضظغ
2) التسارع مرتفع للغاية
يغير النظام الميكانيكي اتجاهه بشكل متكرر داخل الدائرة الصغيرة.
3) طاقة الليزر عالية جدًا
يمكن أن يتسبب بسهولة في تراكم الحرارة الموضعية.
4) ضغط غاز غير مناسب
قدرة غير كافية على إزالة الخبث. 5) تركيز غير دقيق
وينتج عن ذلك توزيع غير متساوٍ للطاقة على جانبي الشق.
5) عدم كفاية دقة حركة الآلة
وبالتحديد فيما يتعلق بما يلي:
- رفوف
- تروس
- قضبان التوجيه
- أنظمة المؤازرة
ستؤثر الأخطاء في هذه المكونات على استدارة الثقوب الصغيرة.
13. تقنيات القطع الحادة للزوايا
يُعدّ القطع بخط مستقيم أمراً سهلاً نسبياً.
يكمن الاختبار الحقيقي لقدرات المعدات والعمليات في:
زوايا حادة، وزوايا ضيقة، وفتحات ضيقة، وثقوب صغيرة، وأنماط معقدة.
إذا حافظ رأس الليزر على سرعة عالية أثناء اجتياز زاوية حادة، فقد تحدث المشكلات التالية:
- تقريب الزاوية الحادة
- الإفراط في الحرق
- الانحراف البُعدي
- تضخم ناتج عن الانصهار
- لذلك، من الضروري عادةً القيام بما يلي:
- تقليل السرعة عند الزاوية + ضبط خرج طاقة الليزر
وهذا يضمن إدخال حرارة أكثر ملاءمة في منطقة الزاوية الحادة.
14. أهمية السطور التمهيدية
يمنع خط التوجيه المصمم جيدًا حدوث عيوب ملحوظة عند نقطة بداية قطعة العمل.
الطرق الشائعة:
- مقدمة بخط مستقيم
- مقدمة القوس
- مقدمة عرضية
بالنسبة للأجزاء ذات المتطلبات الجمالية العالية، يُنصح بتجنب بدء القطع مباشرة على حافة حرجة للمنتج.
يمكن وضع نقطة الثقب في:
منطقة الخردة أو منطقة التمهيد.
يؤدي هذا إلى تحسين جودة حواف المنتج بشكل ملحوظ.
15. تقنيات لتجنب التشوه الحراري
يُعدّ القطع بالليزر للصفائح الرقيقة عرضة بشكل خاص للتشوه الحراري.
ويعود ذلك إلى درجات الحرارة العالية الموضعية التي يولدها الليزر.
المظاهر الشائعة:
- حشوة الملاءات
- تشوه قطعة العمل
- تجعيد الحواف
- التغيرات البُعدية
حلول:
الطريقة الأولى: تحسين التداخل
تجنب تركيز عدد كبير من الأجزاء الصغيرة في منطقة واحدة.
الطريقة الثانية: استخدام القطع المتقطع
قم بتغيير تسلسل القطع لتقليل تراكم الحرارة الموضعي.
الطريقة الثالثة: التقطيع القطاعي
قسّم الورقة بأكملها إلى مناطق متعددة.
الطريقة الرابعة: ضبط تسلسل القطع بشكل صحيح
عادةً ما يتم قطع الأجزاء الداخلية قبل الأجزاء الخارجية.
وهذا يمنع المحيط الخارجي من قطع دعم الصفيحة لقطعة العمل قبل الأوان.
16. تقنيات التعشيش
يمكن أن يؤدي التعشيش الفعال إلى زيادة استخدام المواد بشكل مباشر.
العوامل التي يجب مراعاتها:
- تباعد الأجزاء
- هوامش حواف الورقة
- عرض الشق
- المنطقة المتأثرة بالحرارة (HAZ)
- توجيه القطعة
- اتجاه الدوران
- اتجاه الانحناء اللاحق
لإنتاج الأجزاء بكميات كبيرة، يمكن استخدام القطع بخط مشترك.
على سبيل المثال، يشترك جزآن مستطيلان في حافة واحدة.
وهذا يسمح بما يلي:
- تقليل طول القطع
- عدد أقل من عمليات ثقب الجسم
- زيادة كفاءة الإنتاج
- انخفاض استهلاك الغاز
- زيادة استخدام المواد
ومع ذلك، يتطلب القطع بخط مشترك اهتمامًا خاصًا بما يلي:
تسلسل القطع والتشوه الحراري.
17. تقنيات حماية العدسات
تُعد العدسة الواقية لآلة قطع الألياف الليزرية جزءًا استهلاكيًا عالي التردد. قد يؤدي تلوث العدسة الواقية إلى:
- طاقة ليزر منخفضة
- حزم غير طبيعية
- عدم القدرة على قطع المادة
- تقليل القطع
- جودة قص رديئة
- ارتفاع درجة حرارة العدسة أو حتى تلفها
لذلك، لا ينبغي أن تقتصر عمليات التفتيش على الأوقات التي تظهر فيها مشاكل القطع.
يوصى بإنشاء ما يلي:
جدول فحص روتيني للعدسة الواقية.
18. كيف يمكنني تحديد ما إذا كانت العدسة الواقية ملوثة؟
تحقق مما يلي:
- الغبار على سطح العدسة
- بقع صفراء
- نقاط الاستئصال السوداء
- بقع الزيت
- الشقوق
في حال وجود أي خلل، قم بفحص العدسة واستبدالها وفقًا لإرشادات الشركة المصنعة للمعدات.
لا تمسح الأسطح البصرية مباشرة باستخدام مناشف ورقية عادية أو أصابعك.
19. التحكم في ارتفاع رأس القطع
تُعد المسافة بين رأس الليزر والصفيحة المعدنية أمراً بالغ الأهمية.
إذا كان الارتفاع مرتفعًا جدًا:
- يتشتت تدفق الغاز
- تنخفض قدرة إزالة الخبث
- يصبح القطع غير مستقر
إذا كان الارتفاع منخفضًا جدًا:
- يزداد خطر الاصطدام
- الفوهة عرضة للتلف
- يمكن أن تتسبب الخبث بسهولة في تلوث الفوهة
لذلك، فإن الحفاظ على مسافة ثابتة بين الفوهة والورقة أمر ضروري.
تستخدم المعدات الحديثة عادةً ما يلي:
أنظمة تتبع الارتفاع السعوية
للتحكم التلقائي في ارتفاع رأس الليزر.
20. ما الذي يجب فعله إذا كانت الصفيحة المعدنية غير مستوية؟
إذا ظهرت على الصفيحة المعدنية تشوهات كبيرة، يُنصح بما يلي:
- استخدم خاصية ضبط الارتفاع التلقائي
- تقليل مخاطر الجروح
- منع تصادم رؤوس الليزر
- قم بمعالجة الملاءات المشوهة بشدة مسبقًا
بالنسبة للصفائح الرقيقة للغاية، تعتبر درجة التسطيح مهمة بشكل خاص لجودة المعالجة.
21. كيف يمكن تقليل تكوين الخبث (الرواسب)؟
يُعدّ تكوّن الخبث أحد أكثر عيوب القطع بالليزر شيوعاً.
يمكن إجراء تعديلات في المجالات التالية:
1) زيادة أو تقليل سرعة القطع
حدد التعديل بناءً على شكل الخبث.
2) اضبط ضغط غاز المساعدة
الضغط منخفض جدًا:
قدرة غير كافية على إزالة الخبث.
الضغط مرتفع للغاية:
قد يتسبب في سلوك غير طبيعي للمادة المنصهرة.
3) اضبط نقطة التركيز
يؤدي تحديد نقطة التركيز بشكل غير صحيح إلى صعوبة إخراج المواد المنصهرة من أسفل القطع.
4) افحص الفوهة
مشاكل في الفوهة مثل:
- التشوه
- تلوث
- عدم المحاذاة (اللامركزية)
...يمكن أن تؤثر جميعها على تدفق الغاز.
5) افحص العدسات
كما يمكن أن يؤدي تلوث العدسة الواقية إلى انخفاض في طاقة الإخراج الفعلية.
22. عيوب القطع بالليزر الشائعة وحلولها
مشاكل القطع | الأسباب الشائعة | عمليات التحقق ذات الأولوية |
قطع غير مكتمل | سرعة مفرطة / طاقة غير كافية / تركيز غير طبيعي | القوة، السرعة، التركيز |
الخبث في الأسفل | ضغط الغاز أو سرعته أو تركيزه غير مناسب | ضغط الغاز، السرعة |
اسوداد في الأعلى | مدخلات حرارية زائدة | القوة والسرعة |
حافة قطع خشنة | عدم تطابق المعلمات | التركيز، السرعة، الوقود |
شق متسع | طاقة مفرطة / تركيز غير طبيعي | التركيز، القوة |
الثقوب الدائرية تتحول إلى بيضاوية | السرعة، أو التسارع، أو الدقة الميكانيكية | المعايير، المؤازرة، الميكانيكا |
زوايا حادة مستديرة | حرارة مفرطة عند الزوايا | السرعة والقوة |
الخبث على جانب واحد | عدم محاذاة الفوهة | المحورية |
فشل عملية الثقب | معايير ثقب غير مناسبة | قوة اختراق/مدة |
تدهور مفاجئ في جودة القطع | تلوث العدسات | عدسة واقية |
قطع غير مستقر | مشاكل في إمدادات الغاز أو الفوهات | ضغط الغاز، فوهة |
تشوه الصفائح | تركيز الحرارة | التداخل، التسلسل |
23. تتضمن معايير القطع أكثر من مجرد رقم واحد
يركز العديد من المشغلين فقط على السرعة عند ضبط المعايير. وهذا غير كافٍ.
ينبغي أن تتضمن مجموعة كاملة من معايير العملية، كحد أدنى، ما يلي:
القوة + السرعة + التركيز + الفوهة + الغاز + ضغط الغاز + الارتفاع + معايير الاختراق
لذلك، فإن إنشاء قاعدة بيانات داخلية لعملية القطع بالليزر أمر بالغ الأهمية.
على سبيل المثال:
مادة | سماكة | غاز | قوة | فوهة | سرعة | ركز | ضغط الهواء |
س235 | 3 ملم | O₂ | 6 كيلوواط | 1.5 مم | اختبار العملية | اختبار العملية | اختبار العملية |
س235 | 6 مم | O₂ | 6 كيلوواط | 1.5/2.0 مم | اختبار العملية | اختبار العملية | اختبار العملية |
304 | 3 ملم | N₂ | 6 كيلوواط | 1.5 مم | اختبار العملية | اختبار العملية | اختبار العملية |
304 | 6 مم | N₂ | 6 كيلوواط | 2.0 مم | اختبار العملية | اختبار العملية | اختبار العملية |
الألومنيوم | 3 ملم | نيتروجين/ هواء | 6 كيلوواط | 1.5 مم | اختبار العملية | اختبار العملية | اختبار العملية |
ملاحظة: يجب أن تستند المعلمات الموجودة في الجدول إلى مصدر الليزر المحدد، ورأس القطع، والفوهة، ودفعة المواد، ونتائج التحقق من صحة العملية؛ ولا ينبغي استخدامها مباشرة كإعدادات عامة.
24. استراتيجيات المعالجة للسماكات المختلفة
صفائح رقيقة بسمك 0.5-2 مم
التركيز الرئيسي:
- معدل مرتفع
- مدخل حراري منخفض
- جودة الثقوب الصغيرة
- الوقاية من الاحتراق المفرط
- منع تشوه الصفائح
صفائح متوسطة الرقة بسمك 3-6 مم
هذا نطاق سمك شائع جدًا في إنتاج القطع بالليزر.
التركيز الرئيسي:
- سرعة
- غاز مساعد
- الموضع البؤري
- جودة الثقوب الصغيرة
- القطع بخط مشترك
صفائح متوسطة السماكة 8-12 مم
يتحول التركيز إلى:
- ثقب الجسم
- إزالة الخبث باستخدام الغاز
- فوهة
- الموضع البؤري
- ضغط الغاز
- تعامد سطح القطع
ألواح بسمك 16-30 مم
التركيز الرئيسي:
- قوة الليزر
- قدرة الثقب
- ضغط الغاز
- الموضع البؤري
- سرعة القطع
- جودة المواد
- قدرة رأس القطع
عند قص الصفائح السميكة، لا ينبغي للمرء أن يسعى وراء السرعة فحسب؛ بل ينبغي إعطاء الأولوية لما يلي:
الاستقرار + جودة سطح القطع + إمكانية المعالجة المستمرة.
25. الطرق الأساسية لتحسين كفاءة القطع
إذا كان الهدف هو زيادة الطاقة الإنتاجية، فضع في اعتبارك الأساليب التالية:
1) زيادة قوة الليزر
مناسب لمعالجة الصفائح السميكة بكميات كبيرة.
2) تحسين معايير القطع
تجنب الاعتماد على المعايير المحافظة لفترات طويلة.
3) تقليل عدد الثقوب
تم تحقيق ذلك من خلال تحسين عملية التعشيش والقطع بخط مشترك.
4) تحسين مسارات القطع
تقليل الحركة غير القاطعة (القطع الهوائي).
5) زيادة التسارع
تحسين الأداء الديناميكي ضمن حدود آلة التشغيل.
6) التحميل/التفريغ الآلي
تقليل المناولة اليدوية.
7) التعشيش التلقائي
تحسين استخدام المواد.
8) إنشاء قاعدة بيانات للمعلمات
تقليل وقت إعداد/اختبار الآلة.
26. دمج الروبوتات/التحميل والتفريغ الآلي مع القطع بالليزر
أما بالنسبة للإنتاج الضخم، فيمكن تحقيق المزيد من التكامل باستخدام:
تخزين ذكي للأوراق + ماكينة قطع بالليزر + تحميل/تفريغ آلي + فرز الأجزاء النهائية
...لتشكيل خلية إنتاج آلية.
سير العمل النموذجي:
تخزين المواد الذكي ← استرجاع المواد تلقائيًا ← القطع بالليزر ← فرز الأجزاء النهائية ← معالجة الخردة ← تخزين الأجزاء النهائية مؤقتًا
هذا يقلل من:
- المناولة اليدوية
- وقت الانتظار
- الوقت المستغرق في تحديد مواقع المواد
- وقت التحميل والتفريغ
- أخطاء الإنتاج
وفي الوقت نفسه، فإنه يتحسن:
- استخدام المعدات
- سلامة الأفراد
- استمرارية الإنتاج
- استخدام المواد
بالنسبة لإنتاج الصفائح المعدنية بكميات كبيرة، يمثل هذا اتجاهاً رئيسياً في تطور القطع بالليزر من "المعالجة المستقلة" إلى "خلايا التصنيع الذكية".
27. نصائح للصيانة اليومية لآلات القطع بالليزر
الفحوصات اليومية
أهم النقاط التي يجب التحقق منها:
- فوهة
- عدسة واقية
- ضغط الغاز
- مبرد
- رأس الليزر
- منصة معدنية
- نظام إزالة الغبار
الفحوصات الأسبوعية
الفحوصات الموصى بها:
- قضبان التوجيه
- رفوف التروس
- مكونات ناقل الحركة
- الكابلات
- خطوط الغاز
- أنظمة التبريد
- محورية الفوهة
- الفحوصات الدورية
يتضمن:
- حالة خرج الليزر
- النظام البصري
- دقة الحركة
- نظام المؤازرة
- نظام ضبط الارتفاع التلقائي
- سائل التبريد
- نظام الهواء المضغوط
ينبغي إجراء الصيانة وفقًا لمتطلبات الشركة المصنعة للمعدات.
28. نصائح لتحسين دقة القطع بالليزر
إذا كانت الدقة العالية في الأبعاد مطلوبة، فيجب مراعاة ثلاثة مجالات: الميكانيكية والبرمجية والعملية.
الجوانب الميكانيكية
يفحص:
- دقة السكة الدليلية
- نظام التوجيه المسنن والترس
- لولب الرصاص
- صلابة هيكل الآلة
- تشوه العارضة المتقاطعة
- محركات سيرفو
جوانب البرمجيات
يفحص:
- رسومات CAD
- معلمات CAM
- تعويضات كيرف
- عبارات تمهيدية
- تخطيط المسار
- التسارع/التباطؤ
جوانب العملية
يفحص:
- سمك الورقة
- التشوه الحراري
- تسلسل القطع
- نقطة محورية
- سرعة القطع
29. كيف يمكن تحسين تعامد سطح القطع؟
يُعد هذا الأمر بالغ الأهمية عند تقطيع الألواح السميكة.
إذا كان شكل القطع أعرض في الأعلى وأضيق في الأسفل (أو العكس)، فقد تكون هناك مشكلة في توزيع طاقة شعاع الليزر على طول سمك المادة.
المجالات الرئيسية التي يجب التحقق منها:
- موقع النقطة المحورية
- جودة شعاع الليزر
- محورية الفوهة
- غاز مساعد
- سرعة القطع
- عدسة واقية
- الحالة المادية
إذا استمرت المشكلة، فسيلزم إجراء فحص إضافي لشعاع الليزر والنظام البصري لرأس القطع.
30. التسلسل الأكثر عملية لحل المشكلات في أرضية الإنتاج
عندما تنخفض جودة القطع بالليزر فجأة، لا تقم بإجراء تغييرات جذرية على جميع المعايير على الفور.
النهج الموصى به:
الخطوة 1: فحص مادة الصفيحة
تحقق من: نوع المادة، وسمكها، واستوائها.
الخطوة الثانية: فحص الفوهة
التحقق: تحقق من وجود تشوه أو انسداد أو تلوث.
الخطوة 3: فحص العدسة الواقية
تحقق: افحص وجود أي تلوث أو تلف.
الخطوة الرابعة: فحص الغاز
تحقق من: نوع الغاز، والضغط، والنقاء، ومعدل التدفق.
الخطوة 5: التحقق من التركيز
تحقق من: وضع التركيز الصحيح.
الخطوة السادسة: التحقق من السرعة
قم بإجراء تعديلات طفيفة.
الخطوة 7: فحص الطاقة
تحقق: خرج الليزر طبيعي.
الخطوة 8: فحص النظام الميكانيكي
إذا استمرت المشكلات التالية:
- الأخطاء البُعدية
- تشوه الثقوب الدائرية
- الخطوط المستقيمة ليست مستقيمة
- تكرار غير طبيعي
ثم قم بمزيد من الفحص:
قضبان التوجيه، ورفوف التروس، وأنظمة المؤازرة، وهيكل الآلة، ونظام التحكم في الحركة.
31. "القواعد الذهبية" لتحسين عملية القطع بالليزر
في الإنتاج الفعلي، يمكن أن تكون المبادئ التالية بمثابة معايير تشخيصية سريعة:
في حال عدم القدرة على الاختراق: تحقق من السرعة والتركيز والوقود أولاً.
تراكم الخبث: تحقق أولاً من السرعة وضغط الغاز والتركيز والفوهة.
الخبث على جانب واحد: ركز على مركزية الفوهة.
الثقوب الصغيرة غير الدائرية: تحقق من السرعة والتسارع والتركيز والدقة الميكانيكية.
احتراق الزوايا الحادة: قلل من كمية الحرارة المتسربة إلى الزوايا.
تشوه الصفائح: تحسين تسلسل التداخل والقطع.
انخفاض مفاجئ في جودة القطع: تحقق من العدسة الواقية والفوهة أولاً.
عدم القدرة على قطع الصفائح السميكة: التركيز على القوة، والاختراق، وضغط الغاز، والتركيز.
الصفائح الرقيقة المعرضة للاحتراق: قلل من مدخلات الحرارة وحسّن السرعة والقوة والاختراق.
32. استراتيجيات التحسين المتقدمة لقطع الصفائح المعدنية بالليزر
إذا كانت الشركة قادرة بالفعل على أداء القطع بالليزر القياسي بشكل متسق، فإن المرحلة التالية هي الانتقال إلى ما هو أبعد من مجرد "إنجاز القطع" إلى:
① قص أسرع
يزيد:
سرعة القطع (م/دقيقة)
٢- قص بشكل أفضل
يحسن:
- خشونة
- عمودية
- بروز
- المنطقة المتأثرة بالحرارة (HAZ)
- دقة الثقوب المستديرة
③ خفض التكاليف بشكل أكثر اقتصادية
يقلل:
- استهلاك الأكسجين
- استهلاك النيتروجين
- استهلاك الكهرباء
- استهلاك الفوهة
- استهلاك العدسات
④ قطع أكثر موثوقية
يزيد:
- وقت المعالجة المستمر
- نسبة نجاح عملية ثقب الجسم
- قابلية تكرار المعلمات
- اتساق الدفعة
⑤ قص بذكاء
للمزيد من المعلومات:
التركيز التلقائي + تغيير الفوهات التلقائي + التحميل/التفريغ التلقائي + التداخل الذكي + التخزين الذكي + قاعدة بيانات العمليات + إدارة إنتاج MES
وفي نهاية المطاف، يتم تحديد ما يلي:
التخزين الذكي ← التحميل الآلي ← القطع بالليزر ← الفرز الآلي ← تخزين المنتجات النهائية ← إدارة البيانات
...سير عمل متكامل وذكي لإنتاج الصفائح المعدنية.
33. قائمة مراجعة سريعة لقطع الصفائح المعدنية بالليزر
يمكن لموظفي الإنتاج إجراء الفحوصات مباشرة بالترتيب التالي:
1) قبل القطع
□ مادة الصفائح الصحيحة
□ سمك الصفيحة الصحيح
□ الملاءة مسطحة
□ حالة وحدة الليزر طبيعية
□ يعمل المبرد بشكل طبيعي
□ إمدادات الغاز طبيعية
□ فوهة في حالة جيدة
□ تنظيف العدسات الواقية
□ معايرة التركيز
□ محورية الفوهة طبيعية
2) أثناء عملية القطع بالليزر في متيلا
□ ثقب ثابت
□ اتجاه الشرارة الطبيعي
□ صوت قطع ثابت
□ لا يوجد خبث/خبث كبير
□ لا يوجد احتراق ملحوظ للحواف
□ ارتفاع رأس الليزر ثابت
□ ضغط غاز مستقر
□ عدم حدوث تشوه حراري شديد في الصفيحة
3) بعد القطع
□ فحص السطح المقطوع
□ تحقق من وجود نتوءات
□ تحقق من الأبعاد
□ تحقق من أقطار الثقوب
□ تحقق من الاستدارة
□ تحقق من التعامد
□ تسجيل المعلمات المثلى
□ تحديث قاعدة بيانات العملية
34. ملخص: ما الذي يحدد القطع بالليزر عالي المستوى حقًا؟
إن قطع الصفائح المعدنية بالليزر على مستوى عالٍ ليس مجرد مسألة امتلاك آلة قطع ليزر عالية الطاقة.
تتطلب عملية القطع بالليزر الممتازة حقاً ضبط كل شيء بشكل صحيح في هذه المجالات:
المعدات، والمواد، والمعايير، والغاز، والفوهات، والتركيز، والثقب، ومسارات القطع، والتعشيش، والصيانة، والأتمتة.
يمكن تلخيص ذلك في صيغة شاملة:
قطع ليزر عالي الجودة = طاقة ليزر مناسبة + جودة شعاع ثابتة + تركيز دقيق + فوهة مناسبة + غاز مساعد مناسب + ضغط غاز دقيق + سرعة قطع معقولة + دقة حركة ممتازة للماكينة + مسار قطع صحيح + صيانة جيدة
بالنسبة لمصانع الصفائح المعدنية الحديثة، فإن اتجاه التطوير المستقبلي هو:
القطع بالليزر عالي الطاقة ← القطع عالي السرعة ← التحميل/التفريغ الآلي → التداخل الذكي → الفرز التلقائي → التخزين الذكي → تكامل بيانات MES/ERP
يمثل هذا المسار الأساسي لتطور قطع الصفائح المعدنية بالليزر - الانتقال من الآلات المستقلة نحو خطوط الإنتاج الذكية والآلية وغير المأهولة.
 Arabic
 English
 Spanish
 Portuguese
 Russian
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese