Obsah
Zlepšení přesnosti hydraulických gilotinových nůžek vyžaduje více než jen seřízení zadního dorazu. Přesnost je určena kombinovanou interakcí mechanické konstrukce, vůle nože, zadního dorazu, hydraulického systému, polohování plechu, tuhosti rámu, řídicího systému a provozní údržby.
Následuje systematická analýza z praktického hlediska výroby.
1. Jak zlepšit přesnost hydraulického gilotinového stříhání?
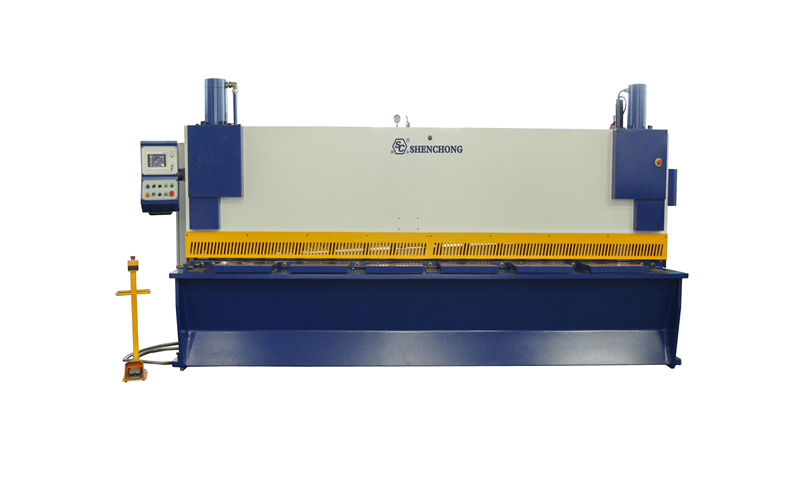
Nejprve identifikujte klíčové faktory ovlivňující přesnost gilotinového stříhání.
Konečná přesnost hydraulických gilotinových nůžek se obvykle projevuje v:
- Přesnost střižné délky
- Diagonální přesnost
- Přímost
- Pravoúhlost (kolmost)
- Kvalita smykové hrany
- Opakujte přesnost polohování
- Konzistence při dávkovém zpracování
Toto lze shrnout takto:
Přesnost střihu = Tuhost rámu + Stav pilového pásu + Řízení vůle pilového pásu + Přesnost zadního dorazu + Hydraulická stabilita + Způsob polohování + Správný provoz
Významné chyby v kterékoli z těchto oblastí mohou vést k tomu, že konečné rozměry budou mimo toleranční meze.
2. 15 klíčových aspektů pro zlepšení přesnosti
1) Zvýšení tuhosti rámu a nosiče čepelí hydraulických gilotinových nůžek
Toto je základní požadavek.
Při provozu hydraulických gilotinových nůžek je horní nosič nožů vystaven značným smykovým silám. Pokud je tuhost rámu, pracovního stolu nebo nosiče nožů nedostatečná, dochází během stříhání tlustých plechů k drobným deformacím.
Například:
Stříhání tenkých plechů: Deformace rámu má relativně malý dopad.
Stříhání plechů o tloušťce 10–20 mm: Smyková síla se výrazně zvyšuje.
Nedostatečná tuhost rámu může vést k:
- Nekonzistentní rozměry na koncích desky
- Odchylka smykové linie
- Mírné ohnutí desky
- Zvýšená diagonální chyba
- Nekonzistentní smykový průřez
- Metody zlepšení
Zaměřte se na kontrolu:
- Kvalita svaru rámu
- Celková tuhost rámu
- Tuhost horního nosiče čepele
- Rovinnost pracovního stolu
- Vůle vodicího prvku nosiče čepele
- Opotřebení vodicího mechanismu
- Synchronizace mezi levou a pravou stranou
U zařízení určených ke stříhání tlustých plechů je vysoce tuhý rám v kombinaci s robustní konstrukcí důležitější než pouhé zvýšení hydraulického tlaku.
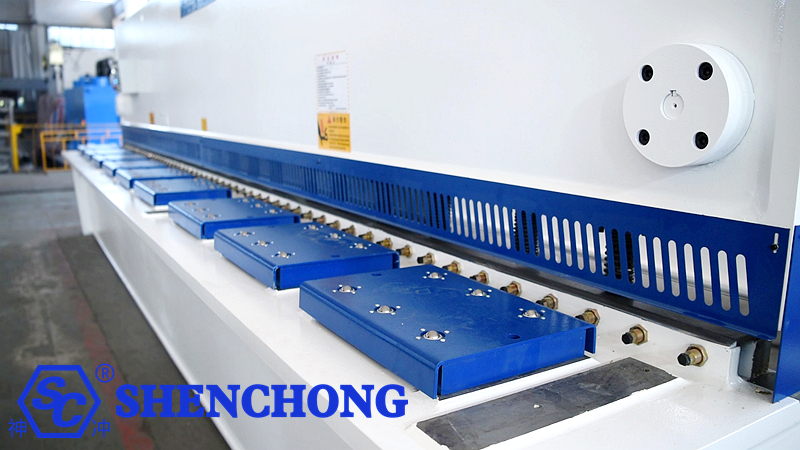
2) Přesné ovládání vůle čepele
Toto je jeden z nejdůležitějších faktorů ovlivňujících kvalitu smyku.
Nadměrná nebo nedostatečná vůle čepele může způsobit problémy.
Nadměrná mezera má tendenci mít za následek:
- Zvýšené otřepy
- Deformace desky
- Hrubý smykový průřez
- Přejetí přes okraj (sbalení)
- Snížená rozměrová stabilita
Nedostatečná mezera může způsobit:
- Zvýšená smyková síla
- Zrychlené opotřebení čepele
- Odštípnutí hrany čepele
- Zvýšené zatížení hydraulického systému
- Abnormální drcení okraje desky
Proto je nutné upravit vůli čepele na základě tloušťky desky, typu materiálu a pevnosti materiálu.
Typický přístup:
Materiály | Tloušťka plechu | Nastavení vůle čepele |
Obyčejná uhlíková ocel | Tenký plech | Malý |
Obyčejná uhlíková ocel | Středně silný plech | Střední |
Vysokopevnostní ocel | Stejná tloušťka | Obvykle vyžaduje vhodnější/větší mezeru |
Nerez | Stejná tloušťka | Upravte vhodně podle pevnosti materiálu |
Hliníkový plech | Tenký plech | Obvykle používá malou, stabilní mezeru |
Nepoužívejte pevnou vzdálenost čepele pro zpracování všech materiálů.
3) Zlepšení přesnosti systému zadního dorazu
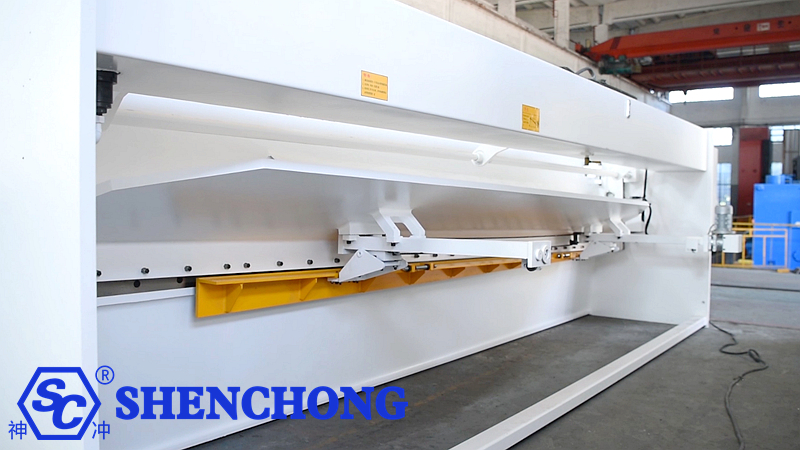
Pro CNC hydraulické gilotinové nůžkySystém zadního dorazu je klíčovou součástí určující přesnost délky řezu.
Zadní doraz primárně řídí vzdálenost od břitu k bodu nastavení.
Například pokud je požadována délka řezu 2500 mm, ale skutečná poloha zadního dorazu je pouze 2498,5 mm, nevyhnutelně dojde k rozměrové chybě v obrobku.
Mezi klíčové komponenty zadního dorazu, které je třeba zkontrolovat, patří:
- Vodicí šroub
- Vodicí lišty
- Servomotor
- Redukční mechanismus
- Kodér
- Prsty zadního dorazu
- Tuhost nosníku
- Mechanická vůle
- Vůle
4) Vysoká opakovatelnost zadního dorazu
Li:
První kus: 500,00 mm
Druhý kus: 500,05 mm
Třetí díl: 499,98 mm
Tento typ nesrovnalosti je klasifikován jako chyba opakovatelnosti.
To je obzvláště důležité pro sériovou výrobu.
Doporučené komponenty:
- Vysoce přesný servomotor
- Vysoce přesný kuličkový šroub
- Lineární vodicí lišty
- Kodér s vysokým rozlišením
- Pevný nosník zadního dorazu
Kromě toho provádějte pravidelné testy opakovatelnosti.
Například 10 po sobě jdoucích polohovacích cyklů:
Počítat | Skutečná měření |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Analýzou maximálních, minimálních a průměrných hodnot lze určit skutečnou opakovatelnost systému zadního dorazu.
5) Ujistěte se, že je plech správně usazen na zadním dorazu
Toto je problém, který je v reálném produkčním prostředí často přehlížen.
I když má samotný stroj vysokou přesnost, dojde k chybám, pokud plech není zcela v jedné rovině s dorazem.
Pokud je plech nakloněný, konečné rozměry řezu budou nepřesné.
Klíčové provozní kroky
Před stříháním:
- Položte list na pracovní stůl.
- Zarovnejte okraj plechu s polohovacím zařízením.
- Ujistěte se, že je plech rovnoběžný s dorazem.
- Odstraňte veškerou mezeru mezi plechem a zadním dorazem.
- Zahajte proces stříhání.
Pro velké listy zvažte použití:
- Přední podpěry
- Pneumatické zvedáky plechů
- Ramena pro podpěry plechů
- Systémy předního podávání
- Automatické nakládací systémy
Ty pomáhají minimalizovat chyby v poloze způsobené ruční manipulací.
6) Zajistěte stabilní tlak v hydraulickém systému
Samotný hydraulický systém ovlivňuje stabilitu ve smyku.
Nestabilní hydraulický tlak může vést k:
- Kolísání rychlosti smyku
- Nestabilní pohyb horního nosiče čepele
- Nedostatek synchronizace mezi levou a pravou stranou
- Vibrace během stříhání
- Obtížné stříhání tlustých plechů
- Snížená opakovatelnost
Klíčové komponenty k kontrole:
- Hydraulické čerpadlo
- Proporcionální ventil
- Pojistný ventil
- Solenoidový ventil
- Hydraulický válec
- Těsnění
- Hydraulický olej
- Teplota oleje
- Čistota oleje
Věnujte zvláštní pozornost:
Kontaminace hydraulického oleje je významnou skrytou příčinou ztráty přesnosti hydraulických nůžek.
Vysoké hladiny kontaminantů v hydraulickém oleji mohou způsobit nestabilní pohyb šoupátka ventilu, což následně ovlivňuje pohyb nosiče radlice.
7) Synchronizace řízení levého a pravého válce
Nůžky s otočným nosníkem nebo gilotinové nůžky obvykle pohánějí nosič čepele pomocí levého a pravého hydraulického válce.
Pokud se poloha levého válce neshoduje s polohou pravého válce:
Držák čepele se může naklonit.
To přímo ovlivňuje:
- Vůle čepele
- Úhel střihu
- Kvalita stříhání
- Deformace plechu
- Rozměrová konzistence po celé šířce
Proto je nutné pravidelně kontrolovat synchronizaci levého a pravého válce a vodorovnou polohu nosiče radlice.
8) Ovládejte úhel střihu
Úhel střihu také ovlivňuje přesnost.
Nadměrný úhel smyku:
- Snížená smyková síla
- Potenciální zvýšení deformace plechu
- Změny profilu smykové hrany
Nedostatečný úhel smyku:
- Zvýšená smyková síla
- Zvýšené zatížení hydraulického systému
- Vyšší spotřeba energie
Proto by měl být vhodný úhel smyku zvolen na základě tloušťky desky a materiálu.
U CNC gilotinových nůžek umožňuje správné řízení úhlu střihu rovnováhu mezi smykovou silou, deformací plechu a kvalitou střihu.
9) Čepele musí být udržovány ostré
Stav čepele přímo ovlivňuje přesnost stříhání.
Opotřebení čepele vede k:
- Zvýšené otřepy
- Deformace plechu
- Hrubě oříznuté hrany
- Snížená rozměrová stabilita
- Zvýšená smyková síla
Opotřebení je obzvláště rychlé při zpracování:
- Nerez
- Vysokopevnostní ocel
- Silný ocelový plech
- Niklový plech
- Materiály s vysokou tvrdostí
Doporučuje se zavést systém správy lopatek.
Veďte záznamy o:
Kumulativní délka řezu → Opotřebení kotouče → Počet otáček/překlopení kotouče → Plán výměny
Po instalaci čepele věnujte také pozornost následujícím bodům:
- Rovnoběžnost
- Konzistence výšky
- Utažení montážních šroubů
10) Vyberte vhodné materiály čepelí
Různé materiály vyžadují různé čepele.
Mezi běžné materiály čepelí patří:
9CrSi
6CrW2Si
Cr12MoV
H13
Vysoce výkonné legované nástrojové oceli atd.
Například požadavky na odolnost čepele proti opotřebení a houževnatost se liší mezi běžnou nízkouhlíkovou ocelí a vysokopevnostní nerezovou ocelí.
Pokud je volba čepele nevhodná, může i u vysoce přesného stroje dojít k:
Rychlé opotřebení čepele → Změny vůle čepele → Zvýšené otřepy → Snížená rozměrová stabilita
11) Zlepšení rovinnosti pracovního stolu
Pracovní stůl slouží jako základ pro polohování plechů.
Problémy jako například:
- Lokalizované deprese
- Deformace při svařování
- Nosit
- Cizí předměty
- Otřepy
...zabraňte tomu, aby prostěradlo leželo rovně a stabilně.
Dopad je obzvláště významný u tenkých plechů a velkých desek.
Proto musí být pracovní stůl udržován:
Čistý + Rovný + Bez výrazné deformace.
12) Používejte přední podpěru a zadní podpěry plachty
Pro velké talíře, jako například:
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
...spoléhání se výhradně na to, že obsluha bude držet plech, často vede k jeho naklánění.
Zvažte použití:
- Přední podpěrná ramena: Pro snížení chyb způsobených manuálním podepřením.
- Pneumatická podpěra plechu: Vhodná pro tenké plechy a velké desky. Automatické podávání zepředu: Dále snižuje chyby způsobené ručním polohováním.
- Pro velké stříhací stroje: Automatické podávání + zadní podpěra + přední podpěra
Tyto vlastnosti mohou výrazně zlepšit konzistenci v hromadné výrobě.
13) Výběr správné rychlosti stříhání
Mnoho lidí věří:
Čím rychlejší řez, tím vyšší produktivita.
U některých materiálů a tlouštěk však může nadměrně rychlý proces smyku zhoršit problémy, jako je deformace plechu a vibrace.
Proto by měla být rychlost zvolena na základě:
- Tloušťka plechu
- Typ materiálu
- Délka stříhání
- Úhel střihu
- Vůle čepele
Pro přesné obrábění je stabilita často důležitější než pouhé sledování maximální rychlosti.
14) Zabraňte stříhání nad rámec specifikací
To je klíčový bod.
Například pokud je stroj dimenzován na 12 × 3200 mm:
Toto číslo udává maximální smykovou kapacitu pro daný rozsah pevností materiálu.
Pokud se zařízení používá ke stříhání soustavně:
- Příliš silné desky
- Vysokopevnostní ocel
- Nerez
- Materiály s vysokou tvrdostí
Může to vést k:
Přetížení hydraulického systému + opotřebení radlice + deformace rámu + problémy s nosičem radlice + snížená přesnost
Proto by se nemělo jednoduše předpokládat: „Pokud to stroj dokáže proříznout, je bezpečné to dělat dlouhodobě.“
Provoz by měl být přizpůsoben jmenovitým parametrům zařízení a pevnosti materiálu.
15) Zavést systém „kontroly a kalibrace přesnosti“
Toto je jeden z nejúčinnějších způsobů, jak si dlouhodobě udržet přesnost.
Pravidelné kontroly se doporučují u:
① Přesnost polohování zadního dorazu
Například:
100 mm
500 mm
1000 mm
2000 mm
3000 mm
Změřte každou pozici jednotlivě.
② Úhlopříčné rozměry
U obdélníkových obrobků: porovnejte obě úhlopříčky.
Pokud je rozdíl významný, naznačuje to problémy s umístěním nebo orientací listu.
③ Přímost
Zkontrolujte, zda na stříhané hraně:
- Vyboulení uprostřed
- Odsazení na koncích
- Lokalizované ohýbání
④ Opakovatelnost polohování
Proveďte testy polohování 10 nebo vícekrát za sebou.
3. Pokyny pro řešení problémů odpovídající různým chybám
Toto je velmi praktický graf pro výrobní halu.
Problém | Primární příčiny | Prioritní kontroly |
Celková délka je trvale příliš dlouhá | Nesprávná poloha zadního dorazu | Kalibrace zadního dorazu |
Celková délka je trvale příliš krátká | Nesprávná poloha zadního dorazu | Kompenzace parametrů |
První kus je přesný, ale další kusy vykazují rostoucí odchylku | Tepelný drift / Mechanická vůle | Zadní doraz, servo |
Nekonzistentní rozměry mezi levou a pravou stranou | Problémy s nesouosostí plechů / smykovými nosníky | Polohování, držák pístu/čepele |
Významná diagonální chyba | Nekolmé umístění | Zadní doraz, boční polohování |
Nadměrné otřepy | Nesprávná vůle čepele / Opotřebení čepele | Vůle čepele, čepele |
Nadměrné otřepy na jedné straně | Nerovnoměrná vzdálenost mezi noži (vlevo a vpravo) | Instalace čepele |
Deformace listu | Vůle čepele / Úhel smyku / Problémy s materiálem | Vůle čepele, úhel |
Hrubě stříhaná hrana | Opotřebení čepele | Výměna/Otočení čepele |
Obtížné stříhání tlustých plechů | Nedostatečný tlak / Překročení specifikací | Hydraulický systém |
Nestabilní opakování pozice | Vůle vodicího šroubu nebo vodicí dráhy | Zadní doraz |
Levý a pravý nosič čepelí nejsou synchronizované | Problémy s hydraulickou synchronizací | Válec, blok ventilů |
4. Klíčové oblasti pro zlepšení přesnosti na základě tloušťky materiálu
Plechy o tloušťce 1–3 mm
Klíčové zaměření:
Přesnost zadního dorazu + Rovinnost plechu + Vůle pilového pásu
Tenké plechy jsou obzvláště náchylné k deformaci.
Střední destičky 4-8 mm
Klíčové zaměření:
Vůle čepele + Zadní doraz + Ostrost čepele + Tuhost rámu
Desky o tloušťce 10–16 mm
Klíčové zaměření:
Tuhost rámu + Hydraulický systém + Nože + Vůle nožů + Úhel smyku
Desky silnější než 20 mm
Posun zaměření:
Jmenovitá kapacita zařízení + Deformace rámu + Hydraulická stabilita + Pevnost radlice + Pevnost materiálu
Nesoustřeďte se pouze na zadní doraz.
5. Vyšší přesnost automatizace
Moderní CNC hydraulické gilotinové stříhací linky mohou být dále vybaveny:
CNC řídicí systém
↓
Servo zadní doraz
↓
Automatické nastavení vůle čepele
↓
Přední podávání
↓
Automatická podpora listů
↓
Detekce archů
↓
Automatické stříhání
↓
Automatické vykládání materiálu
Toto transformuje „manuální, na zkušenostech založené stříhání“
do „digitalizovaného, automatizovaného a opakovatelného přesného stříhání“.
6. 5 nejdůležitějších priorit pro zlepšení
Pokud stávající hydraulické gilotinové nůžky nefungují dostatečně přesně, doporučuji řešit problémy v následujícím pořadí, nikoli vyměňovat všechny komponenty najednou:
Zaprvé: Zadní doraz
Zkontrolujte skutečnou polohu a opakovatelnost.
Za druhé: Vůle čepele
Proveďte rekalibraci na základě typu a tloušťky materiálu.
Za třetí: Čepele
Zkontrolujte opotřebení, kvalitu instalace a rovnoběžnost.
Za čtvrté: Synchronizace levého/pravého válce
Zkontrolujte vodorovnou polohu nosiče čepele a konzistenci pohybu mezi levou a pravou stranou.
Páté: Rám/Vodítka/Pracovní stůl
Zkontrolujte deformace a opotřebení v důsledku dlouhodobého používání.
Řešení těchto pěti oblastí obvykle vyřeší významnou část problémů s přesností stříhání.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Korean
 Japanese
 Chinese