Table des matières
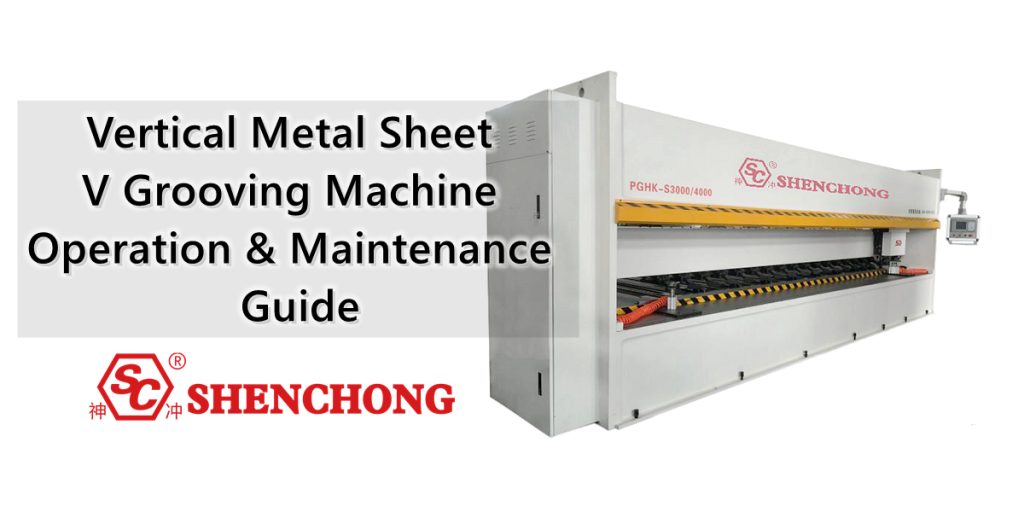
La machine à rainurer verticalement en V pour tôles métalliques est une machine CNC spécialement conçue pour le fraisage de rainures en V dans les tôles. Elle est largement utilisée dans les secteurs de la décoration en acier inoxydable, des façades rideaux, de la fabrication d'ascenseurs, du mobilier métallique, des équipements de cuisine et de salle de bains, de la tôlerie de précision et des produits métalliques haut de gamme.
Comparée aux procédés de pliage direct traditionnels, la machine à rainurer verticalement réduit l'épaisseur résiduelle locale en réalisant des rainures en V à des positions de pliage prédéterminées sur la tôle, ce qui facilite la formation de petits coins arrondis, de bords nets et d'un aspect plié raffiné.
Cet article présente de manière systématique le fonctionnement et l'utilisation corrects de la machine à rainurer verticalement les tôles métalliques, en abordant des aspects tels que la structure de l'équipement, le principe de fonctionnement, les procédures d'utilisation, les paramètres CNC, la sélection des outils, les techniques de traitement, les règles de sécurité, l'entretien quotidien, les pannes courantes et leurs solutions.
1. Structure et principe de fonctionnement d'une machine à rainurer verticale en V pour tôles métalliques
1) Structure principale de l'équipement
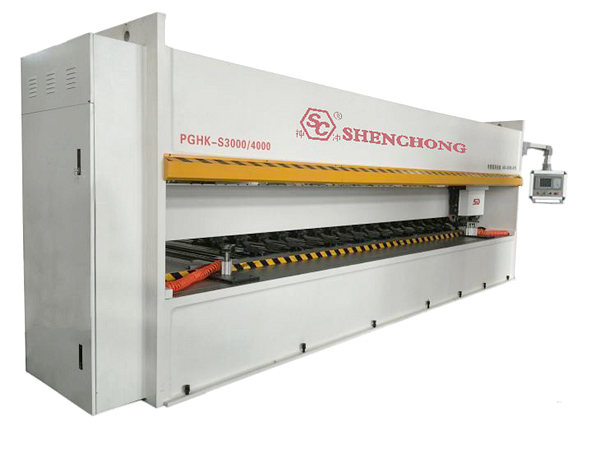
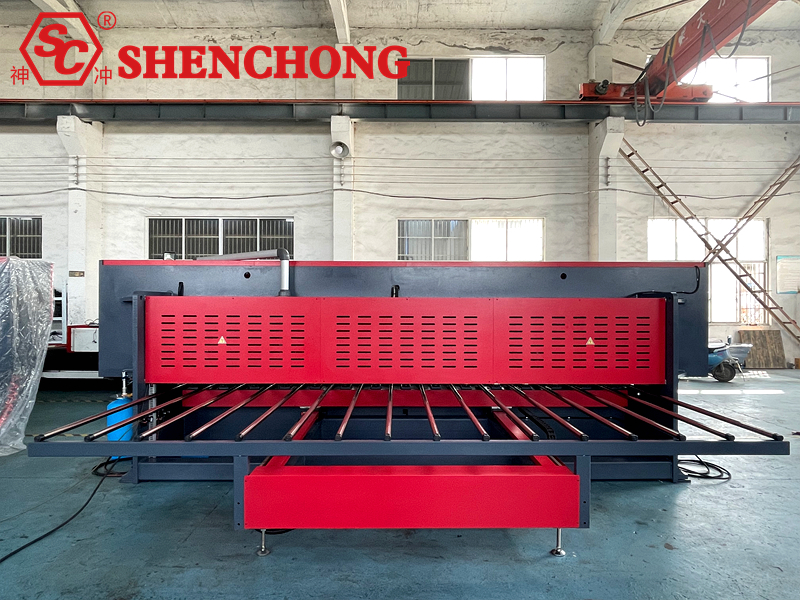
Une verticale typique machine à rainurer CNC Elle se compose principalement d'un châssis, d'une table de travail, d'un porte-outil, d'un système CNC, d'un système de positionnement, d'un dispositif de serrage hydraulique ou pneumatique, d'un système de lubrification et d'un système de protection de sécurité.
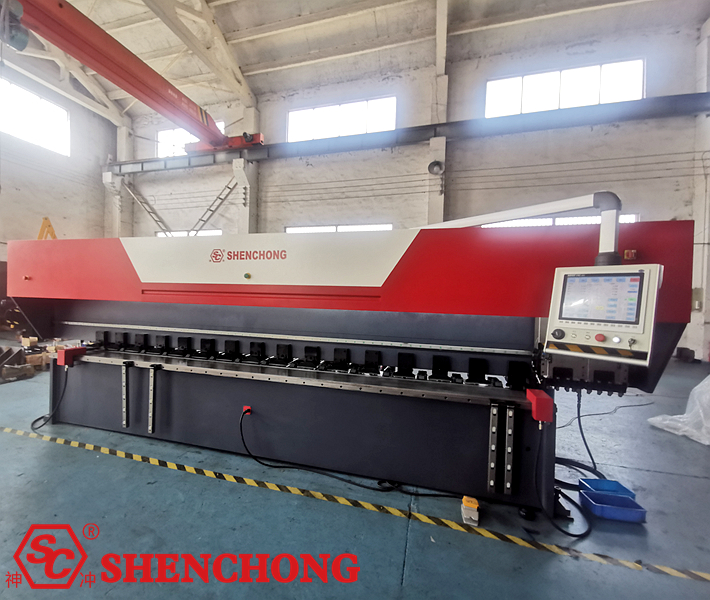
Tableau des composants :
Composants principaux | Les fonctions |
Cadre à haute rigidité | Équipement de support, réduisant les vibrations de traitement et la déformation structurelle |
Table de travail | tôles métalliques de support et de positionnement |
système CNC | Contrôle de la position de la rainure, de la profondeur d'usinage, de la vitesse d'avance et du programme d'usinage |
Porte-outil et outils de coupe | Réalisation de la découpe en V de tôles métalliques |
Système d'entraînement servo | Contrôle du mouvement du porte-outil et de l'axe de positionnement |
Dispositif de serrage | Prévenir les mouvements ou les vibrations de la tôle pendant le traitement |
Dispositif de positionnement et d'arrêt | Assurer une position de rainurage précise |
Système de lubrification | Réduction du frottement et de l'usure des pièces mobiles |
armoire électrique | Mise en œuvre de l'alimentation électrique, du contrôle, de la protection et du diagnostic des pannes |
Dispositifs de protection de sécurité | Réduire le risque de contact du personnel avec les pièces mobiles et les débris projetés |
Les machines à rainurer verticales de différents fabricants peuvent varier en termes d'orientation du porte-outil, de méthode de serrage, de nombre d'axes et de système de commande. Il convient de tenir compte de la configuration réelle de l'équipement.
2) Principe de fonctionnement
La machine à rainurer en V verticale pour tôles métalliques utilise un système CNC pour contrôler l'outil afin de découper le long d'une trajectoire prédéfinie, formant ainsi une rainure en forme de V d'une profondeur et d'un angle spécifiés sur la surface de la tôle.
Le flux de traitement de base est le suivant :
Placement et positionnement des feuilles
↓
Presser et fixer la feuille
↓
Le système CNC exécute le programme de rainurage
↓
L'outil effectue des coupes par couches jusqu'à la profondeur définie.
↓
Vérifiez la position de la rainure, sa forme et l'épaisseur restante.
↓
Terminer le traitement et passer à l'étape de pliage suivante
3) Profondeur du rainurage et épaisseur restante
Le principe du rainurage repose sur le contrôle de la profondeur du rainurage et de l'épaisseur restante au fond de celui-ci.
d = t – r
Où:
d : Profondeur de la rainure, mm
t : Épaisseur réelle de la tôle, mm
r : Épaisseur restante au fond de la rainure, mm
Par exemple, si l'épaisseur de la tôle est de 2,0 mm et que l'épaisseur restante prévue est de 0,6 mm, alors :
d = 2,0 – 0,6 = 1,4 mm
Note particulière :
Plus l'épaisseur restante est faible, mieux c'est. Une épaisseur insuffisante peut entraîner des fissures au point de pliage, une résistance insuffisante et des déformations lors de la fabrication. La valeur finale doit être déterminée en fonction du matériau, de l'angle de pliage, des contraintes requises et après vérification sur un échantillon.
2. Préparation avant démarrage et inspection de l'équipement
Une inspection préalable adéquate est essentielle pour garantir la précision d'usinage, l'efficacité de la production et la sécurité des équipements.
1) Liste de contrôle d'inspection de la machine à rainurer en V verticale pour tôles métalliques
8 points à vérifier avant le démarrage :
Vérifiez que la tension d'alimentation, la mise à la terre et les connexions électriques sont normales.
- Vérifiez le bouton d'arrêt d'urgence, les dispositifs de sécurité et les dispositifs de verrouillage.
- Vérifiez l'état des rails de guidage, des vis-mères et du système de lubrification.
- Vérifiez que les outils de coupe ne présentent pas d'ébréchures, de fissures ou de jeu.
- Vérifiez la propreté de la table de travail et des butées de positionnement.
- Vérifier l'état des dispositifs de serrage hydrauliques ou pneumatiques.
- Vérifiez les plans de matériau, d'épaisseur et d'usinage de la tôle.
- Vérifiez que la zone d'usinage est inoccupée et exempte d'obstructions.
Si une anomalie est détectée lors de l'inspection, arrêtez la machine et confiez sa prise en charge à un personnel qualifié. Ne poursuivez pas son fonctionnement en court-circuitant les dispositifs de sécurité ou en désactivant les alarmes.
2) Préparation de la tôle
Avant l'usinage, assurez-vous que la surface de la tôle est exempte de taches d'huile évidentes, de corps étrangers, de déformations importantes et de défauts de conformité.
Une attention particulière doit être portée à :
- Panneau miroir en acier inoxydable : prévient les rayures de surface lors des opérations de positionnement, de serrage et de découpe.
- Plaque d'aluminium : Notez que le matériau est relativement mou ; évitez toute compression excessive qui pourrait provoquer des indentations en surface.
- Plaque d'acier au carbone : prêtez attention à la calamine, à la dureté du matériau et à la force de coupe.
- Plaques plus longues ou plus fines : assurez un support suffisant tout au long du processus afin d’éviter toute déformation due à la suspension.
3. Procédure opératoire standard pour la machine à rainurer verticalement les tôles métalliques
Étape 1 : Démarrer l'équipement
Mettez en marche l'alimentation principale, le système de commande et les systèmes auxiliaires associés conformément à la séquence de démarrage spécifiée par le fabricant de l'équipement.
Une fois que le système a terminé son autotest et confirmé l'absence d'alarmes de défaut en suspens, effectuez l'opération de mise à zéro ou de point de référence requise.
Remarque : Avant la mise à zéro, assurez-vous que le porte-outil et le mécanisme de mouvement sont en état de marche afin d'éviter toute collision avec la tôle ou les fixations.
Étape 2 : Saisie du programme d’usinage
Définissez les dimensions de la tôle, la position du rainurage, la profondeur du rainurage, les paramètres de l'outil, la vitesse d'avance et le nombre de passes conformément aux exigences du dessin.
Certains systèmes CNC prennent en charge la programmation graphique, la liste des rainures, le traitement par lots de rainurage multiple et les fonctions de stockage de programmes.
Étape 3 : Installer et positionner la tôle
Placez la tôle sur la table de travail et positionnez-la à l'aide de la butée de positionnement et du bord de référence.
Les opérateurs doivent s'assurer que la tôle est plane et adhère bien à la surface de support, et vérifier que le sens du rainurage répond aux exigences du processus.
Étape 4 : Fixation de la tôle
Déclenchez l'action de serrage conformément aux spécifications de l'équipement afin de confirmer que la tôle est fixée de manière fiable.
Une force de serrage insuffisante provoquera des vibrations de la tôle et un désalignement des rainures ; une force de serrage excessive peut entraîner une déformation de la tôle ou des dommages à la surface.
Étape 5 : Essai
Lors du premier traitement d'un nouveau programme, effectuez des vérifications de programme, des exécutions à vide ou des simulations de sécurité conformément aux spécifications du fabricant et réalisez des essais de coupe avec des paramètres conservateurs.
Les essais de coupe doivent se concentrer sur la vérification de la position de la rainure, du sens de déplacement de l'outil, de l'état du serrage, du risque d'interférence de l'outil et de l'épaisseur restante réelle.
Étape 6 : Traitement formel
Après une première coupe concluante, lancez le programme de traitement automatique.
Pendant le traitement, surveillez le bruit de fonctionnement de l'équipement, les vibrations, l'évacuation des copeaux et les alarmes du système CNC.
Ne pas intervenir pour nettoyer les copeaux, ajuster la tôle ou toucher la zone de traitement pendant que l'outil est en mouvement.
Étape 7 : Inspection du produit fini
Une fois le traitement terminé et l'arrêt de l'outil confirmé, et une fois l'équipement en état de traiter le matériau vérifié, retirez la tôle et effectuez un contrôle qualité.
Les principales mesures comprennent l'emplacement de la rainure, sa profondeur, l'épaisseur restante au fond de la rainure et la régularité de sa forme.
Étape 8 : Arrêt et nettoyage
Après traitement, arrêtez l'équipement dans la position de sécurité désignée et mettez hors tension les systèmes auxiliaires, le système CNC et l'alimentation électrique principale conformément aux procédures d'exploitation.
Utilisez les outils appropriés pour nettoyer la table de travail et les copeaux ; ne manipulez jamais directement les copeaux métalliques tranchants à mains nues. Lors des opérations de maintenance, du démontage des outils ou de l’accès aux zones dangereuses, mettez en œuvre les mesures de coupure de courant et de prévention des redémarrages accidentels.
4. Paramètres d'usinage de la machine à rainurer en V CNC
Les paramètres de rainurage affectent directement la précision d'usinage, la durée de vie de l'outil, la qualité de la surface de la rainure et les effets de pliage ultérieurs.
1) Principaux paramètres et leurs fonctions
Paramètres | Principaux impacts | Principes de définition |
Épaisseur de la tôle | Détermine la base de calcul de la profondeur de la rainure | Données d'entrée basées sur l'épaisseur réellement mesurée |
Position de groggy | Détermine les dimensions de pliage ultérieures | Déterminer en fonction du diagramme déplié et du bord de référence |
Profondeur de grooging | Affecte la résistance à la flexion et la résistance résiduelle | Combiné aux exigences de pliage et à la vérification des échantillons |
Angle de l'outil | Affecte la forme de la rainure et la géométrie de pliage | Sélectionnez en fonction de l'angle de flexion cible et du retour élastique |
Vitesse de coupe | Affecte l'efficacité du traitement, l'élévation de température et l'usure | Déterminer en fonction du matériau et de l'outil de coupe |
Profondeur de coupe unique | Influe sur la force de coupe et la qualité de la surface de la rainure | Évitez de dépasser les limites admissibles de l'équipement et de l'outil de coupe. Les rainures profondes sont généralement usinées par couches. |
Nombre de coupes | Influe sur la profondeur et l'efficacité finales | Assurer une fixation fiable et l'absence de dommages à la surface |
État de serrage | Affecte la stabilité de la tôle | Données d'entrée basées sur l'épaisseur réellement mesurée |
2) Caractéristiques de transformation des différents matériaux
Matériels | Groov Caractéristiques | Précautions essentielles |
Acier inoxydable 304 | Grande ténacité, sujette à l'écrouissage | Gardez vos outils affûtés et évitez les frottements répétés. |
Acier inoxydable 316 | Problèmes importants de résistance à la coupe et d'écrouissage | Contrôler correctement la profondeur de coupe et l'usure de l'outil |
Acier inoxydable 201 | Les performances sont affectées par des notes et des conditions spécifiques. | Confirmer les paramètres par une coupe d'essai |
Alliage d'aluminium | Certaines qualités de métal sont sujettes au blocage des outils. | Utilisez des outils et des méthodes d'enlèvement de copeaux adaptés à l'aluminium. |
Acier au carbone Q235 | Il faut tenir compte de la calamine et de l'état du matériau. | Soyez attentif à la force de coupe et à l'usure de l'outil. |
Plaque de cuivre | ductilité et propriétés d'adhérence importantes du matériau | Contrôler les bavures, les bords accumulés et la qualité de surface |
Les vitesses de coupe, les profondeurs de coupe et les types d'outils recommandés pour différents matériaux ne peuvent pas être déterminés uniquement par le nom du matériau ; la dureté du matériau, la qualité de l'outil, la rigidité de l'équipement et la structure du porte-outil doivent également être prises en compte.
5. Techniques de rainurage pour différents matériaux
1) Plaques en acier inoxydable
Les aciers inoxydables tels que le SUS304 et le SUS316 présentent une forte tendance à l'écrouissage. Il convient d'utiliser des lames affûtées adaptées à l'acier inoxydable, d'éviter les frottements répétés et les profondeurs de coupe excessives, et de contrôler régulièrement l'usure des outils.
2) Plaques en alliage d'aluminium
L'aluminium est sujet au collage des outils et à la formation d'arêtes rapportées. Il convient de choisir une géométrie d'outil appropriée, de maintenir le tranchant affûté et d'optimiser les méthodes de lubrification et d'évacuation des copeaux en fonction des limitations de l'équipement.
3) Plaques en acier au carbone
Les paramètres de coupe doivent être choisis en fonction de la nuance d'acier, de sa résistance et de l'épaisseur réelle de la tôle. Le rainurage de tôles épaisses exige une attention particulière à la rigidité du porte-outil, à la résistance à la coupe et à l'épaisseur résiduelle au fond de la rainure.
4) Plaques de cuivre et de laiton
La vitesse d'avance et la vitesse de coupe doivent être contrôlées en fonction de la dureté du cuivre afin d'éviter la compression du matériau, l'augmentation des bavures et une surface de fond de rainure irrégulière.
6. Sélection et utilisation des outils de rainurage
Les outils sont un facteur crucial déterminant la qualité de l'usinage des rainures en V.
1) Outils courants
Les machines à rainurer verticalement utilisent généralement des outils en carbure ou des plaquettes indexables. La structure précise de l'outil dépend du modèle de la machine.
Le choix des outils doit prendre en compte :
Matériau et revêtement de l'outil.
Angle de la pointe de l'outil et forme du tranchant.
Dureté et ténacité du matériau de la pièce.
Largeur cible des rainures, profondeur des rainures et qualité de surface des rainures.
Stabilité du serrage de l'outil et charge de coupe admissible de la machine.
2) Sélection de l'angle de l'outil
Les outils à rainure en V courants peuvent utiliser différents angles inclus, tels que 60°, 90° ou d'autres angles spécialisés, mais l'angle inclus de l'outil n'est pas nécessairement égal à l'angle de pliage final.
Par exemple, pour une pièce devant subir un pli à 90°, il est impératif de prendre en compte la forme de la rainure, le sens du pli, le retour élastique du matériau et l'épaisseur restante. On ne peut pas simplement supposer que l'utilisation d'un outil à 90° garantira nécessairement un angle de pli de 90°.
3) Précautions pour le remplacement des outils
Avant de remplacer l'outil, l'équipement doit être placé dans les conditions de maintenance sûres spécifiées par le fabricant, et l'isolation énergétique nécessaire doit être effectuée.
Lors de l'installation, nettoyez la surface de contact du porte-outil, vérifiez l'état de l'outil et fixez-le à l'aide des fixations et du couple spécifiés. Après le remplacement, effectuez l'étalonnage des paramètres de l'outil et un essai de coupe conformément aux exigences de l'équipement.
7. Comment améliorer la précision d'usinage d'une machine à rainurer verticale ?
Les principaux facteurs affectant la précision du rainurage comprennent la rigidité de l'équipement, le système de positionnement, l'état de la tôle, l'usure de l'outil, la fiabilité du serrage et les paramètres CNC.
1) Amélioration de la précision du positionnement
Nettoyez la surface de référence de positionnement avant l'usinage et vérifiez l'absence de jeu ou d'espace important dans le mécanisme de butée. Pour les pièces à rainures multiples, utilisez autant que possible une référence de positionnement constante afin de réduire les erreurs de serrage répétées.
2) Contrôle de l'épaisseur restante au fond de la fente
La stabilité de l'épaisseur restante au fond de la fente influe directement sur la régularité du pliage ultérieur.
Il est recommandé de contrôler cela en mesurant l'épaisseur réelle de la tôle, en vérifiant la position zéro de l'outil, en surveillant l'usure de l'outil et en vérifiant la planéité de la table de travail.
3) Réduire les vibrations d'usinage
Les vibrations de l'équipement peuvent provoquer des marques d'outils, des écarts dimensionnels et des ébréchures d'outils sur la surface de la rainure.
Il convient de vérifier le serrage de l'outil et ses conditions, les paramètres d'avance et le système de transmission mécanique. Si nécessaire, la charge par passe doit être réduite.
4) Contrôler les bavures et la qualité de surface
Veillez à ce que l'outil soit bien affûté, sélectionnez des paramètres de coupe appropriés et évitez la formation d'arêtes rapportées importantes lors de l'usinage. Pour les panneaux décoratifs exigeant une finition de surface de haute qualité, la rugosité des rainures et le système de protection de surface doivent être vérifiés par des essais de coupe.
8. Coordination des machines à rainurer verticalement avec les opérations de pliage ultérieures
L'objectif ultime des machines à rainurer en V verticales pour tôles métalliques n'est généralement pas simplement de créer des rainures en V, mais de créer les conditions d'un pliage ultérieur de haute qualité.
En contrôlant correctement la profondeur et la forme de la rainure, on peut obtenir les effets de procédé suivants :
- Réduire l'épaisseur locale du matériau au point de flexion permet de réduire la force de flexion nécessaire.
- Obtenir des angles extérieurs plus petits au niveau des coudes, améliorant ainsi l'aspect des pièces décoratives.
- Amélioration de la contrôlabilité du formage par pliage pour les produits complexes en tôle.
- Améliorer la cohérence des traitements répétés après une vérification appropriée du processus.
- Réduction des limitations dimensionnelles de certains panneaux décoratifs dues aux angles à grand rayon.
Il convient de noter que le rainurage ne permet pas d'éliminer complètement le retour élastique du matériau, ni de garantir l'absence de fissures au point de pliage. Pour les composants porteurs, les composants soumis à des contraintes répétées ou les produits devant répondre à des exigences de résistance à la fatigue, des contrôles de résistance et les vérifications par essais nécessaires doivent être effectués.
9. Pannes courantes et solutions
Symptômes de panne | Possible Caus | Instructions de dépannage et de manipulation |
Profondeur de rainure irrégulière | Fluctuations d'épaisseur de la tôle, usure des outils, anomalie de positionnement ou de table | Mesurer l'épaisseur de la plaque, inspecter les outils de coupe et les points de référence |
Écart de position du sillon | Erreur de positionnement, mouvement du matériau en tôle, jeu de transmission | Inspectez le système de butée et de serrage du matériau |
Surface de rainure rugueuse | Usure des outils, inadéquation des paramètres, vibrations | Inspectez les outils de coupe et les paramètres de coupe |
bavures excessives | Émoussage du tranchant, adhérence du matériau à l'outil | Remplacez ou ajustez les outils de coupe |
Écaillage d'outils | Charge de coupe excessive, impact, serrage anormal | Vérifiez la profondeur de coupe, le serrage et le matériau. |
Vibration du matériau en feuille | Serrage insuffisant, support inadéquat | Inspectez le système de serrage et le support de plaque. |
Fonctionnement anormal du porte-outil | dysfonctionnement du rail de guidage, de la transmission et du système servo | Inspection par un personnel qualifié après l'arrêt de la machine |
Alarme système | Anomalie du capteur, du variateur, du système électrique ou du programme | Dépannage basé sur les codes d'alarme |
En cas de situation dangereuse telle qu'une collision d'outils, un bruit anormal important, une rupture d'outil ou une défaillance du système de serrage, les mesures d'arrêt d'urgence prévues par la réglementation doivent être appliquées immédiatement. La production ne peut reprendre qu'après identification de la cause.
10. Entretien et soins quotidiens
- À chaque quart de travail : nettoyer les copeaux, inspecter les outils, la table de travail, le dispositif de serrage et les enregistrements d’alarmes.
- Hebdomadaire : Vérifier l'état de la lubrification, le mécanisme de positionnement et les fixations visibles.
- Mensuellement : inspecter les rails de guidage, le mécanisme de transmission, le système hydraulique ou pneumatique et les dispositifs de sécurité.
- Trimestriellement : Vérifier la précision du positionnement, la répétabilité et l'état mécanique conformément au manuel d'utilisation de l'équipement.
- Annuellement : effectuer des contrôles complets de précision, des contrôles de sécurité électrique et une maintenance préventive.
Le plan d'entretien décrit ci-dessus est général. Le type de lubrifiant, le cycle de lubrification, la pression hydraulique, le couple de serrage et les méthodes d'étalonnage doivent impérativement respecter les instructions du fabricant pour le modèle de machine concerné.
11. Dix précautions essentielles pour l'utilisation d'une machine à rainurer verticale en V à commande numérique
- Les opérateurs doivent être formés à l'utilisation de l'équipement et connaître le système CNC ainsi que les procédures d'utilisation sécuritaires.
- Avant toute opération de transformation, il convient de vérifier le matériau, l'épaisseur et les dimensions de transformation de la tôle.
- Les outils doivent être solidement installés ; les lames fissurées ou visiblement ébréchées ne doivent pas être utilisées.
- Il est strictement interdit de régler la tôle ou de nettoyer les copeaux pendant que l'outil de coupe est en mouvement.
- L'épaisseur de la tôle, la plage de traitement et la capacité de coupe de l'équipement ne doivent pas être dépassées.
- Un essai de coupe et un contrôle dimensionnel doivent être effectués sur la première pièce traitée.
- Les dispositifs de sécurité ou les alarmes des équipements ne doivent pas être désactivés arbitrairement.
- Des mesures anti-rayures appropriées doivent être prises pour les matériaux exigeant une finition de surface élevée, tels que l'acier inoxydable poli miroir.
- En cas de vibrations anormales, de bruits inhabituels ou de changements soudains de la charge de coupe, la machine doit être immédiatement arrêtée pour inspection.
- Les mesures d'isolation énergétique prescrites doivent être mises en œuvre avant tout changement d'outils, toute opération de maintenance et toute entrée dans des zones dangereuses.
12. Résumé : Comment utiliser correctement une machine à rainurer verticale pour tôles métalliques ?
Une machine à rainurer verticalement en V est un appareil spécialisé permettant de réaliser avec précision des rainures en V sur les surfaces de tôles métalliques telles que l'acier inoxydable, l'acier au carbone, l'aluminium et le cuivre. Elle est largement utilisée dans des secteurs comme la décoration en acier inoxydable, les façades métalliques, la fabrication d'ascenseurs, d'équipements de cuisine, le travail de la tôle, la fabrication de châssis et d'armoires, ainsi que le pliage de haute précision.
Contrairement au pliage direct de tôles ordinaires, les rainureuses verticales permettent de réaliser des rainures en V d'une profondeur et d'un angle précis à des positions de pliage prédéterminées. Ceci réduit la résistance locale au pliage, facilitant ainsi les pliages ultérieurs et permettant d'obtenir des rayons extérieurs plus petits et des lignes de pliage plus nettes.
La clé du fonctionnement d'une machine à rainurer verticale CNC pour tôles ne réside pas seulement dans la réalisation de la rainure en V, mais aussi dans l'établissement d'un flux de traitement complet, depuis l'inspection des matériaux, le calcul du processus, le positionnement de l'équipement, la sélection des outils, l'inspection de la coupe d'essai jusqu'au pliage ultérieur.
Pour la production, il est recommandé d'établir trois normes essentielles : un système de contrôle de la première pièce, une base de données des procédés de rainurage pour différents matériaux et un système d'inspection et de maintenance quotidienne des équipements. Ceci garantira la sécurité tout en améliorant la régularité de la profondeur des rainures, en réduisant l'usure des outils et en stabilisant la qualité des produits pliés ultérieurement.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese