Table des matières
Améliorer la précision du cisaillement par guillotine hydraulique ne se limite pas au simple réglage de la butée arrière. La précision dépend de l'interaction de plusieurs facteurs : la structure mécanique, le jeu de la lame, la butée arrière, le système hydraulique, le positionnement de la tôle, la rigidité du bâti, le système de commande et la maintenance.
Ce qui suit est une analyse systématique d'un point de vue pratique de production.
1. Comment améliorer la précision du cisaillement par guillotine hydraulique ?
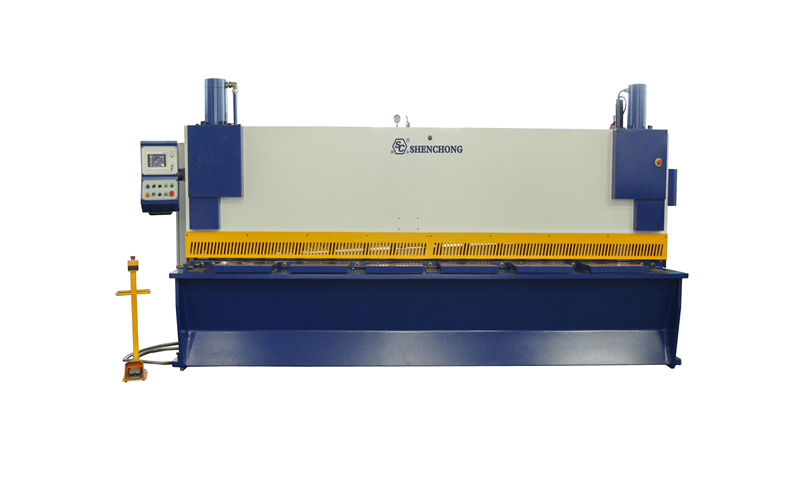
Premièrement, identifier les principaux facteurs affectant la précision de la coupe à la guillotine.
La précision finale d'une cisaille guillotine hydraulique se traduit généralement par :
- Précision de la longueur de cisaillement
- Précision diagonale
- Rectitude
- Carré (perpendicularité)
- Qualité du tranchant
- Précision de positionnement répétée
- Cohérence du traitement par lots
On peut résumer cela ainsi :
Précision de cisaillement = Rigidité du bâti + État de la lame + Contrôle du jeu de la lame + Précision de la butée arrière + Stabilité hydraulique + Méthode de positionnement + Fonctionnement correct
Des erreurs importantes dans l'un de ces domaines peuvent entraîner des dimensions finales hors des limites de tolérance.
2. 15 aspects clés pour améliorer la précision
1) Amélioration de la rigidité du châssis et du porte-lame de la cisaille à guillotine hydraulique
C'est l'exigence fondamentale.
Lors du fonctionnement d'une cisaille guillotine hydraulique, le porte-lame supérieur est soumis à d'importantes forces de cisaillement. Si la rigidité du bâti, de la table de travail ou du porte-lame est insuffisante, de légères déformations se produisent lors du cisaillement de tôles épaisses.
Par exemple:
Cisaillement de plaques minces : la déformation du cadre a un impact relativement mineur.
Cisaillement de plaques de 10 à 20 mm d'épaisseur : la force de cisaillement augmente significativement.
Une rigidité insuffisante du cadre peut entraîner :
- Dimensions irrégulières aux extrémités de la plaque
- Déviation de la ligne de cisaillement
- Légère déformation de la plaque
- Erreur diagonale accrue
- Section transversale de cisaillement incohérente
- Méthodes d'amélioration
Concentrez-vous sur l'inspection :
- qualité de la soudure du cadre
- rigidité globale du cadre
- rigidité du porte-lame supérieur
- planéité de la table de travail
- Dégagement du guide porte-lame
- Usure du mécanisme de guidage
- Synchronisation entre les côtés gauche et droit
Pour les équipements conçus pour cisailler des plaques épaisses, un châssis très rigide associé à une conception structurelle solide est plus important qu'une simple augmentation de la pression hydraulique.
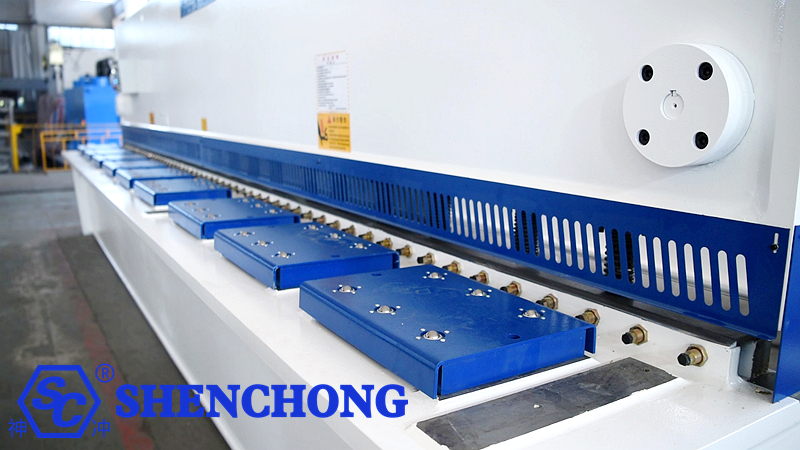
2) Contrôle précis du jeu des pales
Il s'agit là de l'un des facteurs les plus critiques affectant la qualité du cisaillement.
Un jeu excessif ou insuffisant entre les lames peut causer des problèmes.
Un dégagement excessif tend à entraîner :
- augmentation des bavures
- Déformation des plaques
- Section transversale de cisaillement rugueuse
- Débordement (effondrement)
- Stabilité dimensionnelle réduite
Un dégagement insuffisant peut entraîner :
- Force de cisaillement accrue
- Usure accélérée des lames
- ébréchure du tranchant de la lame
- Augmentation de la charge du système hydraulique
- Écrasement anormal du bord de la plaque
Par conséquent, le jeu des lames doit être ajusté en fonction de l'épaisseur de la plaque, du type de matériau et de la résistance du matériau.
Approche typique :
Matériels | Épaisseur de la plaque | Réglage du jeu de la lame |
Acier au carbone ordinaire | Plaque mince | Petit |
Acier au carbone ordinaire | Plaque d'épaisseur moyenne | Moyen |
Acier à haute résistance | Même épaisseur | Nécessite généralement un dégagement plus approprié/plus important |
Acier inoxydable | Même épaisseur | Ajuster en fonction de la résistance du matériau |
feuille d'aluminium | Plaque mince | Utilise généralement un jeu faible et stable |
N’utilisez pas un jeu de lame fixe pour traiter tous les matériaux.
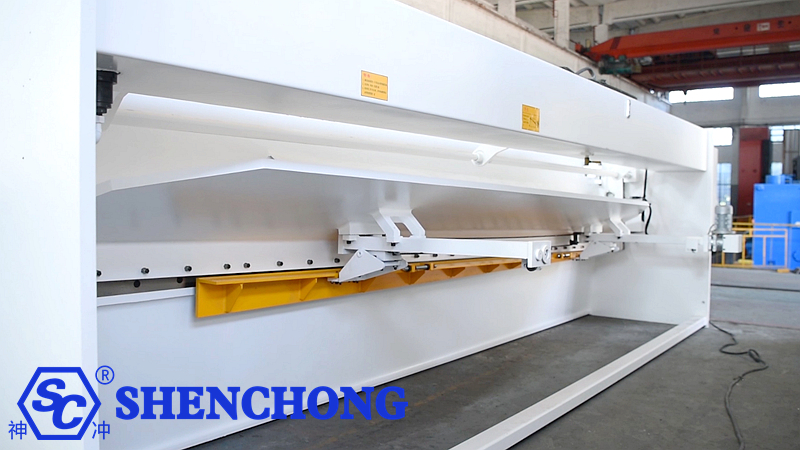
3) Amélioration de la précision du système de butée arrière
Pour cisailles guillotine hydrauliques CNC, le système de butée arrière est un élément clé qui détermine la précision de la longueur de coupe.
La butée arrière contrôle principalement la distance entre le tranchant et le point de positionnement.
Par exemple, si une longueur de coupe de 2500 mm est requise, mais que la position réelle de la butée arrière n'est que de 2498,5 mm, une erreur dimensionnelle dans la pièce se produira inévitablement.
Les principaux éléments de la butée arrière à inspecter sont :
- vis-mère
- rails de guidage
- Servomoteur
- Mécanisme de réduction
- Encodeur
- Doigts de butée arrière
- rigidité de la poutre
- Jeu mécanique
- Contrecoup
4) Répétabilité élevée de la butée arrière
Si:
Première pièce : 500,00 mm
Deuxième pièce : 500,05 mm
Troisième pièce : 499,98 mm
Ce type d'écart est classé comme une erreur de répétabilité.
Ceci est particulièrement important pour la production par lots.
Composants recommandés :
- servomoteur de haute précision
- Vis à billes de haute précision
- rails de guidage linéaires
- Encodeur haute résolution
- Poutre de butée arrière rigide
De plus, effectuez des tests de répétabilité réguliers.
Par exemple, 10 cycles de positionnement consécutifs :
Compter | Mesures réelles |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
L'analyse des valeurs maximales, minimales et moyennes permet de déterminer la répétabilité réelle du système de butée arrière.
5) Assurez-vous que la feuille est correctement positionnée contre la butée arrière.
Il s'agit d'un problème souvent négligé dans les environnements de production réels.
Même si la machine elle-même est de haute précision, des erreurs se produiront si la tôle n'est pas parfaitement plaquée contre la butée arrière.
Si la feuille est inclinée, les dimensions de coupe finales seront inexactes.
Étapes opérationnelles clés
Avant la tonte :
- Déposez la feuille sur la table de travail.
- Alignez le bord de la feuille contre le dispositif de positionnement.
- Assurez-vous que la tôle est parallèle à la butée arrière.
- Éliminer tout espace entre la tôle et la butée arrière.
- Lancer le processus de cisaillement.
Pour les grandes feuilles, envisagez d'utiliser :
- Supports avant
- lève-tôles pneumatiques
- bras de support de drap
- Systèmes d'alimentation frontale
- systèmes de chargement automatique
Ces dispositifs permettent de minimiser les erreurs de positionnement dues à la manutention manuelle.
6) Assurer une pression stable dans le système hydraulique
Le système hydraulique lui-même influe sur la stabilité au cisaillement.
Une pression hydraulique instable peut entraîner :
- Fluctuations de la vitesse de cisaillement
- Mouvement instable du porte-lame supérieur
- Manque de synchronisation entre les côtés gauche et droit
- Vibrations lors du cisaillement
- Difficulté à cisailler des plaques épaisses
- Répétabilité réduite
Éléments clés à vérifier :
- Pompe hydraulique
- Valve proportionnelle
- soupape de décharge
- électrovanne
- Cylindre hydraulique
- Scellés
- huile hydraulique
- température de l'huile
- Propreté de l'huile
Portez une attention particulière à :
La contamination de l'huile hydraulique est une cause importante et souvent méconnue de perte de précision dans les cisailles hydrauliques.
Des niveaux élevés de contaminants dans l'huile hydraulique peuvent provoquer un mouvement instable du tiroir de la vanne, ce qui affecte à son tour le mouvement du porte-lame.
7) Synchronisation de la commande des cylindres gauche et droit
Les cisailles à balancier ou à guillotine actionnent généralement le porte-lame à l'aide de vérins hydrauliques gauche et droit.
Si la position du cylindre gauche ne correspond pas à celle du cylindre droit :
Le porte-lame peut s'incliner.
Cela a une incidence directe sur :
- Dégagement de la lame
- Angle de cisaillement
- Qualité de cisaillement
- Déformation de la feuille
- Cohérence dimensionnelle sur toute la largeur
Par conséquent, la synchronisation des vérins gauche et droit ainsi que le niveau du porte-lame doivent être vérifiés régulièrement.
8) Contrôler l'angle de cisaillement
L'angle de cisaillement influe également sur la précision.
Angle de cisaillement excessif :
- Force de cisaillement réduite
- Augmentation potentielle de la déformation de la tôle
- Modifications du profil du bord cisaillé
Angle de cisaillement insuffisant :
- Force de cisaillement accrue
- Augmentation de la charge sur le système hydraulique
- Consommation d'énergie plus élevée
Par conséquent, l'angle de cisaillement approprié doit être sélectionné en fonction de l'épaisseur et du matériau de la plaque.
Pour une cisaille à guillotine CNC, un contrôle précis de l'angle de cisaillement permet d'obtenir un équilibre entre la force de cisaillement, la déformation de la tôle et la qualité du cisaillement.
9) Les lames doivent être maintenues affûtées
L'état de la lame influe directement sur la précision de cisaillement.
L'usure de la lame entraîne :
- augmentation des bavures
- Déformation de la feuille
- Bords bruts de coupe
- Stabilité dimensionnelle réduite
- Force de cisaillement accrue
L'usure est particulièrement rapide lors du traitement :
- Acier inoxydable
- Acier à haute résistance
- Plaque d'acier épaisse
- nickelé
- Matériaux à haute dureté
Il est recommandé de mettre en place un système de gestion des lames.
Conservez les registres suivants :
Longueur de coupe cumulée → Usure de la lame → Nombre de rotations/retournements de la lame → Programme de remplacement
Veuillez également prêter attention aux points suivants après l'installation des lames :
- Parallélisme
- Cohérence de la hauteur
- Serrage des boulons de fixation
10) Sélectionner les matériaux de lame appropriés
Différents matériaux nécessitent différentes lames.
Les matériaux couramment utilisés pour les lames comprennent :
9CrSi
6CrW2Si
Cr12MoV
H13
Aciers à outils alliés haute performance, etc.
Par exemple, les exigences en matière de résistance à l'usure et de ténacité des lames diffèrent entre l'acier ordinaire à faible teneur en carbone et l'acier inoxydable à haute résistance.
Si le choix de la lame est inadapté, même une machine de haute précision peut présenter les problèmes suivants :
Usure rapide de la lame → Modifications du jeu de la lame → Augmentation des bavures → Stabilité dimensionnelle réduite
11) Améliorer la planéité de la table de travail
La table de travail sert de base au positionnement des feuilles.
Des problèmes tels que :
- Dépressions localisées
- Déformation de soudage
- Porter
- corps étrangers
- Barbes
…empêcher la feuille de ne pas rester plate et stable.
L'impact est particulièrement significatif pour les feuilles minces et les plaques de grande taille.
Par conséquent, la table de travail doit être maintenue :
Propre + Plat + Sans déformation significative.
12) Utiliser des dispositifs de support avant et arrière
Pour les assiettes de grande taille telles que :
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
…le fait de compter uniquement sur l’opérateur pour maintenir la tôle entraîne souvent un basculement.
Envisagez d'utiliser :
- Bras de support avant : pour réduire les erreurs dues au support manuel.
- Support pneumatique pour tôles : convient aux tôles fines et aux plaques de grande taille. Avance automatique : réduit davantage les erreurs dues au positionnement manuel.
- Pour les cisailles de grande taille : alimentation automatique + support arrière + support avant
Ces caractéristiques peuvent améliorer considérablement la régularité de la production de masse.
13) Sélection de la vitesse de cisaillement appropriée
Beaucoup de gens croient :
Plus la coupe est rapide, plus la productivité est élevée.
Cependant, pour certains matériaux et épaisseurs, un processus de cisaillement excessivement rapide peut aggraver des problèmes tels que la déformation et la vibration de la tôle.
Par conséquent, la vitesse doit être choisie en fonction de :
- Épaisseur de la plaque
- Type de matériau
- Longueur de cisaillement
- Angle de cisaillement
- Dégagement de la lame
Pour l'usinage de précision, la stabilité est souvent plus importante que la simple recherche d'une vitesse maximale.
14) Éviter de cisailler au-delà des spécifications
C'est un point crucial.
Par exemple, si une machine est conçue pour des dimensions de 12 × 3200 mm :
Cela indique la capacité de cisaillement maximale pour une plage spécifiée de résistances des matériaux.
Si l'équipement est utilisé de manière constante pour cisailler :
- Plaques trop épaisses
- Acier à haute résistance
- Acier inoxydable
- Matériaux à haute dureté
Cela peut entraîner :
Surcharge du système hydraulique + usure des lames + déformation du châssis + problèmes de porte-lames + précision réduite
Il ne faut donc pas simplement supposer : « Si la machine peut le découper, il est sûr de le faire à long terme. »
Les opérations doivent être adaptées aux paramètres nominaux de l'équipement et à la résistance du matériau.
15) Mettre en place un système de contrôle et d'étalonnage de la précision
C'est l'un des moyens les plus efficaces de maintenir une précision à long terme.
Des inspections régulières sont recommandées pour :
① Précision de positionnement de la butée arrière
Par exemple:
100 mm
500 mm
1000 mm
2000 mm
3000 mm
Mesurez chaque position individuellement.
② Mesures diagonales
Pour les pièces rectangulaires : comparez les deux diagonales.
Si la différence est significative, cela indique des problèmes de positionnement ou d'orientation de la feuille.
③ Rectitude
Vérifiez que le bord cisaillé présente les caractéristiques suivantes :
- Renflé au milieu
- Décalé aux extrémités
- flexion localisée
④ Répétabilité du positionnement
Effectuez des tests de positionnement 10 fois ou plus consécutivement.
3. Instructions de dépannage correspondant aux différentes erreurs
Il s'agit d'un schéma très pratique pour l'atelier de production.
Problème | Causes primaires | Contrôles prioritaires |
Longueur totale systématiquement trop longue | Position de butée arrière incorrecte | Calibrage de la butée arrière |
La longueur totale est systématiquement trop courte. | Position de butée arrière incorrecte | Compensation des paramètres |
La première pièce est correcte, mais les pièces suivantes présentent un écart croissant. | Dérive thermique / Jeu mécanique | Butée arrière, servo |
Dimensions incohérentes entre les côtés gauche et droit | Problèmes d'alignement des tôles / de poutres de cisaillement | Positionnement, porte-poussoir/porte-lame |
Erreur diagonale significative | Positionnement non perpendiculaire | Butée arrière, positionnement latéral |
bavures excessives | Jeu de lames incorrect / Usure des lames | Jeu des lames, lames |
Bavures excessives d'un côté | Dégagement inégal des lames (gauche vs droite) | Installation de la lame |
Déformation de la feuille | Dégagement de la lame / Angle de cisaillement / Problèmes liés aux matériaux | Dégagement de la lame, angle |
Bord cisaillé rugueux | usure de la lame | Remplacement/Inversion de la lame |
Difficulté à cisailler des plaques épaisses | Pression insuffisante / Spécifications non conformes | Système hydraulique |
Positionnement répétitif instable | Jeu de la vis-mère ou du guide-fil | Butée arrière |
Les porte-lames gauche et droit sont désynchronisés. | problèmes de synchronisation hydraulique | Cylindre, bloc de soupapes |
4. Principaux axes d'amélioration de la précision en fonction de l'épaisseur du matériau
Feuilles minces de 1 à 3 mm
Point clé :
Précision de la butée arrière + Planéité de la tôle + Dégagement de la lame
Les feuilles minces sont particulièrement sensibles au gauchissement.
plaques moyennes de 4 à 8 mm
Point clé :
Dégagement de la lame + Butée arrière + Tranchant de la lame + Rigidité du cadre
plaques de 10 à 16 mm d'épaisseur
Point clé :
Rigidité du châssis + Système hydraulique + Lames + Jeu des lames + Angle de cisaillement
Plaques d'une épaisseur supérieure à 20 mm
Changement de perspective :
Capacité nominale de l'équipement + Déformation du châssis + Stabilité hydraulique + Résistance de la lame + Résistance du matériau
Ne vous concentrez pas uniquement sur la butée arrière.
5. Précision d'automatisation accrue
Les lignes de cisaille hydrauliques guillotine CNC modernes peuvent être équipées en outre de :
Système de contrôle CNC
↓
butée arrière du servo
↓
Réglage automatique du jeu de la lame
↓
Système d'alimentation frontale
↓
Support de feuille automatique
↓
Détection de feuilles
↓
Cisaillement automatique
↓
Déchargement automatique des matériaux
Cela transforme le «cisaillement manuel, basé sur l'expérience»
en « cisaillement de précision numérisé, automatisé et répétable ».
6. Les 5 principales priorités d'amélioration
Si une cisaille à guillotine hydraulique existante présente un manque de précision, je recommande de procéder au dépannage dans l'ordre suivant plutôt que de remplacer tous les composants en même temps :
Premier : Butée arrière
Vérifier la position réelle et la répétabilité.
Deuxièmement : dégagement de la lame
Recalibrer en fonction du type et de l'épaisseur du matériau.
Troisième : Lames
Vérifier l'usure, la qualité de l'installation et le parallélisme.
Quatrièmement : Synchronisation des cylindres gauche et droit
Vérifiez le niveau du porte-lame et la régularité du mouvement entre les côtés gauche et droit.
Cinquièmement : Cadre/Guides/Table de travail
Vérifier la présence de déformations et d'usure dues à une utilisation prolongée.
Le traitement de ces cinq domaines permet généralement de résoudre une part importante des problèmes de précision de cisaillement.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese