Table des matières
L'achat d'une presse plieuse peut sembler se résumer à déterminer le tonnage, la longueur de traitement et le prix, mais en réalité, il implique de nombreux aspects tels que la structure de l'équipement, la capacité de traitement, le système CNC, le système hydraulique, la configuration du nombre d'axes, les moules, la protection de sécurité, le degré d'automatisation, le service après-vente et les coûts d'exploitation à long terme.
Une presse plieuse adaptée doit non seulement répondre aux besoins de production actuels, mais aussi s'adapter aux évolutions des produits et aux augmentations de capacité prévues dans les 3 à 5 prochaines années. Un mauvais choix peut engendrer des problèmes tels qu'une force de pliage insuffisante, une précision de pliage instable, une faible productivité, des moules inadaptés, une consommation d'énergie élevée, voire l'acquisition d'un équipement surdimensionné qui restera inutilisé pendant de longues périodes.
Ce guide, du point de vue du traitement concret de la tôle et de l'acquisition d'équipements industriels, analyse systématiquement les méthodes de sélection des machines de pliage, aidant ainsi le personnel d'achat, les directeurs d'usine, les ingénieurs techniques et les concessionnaires d'équipements à établir un ensemble complet de normes de sélection et d'évaluation.
1. Précisez : De quel type de presse plieuse avez-vous besoin ?
Il n'existe pas un seul type de presse plieuse. Les différentes machines diffèrent considérablement par leurs principes de fonctionnement, leur capacité de traitement, leur précision, leur consommation d'énergie et leurs coûts d'investissement.
1) Classification par méthode d'entraînement
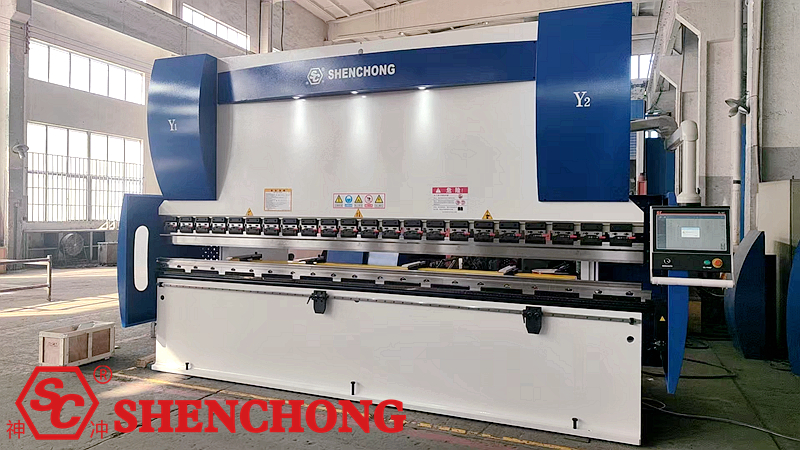
① CNC hydraulique ordinaire Presse plieuse Machine
Actionne le coulisseau de haut en bas via un système hydraulique, adapté au pliage conventionnel de diverses tôles métalliques.
- Avantages : Technologie éprouvée, large gamme de traitement, capacité de traitement importante.
- Convient pour : le traitement général de la tôle, les structures en acier, les armoires et la fabrication d'équipements électriques.
② Électical CNC hybride Presse Machine à plier
Il combine des servomoteurs, des pompes hydrauliques et une technologie de commande hydraulique pour fournir la puissance hydraulique nécessaire.
- Avantages : Réponse rapide, économies d'énergie importantes, haute précision de contrôle.
- Convient pour : le traitement de la tôle de moyenne à haute gamme, la production en série et le pliage de précision.
③ Machine de pliage servo entièrement électrique
Utilise un servomoteur et un mécanisme de transmission mécanique pour actionner le coulisseau, indépendamment du système hydraulique principal traditionnel.
- Avantages : Réponse rapide, faible consommation d'énergie, faible niveau sonore.
- Convient pour : Production de faible à moyenne envergure, de haute précision et à haute fréquence.
④ Machine de cintrage mécanique
Utilise un système de transmission mécanique pour actionner le coulisseau ; les applications spécifiques dépendent de la structure de l’équipement.
- Avantages : Structure relativement simple, rendement élevé dans des conditions de travail spécifiques.
- Convient pour : Certains scénarios de traitement traditionnels et spécialisés.
Recommandation d'achat :
Exigences de traitement | Types recommandés |
Traitement général de la tôle | |
Production par lots de haute précision | Machine de pliage hybride électrique |
Usinage haute fréquence, de faible et moyenne puissance | Machine de pliage servo entièrement électrique |
Cintrage de tôles épaisses et de grande capacité | Presse plieuse hybride hydraulique ou électrique |
Production continue automatisée | Presse plieuse hybride électrohydraulique ou hydraulique adaptée |
Note:
Il ne faut pas présumer que les systèmes tout électriques sont systématiquement supérieurs aux systèmes hydrauliques, ni que les systèmes hybrides électrohydrauliques conviennent à toutes les conditions de travail. Le choix doit tenir compte du tonnage, de l'épaisseur de la tôle, de la fréquence de pliage, des dimensions de la pièce et du coût total du cycle de vie de l'équipement.
2) Classification selon le degré d'automatisation
Types | Fonctionnalités de configuration | Scénarios applicables |
Machine de pliage CNC standard | Commande CNC de base | traitement par petits et moyens lots |
Machine de pliage CNC multi-axes | Commande de butée arrière et de curseur multi-axes | pièces complexes |
Machine à cintrer avec dispositif suiveur | Levage automatique de tôles | tôles métalliques de grande taille et robustes |
Unité de pliage robotisée | Chargement, déchargement et retournement du robot | production automatisée de masse |
Centre de pliage flexible | Positionnement automatique, pliage et changement de forme | Travaux de tôlerie en grande série et de grande variété |
Si la pièce à usiner est grande et lourde, comme les grands panneaux d'armoires électriques, les panneaux de conteneurs maritimes ou les panneaux de climatiseurs, un dispositif de support de matériau de suivi du pliage doit être considéré en priorité.
2. Comment déterminer le tonnage d'une machine à cintrer ?
Déterminer la force de pliage de la presse plieuse est l'étape la plus importante lors de l'achat. Cette force détermine directement la pression de pliage que l'équipement peut supporter.
Un tonnage insuffisant empêchera d'atteindre le cintrage souhaité. Un tonnage excessif risque d'augmenter les investissements en équipement, les coûts des moules et les coûts d'exploitation.
1) Sélection du tonnage en fonction de l'épaisseur de la tôle
Le tonnage de pliage est principalement affecté par les facteurs suivants :
- Épaisseur de la tôle
- matériau de la feuille et résistance à la traction
- Longueur de courbure
- Largeur de la rainure en V de la matrice inférieure
- Méthode de pliage
- Forme de la pièce et processus de pliage
Formules courantes d'estimation de la flexion
Pour les plaques d'acier ordinaires à faible teneur en carbone (résistance à la traction σb≈450MPa), la formule empirique la plus classique est :
Force de flexion P (tonnes) = (t²·L·K)/V
t : Épaisseur de la plaque (unité : mm)
L : Longueur de flexion de la plaque (unité : m)
V : Largeur de la rainure en V de la matrice inférieure (unité : mm)
K : Coefficient de matériau (généralement autour de 650 pour l'acier au carbone ordinaire ; certaines usines le simplifient en : épaisseur de la plaque × 8 × longueur de la plaque (mètres))
2) Référence commune en matière de tonnage et de capacité de traitement
Les références suivantes concernent l'acier ordinaire à faible teneur en carbone, le cintrage à l'air et les matrices couramment utilisées. Les capacités spécifiques doivent être recalculées en fonction de la longueur de cintrage et des paramètres de l'équipement.
tonnage de la machine à cintrer | Positionnement d'usinage commun | Exemple de configuration typique |
30T | Petite tôle | 1250 mm |
40T | Petite tôle | 1600 mm |
63T | tôle de taille moyenne | 2500 mm |
80T | tôle de taille moyenne | 2500 mm |
100 tonnes | tôlerie générale | 3200 mm |
125T | tôle moyenne | 3200/4000 mm |
160T | Traitement des plaques d'épaisseur moyenne | 3200/4000 mm |
200 tonnes | tôles de taille moyenne à grande | 3200/4000 mm |
250T | tôle plus épaisse | 4000 mm |
300T | tôle épaisse | 4000/5000 mm |
400T | Grande plaque épaisse | 4000/5000 mm Personnalisé selon la pièce |
600T ou plus | transformation industrielle lourde | 1250 mm |
Note:
Ce tableau constitue une référence de classification préliminaire pour l'acquisition d'équipements et ne représente pas que le tonnage correspondant peut traiter toutes les épaisseurs de plaques du tableau sur toute la longueur de travail.
3) Différences de tonnage de flexion pour différents matériaux
Pour des plaques de même épaisseur, des matériaux différents peuvent nécessiter des forces de flexion différentes.
Matériels | Caractéristiques communes | Considérations relatives à l'approvisionnement |
acier au carbone Q235 | Matériaux de traitement conventionnels | Servir de référence de sélection de base |
Acier à haute résistance Q355 | Haute force | Une augmentation de la marge de tonnage est nécessaire |
acier inoxydable 304 | La résistance à la flexion est généralement supérieure à celle de l'acier ordinaire à faible teneur en carbone. | Faites attention au retour élastique et à la protection de surface |
acier inoxydable 316 | caractéristiques de résistance et de traitement différentes | Calculer en fonction des paramètres de mesure réels du matériau |
plaque d'aluminium | Différences significatives de résistance et d'allongement | Soyez attentif aux fissures et aux indentations de surface. |
Plaque de cuivre | Différences significatives dans les propriétés des matériaux | Déterminer le processus de fabrication en fonction du niveau |
Rappel important : Ne choisissez pas une cintreuse uniquement en fonction de l’épaisseur de la tôle. Il est impératif de préciser le matériau de la tôle, la longueur de cintrage maximale, la largeur minimale du bord de cintrage, la largeur de la gorge en V et la méthode de cintrage.
4) Quelle marge faut-il prévoir lors du choix du tonnage ?
Il est recommandé de choisir une machine en fonction des conditions de traitement les plus exigeantes de la pièce à usiner, et de prévoir une marge de capacité appropriée.
Par exemple:
- Le traitement quotidien nécessite principalement 100 tonnes : une machine de classe 125 tonnes peut être évaluée.
- Le temps de traitement maximal est proche de 125 tonnes : des calculs supplémentaires doivent être effectués pour déterminer si une machine de classe 160 tonnes est nécessaire.
- Transformation à long terme de l'acier à haute résistance ou de l'acier inoxydable : des recalculs doivent être effectués en fonction de la résistance réelle du matériau.
Ne prévoyez pas aveuglément un tonnage excessif, car le tonnage de la machine, la structure de la table de travail, la capacité de charge de la matrice et la charge admissible par unité de longueur doivent tous être adaptés.
3. Comment déterminer la longueur de flexion ?
La force de pliage et la longueur de la presse plieuse CNC doivent être considérées simultanément. La longueur de pliage est un paramètre crucial qui détermine si la machine peut usiner la pièce souhaitée.
Les longueurs de travail courantes des machines à cintrer comprennent :
- 1250 mm : Petite tôle de précision.
- 1600 mm : Petites pièces.
- 2500 mm : Produits en tôle de petite à moyenne taille.
- 3200 mm : Traitement général des tôles industrielles.
- 4000 mm : Grandes tôles et armoires.
- 5000~6000 mm : Grandes tôles, structures en acier et équipements industriels.
- 8000 mm et plus : Pièces extra-longues, nécessitant généralement une solution de liaison dédiée ou à double machine.
1) Quels paramètres de longueur doivent être vérifiés lors de l'approvisionnement ?
Paramètres | Fonctions principales | Considérations relatives à l'approvisionnement |
Longueur de pliage maximale | Détermine la longueur maximale de la pièce | Outre la longueur nominale, tenez compte de l'espacement des panneaux latéraux. |
Espacement des colonnes | Détermine l'espace d'usinage effectif pour la pièce à usiner | Faites attention à l'espace de passage réel pour les pièces de grande taille. |
Profondeur de la gorge | Détermine la profondeur à laquelle la pièce peut pénétrer. | Particulièrement important pour les pièces complexes, de forme cubique et profonde. |
Course du curseur | Détermine la distance de déplacement vertical du bloc coulissant. | Un espace suffisant est nécessaire pour le pliage et le déchargement. |
Hauteur d'ouverture | Détermine l'espace maximal entre les matrices supérieure et inférieure | Influence l'usinage de pièces complexes, de forme cubique et de grande hauteur |
Hauteur de la table de travail | Affecte le fonctionnement et le chargement/déchargement | À prendre en compte conjointement avec les dimensions de la tôle et l'ergonomie. |
2) Problème souvent négligé : Adéquation du tonnage à la longueur de pliage
Par exemple, lors de l'achat d'une cintreuse de 200 T × 3 200 mm, il est crucial de vérifier non seulement la pression totale de 200 tonnes, mais aussi :
- Si les 200 tonnes peuvent être utilisées sur toute la longueur de 3200 mm.
- Sa capacité à répondre aux exigences de charge locales lors du pliage de pièces courtes dans des sections concentrées.
- Vérifier si la table de travail et le chariot sont suffisamment rigides.
- Faut-il compenser la déviation ?
- Permet-il de supporter des charges décentrées ?
Lors de l'usinage de pièces courtes et épaisses, la sécurité ne peut être évaluée uniquement en fonction du tonnage total. Il est également nécessaire de vérifier la charge par unité de longueur, la charge locale et la capacité portante de la matrice.
4. Comment choisir un système CNC ?
1) Systèmes CNC de machines de pliage courantes
Voici quelques marques et modèles de systèmes CNC qu'il est intéressant de connaître sur le marché :
Marques | Modèles représentatifs | Principales applications |
DELEM | DA53T, DA58T, DA66T | Commande de pliage CNC |
ESA | S630, S640, S650W, S875W | Contrôle de flexion multi-axes |
CYBELEC | Séries CT8, CT15, etc. | Commande numérique pour machines à cintrer |
Shenchong | SC EL15T, EL19T, etc. | Système de contrôle de flexion développé en interne par Shenchong |
Note:
Les fonctions spécifiques, le nombre d'axes pris en charge, les licences logicielles et les versions de chaque modèle doivent être basés sur la liste de configuration fournie par le fabricant.
2) Comment sélectionner différents systèmes de contrôle ?
Exigences de traitement | Recommander Fles images |
pliage simple à angle droit | Système CNC de base |
pliage complexe multi-processus | Système CNC avec capacité de programmation graphique |
Travail de tôlerie de haute précision | Prend en charge la compensation d'angle et les fonctions de contrôle de précision associées |
butée arrière multiaxes | Prend en charge les contrôleurs ayant le nombre d'axes correspondant. |
flexion robotique | Prend en charge les interfaces d'automatisation et les fonctions de programme associées |
Production en série de produits complexes | Prend en charge la programmation hors ligne, la gestion des programmes et la simulation |
3) Dix fonctions clés à vérifier lors de l'achat d'un système CNC
- Prend-il en charge la programmation graphique 2D ?
- Permet-il le calcul automatique des processus de pliage ?
- Possède-t-il une fonctionnalité de simulation de séquence de flexion ?
- Prend-il en charge la commande de butée arrière multi-axes ?
- Prend-il en charge la commande synchrone des curseurs Y1/Y2 ?
- Prend-il en charge la commande de compensation de la déviation ?
- Est-ce qu'il prend en charge une base de données de matériaux ?
- Est-ce qu'il prend en charge une base de données de moisissures ?
- Peut-il enregistrer et rappeler des programmes d'usinage ?
- Prend-il en charge la programmation hors ligne ou les interfaces de données ?
Rappel concernant vos achats :
Ne vous contentez pas de regarder la marque ou le modèle du contrôleur ; vérifiez la version du logiciel, les fonctions sous licence, le nombre d’axes, l’interface et la langue d’utilisation que vous achetez. Même un même contrôleur peut présenter des différences fonctionnelles importantes selon les licences et les configurations.
5. Choix du nombre d'axes pour une cintreuse
Comment choisir le nombre d'axes d'une presse plieuse ? Quelles sont les différences entre les configurations 4+1 axes, 6+1 axes et 8+1 axes ? Il s'agit d'un critère de configuration essentiel lors de l'achat d'une presse plieuse CNC.
Un plus grand nombre d'axes n'implique pas nécessairement une précision accrue pour toutes les pièces. Ce qui compte vraiment, c'est si ces arbres peuvent résoudre des problèmes d'usinage concrets.
1) Fonctions des arbres de cintreuses courantes
Arbre | Fonction | Fonction |
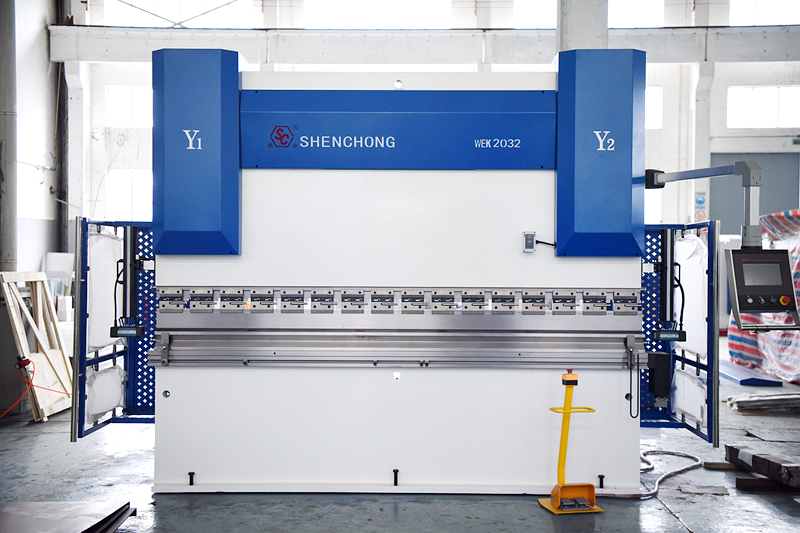
Y1 | Commande du curseur gauche | Contrôler la position du vérin hydraulique gauche |
Y2 | Commande du curseur droit | Contrôler la position du vérin hydraulique droit |
X | mouvement avant/arrière de la jauge arrière | dimensions de pliage du contrôle |
R | mouvement de la jauge arrière vers le haut/bas | S'adapter au positionnement à différentes hauteurs |
Z1 | mouvement gauche/droite du doigt d'arrêt gauche | Positionnement multi-stations |
Z2 | mouvement gauche/droite du doigt d'arrêt droit | S'adapte aux positionnements spéciaux et aux pièces coniques |
X1/X2 | Mouvement indépendant avant/arrière de la butée arrière | Compenser la déformation de la table de travail |
V | Axe de compensation de la déflexion | Contrôler la position du vérin hydraulique gauche |
Note:
Les fabricants peuvent utiliser des méthodes différentes pour indiquer le nombre d'axes, notamment en ce qui concerne l'inclusion ou non de l'axe de coulissement, de l'axe de butée arrière et de l'axe de compensation dans le décompte total. Par conséquent, le contrat d'achat doit clairement préciser la fonction de chaque axe.
2) Quelles usines sont adaptées aux différentes configurations d'axes ?
Machine de pliage 4+1 axes (Configuration générale)
- Combinaisons courantes : compensation des axes Y1, Y2, X, R et V.
- Convient pour la tôlerie générale, les armoires, les boîtes électriques et les produits industriels en général.
- Rapport coût-performance élevé, un choix judicieux pour de nombreuses usines.
Machine de pliage à 6+1 axes
- Combinaisons courantes : compensation des axes Y1, Y2, X, R, Z1, Z2 et V.
- Les butées latérales peuvent se déplacer indépendamment à gauche et à droite.
- Adapté aux pièces complexes, aux pièces de tailles variées et à l'usinage multi-processus.
Machine de pliage à 8+1 axes
- Ajoute généralement un axe de positionnement indépendant à une butée arrière multi-axes.
- Adapté au travail de la tôle complexe, aux pièces de formes irrégulières et à la production à haute flexibilité.
- Les axes spécifiques à ajouter doivent être déterminés en fonction du tableau de configuration des équipements.
3) Recommandations d'achat
État de la production en usine | Configuration recommandée |
Traitement général de la tôle | 4+1 axes |
Traitement des armoires électriques et des baies de serveurs | 4+1 ou 6+1 axes |
Pliage complexe de divers produits | 6+1 axes |
Tôles de formes irrégulières et pièces complexes | 8+1 axes ou personnalisés selon le processus |
Pliage automatique par robots | Sélectionnez en fonction de la configuration du poste de travail du robot |
N'augmentez pas votre budget à l'aveuglette en vous basant uniquement sur les configurations multi-axes annoncées. Si la pièce à usiner comporte principalement des pliages simples en L ou en U, une configuration 4+1 axes peut suffire.
6. Comment choisir un système de butée arrière ?
Le système de butée arrière influe directement sur le positionnement des dimensions de pliage, la répétabilité et l'efficacité de la production.
Lors de l'achat, vous devez vérifier :
- précision de positionnement de la butée arrière
- Répétabilité
- Plage de déplacement de l'axe X
- Plage de déplacement vertical de l'axe R
- Nombre et structure des portes
- capacité de charge du portail
- vitesse et stabilité de fonctionnement
- Qu'il prenne en charge les mouvements multi-axes indépendants
- Qu'il soit doté d'un système anti-collision
- Qu'il soit facile à régler et à entretenir
Pour les pièces simples, une butée arrière sur l'axe X peut suffire. Pour les pièces complexes, il est recommandé d'envisager des configurations multi-axes telles que X, R, Z1 et Z2.
À noter également :
La précision de positionnement nominale de l'équipement ne correspond pas à la précision dimensionnelle finale de la pièce. Le résultat réel de l'usinage est également influencé par les tolérances dimensionnelles de la tôle, la référence de positionnement, les moules et les procédés de pliage.
7. Un système de compensation de déviation vaut-il la peine d'être acheté ?
Il s'agit d'une configuration à ne pas négliger lors de l'achat de machines de pliage de taille moyenne à grande.
Lorsqu'une presse plieuse est en fonctionnement, le coulisseau et la table de travail sont soumis à une pression, ce qui entraîne un certain degré de déformation élastique.
En l'absence d'indemnisation adéquate, les situations suivantes peuvent se produire :
L'angle au milieu de la pièce est incohérent avec celui aux deux extrémités.
L'angle de pliage des pièces longues est variable.
La rectitude du coude n'est pas idéale.
Les dimensions d'une même pièce sont incohérentes à différents endroits.
Principaux types de compensation de la déviation :
Types | Caractéristiques | Situations applicables |
compensation manuelle mécanique | mécanisme de compensation à réglage manuel | Faible tonnage, traitement simple |
Compensation électrique | Réglage motorisé | Équipement de pliage de taille moyenne |
compensation de commande numérique CNC | Système de commande CNC | Traitement de moyenne à grande envergure et de haute précision |
Compensation hydraulique | Le mécanisme hydraulique génère une force de compensation | Équipements spécifiques à grande échelle |
Recommandations :
- Pliage de petite taille et de courte longueur : la sélection peut être basée sur les exigences de précision.
- Équipements de 100T×3200mm et plus : Évaluation prioritaire.
- Équipements de 200T×4000mm et plus : la compensation CNC doit généralement être soigneusement étudiée.
- Équipements de grande taille tels que 400T×5000mm : la capacité de compensation doit être répertoriée comme un élément d’acceptation technique important.
La nécessité d'une configuration spécifique doit toujours être déterminée en fonction de la rigidité du châssis, de la longueur de pliage, de la précision de la pièce et de la conception du fabricant.
8. Comment choisir les matrices de pliage ?
Les matrices de pliage influent directement sur l'angle de pliage, le rayon intérieur, le bord de pliage minimal et la qualité de la surface de la pièce.
1) Principaux types de matrices
Types de moules | Principales applications |
Moule supérieur à coupe droite | Courbure droite générale |
Moule supérieur à col de cygne | Pièces de forme profonde et rectangulaire à retour de bord |
Moule supérieur à coupe pointue | angle spécifique et pliage à bord étroit |
Moule inférieur en V simple | pliage conventionnel de la tôle |
Moule inférieur double V | Traitement de tôles d'épaisseurs diverses |
Moule inférieur à rainures multiples | pliage à spécifications multiples |
Moule segmenté | Combinaison de pièces de longueurs différentes |
Moule de formage spécial | structures spéciales et formes spéciales |
2) Comment choisir la rainure en V ?
Pour le cintrage à l'air de l'acier ordinaire à faible teneur en carbone, la référence approximative suivante est utilisée :
V≈8t
Où:
V : Largeur de la rainure en V de la matrice inférieure.
t : Épaisseur de la tôle.
Par exemple:
Épaisseur de la tôle | Rainure en V de référence préliminaire |
1 mm | 8 mm |
2 mm | 16mm |
3mm | 24 mm |
4 mm | 32 mm |
5 mm | 40 mm |
6 mm | 48 mm |
8 mm | 64 mm |
10 mm | 80 mm |
Ceci n'est qu'un point de départ pour une expérience générale du cintrage à l'air et ne s'applique pas à tous les matériaux ni à toutes les pièces. Il convient également de vérifier les dimensions minimales du bord de cintrage, le rayon intérieur, l'indentation de surface et la force de pliage requise.
3) Quels éléments doivent être pris en compte lors de l'achat de moules ?
- Qualité du matériau du moule et du traitement thermique.
- Dureté et résistance à l'usure du moule.
- Capacité de charge du moule.
- Méthode de longueur et de segmentation du moule.
- Précision et rectitude du moule.
- Correspondance des moules entre les moules supérieur et inférieur.
- Méthode de serrage du moule.
- Permet-il un changement de moule rapide ?
- Est-ce compatible avec l'équipement existant ?
- Est-elle capable de traiter des pièces spéciales ?
Portez une attention particulière à la charge admissible par unité de longueur du moule ; ne vous contentez pas de vérifier si le moule peut être installé.
9. Comment faut-il examiner le châssis et le système hydraulique de la machine de pliage ?
La stabilité d'une machine à cintrer est déterminée non seulement par le système CNC, mais aussi par sa structure mécanique et son système hydraulique.
1) Structure du cadre
Principaux domaines à examiner :
- Épaisseur et matériau de la plaque d'acier du cadre.
- Procédé de soudage et traitement des contraintes post-soudage.
- Rigidité structurelle des plaques latérales, de la table de travail et du coulisseau.
- Rails de guidage et structure de guidage du curseur.
- Précision d'usinage et d'assemblage.
- Contrôle de la déformation après une utilisation prolongée.
Lors de l'achat, ne comparez pas seulement le poids du cadre ; tenez surtout compte de la conception structurelle, du processus de fabrication, de la rigidité et de la précision globale de la machine.
2) Système hydraulique
Points clés à vérifier :
Composants | Critères d'évaluation clés |
Pompe hydraulique | Marque, débit, pression et bruit |
ensemble de vanne hydraulique | Précision du contrôle et vitesse de réponse |
Cylindre hydraulique | Performance d'étanchéité et précision d'usinage |
Tuyaux et raccords pétroliers | Pression nominale et fiabilité |
Réservoir d'huile | Capacité, filtration et dissipation de chaleur |
Servomoteur | Réponse en puissance et en contrôle |
Système de filtration | Précision de filtration et facilité d'entretien |
3) Commande synchrone à double cylindre
Les presses plieuses CNC nécessitent généralement un fonctionnement coordonné des vérins hydrauliques gauche et droit.
Lors de votre achat, vous devez comprendre :
- L'utilisation d'une détection de position de haute précision est-elle envisagée ?
- Que Y1/Y2 soient contrôlés indépendamment dans une boucle fermée
- Méthode de contrôle synchrone gauche et droite
- précision de répétabilité du curseur
- Performances de contrôle sous charge excentrée
Il est recommandé de tester effectivement les résultats de pliage sur les côtés gauche et droit ainsi qu'en position centrale lors de la réception en usine, plutôt que de se contenter de vérifier le fonctionnement à vide.
10. Comment choisir un dispositif suiveur de flexion ?
Si l'usine traite fréquemment des tôles de grande et de forte épaisseur, une suiveur de flexion Cet appareil mérite d'être pris en considération.
1) Fonctions principales d'un dispositif suiveur de flexion
- Support automatique pour les grandes tôles.
- Déplacez-vous de manière synchrone avec le mouvement de flexion du curseur.
- Réduire l'affaissement de la tôle.
- Réduire la charge de travail des opérateurs.
- Réduire les risques de déformation de la tôle et de rayures superficielles.
- Améliorer la stabilité en flexion des grandes pièces.
2) Quelles usines devraient en installer une ?
Secteurs d'application | Niveau de recommandation |
fabrication d'armoires électriques | Recommandé |
matériaux pour conteneurs et panneaux d'expédition | Fortement recommandé pour évaluation |
panneaux de climatisation | Recommandé |
Panneaux d'ascenseur | Recommandé |
Baies et armoires de serveurs de grande taille | Recommandé |
petites parenthèses générales | Normalement non nécessaire |
Lors du choix d'un dispositif de suivi, il est nécessaire de confirmer sa capacité de charge, sa surface d'appui, sa course, sa méthode de commande synchrone, sa capacité de commande indépendante gauche et droite et sa compatibilité avec le système CNC de la machine de pliage.
11. Est-il nécessaire d'acheter une machine de pliage robotisée ?
Si une usine effectue quotidiennement un grand nombre de tâches de pliage répétitives, une unité de pliage robotisée peut modifier considérablement l'organisation de la production.
1) Quels sont les composants typiques d'un système de pliage robotisé ?
- machine de pliage CNC
- robot industriel
- Système de chargement et de déchargement automatique
- table de positionnement de tôlerie
- mécanisme de basculement automatique
- dispositif de serrage de pièce
- Clôture de sécurité et système de protection
- système de contrôle de robot
- Système automatisé de gestion de la production
2) Avantages du pliage robotisé
Éléments de comparaison | pliage manuel | flexion robotique |
Exigences de main-d'œuvre | difficulté supérieure | Réduit les opérations manuelles répétitives |
Production continue | Affecté par le personnel et les horaires de travail | Plus adapté à une utilisation à long terme |
Positionnement répétitif | Affecté par l'opérateur | Positionnement répétitif automatisé |
production de masse | Reposant sur l'organisation manuelle | Plus adapté à la production par lots stables |
Passage | Réglage manuel | Nécessite une reconfiguration du programme et des dispositifs |
Investissement initial | difficulté relativement plus faible | Coût relativement élevé |
3) Quand est-il judicieux d'investir ?
Les situations suivantes justifient une analyse du retour sur investissement :
Volume de pliage journalier important ; spécifications produit relativement stables ; coûts de main-d’œuvre élevés ; nécessité d’une production continue en plusieurs équipes ; manutention et retournement des produits difficiles ; besoin d’améliorer le temps de cycle et la régularité de la production.
Si le nombre de pièces à usiner par jour est faible, avec de nombreuses variétés et des changements fréquents de type, une machine de pliage CNC multiaxes conventionnelle peut s'avérer plus économique.
12. Quels indicateurs doivent être pris en compte pour la précision d'une machine à plier ?
Lors de l'achat d'une presse plieuse, ne vous contentez pas de regarder les valeurs de précision annoncées par le fabricant ; vous devez faire la distinction entre la précision de la machine elle-même et la précision d'usinage finale de la pièce.
Indicateurs de précision | Éléments d'inspection |
répétabilité du curseur | La question de savoir si elle peut revenir à la même position après plusieurs courses |
Parallélisme du curseur | La coordination des côtés gauche et droit |
précision de positionnement de la butée arrière | La précision du positionnement dimensionnel |
répétabilité de la butée arrière | La stabilité du positionnement après plusieurs passages |
rectitude de la table | Qu’il y ait une déformation évidente |
Cohérence de l'angle de flexion | La cohérence des angles à différentes positions |
précision dimensionnelle de la pièce | Le traitement réel répond-il aux exigences du dessin ? |
Recommandations d'acceptation des achats
Il est recommandé de sélectionner au moins trois pièces représentatives pour un essai de pliage :
- Pièces de petite taille : vérifier la charge locale et le positionnement.
- Pièces de grande taille : vérifier la compensation de la déflexion et la constance des angles.
- Pièces complexes : vérifier la programmation multiprocessus, le blocage des matériaux et les interférences de matrice.
- Le matériau d'essai doit être une tôle de même qualité, épaisseur et origine que le matériau de production réel, et les résultats de mesure avant et après traitement doivent être enregistrés.
13. Comment choisir un système de sécurité pour une machine à cintrer ?
La protection de sécurité n'est pas une option, mais une exigence technique importante pour l'acquisition d'équipements.
Configurations de sécurité à vérifier :
Configuration de sécurité | Les fonctions |
Système de protection laser | Surveiller l'accès du personnel aux zones dangereuses |
Dispositif de protection photoélectrique | Assurer une protection du personnel appropriée |
Bouton d'arrêt d'urgence | Arrêter l'équipement en cas d'urgence |
Dispositif de commande à deux mains | Assurer la protection opérationnelle dans les modes applicables |
Porte de sécurité et verrouillage | Empêcher le personnel de pénétrer dans les zones dangereuses |
Circuit de sécurité électrique | Surveiller les fonctions liées à la sécurité |
Protection contre les surcharges | Éviter de dépasser les charges admissibles |
Couvercle de protection mécanique | Isoler les pièces mobiles dangereuses |
Pour les systèmes de protection laser courants, envisagez des gammes de produits comme MSD et DSP, mais vérifiez le modèle spécifique, les fonctions de protection et les conditions applicables.
Rappel important :
Lors de l'achat d'équipements destinés à l'exportation, vérifiez que la conception de sécurité, l'évaluation des risques et les documents de certification sont conformes aux réglementations et normes applicables des pays où l'équipement sera installé et utilisé. Ne présumez pas que la machine répond à toutes les exigences de sécurité locales sur la seule base d'un marquage CE ou d'un dispositif de protection laser spécifique.
14. Comment choisir un fabricant et une marque de machine à cintrer ?
Les capacités techniques du fabricant, la qualité de sa fabrication, son service après-vente et son approvisionnement à long terme en pièces détachées auront tous une incidence sur les coûts d'exploitation futurs de l'équipement.
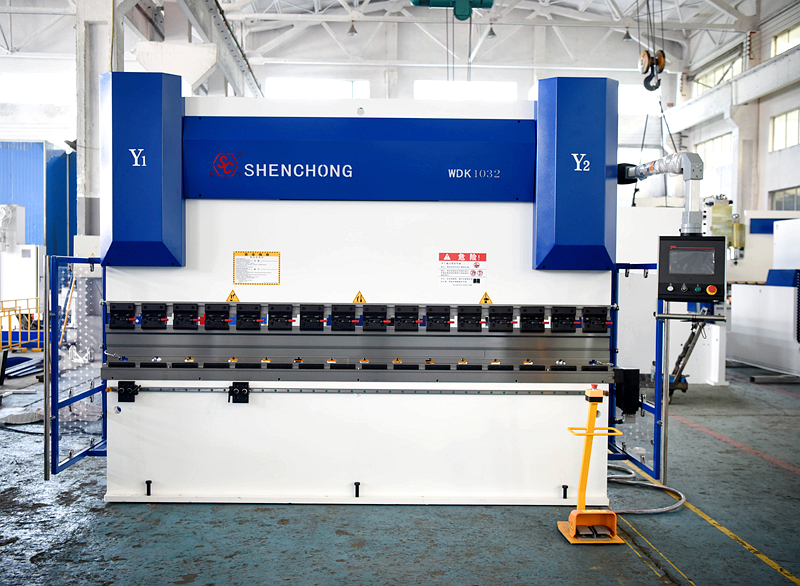
1) Marques de machines à cintrer de renommée internationale
- Amada : une marque japonaise d'équipements pour le travail de la tôle, couvrant le pliage, le cisaillement et le traitement laser.
- TRUMPF : Marque allemande d'équipements industriels, proposant des machines de pliage CNC et autres équipements de traitement de la tôle.
- LVD : une marque belge d'équipements pour le travail de la tôle, proposant des solutions de pliage et d'automatisation.
- Bystronic : une marque suisse d'équipements de traitement de la tôle, spécialisée dans les solutions de pliage et d'automatisation.
2) Marques chinoises de presses plieuses
Les fabricants chinois possèdent également une gamme de produits riche et de vastes applications sur le marché.
- Shenchong : Ils se concentrent sur leurs machines de pliage des séries WSK, WEK et WDK, ainsi que sur leurs centres de pliage et leurs unités de pliage robotisées.
- Yawei : Fabricant chinois d’équipements de traitement de la tôle, proposant des produits pour le pliage, le cisaillage et le traitement laser.
- JFY : Fournit des équipements de traitement de tôlerie CNC et des solutions connexes.
3) Sur quoi faut-il se concentrer lors du choix d'un fabricant ?
Il est recommandé de prendre en compte les dimensions suivantes :
Éléments d'inspection | Rapport recommandé |
capacités de traitement des équipements et solutions techniques | 20% |
Structure mécanique et qualité de fabrication | 15% |
Précision et stabilité d'usinage | 15% |
Système et configuration CNC | 10% |
Service après-vente et fourniture de pièces détachées | 15% |
Prix et coût total du cycle de vie | 10% |
Réputation de la marque et cas clients | 10% |
Livraison, installation et formation | 5% |
Total | 100% |
Il s'agit d'une suggestion de notation interne pour les achats, et non d'une norme de classement à l'échelle de l'industrie.
Le principe le plus important : ne vous contentez pas de comparer les marques ; comparez les configurations réelles et les résultats de traitement dans les mêmes conditions de travail.
15. 12 erreurs courantes lors de l'achat de machines à cintrer
Cette section mérite une attention particulière de la part du personnel des achats.
Numéro de série | Erreurs courantes en matière d'approvisionnement | Procédure correcte |
1 | Le choix du tonnage est uniquement basé sur l'épaisseur maximale de la tôle. | Considérez simultanément le matériau, la longueur et la rainure en V |
2 | Si l'on considère uniquement le tonnage total de l'équipement | Vérifiez la longueur unitaire et la charge locale |
3 | En ne considérant que la longueur de flexion | Vérifiez l'espacement des colonnes et l'espacement effectif. |
4 | Partant du principe que plus d'axes sont toujours mieux | Sélectionner les arbres en fonction de la complexité de la pièce. |
5 | Se concentrer uniquement sur la marque du système CNC | Vérifiez les fonctions et autorisations spécifiques |
6 | En négligeant la compensation de la déviation | Déterminer la configuration en fonction de la longueur et de la précision |
7 | Ignorer la qualité des moisissures | Vérifier le matériau du moule et sa capacité de charge |
8 | Sans tenir compte du retour élastique de la plaque | Évaluer les fonctions de base de données et de rémunération des matériaux |
9 | En négligeant le poids de la pièce, | Configurer les dispositifs de suivi si nécessaire |
10 | Se concentrer uniquement sur le prix de l'équipement | Calculer les coûts d'exploitation à long terme |
11 | Négliger les précautions de sécurité | Vérifier les normes applicables et les dispositifs de sécurité |
12 | Ne pas procéder à un essai de flexion réel | Effectuer des essais de réception sur les pièces réelles. |
16. Résumé : Comment acheter une machine à cintrer adaptée ?
Le plus important lors de l'achat d'une presse plieuse n'est pas d'acheter la machine ayant le plus grand tonnage, ni de choisir celle avec le plus de configurations, mais de s'assurer que la capacité de la machine corresponde précisément aux besoins réels de production.
Il est recommandé de garder à l'esprit les huit principes fondamentaux suivants :
- Tout d'abord, considérez la pièce à usiner, puis sélectionnez le tonnage : en fonction des conditions de traitement réelles maximales.
- Tout d'abord, tenez compte de la longueur du traitement, puis sélectionnez le modèle de machine : assurez-vous que la pièce peut être traitée en toute sécurité et complètement.
- Sélectionnez le nombre d'axes en fonction de la complexité du produit : ne recherchez pas aveuglément des configurations élevées.
- Choisissez le système CNC en fonction de son efficacité de production : concentrez-vous sur les fonctions de programmation et d’automatisation proprement dites.
- Importance de la compensation de la déformation : garantir des angles de pliage constants pour les pièces longues.
- Importance accordée aux moules et à la sécurité : veillez à ce que la capacité de la machine soit adaptée aux moules et aux dispositifs de sécurité.
- Évaluez les points forts du fabricant : concentrez-vous sur la technologie, la livraison, le service après-vente et les pièces détachées.
- Privilégiez le retour sur investissement à long terme : ne vous contentez pas de comparer les prix d’achat.
Le processus de décision final pour l'achat d'une machine à cintrer
Il est recommandé de procéder à l'achat dans l'ordre suivant afin de réduire les erreurs de sélection et les investissements inutiles.
Processus en sept étapes pour l'achat d'une machine à cintrer :
- Analyse du produit
Collecter les plans de la pièce, le matériau, l'épaisseur, la longueur de pliage et la quantité produite.
- Calcul du tonnage
Calculer la force de flexion, la charge sur la matrice et la marge de l'équipement en fonction des conditions de fonctionnement maximales.
- Sélection du modèle de machine
Choisissez une structure servo hydraulique, hybride électro-hydraulique ou entièrement électrique.
- Détermination de la configuration
Déterminer la longueur de travail, le système CNC, le nombre d'axes, la compensation, la matrice et le système de sécurité.
- Sélection du fabricant
Comparez les solutions techniques, les devis et les capacités après-vente d'au moins trois fabricants.
- Essai et tests d'acceptation
Effectuer des essais de pliage et de précision à l'aide de matériaux réels et de pièces représentatives.
- Installation et lancement de la production
Finaliser le plan d'installation, de formation, de vérification des processus et de maintenance des équipements.
Recommandation d'achat finale :
Pour la plupart des entreprises de transformation de tôles, une presse plieuse CNC 4+1 ou 6+1 axes, à entraînement hybride électrohydraulique, d'une force de 100 à 200 tonnes et d'une longueur de travail de 3 200 mm, constitue une configuration pertinente. Cependant, pour les entreprises produisant des tôles épaisses, des tôles de grande taille et des procédés de production automatisés, les solutions d'équipement doivent être adaptées aux pièces à usiner, plutôt que d'utiliser des configurations standard.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese