Sommario
Il dispositivo di supporto per la piegatura di lamiere mediante pressa piegatrice CNC è un dispositivo ausiliario installato davanti alla macchina piegatrice per sostenere lamiere di grandi dimensioni o pesanti. Riduce l'abbassamento della lamiera, lo spostamento, i graffi superficiali e l'affaticamento dell'operatore regolando in modo sincrono l'angolo e la traiettoria di movimento della piattaforma di supporto durante il processo di piegatura.
Questo manuale illustra in modo sistematico la struttura dell'apparecchiatura, il principio di funzionamento, l'installazione e la messa in servizio, le procedure operative, le impostazioni dei parametri, le norme di sicurezza, la manutenzione e i guasti più comuni. Può essere utilizzato come documento di riferimento per la formazione relativa alla consegna dell'apparecchiatura, per l'utilizzo in loco e per la manutenzione ordinaria.
Ambito di applicazione del manuale utente per il monitoraggio della piegatura:
Presse piegatrici idrauliche CNC, servo presse piegatrici ibrideattrezzature di grandi dimensioni per la piegatura della lamiera e relativi sistemi di supporto per i materiali di lavorazione.
Nota importante:
I dispositivi di supporto per materiali di recupero, di diversi produttori, modelli e sistemi di controllo, variano per numero di assi servoassistiti, capacità di carico, metodo di installazione, controllo sincrono e logica di sicurezza.
Questo documento è un manuale operativo generale. L'utilizzo effettivo deve basarsi sulla targhetta identificativa dell'apparecchiatura, sulle istruzioni del produttore, sugli schemi elettrici e sui parametri di collaudo in loco.
1. Panoramica dell'attrezzatura di guida per piegatura della pressa piegatrice CNC
1) Che cos'è un dispositivo di supporto per la flessione?
Un dispositivo di supporto per la piegatura è un sistema di sostegno per lamiere utilizzato in combinazione con una piegatrice. Durante la piegatura, un lato della lamiera viene bloccato dalle matrici superiore e inferiore della piegatrice, mentre l'altro lato può flettersi o ruotare a causa del proprio peso. Il dispositivo di supporto per la piegatura della pressa piegatrice CNC sostiene la lamiera e ne segue la rotazione, contribuendo a mantenere una posizione di movimento stabile.
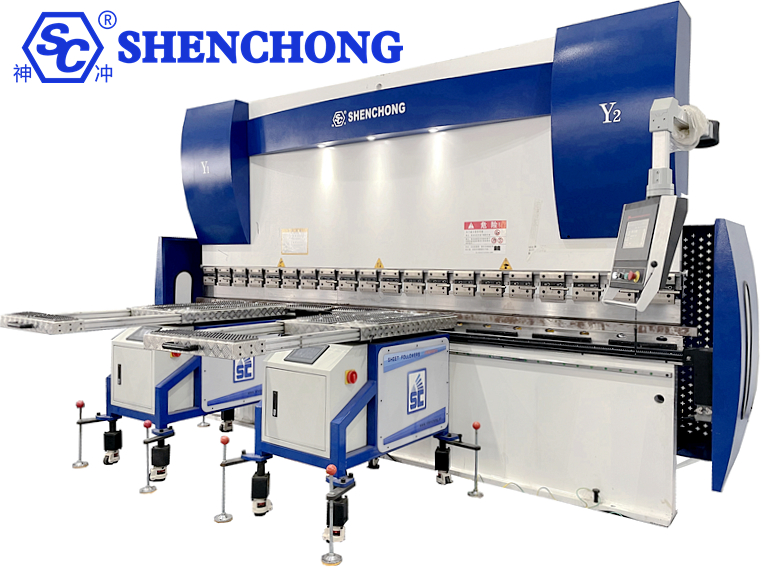
- Stato iniziale del supporto materiale
La lamiera viene posizionata sulla piattaforma di supporto del materiale e il dispositivo di supporto del materiale è in posizione di standby o iniziale. L'operatore completa il posizionamento, la regolazione della riga e la verifica del pezzo.
- Stato di flessione successivo
Man mano che il cursore scende e la lamiera si piega gradualmente, la piattaforma di supporto del materiale regola la sua angolazione in base alla traiettoria impostata o alle istruzioni del sistema di controllo, sostenendo continuamente la lamiera.
- Stato di ritorno e scarico
Una volta completata la piegatura, il dispositivo di supporto del materiale ritorna in una posizione di sicurezza o passa alla posizione della fase successiva in base al programma, facilitando la rimozione del materiale, il ribaltamento o la piegatura continua.
2) Applicazioni principali
- Supporto per lamiera
Durante la piegatura della lamiera, il braccio di supporto segue il movimento della lamiera stessa, fornendo sostegno e riducendo il rischio di flessione in lamiere sottili lunghe, larghe e di grandi dimensioni.
- Stabilità alla flessione migliorata
Riduce le oscillazioni, gli spostamenti di posizione e le deformazioni localizzate causate dal peso stesso della lamiera, contribuendo a mantenere la coerenza nelle dimensioni e negli angoli di piegatura.
- Riduzione dell'intensità di lavoro
Per pannelli di condizionamento di grandi dimensioni, pannelli per ascensori, alloggiamenti per armadi e lastre lunghe, il braccio di supporto riduce lo sforzo per gli operatori che devono sollevare continuamente le lastre.
- Supporta la piegatura semiautomatica
Può funzionare in combinazione con i sistemi di controllo delle piegatrici CNC, partecipando al controllo del programma in configurazioni idonee per contribuire a ottenere un processo di piegatura più stabile e ripetibile.
3) Settori applicativi
- Apparecchiature di condizionamento e refrigerazione: grandi involucri, condotti, pannelli esterni degli scambiatori di calore.
- Produzione di ascensori: pannelli per cabine, pannelli per porte, pannelli decorativi.
- Sistemi elettrici e armadi: quadri di distribuzione, armadi di controllo, armadi server.
- Macchinari per l'edilizia: coperture protettive, componenti strutturali. Lavorazione dell'acciaio inossidabile: grandi pannelli decorativi, involucri per attrezzature.
- Apparecchiature di ventilazione e protezione ambientale: condotti dell'aria, alloggiamenti per apparecchiature di aspirazione delle polveri.
- Nuove apparecchiature energetiche: alloggiamenti per batterie, componenti in lamiera per armadi di accumulo di energia.
2. Struttura dell'apparecchiatura e componenti principali
Elenco dei componenti principali:
Componenti | Funzioni principali | Focus su operazioni e manutenzione |
Telaio di trasporto | Sostenere l'intero meccanismo e trasferire i carichi | Ispezionare i bulloni di fissaggio, le saldature e le deformazioni strutturali. |
Piattaforma di supporto materiale | Sostieni l'estremità libera della lamiera | Verificare l'usura della superficie, la pulizia e la planarità. |
Braccio di supporto di follow-up | Sostenere e promuovere la rotazione della piattaforma | Verificare gli spazi liberi, i perni di collegamento e le interferenze di movimento. |
Servomotore e driver | Controllo di posizione, velocità e traiettoria di movimento | Controllare allarmi, sovraccarichi e collegamenti elettrici. |
Meccanismo di trasmissione | Trasmettere la forza motrice alla piattaforma di supporto | Ispezionare ingranaggi, viti senza fine, riduttori o bielle. |
Elemento di feedback di posizione | Fornire un feedback sulla posizione o sull'angolo | Ispezionare encoder, sensori e segnali di feedback. |
Sistema di controllo | Coordinare le azioni della piegatrice e del supporto del materiale. | Verificare i parametri, i programmi e lo stato della comunicazione. |
Dispositivo di sicurezza | Fornire arresto di emergenza, finecorsa e dispositivi di sicurezza necessari. | Eseguire i test funzionali come specificato dal produttore. |
Non tutti i dispositivi possono includere tutti i componenti sopra elencati. Alcuni modelli utilizzano controllori indipendenti, mentre altri sono collegati direttamente al sistema CNC della piegatrice; il metodo di azionamento può essere servoassistito o idraulico.
3. Principio di funzionamento e controllo della sincronizzazione
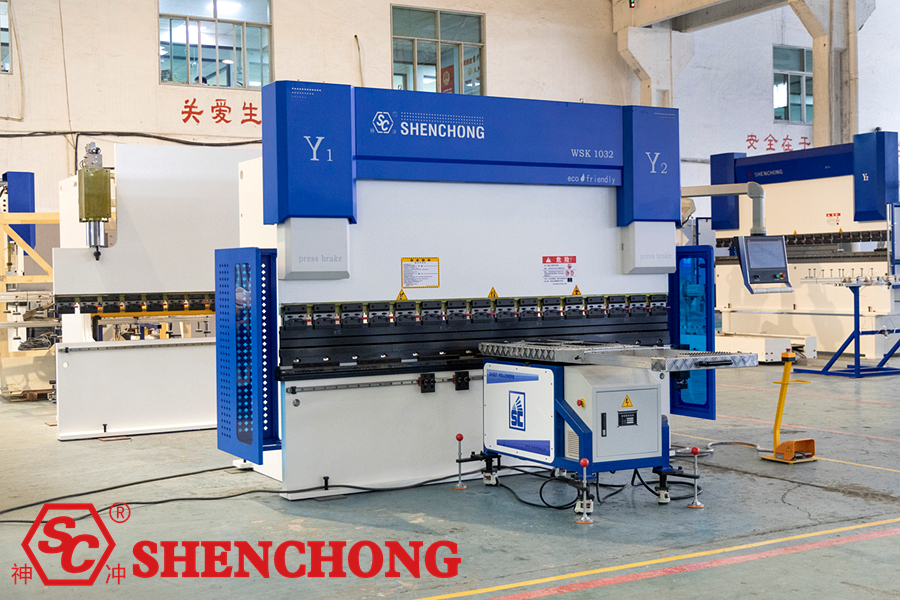
1) Principio di funzionamento di base
Il compito principale del sistema di supporto per la piegatura della pressa piegatrice CNC è quello di regolare la posizione o l'angolo della piattaforma di supporto del materiale in base al movimento del cursore della piegatrice e alla rotazione della lamiera, garantendo un supporto continuo e stabile alla lamiera durante la piegatura.
Fluire:
Segnale di posizione/movimento del cursore della piegatrice
↓
Il controllore calcola la traiettoria di follow-up e la posizione di destinazione.
↓
Il servoazionamento controlla il motore e il meccanismo di trasmissione meccanica.
↓
La piattaforma di supporto del materiale segue il movimento della lamiera e fornisce supporto
↓
Riscontro di posizione e conseguente correzione del movimento (ad esempio, configurazione del feedback a circuito chiuso)
Questo è un tipico diagramma di architettura di controllo. La sorgente del segnale, il metodo di feedback e la sequenza di controllo effettivi devono essere basati sugli schemi elettrici specifici dell'apparecchiatura.
Prendendo come esempio un comune dispositivo di inseguimento servoassistito, il suo processo di funzionamento comprende:
- Acquisizione del segnale: ottenimento della posizione del cursore, dello stato del movimento o del feedback da sensori dedicati.
- Calcolo della traiettoria: il controller calcola la posizione target in base al movimento del cursore, ai parametri impostati e alla curva di inseguimento.
- Esecuzione del movimento: il sistema servoassistito aziona il braccio o la piattaforma di supporto del materiale per consentirne il movimento.
- Inseguimento sincrono: la piattaforma si regola in base all'angolo di piegatura della lamiera.
- Ritorno automatico: Dopo la flessione, il sistema ritorna alla posizione impostata in base al programma.
2) Principali modalità di movimento del dispositivo di follow-up
A. Follow-up rotativo
La piattaforma di supporto del materiale ruota attorno a un fulcro, seguendo l'angolo di piegatura della lamiera. Viene comunemente utilizzata in condizioni di piegatura che richiedono il supporto dell'estremità libera della lamiera.
B. Regolazione del sollevamento
Utilizzato per adattarsi a diverse altezze dello stampo, del pezzo in lavorazione o alla posizione di installazione delle apparecchiature. Il sollevamento può essere regolato manualmente o azionato da un motore o altro meccanismo di azionamento.
C. Movimento ausiliario
La superficie di supporto del materiale utilizza cuscinetti a sfera, rulli o altre strutture a basso attrito per facilitare il posizionamento, lo spostamento e il ribaltamento della lamiera. Non tutte le piattaforme di supporto del materiale sono dotate di queste strutture.
3) Quali parametri influenzano l'effetto del pressore di piegatura nella pressa piegatrice CNC?
Fattori influenti | Potenziali problemi | Regolare la direzione |
Posizione di partenza successiva | Perdita di supporto o interferenza quando la lamiera si piega | Calibrare in base alla posizione del pezzo e dello stampo |
Velocità di follow-up | La piattaforma non riesce a tenere il passo con la lamiera o si muove troppo velocemente | Regolare la curva di velocità secondo il manuale dell'apparecchiatura. |
Angolo di follow-up | Disallineamento tra piattaforma e postura della lamiera | Ricalibrare l'angolo o la traiettoria |
Feedback del sensore | A seguito del ritardo, errore di posizione | Verifica l'installazione del segnale e del sensore |
Peso del pezzo e centro di gravità | Supporto instabile, sovraccarico del disco | Ricalcola il carico e la posizione di supporto |
Apertura e altezza dello stampo | Posizione errata della piattaforma o collisione | Regolare la posizione meccanica e i parametri di processo. |
Principio chiave:
Non limitarti a impostare la velocità di inseguimento al massimo. Velocità, angolo, posizione di partenza e traiettoria di ritorno appropriati sono più importanti del semplice aumento della velocità.
4. Installazione e regolazione meccanica
Si raccomanda che l'installazione e la messa in servizio iniziale vengano eseguite dal produttore dell'apparecchiatura o da tecnici qualificati. Il luogo di installazione e lo spazio necessario variano a seconda della struttura dell'apparecchiatura. Le dimensioni di altri modelli non sono direttamente applicabili a questa macchina.
1) Preparazione pre-installazione
Prima dell'installazione, verificare i seguenti elementi:
- Verificare il modello del dispositivo di follow-up, il carico nominale e il modello della piegatrice.
- Ispezionare il telaio, la superficie di appoggio del materiale, il braccio di supporto e i componenti della trasmissione per verificare la presenza di danni.
- Verificare che la base di installazione o la base mobile dell'apparecchiatura soddisfi i requisiti.
- Verificare che la tensione di alimentazione, la messa a terra e le interfacce elettriche soddisfino i requisiti dell'apparecchiatura.
- Preparare disegni delle apparecchiature, schemi elettrici e istruzioni di installazione.
- Liberare l'area antistante la piegatrice, lasciando spazio sufficiente per il movimento del dispositivo di supporto del materiale.
- In base alla valutazione del rischio effettuata in loco, implementare misure di spegnimento, etichettatura e prevenzione dell'avvio accidentale.
2) Fasi di installazione meccanica
– Posizionamento del pressore di piegatura per pressa piegatrice CNC
Spostare il dispositivo di inseguimento nella posizione designata davanti alla piegatrice, assicurandosi che non vi siano interferenze tra la piattaforma di supporto del materiale, il braccio di supporto e l'area di lavoro della piegatrice.
– Regolazione dell'altezza
Regolare l'altezza del supporto del materiale in base alla superficie di lavoro della matrice inferiore della piegatrice, all'altezza della matrice e ai requisiti di supporto del pezzo. Se deve essere a filo, leggermente più basso o utilizzare altre impostazioni, è necessario attenersi alle specifiche del produttore.
– Regolazione della distanza anteriore-posteriore
Assicurarsi che la superficie di supporto del materiale sia in una posizione tale da poter sostenere efficacemente il pezzo in lavorazione, garantendo al contempo che la lamiera non urti contro la superficie di supporto del materiale o il meccanismo durante la rotazione.
– Verifica della posizione da sinistra a destra
Verificare che il dispositivo di supporto del materiale corrisponda al baricentro del pezzo, alla lunghezza di piegatura e al campo di appoggio. In caso di utilizzo di più dispositivi di supporto, verificare anche che non vi siano interferenze tra di essi.
– Proteggi e ricontrolla
Serrare i collegamenti meccanici, i freni delle ruote o i fissaggi dei piedini come specificato e verificare il livello e lo spazio libero.
3) Collegamenti elettrici e controlli del segnale
Il cablaggio elettrico deve essere eseguito da personale elettricista qualificato, attenendosi ai disegni delle apparecchiature. Non valutare il metodo di cablaggio basandosi esclusivamente sul colore dei cavi o sull'aspetto delle interfacce.
I principali elementi da ispezionare includono:
Articoli di ispezione | Requisiti di accettazione |
Alimentazione principale | Tensione, frequenza e configurazione di protezione soddisfano i requisiti di targa. |
Messa a terra di protezione | Il collegamento di messa a terra è affidabile. |
Azionamento servo | Il modello corrisponde, nessun allarme anomalo. |
Sensore di posizione | L'installazione è sicura, le variazioni di segnale sono corrette. |
Comunicazione di controllo | I segnali della piegatrice e del dispositivo servoassistito sono conformi alle definizioni di interfaccia. |
Finecorsa e arresti di emergenza | L'ispezione e i test funzionali vengono completati secondo la logica di progettazione. |
Disposizione dei cavi | Nessun attrito, compressione o impigliamento con le parti in movimento. |
Nota speciale:
Se si utilizza una bilancia magnetica esterna, un PLC indipendente o un sensore di spostamento del cursore dedicato, durante l'installazione attenersi scrupolosamente allo schema elettrico del modello corrispondente. Non collegare i segnali in modo arbitrario, non modificare il circuito di sicurezza della piegatrice né bypassare le funzioni di protezione.
5. Avvio, debug e prima esecuzione
1) Lista di controllo pre-avvio
Prima di iniziare ogni turno, l'operatore deve effettuare i seguenti controlli:
Struttura meccanica:
- La piattaforma di supporto del materiale, il braccio di supporto e il telaio non presentano deformazioni o crepe evidenti.
- I bulloni di collegamento, i dispositivi frenanti e i meccanismi di fissaggio sono affidabili.
- Il percorso di movimento è libero da attrezzi, scarti o altri ostacoli.
Impianto elettrico:
- L'alimentazione elettrica, la messa a terra e il pannello di controllo sono in condizioni normali.
- I sensori e i driver non presentano allarmi anomali.
- I dispositivi di arresto e finecorsa di emergenza sono in condizioni normali.
Pezzo in lavorazione e stampo:
- Le dimensioni, il peso e il baricentro del pezzo in lavorazione sono compatibili con le capacità dell'attrezzatura.
- Lo stampo è installato correttamente e la piattaforma di supporto del materiale segue la traiettoria di movimento del pezzo.
- La lamiera non presenta anomalie che possano causare slittamenti o instabilità.
2) Procedura di avvio iniziale
Avvio dell'apparecchiatura:
Dopo aver verificato che l'area di lavoro sia libera, avviare la piegatrice e il dispositivo di azionamento in sequenza, secondo le istruzioni del produttore.
Verifica dell'interfaccia di controllo:
Verificare che il display funzioni correttamente, che lo stato della comunicazione sia corretto e che non siano presenti allarmi relativi a driver o sensori non elaborati.
Rendimento zero:
Riportare gli assi pertinenti nella posizione di riferimento come indicato nel manuale di istruzioni. Se l'apparecchiatura richiede che il carrello della piegatrice ritorni prima a zero, attenersi scrupolosamente alla sequenza di avvio.
Selezione della modalità manuale:
Utilizzare la modalità di corsa o la modalità manuale per verificare la direzione di movimento, i finecorsa e il ritorno del dispositivo di inseguimento. La modalità manuale non elimina il rischio di malfunzionamento delle funzioni di sicurezza.
Test a vuoto:
Senza alcun pezzo in lavorazione, verificare ogni direzione di movimento e l'ampiezza di movimento alla velocità di sicurezza specificata dall'attrezzatura.
Flessione del provino:
Utilizzando un pezzo di prova validato e condizioni di processo a basso rischio, verificare che l'azione di supporto del materiale corrisponda al movimento della lamiera.
Produzione dopo la conferma:
Verificare la qualità della piegatura, la stabilità del supporto del materiale, il gioco di movimento e la funzionalità dei dispositivi di sicurezza, e registrare i risultati del debug.
3) Come impostare i parametri chiave?
Parametri | Principi di configurazione | Errori comuni |
Posizione originale | Calibrare secondo il programma del punto di riferimento dell'apparecchiatura | Disallineamento dell'origine che causa un ictus anomalo |
Posizione di partenza | Garantire il corretto posizionamento del pezzo e la stabilità del supporto iniziale. | Supporto materiale insufficiente prima della piegatura della lamiera |
Velocità di follow-up | Adattare la velocità di piegatura alle caratteristiche del pezzo | Disallineamento causato da una velocità eccessivamente lenta o veloce |
Angolo di follow-up | Impostato in base alla forma del pezzo e alla logica di controllo. | Scorrimento relativo tra la superficie di supporto del materiale e la lamiera |
Posizione di ritorno | Assicurarsi di avere spazio sufficiente per lo scarico, il ribaltamento e la fase successiva. | Impatto sul pezzo in lavorazione o sullo stampo durante la corsa di ritorno |
Posizione limite | Calibrare in base alla corsa effettiva consentita del meccanismo | Movimento che supera i limiti o attivazione prematura dei finecorsa |
Impostazione del carico | Non superare i valori nominali e le condizioni operative specificate. | Allarme di sovraccarico, deformazione o attuatore |
I nomi dei parametri e la logica di impostazione dei diversi controllori non sono uniformi. Durante la fase iniziale di debug, è necessario registrare i valori originali uno per uno e salvare i parametri prima di modificarli. I parametri relativi alla sicurezza non devono essere modificati arbitrariamente, né gli allarmi devono essere disabilitati.
6. Procedura standard per l'operazione di piegatura successiva
La seguente procedura si applica alle comuni condizioni di piegatura semiautomatica con alimentazione manuale e supporto ausiliario successivo.
Fase 1: Confermare il processo e il pezzo in lavorazione
Verificare il materiale, lo spessore, la lunghezza, il peso, la direzione di piegatura, l'apertura dello stampo e la sequenza di lavorazione della lamiera.
Verificare che la capacità portante del dispositivo di supporto sia sufficiente a soddisfare le effettive condizioni di appoggio.
Passaggio 2: Regolare la posizione del supporto del materiale
Regolare l'altezza del supporto del materiale, la posizione antero-posteriore e laterale in base alle dimensioni del pezzo. Verificare che il pezzo sia posizionato stabilmente e che non si inclini a causa del proprio peso o di un carico eccentrico.
Passaggio 3: Selezionare la modalità operativa
Selezionare la modalità manuale, di prova o di controllo automatico in base al manuale dell'apparecchiatura e verificare che il programma di piegatura, i parametri di controllo e lo stato di sicurezza siano corretti.
Passaggio 4: Eseguire la piegatura
Iniziare la piegatura secondo il metodo di controllo operativo prescritto. Verificare che la piattaforma di supporto del materiale segua agevolmente la lamiera. Non inserire mai le mani nelle zone pericolose della matrice superiore, della matrice inferiore, del braccio di supporto o di altri meccanismi mobili.
Fase 5: Completare la corsa di ritorno e scaricare il materiale
Verificare che il cursore e il dispositivo di trasporto del materiale siano in una posizione di scarico sicura prima di procedere con la rimozione del materiale, il ribaltamento o il passaggio alla fase successiva, in base ai requisiti di processo.
Sei requisiti fondamentali durante il funzionamento:
- Non superare il carico nominale dell'apparecchiatura o l'intervallo di carico decentrato consentito.
- Non usare le mani per premere sul braccio mobile di trasporto del materiale o sul meccanismo di trasmissione.
- Non sostare in aree pericolose dove grandi lamiere potrebbero oscillare, rimbalzare o cadere.
- Non effettuare interventi manuali non autorizzati in modalità automatica.
- Se riscontri che il materiale non è sincronizzato, è inceppato, si scontra o emette rumori anomali, arresta la macchina in sicurezza seguendo la procedura di emergenza in loco.
- Non proseguire la produzione ripristinando ripetutamente il sistema, forzando l'uscita o bypassando i dispositivi di sicurezza finché il guasto non viene risolto.
7. Tecniche di utilizzo per diversi pezzi
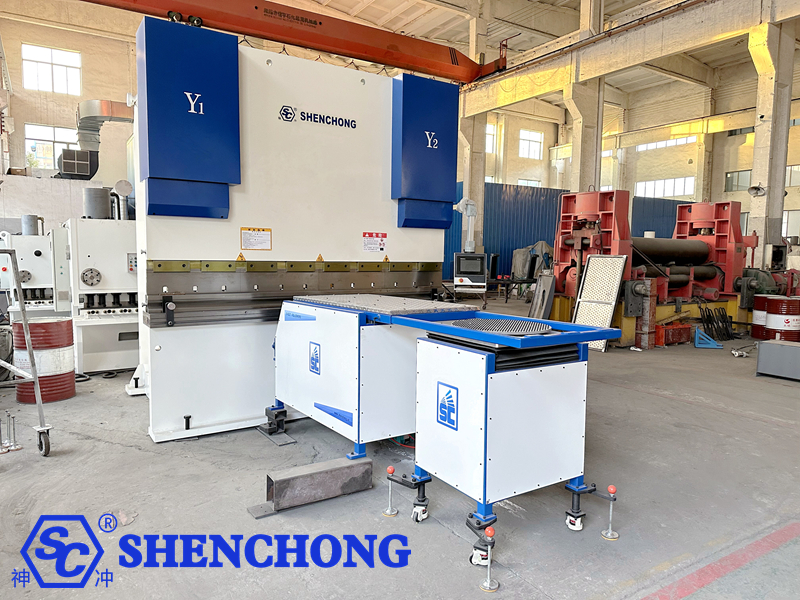
1) Piegare piastre lunghe e sottili
Concentrarsi sull'impedire che il peso stesso della lamiera provochi cedimenti, deviazioni della linea di piegatura o graffi inutili sulla superficie. 1) Le posizioni di supporto e le traiettorie di inseguimento devono essere impostate in modo appropriato.
2) Piegatura di grandi lastre pesanti
Dare priorità al calcolo del peso della piastra, del baricentro, della forza di reazione del supporto e del carico eccentrico. Il dispositivo di supporto del materiale potrebbe non essere in grado di sopportare l'intero peso del pezzo; se necessario, è opportuno adottare ulteriori sistemi di sollevamento o supporto, approvati dal team di ingegneri.
3) Corpi scatolati e piegature multiple
Concentrati sul controllo che i bordi piegati, i bordi laterali flangiati e le sporgenze non interferiscano con la piattaforma di supporto del materiale, i bracci di supporto e il telaio. Se necessario, regola la sequenza di piegatura.
4) Lastre e pannelli decorativi in alluminio
È preferibile utilizzare superfici di supporto pulite, cuscinetti a sfera o materiali protettivi adatti alla superficie del pezzo in lavorazione, e verificare la presenza di trucioli di metallo, spigoli vivi e corpi estranei per ridurre il rischio di graffi.
8. Guasti comuni e metodi di risoluzione dei problemi
Sintomi di guasto | Possibili cause | Indicazioni per la risoluzione dei problemi |
Il dispositivo di follow-up non si avvia | Malfunzionamento dell'alimentazione, il pulsante di arresto di emergenza non si ripristina, le condizioni di avviamento non sono soddisfatte | Verificare l'alimentazione elettrica, gli allarmi e lo stato di sicurezza. |
La piattaforma Material non segue | Nessun segnale dal sensore, errore di comunicazione, modalità di controllo errata | Verificare i segnali di feedback, lo stato della comunicazione e la modalità. |
La direzione del follow-up è invertita | Errore di configurazione della direzione o parametri anomali | Dopo lo spegnimento, verificare la configurazione direzionale secondo le procedure del produttore. |
Ritardo significativo nel movimento | Malfunzionamento del feedback, mancata corrispondenza dei parametri della traiettoria, resistenza meccanica eccessiva | Verificare i segnali, i parametri e lo stato del movimento meccanico. |
Vibrazioni o rumori anomali della piattaforma | Collegamento allentato, usura della trasmissione, inceppamento del meccanismo | Dopo lo spegnimento e l'interruzione di corrente, verificare la struttura meccanica |
Allarme sovraccarico servo | Sovraccarico, interferenze meccaniche, resistenza di trasmissione anomala | Eliminare le interferenze e verificare il carico e lo stato dell'unità |
Posizione di origine errata | Offset del punto di riferimento, sensore allentato o modifiche dei parametri | Eseguire nuovamente la procedura di calibrazione prescritta. |
Graffi sulla superficie del pezzo | Oggetti estranei, bave o contatto improprio sulla superficie di supporto del materiale | Pulire la superficie di supporto del materiale e controllare l'area di contatto |
Angolo di flessione instabile | Supporto in lamiera non uniforme, differenze di materiale o deviazioni di processo | Verificare il supporto, lo stampo, lo spessore della piastra e la procedura di piegatura. |
Corsa di ritorno incompleta | Finecorsa anomali, ostacoli o parametri di programma errati | Interrompere il funzionamento automatico e controllare la corsa e il feedback |
Procedura standard di risoluzione dei problemi:
- Interrompere l'operazione in corso e riportare i movimenti pericolosi in una condizione di sicurezza, secondo le specifiche dell'apparecchiatura.
- Se i meccanismi interni o il cablaggio necessitano di ispezione, eseguire le procedure prescritte di isolamento energetico, blocco e etichettatura e verificare che l'energia residua sia stata rilasciata in sicurezza.
- Registrare i codici di allarme, la fase in cui si è verificato il guasto, le informazioni sul pezzo in lavorazione e qualsiasi fenomeno anomalo.
- Eseguire l'ispezione secondo l'elenco dei guasti; le riparazioni che esulano dalle competenze dell'operatore devono essere effettuate da personale qualificato.
- Dopo la risoluzione dei problemi, ricontrollare le funzioni di sicurezza ed eseguire il test a vuoto e la verifica del campione prescritti prima di riprendere la produzione.
9. Piano di manutenzione
I cicli di manutenzione devono essere determinati in base alla frequenza di utilizzo dell'apparecchiatura, all'ambiente di lavoro, alle condizioni di carico e alle specifiche del produttore. La tabella seguente fornisce un programma di manutenzione giornaliera suggerito e non rappresenta i cicli obbligatori per tutti i modelli.
Ciclo | Contenuti di manutenzione | Standard di ispezione |
Per turno | Pulire la superficie di supporto del materiale; ispezionare l'aspetto, gli allarmi e lo stato di movimento. | Nessun corpo estraneo, nessun rumore anomalo. |
Settimanale | Ispezionare i connettori, i freni delle ruote, i cavi e il fissaggio del sensore. | Nessun allentamento, usura o danno |
Mensile | Verificare la ripetibilità, limitare le azioni e le autorizzazioni. | Rispetta le deviazioni ammissibili specificate dall'apparecchiatura |
Secondo il programma del produttore | Ispezionare i componenti della trasmissione, i punti di lubrificazione, i cuscinetti e il riduttore. | Le condizioni di lubrificazione e usura soddisfano i requisiti |
Regolare manutenzione professionale | Ispezionare l'impianto elettrico, il sistema di azionamento, la messa a terra e le funzioni di sicurezza. | I risultati dei test soddisfano le specifiche dell'apparecchiatura. |
Dopo riparazioni anomale | Ricontrollare la posizione meccanica, il feedback, i blocchi e la traiettoria di follow-up | La produzione potrà riprendere solo dopo la verifica e l'approvazione. |
1) Lubrificazione e pulizia
Utilizzare il lubrificante specificato solo nei luoghi indicati dal produttore.
Non spruzzare detergenti indiscriminatamente su servomotori, encoder o componenti elettrici.
Rimuovere trucioli di metallo, macchie d'olio e oggetti estranei appuntiti dalla piattaforma di supporto del materiale.
Risolvete tempestivamente qualsiasi problema, come lubrificazione insufficiente, perdite d'olio, usura o aumento anomalo della temperatura.
2) Sensori e sistema di controllo
Verificare che i sensori di posizione e i relativi supporti non siano allentati.
Verificare la presenza di danni da urto o contaminazione sulla scala magnetica, sui connettori e sui cavi di segnale.
Parametri del controller di backup e configurazione delle apparecchiature.
Non aggiornare il software, non modificare i parametri dei driver né ripristinare le impostazioni di fabbrica in modo arbitrario.
3) Riavvio dopo un arresto prolungato
Dopo un lungo periodo di inattività, verificare la struttura meccanica, l'alimentazione elettrica, la lubrificazione, i sensori e le funzioni di sicurezza.
Al riavvio, completare prima la procedura di azzeramento e la prova a vuoto come specificato dal produttore, prima di eseguire la piegatura del pezzo di prova. Non riprendere direttamente la produzione a pieno carico.
10. Domande frequenti sui dispositivi di supporto materiale per il follow-up (FAQ)
D1: Un dispositivo di supporto del materiale per la piegatura può migliorare la precisione della piegatura?
Può migliorare la stabilità del processo in determinate condizioni. Contribuisce a migliorare la consistenza del pezzo in lavorazione supportando la lamiera, riducendo cedimenti e deviazioni di posizione. Tuttavia, la precisione finale è ancora influenzata dalle condizioni della piegatrice, dallo stampo, dalle differenze di materiale, dai parametri di compensazione e dalle procedure operative.
D2: Il dispositivo di supporto del materiale successivo è adatto a tutte le piegatrici?
No. È necessario verificare lo spazio disponibile per l'installazione della macchina, la capacità di carico del dispositivo di supporto del materiale, il raggio di movimento, l'interfaccia di controllo e i dispositivi di sicurezza. Alcune attrezzature richiedono staffe dedicate o modifiche specifiche del produttore.
D3: Il dispositivo di supporto per il materiale di follow-up può sostituire completamente il lavoro manuale?
Non necessariamente. Può ridurre il sollevamento manuale e il lavoro di supporto ausiliario, ma la gestione della sicurezza del carico, del posizionamento, del ribaltamento, del prelievo e dei pezzi complessi dipende ancora dalla configurazione dell'attrezzatura e dal livello di automazione.
D4: Cosa devo fare se il braccio di supporto del materiale vibra durante il funzionamento?
È necessario interrompere la lavorazione in questione e controllare la macchina per verificare la presenza di meccanismi allentati, interferenze di movimento, contaminazione delle guide, usura della trasmissione o anomalie di controllo. Non aumentare direttamente la velocità né modificare arbitrariamente il guadagno del servo per mascherare il problema.
D5: Come evitare di graffiare la superficie delle lamiere di acciaio inossidabile?
Mantenere pulita la superficie di supporto, rimuovere trucioli e bave metalliche, selezionare le opportune misure di protezione per la superficie del pezzo e verificare lo scorrimento e il contatto della lamiera durante il processo successivo.
D6: Con quale frequenza è necessaria la manutenzione?
È necessario attenersi al ciclo di manutenzione specificato dal produttore. La pulizia e l'ispezione visiva possono essere generalmente integrate nel lavoro di ogni turno, mentre i controlli del meccanismo di trasmissione, dei dispositivi di fissaggio e dello stato di posizione devono essere inclusi nella manutenzione periodica, con una programmazione adeguata all'intensità di utilizzo.
D7: Il dispositivo di supporto del materiale successivo può essere integrato nella postazione di lavoro robotizzata per la piegatura?
Alcuni modelli lo consentono, ma ciò richiede un'attenta valutazione del raggio di movimento del robot, della traiettoria del braccio di supporto del materiale, della posizione di presa del pezzo, della comunicazione di controllo e dei dispositivi di sicurezza, e deve essere sottoposto a una valutazione del rischio e a un'attività di debug a livello di sistema.
11. Riepilogo del manuale: principi fondamentali per un uso corretto
L'uso efficace del Pressa piegatrice CNC piegarsi seguireehm Il dispositivo può essere riassunto in sei compiti principali:
- Selezione corretta: la struttura dell'attrezzatura, la capacità di carico e il metodo di controllo sono compatibili con il pezzo in lavorazione e la piegatrice.
- Specifiche di installazione: la posizione di installazione, il collegamento meccanico, il punto zero e i finecorsa soddisfano tutti i requisiti del produttore.
- Corrispondenza del programma: sono stati verificati i parametri della lamiera, la sequenza di piegatura e la traiettoria di supporto del materiale.
- Funzionamento stabile: il braccio di supporto del materiale si muove in coordinazione con il materiale in fogli, senza spinte anomale, slittamenti o collisioni.
- Manutenzione tempestiva: vengono effettuate ispezioni periodiche sul meccanismo di movimento, sul sistema di controllo, sulla superficie di appoggio e sulle funzioni di sicurezza.
- La sicurezza prima di tutto: qualsiasi anomalia viene gestita secondo le normative e la produzione non prosegue senza la funzione di protezione schermante.
 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese