
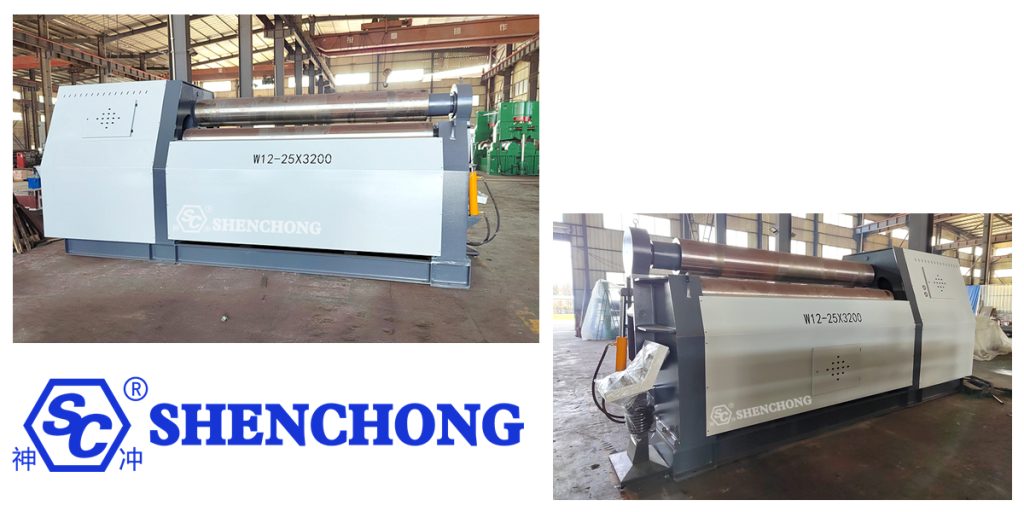
La curvatrice per lamiere a quattro rulli SC W12 25X3200 è un'attrezzatura idraulica ad alta rigidità progettata per la lavorazione di lamiere di medio e alto spessore. Viene utilizzata principalmente per curvare lamiere di acciaio al carbonio, acciaio inossidabile, acciaio basso legato e altri metalli, trasformandole in cilindri, archi, coni e altri pezzi curvi.
Le principali capacità di lavorazione di questa specifica sono tipicamente: spessore massimo della lamiera 25 mm, larghezza effettiva massima della lamiera 3200 mm e spessore di pre-piegatura di circa 20 mm. È adatta per settori quali recipienti a pressione, serbatoi di stoccaggio, caldaie, strutture in acciaio, energia eolica, petrolchimica, macchine edili, condotte e produzione di grandi attrezzature.
1. Parametri di base della calandra a quattro rulli W12 25X3200
Di seguito è riportato un parametro di configurazione rappresentativo per il W12 25X3200 macchina per la laminazione di lastre a quattro rulli:
Articolo | Parametri di riferimento |
Modello di apparecchiatura | Calandratrice idraulica a quattro rulli W12-25×3200 |
Forma strutturale | 25 millimetri |
Spessore massimo della bobina | 20 mm |
Spessore massimo di pre-piegatura | 3200mm |
Larghezza massima della bobina | Circa 3300 mm |
Lunghezza effettiva del rullo di lavoro | ≤245 MPa |
Resistenza allo snervamento della lamiera | Circa 430 mm |
Diametro del rullo superiore | Circa 390 mm |
Diametro del rullo inferiore | Circa 330 mm |
Diametro del rullo laterale | Circa 4,5 m/min |
Velocità della bobina | Circa 22 kW |
Alimentazione principale | Azionamento idraulico |
Tipo di unità | NC/CNC opzionale |
Metodo di controllo | Pre-piegatura a doppia estremità |
Metodo di pre-piegatura | Comunicabile |
Avvolgimento conico | Opzionale |
Supporto per pezzi di grande diametro | Acciaio al carbonio, acciaio inossidabile, acciaio basso legato, ecc. |
tipo di materiale | Calandratrice idraulica a quattro rulli W12-25X3200 |
I parametri sopra menzionati rappresentano una configurazione tipica e non sono identici per tutti i prodotti W12-25×3200. Ad esempio, modelli di altri produttori con le stesse specifiche potrebbero utilizzare un motore principale da 30 kW e diametri dei rulli di 430/390/340 mm.
Pertanto, 25X3200MM non rappresenta uno standard globalmente unificato, soprattutto per quanto riguarda il diametro minimo di laminazione, il diametro dei rulli, la potenza del motore, la pressione del sistema idraulico e il numero di alberi di comando, che devono essere confermati in combinazione con le specifiche tecniche del produttore.
2. Cos'è una calandra a quattro rulli W12?
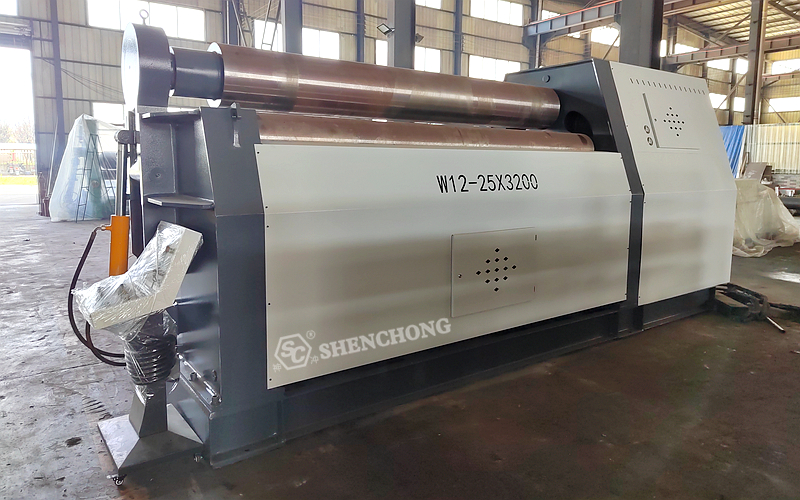
La W12 è una tipica macchina calandratrice a 4 rulli per lamiere.
Rispetto a un macchina per laminazione di lamiere a tre rulliAggiunge un rullo inferiore per il bloccaggio e il posizionamento, consentendo alla lamiera di assumere una posizione di bloccaggio più stabile tra i rulli superiore e inferiore. Allo stesso tempo, il raggio di curvatura della lamiera viene controllato dai rulli laterali sinistro e destro.
I quattro rulli di lavoro svolgono funzioni diverse:
1) Rotolo superiore
Il rullo superiore è solitamente il rullo di lavoro più importante dell'apparecchiatura e uno dei rulli di azionamento principali.
Funzioni principali:
- Premere la lamiera
- Fornire pressione di rotolamento
- Lavorare con il rullo inferiore per formare un meccanismo di bloccaggio
- Guidare la lamiera longitudinalmente
- Partecipare alla formazione dell'arco finale
Per le lamiere di medio spessore da 25 mm, la rigidità e la qualità della superficie del rullo superiore sono cruciali.
2) Rullo inferiore
Il rullo inferiore è principalmente responsabile di:
- Fissaggio della piastra d'acciaio
- Fornire una forza motrice di attrito stabile
- Lavorare con il rullo superiore per formare un'area di serraggio
- Assistenza nel posizionamento della lamiera
- Controllo della posizione della lamiera attraverso l'area di laminazione
Una delle caratteristiche principali di un laminatoio a quattro rulli è la sua capacità di bloccare in modo affidabile la lamiera d'acciaio utilizzando sia i rulli superiori che quelli inferiori.
3) Rullo sinistro
Il rullo sinistro viene utilizzato principalmente per:
- Pre-piegatura dell'estremità sinistra della lamiera
- Controllo del raggio di rotolamento
- Sostegno alla lamiera
- Regolazione della traiettoria di piegatura della lamiera
4) Rullo destro
Il rullo destro lavora in sinergia con il rullo sinistro per completare la pre-piegatura dell'altra estremità e la laminazione continua.
Pertanto, un laminatoio a quattro rulli può realizzare un processo tipico:
Serraggio → Pre-piegatura anteriore → Laminazione → Pre-piegatura posteriore → Arrotondamento
Questo è anche un motivo importante per cui i laminatoi a quattro rulli sono adatti alla produzione continua di lamiere di medio spessore.
3. Principio di funzionamento fondamentale della laminatrice per lamiere W12 25X3200
Il principio di funzionamento di base di una piegatrice per lamiere a 4 rulli può essere riassunto come segue:
I rulli superiore e inferiore bloccano la piastra d'acciaio e le variazioni di posizione dei rulli laterali creano un momento flettente. Man mano che i rulli di lavoro ruotano, la piastra subisce gradualmente una deformazione plastica, assumendo infine la forma desiderata: cilindro, cono o superficie curva.
In parole semplici:
- I rulli superiore e inferiore sono responsabili del “bloccaggio”
- I rulli laterali sono responsabili della “piegatura”
- Il sistema di azionamento è responsabile dell'“alimentazione”
- Il sistema di controllo è responsabile del “posizionamento”
Tutti e quattro lavorano insieme per completare il processo di piegatura della lamiera.
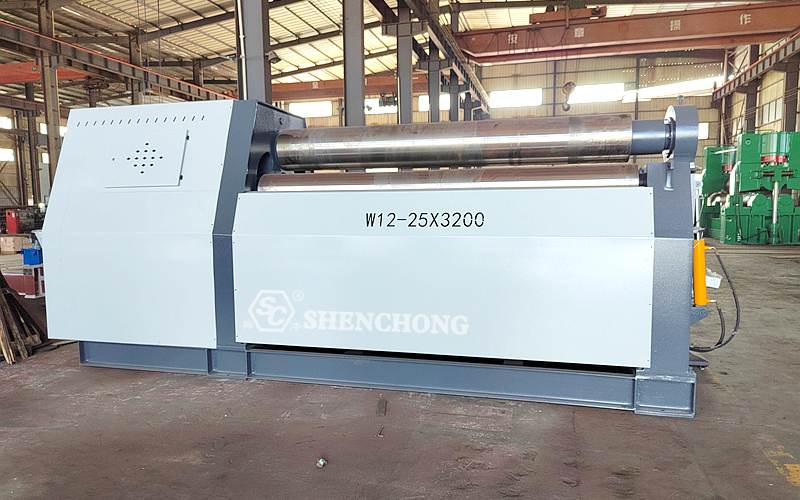
4. Processo di laminazione tipico per la piegatrice a rulli W12
Fase 1: Caricamento delle piastre d'acciaio
La lamiera d'acciaio, dopo essere stata cesoiata, tagliata al laser o sottoposta ad altri processi, viene posizionata nella zona di alimentazione della laminatrice.
Per le lamiere d'acciaio di grandi dimensioni (spessore 25 mm), si raccomandano le seguenti configurazioni:
- Piattaforma di alimentazione
- dispositivo di supporto front-end
- Attrezzatura di sollevamento
- Dispositivo di posizionamento della piastra
- Dispositivo di centraggio laterale
Le grandi lastre d'acciaio sono pesanti e la movimentazione manuale non solo è inefficiente, ma comporta anche rischi di collisione e per la sicurezza.
Fase 2: Centratura della piastra
Dopo che la piastra d'acciaio è entrata tra i rulli superiore e inferiore, è necessario centrarla lateralmente.
La precisione del centraggio influisce direttamente su:
- Parallelismo di entrambe le estremità del cilindro
- asse del cilindro
- angolo del cono
- Posizione di saldatura
- Precisione di assemblaggio successiva
Per le lamiere d'acciaio larghe 3200 mm, si raccomanda di stabilire un punto di centraggio preciso durante il processo produttivo.
Fase 3: Sollevamento e bloccaggio del rullo inferiore
Il rullo inferiore si muove verso l'alto, premendo la piastra d'acciaio tra i rulli superiore e inferiore.
A questo punto, è necessario assicurarsi che: la forza di serraggio sia sufficiente ma non eccessiva.
Un serraggio insufficiente può causare:
- Scorrimento del foglio
- Raggio di rotolamento istantaneo
- Graffi superficiali
- Disallineamento del foglio
Un serraggio eccessivo può aumentare il carico sul sistema di rulli e sul sistema idraulico.
5. Vantaggi tecnologici fondamentali
1) Completare tutti i processi in un unico serraggio
- Pre-piegatura automatica di entrambe le estremità
- Non è necessario modificare ripetutamente i bordi
- Efficienza di formatura aumentata da 30%+
Adatto alla produzione di massa
2) Capacità di laminazione ad alta precisione
- Precisione del controllo sincrono idraulico fino a ±2 mm
- Buona rotondità, bordi corti e dritti
Adatto per prodotti destinati a recipienti a pressione
3) Struttura robusta e resistente
- Telaio: acciaio Q235 saldato + lavorazione integrale
- Rullo: 42CrMo forgiato + temprato
- Durezza: HRC45-55 (superficie)
Elevata resistenza alla deformazione, adatta alla lavorazione di lamiere spesse.
4) Capacità di automazione e CNC
- Controllo CNC (PLC/touch screen)
- Rulli laterali a posizionamento automatico
- Funzione di memoria dei parametri
Garantisce una produzione di lotti costante
5) Sistema di automazione espandibile
Configurazioni opzionali:
- Staffa superiore (rotolante di grande diametro)
- Staffa laterale (anti-collasso)
- Tavolo di alimentazione automatico
- Dispositivo di rotolamento conico
Adatto all'integrazione in linee di produzione automatizzate
Macchina per laminazione lamiere a quattro rulli W12 25X3200
Lamiera di medio spessore da 25 mm × Lamiera larga 3200 mm × Pre-piegatura a doppia estremità a quattro rulli
Per le lamiere di acciaio di medio spessore da 25 mm, la struttura a quattro rulli riduce le operazioni di serraggio e regolazione manuale, a vantaggio dell'efficienza produttiva e della uniformità di lavorazione dei lotti. Le capacità di pre-piegatura e laminazione continua della macchina a quattro rulli rappresentano inoltre caratteristiche importanti che la distinguono dalle tradizionali macchine a tre rulli.
Sistema di rulli ad alta rigidità · Potente azionamento idraulico · Posizionamento CNC preciso · Pre-piegatura a doppia estremità · Laminazione ad alta efficienza · Arrotondamento stabile
Grazie a una struttura a quattro rulli ad alta rigidità e a un sistema di azionamento idraulico, è in grado di realizzare processi integrati di diverse fasi, come il bloccaggio delle lamiere, la pre-piegatura a doppia estremità, la laminazione continua e l'arrotondamento. Può formare in modo efficiente pezzi cilindrici, ad arco e conici per settori quali recipienti a pressione, serbatoi di stoccaggio, strutture in acciaio, energia eolica, petrolchimica e produzione di grandi macchinari.




 Italian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese