
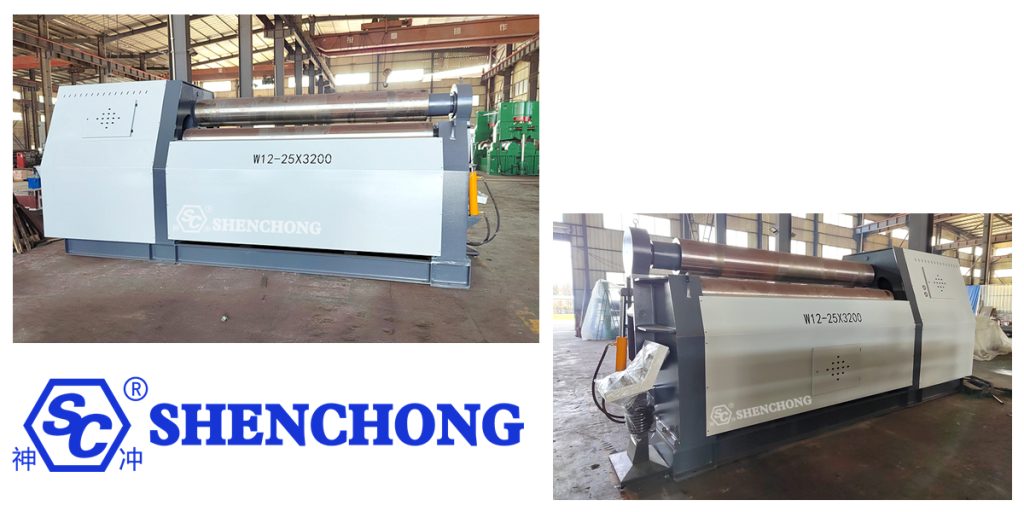
Čtyřválcová ohýbačka plechů SC W12 25X3200 je vysoce tuhé hydraulické čtyřválcové ohýbací zařízení určené pro zpracování středních a těžkých plechů. Používá se hlavně k válcování plechů z uhlíkové oceli, nerezové oceli, nízkolegované oceli a dalších kovů do válců, oblouků, kuželů a dalších zakřivených obrobků.
Základní možnosti zpracování této specifikace jsou obvykle: maximální tloušťka plechu 25 mm, maximální efektivní šířka plechu 3200 mm a tloušťka před ohýbáním přibližně 20 mm. Je vhodná pro průmyslová odvětví, jako jsou tlakové nádoby, skladovací nádrže, kotle, ocelové konstrukce, větrná energie, petrochemický průmysl, stavební stroje, potrubí a výroba velkých zařízení.
1. Základní parametry čtyřválcového válcovacího stroje na plechy W12 25X3200
Níže je uveden reprezentativní konfigurační parametr pro W12 25X3200 čtyřválcový válcovací stroj na plechy:
Položka | Referenční parametry |
Model zařízení | Čtyřválcový hydraulický válcovací stroj na plechy W12-25×3200 |
Strukturální forma | 25mm |
Maximální tloušťka cívky | 20mm |
Maximální tloušťka před ohýbáním | 3200 mm |
Maximální šířka cívky | Přibližně 3300 mm |
Efektivní délka pracovního válce | ≤245 MPa |
Mez kluzu plechu | Přibližně 430 mm |
Průměr horního válce | Přibližně 390 mm |
Spodní průměr válce | Přibližně 330 mm |
Průměr bočního válce | Přibližně 4,5 m/min |
Rychlost cívky | Přibližně 22 kW |
Napájení hlavního pohonu | Hydraulický pohon |
Typ pohonu | NC/CNC Volitelné |
Metoda řízení | Předohýbání na obou koncích |
Metoda předběžného ohýbání | Konfigurovatelné |
Kuželové navíjení | Volitelný |
Podpěra obrobku s velkým průměrem | Uhlíková ocel, nerezová ocel, nízkolegovaná ocel atd. |
Typ materiálu | Čtyřválcový hydraulický válcovací stroj na plechy W12-25X3200 |
Výše uvedené parametry představují typickou konfiguraci a nejsou shodné pro všechny produkty W12-25×3200. Například modely jiných výrobců se stejnými specifikacemi mohou používat hlavní motor o výkonu 30 kW a průměry válců 430/390/340 mm.
Proto rozměr 25X3200MM nepředstavuje globálně jednotný standard, zejména pokud jde o minimální průměr válcování, průměr válce, výkon motoru, tlak v hydraulickém systému a počet ovládacích hřídelí, které je třeba potvrdit ve spojení s technickými specifikacemi výrobce.
2. Co je to čtyřválcový válcovací stroj na plechy W12?
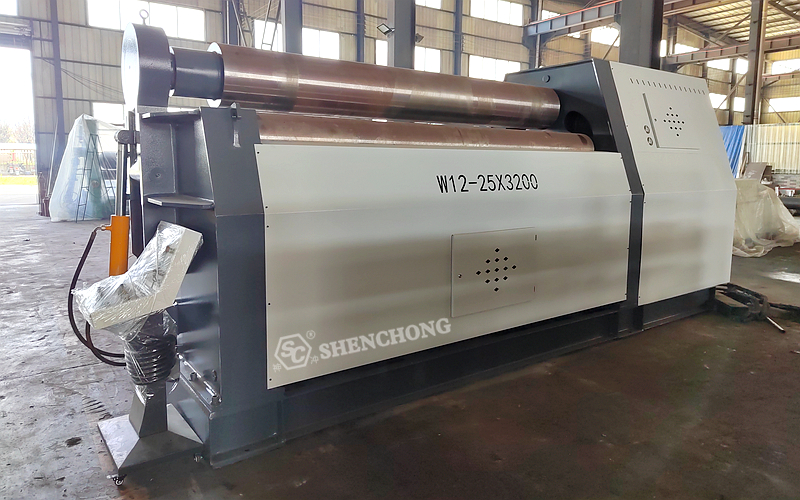
W12 je typický čtyřválcový válcovací stroj na plech.
Ve srovnání s tříválcový válcovací stroj na plechy, přidává spodní válec pro upínání a polohování, což umožňuje plechu vytvořit stabilnější upínací stav mezi horním a spodním válcem. Současně je poloměr ohybu plechu řízen levým a pravým bočním válcem.
Čtyři pracovní válce plní různé funkce:
1) Horní válec
Horní válec je obvykle nejdůležitějším pracovním válcem zařízení a jedním z hlavních hnacích válců.
Hlavní funkce:
- Tlak na plech
- Zajistěte valivý tlak
- Spolupracujte se spodním válečkem a vytvořte upínací mechanismus
- Podélně pohánějte plech
- Podílet se na formování finálního oblouku
U středně silných plechů o tloušťce 25 mm je klíčová tuhost a kvalita povrchu horního válce.
2) Spodní válec
Spodní válec je zodpovědný hlavně za:
- Upínání ocelového plechu
- Zajištění stabilní třecí hnací síly
- Práce s horním válečkem pro vytvoření upínací oblasti
- Pomoc s polohováním plechů
- Řízení polohy plechu ve válcovací oblasti
Jednou z největších vlastností čtyřválcové stolice je její schopnost spolehlivě upnout ocelový plech pomocí horních i dolních válců.
3) Levý válec
Levý válec se používá hlavně k:
- Předohýbání levého konce plechu
- Řízení poloměru odvalování
- Podepření plechu
- Nastavení trajektorie ohybu plechu
4) Pravý válec
Pravý válec pracuje ve spojení s levým válcem a dokončuje předohýbání druhého konce a kontinuální válcování.
Čtyřválcový mlýn proto může dosáhnout typického procesu:
Upínání → Přední předohýbání → Válcování → Zadní předohýbání → Zaoblování
To je také důležitý důvod, proč jsou čtyřválcové válcovací stolice vhodné pro kontinuální výrobu středně silných plechů.
3. Základní pracovní princip válcovacího stroje na plechy W12 25X3200
Základní princip čtyřválcového ohýbacího stroje lze shrnout následovně:
Horní a dolní válečky svírají ocelový plech a změny polohy levého a pravého válečku vytvářejí ohybový moment. Jak se pracovní válečky otáčejí, plech postupně podléhá plastické deformaci, která nakonec vytváří cílový válec, kužel nebo zakřivený povrch.
Jednoduše řečeno:
- Horní a spodní válečky jsou zodpovědné za „upnutí“
- Boční válečky jsou zodpovědné za „ohýbání“
- Pohonný systém je zodpovědný za „krmení“
- Řídicí systém je zodpovědný za „polohování“
Všechny čtyři pracují společně na dokončení procesu ohýbání plechu.
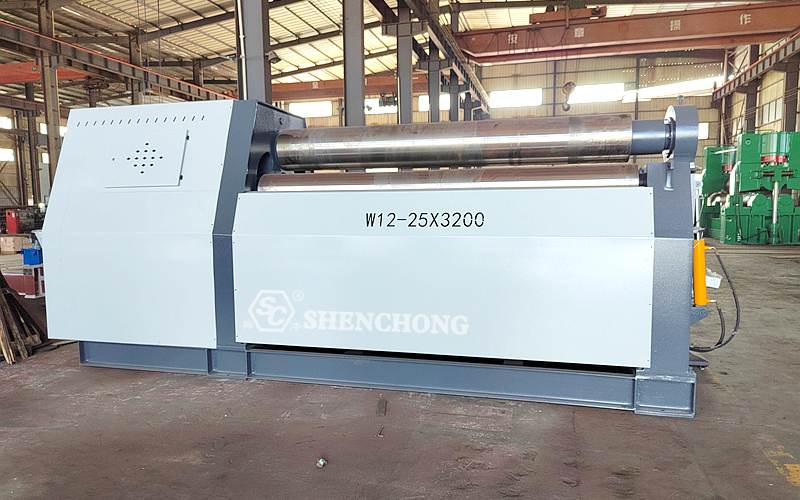
4. Typický proces válcování pro ohýbačku W12
Krok 1: Zatížení ocelového plechu
Ocelový plech se po stříhání, řezání laserem nebo jiném zpracování umístí na podávací pozici válcovacího stroje.
Pro ocelové plechy velkých rozměrů (tloušťka 25 mm) se doporučují následující konfigurace:
- Krmná plošina
- Zařízení pro podporu front-endu
- Zvedací zařízení
- Zařízení pro polohování desek
- Boční centrovací zařízení
Velké ocelové plechy jsou těžké a ruční manipulace je nejen neefektivní, ale také náchylná ke kolizím a bezpečnostním rizikům.
Krok 2: Centrování desky
Poté, co ocelový plech vstoupí mezi horní a dolní válec, je třeba jej bočně vycentrovat.
Přesnost centrování přímo ovlivňuje:
- Rovnoběžnost obou konců válce
- Osa válce
- Úhel kužele
- Poloha svaru
- Přesnost následné montáže
U ocelových plechů o šířce 3200 mm se doporučuje stanovit v rámci výrobního procesu jasnou referenční hodnotu pro středění.
Krok 3: Zvedání a upínání spodního válečku
Spodní válec se pohybuje nahoru a tlačí ocelovou desku mezi horním a spodním válcem.
V tomto bodě je nutné zajistit, aby: upínací síla byla dostatečná, ale ne nadměrná.
Nedostatečné upínání může vést k:
- Prokluzování plechu
- Okamžitý poloměr valení
- Povrchové škrábance
- Nesprávné zarovnání listu
Nadměrné upnutí může zvýšit zatížení válcového systému a hydraulického systému.
5. Hlavní technologické výhody
1) Dokončete všechny procesy jedním upnutím
- Automatické předohýbání obou konců
- Není třeba opakovaně měnit hrany
- Efektivita tváření zvýšena o 30%+
Vhodné pro hromadnou výrobu
2) Vysoce přesná schopnost válcování
- Přesnost hydraulického synchronního řízení až ±2 mm
- Dobrá kulatost, krátké rovné hrany
Vhodné pro výrobky v tlakových nádobách
3) Silná a odolná konstrukce
- Rám: svařovaný Q235 + integrální obrábění
- Váleček: kovaný + kalený 42CrMo
- Tvrdost: HRC45-55 (povrch)
Silná odolnost proti deformaci, vhodná pro zpracování tlustých plechů
4) Automatizace a CNC možnosti
- CNC řízení (PLC/dotyková obrazovka)
- Automatické polohování bočních válečků
- Funkce paměti parametrů
Podporuje konzistentní dávkovou výrobu
5) Rozšiřitelný automatizační systém
Volitelné konfigurace:
- Horní konzola (velký průměr válcování)
- Boční konzola (proti zřícení)
- Automatický krmný stůl
- Kuželové válcovací zařízení
Vhodné pro integraci do automatizované výrobní linky
Čtyřválcový válcovací stroj na plechy W12 25X3200
Středně silný plech 25 mm × plech široký 3200 mm × Čtyřválcové oboustranné předohýbání
U středně silných ocelových plechů o tloušťce 25 mm snižuje čtyřválcová konstrukce opakované upínání a ruční nastavování, což je přínosné pro zlepšení efektivity výroby a konzistence dávkového zpracování. Důležitými vlastnostmi, které čtyřválcový stroj odlišují od tradičních tříválcových strojů, jsou také možnosti předběžného ohýbání a kontinuálního válcování.
Vysoce pevný válečkový systém · Výkonný hydraulický pohon · Přesné CNC polohování · Oboustranné předohýbání · Vysoce účinné válcování · Stabilní zaoblování
Díky vysoce pevné čtyřválcové konstrukci a hydraulickému pohonnému systému dokáže realizovat integrované zpracování více procesů, jako je upínání plechů, oboustranné předohýbání, kontinuální válcování a zaoblování. Dokáže efektivně tvarovat válcové, obloukové a kuželové obrobky pro průmyslová odvětví, jako jsou tlakové nádoby, skladovací nádrže, ocelové konstrukce, větrná energie, petrochemický průmysl a výroba velkých zařízení.




 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Japanese
 Chinese