
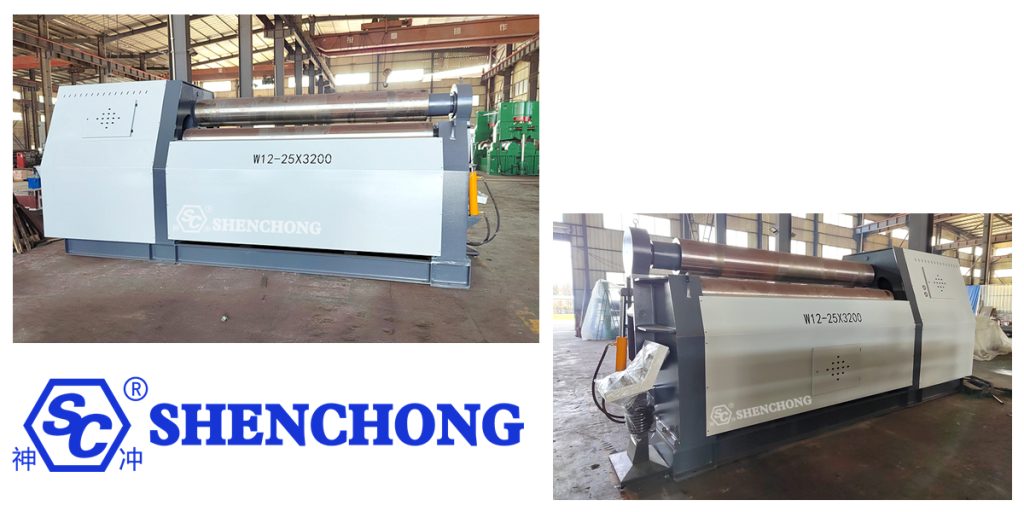
Máy cán tấm bốn trục SC W12 25X3200 là thiết bị uốn tấm thủy lực bốn trục có độ cứng cao, được thiết kế để gia công các tấm kim loại có kích thước trung bình và nặng. Máy chủ yếu được sử dụng để cán thép cacbon, thép không gỉ, thép hợp kim thấp và các tấm kim loại khác thành hình trụ, cung tròn, hình nón và các chi tiết cong khác.
Các khả năng gia công cốt lõi của tiêu chuẩn này thường là: độ dày tấm tối đa 25mm, chiều rộng tấm hiệu dụng tối đa 3200mm và độ dày uốn trước khoảng 20mm. Nó phù hợp cho các ngành công nghiệp như bình áp lực, bồn chứa, nồi hơi, kết cấu thép, điện gió, hóa dầu, máy móc xây dựng, đường ống và sản xuất thiết bị cỡ lớn.
1. Các thông số cơ bản của máy cán tấm bốn trục W12 25X3200
Dưới đây là một thông số cấu hình tiêu biểu cho W12 25X3200 máy cán tấm bốn trục:
Mục | Thông số tham chiếu |
Mô hình thiết bị | Máy cán tấm thủy lực bốn trục W12-25×3200 |
Hình thức cấu trúc | 25mm |
Độ dày cuộn dây tối đa | 20mm |
Độ dày uốn cong trước tối đa | 3200mm |
Chiều rộng cuộn dây tối đa | Khoảng 3300mm |
Chiều dài hiệu quả của con lăn làm việc | ≤245MPa |
Độ bền kéo của tấm | Khoảng 430mm |
Đường kính con lăn trên | Khoảng 390mm |
Đường kính con lăn dưới | Khoảng 330mm |
Đường kính con lăn bên | Khoảng 4,5 m/phút |
Tốc độ cuộn dây | Khoảng 22kW |
Nguồn điện chính | Truyền động thủy lực |
Loại ổ đĩa | NC/CNC (Tùy chọn) |
Phương pháp kiểm soát | Uốn cong trước hai đầu |
Phương pháp uốn cong trước | Có thể cấu hình |
Cuộn hình nón | Không bắt buộc |
Giá đỡ phôi đường kính lớn | Thép cacbon, thép không gỉ, thép hợp kim thấp, v.v. |
Loại vật liệu | Máy cán tấm thủy lực bốn trục W12-25X3200 |
Các thông số nêu trên thể hiện cấu hình điển hình và không giống nhau đối với tất cả các sản phẩm W12-25×3200. Ví dụ, các mẫu sản phẩm của nhà sản xuất khác có cùng thông số kỹ thuật có thể sử dụng động cơ chính 30kW và đường kính trục lăn 430/390/340mm.
Do đó, kích thước 25X3200MM không phải là tiêu chuẩn thống nhất toàn cầu, đặc biệt là về đường kính cán tối thiểu, đường kính trục cán, công suất động cơ, áp suất hệ thống thủy lực và số lượng trục điều khiển, cần được xác nhận cùng với thông số kỹ thuật của nhà sản xuất.
2. Máy cán tấm bốn trục W12 là gì?
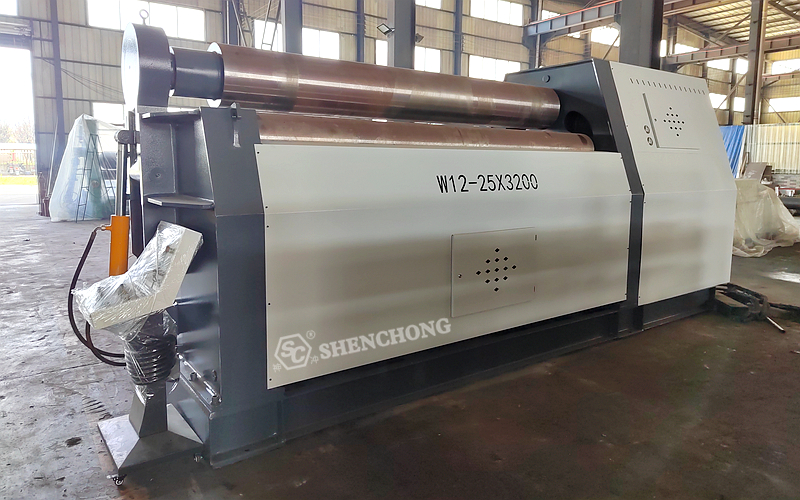
W12 là một máy cán tôn tấm 4 trục điển hình.
So với một máy cán tấm ba trụcNó bổ sung thêm một con lăn phía dưới để kẹp và định vị, cho phép tấm kim loại tạo thành trạng thái kẹp ổn định hơn giữa các con lăn trên và dưới. Đồng thời, bán kính uốn của tấm kim loại được điều khiển bởi các con lăn bên trái và bên phải.
Bốn trục lăn làm việc thực hiện các chức năng khác nhau:
1) Cuộn trên
Trục lăn trên thường là trục lăn làm việc quan trọng nhất của thiết bị và là một trong những trục lăn truyền động chính.
Chức năng chính:
- Ép tấm kim loại
- Tạo áp lực lăn
- Sử dụng con lăn phía dưới để tạo thành cơ cấu kẹp.
- Đẩy tấm kim loại theo chiều dọc
- Tham gia vào quá trình hình thành vòng cung cuối cùng
Đối với các tấm có độ dày trung bình 25mm, độ cứng và chất lượng bề mặt của con lăn phía trên là rất quan trọng.
2) Con lăn dưới
Con lăn phía dưới chủ yếu chịu trách nhiệm cho:
- Kẹp tấm thép
- Cung cấp lực ma sát ổn định
- Sử dụng con lăn phía trên để tạo thành khu vực kẹp.
- Hỗ trợ định vị tấm kim loại
- Kiểm soát vị trí của tấm kim loại trong khu vực cán.
Một trong những đặc điểm nổi bật nhất của máy cán bốn trục là khả năng kẹp chặt tấm thép một cách đáng tin cậy bằng cả trục lăn trên và trục lăn dưới.
3) Con lăn bên trái
Con lăn bên trái chủ yếu được sử dụng cho:
- Uốn cong trước đầu bên trái của tấm kim loại.
- Kiểm soát bán kính lăn
- Nâng đỡ tấm kim loại
- Điều chỉnh quỹ đạo uốn của tấm kim loại
4) Con lăn bên phải
Con lăn bên phải hoạt động cùng với con lăn bên trái để hoàn thành việc uốn cong sơ bộ đầu kia và cán liên tục.
Do đó, một máy cán bốn trục có thể thực hiện được quy trình điển hình như sau:
Kẹp → Uốn cong trước → Cán → Uốn cong sau → Làm tròn
Đây cũng là một lý do quan trọng tại sao máy cán bốn trục phù hợp cho việc sản xuất liên tục các tấm thép có độ dày trung bình.
3. Nguyên lý hoạt động cốt lõi của máy cán tấm W12 25X3200
Nguyên lý cơ bản của máy uốn tấm 4 trục có thể được tóm tắt như sau:
Các con lăn trên và dưới kẹp chặt tấm thép, và sự thay đổi vị trí của các con lăn bên trái và bên phải tạo ra mômen uốn. Khi các con lăn làm việc quay, tấm thép dần dần bị biến dạng dẻo, cuối cùng tạo thành hình trụ, hình nón hoặc bề mặt cong mong muốn.
Nói một cách đơn giản:
- Các con lăn trên và dưới có nhiệm vụ "kẹp" vật.
- Các con lăn bên có nhiệm vụ "uốn cong".
- Hệ thống truyền động chịu trách nhiệm "cung cấp"
- Hệ thống điều khiển chịu trách nhiệm "định vị".
Cả bốn người cùng nhau thực hiện quy trình uốn tấm.
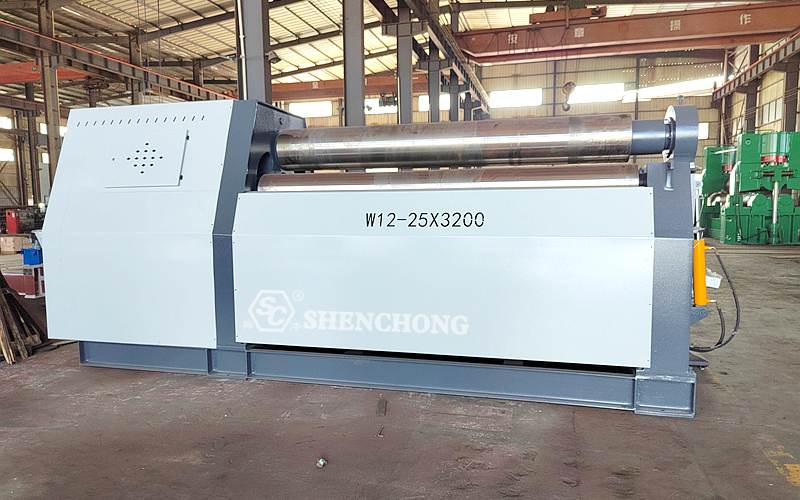
4. Quy trình cán điển hình cho máy uốn cuộn W12
Bước 1: Xếp dỡ tấm thép
Tấm thép, sau khi được cắt bằng máy xén, máy cắt laser hoặc các phương pháp gia công khác, được đặt tại vị trí cấp liệu của máy cán.
Đối với các tấm thép khổ lớn (dày 25mm), các cấu hình sau đây được khuyến nghị:
- Nền tảng cho ăn
- Thiết bị hỗ trợ giao diện người dùng
- Thiết bị nâng hạ
- Thiết bị định vị tấm
- Thiết bị định tâm bên
Các tấm thép khổ lớn rất nặng, và việc vận chuyển bằng tay không chỉ kém hiệu quả mà còn dễ xảy ra va chạm và tiềm ẩn rủi ro an toàn.
Bước 2: Căn chỉnh đĩa
Sau khi tấm thép được đưa vào giữa các con lăn trên và dưới, nó cần được căn chỉnh sao cho nằm chính giữa theo chiều ngang.
Độ chính xác khi căn chỉnh tâm ảnh hưởng trực tiếp đến:
- Tính song song của cả hai đầu hình trụ
- Trục hình trụ
- Góc hình nón
- Vị trí hàn
- Độ chính xác lắp ráp tiếp theo
Đối với tấm thép rộng 3200mm, nên thiết lập một chuẩn định tâm rõ ràng trong quá trình sản xuất.
Bước 3: Nâng và kẹp con lăn phía dưới
Con lăn phía dưới di chuyển lên trên, ép tấm thép nằm giữa con lăn phía trên và con lăn phía dưới.
Ở giai đoạn này, cần đảm bảo rằng: lực kẹp đủ mạnh nhưng không quá mạnh.
Việc kẹp không đủ chắc có thể dẫn đến:
- Trượt tấm
- Bán kính lăn tức thời
- Vết xước trên bề mặt
- Tờ giấy bị lệch
Việc kẹp quá chặt có thể làm tăng tải trọng lên hệ thống con lăn và hệ thống thủy lực.
5. Ưu điểm công nghệ cốt lõi
1) Hoàn tất tất cả các quy trình trong một lần kẹp
- Tự động uốn cong trước cả hai đầu
- Không cần phải thay đổi cạnh nhiều lần.
- Hiệu suất tạo hình tăng lên nhờ 30%+
Thích hợp cho sản xuất hàng loạt
2) Khả năng cán chính xác cao
- Độ chính xác điều khiển đồng bộ thủy lực lên đến ±2mm
- Độ tròn tốt, các cạnh thẳng ngắn
Thích hợp cho các sản phẩm dùng trong bình chịu áp lực.
3) Thiết kế kết cấu chắc chắn, chịu tải nặng
- Khung: Thép Q235 hàn liền khối + gia công nguyên khối
- Con lăn: Thép 42CrMo rèn + tôi cứng
- Độ cứng: HRC45-55 (bề mặt)
Khả năng chống biến dạng cao, thích hợp cho gia công tấm dày.
4) Khả năng tự động hóa và điều khiển CNC
- Điều khiển CNC (PLC/màn hình cảm ứng)
- Con lăn định vị tự động
- Chức năng bộ nhớ tham số
Hỗ trợ sản xuất hàng loạt nhất quán
5) Hệ thống tự động hóa có thể mở rộng
Các cấu hình tùy chọn:
- Giá đỡ trên (bánh xe đường kính lớn)
- Khung đỡ bên (chống sụp đổ)
- Bàn cấp liệu tự động
- Thiết bị cán hình nón
Thích hợp cho việc tích hợp dây chuyền sản xuất tự động.
Máy cán tấm bốn trục W12 25X3200
Tấm thép dày trung bình 25mm × tấm thép rộng 3200mm × Uốn cong trước hai đầu bằng bốn con lăn
Đối với các tấm thép có độ dày trung bình 25mm, cấu trúc bốn trục lăn giúp giảm thiểu việc kẹp lặp đi lặp lại và điều chỉnh thủ công, từ đó nâng cao hiệu quả sản xuất và tính nhất quán trong quá trình gia công theo lô. Khả năng uốn cong trước và cán liên tục của máy bốn trục lăn cũng là những đặc điểm quan trọng giúp phân biệt nó với các máy ba trục lăn truyền thống.
Hệ thống con lăn độ cứng cao · Truyền động thủy lực mạnh mẽ · Định vị CNC chính xác · Uốn cong trước hai đầu · Cán hiệu quả cao · Làm tròn ổn định
Sử dụng cấu trúc bốn trục lăn có độ cứng cao và hệ thống truyền động thủy lực, máy có thể thực hiện xử lý tích hợp nhiều công đoạn như kẹp tấm, uốn cong trước hai đầu, cán liên tục và bo tròn. Máy có thể tạo hình hiệu quả các chi tiết hình trụ, hình cung và hình nón cho các ngành công nghiệp như bình áp lực, bồn chứa, kết cấu thép, điện gió, hóa dầu và sản xuất thiết bị lớn.




 Vietnamese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Lithuanian
 Czech
 Japanese
 Chinese