
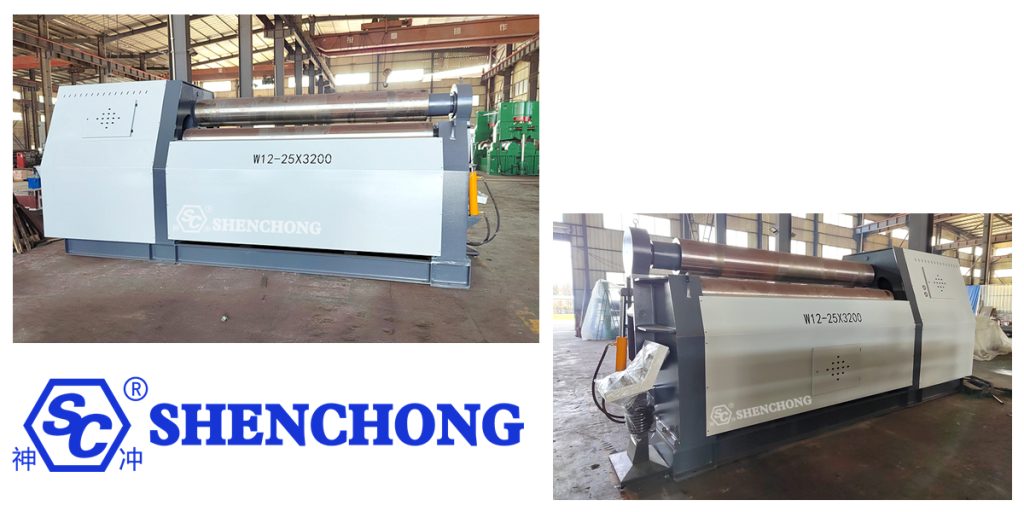
SC W12 25X3200 4本ロール板圧延機は、中厚板および厚板の加工用に設計された高剛性油圧式4本ロール板曲げ装置です。主に炭素鋼、ステンレス鋼、低合金鋼などの金属板を円筒形、円弧形、円錐形などの曲面形状に圧延するために使用されます。
この仕様の主な加工能力は、通常、最大板厚25mm、最大有効板幅3200mm、および予備曲げ厚さ約20mmです。圧力容器、貯蔵タンク、ボイラー、鉄骨構造物、風力発電、石油化学、建設機械、パイプライン、大型機器製造などの産業に適しています。
1. W12 25X3200 4本ロール板圧延機の基本パラメータ
以下は、W12 25の代表的な構成パラメータです。X3200 4ロール板圧延機:
アイテム | 参照パラメータ |
機器モデル | W12-25×3200 4本ロール油圧式板金圧延機 |
構造形態 | 25mm |
最大コイル厚さ | 20mm |
最大曲げ前厚さ | 3200mm |
最大コイル幅 | 約3300mm |
作業ローラーの有効長さ | ≤245MPa |
シートの降伏強度 | 約430mm |
上部ローラーの直径 | 約390mm |
下部ローラー径 | 約330mm |
サイドローラーの直径 | 約4.5m/分 |
コイル速度 | 約22kW |
メインドライブ電源 | 油圧駆動 |
ドライブタイプ | NC/CNCオプション |
制御方法 | 両端プレベンディング |
プレベンディング法 | 設定可能 |
円錐巻き | オプション |
大径ワークピースサポート | 炭素鋼、ステンレス鋼、低合金鋼など |
素材の種類 | W12-25X3200 4本ロール油圧式板金圧延機 |
上記のパラメータは典型的な構成を示しており、すべてのW12-25×3200製品で同一ではありません。例えば、他社製の同仕様モデルでは、30kWのメインモーターと430/390/340mmのロール径が使用されている場合があります。
したがって、25X3200MMは世界的に統一された規格ではなく、特に最小圧延径、ロール径、モーター出力、油圧システム圧力、制御軸数に関しては、製造元の技術仕様と併せて確認する必要があります。
2. W12型4本ロール圧延機とは何ですか?
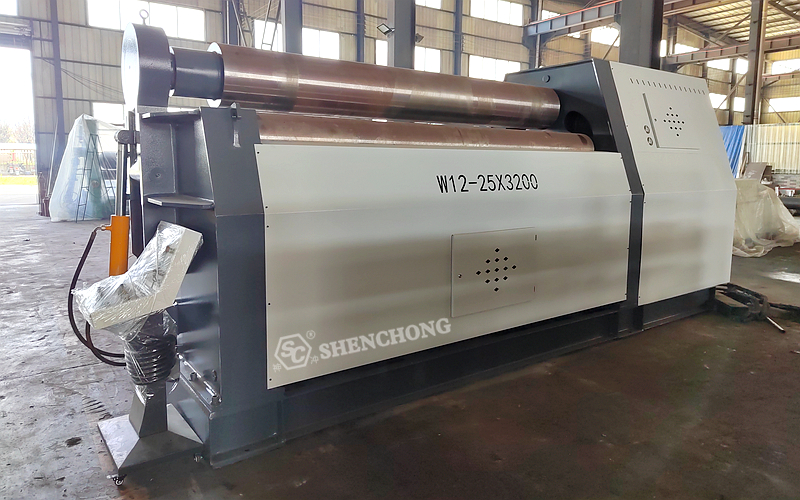
W12は、典型的な4本ロール式金属板圧延機です。
と比較して 三本ロール板圧延機これにより、クランプと位置決め用の下部ロールが追加され、板金が上部ロールと下部ロールの間でより安定したクランプ状態を形成できるようになります。同時に、板金の曲げ半径は左右のサイドロールによって制御されます。
4つの作業ロールはそれぞれ異なる機能を果たす。
1) 上部ロール
上部ロールは通常、装置の中で最も重要な作業ロールであり、主要な駆動ロールの1つです。
主な機能:
- 板金に圧力をかける
- 転がり圧力を加える
- 下側のローラーを使ってクランプ機構を形成する
- 板金を長手方向に駆動する
- 最終アーク形成に参加する
厚さ25mmの中厚板の場合、上部ローラーの剛性と表面品質が極めて重要となる。
2) 下部ローラー
下側のローラーの主な役割は以下のとおりです。
- 鋼板を固定する
- 安定した摩擦駆動力を提供する
- 上部ローラーを使用してクランプ領域を形成する
- 板金位置決めの補助
- 圧延領域を通して板金の位置を制御する
4本ロール圧延機の最大の特長の一つは、上下のロール両方を使って鋼板を確実に締め付けることができる点である。
3) 左ローラー
左側のローラーは主に以下の用途に使用されます。
- 板金の左端を事前に曲げる
- 転がり半径の制御
- 板金を支える
- 板金の曲げ軌道を調整する
4) 右ローラー
右側のローラーは左側のローラーと連動して、もう一方の端の予備曲げと連続圧延を完了させる。
したがって、4本ロール圧延機は、以下のような典型的なプロセスを実現できます。
クランプ → 前面予備曲げ → ローリング → 背面予備曲げ → 丸め
これもまた、4本ロール圧延機が中厚板の連続生産に適している重要な理由の一つである。
3. W12 25X3200 板圧延機の基本動作原理
4本ロール式板金曲げ加工機の基本原理は、以下のように要約できます。
上下のローラーが鋼板を挟み込み、左右のローラーの位置変化によって曲げモーメントが発生します。加工ローラーが回転するにつれて、鋼板は徐々に塑性変形を起こし、最終的に目標とする円筒、円錐、または曲面が形成されます。
簡単に言うと:
- 上下のローラーは「締め付け」の役割を担います。
- サイドローラーは「曲げ」を担当します
- 駆動システムは「供給」を担当します
- 制御システムは「位置決め」を担当します
4人全員が協力して、板材曲げ加工を完了させる。
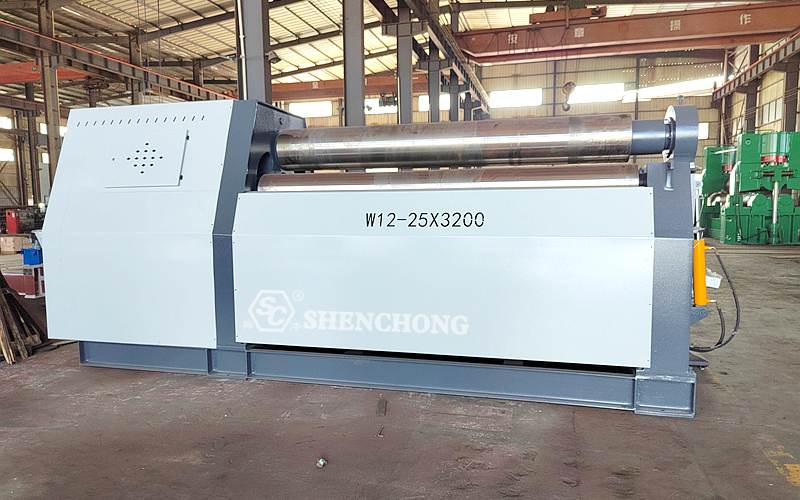
4. W12ロール曲げ機の標準的な圧延工程
ステップ1:鋼板の積載
鋼板は、せん断、レーザー切断、またはその他の加工後、圧延機の供給位置に配置される。
大型鋼板(厚さ25mm)の場合、以下の構成が推奨されます。
- 給餌台
- フロントエンドサポートデバイス
- 昇降装置
- プレート位置決め装置
- 横方向センタリング装置
大型の鋼板は重く、手作業での取り扱いは非効率的なだけでなく、衝突や安全上のリスクも伴う。
ステップ2:プレートのセンタリング
鋼板が上下のローラーの間に入った後、横方向の中心に位置合わせする必要がある。
センタリング精度は以下に直接影響します。
- 円筒の両端の平行性
- 円筒軸
- 円錐角
- 溶接位置
- その後の組み立て精度
幅3200mmの鋼板の場合、製造工程において明確なセンタリング基準を設定することを推奨します。
ステップ3:下部ローラーの持ち上げと固定
下側のローラーが上方に移動し、鋼板を上側のローラーと下側のローラーの間に押し込む。
この段階では、締め付け力が十分であると同時に過剰でないことを確認する必要があります。
締め付けが不十分だと、以下のような問題が発生する可能性があります。
- シートの滑り
- 瞬間転がり半径
- 表面の傷
- シートのずれ
締め付けすぎると、ローラーシステムと油圧システムへの負荷が増加する可能性があります。
5.中核となる技術的優位性
1) 全ての工程を一度のクランプで完了する
- 両端の自動プレベンド
- エッジの変更を繰り返す必要はありません
- 成形効率は30%+によって向上した。
大量生産に適している
2) 高精度圧延能力
- 油圧同期制御精度は最大±2mm
- 丸みが良く、直線的なエッジが短い。
圧力容器グレード製品に適しています
3) 頑丈で耐久性の高い構造設計
- フレーム:Q235溶接+一体加工
- ローラー:42CrMo鍛造+焼入れ
- 硬度:HRC45~55(表面)
変形に対する耐性が高く、厚板加工に適している。
4) 自動化およびCNC機能
- CNC制御(PLC/タッチスクリーン)
- 自動位置決めサイドローラー
- パラメータメモリ機能
一貫したバッチ生産をサポートする
5) 拡張可能な自動化システム
オプション設定:
- 上部ブラケット(大径転がし用)
- 側面ブラケット(倒壊防止用)
- 自動給餌テーブル
- 円錐形圧延装置
自動生産ラインへの統合に適しています
W12 25X3200 4本ロール板圧延機
厚さ25mmの中厚板 × 幅3200mmの板 × 4ロール両端プレベンディング
厚さ25mmの中厚鋼板の場合、4本ロール構造により、繰り返しクランプ作業や手動調整が軽減され、生産効率とバッチ処理の一貫性向上に効果を発揮します。また、4本ロール機の予備曲げ加工と連続圧延機能は、従来の3本ロール機とは一線を画す重要な特徴です。
高剛性ローラーシステム・強力な油圧駆動・高精度CNC位置決め・両端予備曲げ・高効率圧延・安定した丸め加工
高剛性の4ロール構造と油圧駆動システムを採用することで、板材のクランプ、両端予備曲げ、連続圧延、丸め加工といった複数の工程を統合的に処理することが可能です。圧力容器、貯蔵タンク、鉄骨構造物、風力発電、石油化学、大型設備製造などの産業向けに、円筒形、円弧形、円錐形のワークピースを効率的に成形できます。




 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Chinese