
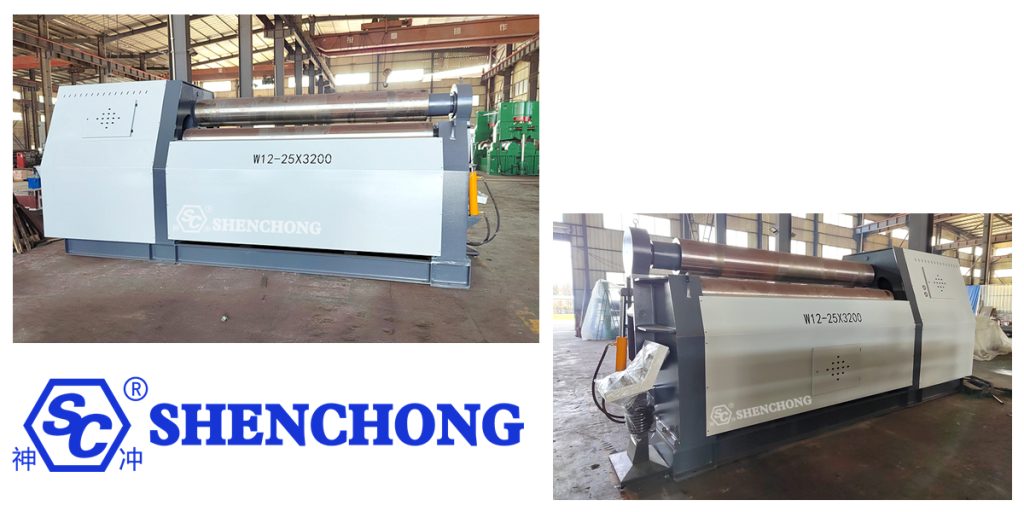
Czterowalcowa giętarka do blach SC W12 25X3200 to hydrauliczna giętarka czterowalcowa o wysokiej sztywności, przeznaczona do obróbki blach średnich i grubych. Służy głównie do walcowania blach ze stali węglowej, stali nierdzewnej, stali niskostopowej i innych metali na cylindry, łuki, stożki i inne zakrzywione elementy.
Główne możliwości przetwarzania tej specyfikacji to zazwyczaj: maksymalna grubość blachy 25 mm, maksymalna efektywna szerokość blachy 3200 mm i grubość gięcia wstępnego około 20 mm. Nadaje się ona do takich branż jak zbiorniki ciśnieniowe, zbiorniki magazynowe, kotły, konstrukcje stalowe, energetyka wiatrowa, petrochemia, maszyny budowlane, rurociągi oraz produkcja dużych urządzeń.
1. Podstawowe parametry czterowalcowej walcarki do blach W12 25X3200
Poniżej przedstawiono przykładowy parametr konfiguracji dla W12 25X3200 czterowalcowa maszyna do walcowania blach:
Przedmiot | Parametry odniesienia |
Model sprzętu | W12-25×3200 Hydrauliczna Walcarka Czterowargowa |
Forma strukturalna | 25 mm |
Maksymalna grubość zwoju | 20 mm |
Maksymalna grubość przed gięciem | 3200 mm |
Maksymalna szerokość cewki | Około 3300 mm |
Efektywna długość wałka roboczego | ≤245 MPa |
Wytrzymałość arkusza | Około 430 mm |
Średnica górnego wałka | Około 390 mm |
Średnica dolnego wałka | Około 330 mm |
Średnica rolki bocznej | Około 4,5 m/min |
Prędkość cewki | Około 22 kW |
Moc napędu głównego | Napęd hydrauliczny |
Typ napędu | NC/CNC Opcjonalnie |
Metoda kontroli | Podwójne gięcie wstępne |
Metoda wstępnego gięcia | Konfigurowalny |
Zwijanie stożkowe | Fakultatywny |
Podparcie przedmiotu obrabianego o dużej średnicy | Stal węglowa, stal nierdzewna, stal niskostopowa itp. |
Rodzaj materiału | W12-25X3200 Hydrauliczna walcownia blach czterowalcowa |
Podane powyżej parametry przedstawiają typową konfigurację i nie są identyczne dla wszystkich produktów W12-25×3200. Na przykład modele innych producentów o tej samej specyfikacji mogą wykorzystywać silnik główny o mocy 30 kW i średnice rolek 430/390/340 mm.
Dlatego też 25X3200MM nie stanowi globalnie ujednoliconego standardu, zwłaszcza w zakresie minimalnej średnicy walcowania, średnicy walca, mocy silnika, ciśnienia w układzie hydraulicznym i liczby wałków sterujących, które należy potwierdzić w powiązaniu ze specyfikacjami technicznymi producenta.
2. Czym jest czterowalcowa walcarka do blach W12?
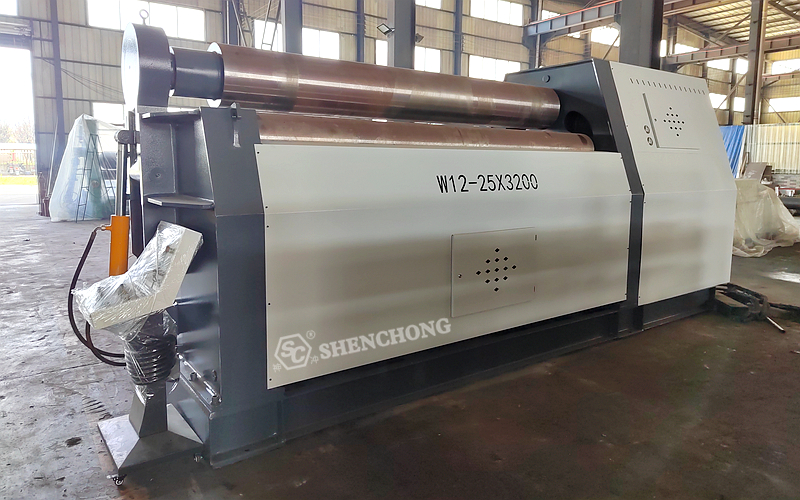
W12 to typowa 4-walcowa zwijarka do blachy.
W porównaniu do trójwalcowa maszyna do walcowania blach, dodaje dolną rolkę do zaciskania i pozycjonowania, umożliwiając blachie uzyskanie bardziej stabilnego zacisku między rolkami górnymi i dolnymi. Jednocześnie promień gięcia blachy jest kontrolowany przez rolki boczne po lewej i prawej stronie.
Cztery rolki robocze pełnią różne funkcje:
1) Górny wałek
Górny walec jest zazwyczaj najważniejszym walcem roboczym urządzenia i jednym z głównych walców napędowych.
Główne funkcje:
- Naciskanie blachy
- Zapewnij nacisk toczenia
- Współpracuj z dolnym wałkiem, aby utworzyć mechanizm zaciskowy
- Przesuwanie blachy wzdłużnie
- Weź udział w ostatecznym formowaniu łuku
W przypadku płyt o średniej grubości 25 mm kluczowe znaczenie mają sztywność i jakość powierzchni górnego wałka.
2) Dolny wałek
Dolny wałek odpowiada głównie za:
- Zaciskanie płyty stalowej
- Zapewnia stabilną siłę napędową tarcia
- Pracując z górnym wałkiem, uformuj obszar zaciskowy
- Pomoc w pozycjonowaniu blachy
- Kontrola położenia blachy poprzez obszar walcowania
Jedną z najważniejszych zalet walcarki czterowalcowej jest jej zdolność do niezawodnego zaciskania blachy stalowej zarówno za pomocą górnych, jak i dolnych rolek.
3) Lewy wałek
Lewy wałek stosowany jest głównie do:
- Wstępne gięcie lewego końca blachy
- Kontrola promienia toczenia
- Podparcie blachy
- Regulacja trajektorii gięcia blachy
4) Prawy wałek
Prawa rolka współpracuje z lewą rolką, aby wykonać wstępne zginanie drugiego końca i zapewnić ciągłe walcowanie.
Dlatego też walcarka czterowalcowa może realizować typowy proces:
Zaciskanie → Przednie gięcie wstępne → Walcowanie → Tylne gięcie wstępne → Zaokrąglanie
Jest to również ważny powód, dla którego walcarki czterowalcowe nadają się do ciągłej produkcji blach o średniej grubości.
3. Podstawowa zasada działania walcarki do blach W12 25X3200
Podstawową zasadę działania giętarki 4-rolkowej można podsumować następująco:
Górne i dolne rolki zaciskają blachę stalową, a zmiany położenia rolek po lewej i prawej stronie wytwarzają moment zginający. Wraz z obrotem rolek roboczych blacha stopniowo ulega odkształceniu plastycznemu, ostatecznie formując docelowy cylinder, stożek lub powierzchnię zakrzywioną.
Mówiąc prościej:
- Rolki górna i dolna odpowiadają za „zaciskanie”
- Rolki boczne odpowiadają za „zginanie”
- Układ napędowy odpowiada za „podawanie”
- System sterowania odpowiada za „pozycjonowanie”
Wszystkie cztery elementy współpracują ze sobą, aby ukończyć proces gięcia blach.
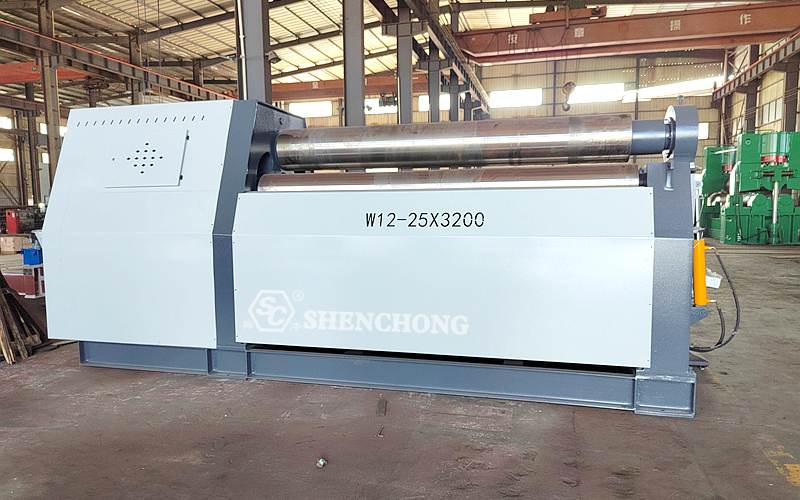
4. Typowy proces walcowania dla giętarki W12
Krok 1: Załadunek blachy stalowej
Blacha stalowa, po cięciu, cięciu laserowym lub innej obróbce, jest umieszczana na stanowisku podawania walcarki.
W przypadku blach stalowych o dużych rozmiarach (grubość 25 mm) zaleca się stosowanie następujących konfiguracji:
- Platforma do karmienia
- Urządzenie wspomagające front-end
- Sprzęt podnoszący
- Urządzenie do pozycjonowania płyt
- Urządzenie do centrowania bocznego
Duże płyty stalowe są ciężkie, a ich ręczne przenoszenie jest nie tylko nieefektywne, ale również podatne na kolizje i zagrożenia dla bezpieczeństwa.
Krok 2: Centrowanie płyty
Po umieszczeniu płyty stalowej pomiędzy rolkami górnym i dolnym należy ją wyśrodkować bocznie.
Dokładność centrowania ma bezpośredni wpływ na:
- Równoległość obu końców cylindra
- Oś cylindra
- Kąt stożka
- Pozycja spawania
- Dokładność późniejszego montażu
W przypadku blach stalowych o szerokości 3200 mm zaleca się ustalenie wyraźnego punktu centrowania w procesie produkcyjnym.
Krok 3: Podnoszenie i zaciskanie dolnej rolki
Dolny wałek porusza się ku górze, dociskając stalową płytę pomiędzy górnym i dolnym wałkiem.
W tym momencie należy upewnić się, że: siła zacisku jest wystarczająca, ale nie nadmierna.
Niedostateczne zamocowanie może prowadzić do:
- Poślizg arkusza
- Natychmiastowy promień toczenia
- Zarysowania powierzchni
- Niewspółosiowość arkusza
Nadmierne dociśnięcie może zwiększyć obciążenie układu rolkowego i układu hydraulicznego.
5. Główne zalety technologiczne
1) Wykonaj wszystkie procesy w jednym zaciskaniu
- Automatyczne wstępne gięcie obu końców
- Brak konieczności powtarzających się zmian krawędzi
- Zwiększona wydajność formowania o 30%+
Nadaje się do produkcji masowej
2) Możliwość precyzyjnego toczenia
- Dokładność sterowania synchronicznego hydraulicznego do ±2mm
- Dobra okrągłość, krótkie proste krawędzie
Nadaje się do produktów klasy zbiorników ciśnieniowych
3) Solidna i wytrzymała konstrukcja
- Rama: spawana Q235 + obróbka integralna
- Wałek: 42CrMo kuty i hartowany
- Twardość: HRC45-55 (powierzchnia)
Wysoka odporność na odkształcenia, odpowiednia do obróbki grubych płyt
4) Możliwości automatyzacji i CNC
- Sterowanie CNC (PLC/ekran dotykowy)
- Automatyczne pozycjonowanie rolek bocznych
- Funkcja pamięci parametrów
Obsługuje spójną produkcję partiową
5) Rozszerzalny system automatyki
Konfiguracje opcjonalne:
- Wspornik górny (walcowanie o dużej średnicy)
- Wspornik boczny (zabezpieczający przed zapadnięciem)
- Automatyczny stół podający
- Urządzenie do toczenia stożkowego
Nadaje się do integracji zautomatyzowanej linii produkcyjnej
Walcarka czterowalcowa W12 25X3200
Płyta o średniej grubości 25 mm × płyta o szerokości 3200 mm × czterowalcowe dwustronne gięcie wstępne
W przypadku blach stalowych o średniej grubości 25 mm, konstrukcja czterowalcowa ogranicza konieczność wielokrotnego zaciskania i ręcznej regulacji, co korzystnie wpływa na wydajność produkcji i powtarzalność przetwarzania wsadowego. Możliwość gięcia wstępnego i ciągłego walcowania maszyny czterowalcowej to również istotne cechy, które wyróżniają ją na tle tradycyjnych maszyn trójwalcowych.
System rolek o wysokiej sztywności · Mocny napęd hydrauliczny · Precyzyjne pozycjonowanie CNC · Dwustronne gięcie wstępne · Wysokowydajne walcowanie · Stabilne zaokrąglanie
Dzięki czterorolkowej konstrukcji o wysokiej sztywności i hydraulicznemu układowi napędowemu, maszyna umożliwia zintegrowaną obróbkę wielu procesów, takich jak zaciskanie blach, gięcie wstępne dwustronne, walcowanie ciągłe i zaokrąglanie. Urządzenie może efektywnie formować detale cylindryczne, łukowe i stożkowe dla takich branż jak zbiorniki ciśnieniowe, zbiorniki magazynowe, konstrukcje stalowe, energetyka wiatrowa, petrochemia i produkcja dużych urządzeń.




 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese