
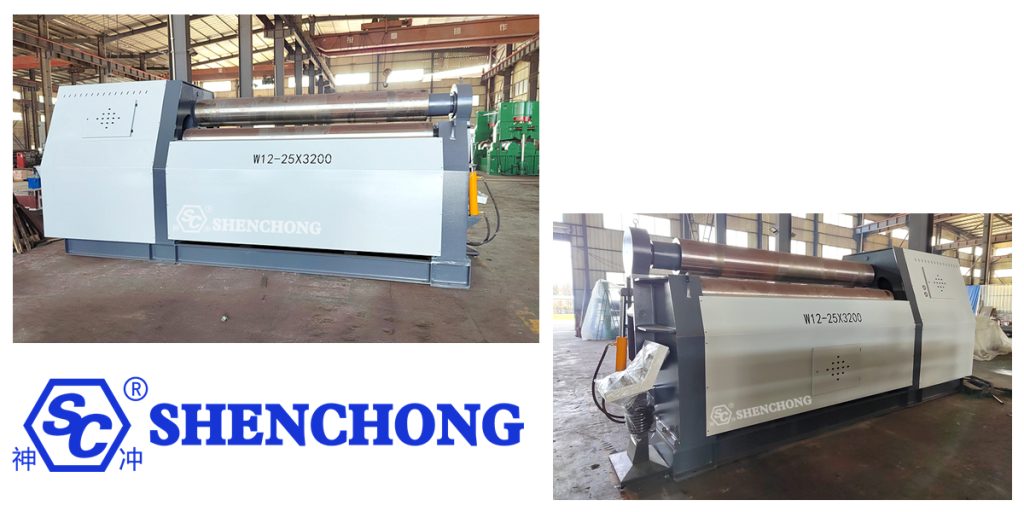
A máquina de calandragem de chapas de quatro rolos SC W12 25X3200 é um equipamento hidráulico de alta rigidez projetado para processar chapas médias e pesadas. É utilizada principalmente para laminar chapas de aço carbono, aço inoxidável, aço de baixa liga e outros metais, transformando-as em cilindros, arcos, cones e outras peças curvas.
As principais capacidades de processamento desta especificação são tipicamente: espessura máxima da chapa de 25 mm, largura máxima efetiva da chapa de 3200 mm e espessura de pré-dobra de aproximadamente 20 mm. É adequada para indústrias como vasos de pressão, tanques de armazenamento, caldeiras, estruturas metálicas, energia eólica, petroquímica, máquinas de construção, oleodutos e fabricação de equipamentos de grande porte.
1. Parâmetros básicos da máquina de laminação de chapas de quatro rolos W12 25X3200
Abaixo está um parâmetro de configuração representativo para o W12 25.X3200 máquina de laminação de chapas de quatro rolos:
Item | Parâmetros de referência |
Modelo de equipamento | Máquina de calandragem hidráulica de quatro rolos W12-25×3200 |
Forma estrutural | 25 mm |
Espessura máxima da bobina | 20mm |
Espessura máxima de pré-dobra | 3200 mm |
Largura máxima da bobina | Aproximadamente 3300 mm |
Comprimento efetivo do rolo de trabalho | ≤245MPa |
Resistência ao escoamento da chapa | Aproximadamente 430 mm |
Diâmetro do rolo superior | Aproximadamente 390 mm |
Diâmetro do rolo inferior | Aproximadamente 330 mm |
Diâmetro do rolo lateral | Aproximadamente 4,5 m/min |
Velocidade da bobina | Aproximadamente 22 kW |
Alimentação do acionamento principal | Acionamento hidráulico |
Tipo de acionamento | NC/CNC Opcional |
Método de controle | Pré-dobra de extremidade dupla |
Método de pré-dobra | Configurável |
Enrolamento cônico | Opcional |
Suporte para peças de grande diâmetro | Aço carbono, aço inoxidável, aço de baixa liga, etc. |
tipo de material | Calandra hidráulica de quatro rolos W12-25X3200 |
Os parâmetros mencionados acima representam uma configuração típica e não são idênticos para todos os produtos W12-25×3200. Por exemplo, modelos de outros fabricantes com as mesmas especificações podem usar um motor principal de 30 kW e diâmetros de rolo de 430/390/340 mm.
Portanto, 25X3200MM não representa um padrão global unificado, especialmente em relação ao diâmetro mínimo de laminação, diâmetro do cilindro, potência do motor, pressão do sistema hidráulico e número de eixos de controle, que precisam ser confirmados em conjunto com as especificações técnicas do fabricante.
2. O que é uma máquina de laminação de chapas de quatro rolos W12?
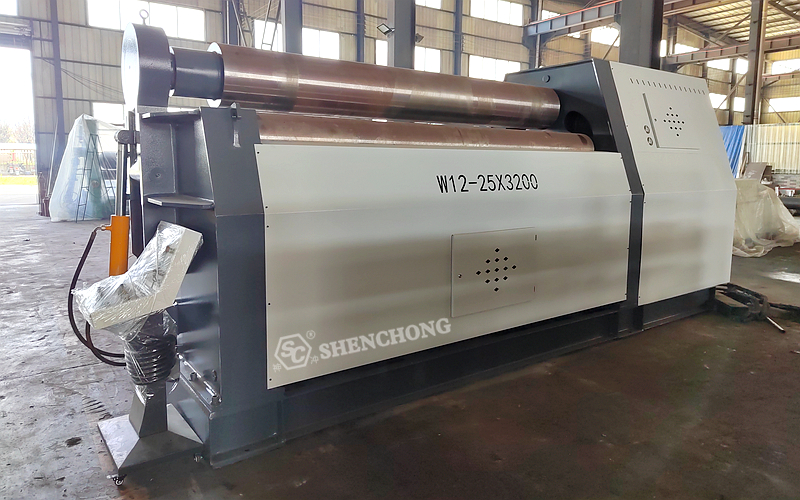
A W12 é uma típica máquina de laminação de chapas metálicas com 4 rolos.
Em comparação com um máquina de laminação de chapas de três rolosAlém disso, adiciona um rolo inferior para fixação e posicionamento, permitindo que a chapa metálica forme uma fixação mais estável entre os rolos superior e inferior. Simultaneamente, o raio de curvatura da chapa metálica é controlado pelos rolos laterais esquerdo e direito.
Os quatro rolos de trabalho desempenham funções diferentes:
1) Rolo Superior
O rolo superior é geralmente o rolo de trabalho mais importante do equipamento e um dos principais rolos de acionamento.
Principais funções:
- Pressione a chapa metálica.
- Forneça pressão rolante
- Trabalhe com o rolo inferior para formar um mecanismo de fixação.
- Impulsione a chapa metálica longitudinalmente.
- Participe na formação do arco final.
Para chapas de espessura média de 25 mm, a rigidez e a qualidade da superfície do rolo superior são cruciais.
2) Rolo inferior
O rolo inferior é o principal responsável por:
- Fixando a placa de aço
- Proporcionando uma força motriz de fricção estável
- Trabalhando com o rolo superior para formar uma área de fixação
- Auxiliar no posicionamento de chapas metálicas
- Controlar a posição da chapa metálica na área de laminação.
Uma das principais características de um laminador de quatro rolos é sua capacidade de fixar a chapa de aço de forma confiável, utilizando tanto os rolos superiores quanto os inferiores.
3) Rolo Esquerdo
O rolo esquerdo é usado principalmente para:
- Pré-dobrar a extremidade esquerda da chapa metálica.
- Controlando o raio de rolamento
- Apoiar a chapa metálica
- Ajustar a trajetória de dobra da chapa metálica.
4) Rolo direito
O rolo direito trabalha em conjunto com o rolo esquerdo para completar a pré-dobra da outra extremidade e a laminação contínua.
Portanto, um moinho de quatro rolos pode realizar um processo típico:
Fixação → Pré-curvatura frontal → Rolamento → Pré-curvatura traseira → Arredondamento
Essa é também uma razão importante pela qual os laminadores de quatro rolos são adequados para a produção contínua de chapas de espessura média.
3. Princípio de funcionamento básico da máquina de laminação de chapas W12 25X3200
O princípio básico de uma máquina de curvatura de chapas de 4 rolos pode ser resumido da seguinte forma:
Os rolos superior e inferior prendem a chapa de aço, e as mudanças de posição dos rolos laterais criam um momento de flexão. À medida que os rolos de trabalho giram, a chapa sofre deformação plástica gradual, formando, por fim, o cilindro, cone ou superfície curva desejada.
Em resumo:
- Os roletes superior e inferior são responsáveis pela “fixação”.
- Os roletes laterais são responsáveis pela “flexão”.
- O sistema de acionamento é responsável por “alimentar”
- O sistema de controle é responsável pelo “posicionamento”.
Os quatro trabalham juntos para concluir o processo de curvatura da chapa.
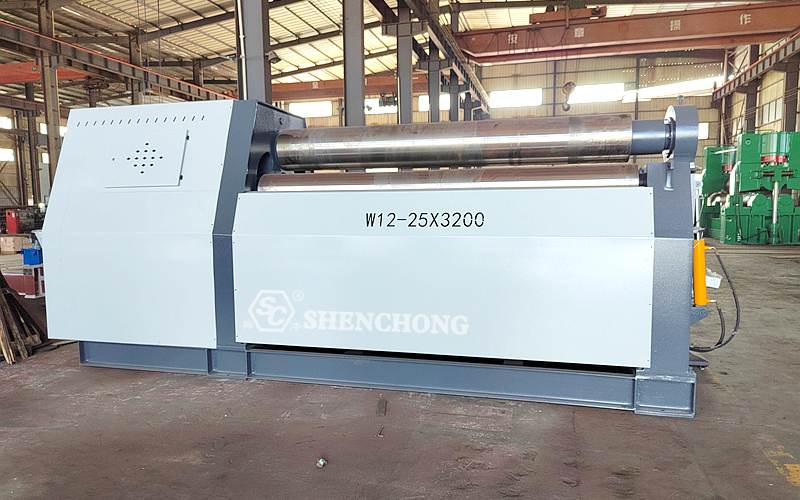
4. Processo típico de laminação para a máquina de curvatura de rolos W12
Etapa 1: Carregamento da chapa de aço
A chapa de aço, após ser cortada, cortada a laser ou processada de outra forma, é colocada na posição de alimentação da laminadora.
Para chapas de aço de grandes dimensões (25 mm de espessura), recomenda-se a seguinte configuração:
- Plataforma de alimentação
- Dispositivo de suporte de front-end
- Equipamentos de elevação
- Dispositivo de posicionamento da placa
- Dispositivo de centralização lateral
Grandes placas de aço são pesadas, e o manuseio manual não só é ineficiente, como também propenso a colisões e riscos à segurança.
Etapa 2: Centralização da placa
Após a placa de aço entrar entre os rolos superior e inferior, ela precisa ser centrada lateralmente.
A precisão do centramento afeta diretamente:
- Paralelismo de ambas as extremidades do cilindro
- Eixo do cilindro
- Ângulo do cone
- Posição de soldagem
- Precisão da montagem subsequente
Para chapas de aço com 3200 mm de largura, recomenda-se estabelecer uma referência de centragem clara no processo de produção.
Etapa 3: Elevação e fixação do rolo inferior
O rolo inferior move-se para cima, pressionando a placa de aço entre os rolos superior e inferior.
Neste ponto, é necessário garantir que a força de aperto seja suficiente, mas não excessiva.
A fixação insuficiente pode levar a:
- Deslizamento do lençol
- Raio de rolamento instantâneo
- Arranhões superficiais
- desalinhamento da folha
O aperto excessivo pode aumentar a carga no sistema de roletes e no sistema hidráulico.
5. Principais vantagens tecnológicas
1) Conclua todos os processos em uma única fixação.
- Pré-dobra automática de ambas as extremidades
- Não há necessidade de alterações repetidas nas bordas.
- A eficiência de formação aumentou em 30%+
Adequado para produção em massa.
2) Capacidade de laminação de alta precisão
- Precisão do controle síncrono hidráulico de até ±2 mm
- Boa circularidade, bordas curtas e retas
Adequado para produtos de grau de vaso de pressão
3) Projeto estrutural robusto e resistente
- Quadro: Q235 soldado + usinagem integral
- Rolo: 42CrMo forjado + temperado
- Dureza: HRC45-55 (superfície)
Alta resistência à deformação, adequada para processamento de chapas grossas.
4) Capacidades de automação e CNC
- Controle CNC (PLC/tela sensível ao toque)
- roletes laterais de posicionamento automático
- Função de memória de parâmetros
Suporta produção em lotes consistente
5) Sistema de automação expansível
Configurações opcionais:
- Suporte superior (rotação de grande diâmetro)
- Suporte lateral (anticolapso)
- Mesa de alimentação automática
- Dispositivo de laminação cônica
Adequado para integração em linhas de produção automatizadas.
Máquina de laminação de chapas de quatro rolos W12 25X3200
Chapa de espessura média de 25 mm × Chapa de largura de 3200 mm × Pré-dobra de extremidade dupla com quatro rolos
Para chapas de aço de espessura média de 25 mm, a estrutura de quatro rolos reduz a necessidade de fixação repetida e ajustes manuais, o que contribui para melhorar a eficiência da produção e a consistência do processamento em lote. As capacidades de pré-dobra e laminação contínua da máquina de quatro rolos também são características importantes que a diferenciam das máquinas tradicionais de três rolos.
Sistema de rolos de alta rigidez · Acionamento hidráulico potente · Posicionamento CNC preciso · Pré-dobra dupla · Laminação de alta eficiência · Arredondamento estável
Utilizando uma estrutura de quatro rolos de alta rigidez e um sistema de acionamento hidráulico, é possível realizar o processamento integrado de múltiplos processos, como fixação de chapas, pré-dobra em ambas as extremidades, laminação contínua e arredondamento. A máquina pode conformar com eficiência peças cilíndricas, em forma de arco e cônicas para indústrias como vasos de pressão, tanques de armazenamento, estruturas metálicas, energia eólica, petroquímica e fabricação de equipamentos de grande porte.




 Portuguese
 English
 Spanish
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese