目次
プレス曲げ加工機の購入は、トン数、加工長、価格を決定するだけの単純な問題のように思えるかもしれませんが、実際には、装置構造、加工能力、CNCシステム、油圧システム、軸数構成、金型、安全保護、自動化の度合い、アフターサービス、長期的な運用コストなど、多くの側面が関係してきます。
適切なプレスブレーキ曲げ加工機は、現在の加工ニーズを満たすだけでなく、今後3~5年間の製品変更や生産能力の増強にも対応できるものでなければなりません。不適切な選定は、トン数不足、曲げ精度の不安定性、加工効率の低下、金型の不適合、エネルギー消費量の増加、あるいは過剰構成の設備を購入して長期間遊休状態に陥るといった問題を引き起こす可能性があります。
このガイドは、実際の板金加工と産業機器の調達という観点から、曲げ加工機の選定方法を体系的に分析し、購買担当者、工場管理者、技術者、機器販売業者が包括的な選定・評価基準を確立するのに役立ちます。
1. 確認事項:どのようなタイプのプレス曲げ加工機が必要ですか?
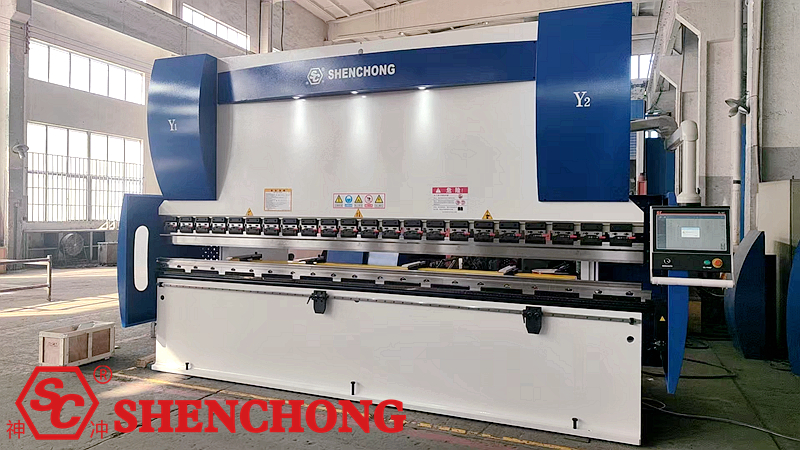
プレスブレーキ機には1種類だけではありません。機種によって、動作原理、加工能力、精度、エネルギー消費量、投資コストなどが大きく異なります。
1) 駆動方式による分類
① 一般的な油圧式CNC プレスブレーキ 機械
油圧システムによってスライドを上下に駆動し、様々な金属板の従来型の曲げ加工に適しています。
- 利点:成熟した技術、幅広い処理範囲、大規模な処理能力。
- 用途:一般的な板金加工、鉄骨構造物、キャビネット、電気機器製造。
② 電気ical ハイブリッドCNC プレス 曲げ加工機
サーボモーター、油圧ポンプ、および油圧制御技術を組み合わせることで、必要に応じて油圧動力を供給します。
- 利点:応答速度が速く、省エネルギー性に優れ、制御精度が高い。
- 用途:中級~高級板金加工、量産、精密曲げ加工。
③ 全電動サーボ曲げ加工機
従来の主油圧システムとは独立して、サーボモーターと機械式伝動機構を用いてスライドを駆動する。
- 利点:応答速度が速い、消費電力が少ない、騒音が少ない。
- 用途:小規模から中規模の生産量、高精度、高頻度生産に適しています。
④ 機械式曲げ加工機
機械式伝達方式を用いてスライドを駆動する。具体的な用途は装置の構造によって異なる。
- 利点:比較的シンプルな構造、特定の作業条件下での高い効率性。
- 適している用途:一部の従来型および特殊な処理シナリオ。
購入のおすすめ:
処理要件 | 推奨タイプ |
一般的な板金加工 | |
高精度バッチ生産 | 電気ハイブリッド曲げ加工機 |
高周波、小型・中型トン数加工 | 全電動サーボ曲げ加工機 |
大型トン数、厚板曲げ加工 | 油圧式または電気式ハイブリッドプレス曲げ加工機 |
自動化された連続生産 | 電気油圧式ハイブリッドまたは改良型油圧プレスブレーキ |
注記:
全電動システムが常に油圧システムより優れている、あるいは電気油圧ハイブリッドシステムがあらゆる作業条件に適していると単純に考えることはできません。選択にあたっては、トン数、板厚、曲げ頻度、ワークピースのサイズ、および装置の総ライフサイクルコストを考慮する必要があります。
2) 自動化の度合いによる分類
種類 | 設定機能 | 適用可能なシナリオ |
標準CNC曲げ加工機 | 基本的なCNC制御 | 小~中規模のバッチ処理 |
多軸CNC曲げ加工機 | 多軸バックゲージおよびスライダー制御 | 複雑な加工部品 |
フォロワー装置付き曲げ加工機 | 自動板金昇降 | 大型で頑丈な板金 |
ロボット曲げユニット | ロボットの積み込み、積み下ろし、反転 | 大量自動化生産 |
フレキシブルベンディングセンター | 自動位置決め、曲げ、形状変更 | 大量生産・多種多様な板金加工 |
加工対象物が大型で重量がある場合、例えば大型の電気キャビネットパネル、輸送コンテナパネル、エアコンパネルなどでは、曲げ加工後の材料支持装置の設置を優先的に検討すべきである。
2. 曲げ加工機のトン数をどのように決定するか?
プレス曲げ機のトン数を決定することは、調達において最も重要なステップです。プレスブレーキのトン数は、装置が耐えられる曲げ圧力に直接影響します。
荷重が不足すると、目標とする曲げ加工が完了しません。荷重が過剰だと、設備投資、金型費用、および運転コストが増加する可能性があります。
1) 板厚に基づいてトン数を選択する
曲げ荷重は主に以下の要因によって影響を受けます。
- 板厚
- シート材と引張強度
- 曲げ長さ
- 下型V溝幅
- 曲げ方法
- ワークピースの形状と曲げ加工
一般的な曲げ推定式
一般的な低炭素鋼板(引張強度σb≈450MPa)の場合、最も古典的な経験式は次のとおりです。
曲げ力 P (トン) = (t²·L·K)/V
t:板厚(単位:mm)
L:板材の曲げ長さ(単位:m)
V:下型におけるV溝の幅(単位:mm)
K:材料係数(一般的に普通炭素鋼の場合は約650。一部の工場では、これを簡略化して「板厚×8×板長(メートル)」としている)
2) 一般的なトン数と処理能力に関する参考情報
以下では、一般的な低炭素鋼、エアベンディング、および一般的に使用される金型について説明しています。具体的な加工能力は、曲げ長さと設備パラメータに基づいて再計算する必要があります。
曲げ機のトン数 | 一般的な機械加工位置決め | 典型的な構成例 |
30トン | 小型板金 | 1250mm |
40T | 小型板金 | 1600mm |
63T | 中型板金 | 2500mm |
80トン | 中型板金 | 2500mm |
100T | 一般板金 | 3200mm |
125T | 中型板金 | 3200/4000mm |
160T | 中厚板加工 | 3200/4000mm |
200T | 中~大型の板金 | 3200/4000mm |
250T | より厚い板金 | 4000mm |
300トン | 厚手の板金 | 4000/5000mm |
400T | 大きな厚板 | 4000/5000mm 加工物に合わせてカスタマイズ |
600トン以上 | 重工業加工 | 1250mm |
注記:
この表は、機器調達のための予備的な分類参考資料であり、対応するトン数が表に記載されているすべての厚さの鋼板を、作業全長にわたって加工できることを保証するものではありません。
3) 異なる材料における曲げ荷重の違い
同じ厚さの板材でも、材質が異なれば必要な曲げ力も異なる場合がある。
材料 | 共通の特徴 | 調達に関する考慮事項 |
Q235炭素鋼 | 従来型の加工材料 | 基本的な選択基準として役立つ |
Q355高強度鋼 | 高強度 | トン数マージンを増やす必要がある |
304ステンレス鋼 | 曲げ強度は通常、一般的な低炭素鋼よりも高い。 | スプリングバックと表面保護に注意してください。 |
316ステンレス鋼 | 強度と加工特性が異なる | 実際の材料測定パラメータに基づいて計算します |
アルミ板 | 強度と伸びに大きな違いがある | ひび割れや表面のへこみに注意してください。 |
銅板 | 材料特性に大きな違いがある | グレードに基づいて製造プロセスを決定する |
特記事項:板厚のみを基準に曲げ加工機を購入しないでください。板材の種類、最大曲げ長さ、最小曲げ幅、V溝幅、および曲げ加工方法をすべて指定する必要があります。
4) トン数を選択する際に、どの程度の余裕を持たせるべきでしょうか?
実際の加工対象物の最も厳しい加工条件に基づいて機械を選定し、適切な能力余裕を持たせることを推奨します。
例えば:
- 日々の処理能力は主に100トン程度であるため、125トン級の機械が検討対象となり得る。
- 最大処理時間は125トン程度です。160トンクラスの機械が必要かどうかを判断するには、さらに計算を行う必要があります。
- 高強度鋼またはステンレス鋼の長期加工:実際の材料強度に基づいて再計算を行う必要があります。
機械のトン数、作業台の構造、金型の耐荷重、単位長さあたりの許容荷重など、すべてが一致している必要があるため、過剰なトン数を安易に許容してはいけません。
3.曲げ長さをどのように決定するか?
CNCプレス曲げ加工機のトン数と長さは同時に考慮する必要があります。曲げ長さは、機械が対象となるワークピースを加工できるかどうかを決定する重要なパラメータです。
一般的な曲げ加工機の加工長さは以下のとおりです。
- 1250mm:小型精密板金。
- 1600mm:小型部品。
- 2500mm:小型から中型の板金製品。
- 3200mm:一般的な工業用板金加工。
- 4000mm:大型板金およびキャビネット。
- 5000~6000mm:大型板金、鉄骨構造物、産業機器。
- 8000mm以上:非常に長いワークピース。通常、専用機または2台の機械による連携ソリューションが必要となる。
1) 調達時に確認すべき長さのパラメータはどれですか?
パラメータ | 主な機能 | 調達に関する考慮事項 |
最大曲げ長さ | ワークピースの最大長さを決定します | 公称長さに加えて、サイドパネルの間隔も考慮してください。 |
列間隔 | ワークピースの有効加工スペースを決定します | 大型ワークピースの実際の搬入経路スペースに注意してください。 |
喉の深さ | 加工物が挿入できる深さを決定します | 特に、深めの箱型や複雑な形状のワークピースにとって重要です。 |
スライダーストローク | スライドブロックの垂直移動距離を決定します | 曲げたり荷降ろししたりするための十分なスペースが必要です。 |
開口部の高さ | 上型と下型の間の最大間隔を決定します | 背の高い箱型や複雑な形状のワークピースの加工に影響を与える |
作業台の高さ | 操作および積み下ろしに影響します | 板金寸法および人間工学と併せて検討する必要がある。 |
2) 見落としがちな問題:トン数と曲げ長さの一致
例えば、200トン×3200mmの曲げ加工機を購入する際には、200トンの総圧力だけでなく、以下の点も確認することが重要です。
- 200トンの荷重を全長3200mmにわたって使用できるかどうか。
- 短いワークピースを集中した部分で曲げる際に、その地域の荷重要件を満たしているかどうか。
- 作業台とスライドに十分な剛性があるかどうか。
- たわみ補正が必要かどうか。
- 偏心荷重条件に対応できるかどうか。
特に短くて厚いワークピースを加工する場合、安全性は総トン数だけで判断することはできません。単位長さあたりの荷重、局所的な荷重、金型の耐荷重なども確認する必要があります。
4. CNCシステムの選び方
1) 一般的な曲げ加工機CNCシステム
市場で注目すべきCNCシステムブランドとモデルをいくつかご紹介します。
ブランド | 代表的なモデル | 主な用途 |
デレム | DA53T、DA58T、DA66T | CNC曲げ制御 |
ESA | S630、S640、S650W、S875W | 多軸曲げ制御 |
サイベレック | CT8、CT15シリーズなど | 曲げ加工機のCNC制御 |
神チョン | SC EL15T、EL19Tなど | 申崇社独自開発の曲げ制御システム |
注記:
各モデルの具体的な機能、サポートされる軸数、ソフトウェアライセンス、およびバージョンは、製造元が提供する構成リストに基づいて決定する必要があります。
2) 異なる制御システムを選択するにはどうすればよいでしょうか?
処理要件 | 推薦する F特徴 |
単純な直角曲げ | 基本的なCNCシステム |
多工程の複雑な曲げ加工 | グラフィカルプログラミング機能を備えたCNCシステム |
高精度板金加工 | 角度補正および関連する精密制御機能をサポートする |
多軸バックゲージ | 対応する軸数を持つコントローラーをサポートします。 |
ロボットの曲げ | 自動化インターフェースおよび関連するプログラム機能をサポートする |
複雑な製品の大量生産 | オフラインプログラミング、プログラム管理、シミュレーションをサポートします。 |
3) CNCシステム購入時に確認すべき10の重要機能
- 2Dグラフィックプログラミングに対応していますか?
- 曲げ加工の自動計算に対応していますか?
- 曲げシーケンスシミュレーション機能は搭載されていますか?
- 多軸バックゲージ制御に対応していますか?
- Y1/Y2スライダーの同期制御に対応していますか?
- たわみ補正制御に対応していますか?
- 材料データベースに対応していますか?
- カビデータベースに対応していますか?
- 加工プログラムの保存と呼び出しは可能ですか?
- オフラインプログラミングやデータインターフェースに対応していますか?
購入に関するお知らせ:
コントローラーのブランドやモデルだけでなく、購入する製品の実際のソフトウェアバージョン、ライセンス機能、軸数、インターフェース、および操作言語を確認してください。同じコントローラーでも、ライセンスや構成の違いによって機能に大きな差が生じる場合があります。
5. 曲げ加工機の軸数の選択
プレス曲げ加工機の軸数はどのように選べば良いのでしょうか?4+1軸、6+1軸、8+1軸の違いは何でしょうか?これはCNC曲げ加工機を購入する際に非常に重要な構成上の問題です。
軸の数が多いからといって、必ずしもすべての加工物において精度が向上するとは限りません。本当に重要なのは、これらの軸が実際の加工上の問題を解決できるかどうかです。
1) 一般的な曲げ加工機のシャフトの機能
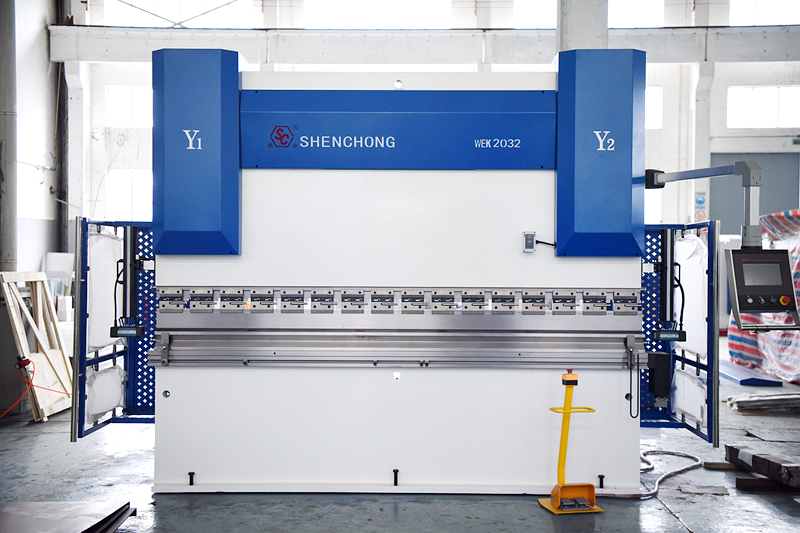
軸 | 関数 | 関数 |
Y1 | 左スライダーコントロール | 左油圧シリンダーの位置を制御する |
Y2 | 右スライダーコントロール | 右油圧シリンダーの位置を制御する |
X | バックゲージの前後移動 | 曲げ寸法を制御する |
R | バックゲージの上下移動 | さまざまな高さでの位置調整に対応 |
Z1 | 左指の左右の動きを止める | 複数地点測位 |
Z2 | 右指の左/右の動きを止める | 特殊な位置決めや円錐形のワークピースにも対応可能 |
X1/X2 | バックゲージの独立した前後移動 | 作業台の変形を補正する |
V | たわみ補正軸 | 左油圧シリンダーの位置を制御する |
注記:
メーカーによって軸数の表記方法が異なる場合があり、特にスライダー軸、バックゲージ軸、補正軸を総数に含めるかどうかは異なります。そのため、購入契約書には各軸の具体的な機能を明確に記載する必要があります。
2) さまざまな軸構成に適した工場はどれですか?
4+1軸曲げ加工機(一般構成)
- 一般的な組み合わせ:Y1、Y2、X、R、およびV軸補正。
- 一般的な板金加工、キャビネット、電気ボックス、および一般的な工業製品に適しています。
- 高いコストパフォーマンス比は、多くの工場にとって実用的な選択肢となる。
6+1軸曲げ加工機
- 一般的な組み合わせ:Y1、Y2、X、R、Z1、Z2、およびV軸補正。
- サイドストッパーは左右に独立して動かすことができます。
- 複雑な形状のワークピース、多サイズ加工、多工程加工に適しています。
8+1軸曲げ加工機
- 通常、多軸バックゲージに独立した位置決め軸を追加する。
- 複雑な形状の板金加工、不規則な形状のワークピース加工、および高い柔軟性が求められる生産に適しています。
- 追加する具体的な軸は、機器構成表に基づいて決定する必要があります。
3) 購入に関する推奨事項
工場生産状況 | 推奨構成 |
一般的な板金加工 | 4+1軸 |
電気キャビネットおよびサーバーラックの処理 | 4+1軸または6+1軸 |
各種製品の複雑な曲げ加工 | 6+1軸 |
不規則な形状の板金および複雑な加工部品 | 8+1軸、またはプロセスに応じてカスタマイズ可能 |
ロボットによる自動曲げ加工 | ロボットワークステーションの構成に応じて選択してください。 |
広告で謳われている多軸構成だからといって、安易に予算を増やすべきではありません。加工対象物が主に単純なL字型またはU字型の曲げ加工であれば、4+1軸構成で十分な場合もあります。
6.バックゲージシステムの選び方
バックゲージシステムは、曲げ寸法の位置決め、再現性、および生産効率に直接影響を与えます。
購入時には、以下の点を確認してください。
- バックゲージ位置決め精度
- 再現性
- X軸移動範囲
- R軸の垂直移動範囲
- ゲートの数と構造
- ゲートの耐荷重
- 動作速度と安定性
- 独立した多軸運動をサポートするかどうか
- 衝突防止設計が施されているかどうか
- 調整やメンテナンスが容易かどうか
単純なワークピースの場合は、X軸バックゲージだけで十分な場合があります。複雑なワークピースの場合は、X、R、Z1、Z2などの多軸構成を検討することをお勧めします。
また、以下の点にもご注意ください。
装置の公称位置決め精度は、最終的な加工物の寸法精度とは必ずしも一致しません。実際の加工結果は、板金寸法公差、位置決め基準、金型、曲げ加工プロセスなどによっても影響を受けます。
7.たわみ補正システムは購入する価値がありますか?
これは、中型から大型の曲げ加工機を購入する際に無視できない構成です。
プレスブレーキ曲げ加工機が作動しているとき、スライドと作業台には圧力がかかり、その結果、ある程度の弾性変形が生じる。
適切な補償がない場合、以下のような事態が発生する可能性があります。
加工物の中央部の角度は、両端の角度と一致しない。
長尺ワークピースの曲げ角度はずれる。
曲がりの直線性は理想的ではない。
同一の加工物であっても、場所によって寸法が異なる。
たわみ補正の主な種類:
種類 | 特徴 | 適用可能な状況 |
機械式手動補正 | 手動調整補正機構 | 少量生産、シンプルな処理 |
電気補償 | モーター駆動による調整 | 中型曲げ加工装置 |
CNC数値制御補正 | CNCシステム制御 | 中~大型、高精度加工 |
油圧補償 | 油圧機構が補償力を発生させる | 特定の大型設備 |
推奨事項:
- 小型・短尺の曲げ加工:精度要件に基づいて選定できます。
- 100トン×3200mm以上の機器:評価を優先します。
- 200T×4000mm以上の装置:CNC補正は一般的に慎重に検討する必要があります。
- 400トン×5000mmなどの大型機器の場合、補償能力は重要な技術受入項目として記載されるべきである。
特定の構成が必要かどうかは、フレームの剛性、曲げ長さ、ワークピースの精度、およびメーカーの設計に基づいて判断されるべきである。
8.曲げ金型の選び方
曲げ金型は、曲げ角度、内半径、最小曲げエッジ、およびワークピースの表面品質に直接影響を与えます。
1) 主な金型タイプ
金型の種類 | 主な用途 |
ストレートカット上部モールド | 一般的な直線曲げ |
グースネック上部モールド | 深い箱型でエッジが折り返されたワークピース |
尖ったカットの上部モールド | 特定の角度と狭いエッジの曲げ加工 |
シングルV型下部金型 | 従来の板金曲げ加工 |
ダブルV型下部モールド | 様々な板厚の加工 |
マルチグルーブ下型 | 複数仕様の曲げ加工 |
分割型金型 | 長さの異なるワークピースの組み合わせ |
特殊成形金型 | 特殊な構造と特殊な形状 |
2) V溝の選び方
一般的な低炭素鋼のエアベンディングについては、以下の概算値が用いられます。
V≈8t
どこ:
V:下型V溝の幅。
t:板金の厚さ。
例えば:
板厚 | 予備的な参照V溝 |
1mm | 8mm |
2mm | 16mm |
3mm | 24mm |
4mm | 32mm |
5mm | 40mm |
6mm | 48mm |
8mm | 64mm |
10mm | 80mm |
これはあくまで一般的なエアベンディングの入門的な例であり、すべての材料やワークピースに適用できるわけではありません。最小曲げエッジ、内半径、表面の凹み、および必要なトン数も確認する必要があります。
3) 金型を購入する際に考慮すべき点は何ですか?
- 金型材料および熱処理の品質。
- 金型の硬度と耐摩耗性。
- 金型の耐荷重能力。
- 金型の長さと分割方法。
- 金型の精度と真直度。
- 上型と下型の金型の整合性。
- 金型クランプ方式。
- 金型交換の迅速化に対応していますか?
- 既存の機器との互換性はありますか?
- 特殊な加工部品を加工する能力はありますか?
金型の単位長さあたりの許容荷重に特に注意してください。金型が設置可能かどうかだけを考慮するのではなく、荷重についても考慮する必要があります。
9. 曲げ加工機のフレームと油圧システムはどのように点検すべきですか?
曲げ加工機の安定性は、CNCシステムだけでなく、機械構造や油圧システムによっても左右される。
1) フレーム構造
検討すべき主要分野:
- フレーム用鋼板の厚さと材質。
- 溶接工程および溶接後応力処理。
- 側板、作業台、およびスライダーの構造的剛性。
- ガイドレールとスライダーガイド構造。
- 機械加工および組み立ての精度。
- 長期運転後の変形制御。
購入する際は、フレームの重量だけを比較するのではなく、構造設計、製造工程、剛性、そして機械全体の精度など、より重要な点を考慮する必要があります。
2) 油圧システム
確認すべき主な項目:
コンポーネント | 主要評価基準 |
油圧ポンプ | ブランド、流量、圧力、騒音 |
油圧バルブアセンブリ | 制御精度と応答速度 |
油圧シリンダー | シール性能と加工精度 |
石油パイプおよび継手 | 耐圧性能と信頼性 |
オイルタンク | 容量、ろ過、放熱 |
サーボモーター | 電力と制御応答 |
ろ過システム | ろ過精度とメンテナンスの容易さ |
3) 2気筒同期制御
CNCプレス曲げ加工機は通常、左右の油圧シリンダーの協調動作を必要とする。
購入にあたっては、以下の点を理解しておく必要があります。
- 高精度位置検出が使用されているかどうか
- Y1/Y2が閉ループ内で独立して制御されるかどうか
- 左右同期制御方式
- スライダーの再現精度
- 偏心荷重下での制御性能
工場出荷時の検査では、無負荷運転の確認だけでなく、左右両側および中央位置での曲げ結果を実際にテストすることをお勧めします。
10.曲げ追従装置の選び方
工場が大型で重い板金を頻繁に加工する場合、 ベンディングフォロア このデバイスは検討する価値がある。
1) 曲げ追従装置の主な機能
- 大型板金を自動的に支持します。
- スライダーの曲げ動作と同期して動きます。
- 板金のたるみを軽減する。
- オペレーターの作業負荷を軽減する。
- 板金の変形や表面の傷のリスクを軽減します。
- 大型ワークピースの曲げ安定性を向上させる。
2) どの工場が設置すべきでしょうか?
応用産業 | 推奨レベル |
電気キャビネットの製造 | 推奨 |
コンテナおよび輸送用パネル材 | 評価を強くお勧めします |
エアコンパネル | 推奨 |
エレベーターパネル | 推奨 |
大型サーバーラックおよびキャビネット | 推奨 |
一般的な小型ブラケット | 通常は必要ありません |
後継装置を選定する際には、耐荷重能力、支持面積、ストローク、同期制御方式、左右独立制御機能、および曲げ加工機のCNCシステムとの互換性を確認する必要があります。
11. ロボット曲げ加工機を購入する必要はありますか?
工場で毎日大量の反復的な曲げ加工作業が発生する場合、ロボットによる曲げ加工装置を導入することで、生産体制を大きく変えることができる。
1) ロボットの曲げ加工システムは、一般的にどのような構成要素から成り立っていますか?
- CNC曲げ加工機
- 産業用ロボット
- 自動積み下ろしシステム
- 板金位置決めテーブル
- 自動反転機構
- ワークピースクランプ装置
- 安全柵および保護システム
- ロボット制御システム
- 自動生産管理システム
2) ロボットによる曲げ加工の利点
比較項目 | 手曲げ | ロボットの曲げ |
労働要件 | 難易度が高い | 反復的な手作業を削減します |
連続生産 | 人員配置やシフトの影響を受ける | 長期運用により適している |
反復的な姿勢保持 | オペレーターの影響を受ける | 自動反復位置決め |
量産 | 手作業による整理に依存している | 安定したバッチ生産により適している |
切り替え | 手動調整 | プログラムと照明器具の再構成が必要です |
初期投資 | 比較的難易度が低い | 比較的高コスト |
3) 投資する価値があるのはどのような場合ですか?
以下のような状況では、投資収益率分析を行う必要がある。
1日の曲げ加工量が多い。製品仕様は比較的安定している。人件費が高い。連続的な複数シフト生産が求められる。製品の取り扱いと反転が難しい。生産サイクル時間と一貫性を改善する必要がある。
1日に処理するワークピースの数が少なく、種類が多く、頻繁にタイプが変わる場合は、従来型の多軸CNC曲げ加工機の方が経済的かもしれません。
12. 曲げ加工機の精度を評価する際に考慮すべき指標は何ですか?
プレス曲げ加工機を購入する際は、メーカーが公表している精度値だけを見るのではなく、機械自体の精度と加工対象物の最終的な加工精度を区別して考えるべきです。
精度指標 | 検査項目 |
スライダーの再現性 | 複数回実行した後、同じ位置に戻ることができるかどうか |
スライダーの並列処理 | 左右が協調しているかどうか |
バックゲージ位置決め精度 | 寸法位置決めが正確かどうか |
バックゲージの再現性 | 複数回実行後も位置決めが安定しているかどうか |
テーブルの水平度 | 明らかな変形があるかどうか |
曲げ角度の一貫性 | 異なる位置での角度が一貫しているかどうか |
ワークピースの寸法精度 | 実際の処理が図面の要件を満たしているかどうか |
調達受入に関する推奨事項
試し曲げ加工には、少なくとも3つの代表的なワークピースを選択することをお勧めします。
- 小型ワークピース:局所的な負荷と位置決めを確認してください。
- 長尺ワークピース:たわみ補正と角度の一貫性を確認してください。
- 複雑な加工部品:マルチプロセスプログラミング、材料の詰まり、金型干渉をチェックします。
- 試験材料は、実際の生産材料と同じ等級、厚さ、およびロット条件の板金を使用し、加工前後の測定結果を記録する必要があります。
13.曲げ加工機の安全システムはどのように選定すればよいですか?
安全保護はオプション機能ではなく、機器調達における重要な技術要件である。
確認すべき安全設定:
安全構成 | 機能 |
レーザー安全保護システム | 危険区域への人員の立ち入りを監視する |
光電保護装置 | 適切な人員保護を提供する |
緊急停止ボタン | 緊急時には機器を停止してください |
両手操作装置 | 該当するモードで運用上の保護を提供する |
安全ドアとインターロック | 危険区域への人員の立ち入りを阻止する |
電気安全回路 | 安全関連機能を監視する |
過負荷保護 | 許容荷重を超えないようにしてください。 |
機械保護カバー | 危険な可動部分を隔離する |
一般的なレーザー保護システムについては、MSDやDSPなどの製品ラインを検討してください。ただし、具体的なモデル、保護機能、および適用条件を確認してください。
特別なお知らせ:
輸出用機器を購入する際は、安全設計、リスク評価、認証書類を、機器が設置・使用される国の規制および適用基準に照らし合わせて確認してください。CEマークや特定のレーザー保護装置のみに基づいて、機器全体が現地の安全要件をすべて満たしていると決めつけないでください。
14.曲げ加工機のメーカーとブランドの選び方
機器メーカーの技術力、製造品質、アフターサービス、長期的なスペアパーツ供給はすべて、機器の将来の運用コストに影響を与える。
1) 国際的に有名な曲げ加工機ブランド
- アマダ:日本の板金加工機器ブランドで、曲げ加工、せん断加工、レーザー加工など幅広い製品を取り揃えている。
- TRUMPF:ドイツの産業機器ブランドで、CNC曲げ加工機をはじめとする板金加工機器を提供している。
- LVD:ベルギーの板金加工機器ブランドで、曲げ加工および自動化ソリューションを提供しています。
- Bystronic:スイスの板金加工機器ブランドで、曲げ加工と自動化ソリューションに特化している。
2) 中国製プレスブレーキ曲げ機ブランド
中国の製造業者は、豊富な製品ポートフォリオと幅広い市場用途も有している。
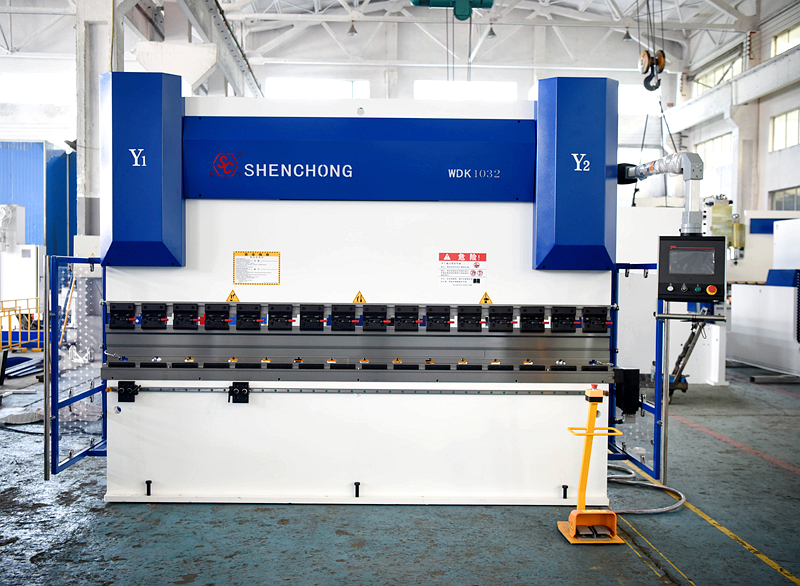
- Shenchong:WSK、WEK、WDKシリーズの曲げ加工機、および曲げ加工センターとロボット曲げ加工ユニットに注力する。
- Yawei:中国の板金加工機器メーカーで、曲げ加工、せん断加工、レーザー加工などの製品を取り扱っている。
- JFY:CNC板金加工装置および関連ソリューションを提供します。
3) 製造業者を選ぶ際に注目すべき点とは?
以下の点を考慮することをお勧めします。
検査項目 | 推奨比率 |
機器の処理能力と技術ソリューション | 20% |
機械構造と製造品質 | 15% |
加工精度と安定性 | 15% |
CNCシステムと構成 | 10% |
アフターサービスおよびスペアパーツの供給 | 15% |
価格と総ライフサイクルコスト | 10% |
ブランドの評判と顧客事例 | 10% |
配送、設置、トレーニング | 5% |
合計 | 100% |
これは社内調達における評価基準案であり、業界全体のランキング基準ではありません。
最も重要な原則は、単にブランドを比較するのではなく、同じ作業条件下での実際の構成と処理結果を比較することです。
15. 曲げ加工機を購入する際によくある12の間違い
このセクションは、調達担当者が特に注意を払うべき事項です。
シリアルナンバー | よくある調達ミス | 正しい手順 |
1 | 最大板厚のみに基づいてトン数を選択する | 材質、長さ、V溝を同時に考慮する |
2 | 機器の総トン数だけを見ると | ユニットの長さと局所的な負荷を確認してください。 |
3 | 曲げ長さだけを見ると | 列間隔と有効スペースを確認してください。 |
4 | 軸の数が多いほど常に良いと仮定する | ワークピースの複雑さに基づいてシャフトを選択する |
5 | CNCシステムのブランドのみに焦点を当てる | 特定の機能と権限を確認してください |
6 | たわみ補正を無視する | 長さと精度に基づいて構成を決定する |
7 | 金型の品質を無視する | 金型材料と耐荷重能力を確認する |
8 | プレートのスプリングバックは考慮しない | 材料データベースと補償機能を評価する |
9 | 加工物の重量を無視する | 必要に応じてフォローアップデバイスを設定する |
10 | 機器の価格のみに焦点を当てる | 長期的な運営コストを計算する |
11 | 安全対策を無視する | 該当する規格と安全機能を確認する |
12 | 実際の曲げ試験を行わない | 実際のワークピースを使用して受入試験を実施する |
16.まとめ:適切な曲げ加工機を購入するには?
プレス曲げ機を購入する際に最も重要なことは、最大トン数の機械を選ぶことでも、最も多くの構成オプションを備えた機械を選ぶことでもなく、機械の能力が実際の生産ニーズに正確に合致していることを確認することです。
以下の8つの基本原則を念頭に置いておくことをお勧めします。
- まず、加工対象物を考慮し、次に実際の最大加工条件に基づいてトン数を選択します。
- まず、加工長さを考慮し、次に機械の機種を選択してください。加工対象物が安全かつ完全に加工できることを確認してください。
- 製品の複雑さに基づいて軸の数を選択してください。むやみに高構成を追求しないでください。
- 生産効率に基づいてCNCシステムを選定する:実際のプログラミング機能と自動化機能に重点を置く。
- たわみ補正を重視:長尺ワークピースの曲げ角度を一定に保つ。
- 金型と安全性を重視する:機械の能力と金型および安全機能が釣り合っていない状態にならないように注意する。
- メーカーの強みを評価する:技術力、納期、アフターサービス、スペアパーツに焦点を当てる。
- 長期的な投資収益率を重視する:購入価格だけを比較してはいけない。
曲げ加工機購入における最終意思決定プロセス
選択ミスや不必要な投資を減らすため、以下の順序で購入することをお勧めします。
曲げ加工機を購入するための7つのステップ:
- 製品分析
加工部品の図面、材質、厚さ、曲げ長さ、および生産数量を収集します。
- トン数計算
最大運転条件に基づいて、曲げ力、金型荷重、および装置の余裕を計算します。
- 機械モデルの選択
油圧式、電気油圧式ハイブリッド式、または完全電気式サーボ構造を選択してください。
- 構成決定
加工長、CNCシステム、軸数、補正機構、金型、および安全システムを決定する。
- メーカー選択
少なくとも3社のメーカーの技術ソリューション、見積もり、アフターサービス体制を比較検討してください。
- 試運転および受け入れテスト
実際の材料と代表的な加工品を用いて、曲げ試験および精度試験を実施する。
- インストールと製品リリース
設置、トレーニング、プロセス検証、および機器保守計画を完了してください。
最終的な購入推奨:
一般的な板金加工会社にとって、100トン~200トン、加工長3200mm、電気油圧ハイブリッド駆動、4+1軸または6+1軸のCNCプレス曲げ加工機は、検討に値する構成範囲と言えるでしょう。しかし、厚板、大型板、自動化生産を行う企業にとっては、汎用的な構成を適用するのではなく、実際の加工対象に基づいて設備ソリューションを再設計する必要があります。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Chinese