Turinys
Metalo lazerinis pjovimas yra procesas, kuris gali atrodyti toks paprastas kaip „parametrų nustatymas ir pjovimas“, tačiau iš tikrųjų jis apima daugybę veiksnių: lazerio galią, židinio padėtį, antgalį, pagalbines dujas, dujų slėgį, pjovimo greitį, medžiagos tipą, storį, paviršiaus būklę, optinį kelią, lęšius, aušinimo sistemą ir mašinos judėjimo tikslumą.
Tai ypač pasakytina apie pluošto lazerinio pjovimo mašinas. Kadangi galios lygis pasikeitė nuo 3 kW, 6 kW ir 12 kW iki 20 kW, 30 kW ir daugiau, vien galios padidinimas negarantuoja pjovimo kokybės. Norint pasiekti tikrai aukštos kokybės ir didelio efektyvumo pjovimą, reikia sukurti visapusišką procesų sistemą, kuri integruotų medžiagą, galią, židinio tašką, antgalį, dujas, greitį, slėgį ir pjovimo kelią.
Toliau pateikiama sisteminė lakštinio metalo lazerinio pjovimo metodų santrauka iš praktinės gamybos perspektyvos.
1. Lakštinio metalo lazerinio pjovimo pagrindinė logika
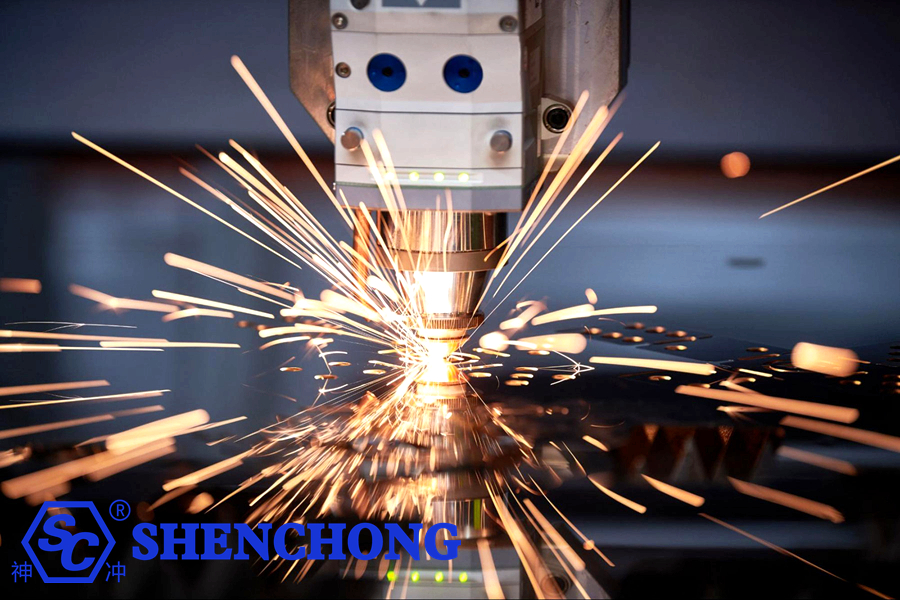
Iš esmės lazerinis pjovimas naudoja didelio energijos tankio lazerio spindulį, kuris greitai išlydo, išgarina arba uždega medžiagą vietoje, tuo pačiu metu naudojant pagalbines dujas, kad išstumtų išlydytą medžiagą iš pjūvio (pjovimo tarpo).
Visą pjovimo procesą galima suskirstyti taip:
Lazerinis generatorius → Spindulio perdavimas → Fokusavimas → Medžiagos kaitinimas → Lydymas/garinimas → Pagalbinis dujų šlako šalinimas → Pjūvio formavimas
Todėl pjovimo kokybė galiausiai priklauso nuo kelių pagrindinių kintamųjų:
Lazerio energijos tankis + Židinio būsena + Medžiagos atsakas + Dujų šlako šalinimo galimybė + Judėjimo trajektorija
Problemos bet kurioje iš šių sričių gali sukelti:
- Burrs
- Šlako sukibimas
- Neišsamus pjovimas
- Per didelis pjūvio plotis
- Nuožulnūs kraštai
- Briaunų deginimas
- Perdegimas
- Skylės deformacija
- Neapvalios skylės
- Matmenų paklaidos
- Paviršiaus juodėjimas
- Sumažintas pjovimo greitis
- Objektyvo užterštumas
- Purkštuko pažeidimas
2. Svarbūs pasiruošimai prieš pjovimą
Daugelis pjovimo defektų kyla ne dėl parametrų nustatymų, o dėl problemų, egzistuojančių dar prieš prasidedant faktiniam pjovimo procesui.
1) Lakštinės medžiagos apžiūra
Prieš pjaustydami patikrinkite šiuos dalykus:
- Ar lakšto storis tikslus?
- Ar medžiagos tipas atitinka programos specifikacijas?
- Ar lapas plokščias?
- Ar yra stiprių paviršiaus rūdžių?
- Ar yra užterštumo alyva ar riebalais?
- Ar yra valcavimo apnašų?
- Ar yra įbrėžimų?
- Ar yra lokalizuota deformacija?
- Ar lakštas turi vidinių įtempių?
Tai ypač svarbu ploniems lakštams. Jei pats lakštas yra labai deformuotas, sunku pasiekti vienodų pjovimo rezultatų net ir naudojant lazerinę galvutę su automatinio fokusavimo funkcija.
2) Rekomendacijos
Dėl didelio tikslumo dalių:
Pirmenybę teikite plokščių lakštų naudojimui.
Storoms plokštėms:
Ypatingą dėmesį atkreipkite į vidinius įtempius ir terminę deformaciją.
3. Įvairių metalinių medžiagų pjovimo būdai
Skirtingos medžiagos gana skirtingai reaguoja į lazerio energiją ir pagalbines dujas.
1) Anglinis plienas
Anglinis plienas yra viena iš labiausiai paplitusių lazerinio pjovimo medžiagų.
Įprasti storiai:
0,5 mm
1 mm
1,5 mm
2 mm
3 mm
4 mm
5 mm
6 mm
8 mm
10 mm
12 mm
16 mm
20 mm
25 mm
30 mm ir daugiau
Plonas anglinis plienas: Plonus lakštus paprastai galima pjauti naudojant orą, deguonį arba azotą.
Deguonies pjovimo privalumai:
- Didelis pjovimo pajėgumas
- Geras našumas su storomis plokštėmis
- Santykinai maža kaina
Tačiau, kadangi oksidacijos reakcijoje dalyvauja deguonis, ant pjovimo krašto susidaro oksido sluoksnis.
2) Nerūdijantis plienas
Nerūdijantis plienas paprastai geriau tinka pjovimui azotu.
Taip yra todėl, kad azotas sumažina oksidaciją pjovimo briaunoje.
Privalumai:
- Geresnė krašto spalva
- Ryškesnis pjūvio paviršius
- Sumažinta oksidacija
- Tinka vėlesniam suvirinimui
- Tinka detalių, kurioms svarbi išvaizda, apdirbimui
Privalumai:
- Geresnė krašto spalva
- Ryškesnis pjūvio paviršius
- Sumažinta oksidacija
- Tinka vėlesniam suvirinimui
- Tinka detalių, kurioms svarbi išvaizda, apdirbimui
3) Aliuminio lakštai
Aliuminis yra medžiaga, pasižyminti dideliu atspindžiu ir dideliu šilumos laidumu.
Pjaustant aliuminio lakštus, reikia atkreipti ypatingą dėmesį į:
- Lazerio atspindys
- Židinio padėtis
- Auskarų vėrimo stabilumas
- Purkštuko aukštis
- Pagalbinės dujos
- Medžiagos paviršiaus būklė
Pjovimo sunkumas žymiai padidėja, ypač naudojant storas aliuminio plokštes.
4) Žalvaris ir varis
Vienas didžiausių vario ir žalvario iššūkių yra jų didelis atspindėjimas.
Vario apdorojimas, ypač naudojant tradicines bangos ilgio šviesolaidines lazerines sistemas, kelia didesnius reikalavimus lazerio šaltiniui, pjovimo galvutei ir proceso parametrams.
Faktinėje gamyboje atkreipkite ypatingą dėmesį į:
- Ar įranga tinka labai gerai atspindinčioms medžiagoms
- Ar lazerio šaltinis tinka variui
- Auskarų vėrimo stabilumas
- Purkštukų suderinamumas
- Apsauginio lęšio švara
Netaikykite tiesiog standartinių anglinio plieno parametrų.
4. Didesnė lazerio galia ne visada geresnė
Daugelis vartotojų, rinkdamiesi lazerinį pjovimo įrenginį, klaidingai supranta:
Kuo didesnė galia, tuo geresnis pjovimo našumas.
Iš tikrųjų taip nėra.
Pavyzdžiui, su 6 kW, 12 kW arba 20 kW sistemomis:
Privalumai pirmiausia slypi šiuose dalykuose:
- Galimybė pjauti storesnes medžiagas
- Didesnis pjovimo greitis
- Didesnis gamybos efektyvumas
- Platesnis procesų langas
Tačiau pjaustant:
Ploni lakštai (1 mm, 2 mm, 3 mm)
Didelė galia nebūtinai tiesiogiai reiškia geresnę pjovimo kokybę.
Ploniems lakštams didelė galia gali sukelti net tokias problemas kaip:
- Perdegimas
- Mažų skylių deformacija
- Kraštų lydymas
- Padidėjusi karščio paveikta zona (HAZ)
Todėl renkantis įrangą reikėtų vadovautis šiais principais:
Pasirinkite galios lygį pagal medžiagos tipą, storio diapazoną ir gamybos ciklo reikalavimus, o ne tiesiog siekite didžiausios įmanomos galios.
5. Židinio padėtis – raktas į pjovimo kokybę
Židinio padėtis yra vienas iš svarbiausių lazerinio pjovimo proceso parametrų.
Paprastai tariant:
Židinio padėtis lemia, kaip lazerio energija pasiskirsto per visą lakšto storį.
Jei fokusavimas yra per didelis arba per mažas, tai turės įtakos pjovimo našumui.
1) Ploni lakštai
Ploniems lakštams paprastai reikia didelės energijos koncentracijos.
Jei dėmesio sutelkimas smarkiai nukrypsta, tai gali sukelti:
- Platesnė įpjova (pjovimo plotis)
- Nepilnas pjovimas (neperpjovimas)
- Padidėjęs šerpetojimas
- Sumažėjusi pjovimo kokybė
2) Storos plokštės
Pjaunant storas plokštes, reikia atsižvelgti į tai, kaip lazerio energija pasiskirsto medžiagoje.
Židinio padėties koregavimas paprastai turi būti atliekamas atsižvelgiant į kelis veiksnius:
- Medžiaga
- Storis
- Lazerio galia
- Purkštuko tipas
- Dujų slėgis
- Pjovimo greitis
3) Aklai nepasikliaukite fiksuota židinio pozicija
Optimali židinio padėtis priklauso nuo medžiagos, storio ir naudojamų dujų.
Todėl faktinės gamybos operacijos turėtų sukurti sistemą, jungiančią:
Medžiaga + Storis + Dujos + Galia → Atitinkami židinio parametrai
Tai padeda sukurti nuosavą įmonės procesų duomenų bazę.
6. Purkštukų pasirinkimas yra labai svarbus
Nors antgalis yra mažas komponentas, jis daro didelę įtaką pjovimo kokybei.
Įprasti purkštukų tipai yra šie:
- Vieno sluoksnio purkštukai
- Dvigubo sluoksnio antgaliai
Purkštukai su įvairaus skersmens angomis, pavyzdžiui:
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
Pasirinkimas negali būti grindžiamas vien tik medžiagos storiu.
Taip pat reikia atsižvelgti į kitus veiksnius:
- Lazerio galia
- Pagalbinės dujos
- Dujų slėgis
- Pjovimo greitis
- Medžiaga
- Purkštuko struktūra
Antgalis turi būti tiksliai centruotas.
Tai problema, į kurią dažnai nekreipiama dėmesio.
Jei lazerio spindulys nėra tiksliai centruotas antgalyje:
Tai gali sukelti:
- Šlako kaupimasis vienoje pusėje
- Pasvirę nupjauti kraštai
- Nestabilus pjovimas
- Purkštukų susidūrimai
- Auskarų vėrimo pažeidimai
Todėl reguliariai tikrinkite:
Purkštuko koncentriškumas yra labai svarbus.
7. Patarimai, kaip pasirinkti pagalbines dujas
Pagalbinės dujos ne tik „nupučia išsilydžiusį šlaką“.
Tai iš tikrųjų atlieka svarbų vaidmenį:
- Šlako šalinimas
- Aušinimas
- Oksidacijos reakcijos
- Pjovimo greičio valdymas
- Pjovimo kokybės kontrolė
Įprastos dujos:
Deguonis (O₂)
Daugiausia naudojamas anglinio plieno pjovimui.
Privalumai:
- Stiprus pjovimo pajėgumas
- Geras našumas su storomis plokštėmis
- Maža kaina
Trūkumai:
- Ant pjovimo krašto susidaro oksidacijos sluoksnis
Azotas (N₂)
Pirmiausia naudojama:
- Nerūdijantis plienas
- Aliuminis
- Varis
- Aukštos kokybės estetinės dalys
Privalumai:
- Minimali oksidacija pjovimo briaunoje
- Geresnė pjūvio paviršiaus išvaizda
- Tinka vėlesniam suvirinimui ir paviršiaus apdorojimui
Trūkumai:
- Didesnė benzino kaina
- Storo plokščių pjovimui reikalingas didelis dujų slėgis ir įrangos pajėgumas
Suslėgtas oras
Pastaraisiais metais oro pjovimas tapo vis populiaresnis.
Privalumai:
- Maža kaina
- Lengvai pasiekiama
- Labai ekonomiškas apdirbant tam tikrus plonus lakštus
Tačiau kadangi ore yra deguonies ir drėgmės, reikia atkreipti dėmesį į:
Oro kompresorius + džiovintuvas + filtravimo sistema
Per didelis oro drėgnumas gali pakenkti pjovimo stabilumui ir padidinti susijusių komponentų užteršimo riziką.
8. Kaip reguliuoti pjovimo greitį?
Pjovimo greitis yra kritinis parametras.
1) Greitis per didelis
Galimos problemos:
- Nepilnas įsiskverbimas
- Šlako sukibimas apačioje
- Neišsami kirpimo siūlė
- Nesugebėjimas perpjauti aštrių kampų
- Sumažėjusi mažų skylių kokybė
2) Greitis per mažas
Galimos problemos:
- Perdegimas
- Padidėjusi karščio paveikta zona (HAZ)
- Platesnė pjovimo įpjova
- Plokštės deformacija
- Pajuodę kraštai
- Padidėjęs šlako sukibimas
Todėl teisingas mąstymas nėra „kuo greičiau, tuo geriau“.
Vietoj to, tikslas yra maksimaliai padidinti stabilų pjovimo greitį, užtikrinant visišką įsiskverbimą ir aukštą pjovimo kokybę.
9. Kaip nustatyti, ar pjovimo greitis yra tinkamas?
Galite stebėti pjovimo kibirkštis.
1) Normali būsena
Kibirkštys:
- Iškraunama sklandžiai
- Stabili kryptis
- Nėra reikšmingo purškimo atgal į viršų
- Nuolatinė pjovimo linija
2) Per didelis greitis
Paprastai stebima:
- Kibirkštys gerokai atsilieka
- Sunku pašalinti šlaką iš dugno
- Kai kuriose vietose nepilnas pjovimas
3) Per mažas greitis
Gali sukelti:
- Išplėsta išlydyta zona
- Neįprastai koncentruotos kibirkštys
- Plokštės krašto perkaitimas
Tai labai praktiškas vertinimo vietoje metodas.
10. Auskarų vėrimo technikos
Pradurimas dažnai yra vienas iš lazerinio pjovimo etapų, kuriame kyla daugiausia problemų.
Ypač su:
Storos plokštės, labai gerai atspindinčios medžiagos ir specialios medžiagos
Auskarų vėrimas yra sunkesnis.
1) Nenaudokite standartinių pjovimo parametrų pradurimui
Auskarų vėrimo sąlygos skiriasi nuo nepertraukiamo pjovimo sąlygų.
Atskiri nustatymai paprastai reikalingi:
- Auskarų vėrimo galia
- Auskarų vėrimo laikas
- Praduriamųjų dujų slėgis
- Auskarų vėrimo židinio padėtis
- Auskarų impulsų skaičius
- Auskarų vėrimo aukštis
2) Storoms plokštėms rekomenduojamas daugiapakopis pradurimas
Storoms plokštėms galite naudoti:
Mažos energijos išankstinis pradurimas → Didelės energijos įsiskverbimas
Arba daugiapakopis auskarų vėrimas.
Tai padeda sumažinti:
- Purslai
- Objektyvo užterštumas
- Purkštuko pažeidimas
- Auskarų vėrimo nesėkmė
11. Mažų skylių pjovimo būdai
Tai yra labai svarbi technika realioje gamyboje.
Pavyzdys: 6 mm plokštės storis, 6 mm skylės skersmuo
Tokių mažų skylučių pjovimas yra žymiai sudėtingesnis nei standartinių kontūrų pjovimas.
Paprastai tariant:
Kuo skylės skersmuo arčiau plokštės storio, tuo sunkiau pjauti.
Mažų skylių apdirbimui sutelkite dėmesį į reguliavimą:
- Lazerio galia
- Greitis
- Židinio padėtis
- Dujų slėgis
- Auskarų vėrimo parametrai
- Įvadinė linija
- Posūkio greitis
Nepaprastai nekopijuokite išoriniams kontūrams naudojamų parametrų.
12. Kodėl mažos skylės dažnai būna elipsės formos?
Dažniausios priežastys:
1) Per didelis pjovimo greitis
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) Per didelis pagreitis
Mechaninė sistema mažame apskritime dažnai keičia kryptį.
3) Lazerio galia per didelė
Gali lengvai sukelti lokalų šilumos kaupimąsi.
4) Netinkamas dujų slėgis
Nepakankamas šlako šalinimo pajėgumas. 5) Netikslus fokusavimas
Dėl to energija pasiskirsto netolygiai abiejose pjovimo pjūvio pusėse.
5) Nepakankamas mašinos judesio tikslumas
Konkrečiai dėl:
- Lentynos
- Pavaros
- Kreipiamosios bėgelės
- Servo sistemos
Šių komponentų klaidos turės įtakos mažų skylių apvalumui.
13. Aštrių kampų pjovimo būdai
Tiesus pjovimas yra gana paprastas.
Tikrasis įrangos ir procesų galimybių išbandymas slypi:
Aštrūs kampai, smailūs kampai, siauri plyšiai, mažos skylės ir sudėtingi raštai.
Jei lazerio galvutė išlaiko didelį greitį važiuodama aštriu kampu, gali kilti šių problemų:
- Aštrių kampų apvalinimas
- Perdegimas
- Matmenų nuokrypis
- Padidėjimas dėl lydymosi
- Todėl paprastai būtina:
- Sumažinkite greitį kampe + Sureguliuokite lazerio galią
Tai užtikrina tinkamesnį šilumos tiekimą aštrių kampų srityje.
14. Įvadinių linijų svarba
Gerai suprojektuota įvadinė linija apsaugo nuo pastebimų defektų ruošinio pradžios taške.
Įprasti metodai:
- Tiesi įžanga
- Lanko įvadas
- Tangentinis įvadas
Detalių, kurioms keliami aukšti estetiniai reikalavimai, pjovimo patartina nepradėti tiesiai nuo kritinio gaminio krašto.
Auskarų vėrimo tašką galima įstatyti į:
Atliekų zona arba įvadinė zona.
Tai žymiai pagerina gaminio krašto kokybę.
15. Būdai, kaip išvengti terminės deformacijos
Pjaunant plonus lakštus lazeriu, ypač dažnai deformuojamasi dėl terminio poveikio.
Taip yra dėl lazerio sukuriamos lokalizuotos aukštos temperatūros.
Dažnos apraiškos:
- Lakštų deformacija
- Ruošinio deformacija
- Kraštų garbanojimas
- Matmenų pokyčiai
Sprendimai:
1 metodas: optimizuokite įdėjimą
Venkite didelio skaičiaus smulkių detalių sutelkimo vienoje vietoje.
2 metodas: naudokite praleidžiamąjį pjovimą
Pakeiskite pjovimo seką, kad sumažintumėte lokalizuotą šilumos kaupimąsi.
3 metodas: Sekcijinis pjovimas
Padalinkite visą lapą į kelias zonas.
4 metodas: Tinkamai nustatykite pjovimo seką
Paprastai pirmiausia iškirpkite vidinius elementus, o tik tada – išorinius.
Tai neleidžia išoriniam kontūrui per anksti nutraukti lakšto atramos ruošiniui.
16. Lizdavimo būdai
Efektyvus įdėjimas gali tiesiogiai padidinti medžiagų panaudojimą.
Į ką reikia atsižvelgti:
- Dalių tarpai
- Lapo krašto paraštės
- Pjūvio plotis
- Karščio paveikta zona (HAZ)
- Dalies orientacija
- Riedėjimo kryptis
- Vėlesnė lenkimo kryptis
Masinei detalių gamybai galima naudoti įprastinį pjovimą.
Pavyzdžiui, dvi stačiakampės dalys turi vieną kraštą.
Tai leidžia:
- Sumažintas pjovimo ilgis
- Mažiau auskarų vėrimo operacijų
- Padidėjęs gamybos efektyvumas
- Mažesnės dujų sąnaudos
- Didesnis medžiagų panaudojimas
Tačiau atliekant įprastą pjovimą reikia atkreipti ypatingą dėmesį į:
Pjovimo seka ir terminė deformacija.
17. Objektyvo apsaugos metodai
Pluošto lazerinio pjovimo mašinos apsauginis lęšis yra aukšto dažnio sunaudojama dalis. Apsauginio lęšio užteršimas gali sukelti:
- Sumažinta lazerio galia
- Nenormalus spindulio taškas
- Nesugebėjimas perpjauti medžiagos
- Sumažintas pjovimo greitis
- Prasta pjovimo kokybė
- Objektyvo perkaitimas ar net pažeidimas
Todėl patikrinimai neturėtų apsiriboti tik tais atvejais, kai kyla pjovimo problemų.
Rekomenduojama nustatyti:
Įprastas apsauginio lęšio patikrinimo grafikas.
18. Kaip nustatyti, ar apsauginis lęšis yra užterštas?
Patikrinkite šiuos dalykus:
- Dulkės ant objektyvo paviršiaus
- Geltonos dėmės
- Juodieji abliacijos taškai
- Aliejaus dėmės
- Įtrūkimai
Jei aptinkama kokių nors nukrypimų, patikrinkite ir pakeiskite lęšį pagal įrangos gamintojo nurodymus.
Nevalykite optinių paviršių tiesiogiai įprastais popieriniais rankšluosčiais ar pirštais.
19. Pjovimo galvutės aukščio valdymas
Atstumas tarp lazerio galvutės ir metalo lakšto yra labai svarbus.
Jei aukštis per didelis:
- Dujų srautas išsisklaido
- Šlako šalinimo pajėgumas sumažėja
- Pjovimas tampa nestabilus
Jei aukštis per mažas:
- Padidėja susidūrimo rizika
- Antgalis yra linkęs į pažeidimus
- Šlakas gali lengvai užteršti antgalį
Todėl labai svarbu išlaikyti stabilų atstumą nuo purkštuko iki lakšto.
Šiuolaikinėje įrangoje paprastai naudojami šie įrenginiai:
Talpinės aukščio sekimo sistemos
Automatiškai valdyti lazerio galvutės aukštį.
20. Ką daryti, jei skarda yra nelygi?
Jei lakštinis metalas yra labai deformuotas, rekomenduojama:
- Naudokite automatinį aukščio reguliavimą
- Sumažinkite pjovimo riziką
- Išvenkite lazerio galvutės susidūrimų
- Iš anksto apdorokite labai deformuotus lakštus
Itin ploniems lakštams plokštuma yra ypač svarbi apdorojimo kokybei.
21. Kaip galima sumažinti nuodegų (šlako) susidarymą?
Šlako susidarymas yra vienas iš labiausiai paplitusių lazerinio pjovimo defektų.
Koregavimus galima atlikti šiose srityse:
1) Padidinkite arba sumažinkite pjovimo greitį
Nustatykite koregavimą pagal šlako formą.
2) Sureguliuokite pagalbinių dujų slėgį
Per žemas slėgis:
Nepakankamas šlako šalinimo pajėgumas.
Per didelis slėgis:
Gali sukelti nenormalų išlydytos medžiagos elgesį.
3) Sureguliuokite židinio tašką
Neteisingas židinio taškas apsunkina išsilydžiusios medžiagos išstūmimą iš pjūvio apačios.
4) Patikrinkite antgalį
Purkštukų problemos, tokios kaip:
- Deformacija
- Užterštumas
- Nesuderinimas (ekscentriškumas)
...visa tai gali paveikti dujų srautą.
5) Patikrinkite lęšius
Apsauginio lęšio užteršimas taip pat gali sumažinti faktinę išėjimo galią.
22. Dažniausi lazerinio pjovimo defektai ir sprendimai
Pjovimo problemos | Dažnos priežastys | Prioritetiniai patikrinimai |
Neišsamus pjovimas | Per didelis greitis / nepakankama galia / nenormalus fokusavimas | Galia, greitis, susikaupimas |
Šlakas apačioje | Netinkamas dujų slėgis, greitis arba fokusavimas | Dujų slėgis, greitis |
Juodinimas viršuje | Per didelis šilumos tiekimas | Galia, greitis |
Grubus nupjautas kraštas | Parametrų neatitikimas | Dėmesys, greitis, gazavimas |
Platesnė įpjova | Per didelė energija / nenormalus susikaupimas | Dėmesys, galia |
Apvalios skylės tampa elipsės formos | Greitis, pagreitis arba mechaninis tikslumas | Parametrai, servo, mechanika |
Aštrūs kampai užapvalinti | Per didelis karštis kampuose | Greitis, galia |
Šlakas vienoje pusėje | Purkštukų nesutapimas | Koaksialumas |
Auskarų vėrimo nesėkmė | Netinkami auskarų vėrimo parametrai | Auskarų vėrimo galia / laikas |
Staigus pjūvio kokybės pablogėjimas | Objektyvo užterštumas | Apsauginis lęšis |
Nestabilus pjovimas | Dujų tiekimo arba purkštukų problemos | Dujų slėgis, antgalis |
Plokštės deformacija | Šilumos koncentracija | Įdėjimas, seka |
23. Pjovimo parametrai apima daugiau nei vieną skaičių
Daugelis operatorių, reguliuodami parametrus, daugiausia dėmesio skiria greičiui. To nepakanka.
Išsamus proceso parametrų rinkinys turėtų apimti bent:
Galia + Greitis + Fokusavimas + Antgalis + Dujos + Dujų slėgis + Aukštis + Pradūrimo parametrai
Todėl labai svarbu sukurti vidinę lazerinio pjovimo procesų duomenų bazę.
Pavyzdžiui:
Medžiaga | Storis | Dujos | Galia | Antgalis | Greitis | Fokusas | Oro slėgis |
Q235 | 3 mm | O₂ | 6 kW | 1,5 mm | Proceso testas | Proceso testas | Proceso testas |
Q235 | 6 mm | O₂ | 6 kW | 1,5/2,0 mm | Proceso testas | Proceso testas | Proceso testas |
304 | 3 mm | N₂ | 6 kW | 1,5 mm | Proceso testas | Proceso testas | Proceso testas |
304 | 6 mm | N₂ | 6 kW | 2,0 mm | Proceso testas | Proceso testas | Proceso testas |
Aliuminis | 3 mm | N₂ / Oras | 6 kW | 1,5 mm | Proceso testas | Proceso testas | Proceso testas |
Pastaba: Lentelėje pateikti parametrai turėtų būti pagrįsti konkrečiu lazerio šaltiniu, pjovimo galvute, antgaliu, medžiagos partija ir proceso patvirtinimo rezultatais; jie neturėtų būti naudojami tiesiogiai kaip universalūs nustatymai.
24. Skirtingo storio apdorojimo strategijos
0,5–2 mm ploni lakštai
Pagrindinis dėmesys:
- Didelis greitis
- Mažas šilumos tiekimas
- Mažų skylių kokybė
- Perdegimo prevencija
- Lakštų deformacijos prevencija
3–6 mm vidutinio plonumo lakštai
Tai labai dažnas storio diapazonas lazerinio pjovimo gamyboje.
Pagrindinis dėmesys:
- Greitis
- Pagalbinės dujos
- Židinio padėtis
- Mažų skylių kokybė
- Bendrosios linijos pjovimas
8–12 mm vidutinio storio lakštai
Dėmesys perkeliamas į:
- Auskarų vėrimas
- Šlako šalinimas dujomis
- Antgalis
- Židinio padėtis
- Dujų slėgis
- Pjūvio statmenumas
16–30 mm storio lakštai
Pagrindinis dėmesys:
- Lazerio galia
- Auskarų vėrimo galimybė
- Dujų slėgis
- Židinio padėtis
- Pjovimo greitis
- Medžiagos kokybė
- Pjovimo galvutės pajėgumas
Pjaunant storus lakštus, nereikėtų siekti vien greičio, o teikti pirmenybę:
Stabilumas + Pjovimo paviršiaus kokybė + Nuolatinio apdorojimo galimybė.
25. Pagrindiniai pjovimo efektyvumo gerinimo metodai
Jei tikslas yra padidinti gamybos pajėgumus, apsvarstykite šiuos metodus:
1) Padidinkite lazerio galią
Tinka didelių apimčių storų lakštų apdirbimui.
2) Optimizuokite pjovimo parametrus
Venkite ilgai pasikliauti konservatyviais parametrais.
3) Sumažinkite auskarų skaičių
Pasiekta optimizavus įdėjimą ir pjovimą bendroje linijoje.
4) Optimizuokite pjovimo takus
Sumažinkite nepjaunantį (pjaunantį oru) judesį.
5) Padidinkite pagreitį
Pagerinkite dinaminį našumą neviršydami staklės galimybių.
6) Automatinis pakrovimas / iškrovimas
Sumažinkite rankinį tvarkymą.
7) Automatinis įdėjimas
Pagerinti medžiagų panaudojimą.
8) Sukurkite parametrų duomenų bazę
Sumažinkite mašinos nustatymo / bandymo laiką.
26. Robotų / automatinio pakrovimo ir iškrovimo integravimas su lazeriniu pjovimu
Masinės gamybos atveju tolesnė integracija gali būti pasiekta naudojant:
Išmanus lapų saugojimas + Lazerinis pjovimo įrenginys + Automatinis pakrovimas/iškrovimas + Gatavų detalių rūšiavimas
...suformuoti automatizuotą gamybos celę.
Tipinis darbo eiga:
Išmanus medžiagų saugojimas → Automatinis medžiagų išėmimas → Lazerinis pjovimas → Gatavų detalių rūšiavimas → Atraižų tvarkymas → Gatavų detalių buferizavimas
Tai sumažina:
- Rankinis tvarkymas
- Laukimo laikas
- Laikas, praleistas ieškant medžiagų
- Pakrovimo ir iškrovimo laikas
- Gamybos klaidos
Tuo pačiu metu pagerėja:
- Įrangos panaudojimas
- Personalo sauga
- Gamybos tęstinumas
- Medžiagų panaudojimas
Didelės apimties lakštinio metalo gamyboje tai yra pagrindinė lazerinio pjovimo evoliucijos kryptis nuo „savarankiško apdorojimo“ iki „išmaniųjų gamybos ląstelių“.
27. Lazerinio pjovimo mašinų kasdienės priežiūros patarimai
Kasdieniai patikrinimai
Svarbiausi dalykai, kuriuos reikia patikrinti:
- Antgalis
- Apsauginis lęšis
- Dujų slėgis
- Šaldytuvas
- Lazerio galvutė
- Lakštinio metalo platforma
- Dulkių šalinimo sistema
Savaitiniai patikrinimai
Rekomenduojami patikrinimai:
- Kreipiamosios bėgelės
- Pavarų dėžės
- Transmisijos komponentai
- Kabeliai
- Dujotiekiai
- Aušinimo sistema
- Purkštuko koaksialumas
- Periodiniai patikrinimai
Įskaičiuota:
- Lazerio išvesties būsena
- Optinė sistema
- Judesio tikslumas
- Servo sistema
- Automatinė aukščio reguliavimo sistema
- Aušinimo skystis
- Suspausto oro sistema
Techninė priežiūra turi būti atliekama pagal įrangos gamintojo reikalavimus.
28. Patarimai, kaip pagerinti lazerinio pjovimo tikslumą
Jei reikalingas didelis matmenų tikslumas, reikia atsižvelgti į tris sritis: mechaniką, programinę įrangą ir procesą.
Mechaniniai aspektai
Patikrinkite:
- Kreipiamosios bėgelės tikslumas
- Krumpliastiebis ir krumpliaratis
- Švininis sraigtas
- Mašinos rėmo standumas
- Skersinės sijos deformacija
- Servo varikliai
Programinės įrangos aspektai
Patikrinkite:
- CAD brėžiniai
- CAM parametrai
- Pjūvio kompensacija
- Įvadinės linijos
- Kelio planavimas
- Pagreitis / lėtėjimas
Proceso aspektai
Patikrinkite:
- Lakšto storis
- Terminė deformacija
- Pjovimo seka
- Židinio centras
- Pjovimo greitis
29. Kaip pagerinti pjūvio paviršiaus statmenumą?
Tai ypač svarbu pjaustant storas plokštes.
Jei pjūvio profilis yra platesnis viršuje ir siauresnis apačioje (arba atvirkščiai), gali kilti problemų dėl lazerio spindulio energijos pasiskirstymo išilgai medžiagos storio.
Svarbiausios sritys, kurias reikia patikrinti:
- Židinio taško padėtis
- Lazerio spindulio kokybė
- Purkštuko koaksialumas
- Pagalbinės dujos
- Pjovimo greitis
- Apsauginis lęšis
- Materialinė būklė
Jei problema išlieka, reikia atlikti tolesnę lazerio spindulio ir pjovimo galvutės optinės sistemos apžiūrą.
30. Praktiškiausia gamybos cecho trikčių šalinimo seka
Kai lazerinio pjovimo kokybė staiga sumažėja, nereikėtų iš karto drastiškai keisti visų parametrų.
Rekomenduojamas metodas:
1 veiksmas: patikrinkite lakštinę medžiagą
Patikrinkite: medžiagos tipą, storį ir lygumą.
2 veiksmas: patikrinkite purkštuką
Patikrinkite: ar nėra deformacijos, užsikimšimo ar užterštumo.
3 veiksmas: patikrinkite apsauginį lęšį
Patikrinkite: ar nėra užteršimo ar pažeidimų.
4 veiksmas: patikrinkite dujas
Patikrinkite: dujų tipą, slėgį, grynumą ir srauto greitį.
5 veiksmas: patikrinkite fokusavimą
Patikrinkite: teisinga fokusavimo padėtis.
6 veiksmas: patikrinkite greitį
Atlikite nedidelius pakeitimus.
7 veiksmas: patikrinkite maitinimą
Patikrinkite: lazerio galia normali.
8 veiksmas: patikrinkite mechaninę sistemą
Jei išlieka šios problemos:
- Matmenų paklaidos
- Apvalių skylių deformacija
- Tiesios linijos nėra tiesios
- Nenormalus pakartojamumas
Tada papildomai patikrinkite:
Kreipiamosios bėgelės, krumpliaračiai, servo sistemos, mašinos rėmas ir judesio valdymo sistema.
31. „Auksinės taisyklės“ lazerinio pjovimo proceso optimizavimui
Faktinėje gamyboje šie principai gali būti naudojami kaip greiti diagnostiniai kriterijai:
Nesugebėjimas įveikti: pirmiausia patikrinkite greitį, fokusą ir akceleratorių.
Šlako kaupimasis: pirmiausia patikrinkite greitį, dujų slėgį, fokusavimą ir antgalį.
Šlakas vienoje pusėje: atkreipkite dėmesį į purkštuko koncentriškumą.
Neapvalios mažos skylės: patikrinkite greitį, pagreitį, fokusavimą ir mechaninį tikslumą.
Aštrūs kampai dega: sumažinkite šilumos tiekimą kampuose.
Lakšto deformacija: optimizuokite įdėjimo ir pjovimo seką.
Staigus pjovimo kokybės sumažėjimas: pirmiausia patikrinkite apsauginį lęšį ir antgalį.
Nesugebėjimas pjauti storų plokščių: sutelkite dėmesį į galią, pradurimą, dujų slėgį ir fokusavimą.
Ploni, degantys lakštai: sumažinkite šilumos tiekimą ir optimizuokite greitį, galią bei pradurimą.
32. Išplėstinės lakštinio metalo lazerinio pjovimo optimizavimo strategijos
Jei įmonė jau gali nuosekliai atlikti standartinį lazerinį pjovimą, kitas etapas – pereiti nuo vien „atlikti pjovimą“ prie:
① Pjaukite greičiau
Padidinti:
Pjovimo greitis (m/min)
② Geriau kirpti
Pagerinti:
- Šiurkštumas
- Statmenumas
- Burrs
- Karščio paveikta zona (HAZ)
- Apvalios skylės tikslumas
③ Pjaukite ekonomiškiau
Sumažinti:
- Deguonies suvartojimas
- Azoto sunaudojimas
- Elektros energijos suvartojimas
- Purkštukų sunaudojimas
- Objektyvo sunaudojimas
④ Pjaukite patikimiau
Padidinti:
- Nuolatinis apdorojimo laikas
- Auskarų vėrimo sėkmės rodiklis
- Parametrų pakartojamumas
- Partijos nuoseklumas
⑤ Pjaukite sumaniai
Papildoma informacija:
Automatinis fokusavimas + Automatinis purkštukų keitimas + Automatinis pakrovimas / iškrovimas + Išmanusis įdėjimas + Išmanusis sandėliavimas + Procesų duomenų bazė + MES gamybos valdymas
Galiausiai nustatant:
Pažangus sandėliavimas → Automatinis pakrovimas → Lazerinis pjovimas → Automatinis rūšiavimas → Gatavos produkcijos buferizavimas → Duomenų valdymas
...visapusiškas išmanus lakštinio metalo gamybos darbo procesas.
33. Greitas lakštinio metalo lazerinio pjovimo kontrolinis sąrašas
Gamybos personalas gali atlikti patikrinimus tiesiogiai tokia tvarka:
1) Prieš pjovimą
□ Tinkama lakštinė medžiaga
□ Tinkamas lakšto storis
□ Lapas plokščias
□ Lazerio įrenginio būsena normali
□ Šaldytuvas veikia normaliai
□ Dujų tiekimas normalus
□ Antgalis geros būklės
□ Apsauginis lęšio valymas
□ Fokusavimas kalibruotas
□ Normalus purkštuko koaksialumas
2) Mtela lazerinio pjovimo metu
□ Stabilus auskarų vėrimas
□ Įprasta kibirkšties kryptis
□ Stabilus pjovimo garsas
□ Nėra reikšmingo šlako/nuosėdų kiekio
□ Nėra reikšmingo kraštų degimo
□ Stabilus lazerio galvutės aukštis
□ Stabilus dujų slėgis
□ Nėra didelės lakšto terminės deformacijos
3) Po pjovimo
□ Apžiūrėkite nupjautą paviršių
□ Patikrinkite, ar nėra šerpetojančių vietų
□ Patikrinkite matmenis
□ Patikrinkite skylių skersmenis
□ Patikrinkite apvalumą
□ Patikrinkite statmenumą
□ Užfiksuokite optimalius parametrus
□ Atnaujinti procesų duomenų bazę
34. Santrauka: Kas apibrėžia tikrai aukšto lygio lazerinį pjovimą?
Aukšto lygio lakštinio metalo lazerinis pjovimas nėra vien tik galingos lazerinės pjovimo mašinos įsigijimas.
Tikrai puikus lazerinio pjovimo procesas reikalauja, kad viskas būtų atlikta teisingai šiose srityse:
Įranga, medžiagos, parametrai, dujos, purkštukai, fokusavimas, pradurimas, pjovimo keliai, įdėjimas, priežiūra ir automatizavimas.
Tai galima apibendrinti išsamia formule:
Aukštos kokybės lazerinis pjovimas = tinkama lazerio galia + stabili spindulio kokybė + tikslus fokusavimas + tinkamas antgalis + tinkamos pagalbinės dujos + tikslus dujų slėgis + pagrįstas pjovimo greitis + puikus mašinos judėjimo tikslumas + teisingas pjovimo kelias + gera priežiūra
Šiuolaikinių lakštinio metalo gamyklų ateities plėtros kryptis yra:
Didelės galios lazerinis pjovimas → Didelės spartos pjovimas → Automatinis pakrovimas / iškrovimas → Išmanusis įdėjimas → Automatinis rūšiavimas → Išmanusis sandėliavimas → MES/ERP duomenų integravimas
Tai rodo pagrindinę lakštinio metalo lazerinio pjovimo evoliucijos trajektoriją – perėjimą nuo atskirų mašinų prie išmaniųjų, automatizuotų ir nepilotuojamų gamybos linijų.
 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Japanese
 Chinese