
Turinys
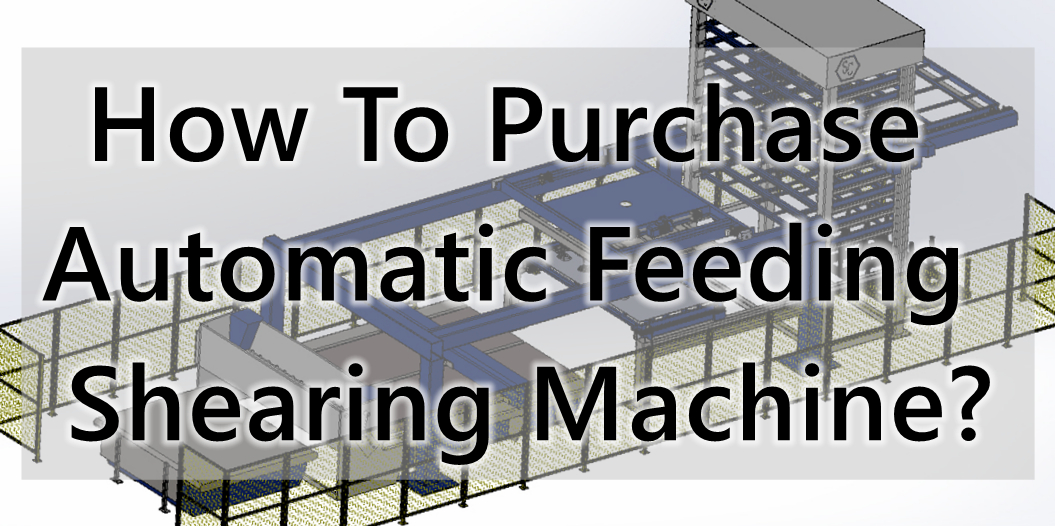
Automatinė tiekimo kirpimo mašina yra labai svarbi įranga, skirta tradicinėms kirpimo mašinoms atnaujinti iki didelio efektyvumo, mažiau žmonių reikalaujančios ir automatizuotos lakštinio metalo gamybos. Tai ne tik tiekimo įrenginio pridėjimas prie įprastos kirpimo mašinos. Ji integruoja pakrovimą, padėties nustatymą, padavimą, kirpimą, nepertraukiamą apdorojimą ir, kai kuriais atvejais, išėmimą į vieną sistemą.
Šiuo metu rinkoje siūlomos automatinio padavimo kirpimo staklės – nuo gana paprastų CNC priekinio padavimo staklių iki pilnai automatizuotų kirpimo įrenginių, pasižyminčių „portaliniu pakrovimu + automatiniu padavimu + kirpimu + automatiniu išėmimu“.
Pirkdami nežiūrėkite vien į žodžius „automatinis padavimas“. Atkreipkite dėmesį į tokius veiksnius kaip padavimo būdas, lakštinio metalo specifikacijos, padavimo tikslumas, pakartojamumas, kirpimo tikslumas, valdymo sistema, automatizavimo laipsnis ir bendras mašinos tvirtumas. Kai kuriose priekinio padavimo sistemose naudojamos servo pavaros, švino sraigtiniai/krumpliniai arba ritininiai mechanizmai, ir užtikrinamas nuolatinis automatinis kirpimas užspaudžiant ir nustatant padėtį.
Tokiose pramonės šakose kaip plieno konstrukcijų, lakštinio metalo apdirbimo, vėdinimo ortakių, automobilių gamybos, buitinės technikos, statybinių mašinų, elektros spintų, durų ir langų bei laivų statybos, tinkamos automatinės tiekimo kirpimo mašinos pasirinkimas nėra vien tik „kainos“ ir „automatizavimo laipsnio“ palyginimo klausimas. Vietoj to, reikia išsamiai apsvarstyti lakštinio metalo specifikacijas, kirpimo pajėgumą, tiekimo būdą, padėties nustatymo tikslumą, gamybos ciklo laiką, automatizavimo lygį, valdymo sistemą ir vėlesnes priežiūros išlaidas.
Toliau pateikiama sisteminė analizė, kaip pasirinkti kirpimo mašina su automatiniu tiekimu iš praktinės pirkimo perspektyvos.
1. Kaip pasirinkti automatinę šėrimo sistemą?
Pirmiausia reikia išsiaiškinti: kokio „automatinio maitinimo“ jums reikia? Tai pirmasis pasirinkimo proceso žingsnis ir kartu lengviausiai pamirštamas punktas.
Rinkoje esančios vadinamosios „automatinio šėrimo kirpimo mašinos“ iš tikrųjų gali atitikti kelias visiškai skirtingas konstrukcijas.
CNC atramos kirpimo mašina
Tai yra pati pagrindinė automatinio padėties nustatymo forma.
Darbo procesas paprastai yra toks:
Rankinis pakrovimas → Lakštinio metalo perkėlimas į atramą → CNC pozicionavimas → Kirpimas → Rankinis tvarkymas
Atraminis ribotuvas yra varomas servovariklio ir gali judėti automatiškai pagal programą.
Griežtai kalbant, tai priklauso:
Automatinis padėties nustatymas, ne pilnai automatinis tiekimas.
Tinka:
- Mažų partijų gamyba
- Įprasti lakštinio metalo matmenys
- Pakankamai operatorių
- Lakštinio metalo dirbtuvės, kurioms keliami maži automatizavimo reikalavimai
Jei įmonė nori tik sumažinti rankinį matavimą ir matmenų koregavimą, ši konfigūracija gali patenkinti jos poreikius.
2. Kas yra tikra automatinė šėrimo kirpimo mašina?
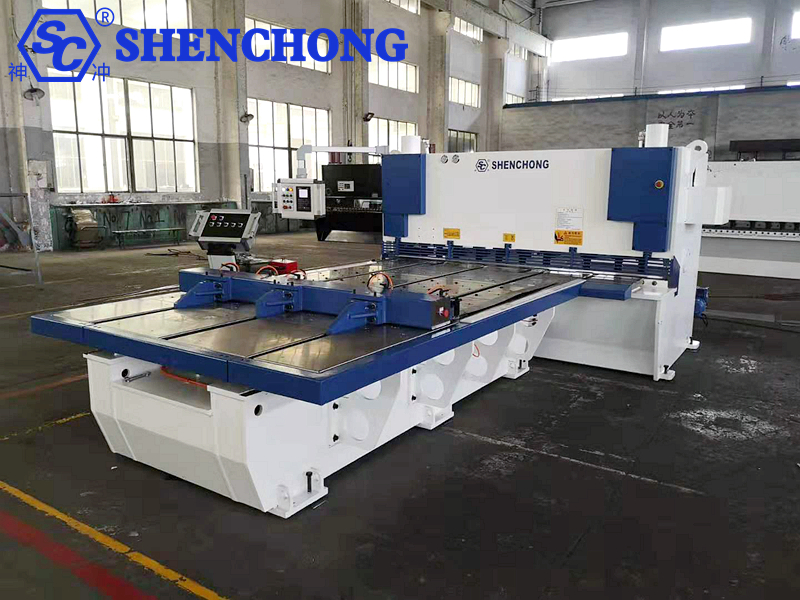
Tikra automatinė padavimo sistema paprastai prie kirpimo mašinos priekio prideda šiuos elementus:
- Šėrimo platforma
- Servo maitinimo mechanizmas
- Ritininis arba konvejerio mechanizmas
- Pneumatinis/hidraulinis prispaudimo mechanizmas
- CNC valdymo sistema
- Padėties nustatymo ir aptikimo mechanizmas
Pagrindinis procesas yra toks:
Pakrovimas → Centravimas → Užspaudimas → Automatinis padavimas → Automatinis padėties nustatymas → Kirpimas → Pakartotinis padavimas → Pakartotinis kirpimas
Todėl jis ypač tinka:
- Fiksuoto ilgio partijos pjovimas
- Nuolatinė ilgų plokščių segmentacija
- Siaurų juostų apdorojimas
- Nuolatinis kelių dydžių pjovimas
- Pasikartojantys įsakymai
- Didelio masto lakštinio metalo gamyba
Kai kuriuose pramoniniuose automatiniuose padavimo įrenginiuose naudojami pneumatiniai spaustukai, skirti lakštiniam metalui laikyti, tada jis žingsnis po žingsnio stumiamas į priekį pagal programą ir automatiškai paleidžiamas kirpimas, kai pasiekiama teisinga padėtis.
3. Automatinio padavimo metodo pasirinkimas pagal gamybos režimą
Tai yra labai svarbus veiksnys perkant.
1 sprendimas: priekinio padavimo kirpimo mašina
Šiuo metu tai yra vertingas pasirinkimas.
Lakštinis metalas dedamas ant padavimo platformos priešais kirpimo mašiną, o servo sistema valdo jo judėjimą kirpimo zonos link.
Tipinė struktūra:
Lakštinis metalas → Priekinė padavimo platforma → Prispaudimo mechanizmas → Kirpimo sritis
Privalumai:
- Aukštas automatizavimo laipsnis
- Sumažina rankinį pasikartojantį lapo stūmimą
- Tinka nuolatiniam kirpimui
- Labiau tinka siaurų juostų ir trumpų detalių apdirbimui
- Tinka serijinei gamybai
Kai kurios priekinio padavimo kirpimo mašinos gali automatiškai nustatyti padėtį, užspausti, paduoti ir nuolat kirpti, taip pat valdyti kelis kirpimo etapus programuojant.
Ypač tinka:
Gamybos režimai, kai „didelį lakštą reikia nuolat pjaustyti į daug mažesnių, skirtingo ilgio lakštų“.
Pavyzdžiui:
Originali lapo medžiaga:
2500 × 6000 mm
Programos nustatymai:
1000 mm × 2
800 mm × 3
500 mm × 2
300 mm × keli
Įranga gali automatiškai atlikti nuolatinį šėrimą ir kirpimą pagal programą.
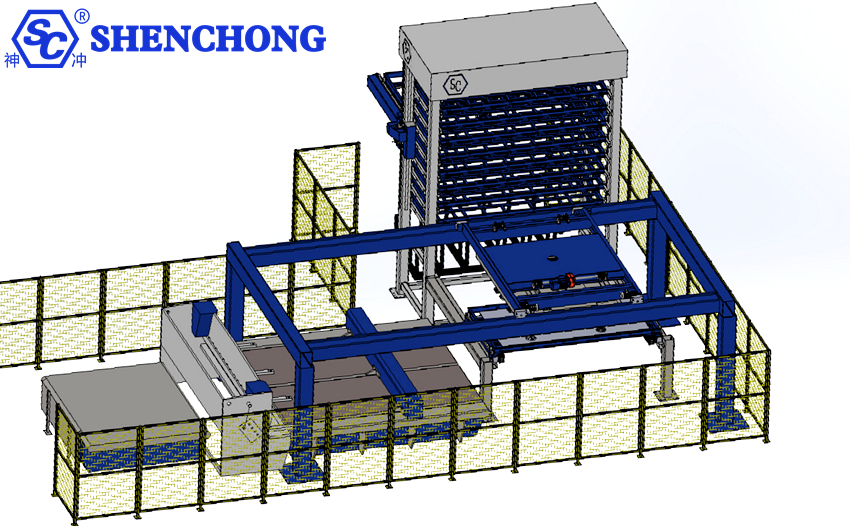
2 sprendimas: Automatinis santvarų padavimas + CNC kirpimo staklės
Šis gamybos būdas yra artimesnis automatizuotai linijai.
Pagrindinis procesas:
„Intellignet“ lakštinio metalo sandėliavimo sistema → Automatinis padavimas → Centravimas → Kirpimo staklės → Galinio gabarito padėties nustatymas → Kirpimas → Priėmimas
Jei jis derinamas su santvaros robotu, jis gali pasiekti dar daugiau:
Automatinis medžiagų tvarkymas → Automatinis padavimas → Automatinis padėties nustatymas → Automatinis kirpimas → Automatinis priėmimas
Šiuo metu yra sprendimų, kurie integruoja santvarų padavimą, priekinį padavimą, kirpimą ir automatinį iškrovimą, kurie gali užtikrinti nuolatinį automatizavimą nuo lakštinės medžiagos padavimo iki kirpimo ir priėmimo.
Jei jūsų įmonė stato:
- Pažangi lakštinio metalo gamykla
- Automatizuota gamybos linija
- Neaptarnaujamos dirbtuvės
- Išmanus lakštinio metalo sandėliavimas
- MES gamybos valdymo sistema
Tuomet rekomenduojama tiesiogiai apsvarstyti šį sprendimą, o ne tiesiog įsigyti „kirpimo mašiną su padavimo mechanizmu“.
4. Pasirinkite kirpimo mašinos specifikacijas pagal lakšto storį
Net ir pažangiausia automatinė šėrimo sistema yra beprasmė, jei pati kirpimo mašina neturi pakankamai našumo.
Renkantis įrangą, pirmiausia nustatykite:
1) Didžiausias kirpimo storis
Pavyzdžiui:
4 mm
6 mm
8 mm
10 mm
12 mm
16 mm
20 mm
25 mm
30 mm
Taip pat svarbu išaiškinti:
Kokiai medžiagai atitinka maksimalus pjovimo storis?
Nes:
Q235 ≠ 304 nerūdijantis plienas ≠ aliuminio plokštė
Net ir esant tokiam pačiam nominaliam 16 mm storiui, skirtingoms medžiagoms pjauti reikalingas pjovimo pajėgumas gali labai skirtis.
2) Nustatykite maksimalų kirpimo plotį
Bendros specifikacijos apima:
Pjovimas Lilgis | Programos ir funkcijos |
2500 mm | Maži ir vidutinio dydžio skardos darbai |
3000/3200 mm | Įprastas lakštinio metalo apdirbimas |
4000 mm | Vidutinio ir didelio dydžio lakštinis metalas |
5000 mm | Dideli konstrukciniai komponentai |
6000 mm | Ilgos plokštės, plieninės konstrukcijos, sunkiosios įrangos gamyba |
8000 mm ir daugiau | Specializuotas didelių metalų lakštų apdirbimas |
Pavyzdžiui:
6 × 3200 mm automatinė kirpimo mašina su padavimu
Paprastai tai galima suprasti taip:
Esant nurodytoms medžiagos sąlygoms, didžiausias kirpimo storis yra maždaug 6 mm, o didžiausias kirpimo ilgis – 3200 mm.
Tačiau perkant reikėtų ne tik atkreipti dėmesį į modelio numerį, bet ir įsitikinti, kad gamintojas pateikia išsamius techninius parametrus.
5. Vienas iš svarbiausių automatinio šėrimo sistemos rodiklių: šėrimo tikslumas
Tai yra svarbus rodiklis, leidžiantis įvertinti įrangos kokybę.
Daugelis gamintojų pabrėžia: „Didelio tikslumo servo padavimas“.
Tačiau pirkėjai neturėtų klausytis vien reklaminių teiginių.
Tu reikėtų konkrečiai paklausti:
Koks yra šėrimo padėties nustatymo tikslumas?
Pavyzdžiui:
±0,5 mm
±0,2 mm
±0,1 mm
Taip pat turėtumėte paklausti:
Su kokio tipo medžiaga, ilgiu ir greičiu buvo patikrintas šis tikslumas?
Nes:
Teorinis padėties nustatymo tikslumas ≠ Faktinis apdirbimo tikslumas.
Veiksniai, kurie iš tikrųjų turi įtakos šėrimo tikslumui, yra šie:
- Servo variklis
- Kodavimo įrenginys
- Rutulinis sraigtas
- Linijinis kreiptuvas
- Krumpliastiebis ir krumpliaratis
- Prispaudimo mechanizmas
- Lakšto lygumas
- Mechaninis klirensas
- Platformos standumas
- Valdymo sistema
- Lapo svoris
Kai kuriose automatinio padavimo platformose naudojami linijiniai kreiptuvai ir tikslūs rutuliniai sraigtai, užtikrinantys aukštą padėties valdymo tikslumą, tačiau faktinį tikslumą vis tiek reikia patikrinti konkrečiomis darbo sąlygomis.
6. Neignoruokite „pakartojamumo“
Masinei gamybai:
Pakartojamumas dažnai yra svarbesnis nei vieno smūgio tikslumas.
Pavyzdžiui, reikalavimas yra toks:
1000 mm
100 iš eilės atliekamų pjūvių.
Jei kiekvienas pjūvis yra:
999.5
1000.2
999.8
1000.4
999,6…
Vidutinis dydis gali atrodyti geras, bet produkto konsistencija bus prasta.
7. Sutelkite dėmesį į maitinimo mechanizmo patikrinimą
Kirpimo staklės su automatiniu padavimu pagrindas yra ne tik CNC sistema.
Dar svarbiau:
Mechaninis maitinimo mechanizmas.
Įprastos struktūros apima:
1) Ritininis maitinimas
Naudoja volelius lakštiniam metalui įtvirtinti ir perkelti.
Privalumai:
- Didelis greitis
- Santykinai paprasta struktūra
- Tinka nepertraukiamai gamybai
Svarbiausi aspektai:
- Volelių medžiaga
- Volelio skersmuo
- Prispaudimo jėga
- Neslystančios savybės
- Paviršiaus braižymasis (nerūdijančio plieno)
2) Servo sraigtinis maitinimas
Naudoja servo variklį + varžtą + spaustuką.
Privalumai:
- Didelis padėties nustatymo tikslumas
- Lengvas valdymas
- Tinka įvairių dydžių apdorojimui
Ypač tinka:
- Didelio tikslumo matmenų pjovimas.
3) Maitinimas stovu / skriemuliu
Tinka:
- Ilgas smūgis
- Didelis lakštinis metalas
- Sunkios automatizavimo sistemos
Jo charakteristika yra ta, kad jis gali atlaikyti tiek ilgus smūgius, tiek didelę apkrovą.
8. Tvirtinimo mechanizmas
Automatinės padavimo sistemos negali tiesiog „stumti skardos“.
Reikia atsižvelgti į:
Kaip užtikrinti, kad skarda neslystų ir nepasislinktų padavimo metu?
Todėl reikia patikrinti šiuos dalykus:
- Pneumatiniai spaustukai
- Hidrauliniai spaustukai
- Spaustukų skaičius
- Tvirtinimo padėtis
- Prispaudimo jėga
- Neslystanti konstrukcija
- Centravimo mechanizmas
Jei prispaudimo jėga nepakankama:
Teisingas padavimo ilgis ≠ Teisingas pjovimo dydis.
Nes skarda gali paslysti padavimo metu.
9. Patikrinkite automatinio centravimo funkciją
Tai labai svarbu dideliems metalo lakštams.
Puiki automatinė šėrimo sistema paprastai turi išspręsti:
Lakštinio metalo iškrypimo problema.
Pavyzdžiui, po to, kai lakštinė medžiaga faktiškai patenka į įrangą:
- Kairė pusė: 1000 mm
- Dešinė pusė: 1005 mm
Nors padavimo mechanizmas pasistūmėjo 1000 mm į priekį, pjautoje lakštinėje medžiagoje jau yra kampinė paklaida.
Todėl labai automatizuota įranga gali apimti:
- Centravimas kairėje ir dešinėje
- Šoninis pozicionavimas
- Priekinis pozicionavimas
- Automatinis taisymas
- Užspaudimo padėties nustatymas
Formavimas:
Maitinimas → Centravimas → Korekcija → Užspaudimas → Kirpimas
Užuot tiesiog „stūmusis į priekį“.
10. Patikrinkite kirpimo mašinos rėmo konstrukciją
Neatsisakykite pačios kirpimo mašinos vien todėl, kad daugiausia dėmesio skiriate automatinei šėrimo sistemai.
Automatinis maitinimas yra tik pagalbinė sistema.
Šlyties kokybę iš tikrųjų lemiantis pagrindas vis dar yra:
Rėmas + peilių laikiklis + hidraulinė sistema + peiliai + kirpimo tarpas + valdymo sistema.
1) Rėmo standumas
Svarbiausios sritys, kurias reikia patikrinti:
- Plieno plokštės storis
- Suvirinimo kokybė
- Įtempio mažinimas po suvirinimo
- Bendras rėmo standumas
- Mašinos korpuso apdirbimo tikslumas
Jei rėmo standumas nepakankamas:
Kuo storesnė plokštė, tuo akivaizdesnė problema.
2) Ašmenų laikiklio stabilumas
Ašmenų laikiklio judėjimas turi būti sklandus.
Jei ašmenų laikiklis juda asinchroniškai abiejose pusėse, gali nutikti:
- Pirmiausia nupjaunama viena pusė
- Viena pusė nupjaunama vėliau
- Plokštės deformacija
- Ne statmeni pjūviai
- Neatitikimai matmenys
11. Ar kirpimo tarpą galima reguliuoti automatiškai?
Tai labai svarbi didelės konfigūracijos kirpimo mašinos funkcija.
Skirtingoms medžiagoms ir storiams reikalingi skirtingi ašmenų tarpai.
Pavyzdžiui:
- Plonos plokštės: reikalingi mažesni tarpai.
- Storos plokštės: reikalingi didesni tarpai.
Jei galimas CNC automatinis reguliavimas:
Plokštės storio įvestis → Sistemos skaičiavimas → Automatinis šlyties tarpo reguliavimas
Rankinio reguliavimo poreikį galima gerokai sumažinti.
Kai kurios CNC kirpimo staklių sistemos gali valdyti tokius parametrus kaip ašmenų tarpas, kirpimo kampas ir eiga.
12. Taip pat reikia atkreipti dėmesį į kirpimo kampą
Hidraulinėms giljotinos kirpimo mašinoms ypač reikia skirti ypatingą dėmesį kirpimo kampo valdymui.
Tinkamas kirpimo kampas užtikrina pusiausvyrą tarp:
šlyties jėga, lakšto deformacija ir gamybos efektyvumas.
Jei kirpimo kampas per didelis:
tai gali padidinti lakštų deformaciją.
Jei per mažas:
tai gali padidinti momentinę kirpimo apkrovą.
Todėl rekomenduojama rinktis CNC sistemą, kurią galima racionaliai nustatyti pagal medžiagą ir storį.
13. Kaip išsirinkti CNC valdymo sistemą?
Automatinio šėrimo kirpimo mašinos „smegenys“ yra valdymo sistema.
Perkant rekomenduojama atsižvelgti į tris lygius.
Pagrindinis tipas
Tinka:
Mažos partijos, vieno dydžio, maži automatizavimo reikalavimai
Svarbiausi punktai:
Paprasta, stabilu ir lengva valdyti.
Vidutinės klasės
Tinka:
- Masinė gamyba
- Kelių specifikacijų produktai
- Reikalinga programos saugykla
- Automatinis šėrimas
Reikalaujama:
- Kelių programų saugykla
- Daugiapakopės programos
- Automatinis šėrimas
- Automatinis padėties nustatymas
- Automatinis grįžimas
- Parametrų atšaukimas
Prabangios
Tinka:
- Automatizuotos gamybos linijos
- Išmaniosios gamyklos
- MES/ERP integracija
- Roboto pakrovimas ir iškrovimas
Papildomi svarstymai:
- UAB
- CNC
- Pramoninis Ethernet
- MES sąsaja
- Gamybos duomenų rinkimas
- Gedimo signalizacija
- Nuotolinė diagnostika
- Gamybos statistika
Kai kurias automatizuotas kirpimo sistemas jau galima integruoti su MES, gamybos statistika ir automatinio planavimo funkcijomis.
14. Automatinis šėrimo greitis
Apsvarstykite automatinio padavimo greitį, bet aklai nesiekite didžiausio įmanomo greičio.
Gamintojai gali pabrėžti:
Didelės spartos maitinimas.
Bet į ką iš tikrųjų reikėtų sutelkti dėmesį:
Padavimo greitis + Padėties tikslumas + Lakštinės medžiagos stabilumas
Ar šie trys dalykai yra subalansuoti.
Pavyzdžiui:
Padavimo greitis yra labai didelis, tačiau inercija stabdant yra didelė.
Galiausiai tai gali lemti:
Padidėjęs greitis → Padidėjusi padėties nustatymo paklaida.
Todėl labiau pagrįstas vertinimo metodas yra:
Kiek kvalifikuotų ruošinių pagaminama per laiko vienetą.
Vietoj to:
Koks yra didžiausias tiekimo variklio greitis metrais per minutę?
15. Atkreipkite dėmesį į plonų ir didelių plokščių „nukarimo problemą“
Tai problema, kurią automatinės šėrimo mašinos lengvai nepastebi.
Ypač:
Plonos plokštės + plačios plokštės + ilgos plokštės
Labai tikėtina, kad atsiras nusvirimas.
Pavyzdžiui:
1,5 mm × 3000 mm lakštas
Jei atrama nepakankama, lakštas gali patirti:
- Suglebimas
- Deformavimas
- Poslinkis
- Trintis
- Kasymasis
Kai kurios kirpimo mašinos naudoja pneumatines lakštų atramų sistemas, kad sumažintų plačių ir plonų plokščių įdubimą ir pagerintų kirpimo stabilumą.
Todėl perkant reikėtų paklausti:
- Ar yra priekinė atrama?
- Ar yra pneumatinė atrama?
- Ar yra darbinis stalas su rutuliniais guoliais?
- Kaip išvengiama ilgų plokščių įdubimo?
16. Nerūdijančio plieno lakštų naudotojai turėtų atkreipti ypatingą dėmesį į įbrėžimų prevenciją
Jei jūsų įmonė daugiausia apdoroja:
- 304
- 316
- Cinkuotas lakštas
- Spalvota skarda
- Aliuminio lakštas
Tuomet automatinės šėrimo sistemos paviršiaus apsauga yra labai svarbi.
Rekomenduojamas pasirinkimas:
- Rutulinių guolių darbastalis
- Įbrėžimams atsparūs ritinėliai
- Nailoniniai voleliai
- Guma dengti voleliai
- Tinkama tvirtinimo konstrukcija
Kai kuriose priekinio padavimo konstrukcijose naudojami konvejerio rutuliai / rutulinių guolių darbastaliai, siekiant sumažinti lakštų padavimo pasipriešinimą ir paviršiaus įbrėžimus.
17. Automatizavimo lygis
Susitelkite į „automatizavimo lygį“, neapsigaukite dėl termino „automatinis maitinimas“.
Įrangą galima suskirstyti į 4 lygius:
Lygis | Automatikos laipsnis | Pagrindinės savybės |
1 lygis | ★★ | CNC galinis matuoklis |
2 lygis | ★★★ | Automatinis priekinis padavimas |
3 lygis | ★★★★ | Automatinis pakrovimas + šėrimas + kirpimas |
4 lygis | ★★★★★★ | Pakrovimas + pozicionavimas + šėrimas + kirpimas + priėmimas + sandėliavimas / MES |
Jei gamintojas sako:
„Mūsų įranga yra visiškai automatinė kirpimo mašina.“
Reikia ir toliau klausti:
Kas tiksliai yra automatizuota?
18. Kada reikėtų atsižvelgti į santvarų apkrovos sistemą?
Jei skarda labai sunki, rekomenduojama apkrauti santvaromis.
Pavyzdžiui:
6 × 3200 mm
Plieninė plokštė jau gali būti labai sunki.
Jei vis dar naudojamas rankinis tvarkymas:
- Didelis darbo intensyvumas
- Didelė saugumo rizika
- Didelės darbo sąnaudos
- Mažas pakrovimo efektyvumas
Šiuo atveju apsvarstykite:
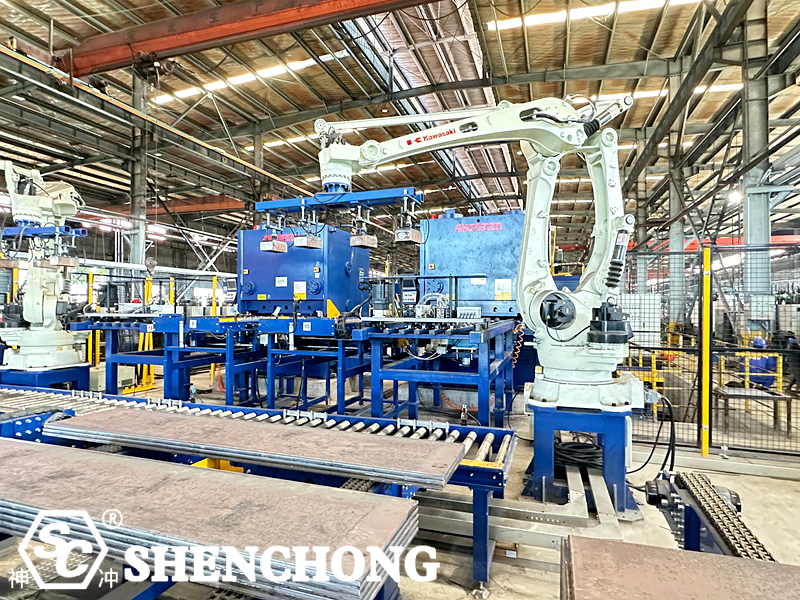
Santvaros robotas + vakuuminis/elektromagnetinis griebtuvas + automatinis padavimo kirpimo staklės.
Užbaigti procesą:
- Lakštinio metalo sandėliavimas
- Automatinis identifikavimas
- Santvarinių medžiagų tvarkymas
- Automatinis pakrovimas
- Automatinis centravimas
- Automatinis šėrimas
- Automatinis kirpimas
- Automatinis surinkimas
Šis sprendimas jau yra išties automatizuotas kirpimo įrenginys. Šiuo metu yra inžinerinių sprendimų, kurie integruoja santvarų pakrovimą, priekinį padavimą ir kirpimą.
19. Kaip turėtų rinktis skirtingos įmonės?
- Mažos skardos gamyklos
Rekomendacija:
Įprasta hidraulinė kirpimo mašina + CNC atraminis matuoklis
Visiškai automatinis maitinimas ne visada būtinas.
- Vidutinio dydžio lakštinio metalo gamyklos
Rekomendacija:
Hidraulinė giljotinos kirpimo mašina + automatinis priekinis padavimas
Labiau tinka partijų gamybai pagal konkretų ilgį.
- Didelės gamybos įmonės
Rekomendacija:
Automatinis padavimas + CNC priekinis padavimas + automatinis kirpimas + automatinis priėmimas
Sumažina rankinį įsikišimą.
- Išmaniosios gamybos įmonės
Rekomendacija:
Išmanus sandėliavimas + portalinis robotas + automatinis padavimo kirpimo staklės + automatinis priėmimas + MES
Pasiekia:
Užsakymas → Gamybos planavimas → Automatinis medžiagų tvarkymas → Automatinis kirpimas → Automatinis sandėliavimas
Sudaro visą skaitmeninės gamybos grandinę.
20. Santrauka
Jei jūsų pagrindiniai tikslai yra:
Pagerinkite kirpimo efektyvumą, sumažinkite rankinį darbą ir pagerinkite matmenų nuoseklumą.
Prioritetų nustatymas:
CNC hidraulinė giljotinos kirpimo mašina + automatinis priekinis padavimas
Jei tikslas yra:
Masinė automatizuota gamyba.
Rekomenduojama:
Automatinis padavimas + servo priekinis padavimas + CNC kirpimas + automatinis atsukimas
Jei tikslas yra:
Pažangi lakštinio metalo gamykla.
Tada rekomenduojama:
Pažangus sandėliavimas + portalinis robotas + automatinis centravimas + servo priekinis padavimas + CNC kirpimo staklės + automatinis atsukimas + MES
Tai vienintelis būdas iš tikrųjų atnaujinti „automatinį šėrimą“ iš vienos funkcijos į visiškai automatizuotą kirpimo gamybos įrenginį.
Ypač nepamirškite:
Nesiekite tiesiog „labiausiai automatizuotų funkcijų“, o rinkitės automatizavimo sprendimą, kuris atitinka jūsų lakštinio metalo specifikacijas, užsakymų kiekį ir gamybos ciklą.
Daugumai įmonių, atliekančių lakštinio metalo automatizavimo atnaujinimus, „servo priekinis padavimas + CNC giljotinos kirpimo mašina„paprastai yra labai praktiškas atspirties taškas. Masinei gamybai jį galima toliau tobulinti iki pilno gamybos bloko, kurį sudaro „portalinis automatinis padavimas + priekinis padavimas + kirpimas + automatinis pervyniojimas“.




 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Japanese
 Chinese