Turinys
CNC preso staklių lenkimo atraminis įtaisas yra pagalbinis įtaisas, montuojamas priešais lenkimo stakles, skirtas dideliems arba sunkiems lakštams paremti. Jis sumažina lakštinio metalo nusvirimą, poslinkį, paviršiaus įbrėžimus ir operatoriaus nuovargį, sinchroniškai reguliuodamas atraminės platformos kampą ir judėjimo trajektoriją lenkimo proceso metu.
Šiame vadove sistemingai paaiškinama įrangos struktūra, veikimo principas, montavimas ir paleidimas, eksploatavimo procedūros, parametrų nustatymai, saugos taisyklės, priežiūra ir dažniausiai pasitaikantys gedimai. Jis gali būti naudojamas kaip informacinis dokumentas įrangos pristatymo mokymams, naudojimui vietoje ir kasdienei priežiūrai.
Lenkimo tolesnio naudotojo vadovo taikymo sritis:
CNC hidrauliniai presavimo stabdžiai, hibridiniai servo presavimo stabdžiai, didelę skardos lenkimo įrangą ir pagalbines medžiagų palaikymo sistemas.
Svarbi pastaba:
Skirtingų gamintojų, modelių ir valdymo sistemų medžiagų palaikymo įtaisai skiriasi servo ašių skaičiumi, keliamąja galia, montavimo būdu, sinchroniniu valdymu ir saugos logika.
Šis dokumentas yra bendro pobūdžio naudojimo instrukcija. Faktinis naudojimas turi būti pagrįstas įrangos specifikacijų plokštele, gamintojo instrukcijomis, elektros brėžiniais ir vietoje nustatytais priėmimo parametrais.
1. CNC presavimo stabdžių lenkimo sekimo įrangos apžvalga
1) Kas yra lenkimo sekimo atramos įtaisas?
Lenkimo sekimo įtaisas yra lakštinio metalo atramos sistema, naudojama kartu su lenkimo staklėmis. Lenkimo metu viena lakštinio metalo pusė yra įtvirtinta viršutine ir apatine lenkimo staklių matricomis, o kita pusė dėl savo svorio gali įlinkti arba pasisukti. CNC presavimo staklių lenkimo sekiklis laiko lakštinį metalą ir seka jo sukimąsi, padėdamas išlaikyti stabilią judesio padėtį.
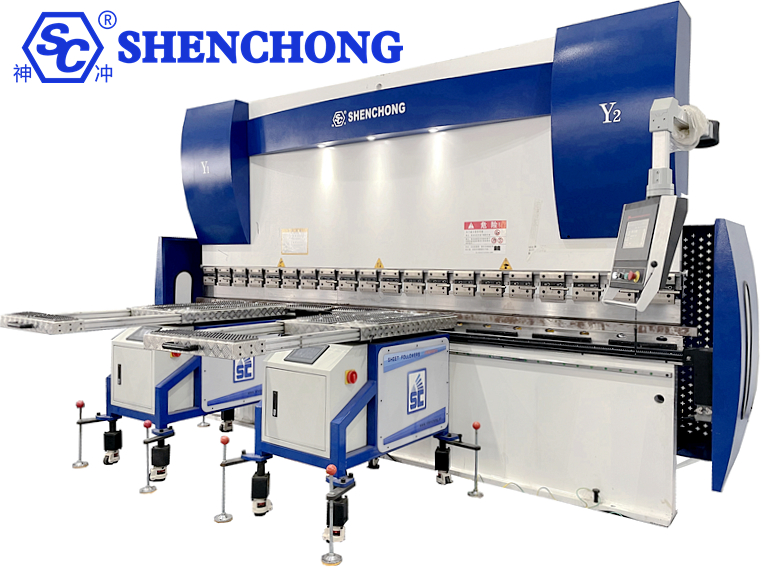
- Pradinė materialinė parama valstybėje
Lakštinis metalas dedamas ant medžiagos atramos platformos, o medžiagos atramos įtaisas yra budėjimo arba pradinėje padėtyje. Operatorius atlieka padėties nustatymą, tiesės sureguliavimą ir ruošinio patvirtinimą.
- Tolesnė lenkimo būsena
Slankikliui leidžiantis žemyn ir lakštui palaipsniui linkstant, medžiagos atramos platforma koreguoja savo kampą pagal nustatytą trajektoriją arba valdymo sistemos instrukcijas, nuolat palaikydama lakštą.
- Grąžinimo ir iškrovimo būsena
Baigus lenkimą, medžiagos atramos įtaisas grįžta į saugią padėtį arba pereina į kitą žingsnio padėtį pagal programą, palengvindamas medžiagos pašalinimą, apvertimą arba nuolatinį lenkimą.
2) Pagrindinės taikymo sritys
- Lakštinio metalo atrama
Lakštinio metalo lenkimo metu atraminė svirtis seka lakštinio metalo judėjimą, suteikdama atramą ir sumažindama ilgų, plačių ir didelių plonų lakštų įlinkimo riziką.
- Pagerintas lenkimo stabilumas
Sumažina svyravimus, padėties poslinkius ir lokalizuotą deformaciją, kurią sukelia paties lakštinio metalo svoris, padėdamas išlaikyti lenkimo matmenų ir kampų pastovumą.
- Sumažintas darbo intensyvumas
Dideliems oro kondicionavimo skydams, liftų skydams, spintelių korpusams ir ilgiems lakštams atraminė svirtis sumažina operatorių, kuriems reikia nuolat kelti lakštus, naštą.
- Palaiko pusiau automatinį lenkimą
Gali dirbti kartu su CNC lenkimo staklių valdymo sistemomis, dalyvaudamas programos valdyme tinkamose konfigūracijose, kad padėtų pasiekti stabilesnį ir kartojamesnį lenkimo procesą.
3) Taikomųjų pramonės šakų
- Oro kondicionavimo ir šaldymo įranga: dideli korpusai, ortakiai, šilumokaičio išorinės plokštės.
- Liftų gamyba: kabinų panelės, durų panelės, dekoratyvinės panelės.
- Elektros ir spintų sistemos: paskirstymo spintos, valdymo spintos, serverių spintos.
- Statybinės mašinos: apsauginiai dangčiai, konstrukciniai elementai. Nerūdijančio plieno apdirbimas: didelės dekoratyvinės plokštės, įrangos korpusai.
- Vėdinimo ir aplinkos apsaugos įranga: oro kanalai, dulkių šalinimo įrangos korpusai.
- Nauja energetikos įranga: akumuliatorių įrangos korpusai, energijos kaupimo spintų lakštinio metalo dalys.
2. Įrangos struktūra ir pagrindiniai komponentai
Pagrindinių komponentų sąrašas:
Komponentai | Pagrindinės funkcijos | Eksploatavimo ir priežiūros dėmesys |
Nešiojimo rėmas | Palaikykite visą mechanizmą ir perkelkite apkrovas | Patikrinkite tvirtinimo varžtus, suvirinimo siūles ir konstrukcijos deformaciją |
Materialinės paramos platforma | Paremkite laisvą skardos galą | Patikrinkite paviršiaus nusidėvėjimą, švarą ir lygumą |
Tolesnė atraminė ranka | Palaikykite ir skatinkite platformos sukimąsi | Patikrinkite tarpus, jungiamuosius kaiščius ir judesio trukdžius |
Servo variklis ir vairuotojas | Valdykite poziciją, greitį ir judėjimo trajektoriją | Patikrinkite signalizacijas, perkrovas ir elektros jungtis |
Perdavimo mechanizmas | Perduoti varomąją jėgą į atraminę platformą | Patikrinkite krumpliaračius, švininius varžtus, reduktorius arba švaistiklius |
Padėties grįžtamojo ryšio elementas | Pateikite grįžtamąjį ryšį dėl padėties arba kampo | Apžiūrėkite kodavimo įrenginius, jutiklius ir grįžtamojo ryšio signalus |
Valdymo sistema | Koordinuoti lenkimo staklių ir medžiagos atramos veiksmus | Patikrinkite parametrus, programas ir ryšio būseną |
Saugos įtaisas | Įrengti avarinio stabdymo, ribojimo jungiklius ir būtinas saugos priemones | Atlikite gamintojo nurodytus funkcinius bandymus |
Skirtinguose įrenginiuose gali nebūti visų aukščiau išvardytų komponentų. Kai kurie modeliai naudoja nepriklausomus valdiklius, o kiti yra tiesiogiai prijungti prie lenkimo staklių CNC sistemos; pavaros metodas taip pat gali būti servoelektrinis arba hidraulinis.
3. Veikimo principas ir sinchronizavimo valdymas
1) Pagrindinis veikimo principas
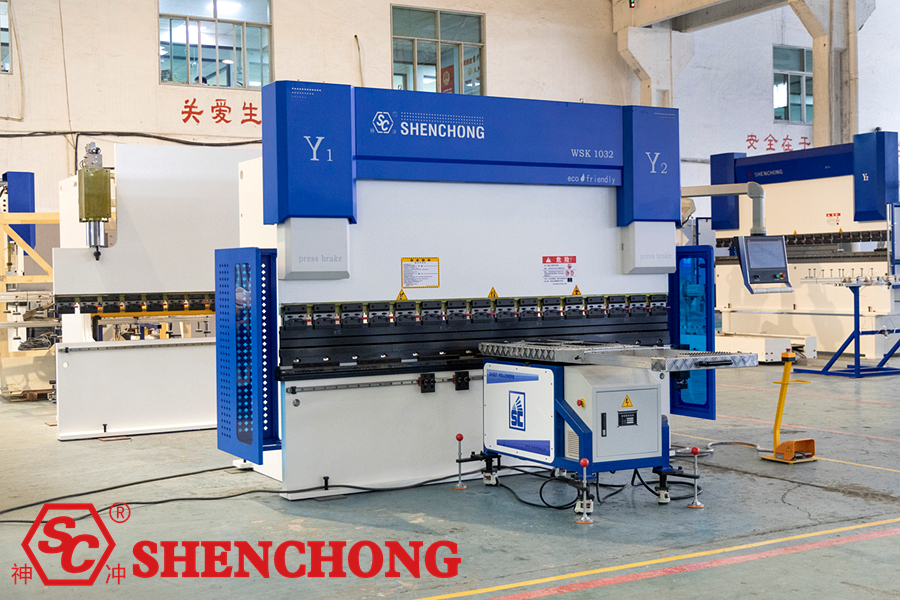
CNC presavimo staklių lenkimo sekimo sistemos pagrindinė užduotis – reguliuoti medžiagos atramos platformos padėtį arba kampą, atsižvelgiant į lenkimo staklių slankiklio judėjimą ir lakštinio metalo sukimąsi, užtikrinant nuolatinę ir stabilią lakštinio metalo atramą lenkimo metu.
Srautas:
Lenkimo staklių slankiklio padėties / judesio signalas
↓
Valdiklis apskaičiuoja sekimo trajektoriją ir taikinio padėtį
↓
Servo pavara valdo variklį ir mechaninį transmisijos mechanizmą
↓
Medžiagos atramos platforma seka lakštinio metalo judėjimą ir suteikia atramą
↓
Padėties grįžtamasis ryšys ir vėlesnė judesio korekcija (pvz., uždaros kilpos grįžtamojo ryšio konfigūravimas)
Tai tipinė valdymo architektūros schema. Tikrasis signalo šaltinis, grįžtamojo ryšio metodas ir valdymo seka turėtų būti pagrįsti konkrečios įrangos elektros brėžiniais.
Pavyzdžiui, įprasto servo sekimo įrenginio veikimo procesas apima:
- Signalo gavimas: slankiklio padėties, judesio būsenos arba grįžtamojo ryšio gavimas iš specialių jutiklių.
- Trajektorijos skaičiavimas: valdiklis apskaičiuoja tikslinę padėtį pagal slankiklio judėjimą, nustatytus parametrus ir sekimo kreivę.
- Pavaros vykdymas: Servo sistema varo medžiagos atramos svirtį arba platformą.
- Sinchroninis sekimas: platforma prisitaiko pagal lakštinio metalo lenkimo kampą.
- Grįžimo atstatymas: Po lenkimo sistema grįžta į nustatytą padėtį pagal programą.
2) Pagrindiniai stebėjimo įrenginio judėjimo režimai
A. Rotary stebėjimas
Medžiagos atramos platforma sukasi aplink atramos tašką, sekdama lakštinio metalo lenkimo kampą. Dažniausiai naudojama lenkimo sąlygomis, kai reikia paremti laisvą lakštinio metalo galą.
B. Kėlimo reguliavimas
Naudojamas prisitaikyti prie skirtingo liejimo formų aukščio, ruošinių aukščio arba įrangos montavimo padėčių. Kėlimas gali būti reguliuojamas rankiniu būdu arba atliekamas varikliu ar kitu pavaros mechanizmu.
C. Pagalbinis judėjimas
Medžiagos atramos paviršiuje naudojami rutuliniai guoliai, ritinėliai arba kitos mažos trinties konstrukcijos, kurios palengvina lakštinio metalo pozicionavimą, judėjimą ir apvertimą. Ne visos medžiagų atramos platformos turi šias konstrukcijas.
3) Kokie parametrai turi įtakos CNC presavimo staklių lenkimo sekiklio efektui?
Įtakos veiksniai | Galimos problemos | Koreguoti kryptį |
Tolesnė pradinė pozicija | Atramos praradimas arba trukdžiai, kai lakštinis metalas lenkiasi | Kalibruoti pagal ruošinio ir formos padėtis |
Sekimo greitis | Platforma negali neatsilikti nuo skardos arba juda per greitai | Sureguliuokite greičio kreivę pagal įrangos vadovą |
Sekimo kampas | Platformos ir lakštinio metalo padėties neatitikimas | Iš naujo kalibruoti kampą arba trajektoriją |
Jutiklio grįžtamasis ryšys | Po vėlavimo, padėties klaida | Patikrinkite signalo ir jutiklio įrengimą |
Ruošinio svoris ir svorio centras | Nestabili atrama, disko perkrova | Perskaičiuokite apkrovą ir atramos padėtį |
Formos anga ir aukštis | Netinkama platformos padėtis arba susidūrimas | Pakoreguokite mechaninę padėtį ir proceso parametrus |
Pagrindinis principas:
Nenustatykite tiesiog maksimalaus tolesnio judėjimo greičio. Tinkamas greitis, kampas, pradinė padėtis ir grįžimo trajektorija yra svarbesni nei vien greičio didinimas.
4. Montavimas ir mechaninis reguliavimas
Rekomenduojama, kad įrengimą ir pradinį paleidimą atliktų įrangos gamintojas arba kvalifikuoti technikai. Įrengimo vieta ir atstumas priklauso nuo įrangos konstrukcijos. Šiam įrenginiui negalima tiesiogiai pritaikyti kitų modelių matmenų.
1) Pasiruošimas prieš diegimą
Prieš diegdami, patvirtinkite šiuos punktus:
- Patikrinkite tolesnio įrenginio modelį, vardinę apkrovą ir lenkimo staklės modelį.
- Patikrinkite rėmą, medžiagos atramos paviršių, atraminę svirtį ir transmisijos komponentus, ar nėra pažeidimų.
- Įsitikinkite, kad įrangos montavimo pagrindas arba kilnojamasis pagrindas atitinka reikalavimus.
- Įsitikinkite, kad maitinimo įtampa, įžeminimas ir elektros sąsajos atitinka įrangos reikalavimus.
- Paruošti įrangos brėžinius, laidų schemas ir montavimo instrukcijas.
- Atlaisvinkite erdvę priešais lenkimo stakles, palikdami vietos medžiagos atramos įtaisui judėti.
- Remiantis objekte atliktu rizikos vertinimu, įdiekite išjungimo, žymėjimo ir atsitiktinio paleidimo prevencijos priemones.
2) Mechaninio montavimo žingsniai
– Padėties nustatymas CNC preso stabdžio lenkimo sekiklis
Perkelkite sekimo įrenginį į nurodytą vietą priešais lenkimo stakles, užtikrindami, kad medžiagos atramos platforma, atraminė svirtis ir lenkimo staklių darbo zona netrukdytų vieni kitiems.
– Aukščio reguliavimas
Medžiagos atramos aukštį reguliuokite pagal lenkimo staklės apatinio štampo darbinį paviršių, štampo aukštį ir ruošinio atramos reikalavimus. Ar jis turėtų būti lygus, šiek tiek žemesnis, ar naudoti kitus nustatymus, reikia laikytis gamintojo nurodymų.
– Atstumo tarp priekio ir galo reguliavimas
Užtikrinkite, kad medžiagos atramos paviršius būtų tokioje padėtyje, kad galėtų efektyviai paremti ruošinį, tuo pačiu metu užtikrindami, kad lakštinis metalas sukimosi metu nesusidurtų su medžiagos atramos paviršiumi ar mechanizmu.
– Kairės į dešinę padėties tikrinimas
Įsitikinkite, kad medžiagos atramos įtaisas atitinka ruošinio svorio centrą, lenkimo ilgį ir atramos diapazoną. Jei naudojate kelis medžiagos atramos įtaisus, taip pat patikrinkite, ar jie nesikerta vienas su kitu.
– Užtikrinkite ir patikrinkite dar kartą
Priveržkite mechanines jungtis, ratukų stabdžius arba kojų tvirtinimo elementus pagal nurodymus ir patikrinkite lygumą bei tarpą.
3) Elektros jungtys ir signalų patikrinimai
Elektros instaliaciją turi atlikti kvalifikuoti elektrikai pagal įrangos brėžinius. Nespręskite apie laidų išvedžiojimo būdą vien pagal kabelio spalvą ar sąsajos išvaizdą.
Pagrindiniai patikrinimo elementai apima:
Tikrinimo elementai | Priėmimo reikalavimai |
Pagrindinis maitinimo šaltinis | Įtampa, dažnis ir apsaugos konfigūracija atitinka vardinės plokštelės reikalavimus. |
Apsauginis įžeminimas | Įžeminimo jungtis yra patikima. |
Servo tvarkyklė | Modelis atitinka, nėra jokių neįprastų signalizacijų. |
Padėties jutiklis | Įrengimas saugus, signalo pakeitimai teisingi. |
Valdymo komunikacija | Lenkimo staklių ir servo įtaisų signalai atitinka sąsajos apibrėžimus. |
Ribiniai jungikliai ir avariniai stabdikliai | Patikrinimas ir funkciniai bandymai atliekami pagal projektavimo logiką. |
Kabelių išdėstymas | Nėra trinties, suspaudimo ar įsipainiojimo į judančias dalis. |
Speciali pastaba:
Jei naudojate išorines magnetines svarstykles, nepriklausomą PLC arba specialų slankiklio poslinkio jutiklį, montuodami griežtai laikykitės atitinkamo modelio laidų schemos. Neprijunkite signalų savavališkai, nekeiskite lenkimo mašinos saugos grandinės ir neaplenkite apsaugos funkcijų.
5. Paleidimas, derinimas ir pirmasis paleidimas
1) Kontrolinis sąrašas prieš paleidimą
Prieš pradėdamas kiekvieną pamainą, operatorius turi atlikti šiuos patikrinimus:
Mechaninė konstrukcija:
- Medžiagos atramos platforma, atraminė svirtis ir rėmas neturi akivaizdžių deformacijų ar įtrūkimų.
- Jungiamieji varžtai, stabdžių įtaisai ir tvirtinimo mechanizmai yra patikimi.
- Judėjimo kelyje nėra įrankių, atliekų ar kitų kliūčių.
Elektros sistema:
- Maitinimo šaltinis, įžeminimas ir valdymo skydelis yra normalios būklės.
- Jutikliai ir vairuotojai neturi jokių neįprastų signalizacijų.
- Avarinio stabdymo ir ribojimo įtaisai yra įprastos būklės.
Ruošinys ir forma:
- Ruošinio matmenys, svoris ir svorio centras atitinka įrangos galimybes.
- Forma tinkamai sumontuota, o medžiagos atramos platforma atitinka ruošinio judėjimo trajektoriją.
- Lakštinis metalas neturi jokių nenormalių savybių, kurios galėtų sukelti slydimą ar nestabilumą.
2) Pradinio paleidimo procedūra
Įrangos paleidimas:
Įsitikinę, kad darbo vieta laisva, paleiskite lenkimo stakles ir sekimo įrenginį paeiliui pagal gamintojo instrukcijas.
Valdymo sąsajos patikrinimas:
Įsitikinkite, kad ekranas veikia normaliai, ryšio būsena teisinga ir nėra neapdorotų tvarkyklės ar jutiklio signalų.
Nulinis grąžinimas:
Grąžinkite atitinkamas ašis į atskaitos padėtį, kaip nurodyta naudojimo instrukcijoje. Jei įranga reikalauja, kad lenkimo staklės slydiklis pirmiausia grįžtų į nulinę padėtį, griežtai laikykitės jos pradinės sekos.
Rankinio režimo pasirinkimas:
Norėdami patikrinti sekimo įrenginio judėjimo kryptį, ribinius jungiklius ir grąžinimo veiksmą, naudokite lėtą arba rankinį valdymą. Rankinis režimas nepašalina saugos funkcijos gedimo rizikos.
Be apkrovos bandymas:
Be ruošinio patikrinkite kiekvieną judėjimo kryptį ir judesio diapazoną nurodytu saugiu įrangos greičiu.
Bandomojo gabalo lenkimas:
Naudojant patvirtintą bandinį ir mažos rizikos proceso sąlygas, patikrinkite, ar medžiagos atramos veiksmas atitinka lakštinio metalo judėjimą.
Gamyba po patvirtinimo:
Patikrinkite lenkimo kokybę, medžiagos atramos stabilumą, judėjimo laisvumą ir saugos įtaisų veikimą bei užregistruokite derinimo rezultatus.
3) Kaip nustatyti pagrindinius parametrus?
Parametrai | Sąrankos principai | Dažnos klaidos |
Pradinė pozicija | Kalibruokite pagal įrangos atskaitos taškų programą | Pradinis nesutapimas, sukeliantis nenormalų insultą |
Pradinė pozicija | Užtikrinkite ruošinio padėtį ir pradinį atramos stabilumą | Nepakankamas medžiagos atramos prieš lenkiant lakštinį metalą |
Sekimo greitis | Suderinkite lenkimo greitį su ruošinio savybėmis | Neatitikimas dėl pernelyg mažo arba didelio greičio |
Sekimo kampas | Nustatykite pagal ruošinio formą ir valdymo logiką | Santykinis slydimas tarp medžiagos atramos paviršiaus ir lakštinio metalo |
Grąžinimo pozicija | Užtikrinkite pakankamai vietos iškrovimui, apvertimui ir kitam žingsniui | Smūgis į ruošinį arba formą grįžtamosios eigos metu |
Ribinė padėtis | Kalibruokite pagal faktinį leistiną mechanizmo eigą | Judesys, viršijantis ribas, arba per anksti suveikę ribiniai jungikliai |
Apkrovos nustatymas | Neviršykite nurodytų specifikacijų ir eksploatavimo sąlygų | Perkrovos, deformacijos arba pavaros signalizacija |
Skirtingų valdiklių parametrų pavadinimai ir nustatymo logika nėra vienodi. Pradinio derinimo metu originalios vertės turėtų būti įrašomos elementas po elemento, o prieš modifikuojant parametrus reikėtų sukurti jų atsargines kopijas. Su sauga susiję parametrai neturėtų būti keičiami savavališkai, taip pat neturėtų būti išjungiami pavojaus signalai.
6. Standartinė tolesnio lenkimo operacijos procedūra
Ši procedūra taikoma įprastoms pusiau automatinio lenkimo sąlygoms su rankiniu padavimu ir pagalbine atrama.
1 veiksmas: patvirtinkite procesą ir ruošinį
Patikrinkite lakštinio metalo medžiagą, storį, ilgį, svorį, lenkimo kryptį, formos angą ir procesų seką.
Įsitikinkite, kad sekimo įrenginio laikomoji galia yra pakankama, kad atitiktų faktines atramos sąlygas.
2 veiksmas: sureguliuokite medžiagos atramos padėtį
Sureguliuokite medžiagos atramos aukštį, padėtį iš priekio į galą ir iš kairės į dešinę pagal ruošinio dydį. Įsitikinkite, kad ruošinys padėtas stabiliai ir nepasvirs dėl savo svorio ar ekscentrinės apkrovos.
3 veiksmas: pasirinkite veikimo režimą
Pasirinkite rankinį, bandomąjį arba automatinį tolesnio veikimo režimą pagal įrangos vadovą ir patvirtinkite, kad lenkimo programa, tolesnio veikimo parametrai ir saugos būsena yra teisingi.
4 veiksmas: atlikite lenkimą
Pradėkite lenkti pagal nurodytą valdymo metodą. Stebėkite, ar medžiagą nešanti platforma sklandžiai seka lakštinį metalą. Niekada nekiškite rankų į pavojingas viršutinio ar apatinio štampo, atraminės svirties ar kitų judančių mechanizmų vietas.
5 veiksmas: užbaikite grįžimo judesį ir iškraukite medžiagą
Prieš tęsdami medžiagos išėmimą, apvertimą arba pereidami prie kito proceso pagal proceso reikalavimus, įsitikinkite, kad slankiklis ir medžiagos nešimo įtaisas yra saugios iškrovimo būsenos.
Šeši pagrindiniai reikalavimai eksploatacijos metu:
- Neviršykite įrangos vardinės apkrovos arba leistino necentrinio apkrovos diapazono.
- Nespauskite rankomis judančios medžiagos nešimo svirties ar perdavimo mechanizmo.
- Nestovėkite pavojingose vietose, kur gali siūbuoti, atšokti ar nukristi dideli metalo lakštai.
- Neatlikite neleistinų rankinių veiksmų automatiniu režimu.
- Jei pastebite, kad medžiaga nesinchroniškai juda, stringa, susiduria arba skleidžia neįprastus garsus, saugiai sustabdykite mašiną, vadovaudamiesi vietoje taikoma avarinių situacijų procedūra.
- Netęskite gamybos pakartotinai nustatydami iš naujo, priverstinai įjungdami išvestį arba apeidami blokavimus, kol gedimas nebus pašalintas.
7. Įvairių ruošinių naudojimo būdai
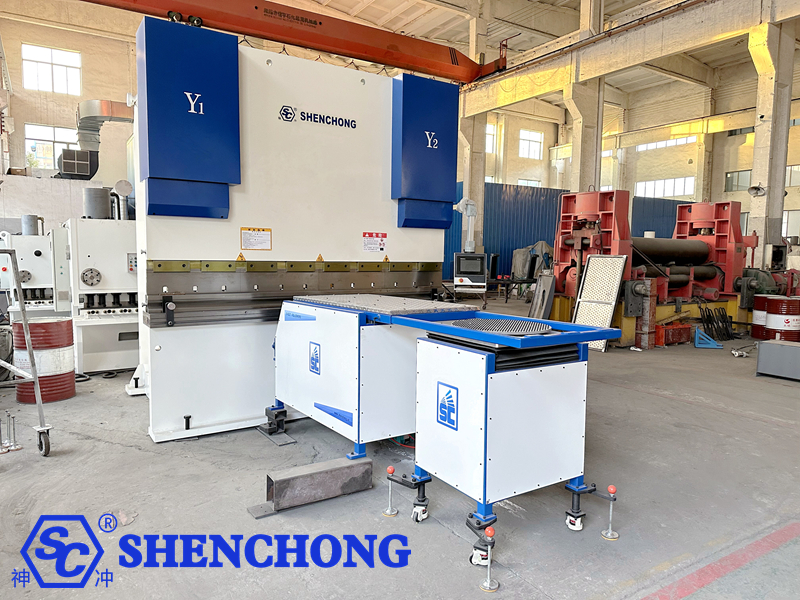
1) Ilgų, plonų plokščių lenkimas
Atkreipkite dėmesį į tai, kad dėl paties lakštinio metalo svorio neatsirastų įlinkimų, lenkimo linijos nukrypimų ar nereikalingų įbrėžimų paviršiuje. 1) Atramos ir tolesnių judesių trajektorijos turėtų būti nustatytos tinkamai.
2) Didelių sunkių plokščių lenkimas
Pirmenybę teikite plokštės svorio, svorio centro, atramos reakcijos jėgos ir ekscentrinės apkrovos apskaičiavimui. Medžiagos atramos įtaisas gali neatlaikyti viso ruošinio svorio; prireikus turėtų būti taikomos papildomos kėlimo ar atramos schemos, kurias patvirtino inžinierių komanda.
3) Dėžutės formos kėbulai ir daugkartiniai lenkimai
Atkreipkite dėmesį į tai, ar sulenkti kraštai, šoniniai briaunų kraštai ir išsikišimai netrukdo medžiagos atramos platformai, atraminėms svirtims ir rėmui. Jei reikia, pakoreguokite lenkimo seką.
4) Aliuminio plokštės ir dekoratyvinės panelės
Pirmenybę teikite švariems medžiagų atraminiams paviršiams, rutuliniams guoliams arba apsauginėms medžiagoms, tinkamoms ruošinio paviršiui, ir patikrinkite, ar nėra metalo drožlių, aštrių briaunų ir pašalinių daiktų, kad sumažintumėte įbrėžimų riziką.
8. Dažniausi gedimai ir jų šalinimo būdai
Gedimų simptomai | Galimos priežastys | Trikčių šalinimo instrukcijos |
Nepavyksta paleisti sekimo įrenginio | Maitinimo šaltinio gedimas, avarinio stabdymo nustatymas iš naujo, neįvykdytos paleidimo sąlygos | Patikrinkite maitinimo šaltinį, signalizaciją ir saugos būseną |
Medžiagos platforma neatitinka | Jutiklis neturi signalo, ryšio sutrikimas, neteisingas valdymo režimas | Patikrinkite grįžtamojo ryšio signalus, ryšio būseną ir režimą |
Tolesnės krypties pakeitimas | Krypties konfigūracijos klaida arba nenormalūs parametrai | Po išjungimo patikrinkite krypties konfigūraciją pagal gamintojo procedūras. |
Reikšmingas judėjimo vėlavimas | Grįžtamojo ryšio sutrikimas, trajektorijos parametrų neatitikimas, per didelis mechaninis pasipriešinimas | Patikrinkite signalus, parametrus ir mechaninio judesio būseną |
Platformos vibracija arba neįprastas triukšmas | Atsilaisvinusi jungtis, transmisijos susidėvėjimas, mechanizmo užstrigimas | Po išjungimo ir elektros energijos tiekimo nutraukimo patikrinkite mechaninę konstrukciją |
Servo perkrovos signalizacija | Perkrova, mechaniniai trukdžiai, nenormalus perdavimo varža | Pašalinkite trukdžius ir patikrinkite apkrovos bei pavaros būseną |
Neteisinga kilmės padėtis | Atskaitos taško poslinkis, laisvas jutiklis arba parametrų pakeitimai | Pakartotinai atlikite nurodytą kalibravimo procedūrą |
Ruošinio paviršiaus įbrėžimai | Svetimkūniai, šerpetojančios dalelės arba netinkamas kontaktas su medžiagos atramos paviršiumi | Nuvalykite medžiagos atramos paviršių ir patikrinkite sąlyčio plotą |
Nestabilus lenkimo kampas | Nenuoseklus lakštinio metalo palaikymas, medžiagų skirtumai arba proceso nukrypimai | Patikrinkite atramą, formą, plokštės storį ir lenkimo procedūrą |
Neužbaigtas grįžimo smūgis | Nenormalūs ribiniai jungikliai, kliūtys arba neteisingi programos parametrai | Sustabdykite automatinį veikimą ir patikrinkite eigą bei grįžtamąjį ryšį |
Standartinė trikčių šalinimo seka:
- Sustabdyti dabartinę operaciją ir pavojingus judesius perkelti į saugią būseną pagal įrangos specifikacijas.
- Jei reikia patikrinti vidinius mechanizmus ar laidus, atlikite nurodytą energijos izoliaciją, blokavimą ir žymėjimą ir patvirtinkite, kad likusi energija buvo saugiai išleista.
- Užrašykite pavojaus kodus, etapą, kuriame įvyko gedimas, informaciją apie ruošinį ir visus neįprastus reiškinius.
- Patikrinkite pagal gedimų sąrašą; remontą, kurio atlikti negali operatorius, turėtų atlikti kvalifikuoti darbuotojai.
- Pašalinus triktis, prieš tęsiant gamybą, dar kartą patikrinkite saugos funkcijas ir atlikite nustatytą bandymą be apkrovos bei mėginių patikrą.
9. Priežiūros planas
Techninės priežiūros ciklai turėtų būti nustatomi atsižvelgiant į įrangos naudojimo dažnumą, darbo aplinką, apkrovos sąlygas ir gamintojo reikalavimus. Žemiau esančioje lentelėje pateikiama rekomenduojama kasdienės priežiūros sistema ir ji nėra privaloma visiems modeliams.
Ciklas | Priežiūros turinys | Tikrinimo standartai |
Per pamainą | Nuvalykite medžiagos atramos paviršių; patikrinkite išvaizdą, signalizacijas ir judėjimo būseną | Jokių pašalinių objektų, jokių neįprastų garsų |
Savaitinis | Patikrinkite jungtis, ratukų stabdžius, trosus ir jutiklio tvirtinimą | Nėra laisvumo, susidėvėjimo ar pažeidimų |
Mėnesinis | Patikrinkite pakartojamumą, ribinius veiksmus ir atstumus | Atitinka įrangos nurodytus leistinus nuokrypius |
Pagal gamintojo grafiką | Patikrinkite transmisijos komponentus, tepimo taškus, guolius ir reduktorių | Tepimo ir nusidėvėjimo sąlygos atitinka reikalavimus |
Įprastas profesionali priežiūra | Patikrinkite elektros sistemą, pavarą, įžeminimą ir saugos funkcijas | Bandymo rezultatai atitinka įrangos specifikacijas |
Po nestandartinių remonto darbų | Dar kartą patikrinkite mechaninę padėtį, grįžtamąjį ryšį, blokavimus ir sekimo trajektoriją | Gamyba gali būti atnaujinta tik po patikrinimo ir patvirtinimo |
1) Tepimas ir valymas
Nurodytos rūšies tepalą naudokite tik gamintojo nurodytose vietose.
Nepurkškite valymo priemonių ant servo variklių, kodavimo įrenginių ar elektrinių komponentų be atrankos.
Nuvalykite metalo drožles, alyvos dėmes ir aštrius pašalinius daiktus nuo medžiagos atramos platformos.
Nedelsdami spręskite visas problemas, tokias kaip nepakankamas tepimas, alyvos nuotėkis, susidėvėjimas ar neįprastas temperatūros padidėjimas.
2) Jutikliai ir valdymo sistema
Patikrinkite padėties jutiklius ir jų laikiklius, ar jie nėra laisvi.
Patikrinkite magnetinę svarstyklę, jungtis ir signalinius kabelius, ar jie nėra pažeisti smūgio ar užteršti.
Sukurkite valdiklio parametrų ir įrangos konfigūracijos atsargines kopijas.
Neatnaujinkite programinės įrangos, nekeiskite tvarkyklės parametrų ir savavališkai neatkurkite gamyklinių nustatymų.
3) Paleidimas iš naujo po ilgalaikio išjungimo
Po ilgalaikio išjungimo patikrinkite mechaninę konstrukciją, maitinimo šaltinį, tepimą, jutiklius ir saugos funkcijas.
Paleidžiant iš naujo, pirmiausia atlikite gamintojo nurodytus nulio nustatymo ir bandymo be apkrovos veiksmus, prieš atlikdami bandomojo bandinio lenkimą. Neatnaujinkite gamybos visu pajėgumu tiesiogiai.
10. Dažniausiai užduodami klausimai apie tolesnės veiklos materialinės paramos įrenginius (DUK)
1 klausimas: Ar lenkimo stebėjimo medžiagos atramos įtaisas gali pagerinti lenkimo tikslumą?
Tam tikromis sąlygomis jis gali pagerinti apdorojimo stabilumą. Jis padeda pagerinti ruošinio vientisumą, palaikydamas lakštinį metalą, sumažindamas įlinkimą ir padėties nuokrypį. Tačiau galutiniam tikslumui vis tiek įtakos turi lenkimo staklės būklė, štampo forma, medžiagų skirtumai, kompensavimo parametrai ir darbo procedūros.
2 klausimas: Ar tolesnis medžiagos palaikymo įtaisas tinka visoms lenkimo staklėms?
Ne. Būtina patvirtinti mašinos montavimo vietą, medžiagos atramos įtaiso keliamąją galią, judesio diapazoną, valdymo sąsają ir saugos blokus. Kai kuriai įrangai reikalingi specialūs laikikliai arba gamintojo modifikavimo sprendimai.
3 klausimas: Ar tolesnės medžiagos palaikymo įtaisas gali visiškai pakeisti rankinį darbą?
Nebūtinai. Tai gali sumažinti rankinį kėlimą ir pagalbinius darbus, tačiau pakrovimo, pozicionavimo, apvertimo, paėmimo ir sudėtingų ruošinių saugos valdymas vis tiek priklauso nuo įrangos konfigūracijos ir lygio. automatizavimas.
4 klausimas: Ką daryti, jei medžiagos atramos svirtis vibruoja veikimo metu?
Atitinkamą apdorojimą reikia sustabdyti ir patikrinti, ar nėra atsilaisvinusių mechanizmų, judėjimo trukdžių, kreipiančiųjų bėgių užterštumo, transmisijos susidėvėjimo ar valdymo sutrikimų. Negalima tiesiogiai didinti greičio ir savavališkai modifikuoti servo stiprinimo, kad užmaskuotumėte problemą.
5 klausimas: Kaip išvengti nerūdijančio plieno lakštų paviršiaus subraižymo?
Palaikykite atraminį paviršių švarų, pašalinkite metalo drožles ir šerpetojančias daleles, parinkite tinkamas apsaugos priemones ruošinio paviršiui ir tolesnio proceso metu patikrinkite skardos slydimą ir sąlytį su ja.
6 klausimas: Kaip dažnai reikia atlikti techninę priežiūrą?
Reikėtų laikytis gamintojo nurodyto techninės priežiūros ciklo. Valymas ir vizualinė apžiūra paprastai gali būti įtraukti į kiekvienos pamainos darbą, o transmisijos mechanizmo, tvirtinimo detalių ir padėties būklės patikrinimai turėtų būti įtraukti į periodinę techninę priežiūrą, o grafikas turėtų būti koreguojamas atsižvelgiant į darbo intensyvumą.
7 klausimas: Ar tolesnės medžiagos palaikymo įtaisą galima integruoti į roboto lenkimo darbo stotį?
Kai kurie modeliai gali, tačiau tam reikia išsamiai apsvarstyti roboto judėjimo diapazoną, medžiagos atramos trajektoriją, ruošinio suėmimo padėtį, valdymo ryšį ir saugos blokus, taip pat turi būti atliktas sistemos lygio rizikos vertinimas ir derinimas.
11. Vadovo santrauka: Pagrindiniai teisingo naudojimo principai
Efektyvus naudojimas CNC presavimo stabdys lenkimo sekimaser Įrenginį galima apibendrinti šešiomis pagrindinėmis užduotimis:
- Teisingas pasirinkimas: įrangos konstrukcija, laikomoji galia ir valdymo metodas atitinka ruošinį ir lenkimo stakles.
- Montavimo specifikacijos: montavimo padėtis, mechaninis prijungimas, nulinio taško ir ribiniai jungikliai atitinka gamintojo reikalavimus.
- Programos atitikimas: patikrinti lakšto parametrai, lenkimo seka ir medžiagos atramos trajektorija.
- Stabilus veikimas: medžiagos atramos svirtis juda kartu su lakštine medžiaga, be neįprasto stūmimo, slydimo ar susidūrimo.
- Savalaikė priežiūra: Reguliariai atliekami judėjimo mechanizmo, valdymo sistemos, atraminio paviršiaus ir saugos funkcijų patikrinimai.
- Svarbiausia – saugumas: bet kokie sutrikimai tvarkomi pagal taisykles, o gamyba negali būti tęsiama be apsauginės funkcijos.
 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Korean
 Japanese
 Chinese