Spis treści
Wraz z rozwojem branży obróbki blach w kierunku inteligencji, automatyzacji i elastyczności, systemy załadunku i rozładunku przy cięciu laserowym stały się ważnym elementem nowoczesnych linii produkcyjnych do obróbki metali.
Wraz z rozwojem branży obróbki blach w kierunku inteligencji, automatyzacji i elastyczności, systemy załadunku i rozładunku przy cięciu laserowym stały się ważnym elementem nowoczesnych linii produkcyjnych do obróbki metali.
Zautomatyzowane systemy załadunku i rozładunku, wykorzystujące urządzenia takie jak przyssawki próżniowe, ramiona robotyczne, suwnice bramowe, platformy podnoszące, urządzenia do automatycznego oddzielania blach, inteligentne systemy sterowania i zautomatyzowane magazynowanie, umożliwiają automatyzację operacji związanych z arkuszami blachy, od składowania surowca, automatycznego pobierania, precyzyjnego pozycjonowania, cięcia laserowego, aż po rozładunek gotowych produktów.
Zautomatyzowane systemy załadunku i rozładunku, wykorzystujące urządzenia takie jak przyssawki próżniowe, ramiona robotyczne, suwnice bramowe, platformy podnoszące, urządzenia do automatycznego oddzielania blach, inteligentne systemy sterowania i zautomatyzowane magazynowanie, umożliwiają automatyzację operacji związanych z arkuszami blachy, od składowania surowca, automatycznego pobierania, precyzyjnego pozycjonowania, cięcia laserowego, aż po rozładunek gotowych produktów.
1. Czym jest system załadunku i rozładunku do cięcia laserowego?
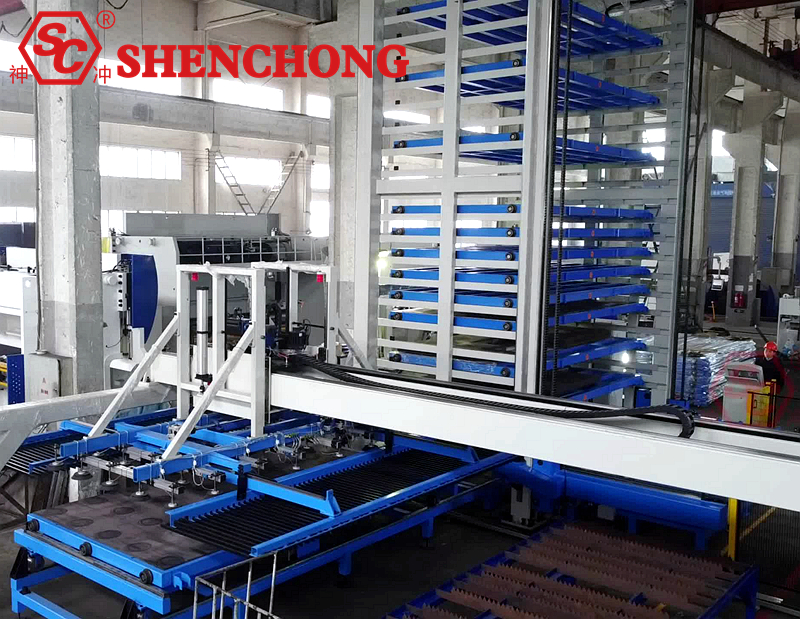
Automatyczny system załadunku i rozładunku do cięcia laserowego to urządzenie pomocnicze do automatyzacji obróbki blach, integrujące automatyzację mechaniczną, inteligentne sterowanie, obsługę blachy, automatyczne pozycjonowanie, rozładunek gotowego produktu i zarządzanie produkcją.
System ten jest stosowany głównie w maszynach do cięcia laserem światłowodowym. Dzięki przyssawkom próżniowym, ramionom robota, suwnicom bramowym, platformom podnoszącym, rozdzielaczom z zębami widłowymi oraz inteligentnemu systemowi sterowania, umożliwia on automatyczne ładowanie arkuszy surowca, automatyczny rozładunek po cięciu oraz współpracę z inteligentnymi systemami magazynowymi.
W porównaniu do tradycyjnych, ręcznych metod załadunku i rozładunku, zautomatyzowane systemy załadunku i rozładunku redukują konieczność ręcznej obsługi, skracają czas pomocniczy niezwiązany z cięciem, poprawiają wykorzystanie sprzętu i stanowią podstawę elastycznej, ciągłej i inteligentnej produkcji w fabrykach blach.
W przypadku branż, takich jak produkcja części samochodowych, podwozi i szaf, sprzętu elektrycznego, maszyn budowlanych, wind, wyrobów ze stali nierdzewnej i mebli metalowych, zautomatyzowane systemy załadunku i rozładunku nie są tylko urządzeniami pomocniczymi służącymi do zwiększenia wydajności produkcji, ale również ważnym elementem budowy inteligentnych linii produkcyjnych blach.
2. Skład i struktura zautomatyzowanych systemów załadunku i rozładunku do cięcia laserowego
Kompletny zautomatyzowany system załadunku i rozładunku zwykle składa się z następujących podstawowych modułów.
Główne komponenty | Główne funkcje | Cechy techniczne |
Automatyczny mechanizm podawania | Odbierz blachę z obszaru surowca i dostarcz ją na stół tnący. | Przyssawki próżniowe, kratownice bramowe, serwonapędy |
Automatyczny mechanizm rozładowczy | Przenoszenie pociętych arkuszy blachy lub elementów obrabianych do wyznaczonego miejsca. | Ząb widłowy, tacka, ramię robota, itp. |
System adsorpcji próżniowej | Przylegają do blach i umożliwiają ich stabilny transport. | Adsorpcja strefowa, detekcja próżniowa |
Urządzenie do oddzielania arkuszy | Zredukuj ryzyko jednoczesnego podnoszenia kilku arkuszy. | Magnetyczna separacja arkuszy, separacja arkuszy za pomocą powietrza, wykrywanie podwójnych arkuszy |
Automatyczne urządzenie pozycjonujące | Upewnij się, że blacha znajduje się w prawidłowym położeniu na stole tnącym. | Pozycjonowanie mechaniczne, wykrywanie czujników |
Platforma podnosząca | Przechowuj i podnoś arkusze przeznaczone do przetworzenia. | Podnoszenie hydrauliczne lub elektryczne |
System serwonapędu | Kontroluj ruch mechanizmów załadunkowych i rozładunkowych. | Silniki serwo, prowadnice zębatkowe lub liniowe |
System sterowania PLC | Koordynowanie działań sprzętu i blokad. | Cykl automatyczny, alarm błędów, monitorowanie stanu |
System ochrony bezpieczeństwa | Zapobiec wchodzeniu personelu do stref ruchu niebezpiecznych. | Ogrodzenia bezpieczeństwa, kurtyny świetlne, wyłączniki awaryjne, blokady |
Inteligentny interfejs pamięci masowej | Podłącz obszar składowania blachy do linii produkcyjnej. | Automatyczne przychodzenie/wychodzenie, planowanie zadań |
Należy pamiętać, że rzeczywiste konfiguracje różnią się w zależności od systemu różnych producentów i poziomu automatyzacji. Na przykład, podstawowy system załadunku i rozładunku może być wyposażony tylko w pojedynczą bramę przyssawkową i platformę podnoszącą, podczas gdy duża, elastyczna linia produkcyjna może integrować wielopoziomowe magazynowanie materiałów, automatyczne sortowanie, logistykę AGV/AMR oraz system MES.
3. Zasada działania systemów załadunku/rozładunku do cięcia laserowego
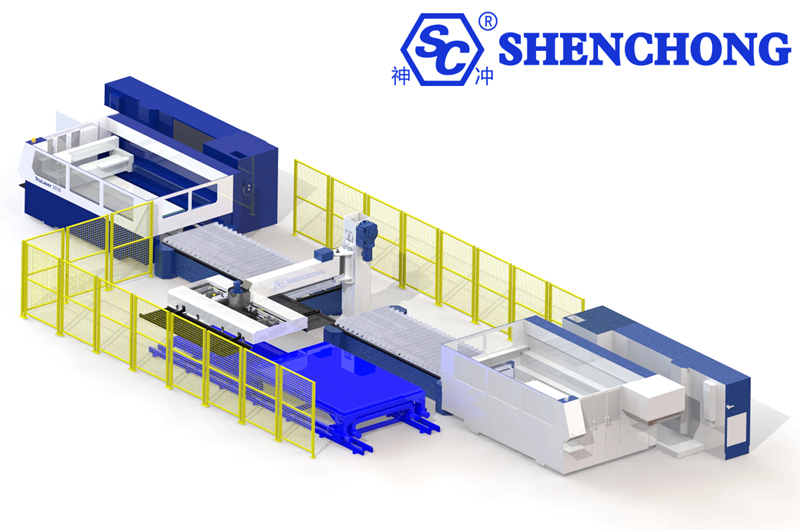
Typowy proces automatycznego załadunku i rozładunku:
- Strefa magazynowania surowców/Inteligentne magazynowanie materiałów: Przygotowanie arkuszy materiału i harmonogramowanie zadań
- Automatyczne rozdzielanie arkuszy i adsorpcja próżniowa: wykrywanie pojedynczych arkuszy i stabilne chwytanie
- Automatyczne ładowanie i pozycjonowanie bramowe: przesyłanie materiału arkuszowego do stołu roboczego do cięcia
- Cięcie laserem światłowodowym: Kompletna obróbka blach zgodnie z programem
- Automatyczne rozładowywanie i przenoszenie: rozładowywanie całych arkuszy, ram lub części
- Klasyfikacja i układanie w stosy/Następny proces: Transfer gotowego produktu i rejestrowanie danych produkcyjnych
Szczegółowy proces roboczy:
- Automatyczne przygotowanie materiału: Operator wybiera program cięcia, specyfikacje materiału arkuszowego i wielkość produkcji w systemie sterowania, a system potwierdza, że surowce są gotowe.
- Automatyczne rozdzielanie arkuszy: Mechanizm ładujący przemieszcza się do obszaru surowca i chwyta pojedyncze arkusze materiału za pomocą urządzenia rozdzielającego arkusze, przyssawki próżniowej i mechanizmu wykrywania podwójnych arkuszy.
- Automatyczne przenoszenie: Serwomotorowo sterowana brama przesuwa blachę na stół wymienny maszyny do cięcia laserowego lub na wyznaczone stanowisko załadunkowe.
- Automatyczne pozycjonowanie: mechaniczne pozycjonowanie lub czujniki potwierdzają położenie blachy, zapobiegając przesunięciom, kolizjom i podwójnemu załadunkowi.
- Cięcie laserowe: Maszyna do cięcia laserowego obrabia arkusz metalu zgodnie z ustalonym programem.
- Automatyczne rozładowywanie: W zależności od konstrukcji urządzenia, pocięte całe arkusze, oprawione elementy lub oddzielne części są rozładowywane do wyznaczonego obszaru.
- Produkcja o obiegu zamkniętym: System koordynuje załadunek/rozładunek z pracą maszyny tnącej, aby zapewnić ciągłość przetwarzania wsadowego.
- Ważna uwaga: Standardowy automatyczny rozładunek to nie to samo, co automatyczne sortowanie części. Jeśli części o różnych kształtach i rozmiarach muszą być układane oddzielnie, zazwyczaj wymagane jest rozpoznanie wizyjne, sortowanie robotyczne lub dedykowany moduł sortowania części.
4. Dziesięć podstawowych zalet zautomatyzowanego systemu załadunku/rozładunku laserowego
Zaleta 1: Znacznie zwiększona wydajność produkcji
Automatycznie wykonuje chwytanie, przenoszenie, pozycjonowanie i rozładunek blachy, redukując ręczną obsługę i czas oczekiwania. W połączeniu ze stołem wymiennym, niektóre czynności załadunku/rozładunku mogą być wykonywane jednocześnie z procesem cięcia, co skraca czas nieproduktywny.
Zaleta 2: Mniejsza intensywność pracy
Zmniejsza obciążenie pracą związaną z ręcznym przenoszeniem dużych, ciężkich i ostrych arkuszy. Operatorzy mogą skupić się na monitorowaniu sprzętu, kontroli jakości i zarządzaniu produkcją.
Zaleta 3: Zwiększone wykorzystanie sprzętu
Automatyczne przygotowywanie materiałów, automatyczne cykle i harmonogramowanie zadań redukują przestoje maszyn tnących spowodowane nieterminowym ręcznym dostarczaniem materiałów, co sprawia, że rozwiązanie to jest szczególnie przydatne w przypadku produkcji wielkoseryjnej i wielozmianowej.
Zaleta 4: Lepsza stabilność podczas obsługi arkuszy
Wielopunktowa adsorpcja próżniowa, sterowanie strefowe, pozycjonowanie mechaniczne i wykrywanie podciśnienia pomagają ograniczyć poślizg arkusza, zarysowania i odchylenia położenia podczas przenoszenia.
Zaleta 5: Zoptymalizowane wykorzystanie przestrzeni warsztatowej
W połączeniu ze zautomatyzowanym systemem składowania materiałów umożliwia scentralizowane, wielowarstwowe składowanie arkuszy, redukując powierzchnię składowania i czyniąc zarządzanie surowcami bardziej zorganizowanym.
Zaleta 6: Zwiększone bezpieczeństwo operacyjne
Zmniejsza częstotliwość bezpośredniego kontaktu personelu z ciężkimi arkuszami i niebezpiecznymi ruchomymi mechanizmami, a także ogranicza ryzyko poprzez ogrodzenia bezpieczeństwa, blokady i kurtyny świetlne.
Zaleta 7: Obsługuje przetwarzanie materiałów o wielu specyfikacjach
W zakresie rozmieszczenia przyssawek, obciążenia efektywnego i skoku urządzenia, urządzenie to może dostosować się do arkuszy o różnych rozmiarach, grubościach i materiałach.
Zaleta 8: Wsparcie ciągłej produkcji wsadowej
W połączeniu z systemem zarządzania magazynem materiałów i zadaniami możliwe jest prowadzenie długoterminowej, zautomatyzowanej produkcji, jeśli spełnione są warunki dostępności materiałów, utylizacji odpadów i monitorowania bezpieczeństwa.
Zaleta 9: Zmniejsza ogólne koszty produkcji
Skracając czas ręcznej obsługi, zwiększając wykorzystanie sprzętu i poprawiając wydajność logistyczną, można obniżyć całkowity koszt produkcji przypadający na jednostkę produktu.
Zaleta 10: Ułatwia aktualizacje cyfrowe
Można go połączyć z systemami MES, ERP, WMS i systemami planowania produkcji, aby umożliwić zarządzanie zadaniami produkcyjnymi, śledzenie materiałów i monitorowanie stanu urządzeń.
5. Sześć kluczowych cech technicznych zautomatyzowanego systemu załadunku i rozładunku
1) Automatyczne ładowanie za pomocą przyssawki próżniowej
Technologia adsorpcji próżniowej jest jedną z podstawowych technologii powszechnie stosowanych w zautomatyzowanych systemach załadunku materiałów arkuszowych.
Główne cechy obejmują:
- Wykorzystuje wielopunktową strukturę przyssawek w celu rozłożenia siły nośnej materiału arkuszowego.
- Wybiera odpowiedni obszar adsorpcji na podstawie rozmiaru materiału arkusza.
- Potwierdza stan uchwytu poprzez wykrywanie podciśnienia.
- W przypadku cienkich płyt wielkoformatowych dobrze zaprojektowane rozmieszczenie przyssawek może zmniejszyć ugięcie.
- Połączenie technologii przedmuchu powietrzem, separacji magnetycznej i wykrywania podwójnych arkuszy może poprawić niezawodność obsługi materiałów.
W przypadku różnych materiałów, takich jak stal nierdzewna, aluminium i stal węglowa, materiał i ilość przyssawek należy dobrać na podstawie stanu powierzchni, grubości, ciężaru i sztywności płyty. Płyty perforowane, zabrudzone olejem oraz płyty o nierównej powierzchni mogą wymagać specjalnych rozwiązań adsorpcyjnych.
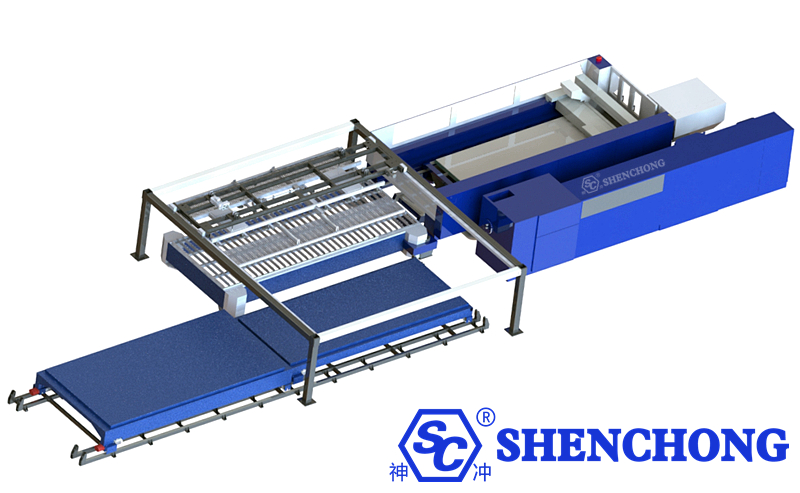
2) Konstrukcja kratownicy bramowej o wysokiej sztywności
W kratownicach bramowych stosuje się zazwyczaj stalową konstrukcję ramową, prowadnice liniowe, serwonapędy i przekładnie zębate.
Jego głównymi cechami są kontrolowana trajektoria ruchu, duży obszar pokrycia i stabilność strukturalna, dzięki czemu nadaje się do maszyn do cięcia laserowego 3015, 4020, 6020 i innych.
W przypadku płyt wielkoformatowych należy zwrócić szczególną uwagę na sztywność belki, prędkość obrotową, kontrolę przyspieszania/zwalniania i dokładność pozycjonowania pod obciążeniem.
3) Inteligentna technologia wykrywania podwójnych arkuszy
Podczas automatycznego podawania dwie cienkie płyty mogą być podnoszone jednocześnie z powodu filmu olejowego, elektryczności statycznej lub przylegania powierzchni.
System kontroli dwóch arkuszy zmniejsza ryzyko załadowania wielu arkuszy dzięki wykrywaniu grubości, ocenie czujnika i koordynacji mechanizmu oddzielającego arkusze.
Funkcja ta jest szczególnie ważna w przypadku cienkich blach, blach o wysokiej jakości powierzchni i ciągłej zautomatyzowanej produkcji.
4) Automatyczne zarządzanie rozładunkiem i klasyfikacją
Metody automatycznego rozładunku można podzielić na następujące kategorie.
Metody rozładunku | Główne cechy | Obowiązujące scenariusze |
Automatyczne rozładowywanie całych palet | Rozładowuje pociętą blachę wraz z ramą. | Konwencjonalna obróbka blachy |
Rozładunek wózka widłowego | Blachę lub ramę podpierają widły. | Blacha wielkoformatowa |
Rozładunek wymiany palet | Stół wymienny i mechanizm transferowy współpracują ze sobą, aby chwytać i sortować poszczególne pocięte części. | Ciągłe cięcie wsadowe |
Sortowanie robotów | Części są wybierane na podstawie ich identyfikacji i informacji o lokalizacji. | Produkcja części wielowariantowych |
Wizualne inteligentne sortowanie | Rozładowuje pociętą blachę wraz z ramą. | Elastyczna, zautomatyzowana produkcja |
W przypadku sortowania części z dużą precyzją należy zwrócić szczególną uwagę na to, czy wycięte części zostały całkowicie oddzielone od ramy, a także czy nie występują żadne odkształcenia, nakładki lub mikropołączenia.
5) Inteligentne sterowanie PLC i łączenie urządzeń
System sterowania PLC może koordynować pracę maszyny do cięcia laserowego, mechanizmów załadunku i rozładunku, platform podnoszących i urządzeń magazynowych.
Główne funkcje obejmują automatyczne cykle, blokowanie działań, alarmy błędów, wykrywanie blach, wyświetlanie stanu sprzętu i rejestrowanie operacji.
Dzięki komunikacji z systemem sterowania maszyny do cięcia laserowego może ona także realizować takie funkcje, jak odbieranie sygnałów zakończenia cięcia, potwierdzanie statusu platformy wymiany oraz inicjowanie zadań automatycznego załadunku i rozładunku.
6) Modułowa struktura i elastyczna rozbudowa
Modułowa konstrukcja pozwala na stopniową modernizację automatycznego systemu załadunku i rozładunku w zależności od skali produkcji.
- Ścieżka modernizacji systemu automatyzacji: Podstawowe automatyczne ładowanie i rozładowywanie: Pojedyncza maszyna do cięcia laserowego + brama załadowcza/rozładowcza + stół do surowca
- System ciągłej produkcji: automatyczne ładowanie i rozładowywanie + stół wymienny + wielostanowiskowy system transportu materiałów
- Inteligentny System Integracji Magazynu: Zautomatyzowany załadunek i rozładunek + Wielopoziomowe składowanie materiałów + Zarządzanie zapasami
- Inteligentna, elastyczna linia produkcyjna blachy: Magazynowanie materiałów + Wiele maszyn do cięcia laserowego + Automatyczne sortowanie + MES
6. Porównanie automatycznego załadunku i rozładunku z tradycyjnym ręcznym załadunkiem i rozładunkiem
Elementy porównania | Ręczne załadowywanie i rozładowywanie | Zautomatyzowane ładowanie i rozładowywanie |
Metoda karmienia | Obsługa ręczna lub podnoszenie wspomagane | Zautomatyzowana obsługa przy pomocy przyssawek i bram |
Wymagania dotyczące pracy | Wymaga ciągłego uczestnictwa | Głównie do monitorowania i uzupełniania |
Ciągłość pracy | Wpływ na ustalenia kadrowe | Możliwość ciągłego cyklu |
Spójność pozycjonowania | Wpływ na doświadczenie operacyjne | Wielokrotnie pozycjonowane zgodnie z programem |
Obsługa ciężkich płyt | Zwykle wymaga pomocy dźwigu | Automatycznie obsługuje ładunki zgodnie z nośnością znamionową |
Bezpieczeństwo | Wiele osób zajmuje się materiałami arkuszowymi | Zmniejsza konieczność ręcznej obsługi w obszarach niebezpiecznych |
Produkcja wielozmianowa | Zależne od poziomu zatrudnienia | Łatwiejsza organizacja operacji wielozmianowych |
Inwestycja początkowa | Relatywnie niski koszt | Stosunkowo wysoki koszt |
Konserwacja sprzętu | Stosunkowo proste | Wymaga konserwacji układów elektrycznych i mechanicznych |
Możliwość rozbudowy | Ograniczony | Możliwość integracji z systemami magazynowania materiałów i zarządzania produkcją |
Automatyzacja nie zawsze daje absolutną przewagę. W przypadku fabryk z małymi partiami, częstymi zmianami rodzajów arkuszy i niskim wykorzystaniem maszyn tnących, pierwszym krokiem powinna być ocena inwestycji w sprzęt w porównaniu z rzeczywistą oszczędnością czasu pracy, aby uniknąć przedłużającego się przestoju zautomatyzowanego sprzętu.
7. Kluczowe parametry techniczne systemów automatycznego załadunku i rozładunku
W poniższym przykładzie przedstawiono system załadunku i rozładunku typu bramowego z laserową maszyną tnącą o specyfikacji 3015, aby wymienić typowe parametry techniczne do wyboru. Zakresy w tabeli mają charakter wyłącznie orientacyjny i nie powinny być traktowane jako fabryczne specyfikacje techniczne dla konkretnych produktów.
Parametry techniczne | Przewodnik po konfiguracji lub wyborze referencyjnym |
Kompatybilne maszyny tnące | Maszyna do cięcia laserem światłowodowym 3015 |
Nominalny rozmiar arkusza | 3000 × 1500 mm |
Materiał arkuszowy odpowiedni | Stal węglowa, stal nierdzewna, blacha aluminiowa, itp. |
Obciążenie znamionowe dla podawania | Dokonaj wyboru według ciężaru płyty, np. klasa 300–1000 kg |
Mechanizm podawania | Typ bramowy |
Metoda chwytania | Typ przyssawki próżniowej |
Metoda transmisji | Silnik serwo, przekładnia zębata lub inny mechanizm |
Metoda pozycjonowania | Pozycjonowanie mechaniczne, wykrywanie czujników |
Funkcja rozdzielania arkuszy | Konfiguracja według wymagań |
Wykrywanie podwójnych arkuszy | Zalecana konfiguracja |
Metoda rozładunku | Typ widelca, typ tacy lub inne rozwiązania |
System sterowania | PLC + HMI |
Tryb pracy | Manualny, półautomatyczny, w pełni automatyczny |
Typ tabeli | Platforma stała lub platforma podnoszona |
Interfejs pamięci masowej | Opcjonalny inteligentny interfejs do przechowywania materiałów |
Konfiguracja bezpieczeństwa | Ogrodzenie, zatrzymanie awaryjne, blokada bezpieczeństwa i wykrywanie zabezpieczeń |
Na przykład standardowa blacha ze stali węglowej o wymiarach 3000 × 1500 × 6 mm i gęstości 7850 kg/m³:
m = 3,0 × 1,5 × 0,006 × 7850
m ≈ 211,95 kg
Dlatego przy wyborze systemu podawania należy wziąć pod uwagę nie tylko wagę pojedynczego arkusza stali, ale także wagę przyssawek i chwytaków, obciążenia mimośrodowe, obciążenia dynamiczne związane z przyspieszeniem i hamowaniem, a także niezbędne marginesy bezpieczeństwa.
8. Główne zastosowania w branży systemów automatycznego załadunku i rozładunku
- Przemysł szaf elektrycznych: stosowany do wsadowego cięcia blachy na szafy sterownicze, szafy rozdzielcze i szafy komunikacyjne.
- Przemysł części samochodowych: Nadaje się do produkcji wsporników samochodowych, metalowych elementów konstrukcyjnych i części wsadowych.
- Branża wyrobów ze stali nierdzewnej: Zmniejszenie konieczności ręcznego obchodzenia się z blachą i poprawa efektywności logistyki przetwarzania.
- Przemysł maszyn budowlanych: Nadaje się do automatycznego przenoszenia dużych i ciężkich arkuszy blachy.
- Przemysł dźwigowy: Nadaje się do obróbki blachy na panele drzwi dźwigowych, części konstrukcyjne samochodów itp.
- Przemysł mebli metalowych: obsługuje cięcie i produkcję wielu partii części metalowych o różnych specyfikacjach.
9. Jak wybrać odpowiedni zautomatyzowany system załadunku i rozładunku do cięcia laserowego?
Wybierając system, należy kompleksowo rozważyć takie czynniki, jak rozmiar i waga arkusza blachy, czas cyklu produkcyjnego, układ warsztatu i przyszły rozwój automatyzacji.
Typy systemów | Konfiguracja główna | Poleć użytkownika |
Typ ekonomiczny | Pojedyncza maszyna tnąca + podstawowy mechanizm podawania materiału | Małe i średnie zakłady obróbki blach |
Typ standardowy | Automatyczne podawanie + automatyczne rozładowywanie + stoły dwumateriałowe | Przedsiębiorstwa produkujące średnioseryjne partie |
Typ o wysokiej wydajności | Podwójne stanowisko załadunku i rozładunku + stół wymienny + automatyczne planowanie | Przedsiębiorstwa produkujące partie wielozmianowe |
Inteligentny typ magazynowania | Automatyczne ładowanie i rozładowywanie + biblioteka materiałów do płytek wielowarstwowych | Przedsiębiorstwa produkujące blachy wielospecyficzne |
Elastyczny typ linii produkcyjnej | Inteligentna biblioteka materiałów + wiele maszyn laserowych + automatyczne sortowanie + MES | Duże, inteligentne fabryki blach |
Siedem kluczowych kwestii do rozważenia przy wyborze maszyny do cięcia laserowego:
- Specyfikacje blachy: maksymalne i minimalne wymiary, grubość i waga blachy.
- Zgodność sprzętu: marka maszyny do cięcia laserowego, typ stołu roboczego, protokół interfejsu i dostępna przestrzeń.
- Czas cyklu ładowania/rozładowywania: czas ładowania i rozładowywania arkusza oraz możliwość pracy równoległej.
- Charakterystyka materiału: Powłoka powierzchniowa, plamy oleju, otwory, odkształcenia i przyleganie cienkich arkuszy.
- Wymagania dotyczące rozładunku: Czy rozładunek dotyczy wyłącznie całych arkuszy, czy też wymagane jest automatyczne sortowanie i paletyzowanie części?
- Bezpieczeństwo i konserwacja: ocena ryzyka, blokady urządzeń, ochrona przed awarią podciśnienia i przestrzeń konserwacyjna.
- Przyszła ekspansja: czy wymagane jest połączenie z systemem automatycznego składowania i pobierania (AS/RS), AGV, MES lub wieloma maszynami do cięcia laserowego.
10. Przyszłe kierunki rozwoju zautomatyzowanych systemów załadunku i rozładunku do cięcia laserowego
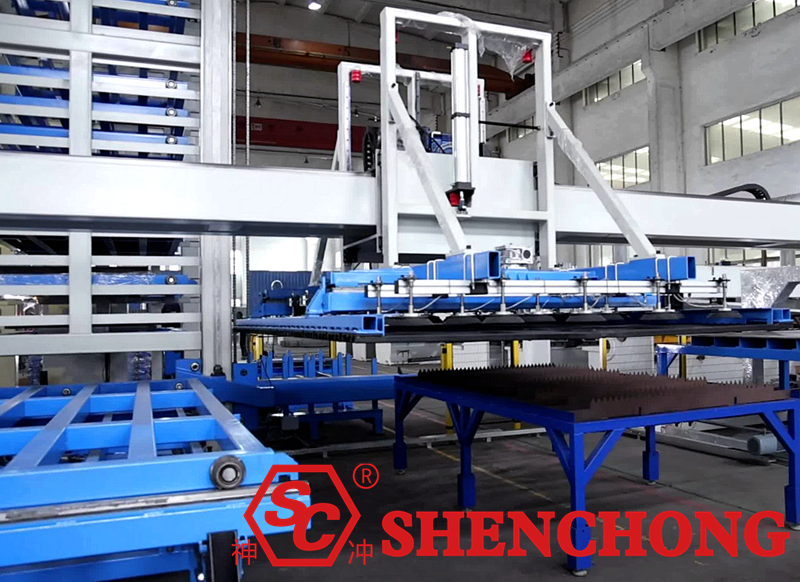
W miarę jak branża produkcji blach ewoluuje w kierunku inteligencji, elastyczności i digitalizacji, zautomatyzowane systemy załadunku i rozładunku podczas cięcia laserowego ewoluują w następujących kierunkach:
1) Zintegrowane inteligentne magazynowanie
Połączenie wielowarstwowych magazynów materiałów arkuszowych z automatycznymi systemami załadunku i rozładunku w celu osiągnięcia zintegrowanego zarządzania składowaniem surowców, automatycznym magazynowaniem, cięciem laserowym i zwrotem odpadów.
2) Wspólna produkcja wielu maszyn do cięcia laserowego
Za pośrednictwem centralnego systemu planowania inteligentny system magazynowania i logistyki jest połączony z wieloma maszynami do cięcia laserowego, przydzielając blachę zgodnie z zadaniami produkcyjnymi.
3) Automatyczna identyfikacja i sortowanie części
Połączenie technologii rozpoznawania wizualnego, chwytania robota i klasyfikacji obrabianych przedmiotów pozwala ograniczyć konieczność ręcznego demontażu i sortowania po cięciu.
4) Monitorowanie danych produkcyjnych w czasie rzeczywistym
Zbieranie danych dotyczących pracy urządzeń, postępu produkcji, ilości przetwarzanych produktów i zapisów błędów za pomocą systemów komunikacji przemysłowej i MES.
5) Elastyczna produkcja i automatyczne planowanie
Łączenie zleceń produkcyjnych, zapasów blach, programów cięcia i stanu urządzeń w celu uzyskania bardziej elastycznego harmonogramowania produkcji małoseryjnej, obejmującej wiele odmian.
11. Podsumowanie
Podstawową wartością zautomatyzowanych systemów załadunku i rozładunku podczas cięcia laserowego jest nie tylko zastąpienie obsługi ręcznej, ale także poprawa ciągłości produkcji, wykorzystania sprzętu i efektywności zarządzania produkcją dzięki głębokiej integracji zautomatyzowanej logistyki i technologii cięcia laserowego.
W małych i średnich przedsiębiorstwach zajmujących się obróbką blachy standardowe, zautomatyzowane systemy załadunku i rozładunku mogą skutecznie skrócić czas operacji pomocniczych. W dużych przedsiębiorstwach produkcyjnych integracja zautomatyzowanego załadunku i rozładunku z inteligentne przechowywanie materiałów, automatyczne sortowanie i systemy MES mogą dodatkowo umożliwić zbudowanie kompletnej, inteligentnej i elastycznej linii produkcyjnej blachy.
Główne pozycjonowanie produktu: Wysokowydajny załadunek i rozładunek, inteligentne sterowanie, elastyczna produkcja, zautomatyzowana logistyka i zarządzanie cyfrowe.
Począwszy od zautomatyzowanego załadunku i rozładunku pojedynczych maszyn, aż po inteligentne linie produkcyjne z wieloma urządzeniami do cięcia laserowego pracującymi w tandemie, zautomatyzowane systemy załadunku i rozładunku urządzeń do cięcia laserowego stają się kluczowym wyposażeniem nowoczesnych przedsiębiorstw zajmujących się produkcją blachy, zwiększając wydajność produkcji i promując inteligentną produkcję.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese