Оглавление
Для повышения точности гидравлических гильотинных ножниц требуется нечто большее, чем просто регулировка заднего упора. Точность определяется совокупным взаимодействием механической конструкции, зазора между лезвием и ножом, заднего упора, гидравлической системы, позиционирования листа, жесткости рамы, системы управления и технического обслуживания.
Ниже представлен систематический анализ с точки зрения практического производства.
1. Как повысить точность гидравлической гильотинной резки?
Для начала определите основные факторы, влияющие на точность резки с помощью гильотины.
Точность работы гидравлических гильотинных ножниц обычно определяется следующими параметрами:
- Точность длины среза
- Диагональная точность
- Прямолинейность
- Прямоугольность (перпендикулярность)
- Качество режущей кромки
- Повторная точность позиционирования
- Стабильность в пакетной обработке
Это можно кратко описать следующим образом:
Точность резки = Жесткость рамы + Состояние лезвия + Контроль зазора между лезвием и режущим инструментом + Точность заднего упора + Гидравлическая устойчивость + Метод позиционирования + Правильная работа
Значительные ошибки в любой из этих областей могут привести к тому, что окончательные размеры выйдут за пределы допустимых отклонений.
2. 15 ключевых аспектов повышения точности
1) Повышение жесткости рамы гидравлической гильотинной ножницы и держателя лезвия.
Это основное требование.
При работе гидравлических гильотинных ножниц верхняя часть держателя лезвий подвергается значительным сдвиговым усилиям. Если жесткость рамы, рабочего стола или держателя лезвий недостаточна, при резке толстых листов возникают незначительные деформации.
Например:
Срез тонких пластин: деформация каркаса оказывает относительно незначительное влияние.
При резке пластин толщиной 10–20 мм сила сдвига значительно возрастает.
Недостаточная жесткость рамы может привести к:
- Несоответствие размеров на концах пластины.
- Отклонение линии сдвига
- Небольшое искривление пластины
- Увеличение диагональной ошибки
- Неравномерное поперечное сечение сдвига
- Методы улучшения
Сосредоточьтесь на проверке:
- Качество сварных швов рамы
- Общая жесткость рамы
- Жесткость верхней части несущей лопасти
- Плоскость рабочего стола
- Зазор направляющей держателя лезвия
- Износ направляющего механизма
- Синхронизация между левой и правой сторонами
Для оборудования, предназначенного для резки толстых листов, высокая жесткость рамы в сочетании с надежной конструкцией конструкции важнее, чем простое увеличение гидравлического давления.
2) Точный контроль зазора между лезвиями.
Это один из наиболее важных факторов, влияющих на качество сдвига.
Как чрезмерный, так и недостаточный зазор между лезвием и лезвием могут вызывать проблемы.
Избыточный зазор, как правило, приводит к следующим последствиям:
- Увеличение количества заусенцев
- Деформация плиты
- Шероховатое поперечное сечение среза
- Сворачивание (свертывание) по краю
- Сниженная размерная стабильность
Недостаточный зазор может привести к следующим последствиям:
- Увеличение силы сдвига
- Ускоренный износ лезвия
- сколы на кромке лезвия
- Увеличение нагрузки на гидравлическую систему
- Аномальное разрушение края пластины.
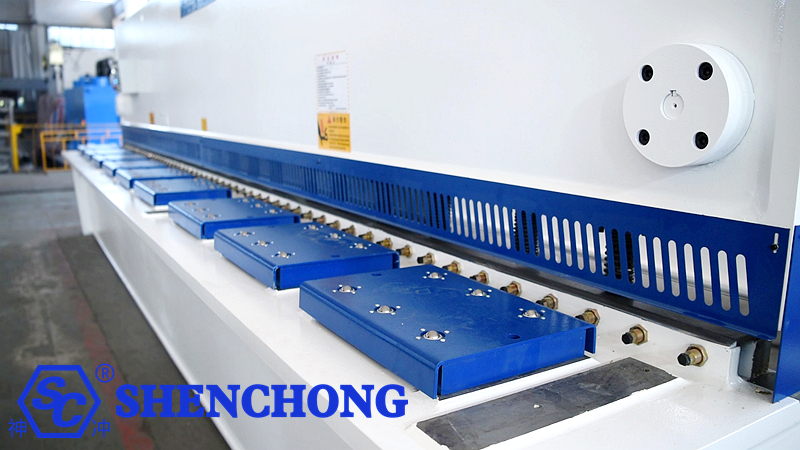
Следовательно, зазор между лопатками необходимо регулировать в зависимости от толщины пластины, типа материала и прочности материала.
Типичный подход:
Материалы | Толщина пластины | регулировка зазора лезвия |
Обычная углеродистая сталь | Тонкая пластина | Маленький |
Обычная углеродистая сталь | Пластина средней толщины | Середина |
Высокопрочная сталь | Одинаковая толщина | Обычно требуется более подходящий/больший зазор. |
Нержавеющая сталь | Одинаковая толщина | Внесите соответствующие корректировки в зависимости от прочности материала. |
Алюминиевый лист | Тонкая пластина | Обычно имеет небольшой, устойчивый зазор. |
Не используйте фиксированный зазор между лезвием и обрабатываемым материалом.
3) Повышение точности системы заднего упора.
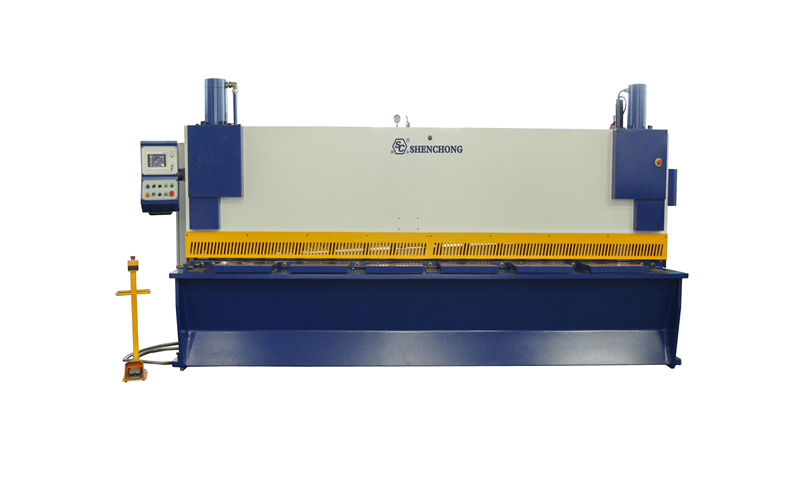
Для Гидравлические гильотинные ножницы с ЧПУСистема заднего упора является ключевым компонентом, определяющим точность длины резки.
Задний упор в первую очередь контролирует расстояние от режущей кромки до точки позиционирования.
Например, если требуется длина реза 2500 мм, а фактическое положение заднего упора составляет всего 2498,5 мм, то неизбежно возникнет погрешность в размерах заготовки.
К основным компонентам заднего упора, подлежащим проверке, относятся:
- Ходовой винт
- Направляющие рельсы
- Серводвигатель
- механизм восстановления
- Кодировщик
- Пальцы заднего упора
- Жесткость балки
- Механический зазор
- Обратная реакция
4) Высокая повторяемость показаний заднего упора
Если:
Первый фрагмент: 500,00 мм
Второй фрагмент: 500,05 мм
Третий фрагмент: 499,98 мм
Этот тип расхождения классифицируется как ошибка повторяемости.
Это особенно важно для серийного производства.
Рекомендуемые компоненты:
- Высокоточный сервомотор
- Высокоточный шариковый винт
- Линейные направляющие
- Высокоточный энкодер
- Жесткая заднеупорная балка
Кроме того, регулярно проводите тесты на воспроизводимость.
Например, 10 последовательных циклов позиционирования:
Считать | Фактические измерения |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Анализ максимальных, минимальных и средних значений позволяет определить фактическую повторяемость работы системы заднего упора.
5) Убедитесь, что лист плотно прилегает к заднему упору.
В реальных производственных условиях этот вопрос часто упускается из виду.
Даже если сама машина обладает высокой точностью, ошибки всё равно возникнут, если лист не будет плотно прилегать к заднему упору.
Если лист будет наклонен, окончательные размеры резки будут неточными.
Ключевые этапы оперативной работы
Перед стрижкой:
- Положите лист на рабочий стол.
- Совместите край листа с позиционирующим устройством.
- Убедитесь, что лист расположен параллельно заднему упору.
- Устраните любые зазоры между листом и задним упором.
- Начать процесс резки.
Для больших листов бумаги можно использовать:
- Передние опоры
- Пневматические подъемники для листового металла
- Опорные рычаги для листового металла
- системы фронтальной подачи
- Автоматические системы погрузки
Это помогает свести к минимуму ошибки позиционирования, возникающие при ручной обработке.
6) Обеспечьте стабильное давление в гидравлической системе.
Сама гидравлическая система влияет на устойчивость к сдвигу.
Нестабильное гидравлическое давление может привести к следующим последствиям:
- Колебания скорости сдвига
- Неустойчивое движение верхнего держателя лезвия.
- Отсутствие синхронизации между левой и правой сторонами.
- Вибрация при сдвиге
- Трудности при резке толстых пластин
- Сниженная повторяемость
Основные компоненты, которые необходимо проверить:
- Гидравлический насос
- Пропорциональный клапан
- Предохранительный клапан
- Электромагнитный клапан
- Гидравлический цилиндр
- Тюлени
- Гидравлическое масло
- Температура масла
- Чистота масла
Обратите особое внимание на:
Загрязнение гидравлическим маслом является существенной скрытой причиной потери точности в гидравлических ножницах.
Высокий уровень загрязнений в гидравлическом масле может вызывать нестабильное движение золотника клапана, что, в свою очередь, влияет на движение держателя лопаток.
7) Управление синхронизацией левого и правого цилиндров.
Обычно привод в движение вал ножниц осуществляется с помощью поворотных или гильотинных ножниц, использующих левый и правый гидравлические цилиндры.
Если положение левого цилиндра не совпадает с положением правого цилиндра:
Носитель лезвия может наклоняться.
Это напрямую влияет на:
- Зазор между лезвием и лезвием
- Угол сдвига
- Качество стрижки
- Деформация листа
- Однородность размеров по ширине.
Следовательно, необходимо регулярно проверять синхронизацию левого и правого цилиндров, а также ровность расположения несущего лезвия.
8) Контролируйте угол среза.
Угол среза также влияет на точность.
Чрезмерный угол сдвига:
- Сниженная сила сдвига
- Возможное увеличение деформации листа
- Изменения профиля срезанной кромки
Недостаточный угол сдвига:
- Увеличение силы сдвига
- Увеличение нагрузки на гидравлическую систему.
- Более высокое энергопотребление
Следовательно, соответствующий угол сдвига следует выбирать, исходя из толщины и материала пластины.
В случае гильотинных ножниц с ЧПУ правильный контроль угла среза позволяет достичь баланса между силой среза, деформацией листа и качеством среза.
9) Лезвия необходимо содержать в остром состоянии.
Состояние лезвия напрямую влияет на точность резки.
Износ лезвий приводит к:
- Увеличение количества заусенцев
- Деформация листа
- Необработанные края
- Сниженная размерная стабильность
- Увеличение силы сдвига
Износ особенно быстро происходит при обработке:
- Нержавеющая сталь
- Высокопрочная сталь
- Толстая стальная пластина
- Никелированная пластина
- Материалы высокой твердости
Рекомендуется внедрить систему управления лезвиями.
Ведите учет следующих сведений:
Суммарная длина резки → Износ лезвия → Количество оборотов/переворотов лезвия → График замены
Также после установки лезвия обратите внимание на следующее:
- Параллелизм
- Постоянство высоты
- Затяжка крепежных болтов
10) Выберите подходящие материалы для лезвий.
Для разных материалов требуются разные лезвия.
К распространенным материалам для лезвий относятся:
9CrSi
6CrW2Si
Cr12MoV
Н13
Высокоэффективные легированные инструментальные стали и т. д.
Например, требования к износостойкости и прочности лезвий различаются для обычной низкоуглеродистой стали и высокопрочной нержавеющей стали.
Если выбран неподходящий нож, даже высокоточный станок может столкнуться со следующими проблемами:
Быстрый износ лезвия → Изменение зазора между лезвием и заготовкой → Увеличение количества заусенцев → Снижение стабильности размеров
11) Улучшить ровность рабочей поверхности стола
Рабочий стол служит основой для позиционирования листов.
Такие вопросы, как:
- Локализованные впадины
- Деформация при сварке
- Носить
- Инородные предметы
- Беррс
…не позволяют простыне лежать ровно и устойчиво.
Это воздействие особенно заметно на тонких листах и плитах больших размеров.
Следовательно, рабочий стол необходимо сохранить:
Чистый + Ровный + Без существенных деформаций.
12) Используйте передние опорные и задние устройства для поддержки листового материала.
Для тарелок больших размеров, таких как:
4×2000 мм, 6×3200 мм, 8×4000 мм, 12×4000 мм, 16×6000 мм
…полагаясь исключительно на оператора в удержании листа, часто происходит его наклон.
Рекомендуем использовать:
- Передние опорные рычаги: Для уменьшения ошибок, возникающих при ручной поддержке.
- Пневматическая система поддержки листового металла: подходит для тонких листов и крупногабаритных плит. Автоматическая фронтальная подача: дополнительно снижает количество ошибок, возникающих при ручном позиционировании.
- Для крупногабаритных гильотинных ножниц: автоматическая подача + задняя опора + передняя опора
Эти особенности могут значительно повысить стабильность массового производства.
13) Выбор правильной скорости резки
Многие люди считают:
Чем быстрее резка, тем выше производительность.
Однако для некоторых материалов и толщин чрезмерно быстрая резка может усугубить такие проблемы, как деформация листа и вибрация.
Следовательно, скорость следует выбирать, исходя из следующих факторов:
- Толщина пластины
- Тип материала
- Длина среза
- Угол сдвига
- Зазор между лезвием и лезвием
В высокоточной обработке стабильность зачастую важнее, чем просто стремление к максимальной скорости.
14) Избегайте резки сверх установленных параметров.
Это очень важный момент.
Например, если размеры станка составляют 12 × 3200 мм:
Это указывает на максимальную несущую способность при сдвиге для заданного диапазона прочности материала.
Если оборудование постоянно используется для резки:
- Слишком толстые пластины
- Высокопрочная сталь
- Нержавеющая сталь
- Материалы высокой твердости
Это может привести к:
Перегрузка гидравлической системы + износ лезвия + деформация рамы + проблемы с несущим узлом лезвия + снижение точности
Поэтому не следует просто предполагать: «Если машина может это разрезать, значит, это безопасно делать в долгосрочной перспективе».
Технологические операции должны соответствовать номинальным параметрам оборудования и прочности обрабатываемого материала.
15) Создать систему «контроля точности и калибровки».
Это один из наиболее эффективных способов обеспечения точности в долгосрочной перспективе.
Регулярные проверки рекомендуются для:
① Точность позиционирования заднего упора
Например:
100 мм
500 мм
1000 мм
2000 мм
3000 мм
Измерьте каждую позицию по отдельности.
② Диагональные измерения
Для прямоугольных заготовок: сравните две диагонали.
Если разница существенная, это указывает на проблемы с расположением или ориентацией листа.
③ Прямолинейность
Проверьте срезанный край на наличие:
- Выпячивание посередине
- Смещены по краям
- Локализованный изгиб
④ Повторяемость позиционирования
Проведите тесты на позиционирование 10 или более раз подряд.
3. Инструкции по устранению неполадок, соответствующие различным ошибкам.
Это очень практичная схема для производственного цеха.
Проблема | Первичные причины | Приоритетные проверки |
Общая длина постоянно слишком велика. | Неправильное положение заднего упора | Калибровка заднего упора |
Общая длина постоянно оказывается слишком короткой. | Неправильное положение заднего упора | Компенсация параметров |
Первый образец точный, но последующие показывают возрастающее отклонение. | Термический дрейф / Механический люфт | Задний упор, сервопривод |
Несоответствие размеров левой и правой сторон. | Несоосность листового металла / Проблемы со сдвиговыми балками | Позиционирование, держатель поршня/лезвия |
Значительная диагональная ошибка | Неперпендикулярное позиционирование | Задний упор, боковое позиционирование |
Избыток заусенцев | Неправильный зазор между лезвиями / Износ лезвий | Зазор между лезвиями, лезвия |
Избыточное количество заусенцев с одной стороны. | Неравномерный зазор между лезвиями (слева и справа) | Установка лезвия |
Искажение листа | Зазор между лезвием и лезвием / Угол среза / Проблемы с материалами | Зазор между лезвием и лезвием, угол |
Шероховатый срезанный край | износ лезвия | Замена/Переворачивание лезвия |
Трудности при резке толстых пластин | Недостаточное давление / Превышение технических характеристик | Гидравлическая система |
Нестабильное повторное позиционирование | люфт ходового винта или направляющей | Задний упор |
Левый и правый держатели лезвий работают несинхронно. | Проблемы с гидравлической синхронизацией | Цилиндр, блок клапанов |
4. Ключевые области повышения точности в зависимости от толщины материала.
Тонкие листы толщиной 1-3 мм
Основной фокус:
Точность заднего упора + Плоскость листа + Зазор между лезвием и лезвием
Тонкие листы особенно подвержены деформации.
пластины среднего размера 4-8 мм
Основной фокус:
Зазор между лезвием и задней упорной пластиной + Острота лезвия + Жесткость рамы
пластины толщиной 10-16 мм
Основной фокус:
Жесткость рамы + Гидравлическая система + Отвалы + Зазор между отвалами + Угол среза
Пластины толщиной более 20 мм
Смена фокуса:
Номинальная грузоподъемность оборудования + Деформация рамы + Гидравлическая устойчивость + Прочность отвала + Прочность материала
Не стоит сосредотачиваться исключительно на заднем упоре.
5. Более высокая точность автоматизации
Современные гидравлические гильотинные ножницы с ЧПУ могут быть дополнительно оснащены:
Система управления ЧПУ
↓
сервоприводной задний упор
↓
Автоматическая регулировка зазора между лезвиями
↓
фронтальная система подачи
↓
Автоматическая поддержка листов
↓
Обнаружение листа
↓
Автоматическая стрижка
↓
Автоматическая разгрузка материалов
Это преобразует «ручную стрижку овец, основанную на опыте».
в «цифровую, автоматизированную и воспроизводимую прецизионную резку».
6. Пять главных приоритетов для улучшения
Если существующие гидравлические гильотинные ножницы работают с недостаточной точностью, я рекомендую проводить диагностику в следующем порядке, а не заменять все компоненты одновременно:
Первое: Задний упор
Проверьте фактическое положение и повторяемость.
Второе: Зазор между лезвием и лезвием
Выполните повторную калибровку в зависимости от типа материала и его толщины.
Третий: Лезвия
Проверьте износ, качество установки и параллельность.
Четвертое: синхронизация левого/правого цилиндра
Проверьте горизонтальность положения держателя лезвия и равномерность движения с левой и правой сторон.
Пятое: Рама/Направляющие/Рабочий стол
Проверьте наличие деформаций и износа, возникших в результате длительного использования.
Решение проблем в этих пяти областях обычно устраняет значительную часть неполадок, связанных с точностью резки.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese