สารบัญ
การตัดโลหะด้วยเลเซอร์เป็นกระบวนการที่อาจดูเหมือนง่ายเพียงแค่ "ตั้งค่าพารามิเตอร์แล้วก็เริ่มตัด" แต่ในความเป็นจริงแล้ว มันเกี่ยวข้องกับปัจจัยมากมาย ได้แก่ กำลังเลเซอร์ ตำแหน่งโฟกัส หัวฉีด ก๊าซช่วย แรงดันก๊าซ ความเร็วในการตัด ประเภทวัสดุ ความหนา สภาพพื้นผิว เส้นทางแสง เลนส์ ระบบระบายความร้อน และความแม่นยำในการเคลื่อนที่ของเครื่องจักร
โดยเฉพาะอย่างยิ่งในกรณีของเครื่องตัดเลเซอร์ไฟเบอร์ เนื่องจากระดับกำลังไฟได้พัฒนาจาก 3kW, 6kW และ 12kW ไปเป็น 20kW, 30kW และสูงกว่านั้น การเพิ่มกำลังไฟเพียงอย่างเดียวจึงไม่ได้เป็นการรับประกันคุณภาพการตัด การที่จะได้คุณภาพการตัดที่สูงและมีประสิทธิภาพสูงอย่างแท้จริง จำเป็นต้องสร้างระบบกระบวนการที่ครอบคลุม ซึ่งบูรณาการวัสดุ กำลังไฟ จุดโฟกัส หัวฉีด ก๊าซ ความเร็ว แรงดัน และเส้นทางการตัดเข้าด้วยกัน
ต่อไปนี้เป็นบทสรุปอย่างเป็นระบบของเทคนิคการตัดแผ่นโลหะด้วยเลเซอร์จากมุมมองการผลิตเชิงปฏิบัติ
1. หลักการพื้นฐานของการตัดแผ่นโลหะด้วยเลเซอร์
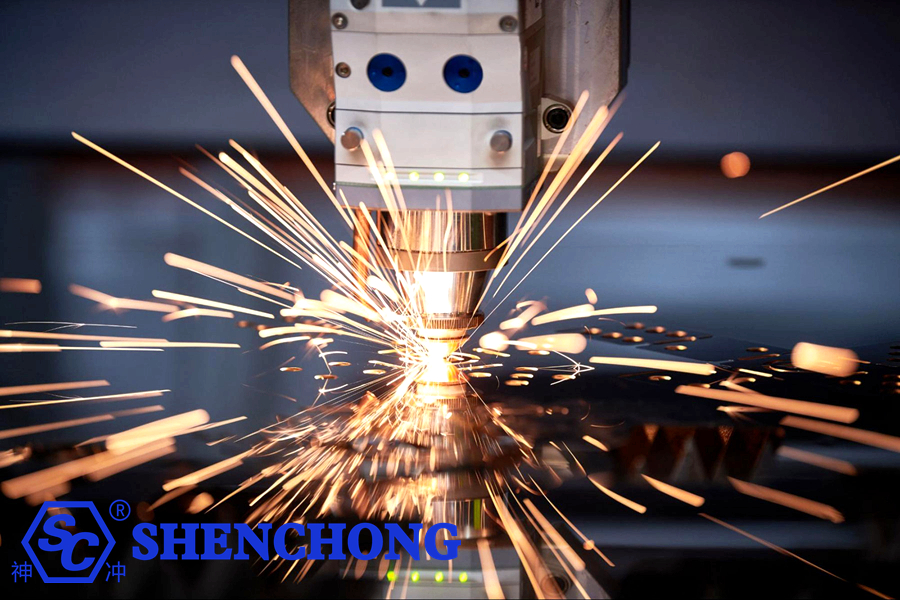
โดยหลักการแล้ว การตัดด้วยเลเซอร์ใช้ลำแสงเลเซอร์ที่มีความหนาแน่นพลังงานสูงเพื่อหลอมละลาย ระเหย หรือจุดไฟวัสดุเฉพาะจุดอย่างรวดเร็ว ในขณะเดียวกันก็ใช้ก๊าซช่วยในการขับวัสดุที่หลอมเหลวออกจากรอยตัด (ช่องว่างที่ถูกตัด)
ขั้นตอนการตัดทั้งหมดสามารถแบ่งออกได้ดังนี้:
เครื่องกำเนิดเลเซอร์ → การส่งผ่านลำแสง → การโฟกัส → การให้ความร้อนแก่วัสดุ → การหลอม/การระเหย → การกำจัดตะกรันด้วยก๊าซช่วย → การสร้างร่องตัด
ดังนั้น คุณภาพการตัดจึงขึ้นอยู่กับตัวแปรหลักหลายประการ:
ความหนาแน่นของพลังงานเลเซอร์ + สถานะโฟกัส + การตอบสนองของวัสดุ + ความสามารถในการกำจัดตะกรันก๊าซ + วิถีการเคลื่อนที่
ปัญหาในด้านใดด้านหนึ่งเหล่านี้อาจนำไปสู่:
- หนาม
- การยึดเกาะของกากตะกอน
- การตัดไม่สมบูรณ์
- ความกว้างของร่องตัดมากเกินไป
- ขอบเอียง
- การเผาขอบ
- การเผาไหม้มากเกินไป
- การเสียรูปของรู
- รูที่ไม่เป็นทรงกลม
- ข้อผิดพลาดเชิงมิติ
- การทำให้พื้นผิวดำคล้ำ
- ลดความเร็วในการตัด
- การปนเปื้อนของเลนส์
- ความเสียหายของหัวฉีด
2. การเตรียมการที่สำคัญก่อนการตัดเย็บ
ข้อบกพร่องในการตัดจำนวนมากไม่ได้เกิดจากการตั้งค่าพารามิเตอร์ แต่เกิดจากปัญหาที่มีอยู่ก่อนเริ่มกระบวนการตัดจริง
1) การตรวจสอบวัสดุแผ่น
ก่อนตัด โปรดตรวจสอบสิ่งต่อไปนี้:
- ความหนาของแผ่นกระดาษถูกต้องหรือไม่?
- ประเภทของวัสดุตรงกับข้อกำหนดของโครงการหรือไม่
- แผ่นนั้นเรียบหรือไม่?
- มีสนิมขึ้นที่ผิวอย่างรุนแรงหรือไม่?
- มีการปนเปื้อนของน้ำมันหรือไขมันหรือไม่?
- มีคราบตะกรันจากการรีดหรือไม่?
- มีรอยขีดข่วนไหม?
- มีการเสียรูปเฉพาะจุดหรือไม่?
- แผ่นโลหะนี้มีแรงเค้นภายในหรือไม่?
สิ่งนี้สำคัญอย่างยิ่งสำหรับแผ่นโลหะบาง หากแผ่นโลหะบิดเบี้ยวอย่างรุนแรง การตัดให้ได้ผลลัพธ์ที่สม่ำเสมอจะทำได้ยาก แม้ว่าจะใช้หัวเลเซอร์ที่มีระบบโฟกัสอัตโนมัติก็ตาม
2) ข้อเสนอแนะ
สำหรับชิ้นส่วนที่มีความแม่นยำสูง:
ควรเลือกใช้แผ่นกระดาษที่มีความเรียบดีเป็นลำดับแรก
สำหรับจานหนา:
ให้ความสนใจเป็นพิเศษกับความเครียดภายในและการเสียรูปเนื่องจากความร้อน
3. เทคนิคการตัดสำหรับวัสดุโลหะชนิดต่างๆ
วัสดุต่าง ๆ มีปฏิกิริยาต่อพลังงานเลเซอร์และก๊าซช่วยแตกต่างกันอย่างมาก
1) เหล็กกล้าคาร์บอน
เหล็กกล้าคาร์บอนเป็นหนึ่งในวัสดุที่นิยมใช้ในการตัดด้วยเลเซอร์มากที่สุด
ความหนาทั่วไป:
0.5มม.
1 มม.
1.5 มม.
2 มม.
3มม
4มม.
5มม.
6มม.
8มม.
10มม.
12มม.
16มม
20มม
25มม.
30 มม. ขึ้นไป
เหล็กกล้าคาร์บอนบาง: โดยทั่วไปแล้ว แผ่นเหล็กบางสามารถตัดได้โดยใช้ลม ออกซิเจน หรือไนโตรเจน
ข้อดีของการตัดด้วยออกซิเจน:
- กำลังตัดสูง
- ประสิทธิภาพดีเยี่ยมบนแผ่นหนา
- ต้นทุนค่อนข้างต่ำ
อย่างไรก็ตาม เนื่องจากออกซิเจนมีส่วนร่วมในปฏิกิริยาออกซิเดชัน จึงทำให้เกิดชั้นออกไซด์ขึ้นที่ขอบที่ถูกตัด
2) สแตนเลส
โดยทั่วไปแล้วเหล็กกล้าไร้สนิมจะเหมาะสมกว่าสำหรับการตัดด้วยไนโตรเจน
เนื่องจากไนโตรเจนช่วยลดการเกิดออกซิเดชันบริเวณขอบที่ถูกตัด
ข้อดี:
- สีขอบที่ดีกว่า
- พื้นผิวที่ตัดแล้วสว่างกว่า
- ออกซิเดชันลดลง
- เหมาะสำหรับการเชื่อมในขั้นตอนต่อไป
- เหมาะสำหรับการแปรรูปชิ้นส่วนที่ให้ความสำคัญกับรูปลักษณ์
ข้อดี:
- สีขอบที่ดีกว่า
- พื้นผิวที่ตัดแล้วสว่างกว่า
- ออกซิเดชันลดลง
- เหมาะสำหรับการเชื่อมในขั้นตอนต่อไป
- เหมาะสำหรับการแปรรูปชิ้นส่วนที่ให้ความสำคัญกับรูปลักษณ์
3) แผ่นอลูมิเนียม
อะลูมิเนียมเป็นวัสดุที่มีคุณสมบัติสะท้อนแสงสูงและนำความร้อนได้ดี
เมื่อทำการตัดแผ่นอลูมิเนียม ต้องให้ความสนใจเป็นพิเศษกับสิ่งต่อไปนี้:
- การสะท้อนแสงเลเซอร์
- ตำแหน่งโฟกัส
- ความมั่นคงในการเจาะ
- ความสูงของหัวฉีด
- แก๊สช่วย
- สภาพพื้นผิวของวัสดุ
ความยากในการตัดจะเพิ่มขึ้นอย่างมาก โดยเฉพาะอย่างยิ่งกับแผ่นอลูมิเนียมหนา
4) ทองเหลืองและทองแดง
หนึ่งในความท้าทายที่สำคัญที่สุดของทองแดงและทองเหลืองคือการสะท้อนแสงสูงของวัสดุเหล่านี้
การแปรรูปทองแดง โดยเฉพาะอย่างยิ่งด้วยระบบเลเซอร์ไฟเบอร์ความยาวคลื่นแบบดั้งเดิมนั้น ต้องการคุณสมบัติที่สูงขึ้นในด้านแหล่งกำเนิดแสงเลเซอร์ หัวตัด และพารามิเตอร์ของกระบวนการ
ในการผลิตจริง ให้ใส่ใจเป็นพิเศษกับสิ่งต่อไปนี้:
- อุปกรณ์ดังกล่าวรองรับวัสดุที่มีการสะท้อนแสงสูงหรือไม่
- แหล่งกำเนิดแสงเลเซอร์นั้นเหมาะสมสำหรับทองแดงหรือไม่
- ความมั่นคงในการเจาะ
- ความเข้ากันได้ของหัวฉีด
- ความสะอาดของเลนส์ป้องกัน
อย่านำค่าพารามิเตอร์มาตรฐานที่ใช้กับเหล็กกล้าคาร์บอนมาใช้โดยตรง
4. กำลังเลเซอร์ที่สูงกว่าไม่ได้หมายความว่าดีกว่าเสมอไป
ผู้ใช้งานจำนวนมากมักเข้าใจผิดเมื่อเลือกซื้อเครื่องตัดเลเซอร์:
ยิ่งกำลังไฟสูง ประสิทธิภาพการตัดก็ยิ่งดีขึ้น
ในความเป็นจริงแล้วไม่ใช่เช่นนั้น
ตัวอย่างเช่น สำหรับระบบขนาด 6 กิโลวัตต์, 12 กิโลวัตต์ หรือ 20 กิโลวัตต์:
ข้อดีหลักๆ มีดังนี้:
- ความสามารถในการตัดวัสดุที่มีความหนา
- ความเร็วในการตัดที่สูงขึ้น
- ประสิทธิภาพการผลิตที่สูงขึ้น
- หน้าต่างกระบวนการที่กว้างขึ้น
อย่างไรก็ตาม เมื่อทำการตัด:
แผ่นบาง (1 มม., 2 มม., 3 มม.)
กำลังสูงไม่ได้หมายความว่าคุณภาพการตัดจะดีเยี่ยมเสมอไป
สำหรับแผ่นโลหะบาง การใช้กำลังไฟสูงอาจนำไปสู่ปัญหาต่างๆ เช่น:
- การเผาไหม้มากเกินไป
- การเสียรูปของรูเล็กๆ
- การละลายขอบ
- เขตที่ได้รับผลกระทบจากความร้อน (HAZ) ที่ขยายใหญ่ขึ้น
ดังนั้น การเลือกอุปกรณ์ควรยึดหลักการนี้:
ควรเลือกกำลังไฟให้เหมาะสมกับประเภทวัสดุ ช่วงความหนา และรอบการผลิต แทนที่จะเลือกกำลังไฟที่สูงที่สุดเพียงอย่างเดียว
5. ตำแหน่งโฟกัสเป็นกุญแจสำคัญต่อคุณภาพการตัด
ตำแหน่งโฟกัสเป็นหนึ่งในพารามิเตอร์ที่สำคัญที่สุดในกระบวนการตัดด้วยเลเซอร์
กล่าวโดยสรุป:
ตำแหน่งโฟกัสจะเป็นตัวกำหนดว่าพลังงานเลเซอร์จะกระจายไปทั่วความหนาของแผ่นโลหะอย่างไร
หากปรับโฟกัสสูงหรือต่ำเกินไป ประสิทธิภาพการตัดจะได้รับผลกระทบ
1) แผ่นบาง
โดยทั่วไปแล้วแผ่นบางๆ ต้องใช้พลังงานความเข้มข้นสูง
หากจุดสนใจเบี่ยงเบนไปอย่างมาก อาจนำไปสู่สิ่งต่อไปนี้:
- ร่องตัดที่กว้างขึ้น (ความกว้างของการตัด)
- การตัดไม่สมบูรณ์ (ตัดไม่ขาด)
- หนามที่เพิ่มขึ้น
- คุณภาพการตัดลดลง
2) แผ่นหนา
การตัดแผ่นโลหะหนาจำเป็นต้องพิจารณาถึงการกระจายพลังงานเลเซอร์ภายในวัสดุด้วย
โดยทั่วไป การปรับตำแหน่งโฟกัสจำเป็นต้องทำโดยพิจารณาจากปัจจัยหลายประการร่วมกัน:
- วัสดุ
- ความหนา
- กำลังเลเซอร์
- หัวฉีด
- ความดันก๊าซ
- ความเร็วในการตัด
3) อย่าพึ่งพาจุดโฟกัสคงที่โดยไม่พิจารณาให้รอบคอบ
ตำแหน่งโฟกัสที่เหมาะสมจะแตกต่างกันไป ขึ้นอยู่กับวัสดุ ความหนา และชนิดของก๊าซที่ใช้
ดังนั้น การดำเนินงานผลิตจริงควรสร้างระบบที่เชื่อมโยงสิ่งต่อไปนี้:
วัสดุ + ความหนา + แก๊ส + กำลัง → พารามิเตอร์โฟกัสที่สอดคล้องกัน
สิ่งนี้ช่วยสร้างฐานข้อมูลกระบวนการที่เป็นกรรมสิทธิ์ของบริษัทเอง
6. การเลือกหัวฉีดมีความสำคัญอย่างยิ่ง
แม้ว่าหัวฉีดจะเป็นชิ้นส่วนขนาดเล็ก แต่ก็มีผลกระทบอย่างมากต่อคุณภาพการตัด
หัวฉีดประเภททั่วไป ได้แก่:
- หัวฉีดแบบชั้นเดียว
- หัวฉีดสองชั้น
หัวฉีดที่มีขนาดเส้นผ่านศูนย์กลางรูเปิดต่างๆ กัน ตัวอย่างเช่น:
1.0 มม.
1.2 มม.
1.5 มม.
1.8 มม.
2.0 มม.
2.5 มม.
3.0 มม.
การเลือกใช้วัสดุไม่ควรพิจารณาจากความหนาเพียงอย่างเดียว
นอกจากนี้ยังมีปัจจัยอื่นๆ ที่ต้องพิจารณาด้วย:
- กำลังเลเซอร์
- แก๊สช่วย
- ความดันก๊าซ
- ความเร็วในการตัด
- วัสดุ
- โครงสร้างหัวฉีด
หัวฉีดต้องอยู่ตรงกลางอย่างแม่นยำ
นี่เป็นประเด็นที่มักถูกมองข้ามไป
หากลำแสงเลเซอร์ไม่ได้อยู่ตรงกลางหัวฉีดอย่างแม่นยำ:
อาจส่งผลให้เกิด:
- การสะสมของกากตะกอนด้านหนึ่ง
- ขอบที่ตัดเฉียง
- การตัดที่ไม่เสถียร
- การชนกันของหัวฉีด
- ความผิดปกติในการเจาะ
ดังนั้น จึงควรตรวจสอบอย่างสม่ำเสมอ:
ความเที่ยงตรงของศูนย์กลางหัวฉีดมีความสำคัญอย่างยิ่ง
7. เคล็ดลับในการเลือกก๊าซช่วยเร่งเครื่องยนต์
ก๊าซช่วยกระจายความร้อนไม่ได้มีแค่หน้าที่ "เป่าตะกรันหลอมเหลวออกไป" เท่านั้น
จริงๆ แล้วมันมีบทบาทในเรื่องต่อไปนี้:
- การกำจัดตะกรัน
- การระบายความร้อน
- ปฏิกิริยาออกซิเดชัน
- การควบคุมความเร็วในการตัด
- การควบคุมคุณภาพการตัด
ก๊าซทั่วไป:
ออกซิเจน (O₂)
ใช้สำหรับตัดเหล็กกล้าคาร์บอนเป็นหลัก
ข้อดี:
- ความสามารถในการตัดที่แข็งแกร่ง
- ประสิทธิภาพดีเยี่ยมบนแผ่นหนา
- ต้นทุนต่ำ
ข้อเสีย :
- ชั้นออกซิเดชันก่อตัวขึ้นที่ขอบที่ถูกตัด
ไนโตรเจน (N₂)
ใช้สำหรับ: เป็นหลัก
- สแตนเลส
- อลูมิเนียม
- ทองแดง
- ชิ้นส่วนตกแต่งคุณภาพสูง
ข้อดี:
- มีการเกิดออกซิเดชันน้อยมากบริเวณขอบที่ตัด
- ลักษณะพื้นผิวที่ตัดได้ดีขึ้น
- เหมาะสำหรับการเชื่อมและการตกแต่งพื้นผิวในขั้นตอนต่อไป
ข้อเสีย :
- ราคาก๊าซที่สูงขึ้น
- การตัดแผ่นโลหะหนาต้องใช้แรงดันแก๊สสูงและอุปกรณ์ที่มีประสิทธิภาพสูง
อากาศอัด
การตัดด้วยลมได้รับความนิยมมากขึ้นเรื่อยๆ ในช่วงไม่กี่ปีที่ผ่านมา
ข้อดี:
- ต้นทุนต่ำ
- เข้าถึงได้ง่าย
- ประหยัดมากสำหรับการแปรรูปแผ่นโลหะบางบางชนิด
อย่างไรก็ตาม เนื่องจากอากาศประกอบด้วยออกซิเจนและความชื้น จึงต้องให้ความสำคัญกับสิ่งต่อไปนี้:
เครื่องอัดอากาศ + เครื่องอบแห้ง + ระบบกรองอากาศ
ปริมาณความชื้นในอากาศที่มากเกินไปอาจส่งผลกระทบต่อความเสถียรในการตัดและเพิ่มความเสี่ยงต่อการปนเปื้อนของชิ้นส่วนที่เกี่ยวข้อง
8. วิธีการปรับความเร็วในการตัด?
ความเร็วในการตัดเป็นพารามิเตอร์ที่สำคัญมาก
1) เร็วเกินไป
ปัญหาที่อาจเกิดขึ้น:
- การสอดใส่ไม่สมบูรณ์
- การเกาะติดของสิ่งสกปรกที่ด้านล่าง
- ตะเข็บที่ตัดไม่เสร็จ
- ความล้มเหลวในการตัดผ่านมุมแหลมคม
- คุณภาพของรูเล็ก ๆ ลดลง
2) ความเร็วช้าเกินไป
ปัญหาที่อาจเกิดขึ้น:
- การเผาไหม้มากเกินไป
- พื้นที่ที่ได้รับผลกระทบจากความร้อน (HAZ) เพิ่มขึ้น
- ร่องตัดที่กว้างขึ้น
- การเสียรูปของแผ่น
- ขอบดำคล้ำ
- การยึดเกาะของตะกอนเพิ่มขึ้น
ดังนั้น แนวคิดที่ถูกต้องจึงไม่ใช่ “ยิ่งเร็ว ยิ่งดี”
แต่เป้าหมายคือการเพิ่มความเร็วในการตัดให้คงที่สูงสุด พร้อมทั้งรับประกันการเจาะทะลุที่สมบูรณ์และคุณภาพการตัดที่สูง
9. คุณจะพิจารณาได้อย่างไรว่าความเร็วในการตัดเหมาะสมหรือไม่?
คุณสามารถสังเกตเห็นประกายไฟจากการตัดได้
1) สภาวะปกติ
ประกายไฟ:
- ระบายออกได้อย่างราบรื่น
- ทิศทางที่มั่นคง
- ไม่มีการพ่นละอองน้ำย้อนกลับขึ้นด้านบนอย่างมีนัยสำคัญ
- เส้นตัดต่อเนื่อง
2) ขับเร็วเกินไป
โดยทั่วไปพบเห็นได้ดังนี้:
- ประกายไฟแล่นถอยหลังอย่างเห็นได้ชัด
- มีปัญหาในการระบายกากตะกอนออกจากก้นถัง
- การตัดไม่สมบูรณ์ในบางพื้นที่
3) ความเร็วช้าเกินไป
อาจส่งผลให้เกิด:
- โซนหลอมเหลวที่ขยายตัว
- ประกายไฟที่มีความเข้มข้นผิดปกติ
- ขอบแผ่นความร้อนสูงเกินไป
นี่เป็นวิธีการที่ใช้งานได้จริงมากสำหรับการประเมินหน้างาน
10. เทคนิคการเจาะ
การเจาะรูมักเป็นขั้นตอนหนึ่งในการตัดด้วยเลเซอร์ที่มักเกิดปัญหาได้ง่ายที่สุด
โดยเฉพาะอย่างยิ่งกับ:
แผ่นหนา วัสดุสะท้อนแสงสูง และวัสดุพิเศษ
การเจาะนั้นยากกว่า
1) ห้ามใช้พารามิเตอร์การตัดมาตรฐานสำหรับการเจาะ
สภาวะการเจาะแตกต่างจากสภาวะการตัดอย่างต่อเนื่อง
โดยปกติแล้วจะต้องตั้งค่าแยกต่างหากสำหรับ:
- พลังเจาะทะลุ
- เวลาเจาะ
- แรงดันก๊าซทะลุทะลวง
- ตำแหน่งโฟกัสที่เจาะทะลุ
- จำนวนชีพจรที่เจาะทะลุ
- ความสูงที่เจาะทะลุ
2) แนะนำให้เจาะหลายขั้นตอนสำหรับแผ่นโลหะหนา
สำหรับจานหนา คุณสามารถใช้:
การเจาะนำด้วยพลังงานต่ำ → การเจาะทะลุด้วยพลังงานสูง
หรือการเจาะหลายขั้นตอน
ซึ่งจะช่วยลด:
- กระเด็น
- การปนเปื้อนของเลนส์
- ความเสียหายของหัวฉีด
- การเจาะล้มเหลว
11. เทคนิคการเจาะรูขนาดเล็ก
นี่เป็นเทคนิคที่สำคัญอย่างยิ่งในการผลิตจริง
ตัวอย่าง: แผ่นหนา 6 มม., รูขนาดเส้นผ่านศูนย์กลาง 6 มม.
การเจาะรูขนาดเล็กเช่นนี้ยากกว่าการตัดตามรูปทรงมาตรฐานมาก
โดยทั่วไปแล้ว:
ยิ่งเส้นผ่านศูนย์กลางของรูใกล้เคียงกับความหนาของแผ่นโลหะมากเท่าไหร่ การตัดก็จะยิ่งยากขึ้นเท่านั้น
สำหรับการเจาะรูขนาดเล็ก ให้เน้นการปรับแต่งดังต่อไปนี้:
- กำลังเลเซอร์
- ความเร็ว
- ตำแหน่งโฟกัส
- ความดันก๊าซ
- พารามิเตอร์การเจาะ
- บรรทัดนำ
- ความเร็วในการเข้าโค้ง
อย่าคัดลอกพารามิเตอร์ที่ใช้สำหรับเส้นขอบภายนอกโดยตรง
12. ทำไมรูเล็กๆ มักมีรูปทรงรี?
สาเหตุทั่วไป ได้แก่:
1) ความเร็วในการตัดเร็วเกินไป
Lorem ipsum dolor นั่ง amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
2) อัตราเร่งสูงเกินไป
ระบบกลไกจะเปลี่ยนทิศทางบ่อยครั้งภายในวงกลมขนาดเล็ก
3) กำลังเลเซอร์สูงเกินไป
สามารถทำให้เกิดความร้อนสะสมเฉพาะจุดได้ง่าย
4) แรงดันแก๊สไม่เหมาะสม
ความสามารถในการกำจัดตะกรันไม่เพียงพอ 5) การโฟกัสไม่แม่นยำ
ส่งผลให้พลังงานกระจายตัวไม่สม่ำเสมอทั้งสองด้านของรอยตัด
5) ความแม่นยำในการเคลื่อนที่ของเครื่องจักรไม่เพียงพอ
โดยเฉพาะอย่างยิ่งในเรื่อง:
- ชั้นวางของ
- เกียร์
- รางนำทาง
- ระบบเซอร์โว
ความผิดพลาดในส่วนประกอบเหล่านี้จะส่งผลต่อความกลมของรูเล็กๆ
13. เทคนิคการตัดมุมที่เฉียบคม
การตัดเป็นเส้นตรงนั้นค่อนข้างง่าย
การทดสอบที่แท้จริงของอุปกรณ์และประสิทธิภาพของกระบวนการนั้นอยู่ที่:
มุมแหลม มุมเฉียง ช่องแคบ รูเล็ก ๆ และลวดลายที่ซับซ้อน
หากหัวเลเซอร์ยังคงรักษาความเร็วสูงขณะเคลื่อนที่ผ่านมุมหักศอก อาจเกิดปัญหาดังต่อไปนี้:
- การทำให้มุมแหลมมนลง
- การเผาไหม้มากเกินไป
- ความคลาดเคลื่อนเชิงมิติ
- การขยายตัวเนื่องจากการหลอมละลาย
- ดังนั้น โดยปกติจึงจำเป็นต้อง:
- ลดความเร็วที่โค้ง + ปรับกำลังส่งของเลเซอร์
วิธีนี้ช่วยให้มีการกระจายความร้อนที่เหมาะสมยิ่งขึ้นในบริเวณมุมแหลม
14. ความสำคัญของประโยคเกริ่นนำ
สายนำเข้าที่ออกแบบมาอย่างดีจะช่วยป้องกันข้อบกพร่องที่เห็นได้ชัดเจน ณ จุดเริ่มต้นของชิ้นงาน
วิธีการทั่วไป:
- เส้นนำตรง
- การนำเข้าสู่ส่วนโค้ง
- บทนำเชิงสัมผัส
สำหรับชิ้นส่วนที่ต้องการความสวยงามสูง ควรหลีกเลี่ยงการเริ่มตัดโดยตรงจากขอบที่สำคัญของผลิตภัณฑ์
จุดเจาะสามารถวางไว้ที่:
พื้นที่เศษวัสดุหรือพื้นที่นำเข้า
วิธีนี้ช่วยปรับปรุงคุณภาพขอบของผลิตภัณฑ์ได้อย่างมาก
15. เทคนิคในการป้องกันการเสียรูปเนื่องจากความร้อน
การตัดแผ่นโลหะบางด้วยเลเซอร์นั้นมีแนวโน้มที่จะเกิดการเสียรูปจากความร้อนได้ง่ายเป็นพิเศษ
ปรากฏการณ์นี้เกิดจากอุณหภูมิสูงเฉพาะจุดที่เกิดจากลำแสงเลเซอร์
อาการที่พบได้ทั่วไป:
- การบิดเบี้ยวของแผ่น
- การเสียรูปของชิ้นงาน
- การม้วนขอบ
- การเปลี่ยนแปลงมิติ
โซลูชั่น:
วิธีที่ 1: ปรับโครงสร้างการซ้อนกันให้เหมาะสม
ควรหลีกเลี่ยงการรวมชิ้นส่วนขนาดเล็กจำนวนมากไว้ในบริเวณเดียว
วิธีที่ 2: ใช้การตัดแบบเว้นช่วง
ปรับลำดับการตัดเพื่อลดการสะสมความร้อนเฉพาะจุด
วิธีที่ 3: การตัดเป็นส่วนๆ
แบ่งแผ่นงานทั้งหมดออกเป็นหลายโซน
วิธีที่ 4: ตั้งลำดับการตัดให้ถูกต้อง
โดยปกติแล้ว ควรตัดส่วนประกอบภายในก่อนส่วนประกอบภายนอก
วิธีนี้จะช่วยป้องกันไม่ให้ขอบด้านนอกของแผ่นโลหะไปตัดขาดส่วนรองรับชิ้นงานก่อนเวลาอันควร
16. เทคนิคการจัดรัง
การจัดเรียงวัสดุอย่างมีประสิทธิภาพสามารถเพิ่มประสิทธิภาพการใช้ประโยชน์จากวัสดุได้โดยตรง
ปัจจัยที่ควรพิจารณา:
- ระยะห่างของชิ้นส่วน
- ระยะขอบแผ่นกระดาษ
- ความกว้างร่อง
- เขตที่ได้รับผลกระทบจากความร้อน (HAZ)
- การวางแนวชิ้นส่วน
- ทิศทางการกลิ้ง
- ทิศทางการดัดงอที่ตามมา
สำหรับการผลิตชิ้นส่วนจำนวนมาก สามารถใช้การตัดตามแนวเส้นทั่วไปได้
ตัวอย่างเช่น ชิ้นส่วนรูปสี่เหลี่ยมผืนผ้าสองชิ้นจะใช้ขอบร่วมกันเพียงด้านเดียว
ซึ่งจะช่วยให้:
- ลดความยาวในการตัด
- จำนวนการเจาะร่างกายลดลง
- ประสิทธิภาพการผลิตที่เพิ่มขึ้น
- ลดการใช้ก๊าซ
- การใช้ประโยชน์จากวัสดุที่สูงขึ้น
อย่างไรก็ตาม การตัดตามแนวเส้นทั่วไปจำเป็นต้องให้ความสนใจเป็นพิเศษกับสิ่งต่อไปนี้:
ลำดับการตัดและการเสียรูปจากความร้อน
17. เทคนิคการปกป้องเลนส์
เลนส์ป้องกันของเครื่องตัดเลเซอร์ไฟเบอร์เป็นชิ้นส่วนสิ้นเปลืองที่มีความถี่สูง การปนเปื้อนของเลนส์ป้องกันอาจนำไปสู่:
- กำลังเลเซอร์ลดลง
- จุดลำแสงผิดปกติ
- ไม่สามารถตัดผ่านวัสดุได้
- ลดความเร็วในการตัด
- คุณภาพการตัดไม่ดี
- เลนส์ร้อนเกินไปหรืออาจเสียหายได้
ดังนั้น การตรวจสอบจึงไม่ควรจำกัดเฉพาะกรณีที่เกิดปัญหาด้านการตัดเท่านั้น
ขอแนะนำให้จัดตั้ง:
ตารางการตรวจสอบตามปกติสำหรับเลนส์ป้องกัน
18. ฉันจะตรวจสอบได้อย่างไรว่าเลนส์ป้องกันนั้นปนเปื้อนหรือไม่?
โปรดตรวจสอบสิ่งต่อไปนี้:
- ฝุ่นบนพื้นผิวเลนส์
- จุดสีเหลือง
- จุดสีดำที่เกิดจากการเผาไหม้
- คราบน้ำมัน
- รอยแตก
หากพบความผิดปกติใดๆ ให้ตรวจสอบและเปลี่ยนเลนส์ตามคำแนะนำของผู้ผลิตอุปกรณ์
ห้ามเช็ดพื้นผิวเลนส์โดยตรงด้วยกระดาษเช็ดมือธรรมดาหรือนิ้วมือ
19. การควบคุมความสูงของหัวตัด
ระยะห่างระหว่างหัวเลเซอร์กับแผ่นโลหะมีความสำคัญอย่างยิ่ง
หากความสูงมากเกินไป:
- การไหลของก๊าซกระจายตัว
- ความสามารถในการกำจัดตะกรันลดลง
- การตัดเริ่มไม่เสถียร
หากความสูงต่ำเกินไป:
- ความเสี่ยงต่อการชนเพิ่มขึ้น
- หัวฉีดมีโอกาสเสียหายได้ง่าย
- เศษตะกรันสามารถปนเปื้อนหัวฉีดได้ง่าย
ดังนั้น การรักษาระยะห่างระหว่างหัวฉีดกับแผ่นวัสดุให้คงที่จึงเป็นสิ่งสำคัญ
อุปกรณ์สมัยใหม่โดยทั่วไปใช้:
ระบบติดตามความสูงแบบคาปาซิทีฟ
เพื่อควบคุมความสูงของหัวเลเซอร์โดยอัตโนมัติ
20. หากแผ่นโลหะไม่เรียบ ควรทำอย่างไร?
หากแผ่นโลหะเกิดการบิดงออย่างเห็นได้ชัด แนะนำให้ดำเนินการดังนี้:
- ใช้ระบบปรับความสูงอัตโนมัติ
- ลดความเสี่ยงในการตัด
- ป้องกันการชนกันของหัวเลเซอร์
- เตรียมแผ่นวัสดุที่เสียรูปทรงอย่างรุนแรงก่อนใช้งาน
สำหรับแผ่นวัสดุที่บางมาก ความเรียบเป็นสิ่งสำคัญอย่างยิ่งต่อคุณภาพการผลิต
21. จะลดการเกิดตะกรัน (กากตะกอน) ได้อย่างไร?
การเกิดเศษโลหะตกค้างเป็นหนึ่งในข้อบกพร่องที่พบได้บ่อยที่สุดในการตัดด้วยเลเซอร์
สามารถปรับเปลี่ยนได้ในส่วนต่อไปนี้:
1) เพิ่มหรือลดความเร็วในการตัด
กำหนดค่าการปรับแก้โดยพิจารณาจากรูปทรงของเศษโลหะ
2) ปรับแรงดันแก๊สช่วย
ความดันต่ำเกินไป:
ความสามารถในการกำจัดตะกรันไม่เพียงพอ
แรงดันสูงเกินไป:
อาจทำให้วัสดุหลอมเหลวมีพฤติกรรมผิดปกติ
3) ปรับจุดโฟกัส
การเลือกจุดโฟกัสที่ไม่ถูกต้องจะทำให้ยากต่อการขับไล่วัสดุหลอมเหลวออกจากก้นรอยตัด
4) ตรวจสอบหัวฉีด
ปัญหาเกี่ยวกับหัวฉีด เช่น:
- การเสียรูป
- การปนเปื้อน
- การเบี่ยงเบน (ความเยื้องศูนย์)
...ล้วนสามารถส่งผลต่อการไหลของก๊าซได้
5) ตรวจสอบเลนส์
การปนเปื้อนของเลนส์ป้องกันอาจทำให้กำลังไฟฟ้าที่ส่งออกจริงลดลงได้เช่นกัน
22. ข้อบกพร่องทั่วไปในการตัดด้วยเลเซอร์และวิธีแก้ไข
ปัญหาการตัดเย็บ | สาเหตุทั่วไป | การตรวจสอบลำดับความสำคัญ |
การตัดไม่สมบูรณ์ | ความเร็วเกินกำหนด / กำลังไม่เพียงพอ / การโฟกัสผิดปกติ | พลัง ความเร็ว สมาธิ |
กากตะกอนที่ก้นภาชนะ | แรงดันแก๊ส ความเร็ว หรือจุดโฟกัสไม่เหมาะสม | แรงดันแก๊ส, ความเร็ว |
ส่วนบนเริ่มดำคล้ำ | การป้อนความร้อนมากเกินไป | พลัง ความเร็ว |
ขอบตัดหยาบ | พารามิเตอร์ไม่ตรงกัน | โฟกัส ความเร็ว คันเร่ง |
ร่องที่กว้างขึ้น | พลังงานมากเกินไป / สมาธิผิดปกติ | สมาธิ พลัง |
รูวงกลมกลายเป็นรูวงรี | ความเร็ว การเร่งความเร็ว หรือความแม่นยำเชิงกล | พารามิเตอร์, เซอร์โว, กลไก |
มุมแหลมถูกทำให้โค้งมน | ความร้อนสูงเกินไปบริเวณมุมต่างๆ | ความเร็ว พลัง |
กากตะกอนด้านหนึ่ง | หัวฉีดไม่ตรงแนว | ความเป็นแกนร่วม |
การเจาะล้มเหลว | พารามิเตอร์การเจาะที่ไม่เหมาะสม | พลังการเจาะทะลุ/เวลา |
คุณภาพการตัดลดลงอย่างกะทันหัน | การปนเปื้อนของเลนส์ | เลนส์ป้องกัน |
การตัดที่ไม่เสถียร | ปัญหาเกี่ยวกับการจ่ายแก๊สหรือหัวฉีด | แรงดันแก๊ส, หัวฉีด |
การเสียรูปของแผ่น | ความเข้มข้นของความร้อน | การซ้อนกัน, ลำดับ |
23. พารามิเตอร์การตัดนั้นเกี่ยวข้องมากกว่าแค่ตัวเลขเดียว
ผู้ใช้งานหลายรายมักเน้นเฉพาะความเร็วเมื่อปรับพารามิเตอร์ ซึ่งไม่เพียงพอ
ชุดพารามิเตอร์กระบวนการที่ครบถ้วนควรประกอบด้วยอย่างน้อยที่สุดดังต่อไปนี้:
กำลัง + ความเร็ว + โฟกัส + หัวฉีด + แก๊ส + แรงดันแก๊ส + ความสูง + พารามิเตอร์การเจาะ
ดังนั้น การสร้างฐานข้อมูลกระบวนการตัดด้วยเลเซอร์ภายในองค์กรจึงมีความสำคัญอย่างยิ่ง
ตัวอย่างเช่น:
วัสดุ | ความหนา | แก๊ส | พลัง | หัวฉีด | ความเร็ว | จุดสนใจ | ความดันอากาศ |
คิว235 | 3มม | โอ₂ | 6 กิโลวัตต์ | 1.5 มม. | การทดสอบกระบวนการ | การทดสอบกระบวนการ | การทดสอบกระบวนการ |
คิว235 | 6มม. | โอ₂ | 6 กิโลวัตต์ | 1.5/2.0 มม. | การทดสอบกระบวนการ | การทดสอบกระบวนการ | การทดสอบกระบวนการ |
304 | 3มม | เอ็น₂ | 6 กิโลวัตต์ | 1.5 มม. | การทดสอบกระบวนการ | การทดสอบกระบวนการ | การทดสอบกระบวนการ |
304 | 6มม. | เอ็น₂ | 6 กิโลวัตต์ | 2.0 มม. | การทดสอบกระบวนการ | การทดสอบกระบวนการ | การทดสอบกระบวนการ |
อลูมิเนียม | 3มม | เอ็น₂/ อากาศ | 6 กิโลวัตต์ | 1.5 มม. | การทดสอบกระบวนการ | การทดสอบกระบวนการ | การทดสอบกระบวนการ |
หมายเหตุ: ค่าพารามิเตอร์ในตารางควรปรับให้เหมาะสมกับแหล่งกำเนิดเลเซอร์ หัวตัด หัวฉีด วัสดุแต่ละล็อต และผลการตรวจสอบความถูกต้องของกระบวนการ ไม่ควรนำไปใช้เป็นค่าการตั้งค่าทั่วไปโดยตรง
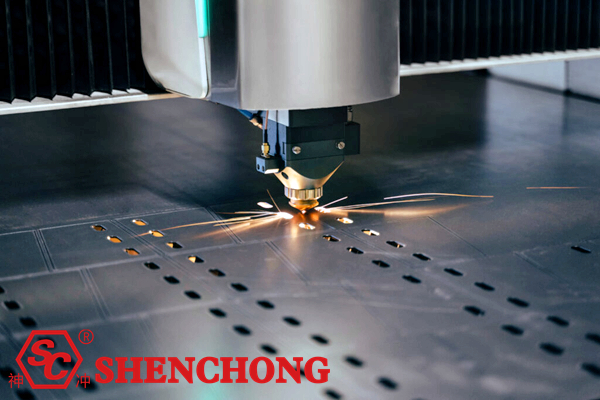
24. กลยุทธ์กระบวนการสำหรับความหนาที่แตกต่างกัน
แผ่นบาง 0.5-2 มม.
จุดเน้นหลัก:
- ความเร็วสูง
- ป้อนความร้อนต่ำ
- คุณภาพรูเล็ก
- ป้องกันการไหม้มากเกินไป
- การป้องกันการเสียรูปของแผ่นโลหะ
แผ่นบางปานกลาง 3-6 มม.
นี่เป็นช่วงความหนาที่พบได้ทั่วไปในการผลิตโดยใช้เลเซอร์ตัด
จุดเน้นหลัก:
- ความเร็ว
- แก๊สช่วย
- ตำแหน่งโฟกัส
- คุณภาพรูเล็ก
- การตัดเส้นร่วม
แผ่นหนาปานกลาง 8-12 มม.
จุดสนใจจะเปลี่ยนไปที่:
- การเจาะ
- การกำจัดตะกรันด้วยก๊าซ
- หัวฉีด
- ตำแหน่งโฟกัส
- ความดันก๊าซ
- ความตั้งฉากของหน้าตัด
แผ่นหนา 16-30 มม.
จุดเน้นหลัก:
- กำลังเลเซอร์
- ความสามารถในการเจาะ
- ความดันก๊าซ
- ตำแหน่งโฟกัส
- ความเร็วในการตัด
- คุณภาพของวัสดุ
- ความสามารถของหัวตัด
เมื่อตัดแผ่นวัสดุหนา ไม่ควรเน้นความเร็วเพียงอย่างเดียว แต่ควรให้ความสำคัญกับสิ่งต่อไปนี้:
ความเสถียร + คุณภาพผิวตัด + ความสามารถในการประมวลผลอย่างต่อเนื่อง
25. วิธีการหลักในการปรับปรุงประสิทธิภาพการตัด
หากเป้าหมายคือการเพิ่มกำลังการผลิต ให้พิจารณาวิธีการต่อไปนี้:
1) เพิ่มกำลังเลเซอร์
เหมาะสำหรับการแปรรูปแผ่นโลหะหนาปริมาณมาก
2) ปรับพารามิเตอร์การตัดให้เหมาะสม
ควรหลีกเลี่ยงการใช้พารามิเตอร์แบบอนุรักษ์นิยมเป็นเวลานาน
3) ลดจำนวนการเจาะร่างกายลง
บรรลุผลได้ด้วยการจัดวางชิ้นงานให้เหมาะสมและการตัดตามแนวเส้นร่วม
4) ปรับเส้นทางการตัดให้เหมาะสมที่สุด
ลดการเคลื่อนไหวที่ไม่ก่อให้เกิดการตัด (การตัดด้วยลม)
5) เพิ่มอัตราเร่ง
เพิ่มประสิทธิภาพการทำงานแบบไดนามิกภายในขีดจำกัดของเครื่องมือกล
6) ระบบขนถ่ายสินค้าอัตโนมัติ
ลดการใช้แรงงานคนในการเคลื่อนย้ายสิ่งของ
7) การจัดเรียงแบบอัตโนมัติ
เพิ่มประสิทธิภาพการใช้ประโยชน์จากวัสดุ
8) สร้างฐานข้อมูลพารามิเตอร์
ลดเวลาในการตั้งค่า/ทดสอบเครื่องจักร
26. การบูรณาการหุ่นยนต์/ระบบขนถ่ายอัตโนมัติเข้ากับการตัดด้วยเลเซอร์
สำหรับการผลิตจำนวนมาก สามารถบูรณาการเพิ่มเติมได้โดยใช้:
ระบบจัดเก็บเอกสารอัจฉริยะ + เครื่องตัดเลเซอร์ + ระบบโหลด/ขนถ่ายอัตโนมัติ + การคัดแยกชิ้นส่วนสำเร็จรูป
...เพื่อสร้างหน่วยการผลิตอัตโนมัติ
ขั้นตอนการทำงานโดยทั่วไป:
ระบบจัดเก็บวัสดุอัจฉริยะ → การดึงวัสดุอัตโนมัติ → การตัดด้วยเลเซอร์ → การคัดแยกชิ้นส่วนสำเร็จรูป → การจัดการเศษวัสดุ → การพักชิ้นส่วนสำเร็จรูป
ซึ่งจะลดลง:
- การยกด้วยมือ
- เวลาที่รอคอย
- เวลาที่ใช้ในการค้นหาวัสดุ
- เวลาในการขนถ่ายสินค้า
- ข้อผิดพลาดในการผลิต
ในขณะเดียวกันก็ช่วยปรับปรุง:
- การใช้ประโยชน์จากอุปกรณ์
- ความปลอดภัยของบุคลากร
- ความต่อเนื่องในการผลิต
- การใช้ประโยชน์จากวัสดุ
สำหรับการผลิตแผ่นโลหะปริมาณมาก นี่ถือเป็นทิศทางสำคัญในการพัฒนาการตัดด้วยเลเซอร์จาก "การประมวลผลแบบแยกส่วน" ไปสู่ "เซลล์การผลิตอัจฉริยะ"
27. เคล็ดลับการบำรุงรักษาเครื่องตัดเลเซอร์ประจำวัน
การตรวจสอบประจำวัน
สิ่งสำคัญที่ควรตรวจสอบ:
- หัวฉีด
- เลนส์ป้องกัน
- ความดันก๊าซ
- ชิลเลอร์
- หัวเลเซอร์
- แท่นโลหะแผ่น
- ระบบกำจัดฝุ่น
เช็ครายสัปดาห์
แนะนำให้ตรวจสอบ:
- รางนำทาง
- แร็คเกียร์
- ส่วนประกอบระบบส่งกำลัง
- สายเคเบิล
- ท่อส่งก๊าซ
- ระบบระบายความร้อน
- ความตรงแนวของหัวฉีด
- การตรวจสอบเป็นระยะ
รวมถึง:
- สถานะเอาต์พุตเลเซอร์
- ระบบออปติคอล
- ความแม่นยำในการเคลื่อนไหว
- ระบบเซอร์โว
- ระบบปรับความสูงอัตโนมัติ
- น้ำยาหล่อเย็น
- ระบบอากาศอัด
การบำรุงรักษาควรดำเนินการตามข้อกำหนดของผู้ผลิตอุปกรณ์
28. เคล็ดลับในการเพิ่มความแม่นยำในการตัดด้วยเลเซอร์
หากต้องการความแม่นยำเชิงมิติสูง จะต้องพิจารณาในสามด้าน ได้แก่ ด้านกลไก ด้านซอฟต์แวร์ และด้านกระบวนการผลิต
ด้านกลไก
ตรวจสอบ:
- ความแม่นยำของรางนำทาง
- แร็คแอนด์พิเนียน
- สกรูนำ
- ความแข็งแกร่งของโครงเครื่องจักร
- การเสียรูปของคานขวาง
- มอเตอร์เซอร์โว
ด้านซอฟต์แวร์
ตรวจสอบ:
- แบบร่าง CAD
- พารามิเตอร์ CAM
- การชดเชยร่อง
- บรรทัดนำ
- การวางแผนเส้นทาง
- การเร่งความเร็ว/การลดความเร็ว
แง่มุมของกระบวนการ
ตรวจสอบ:
- ความหนาของแผ่น
- การเสียรูปเนื่องจากความร้อน
- ลำดับการตัดต่อ
- จุดสนใจ
- ความเร็วในการตัด
29. วิธีปรับปรุงความตั้งฉากของพื้นผิวที่ตัด?
สิ่งนี้มีความสำคัญเป็นพิเศษเมื่อตัดแผ่นโลหะหนาๆ
หากลักษณะของรอยตัดกว้างกว่าที่ด้านบนและแคบกว่าที่ด้านล่าง (หรือในทางกลับกัน) อาจมีปัญหาเกี่ยวกับการกระจายพลังงานของลำแสงเลเซอร์ตามความหนาของวัสดุ
จุดสำคัญที่ควรตรวจสอบ:
- ตำแหน่งจุดโฟกัส
- คุณภาพของลำแสงเลเซอร์
- ความตรงแนวของหัวฉีด
- แก๊สช่วย
- ความเร็วในการตัด
- เลนส์ป้องกัน
- สภาพของวัสดุ
หากปัญหายังคงอยู่ จำเป็นต้องตรวจสอบลำแสงเลเซอร์และระบบออปติคอลของหัวตัดเพิ่มเติม
30. ลำดับขั้นตอนการแก้ไขปัญหาที่ใช้งานได้จริงที่สุดสำหรับสายการผลิต
หากคุณภาพการตัดด้วยเลเซอร์ลดลงอย่างกะทันหัน อย่าเพิ่งทำการเปลี่ยนแปลงพารามิเตอร์ทั้งหมดอย่างรวดเร็วในทันที
แนวทางที่แนะนำ:
ขั้นตอนที่ 1: ตรวจสอบวัสดุแผ่น
ตรวจสอบ: ประเภทวัสดุ ความหนา และความเรียบ
ขั้นตอนที่ 2: ตรวจสอบหัวฉีด
ตรวจสอบ: ตรวจสอบว่ามีการเสียรูป อุดตัน หรือปนเปื้อนหรือไม่
ขั้นตอนที่ 3: ตรวจสอบเลนส์ป้องกัน
ตรวจสอบ: ตรวจสอบว่ามีการปนเปื้อนหรือความเสียหายหรือไม่
ขั้นตอนที่ 4: ตรวจสอบระดับแก๊ส
ตรวจสอบ: ประเภทก๊าซ ความดัน ความบริสุทธิ์ และอัตราการไหล
ขั้นตอนที่ 5: ตรวจสอบการโฟกัส
ตรวจสอบ: ตำแหน่งโฟกัสถูกต้องแล้ว
ขั้นตอนที่ 6: ตรวจสอบความเร็ว
ทำการปรับเปลี่ยนเล็กน้อย
ขั้นตอนที่ 7: ตรวจสอบกำลังไฟ
ตรวจสอบ: เอาต์พุตเลเซอร์ปกติ
ขั้นตอนที่ 8: ตรวจสอบระบบกลไก
หากปัญหาต่อไปนี้ยังคงเกิดขึ้น:
- ข้อผิดพลาดเชิงมิติ
- การเสียรูปของรูวงกลม
- เส้นตรงไม่ตรง
- ความสามารถในการทำซ้ำที่ผิดปกติ
จากนั้นตรวจสอบเพิ่มเติม:
รางนำทาง, เฟือง, ระบบเซอร์โว, โครงเครื่อง และระบบควบคุมการเคลื่อนที่
31. "กฎทองคำ" สำหรับการเพิ่มประสิทธิภาพกระบวนการตัดด้วยเลเซอร์
ในกระบวนการผลิตจริง หลักการต่อไปนี้สามารถใช้เป็นเกณฑ์การวินิจฉัยเบื้องต้นได้อย่างรวดเร็ว:
หากไม่สามารถตัดผ่านได้: ตรวจสอบความเร็ว โฟกัส และปริมาณแก๊สก่อน
การสะสมของสิ่งสกปรก: ตรวจสอบความเร็ว แรงดันแก๊ส โฟกัส และหัวฉีดก่อน
สิ่งสกปรกเกาะอยู่ด้านใดด้านหนึ่ง: เน้นที่ความแม่นยำของศูนย์กลางหัวฉีด
รูเล็กที่ไม่เป็นทรงกลม: ตรวจสอบความเร็ว การเร่งความเร็ว โฟกัส และความแม่นยำทางกลไก
มุมแหลมไหม้: ลดความร้อนที่ส่งไปยังบริเวณมุม
การเสียรูปของแผ่นโลหะ: ปรับการจัดเรียงและการตัดให้เหมาะสม
คุณภาพการตัดลดลงอย่างกะทันหัน: ตรวจสอบเลนส์ป้องกันและหัวฉีดก่อน
ไม่สามารถตัดแผ่นโลหะหนาได้: เน้นที่กำลังไฟ การเจาะ แรงดันแก๊ส และสมาธิ
แผ่นวัสดุบางที่เสี่ยงต่อการไหม้: ลดปริมาณความร้อนที่ใช้ และปรับความเร็ว กำลังไฟ และการเจาะให้เหมาะสม
32. กลยุทธ์การเพิ่มประสิทธิภาพขั้นสูงสำหรับการตัดแผ่นโลหะด้วยเลเซอร์
หากบริษัทสามารถทำการตัดด้วยเลเซอร์มาตรฐานได้อย่างสม่ำเสมออยู่แล้ว ขั้นตอนต่อไปคือการก้าวข้ามไปจากการแค่ "ทำการตัดให้เสร็จ" ไปสู่:
① ตัดได้เร็วขึ้น
เพิ่มขึ้น:
ความเร็วในการตัด (เมตร/นาที)
② ตัดได้ดีกว่า
ทำให้ดีขึ้น:
- ความหยาบ
- ความตั้งฉาก
- หนาม
- เขตที่ได้รับผลกระทบจากความร้อน (HAZ)
- รูทรงกลมที่มีความแม่นยำสูง
③ ตัดแต่งอย่างประหยัดยิ่งขึ้น
ลด:
- การบริโภคออกซิเจน
- การบริโภคไนโตรเจน
- การใช้ไฟฟ้า
- การสิ้นเปลืองหัวฉีด
- การสิ้นเปลืองเลนส์
④ ตัดได้อย่างแม่นยำยิ่งขึ้น
เพิ่มขึ้น:
- เวลาประมวลผลต่อเนื่อง
- อัตราความสำเร็จในการเจาะ
- ความสามารถในการทำซ้ำของพารามิเตอร์
- ความสม่ำเสมอของชุดการผลิต
⑤ หั่นอย่างชาญฉลาด
แนะนำเพิ่มเติม:
ระบบโฟกัสอัตโนมัติ + การเปลี่ยนหัวฉีดอัตโนมัติ + การโหลด/ขนถ่ายอัตโนมัติ + การจัดเรียงชิ้นงานอัจฉริยะ + ระบบคลังสินค้าอัจฉริยะ + ฐานข้อมูลกระบวนการผลิต + ระบบบริหารจัดการการผลิต MES
ท้ายที่สุดแล้วจะได้ผลลัพธ์ดังนี้:
คลังสินค้าอัจฉริยะ → การโหลดอัตโนมัติ → การตัดด้วยเลเซอร์ → การคัดแยกอัตโนมัติ → การพักสินค้าสำเร็จรูป → การจัดการข้อมูล
…กระบวนการทำงานอัจฉริยะครบวงจรสำหรับการผลิตแผ่นโลหะ
33. รายการตรวจสอบอย่างรวดเร็วสำหรับการตัดแผ่นโลหะด้วยเลเซอร์
บุคลากรฝ่ายผลิตสามารถตรวจสอบได้โดยตรงตามลำดับดังต่อไปนี้:
1) ก่อนการตัด
□ เลือกวัสดุแผ่นที่ถูกต้อง
□ ความหนาของแผ่นที่ถูกต้อง
□ แผ่นเรียบ
□ สถานะหน่วยเลเซอร์ปกติ
□ เครื่องทำความเย็นทำงานตามปกติ
□ การจ่ายก๊าซเป็นปกติ
□ หัวฉีดอยู่ในสภาพดี
□ ทำความสะอาดเลนส์ป้องกัน
□ ปรับโฟกัสเรียบร้อยแล้ว
□ การวางแนวแกนของหัวฉีดปกติ
2) ระหว่างการตัดด้วยเลเซอร์ Mtela
□ การเจาะที่มั่นคง
□ ทิศทางประกายไฟปกติ
□ เสียงตัดที่คงที่
□ ไม่พบกากตะกอน/ตะกรันในปริมาณมาก
□ ไม่มีรอยไหม้ขอบอย่างเห็นได้ชัด
□ ความสูงของหัวเลเซอร์คงที่
□ ความดันก๊าซคงที่
□ ไม่มีการเสียรูปเนื่องจากความร้อนอย่างรุนแรงของแผ่นโลหะ
3) หลังจากการตัด
□ ตรวจสอบพื้นผิวที่ตัด
□ ตรวจสอบดูว่ามีเสี้ยนหรือไม่
□ ตรวจสอบขนาด
□ ตรวจสอบขนาดเส้นผ่านศูนย์กลางของรู
□ ตรวจสอบความกลม
□ ตรวจสอบความตั้งฉาก
□ บันทึกค่าพารามิเตอร์ที่เหมาะสมที่สุด
□ อัปเดตฐานข้อมูลกระบวนการ
34. สรุป: อะไรคือสิ่งที่บ่งชี้ว่าการตัดด้วยเลเซอร์นั้นมีคุณภาพสูงอย่างแท้จริง?
การตัดแผ่นโลหะด้วยเลเซอร์ระดับสูงไม่ได้หมายความถึงแค่การมีเครื่องตัดเลเซอร์กำลังสูงเท่านั้น
กระบวนการตัดด้วยเลเซอร์ที่ยอดเยี่ยมอย่างแท้จริง จำเป็นต้องทำให้ทุกอย่างถูกต้องในด้านเหล่านี้:
อุปกรณ์ วัสดุ พารามิเตอร์ ก๊าซ หัวฉีด จุดโฟกัส การเจาะ เส้นทางการตัด การจัดเรียงชิ้นงาน การบำรุงรักษา และระบบอัตโนมัติ
สามารถสรุปได้เป็นสูตรที่ครอบคลุมดังนี้:
การตัดด้วยเลเซอร์คุณภาพสูง = กำลังเลเซอร์ที่เหมาะสม + คุณภาพลำแสงที่เสถียร + การโฟกัสที่แม่นยำ + หัวฉีดที่เหมาะสม + ก๊าซช่วยที่เหมาะสม + แรงดันก๊าซที่แม่นยำ + ความเร็วในการตัดที่เหมาะสม + ความแม่นยำในการเคลื่อนที่ของเครื่องจักรที่ยอดเยี่ยม + เส้นทางการตัดที่ถูกต้อง + การบำรุงรักษาที่ดี
สำหรับโรงงานผลิตชิ้นส่วนโลหะแผ่นสมัยใหม่ ทิศทางการพัฒนาในอนาคตคือ:
การตัดด้วยเลเซอร์กำลังสูง → การตัดความเร็วสูง → ระบบโหลด/ขนถ่ายอัตโนมัติ → การจัดเรียงสินค้าอย่างชาญฉลาด → การคัดแยกอัตโนมัติ → ระบบคลังสินค้าอัจฉริยะ → การบูรณาการข้อมูล MES/ERP
นี่แสดงถึงทิศทางหลักของการวิวัฒนาการของการตัดแผ่นโลหะด้วยเลเซอร์ โดยเปลี่ยนจากเครื่องจักรแบบเดี่ยวๆ ไปสู่สายการผลิตอัจฉริยะอัตโนมัติและไร้คนควบคุม
 Thai
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese